
辊压机水泥半终粉磨工艺系统调试
辊压机水泥半终粉磨工艺系统增产调试邹伟斌中国建材工业经济研究会水泥专业委员会(100024)邹捷南京工业大学粉体科学与工程研究所 (210009)题要:本文总结了ZC公司5000t/d新型干法水泥熟料生产线,水泥制成工序采用辊压机、V型静态选粉机、双分离高效选粉机、双仓管磨机组成的半终粉磨闭路工艺系统增产调试过程,调整中以“分段粉磨”理论及系统工程方法为指导依据,并对粉磨系统中各段存在的技术问题进行了诊断分析,制定并实施了相应的改进措施,充分挖掘粉磨系统中每一段生产潜力,最终达到增产、降耗的目的。
关键词:辊压机 半终粉磨系统 双分离高效选粉机 增产调试1. 水泥粉磨工艺线基本概况ZC公司5000t/d新型干法水泥熟料生产线,两套水泥成品制备系统均配用160-140辊压机+V型静态分级机(V型选粉机)+双分离高效选粉机+Φ4.2×13m双仓管磨机组成的半终粉磨闭路工艺;其具体工艺流程为:物料经过配料站由高速板链斗式提升机输送至稳流称重仓,进入辊压机挤压后通过V型选粉机分级出细粉(<80um以下颗粒占70%-85%、<45um以下水泥成品颗粒所占比例约为55%以上),V型选粉机细粉出口联接下进风的双分离高效选粉机(负压抽吸式进入高浓度布袋收尘器收集成品),首先分离出由辊压机挤压过程中产生的成品,分选出成品后的粗粉输送至管磨机粉磨,出磨物料经输送设备由上部喂入双分离高效选粉机再次分选。
在辊压机、管磨机两段正常运行后,双分离高效选粉机承受下部(V选出口)及上部(由管磨机磨尾输送的)两股料流,同时进行分选。
我们可以将辊压机水泥半终粉磨工艺系统理解为:它是传统联合粉磨工艺系统的另一个变种,辊压机半终粉磨工艺系统与辊压机联合粉磨工艺系统各有其技术特点、均可使粉磨系统增产能力达到70%-200%甚至200%以上、节电幅度达20%-30%。
该半终粉磨工艺系统与传统联合粉磨工艺系统相比,须采用一台物料处理能力较大的辊压机和一台喂料、分选能力大的下进风双分离高效选粉机,V型选粉机与双分离高效选粉机则共用一台系统风机,取消了联合粉磨系统中一台循环风机与旋风收尘器(双旋风筒或单旋风筒)及部分管道和输送设备,减少了设备数量及维护点,维修成本降低。
此外,该半终粉磨系统中直接采用高浓度布袋收尘器收集由辊压机段挤压所产生的及管磨机段粉磨后生产的水泥成品,避免了大量<45um细粉进入管磨机内部,导致细磨仓出现“过粉磨”所引起的研磨体及衬板表面严重粘附现象,使管磨机系统始终保持较高而稳定的粉磨效率。
由于水泥成品经过高浓度布袋收尘器收集,后续管道与系统风机中的粉尘浓度显著降低,彻底消除了传统联合粉磨工艺系统中导致管道与循环风机叶轮磨损严重的因素,降低了系统设备磨损并减少了装机功率,设备磨耗量明显降低、整个系统粉磨电耗低。
该系统的管磨机段既可由闭路粉磨流程转换为开路粉磨流程、亦可由开路粉磨流程转换为闭路粉磨流程,实现了一套粉磨系统可开、可闭的灵活转换与调节,转换操作简单、快捷。
在辊压机水泥半终粉磨工艺系统中,当后续管磨机系统为开路方式操作时,即辊压机段创造的成品与开路管磨机粉磨系统生产的成品共同混合入库,成品颗粒级配范围比闭路操作时要宽;当后续管磨机系统为闭路方式操作时,即辊压机段创造的成品与闭路管磨机粉磨系统生产的成品共同混合入库,成品颗粒级配范围仍然比开路操作时要窄,且由辊压机制造的水泥颗粒球形度非常低,其颗粒形貌多呈不规则的长条状、多角形等;采用辊压机高效率料床粉磨设备制得的水泥颗粒分布范围相对集中(窄),即颗粒粒径更均匀,均匀性系数n值增大,颗粒之间空隙增多,水泥粉体颗粒堆积密度就小,难以形成最紧密堆积,当达到相同流动度时需要多加水,水则变成了填充物,充填于水泥颗粒之间的空隙、穴道,导致水泥标准稠度需水量增大;水泥制成系统的粉磨效率越高,对增产、节电越有利,但成品水泥需水量增大现象则会越突出,这就是造成半终粉磨闭路工艺系统水泥标准稠度需水量偏大的主要原因之一;此外,该系统因辊压机段挤压生产的水泥中≤5um以下微细颗粒含量较高、成品水泥比表面积与抗压强度一般均偏高,为综合利用工业废弃物,大掺量制备复合水泥、降低水泥生产成本创造了先决条件,但该粉磨系统应用中须权衡水泥使用性能与系统高效、增产、节电等几个方面的关系,并对系统中相关控制参数、管磨机内部结构以及所用混合材料品种等做出相应调整,以使水泥成品性能满足混凝土制备技术要求。
该系统中管磨机磨尾配置有单独的通风、收尘设备,收尘风机采用变频调速控制,便于生产过程中磨内通风量的调节与操作。
(系统工艺流程见图一)辊压机水泥半终粉磨工艺系统主辅、机设备配置及技术性能参数见表1:表1 水泥半终粉磨工艺系统主、辅机设备配置及技术性能参数主、辅机设备名称设备技术性能参数辊压机 型号160-140、辊径1600mm、辊宽1400mm、物料通过量≥780t/h,、主电机功率1120kw×2、入料粒度≤50mm(≥95%)V型选粉机喂料能力≥960t/h、选粉风量240000-260000m3/h、风压1.5-2.0KPa双分离高效选粉机喂料能力≥680t/h、选粉能力≥200t/h、主电机功率200kw高速板链提升机型号NSE900P、提升能力≥950t/h、电机功率160kw高速链式提升机型号NSE900、提升能力750t/h-1000t/h、电机功率160kw系统风机风量280000m3/h-310000m3/h、风压7800Pa、风机电机功率900kw管磨机规格Φ4.2×13m(双滑履中心传动)、筒体工作转速15.6r/min、设计研磨体装载量234t、主电机功率10KV-3550KW(额定电流243A、配置进相器)、设计产量180t/h主减速器型号JS150B、速比i=47.295:1磨尾提升机型号ZYL1100,物料提升量690t/h,功率110KW磨尾收尘风机型号Y5-48NO12.5D 、风量59000 m3/h 、全压4000Pa 、风机电机功率110kW(变频调速)磨尾袋收尘器型号LFGM96-9、处理风量60000 m3/h、总过滤面积836㎡气箱脉冲收尘器型号LFGM128-2×16、总过滤面积5100m2、处理风量290000m3/h、人口浓度≤1300g/Nm3、出口浓度30≤mg/Nm3成品入库提升机型号NSE300、提升能力>250t/h、电机功率45kw图一 水泥半终粉磨闭路工艺系统流程图2. 生产调试中遇到的问题2.1辊压机工作辊缝较小投产调整初期,由于入辊压机熟料中含有较多黄心、粉料,导致工作辊缝偏小,只有28mm左右,辊压机主电机工作电流较低(46A左右),即使调节入料斜插板比例(75%左右),工作电流变化不大,辊压机挤压出力能力较差。
2.2辊压机工作压力偏低受辊压机工作辊缝偏小的影响,工作压力上不去,挤压效果较差,辊压机工作压力在8.5MPa左右波动,挤压后细粉明显偏少。
2.3脱硫石膏水份大由于入辊压机的脱硫石膏水份达到8%-12%不易下料、计量,称重仓粘附、挂壁现象严重,甚至造成挤压后的料饼进入V型选粉机内部不易散开,影响分级效果。
2.4管磨机做功能力差由双分离高效选粉机分离出成品后的入磨物料(粗粉)比表面积平均在100m2/kg(95m2/kg ---105m2/kg)左右,而在管磨机有效长度12.5m 范围内研磨体做功少,出磨水泥比表面积仅在185m2/kg左右,计算得知:每米研磨体粉磨出的比表面积为185m2/kg-100m2/kg/12.5m=6.8m2/kg/m,说明管磨机段研磨能力不足;一般来讲,带有双分离高效选粉机的水泥半终粉磨系统,由于预先分离出成品,入磨物料中的细粉量极大地减少,较好地避免了细粉在磨内产生的“过粉磨”与细磨仓研磨体与衬板表面粘附现象,研磨体磨细做功能力提高,每米研磨体创造出磨物料比表面积能力至少应≥10m2/kg/m;2.5两台选粉机用风量小因处于设备磨合期,辊压机段与管磨机段做功能力均不理想,即挤压处理与研磨两段的成品量不足,以致不能增加V选与双分离高效选粉机拉风量,一般在80%-85%左右。
中控操作增加系统风机风量时,造成水泥成品比表面积低、细度粗;由此判断:辊压机与管磨机两段创造成品量低时,系统风机拉风量必须降低,最终导致系统产量低、电耗较高;3. 技术分析及处理措施3.1辊压机工作压力及辊缝高压、慢速、过饱和喂料是辊压机料床挤压粉磨技术特性,除国外粉磨生产线设计、应用辊压机水泥终粉磨工艺(国内目前只应用于生料终粉磨,节电效果显著),在国内水泥制成工序辊压机只是在水泥联合粉磨系统中承担半终粉磨(或预粉磨)的任务,经施以双辊之间的高压力(≥150MPa)挤压后的物料,其内部结构产生大量的晶格裂纹及微观缺陷、<2.0mm及以下颗粒达到65%以上,其中<80um、<45um以下细粉含量增多(颗粒裂纹与粒度效应),分级后的入磨物料粉磨功指数显著下降(15%-25%),易磨性明显改善;因后续管磨机一仓破碎功能被移至磨前,相当于延长了管磨机细磨仓,可充分发挥研磨体对物料的磨细能力,从而大幅度提高了系统产量,降低系统粉磨电耗。
辊压机水泥半终粉磨工艺系统(或联合粉磨工艺系统)的共同特点是:辊压机及分级设备的投入,实现了系统中的“分段粉磨”,必须充分发挥辊压机系统料床粉磨的技术优势及其较大的处理能力,辊压机段做功越多,对系统增产节电越有利;辊压机的吸收功耗越多,后续管磨机段节电效果越显著;辊压机吸收功耗一般在7.5kwh/t-13kwh/t,在此范围内吸收功耗越多,管磨机段节电幅度越大。
基本规律是:辊压机吸收功多投入1kwh/t,则后续管磨机系统节电1.5kwh/t--2kwh/t;在相对稳定的工艺条件下,辊压机工作压力越大,挤压处理物料过程中产生的粉料越多,成品量显著增加,被分离出的合格品也越多。
首先,对入辊压机熟料采取多库搭配措施,多采用颗粒状、减少粉状料;其次,称重仓必须保持一定的仓容,料位比例一般控制在70%-80%,以有效形成入机料压,实现过饱和喂料,确保挤压效果;同时将辊压机工作压力由8.0MPa-9.0MPa,调整至10.0MPa-11.0MPa;辊压机工作辊缝由原27mm--29mm,调整至30mm--34mm;入料斜插板比例拉开至85%以上,以实现过饱和喂料;调整后辊压机主电机工作电流(额定电流76A)由44A--50A(58%-66%)提高至54A--60A(71%--79%)挤压做功能力显著提高,经由V型选粉机分级后的物料R80um、R45um筛余量明显减少,比表面积提高,合格品比例大幅度增加。
3.2脱硫石膏水份及下料处理进厂脱硫石膏水份较大,实施入堆棚预先存放措施、分批周转取用。
水泥辊压机联合粉磨系统的运行调试

!"% 逻辑关系的确立
逻辑关系主要有 ! 控制辊压机主电机与气动闸 板 ’ 喂料系统的联锁关系 & 最大辊缝 " 左右辊缝差 与气动闸板的联锁关系 & 入磨斗提与气动闸板的联 锁关系 & 金属探测仪与气动闸板的联锁关系等 ( 逻 辑关系主要表现在跳停值的设定和延时时间的设定 等 ( 这些逻辑关系的设定尤为关键 & 必须建立在实 际生产经验的基础上 (
!"’ ( 型选粉机的技术改造 5 型 选 粉 机 出 风 口 弯 度 过 大 & 只 有 1; 度 角 &
导致阻力大而影响通风效果 & 同时造成旋风收尘器 平管道积灰严重( 针对这种情况将 5 型选粉机出 口 风 道 角 度 增 大 到 ;# 度 角 & 即 降 低 了 系 统 阻 力 & 又缓解了平管道积灰问题 & 但还没有完全解决此问
综合短信
国家财政最后一次埋单
2167 户国企 4 年内寿终正寝
按照 !""# 年 ! 月国务院批准的全国国有企业关闭破产 $ 年工作规划 ! !""#!!""% 年 ! 将有 ! &’( 户国企完成最后的政策性破产 ! 涉及国有金融机构债权 ! !)" 亿元 ! 职工 *’’ 万人 " !""% 年之后 ! 国 企破产将一律按 # 破产法 $ 规定行事 % 另据了解 ! 从今年开始 ! 北京 & 上海 & 江苏 & 福建 & 浙江 # 省 市已经不搞政策性破产 ! 全部实行依法破产 " !""% 年之后 ! 国有企业将不再实施政策性关闭破产 " 据国务院国资委副主任邵宁介绍 ! 政策性破产最终将由国家财政来 ’ 埋单 (! 这是国家支持国企 改革的优惠政策 % 它与依法破产最大的区别在于 ! 国有企业破产时全部资产首先用于安置失业和下岗 职工 ! 而不是清偿银行债务 % 据介绍 ! 国有企业政策性破产 &))$ 年在 &% 个城市开始试点 !&))( 年扩大到 &&& 个城市 ! 进而开 始普遍实施 % 到 !""$ 年底 ! 全国安排政策性关 闭 破 产 项 目 * $%$ 个 ! 核 销 银 行 呆 坏 账 准 备 金 ! *(" 亿 元 ! 涉 及 职 工 ’’( 万 人 ! 消 除 企 业 亏 损 & #!) 亿元 % 各地方政府从实际出发 ! 采取 改 组 & 联 合 & 兼 并 & 租赁 & 承包经营和股份合作制 & 出售等多种形式 ! 放开搞活国有中小企业 % 目前 ! 国有中小企业的改制面已达 %"+ 以上 ! 县属企业改制面达到 )"+ 左右 % ) 摘自中国工业报 *
辊压机水泥半终粉磨工艺系统增产调试
系统 均 配 川 160 一14 "辊 怅 机+ \ 型. 睁态 分级 机 ( 划 裂选 粉 机 ) + 双 分 离 高 效选 粉 机十 中4 .2 x 13 川双仓 管 磨机 组 成的 华终 粉磨 闭路 I_艺 具
粉机 承 担 ! 型选 粉机和管磨机两股料流 的分选 , 不同 各有特点
体 }一 艺流 程 为 : 物 料经过 配 料站 由高速 板链 斗式 提 升 机输送 至 稳 流 称 亚 仓 . 进 人辊 J { 机挤 压后 通过 \ 1 J 叫选 粉 机 进 行 -次 分 级 , 细 粉 ( < 8 () 卜,1 1占7 () / 一 8 5 铸 ! < 4 5 协1 1 1 !1 155% 以 l几) r坏 f{l 下 i些 风 双分离
型号一 60一 140 , 物料通 过量 ) 78otzh , 主电机功率 112okw x Z, 人料 粒度 赓s omm ( ) 95%) ) 喂料能力 ) 960t h , 选粉风量 24 000 0 一 / 260000m,/ h , 风压 1.5 一 2 0kPa a 喂料能力 ) 6 8 0 l j h , 选粉能力 2 20 0 叭 1, 主电机功率2 0 肤W 型号 NSE90 0P , 提升能 力 ) 950以 h , 电机功率 160kw w 型号 NSE900 , 提升能 力750 一1 0 001 / h , 电机功率 160kw w 风量280000 一 3 100( )om,/ h , 风压 780 0P " , 风机 电机 1 J 率 gookw ) w 规格 中42 x 1 3 m, 双滑履 中心传动 , 转速巧 .6r / 而 n , 研磨体设计装载量 234 1 , 主电机功 率 10 k v一 3550 k w ( 额定电流 流 4 3A ! 配置进相器 ) , 设计产量 1 2 0 t 8 h f 型号 JS 150B , 速 比i=472 95: l 型号 ZYLI 100 , 物料提升量 690,/ h , 功率 110k W 型号 YS一 4 s N() 12乃 L ) , 风量 5900 0 nl,zrl , 全压400o Pa, 风机 电机功率 1lo kw ( 变频调速 ) 型号 LFGM% 一 9 , 处理风量 60 0 0 而/ h , 总过 滤面积 836 耐
水泥粉磨系统辊压机操作控制的几点经验
平 均 采 购价 格 37 4 / 算 ,购 买 助磨 剂 费 用 为 4 冗 t 计 197 万元 。抵 消液 体 助磨 剂成 本及 研 发成 本 等费 4. 6 用 后 ,全年 可增 加直接 经 济效益 5.4 02万元 。
观察 ,发 现边 料溜 子物 料多 且下不 及 ,物料堆 积 到
分料 阀转 轴 附近 ,从分 料 阀的转 轴下部 串人成 品溜
子。
动辊 固定辊
/ /
动 、定 辊
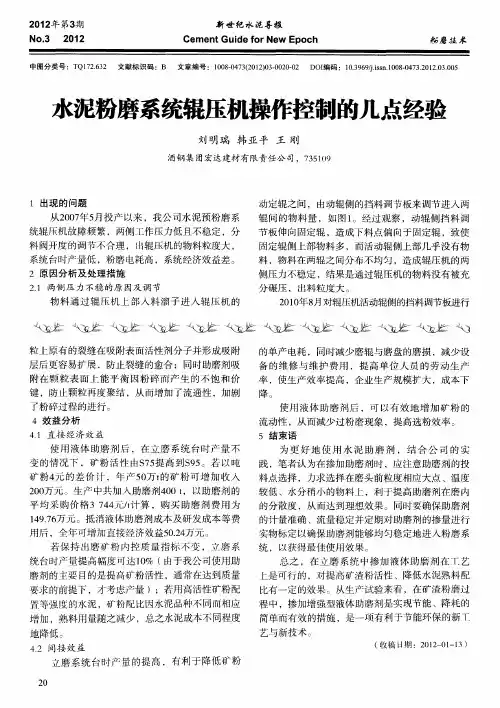
图 1 动 辊 侧 挡 料 调 节 板 的 原 位 置
动辊侧 挡料 调节 板
/ \ ) / /
l\/
辊 缝 的 限制 ,液压 缸 内 的液压 油 的体 积 是一 定 的 , 辊 缝 增大 ,液压缸 被 压缩 ,油 压也 达不 到 作压 力 丁 一
82 M Pa。 .
量提高了1. 31 %,系统粉磨电耗降低 了1. 6 %。 6
( 收稿 日期 :2 1— 10 ) 020— 8
由于初 始辊缝 决定 液压缸 的体积 ,初始 辊缝 确定为1 r  ̄ 0mn ,液压缸体积不变 ,工作辊缝一般 N 为2 m~ 8m 6m 2 m,变化不大。因此我们认为初 始
经 过辊 压 机 动 、定 辊 碾 压 的物 料 形 成 料饼 , 在 两 辊 间 的下 部 出来 ,由于 两 辊 间 进 料 充 分 ,物 料被 碾压 的效 果好 ,边 部 的物料碾 压效 果不及 中部
物料 , 分料阀的作用是将碾压效果好与不好的物料
进 行 分离 ( 3)。由于 一 直认 为 分料 阀开度 越 小 图 越 好 ,故一 度将 分料 阀开度 调整 到2 %,结果 成 品 0 中一直 含有 1 左 右 的粗 物料 。打 开辊 压机 侧 门 0mm
辊压机联合粉磨工艺系统分析
辊压机联合粉磨工艺系统分析辊压机联合粉磨(或半终粉磨)工艺系统,其技术核心在本质上属于“分段粉磨”。
目前,国内水泥制成工序广泛应用由辊压机+打散分级机(动态分级设备)或V型选粉机(静态分级设备)+管磨机开路(或配用高效选粉机组成双闭路)组成的联合粉磨工艺系统(或由辊压机+V型选粉机(静态分级设备)+高效选粉机+管磨机组成的半终粉磨工艺系统),在实际运行过程中,由于各线生产工艺流程及设备配置、物料粉磨特性、水份等方面因素不尽相同,导致系统产量、质量及粉磨电耗等技术经济指标也参差不齐,本文拟对水泥联合粉磨单闭路(管磨机为开路)及双闭路系统(或半终粉磨系统)中各段常出现的工艺技术与设备故障模式进行探讨分析,并提出了相应的解决办法,仅供粉磨工程技术人员在日常工作中参考,文章中谬误之处恳望予以批评指正:一、辊压机系统故障模式:辊压机挤压效果差故障原因1:1. 被挤压物料中的细粉过多,辊压机运行辊缝小,工作压力低影响分析:辊压机作为高压料床(流动料床)粉磨设备,其最大特点是挤压力高(>150Mpa),粉磨效率高,是管磨机的3-4倍,预处理物料通过量大,能够与分级和选粉设备配置用于生料终粉磨系统。
但由于产品粒度分布窄、颗粒形貌不合理及凝结时间过快、标准稠度需水量大与混凝土外加剂相容性差等工作性能参数方面的原因,国内水泥制备工艺未采用辊压机终粉磨系统,辊压机只在水泥联合粉磨系统中承担半终粉磨(预粉磨)的任务,经施以双辊之间的高压力挤压后的物料,其内部结构产生大量的晶格裂纹及微观缺陷、<2.0mm及以下颗粒与<80um细粉含量增多(颗粒裂纹与粒度效应),分级后的入磨物料粉磨功指数显著下降(15-25%),易磨性明显改善;因后续管磨机一仓破碎功能被移至磨前,相当于延长了管磨机细磨仓,从而大幅度提高了系统产量,降低粉磨电耗。
但辊压机作业过程中对入机物料粒度及均匀性非常敏感,粒状料挤压效果好、粉状料挤压效果差,即有“挤粗不挤细”的料床粉磨特性;当入机物料中细粉料量多时会造成辊压机实际运行辊缝小,主电机出力少,工作压力低,若不及时调整,则挤压效果会变差、系统电耗增加。
辊压机水泥半终粉磨工艺系统增产调试
辊压机水泥半终粉磨工艺系统增产调试邹伟斌中国建材工业经济研究会水泥专业委员会(100024)邹捷南京工业大学粉体科学与工程研究所(210009)题要:本文总结了ZC公司5000t/d新型干法水泥熟料生产线,水泥制成工序采用辊压机、V型静态选粉机、双分离高效选粉机、双仓管磨机组成的半终粉磨闭路工艺系统增产调试过程,调整中以“分段粉磨”理论及系统工程方法为指导依据,并对粉磨系统中各段存在的技术问题进行了诊断分析,制定并实施了相应的改进措施,充分挖掘粉磨系统中每一段生产潜力,最终达到增产、降耗的目的。
关键词:辊压机半终粉磨系统双分离高效选粉机增产调试1.水泥粉磨工艺线基本概况ZC公司5000t/d新型干法水泥熟料生产线,两套水泥成品制备系统均配用160-140辊压机+V型静态分级机(V型选粉机)+双分离高效选粉机+Φ4.2×13m双仓管磨机组成的半终粉磨闭路工艺;其具体工艺流程为:物料经过配料站由高速板链斗式提升机输送至稳流称重仓,进入辊压机挤压后通过V型选粉机分级出细粉(<80um以下颗粒占70%-85%、<45um以下水泥成品颗粒所占比例约为55%以上),V型选粉机细粉出口联接下进风的双分离高效选粉机(负压抽吸式进入高浓度布袋收尘器收集成品),首先分离出由辊压机挤压过程中产生的成品,分选出成品后的粗粉输送至管磨机粉磨,出磨物料经输送设备由上部喂入双分离高效选粉机再次分选。
在辊压机、管磨机两段正常运行后,双分离高效选粉机承受下部(V选出口)及上部(由管磨机磨尾输送的)两股料流,同时进行分选。
我们可以将辊压机水泥半终粉磨工艺系统理解为:它是传统联合粉磨工艺系统的另一个变种,辊压机半终粉磨工艺系统与辊压机联合粉磨工艺系统各有其技术特点、均可使粉磨系统增产能力达到70%-200%甚至200%以上、节电幅度达20%-30%。
该半终粉磨工艺系统与传统联合粉磨工艺系统相比,须采用一台物料处理能力较大的辊压机和一台喂料、分选能力大的下进风双分离高效选粉机,V型选粉机与双分离高效选粉机则共用一台系统风机,取消了联合粉磨系统中一台循环风机与旋风收尘器(双旋风筒或单旋风筒)及部分管道和输送设备,减少了设备数量及维护点,维修成本降低。
辊压机水泥联合粉磨系统的试产与调整
喂 料皮 带 至V 选粉 机 之 间为垂 直 下料 溜 管 , 型
料饼 未经打散直 接进入V 型选粉 机 ,选粉 效果较
() 1 磨头存在溢料现象 。由于磨机磨头进料 口采用 嵌入 式 喂料装 置 ( 5 ),当加大 喂料 量时 4。
差 ,同时因下料点相对集 中,V 型选粉机打散板磨 因物料 的冲力致部分细粉从磨头缝隙溢出,现场灰 损严重 。为了提高打散效果 ,在V 型选粉机入料溜 尘大 、环境差 ,被迫人为减少喂料量或加大磨尾拉
中图分类号 :T 7 .3 Q126 2
辊压机水泥联合粉磨系统的试产与调整
胡宏 刚 邹伟斌 王 中鸽。
1安徽省 淮南舜岳水泥有限责任公 司,227 ; 2 中国建材 工业经济研 究会 水泥专业委 员会 ,103 ; . 302 . 081
3 成都建 筑材料 工业设计研 究院有限公 司,60 5 . 10 1
O sp 高效选粉机 —ea
系统风机 系统袋 收尘 器
型号 N 40 , 一 50 最大喂料量 80/, 1 h 产量 10 20/, t 6 ~ 7 h 选粉风量 20 0 , t 7 0 / 功率 20 W 0 mh 5 k
Y — 3 2 .F 4 7 — 3 ,风量 3 0 0 ,全压 5 0 a 5 1 0m/ 0 h 20P ,功 率 7 0k 1 W XP L M2X1 D,处理风量 2 0 0m/ ,总过滤面积 460m 4 7O h 6
象。
风量 ,从而影响产质量。为此 ,在磨内进料落料点 护板部位加焊螺旋进料板 ,以将细粉导人磨 内。 ( 2)磨 内物料 流 速 快 ,出磨 细度 偏粗 。为 了 适当减缓磨内物料流速、增加物料的磨细时间 ,在 磨机第二仓内挡料圈 ( 活化环 ) 靠磨筒体 ( 外圆 ) 部位用耐磨钢板封焊一圈 ,焊堵挡料圈部分空挡 , 封堵 高度 在 10mm左 右 ,这 样 既不 影 响 原 来 挡料 5 圈 ( 活化环 ) 微 段 的活化 功能 ,又 能起 到部 分挡 对
带辊压机的水泥磨系统的调试与生产
" 仓长 ) !.’
# 仓级配 $% !-!,-# !-",-! ! !" #+ &+
# 仓长 ) &."
上烘干设备 " 料饼打散时 ! 发现有少量粗颗物料混入 细粉中 !需在打散盘外侧加装一套筛分圈 ! 则可更有
表" 项目 辊压机辊压 $123 辊压机辊缝 $)) 秤重仓料位 $5 打散盘电流 $7 分级电机电流 $7 分级电机频率 $89 磨机电流 $7 磨头轴瓦温度 $: 磨尾轴瓦温度 $: 出磨废气温度 $: 辊压粉磨系统工艺操作参数 参数
+## ;2:@H67> ;:7H,C;H -657 KG:F3HH 3L@5K-37;H 6G3 %&’( *!+ G:993G KG:F3HH<!$," - :/$ - F3-37; -599 67> .&+##-/## E36;3G 67> F96HH5M53G ,N@G578 F:--5HH5:7<O23 :K;5-5?3 G@77578 K6G6-3;3GH<;23 G@77578 E6967F3 E3;J337 G:993G F:-K6F;5:7 67> E36; HIH;3- 67> ;23 G@77578 K6G6-3;3GH :M E699 -599 J3G3 M39; :@; :7 3-K26H5H,PM;3G H36GF2578 67> 6>4@H;-37; M:G 6 K3G5:> ;5-3<;25H HIH;3- 6F235Q3> G@7> 7578 :7 :Q3GM@9M599< 2582 3MM5F57FI 67> 373G8I H6Q578, :13 4$,*’; G:993G KG:F3HHR F3-37; 8G57>578 HIH;3- J5;2 G:993G KG:F3HHR HIH;3- E6967F3
辊压机联合粉磨系统的生产调试及应用实践
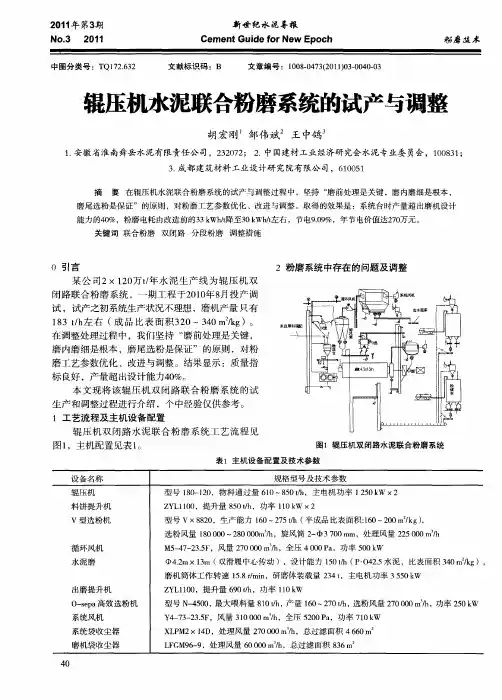
辊压机联合粉磨系统的生产调试及应用实践0 前言驻马店市豫龙同力水泥有限公司已投产的一期5000 t/d熟料水泥生产线配套两条年产100万t的水泥生产线。
水泥粉磨采用RPl40×110辊压机、Φ4.2 m×13 m闭路球磨机组成的高效联合粉磨系统。
该系统所有设备全部国产,具有系统能耗低、技术先进可靠、设备重量轻等特点。
其中信阳分公司粉磨系统于2005年8月一次带料试车成功,经过近2年的生产实践和不断总结提高,改变了投产初期时设备故障率高,运转率低下的状况,生产日趋稳定,现已超过设计值。
2006年豫龙同力公司信阳粉磨生产线共生产水泥110万t,其中11月份设备运转率达到95%,产量11.88万t,取得了良好的经济效益。
现对系统的调试过程作以下介绍。
1 工艺流程和主要设备该粉磨生产线的工艺流程见图1,主要设备配置情况见表1。
由图1可知,熟料、石膏及混合材等按一定比例配料后由皮带输送机、循环提升机、皮带输送机,由除铁器装置除铁后经V型选粉机入辊压机喂料小仓内,仓下设有荷重传感以控制和稳定入辊压机的物料量,经过辊压后的物料由提升机送入V型选粉机,粗料返回经喂料小仓入辊压机循环辊压,细料由旋风分离器分离出后入球磨机中进行粉磨。
辊压机系统的废气经循环风机分别进入V型选粉机和闭路球磨机系统的N3000高效水平涡流选粉机。
粉煤灰出库经喂料计量设备按水泥配比需要通过空气输送斜槽送入磨房和球磨机出磨物料一起经提升机送至N3000高效水平涡流选粉机,选出的粗粉经空气斜槽回磨重新粉磨,细粉随气流进入袋收尘器,收下的水泥成品由空气输送斜槽送至水泥库。
2 系统平衡和生产控制生产中,主要通过中控室称重仓料重和水泥细度二条调节回路实施操作控制。
2.1称重仓料重调节(1)辊压机称重仓料重调节。
仓内料位应保持稳定,一般控制在18~30t为宜,改变配料总量可以控制料位,配料量增大仓内料位上升。
(2)粉煤灰称重仓料重调节。
半终挤压粉磨系统工艺分析及改进措施
半终挤压粉磨系统工艺分析及改进措施我公司的水泥磨系统是七十年代未从加拿大引进的半终端挤压粉磨系统,主要配置Φ4.2×10m水泥磨,Φ1220×760mm辊压机以及O-SEPAX375选粉机等组成的闭路循环粉磨系统。
主机设备配置见表1所示。
但随着近年来粉磨新工艺及技术的发展,该套粉磨系统已不再具有优越性。
故对Φ4.2×10m粉磨系统的工艺运行现状进行系统的分析,并“对症下药”的进行技术改造,以更好地发挥磨机效能,实现“优质、高产、低耗”。
1 工艺现状分析及存在的问题目前,我公司水泥磨系统整体表现为产量偏低,台产产量平均为115t/h左右,低于设计台产120t/h。
而且粉磨能耗偏高,经济性较差。
其粉磨工序电耗见表2。
从目前设备运行及工艺现状来看,主要表现为循环负荷量偏大,选粉机、打散机效率偏低。
一方面造成磨机前循环量增大,导致投料量降低;另一方面造成入磨量偏低,成品输出量下降。
这样就出现了“磨前系统负荷较重,而磨系统较轻”的不正常现象,不能很好的发挥磨机的粉磨作用,导致系统整体产量下降,能耗增加。
其主要存在的问题如下:1)取样目测:辊压机辊压后的物料“料饼”形成不好。
可能存在如辊压机辊面磨损剥落严重;液压系统操作压力偏低;辊压机喂料侧挡板磨损造后成物料短路;回粉物料中细面料较多、喂入辊压机的物料粒度不符合工艺要求等问题,具体需逐项排查。
首先,对中控的操作参数进行查看,发现辊压机的操作压力设计为1450psi,但现场为保护辊面一直设定在1200psi左右,操作压力偏低。
其次,对回辊压机的物料进行筛析试验,从试验结果来看:30μm、45μm、80μm三种规格的筛余细度都在96%以上,相差不大。
这就说明回辊压机的物料中细粉含量较少,96%以上小于80um的细粉已被作为成品选粉收集。
具体筛析结果见表3。
最后,利用停磨时间进行混压机辊面的检查,发现两辊的缝隙为20mm,符合设计15~35 mm的技术要求。
辊压机水泥半终粉磨工艺系统的增产调试
2 0 1 3 年 第6 期 N o . 6 2 0 1 3 邹 伟斌 :辊 压机 水泥 半终 粉磨 工艺 系统 的增产 调试 物 磨丝木
的成品与开路管磨机粉磨系统生产的成 品共 同混合 成 品性 能满 足混凝 土 制备技 术要 求 。
入 库 ,成 品颗粒 级 配范 围 比闭路操 作 时要 宽 。当后
至稳 流 称 重 仓 ,进 入 辊 压 机挤 压 后 通 过 v型 选 粉 机 分 级 出细粉 (<8 0 m以下 颗粒 占7 0 % ~8 5 %、 <4 5 m以 下 水 泥成 品颗 粒 所 占 比例 约 为5 5 %以 上 ),V型选 粉机 细粉 出 口联 接下进 风 的双 分离 高
辊压机水泥半终粉磨工艺系统的增产调试
邹伟 斌
中国建材工业经济研 究会水泥专业委 员会 ,1 0 0 0 2 4
摘 要 在Z C 公 司5 0 0 0 t / d 新型干法水泥熟料生产线水 泥半终粉磨 闭路工艺 系统 的增产调试过程 中,以
“ 分段粉磨”理论及系统工程方 法为指导依据 ,对粉磨系统辊压机工作辊缝较小 、工作压力偏低 、脱硫石膏 水分大 、管磨机做功能力差 、选 粉机用风量小等技术问题进行诊断分析 ,制定并实施相应 的改进措施 ,使每
套水泥成品制备系统均配用1 6 0 — 1 4 0 辊压机+ V 型静 该 半 终 粉磨 工 艺 系 统 与传 统联 合 粉 磨 工 艺 系 态分级机 ( V 型选粉机 )+ 双分离高效选粉机+ 4 . 2 m 统 相 比 ,须 采 用 一 台物 料 处 理能粘附现象 ,使管磨 机 系统始 终保持 较高 而稳定 的粉磨 效率 。
由于水 泥 成 品经 过 高浓 度 布 袋 收 尘 器 收集 ,
效选粉机 ( 负压抽吸式进入高浓度布袋收尘器收集 成 品 ),首 先分 离 出由辊压机 挤压 过程 中产生 的成 品 ,分选 出成 品后 的粗 粉输送 至管磨 机粉 磨 ,出磨 物料 经输送 设备 由上部 喂入 双分 离高效 选粉机 再次