
罐头检查作业流程
F/0 ZY-Q-06F
第8页共8页
[审核要点] a) 是否规定并执行原材料、半成品、成品标识。 b) 产品标识的是否唯一性(每批)。 c) 杀菌前后是否有标识及隔离。 d) 食品、罐头有效期标识。 e) 需追溯要求的是否规定退潮方定抽查进污追溯。 f) 是否制订并实施文件化程序规定的,在进货、入库,加工到包装,出货整个过程的各种
商中采购。肉类尤其不能在疫区内采购,果蔬类应清除残留农药、化肥。
2) 糖、盐、油、淀粉之类的配料,以及容器在采购之前都应做出适当的评价。
3) 采购人员应熟悉本企业所用各种食品原料,食品添加剂、食品包装材料的品种及卫生标
准和管理办法,了解各件原辅材料可能存在的卫生问题。制定出到货源处验证的方法。
【审核要点】
发布日期:2001 年 2 月 14 日
实施日期:2001 年 2 月 14 日
PDF 文件使用 "pdfFactory Pro" 试用版本创建
修改日期:2005 年 6 月 1 日
中鉴认证有限责任公司(原广东质量管理体系认证中心) 作业指导书
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例)
第3页共3页
图 3. 马口铁罐盖、罐身卷封剖面图
① 食品在高于 70℃温度装罐,经杀菌、冷却后,其真空度便可达到要求
Ę ② 封品瓶盖带有胶圈(胶垫),胶圈(胶垫)符合卫生要求
图 4.玻璃瓶罐盖、罐身密封剖面图
c)塑料袋 ①使用食用包装塑料薄膜,包装料材符合卫生标准。 ②食品装袋后先抽真空,然后采用机械热封方式进行封口。 3.1.2 加热杀菌:目的是杀灭各种病原微生物。加热时必须有足够的杀菌强度, 以杀灭在藏贮
发布日期:2001 年 2 月 14 日
实施日期:2001 年 2 月 14 日
PDF 文件使用 "pdfFactory Pro" 试用版本创建
修改日期:2005 年 6 月 1 日
中鉴认证有限责任公司(原广东质量管理体系认证中心) 作业指导书
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例)
求。 7.5.1 过程控制
[理解要点] 目的使影响过程质量的所有因素.包括工艺、人员、设备、材料、加工测试方法、环境等受 到有效控制。 1) 罐头生产的关键过程为:封口、加热杀菌。对此,工艺文件应有详尽的要求。要求包括加 工的控制参数、检验的指标等。 2)封口过程主要控制因素:
a)封口设备:确保封口设备良好运作状态。如发现封口质量不佳,应及时调校机械设备。
实施日期:2001 年 2 月 14 日
修改日期:2005 年 6 月 1 日
PDF 文件使用 "pdfFactory Pro" 试用版本创建
中鉴认证有限责任公司(原广东质量管理体系认证中心) 作业指导书
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例)
F/0 ZY-Q-06F
括使用温度自动记录仪进行记录) d)加热杀菌后要进行保温检查,有条件的,可应用统计技术监控。 4)对环境和操作人员卫生要求。 符合有关卫生规范,加工场所清洁、干净、光线充足,不允许有苍蝇,蚊虫。地面不许有脏 水、脏物。操作人员须穿工作服、戴工作帽,有良好的卫生习惯。上厕所后,入工场时需洗手。 定期体检,如带传染病(有病菌)人员不能上岗。 5)罐头行业生产耗水、电、汽,应确保农、电、汽的正常供应。 [审核要点]
a)供应商的评价、确保原料在合格分承包处购买。 b)原料、进货检验 c)原料贮存应避免或减轻变质和腐烂。 条件允许,应冷藏,(蔬菜、植物类食品冷库 4℃以下,鱼、禽、兽、肉类食品冷库-20℃以 下). 3.2.2 食品的制备阶段。
Ę a)原料的拣选、清洗、修整工艺的控制.
b)预煮工艺的控制。 c)半成品的检验。 d)半成品的运输、贮存的控制。 3.2.3 装罐阶段 a)份量准确的控制 b)称重天平的准确度控制 c)装罐检验。 3.2.4 封口阶段 容器(罐身密封)检验和试验。 封口的工艺的控制。 封口检验和试验。 真空度的检验和试验。 3.2.5 加热杀菌阶段 加热杀菌工序既是关键工序,又是特殊工序。
杀菌。 e)是否制定了生产现场和操作人贝的卫生要求并执行。 f)检查生产现场的环境是否满足生产的要求。 g)操作人员是否定期体验,进入生产现场是否洗手消毒、换鞋、穿、戴工装,有良好
卫生习惯。 h)是否规定了关键工序的检验要求,并检查其执行情况。
Ę i)特殊工序是否按规定由具备资格的操作者完成,是否要求进行连续对过程参数加以 控制。 j)检查是否有停水、电、汽时的应急措施。 7.5.4 标识和可追溯性 [理解要点] a) 食品罐头生产属流程性;食品品种多,一般以生产批号来表示。为了实现可追溯性,产品 标识应与生产中的原始凭证和记录一致。 b) 特别指出的是如果加热杀菌不是传输带式的流水作业的企业。加热杀菌前、后应作出明显 的标识以识别不同的加工状态。 c) 产品的标签符合《食品标签通用标准》BG7718-94。 d) 从进货人库,加工、包装到出货的整个过程实施检验和试验状态的标识,以确保只有合格 的产品才能转序和提供给顾客。 e) 检验和试验一般分为四类:合格、不合格、待处理、未检。 f) 检验和式验状态形式可用标签、标牌、记录、存置区域等适当方法,存置场注意标识的保 护,不能擅自涂改,对标识要严格管理。
发布日期:2001 年 2 月 14 日
实施日期:2001 年 2 月 14 日
PDF 文件使用 "pdfFactory Pro" 试用版本创建
修改日期:2005 年 6 月 1 日
中鉴认证有限责任公司(原广东质量管理体系认证中心) 作业指导书
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例)
修改日期:2005 年 6 月 1 日
中鉴认证有限责任公司(原广东质量管理体系认证中心) 作业指导书
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例)
F/0 ZY-Q-06F
第6页共6页
商,定期对供应商开展审核评价,并保留记录,确保原料的采购在合格的供应商名册内。 c)采购资料是否清楚、明确,并有受权人审批。 d)制定并实施采购验证规定。必要时,组织到货源处提出采摘成熟度,果蔬农药残留等要
a)组织是否制定并实施了采购程序
b)组织是否制定并实施供应商的评价规定,评价时,索取的资料包括有糖、油、淀粉等配
料辅料食用级检验报告,盐的专营证明资料,容器、包装物的卫生生产许可证等,列有合格供应
发布日期:2001 年 2 月 14 日
实施日期:2001 年 2 月 14 日
PDF 文件使用 "pdfFactory Pro" 试用版本创建
Ę b) 操作人员经培训、熟悉封口机原理及操作,并能发现封口的质量问题。如发现封口质 量不佳,应及时调校机械设备。 c) 封口要进行过程检验,有条件的,应配备自动检测,并可应用统计技术监控。 3)加热杀菌过程的主要控制因素: a) 加热杀菌为特殊工序。操作人员需经培训,持证上岗。 b)加热杀菌设备为安全性设备,必须经过事先鉴定并确保完好运作状态。 c)加热杀菌按不同品种,严格执行其工艺要求,并连续监控工艺参数。并作好记录。(包
a) 马口铁罐: ① 内壁镀锡(或镀其他内壁涂料):必须符合内壁涂料卫生标准。型式试验应符合标 准要求。 ② 封口时,注入蒸气(或热装排气)。 ③ 封 口 紧 密 ( 罐 盖 与 罐 身 的 叠 接 率 、 紧 密 度 、 完 整 率 均 符 合 规 定 要 求 )。
发布日期:2001 年 2 月 14 日
F/0 ZY-Q-06F
第7页共7页
a)抽查正在生产的品种的工艺规程,检查是否清楚、明确操作要求,以达到保证产品 要求。
b)现场抽查工艺参数、卫生环境、生产记录、检查执行工艺规程的情况。 c)抽查在用设备。尤其是封口机,加热杀菌锅,是否进行了正常有效的维护保养,使
其处于完好状态(包括锅上的各种计量仪表)。 d) 是否对 4.9.1e)中所列及其它必须的过程和设备的认可,和对规定的设备进行消毒
圾场、厕所应有一定的距离。 c〕生产操作人员,应定期体检,有良好的卫生习惯。不允许带病毒的人员上岗。上岗应穿
戴工装,换鞋,洗手消毒。
2.1.2 确保电、水、汽的连续供应。
2.1.3 流程化生产,做到人流、物流分开,原材料与成品、半成品分开,杜绝生产加工过程的交
叉污染。
2.1.4 成品必须作出有效使用期标记和贴上合格的食品标签。
2 罐头生产行业的特点及基本流程
2.1 行业特点
2.1.l 罐头(食品)作为与人民生活和健康直接相关的产品,必须满足有关的卫生规范,生产时
需对下列加强控制:
a)选料。不允许有腐败、变质的,带病毒的原料。所用原材料、辅料符合食品卫生指标。
包装物或容器要符合卫生要求。
Ę b)生产场地清洁,按生产工艺流程及所需求的洁净级别进行合理布局。生产场地与废物垃
2.1.5 在食品有效期内贮存和发售。
原料采购、进仓、贮存
原料的处理
装罐
封口
洗罐
加热杀菌
冷却
保温检查
包装
图 1.
入库
销售
服务
发布日期:2001 年 2 月 14 日
实施日期:2001 年 2 月 14 日
PDF 文件使用 "pdfFactory Pro" 试用版本创建
修改日期:2005 年 6 月 1 日
中鉴认证有限责任公司(原广东质量管理体系认证中心) 作业指导书
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例)
F/0 ZY-Q-06F
第2页共2页
原料制备流程及注意事项
原料制备工序的生产流程 原料的采购、装卸和运输
注意事项 防止原料的损伤、变质
原料的检查、拣 选
如蔬果、去腐叶、去皮、根去泥土、去杂质、 等。禽、鱼的去磷去内脏等。
肉类罐头的卫生检验

• ⑶ 原料肉不得带有淋巴结、较粗的血管、 大片的淋巴膜、色素肉、血刀肉、鬃毛及 变质肉。 • ⑷ 辅佐料也应符合有关部门规定的标准, 凡生霉、生虫以及腐败变质者均不能用于 制作罐头食品。
⑸原料肉经预煮漂烫烹炸处理后,须迅 速冷却至规定温度,并立即投入下一道 工序,防止造成是嗜热性细菌的繁殖 ⒊防止交叉污染 ⑴在加工过程中,原料、半成品、成品 等处理工序必须分开,防止相互污染。 ⑵工作人员调换岗位有可能造成食品污 染时,必须更换工作服,洗要的一环。 目的是杀死罐内存在的致病菌和腐败菌。 采用高温的方法,以前的指示微生物是肉 毒梭菌,近年来将嗜热脂肪芽孢杆菌作为 指示微生物;因为它比肉毒梭菌的耐热性 (15-20-60)/120=时间(min)/温度 (℃)
• ⒎保温实验:罐头生产结束时,对杀菌 效果和产品质量的一种检查方法。从杀 菌锅中取出罐头冷却,在37±2℃条件 下保温5~7d,逐个敲击和观察以剔除 胖听(膨听)、漏汁以及空音。
肉类罐头的卫生检验
主讲:王明利
第三章 肉类罐头的卫生检验 第二节 肉类罐头的卫生检验
肉类罐头检验综述: 罐头是指各种符合标准要求的原料经 处理、分选、烹调 (或者不经 烹调)、 装罐、(包括马口铁罐、玻璃罐、复合 薄膜或者其他 包装材料)、密封、杀菌 冷却而制成的具有一定真空度的食品。
•
罐头食品是一种特殊形式的食品保 存方法,便于携带、运输和储存,节省烹 调手续,能调节食品供应季节性和地区 性的余缺,而受到消费者欢迎。
二 肉类罐头的卫生检验
• ㈠ 感观检验 • ㈡ 理化检验 • ㈢ 微生物检验
• ㈠感官检验: • 1 外观检验: 先检查商标以及硬印是 否完整和符合要求。是否胖听,属于生物 性胖听、化学性胖听还时物理性胖听。
【VIP专享】罐头检查作业流程
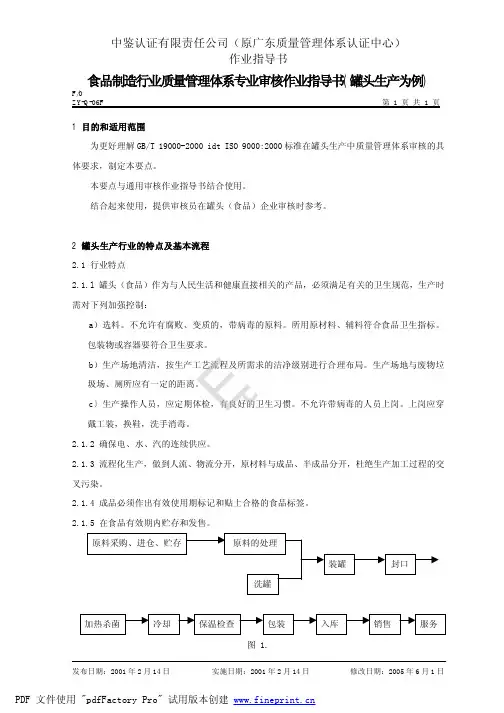
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例) F/0ZY-Q-06F 第1 页共1 页1 目的和适用范围为更好理解GB/T 19000-2000 idt ISO 9000:2000标准在罐头生产中质量管理体系审核的具体要求,制定本要点。
本要点与通用审核作业指导书结合使用。
结合起来使用,提供审核员在罐头(食品)企业审核时参考。
2 罐头生产行业的特点及基本流程2.1 行业特点2.1.l 罐头(食品)作为与人民生活和健康直接相关的产品,必须满足有关的卫生规范,生产时需对下列加强控制:a)选料。
不允许有腐败、变质的,带病毒的原料。
所用原材料、辅料符合食品卫生指标。
包装物或容器要符合卫生要求。
b)生产场地清洁,按生产工艺流程及所需求的洁净级别进行合理布局。
生产场地与废物垃圾场、厕所应有一定的距离。
Ęc〕生产操作人员,应定期体检,有良好的卫生习惯。
不允许带病毒的人员上岗。
上岗应穿戴工装,换鞋,洗手消毒。
2.1.2 确保电、水、汽的连续供应。
2.1.3 流程化生产,做到人流、物流分开,原材料与成品、半成品分开,杜绝生产加工过程的交叉污染。
2.1.4 成品必须作出有效使用期标记和贴上合格的食品标签。
2.1.5 在食品有效期内贮存和发售。
食品制造行业质量管理体系专业审核作业指导书(罐头生产为例) F/0ZY-Q-06F 第2 页共2 页原料制备流程及注意事项原料制备工序的生产流程注意事项防止原料的损伤、变质如蔬果、去腐叶、去皮、根去泥土、去杂质、等。
禽、鱼的去磷去内脏等。
局部疵点的剔除,修整成型排除细胞间空气,调味,产品定型。
Ę图 2.注:许多企业将原料制备的工作委托供应商加工(尤其是大型食品企业)。
这必须进行对供应商的评价。
特别是对其卫生,保洁保鲜的能力的评价。
3 关键工序及工序控制点3.1 关键工序及其质量控制3.1.1 封口:目的是除去罐内及内容物空气,并与外界环境完全隔离,以保持食品有稳定的货架寿命。
罐头食品的无菌检测

水果罐头食品该怎么样做无菌检验一般水果罐头在出厂前都会做无菌检验的,以保证水果罐头食品的安全性。
水果罐头食品在作无菌检验前,一般应先作密闭试验,然后对密闭良好的水果罐头进行膨胀试验,再开罐取内容物作无菌试验。
1.密闭试验将被检水果罐头置于86+1℃水浴,让水果罐头沉入水面以下5cm,然后观察5分钟,若发现有小气泡连续上升者,表明漏气。
玻璃水果罐头进行试验时,应先浸入温水中,然后放人上述温度的水中,以免骤然爆裂。
2.膨胀试验对于新鲜水果罐头,一般在36+1度环境中7天,而水果与蔬菜水果罐头则在20~C~25~C环境中放置7天,然后观察水果罐头盖顶和底部有无膨胀现象。
3.无菌检验待检水果罐头均须冷至室温,经膨胀试验发生胖听的水果罐头应先放冰箱使之冷却。
①开罐与取样开罐前应先将待检水果罐头编号以便于记录。
在无菌环境中进行。
A、对于胖听可用含4%碘的70%酒精溶液消毒,并用灭菌毛巾擦干,不能用点燃的酒精棉球烧灼,以防内部气体受热而使罐听膨胀加剧,以致出现裂隙,内容物喷出。
用灭菌的开罐器穿刺罐顶,可设法捕获一些罐内气体,然后通过化学方法鉴定气体性质,其是否为二氧化碳、氢气或其它气体。
再无菌采取水果罐头中心部位的样品,取样量应充足以备复检之用。
B、对于外观正常的水果罐头可用酒精棉球擦去开启端可能存在的污秽和油渍,再用清洁的毛巾擦干,然后用火焰烧灼开启端直至所附水分全部蒸发。
用灭菌的开罐器穿刺罐顶,无菌采取水果罐头中心部位的样品,取样量应充足以备复检之用。
②检验分别取2管肉汤(或溴甲酚紫葡萄糖肉汤)和2管肝片肉汤(或刚经煮沸使迅速冷却酌疱肉培养基),同时接种检样,接种量液体样品为1~2ml,固体样品为1?2g,二者皆有时,应各取一半。
接种后于37~C分别做需氧菌培养检查和厌氧菌培养检查。
同时将检样涂片,革兰氏染色(或其它染色)后镜检。
③结果分析若所有的需氧培养基管和厌氧培养基管内无细菌生长,则无菌试验合格,不需要作进一步的病原菌检验。
实验题目罐头食品的检验
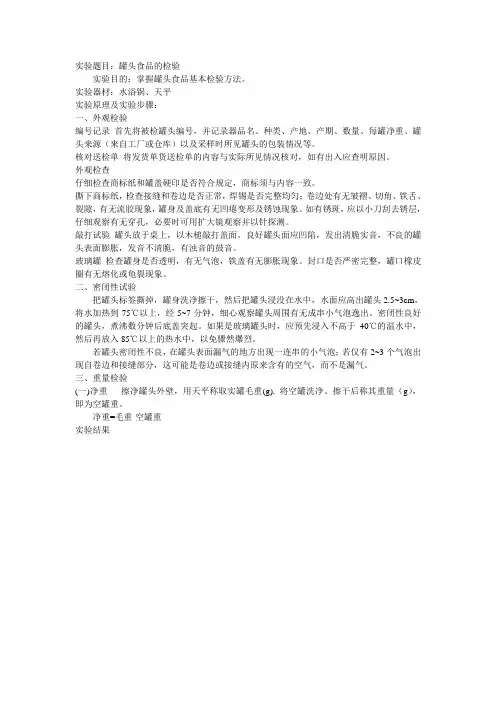
实验题目:罐头食品的检验实验目的:掌握罐头食品基本检验方法。
实验器材:水浴锅、天平实验原理及实验步骤:一、外观检验编号记录首先将被检罐头编号,并记录器品名、种类、产地、产期、数量、每罐净重、罐头来源(来自工厂或仓库)以及采样时所见罐头的包装情况等。
核对送检单将发货单货送检单的内容与实际所见情况核对,如有出入应查明原因。
外观检查仔细检查商标纸和罐盖硬印是否符合规定,商标须与内容一致。
撕下商标纸,检查接缝和卷边是否正常,焊锡是否完整均匀;卷边处有无皱褶、切角、铁舌、裂隙,有无流胶现象,罐身及盖底有无凹瘪变形及锈蚀现象。
如有锈斑,应以小刀刮去锈层,仔细观察有无穿孔,必要时可用扩大镜观察并以针探测。
敲打试验罐头放于桌上,以木槌敲打盖面。
良好罐头面应凹陷,发出清脆实音,不良的罐头表面膨胀,发音不清脆,有浊音的鼓音。
玻璃罐检查罐身是否透明,有无气泡,铁盖有无膨胀现象。
封口是否严密完整,罐口橡皮圈有无熔化或龟裂现象。
二、密闭性试验把罐头标签撕掉,罐身洗净擦干,然后把罐头浸没在水中,水面应高出罐头2.5~3cm,将水加热到75℃以上,经5~7分钟,细心观察罐头周围有无成串小气泡逸出。
密闭性良好的罐头,煮沸数分钟后底盖突起。
如果是玻璃罐头时,应预先浸入不高于40℃的温水中,然后再放入85℃以上的热水中,以免骤然爆烈。
若罐头密闭性不良,在罐头表面漏气的地方出现一连串的小气泡;若仅有2~3个气泡出现自卷边和接缝部分,这可能是卷边或接缝内原来含有的空气,而不是漏气。
三、重量检验(一)净重擦净罐头外壁,用天平称取实罐毛重(g). 将空罐洗净、擦干后称其重量(g),即为空罐重。
净重=毛重-空罐重实验结果。
罐头产品的检验方法
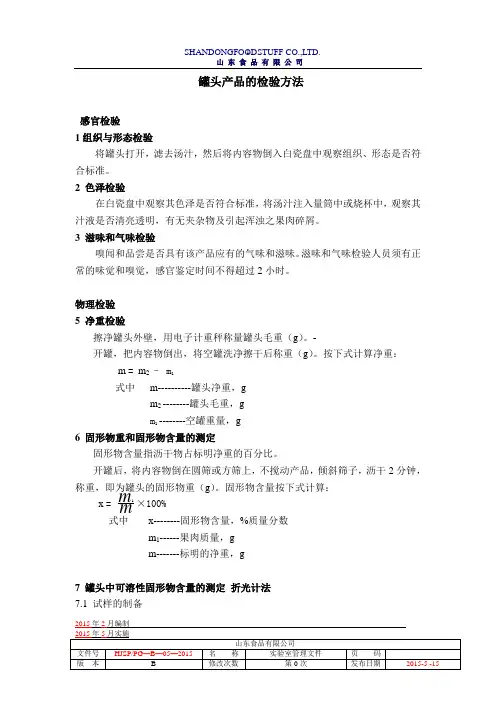
2015年2月编制罐头产品的检验方法感官检验 1组织与形态检验将罐头打开,滤去汤汁,然后将内容物倒入白瓷盘中观察组织、形态是否符合标准。
2 色泽检验在白瓷盘中观察其色泽是否符合标准,将汤汁注入量筒中或烧杯中,观察其汁液是否清亮透明,有无夹杂物及引起浑浊之果肉碎屑。
3 滋味和气味检验嗅闻和品尝是否具有该产品应有的气味和滋味。
滋味和气味检验人员须有正常的味觉和嗅觉,感官鉴定时间不得超过2小时。
物理检验 5 净重检验擦净罐头外壁,用电子计重秤称量罐头毛重(g )。
-开罐,把内容物倒出,将空罐洗净擦干后称重(g )。
按下式计算净重: m = m 2 – m 1式中m----------罐头净重,gm 2 --------罐头毛重,g m 1 --------空罐重量,g 6 固形物重和固形物含量的测定固形物含量指沥干物占标明净重的百分比。
开罐后,将内容物倒在圆筛或方筛上,不搅动产品,倾斜筛子,沥干2分钟,称重,即为罐头的固形物重(g )。
固形物含量按下式计算:x =mm 1×100% 式中 x--------固形物含量,%质量分数 m 1------果肉质量,g m-------标明的净重,g7 罐头中可溶性固形物含量的测定 折光计法 7.1 试样的制备按照固形物和汤汁的比例,取一部分样品,用多功能搅拌机破碎,充分混匀,用纱布挤出汁液用于测定。
如果只测汤汁的固形物含量,可直接把汤汁振摇混匀后测量。
7.2 测量折光计在测定前进行校正(调零)。
用玻璃棒或不锈钢小勺展区均匀汁液,仔细滴于折光计棱镜平面的中央(注意勿使玻璃棒或小勺触及镜面)。
迅速闭合上下二棱镜,要求液体均匀无气泡并充满视野。
对准光源,由目镜观察,调节,使视野分成明暗两部分且界限清晰。
视野中所见明暗分界线相应之读数,即为试液的折光数值,也就是罐头可溶性固形物的百分率。
不同温度下溶液的折射率不同,会影响测试数值(直接读数)。
计算固形物含量时应加温度校正系数。
罐头食品检验

(2)肉禽及水产类罐头。 肉禽及水产类罐头。 先将罐头在50 士 的水浴中加热10 Omin(视罐头大小 10先将罐头在 50士 5℃ 的水浴中加热 10-2Omin( 视罐头大小 50 而定) 使凝冻的汤汁融化。开罐后, 而定),使凝冻的汤汁融化。开罐后,将内容物倾倒在 预先称重的圆筛上,圆筛下方配接漏斗, 预先称重的圆筛上 , 圆筛下方配接漏斗 , 架于容量合 适的量筒上,不搅动产品, 倾斜圆筛,沥干3min后 适的量筒上 , 不搅动产品 , 倾斜圆筛 , 沥干 3min 后 , 将筛子和沥干物一并称量。 将量筒静置 5min , 使油与 将筛子和沥干物一并称量 。 将量筒静置5min, 汤汁分为两层,量取油层的毫升数乘以比重0 汤汁分为两层,量取油层的毫升数乘以比重0.9,即得 油层重量 (g)。按下式计算固形物含量: (g)。按下式计算固形物含量:
注:
①带有小配料的蔬菜罐头,称量沥干物时应扣除小配 带有小配料的蔬菜罐头, 料。 ②圆筛规格的选择依据罐头的净重, 圆筛规格的选择依据罐头的净重 净重小于1 kg的罐头,用直径200mm的圆筛; 净重小于1.5kg的罐头,用直径200mm的圆筛; 的罐头 200mm的圆筛 净重等于或大于1 kg的罐头,用直径30Omm的圆筛。 净重等于或大于1.5kg的罐头,用直径30Omm的圆筛。 的罐头 30Omm的圆筛 圆筛用不锈钢丝织成,孔眼为2 mm× 圆筛用不锈钢丝织成,孔眼为2.8mm×2.8mm。 mm。
沥干3min后称量 沥干3min后称量 3min
油层的毫升数× 油层的毫升数×0.9
(W2-W1)+F ―――――――×100% X=―――――――×100% W
式中 ―――固形物含量 重量百分率, 固形物含量, X ―――固形物含量,重量百分率,%; ―――肉类沥干物加圆筛重量 肉类沥干物加圆筛重量, W2―――肉类沥干物加圆筛重量,g; ―――圆筛重量 圆筛重量, W1―――圆筛重量,g; ―――油脂重量 油脂重量, F ―――油脂重量,g; ―――罐头标明净重 罐头标明净重, W ―――罐头标明净重,g。
进出口罐头检验检疫业务流程
进出口罐头检验检疫业务流程1.适用范围本流程适用于检验检疫系统出入境罐头食品检验检疫与监管工作,适用下列罐头食品①肉禽类罐头,②水产类罐头,③水果类罐头,④蔬菜类罐头,⑤饮料类罐头,⑥其他类罐头。
罐头食品:将符合要求的原料经处理、分选、修整、烹调(或不经烹调)、装入罐头容器(包括马口铁罐、玻璃罐、复合薄膜袋或其他包装材料容器)、密封、杀菌、冷却或无菌包装而制成的所有罐装食品。
1.1过程检验过程检验就是按安全卫生质量关键控制因素分析并设置关键控制点(包括HACCP的cp以及ccp)和关键限值,并在出口罐头生产过程中按要求对这些控制点的执行情况进行的符合性检验。
过程检验的对象包括:生产环境(如工艺卫生),生产工艺(如杀菌安全性、装罐量、容器的密封性),中间产品,原辅料等。
过程检验由罐头生产企业在罐头生产加工中实施,检验检疫机构进行监督管理。
1.2交收检验采用规定的检验方法,按照合格评定的要求,对罐头成品按约定的检验项目进行的检验。
其检验结果作为评价罐头质量的依据,通常也作为交接验收的依据。
交收检验由生产企业以及检验检疫机构分别实施。
检验检疫机构的交收检验是在生产企业交收检验合格的基础上进行抽查或者验证。
按检验实施者来分,交收检验通常有自行检验、共同检验以及认可检验三种方式。
按检验项目的检验频率来分,交收检验通常有常规检验、非常规检验以及特殊项目检验三种方式。
在由检验检疫机构实施的交收检验中,按检验地点来分,交收检验通常有产地检验和口岸查验两种方式。
1.3包装查验用目测或借助于简单工具对罐头的运输包装及销售包装进行的检验。
检验内容包括罐头容器的外观检验、罐体结构非破坏性检验(容器的外观检验)、罐头容器材料使用性能检验、标签检验及标识检验。
1.4口岸查验经产地检验检疫机构检验合格出口罐头调运至口岸待出口时,由口岸检验检疫机构凭产地检验检疫机构签发的换证凭单按要求进行包装查验、包装重验、品质重验、补充检验以及抽查检验。
装车前后验罐操作规程(3篇)
第1篇一、目的为确保装车作业的安全、准确、高效,防止油品污染和泄漏,特制定本操作规程。
二、适用范围本规程适用于所有油品装车作业,包括汽油、柴油、煤油等。
三、操作规程1. 装车前验罐(1)核对罐车信息:检查罐车编号、车型、罐体材质、容积等是否与装车单一致。
(2)检查罐体外观:观察罐体是否有裂纹、凹坑、变形等缺陷,罐口、人孔等部位是否完好。
(3)检查罐内清洁度:检查罐内是否存在水分、油垢、杂质等,如有需通知司机进行清洗。
(4)检查安全附件:检查安全阀、液位计、压力表、紧急切断阀等安全附件是否完好、灵敏、可靠。
(5)检查接地线:检查接地线是否完好、连接牢固,确保静电导通。
(6)检查装卸管道:检查管道是否有损坏、老化现象,确保管道密封性良好。
2. 装车过程中验罐(1)观察罐内液位:密切关注罐内液位变化,确保不超过罐体最大容积。
(2)检查罐内压力:观察压力表,确保罐内压力在正常范围内。
(3)检查油品质量:取样口观察油品外观,确保油品无水分、杂质等。
(4)检查管道密封性:观察管道连接处是否有泄漏现象,确保管道密封性良好。
3. 装车后验罐(1)检查罐内剩余油量:确保罐内剩余油量符合装车单要求。
(2)检查罐内压力:观察压力表,确保罐内压力在正常范围内。
(3)检查罐体外观:观察罐体是否有泄漏、变形等异常情况。
(4)检查安全附件:检查安全阀、液位计、压力表、紧急切断阀等安全附件是否完好、灵敏、可靠。
(5)检查接地线:检查接地线是否完好、连接牢固,确保静电导通。
四、注意事项1. 验罐过程中,操作人员应穿戴好劳保用品,确保自身安全。
2. 验罐过程中,如发现异常情况,应立即通知相关人员处理。
3. 验罐过程中,应保持现场整洁,不得随意堆放杂物。
4. 验罐过程中,严禁无关人员进入现场。
五、记录与报告1. 装车前后验罐操作人员应做好记录,包括罐车信息、罐体外观、罐内液位、罐内压力、油品质量、安全附件、接地线等。
2. 如发现异常情况,应及时上报相关部门,并做好相关记录。
罐头产品检验作业规程
罐头产品日常检验、保温检验、出口检验作业规程一、检验人员:品管员二、具体职责:按工艺操作规程要求进行抽检三、抽检时间:按规定时间进行抽检四、抽检地点:化验室五、检查项目及要求:(一)、空罐空罐进厂要进行抽检,抽检内容包括:出厂合格证,商检合格证卷封结构外观检测,卷封结构解剖、抗酸(硫)检测、内壁涂层检查、焊缝线检查、接缝补涂检查、罐盖密封胶检查、用铁厚度检查。
符合工艺要求的空罐才能投入生产。
(二)、日常生产检验1、每日生产的罐头各个品种、规格、型号要抽1~3罐检验,检验结果要通报品管部、车间主管。
2、检验内容毛重、净重、固重、真空度、顶隙度、PH值、色泽、风味等,并做好详细记录。
3、真空度:0.020Mpa~0.030Mpa顶隙度:0.3~0.8cmPH值:5.2~5.64、检验结果日常检验要不断总结经验,产品符合要求要精益求精,产品未达到要求要采取有效措施,立即纠正。
不合格产品要通知仓库隔离,候待进一步验证。
(四)、保温检验1、每日生产的罐头按各个品种、规格、型号根据出入境检验检疫部门的要求抽一定比例进行保温。
每罐保温罐头都要标识明确完整。
保温比例1/3000。
每个规格、型号最少抽1罐,每锅次同一品种、型号最少抽1罐。
2、做好保温罐头的跟踪检查工作。
保温时间10天,保温温度36℃(±1℃),保温过程要跟踪观察、记录。
保温时间结束要全面进行检验。
(五)、出口检验1、出口罐头成品物理感官检验2、罐头密封结构检测3、罐头食品商业无菌检验4、外销罐头出厂检验(六)、每次抽检情况应反馈给相关人员或主管领导。
出现偏差时要及时纠正,督促纠正措施的落实,每次抽查后均应做好原始记录。
罐头“打检”技术
罐头的“打检”技术一、罐头打检1、意义要准确判断罐头品质的优劣,除经过感官、理化、微生物检验以外,还必须经过保温处理后的重要一环—敲打罐头的检验,简称打检。
罐头食品如因杀菌不充分、或密封不良等原因,有细菌残留在罐内时,罐头内容物是微生物生长所需的营养素,当遇到适当的温度和一定的时间,它就会生长繁殖,使罐头变质,除某些耐高温细菌、平酸菌等不产生气体外,一般腐败性细菌都会产生气体而使罐头膨胀。
根据这个原理,用保温方法给予罐内微生物以生长所需要的时间后,让不合格的罐头暴露出来,经过打检,初步鉴别罐头的质量。
2、方法将罐头排成行或放在输送带上也可在箱中(或托盘上)用特制的胶木打检锤、铁丸打检棒等专用工具,敲打罐盖的中部(如是易拉盖的罐,须敲击罐底),并且敲击每个罐时,手上使的力基本一样,从发出的声音,手上的感觉,和看到的状态,分辨正常与否。
由于品种不同,固形物和汁液的多少,罐头马口铁皮的厚薄不同等原因,发出的声音也不同,一般来说,糖水和汁类罐头:清脆响亮的叮叮音是好的;有鼓音、破哑音、浊音的是有问题的;咸牛、羊肉、午餐肉类、半固体类、果酱类罐头:坚实、发出闷音的是良品,响亮、空虚的音是可疑的罐头。
打检的依据一般是以多年的生产实践经验,来判断罐内真空度,基本上与测得的真空度相等,并且找出引起的原因,提出解决的措施,不断提高成品合格率。
(1)正常的罐头内部成真空,因此盖和底都是向内凹入的;(2)检查有否露铁舌、夹边、快口、起皱和折裂;(3)端折缝是否正常,焊锡处有否有微孔;(4)用卡尺测量双重卷边缝的尺寸是否在标准之内;(5)有否漏气的细孔,如肉眼看不出,可把罐头放在。
的温水中保持分钟,看有无小气泡冒出,最好放在减压装置中试验。
(6)仔细观察盖、底卷边有无假封、大塌边,滑口滑封和卷边碎裂(7)用投影仪还可测定迭接率、盖钩的完整率。
3、罐头真空度罐头食品内的真空度是罐内残留气体压力和罐外大气压力间的差值即:罐内真空度mmHg=大气压力mmHg一罐内残留气体压力mmHg。