
中厚板轧机
中厚板轧机(2009-05-06 08:43:03)NKK 厚板轧机中厚板轧机是用于轧制中厚度钢板的轧钢设备。
生产钢板厚度通常6mm以上。
中厚板轧机的规格一般按工作辊辊面长度来标称,如2300mm、2800mm、5500mm等。
当前世界是最大的为5500mm轧机。
同其他轧钢机一样,中厚板轧机由工作机座和传动装置组成,工作机座主要包括轧机机架,辊系,平衡系统,压下装置和换辊装置。
传动装置由大型电动机和减速机组成,由于电动机制作技术的发展,现代中厚板轧机通常由电动机直接拖动。
轧钢机的出现和发展已经经历了几百年的时间,十九世纪中叶美国开始使用三辊劳特中板轧机,进入二十世纪五十年代后,我国先后建成二十多套三辊劳特式轧机用于中板生产。
从二十世纪八十年代开始,各企业陆续进行技术改造,以四辊可逆式中厚板轧机取而代之。
轰鸣百年的三辊劳特式轧机退出历史舞台。
四辊可逆式的成为现代中厚板生产主力机型,主要是由于大型直流电机及控制系统制造技术发展,解决了轧机大扭矩的可逆式拖动。
近三十年来,大功率变频调速技术的发展又取代了轧机传动的直流系统。
历史上,曾经用蒸汽机做为往复轧制的动力拖动轧钢机。
早在1890年,中国就引进蒸汽机拖动的2450mm中板轧机。
这台轧机在抗战时期从汉口搬迁到重庆,一直运行到二十世纪八十年代以后,使用了百年之久。
现代中厚板轧机越来越趋于大型化,精密化,自动化。
以满足钢板控制轧制技术的要求,能够生产高强度的合金钢板。
电子计算机的应用使轧机提高了自动化控制程度。
中厚板轧机普遍采用了液压AGC(钢板厚度自动控制系统)。
中厚板的精度和生产效率大幅度提高。
以下附件为从网络转摘而来,特向著作者致谢!为多年前参数,今已有很大变化。
我国部分中厚板轧机—————————————————————————————————————————————序号省(市) 企业名称轧机型式与尺寸设计能力(万吨) 投产/改造日期备注—————————————————————————————————————————————1 北京市首钢中板厂3500x4 60 1987年/2003年2 天津市天钢中厚板厂3500x4/3500x4 100 2006年3 天津天盾中板厂2400x4/2400x4 324 河北省首钢秦皇岛板材公司3454x4 60 1993年3月5 首钢秦皇岛金属材料公司4300x4 150 2006年10月6 邯钢中板厂2800x4 90 1974年1月7 文丰中板厂2800x2/3000x4 80 2004年8 普阳中板厂3500x4 100 2006年9 唐钢中板厂3500x4/3500x4 2006年10 上海市宝钢中厚板厂5100x4 140 2005年11 浦钢中板厂2350x3/2350x4 47 1959/1970年12 浦钢厚板厂4200x4+3500x4 143 1991年13 上钢一厂2350x2/2350x4 10 1972年14 宝钢罗泾4200 160 2008年15 山东省济钢中板厂2350x3/2350x4 60 1960年/1989年/2005年16 济钢厚板厂3200x4/3500x4 115 1998年2月17 淄博中板厂3400x4 100 2005年18 莱钢4300 180 2008年19 河南省安阳中板厂2800x4 80 1974年/1996年20 舞阳中板厂4200x4 100 1978年9月/2003年21 舞阳中板厂4100x4 100 2007年22 安阳永兴中板厂3500x4 80 2005年23 安阳炉卷轧机3500x4 80 2005年24 辽宁省鞍钢厚板厂4300x4 100 1993年7月/2003年25 鞍钢中板厂2500x2/2450x4 80 1956年/2003年6月26 鞍钢宽厚板厂5500x4 200 2008年9月27 营口中板厂2450x4 94 1972年/2003年4月28 营口中板厂5000 150 2009年29 本溪北台3500 x4 15030 湖北省武钢中板厂2800x2/2800x4 57 1966年8月31 鄂钢4300 120 2008年8月32 江苏省南钢中板厂2300x3/2500x4 110 1975年/1995年33 南钢炉卷3800x4 100 2004年34 无锡锡金中板厂2300x3 18 1995年1月35 无锡兆顺不锈钢 2036 沙钢宽厚板5000x4(一) 150 2006年37 沙钢宽厚板5100 x4(二)140 2009年38 江阴中板厂2800x439 安徽省马钢中板厂2350x2/2300x4 80 1975年/1997年40 山西省太钢五轧厂2300x2/2300x4 16 1966年8月41 临钢2300x3 24 1989年5月42 临钢厚板厂3000x4+(3000x4预留) 70 2005年43 广西省柳钢中板厂2800x4/2800x4 80 1974年9月/2004年44 江西省新余中板厂2300x3/2500x4 80 1978/1994年45 新余厚板厂3800x4 80/150 2005年46 甘肃省酒钢中板厂2800x4 80 1998年47 云南省昆钢中板厂2300x4 18 1971年5月48 广东省韶钢中板厂2500x4 9049 韶钢中厚板卷厂3500x4 100 2005年50 湖南省湘钢中板厂3800x4 150 2006年51 湘钢中板厂3800x4 100 2008年7月52 重庆重钢中板厂2800x2/2450x4 80 1965年/2004年53 福建省福鼎龙安中板厂2800x2/2350x4 120 2006年54 三明中板厂3000x4 80 2006年55 浙江省宁波建龙中板厂正在建设中56 内蒙古包钢4100 120 2007年/simple/index.php?t927252.html 我国中厚板轧机技术概述世界5000mm以上宽厚板轧机概况—————————————————————————————————————————————序号国家厂名投产轧机轧机最大原料年产量主马达功率日期规格结构板厚单重—————————————————————————————————————————————1 美国Lukens科茨维尔厂1918年3560+5230mm 3h+4h 380mm 45吨30万吨2 X 4000 HP2 苏联镰刀和锤子炼钢厂1940年5300mm 4h 250mm 80吨50万吨—3 日本室兰制铁所1941年5280mm 4h 350mm 145吨36万吨30000HP蒸汽机4 苏联下塔吉尔钢厂* 1950年5000mm 4h 250mm 72吨50万吨13600HP5 美国格里(Gary)钢厂1952年4064+5335mm 4h+4h ——120万吨 2 X 4400 KW6 德国Mlhem米尔海姆厂1957年5100mm 4h 260mm 45吨70万吨 2 X 7360 KW7 法国敦克尔克钢铁厂1963年4320+5000mm 4h+4h 250mm 80吨120万吨—8 日本住友金属鹿岛厂1970年4830+5490mm 4h+4h ——200万吨 2 X 4500 KW9 德国Dillingen迪林根1972年5500+4800mm 4h+4h 200mm 40吨180万吨 2 X 10900KW10 日本新日铁大分钢厂1976年5500mm 4h —— 190万吨 2 X 8000 KW11 日本JFE仓敷厂1976年5500mm 4hV 300mm 90吨200万吨 2 X 8000 KW12 日本JFE京滨厂1976年5500mm 4h 200mm 60吨180万吨 2 X 6400 KW13 苏联伊诺尔斯克厂1984年5000mm 4h —— 100万吨—14 中国宝钢中厚板厂2005年5000+5000mm 4h+4h 400mm 70吨180万吨 2 X 10000KW15 中国沙钢宽厚板厂2006年5000+5000mm 4h+4h 150mm —180万吨 2 X 10000KW16 中国鞍钢鲅鱼圈厂2008年5500+5000mm 4h+4h 150mm —200万吨 2 X 10000KW17 中国五矿营口中板厂2009年5000+5000mm 4h+4h 150mm — 200万吨—18 俄罗斯马格尼托哥尔斯克2009年5000mm 4h —— 150万吨—19 韩国东国制钢唐津厂2009年5000mm 4h 200mm — 150万吨——————————————————————————————————————————————*苏联下塔吉尔钢厂5米轧机,为1938年德国克虏伯公司在多特蒙德赫尔德(Horde) 钢厂建成的5000mm四辊式特宽厚板轧机,二战后被苏联拆回安装在下塔吉尔钢厂。
世界5米以上宽厚板轧机规划建设项目* —————————————————————————————————————————————序号国家厂名投产轧机轧机最大原料年产量主马达功率日期规格结构板厚单重—————————————————————————————————————————————1 韩国浦项制铁—5500mm 4h —— 150万吨—2 俄罗斯联合冶金维克萨厂2010年5000mm 4h 150mm — 120万吨—3 俄罗斯新利佩茨克钢铁2010年5000mm 4h 150mm — 150万吨—4 印度埃萨Hazira中厚板—5000mm 4h 150mm — 150万吨—5 中国华菱湘钢宽厚板厂2010年5000+5000mm 4h+4h 400mm — 180万吨—6 中国沙钢宽厚板厂3号线2011年5000+5000mm 4h+4h 300mm — 200万吨—7 中国天津钢铁宽厚板厂2011年5000mm 4h 150mm — 150万吨—8 中国宝钢罗泾宽厚板厂2011年5000+5000mm 4h+4h 200mm — 160万吨—9 中国舞阳钢铁宽厚板厂2012年5000+5000mm 4h+4h 400mm 60吨180万吨—10 中国首钢乐亭宽厚板厂2012年5000+5000mm 4h+4h 150mm — 200万吨—(项目暂缓)11 中国武钢防城港宽厚板2012年5500+5500mm 4h+4h 400mm — 250万吨/share/detail/49905 轧机之王1890年湖广总督张之洞兴建汉阳铁厂时,从德国引进蒸汽机驱动的2450mm二辊双机架中板轧机、和蒸汽机驱动的二辊三机架横列式轨梁轧机以及小型轧机。
我国中厚板轧机概况和中厚板轧机新技术

我国中厚板轧机概况和中厚板轧机新技术1、我国中厚板轧机概况热轧中厚板生产设备包括热连轧机组、中厚板轧机和炉卷轧机等。
热连轧宽带钢轧机适合生产薄而窄的产品,常规中厚板轧机适合生产厚而宽的产品,而新兴的宽规格卷轧中厚板轧机(炉卷)能够生产前两种轧机生产比较困难的薄而宽规格的产品。
国内中厚板产量主要来源于中厚板轧机,其次是热连轧机。
随着长期生产实践与科学技术的不断进步,中厚板轧机生产工艺有两种方案:一是,传统的常规中厚板生产线,采用单张钢板轧制方式。
轧机布置型式有:三辊劳特式轧机(已淘汰);单机架四辊轧机;双机架布置,即二辊粗轧机+四辊精轧机或四辊粗轧机+四辊精轧机。
二是,卷轧中厚板生产线,即炉卷轧机,该工艺是从上世纪80年代逐步发展起来的,既可单张钢板轧制,又可采用卷轧方式生产中厚板。
我国于1936年在鞍钢建成第一套2300中板轧机(三辊劳特式)。
新中国于1958年和1966年先后建成了鞍钢2800/1700半连续钢板轧机和武钢2800中厚板轧机、太钢2300/1700炉卷轧机。
1978年建成了舞钢4200宽厚板轧机。
宝钢5000、沙钢5000、鞍钢5500宽厚板轧机分别于2005年、2006年、2008年建成投产。
我国常规的中厚板轧机目前可分三类,1类:4.3m和5m高水平轧机;2类:以3.5m为代表的中等水平轧机;3类:2.3、2.8m老旧轧机。
2008年,我国中厚板轧机将达到59套,产能5553万t/a。
到2010年我国中厚板轧机产能将达到6500~7000万t/a。
2、中厚板轧机新技术我国中厚板轧机经过近些年来的改造和引进,采用了许多新技术,如在大多数轧机上普遍采用了液压AGC和轧机过程控制系统,部分轧机已经采用立辊轧机的AWC、工作辊弯辊技术及CVC技术等。
特别是宝钢5000、沙钢5000、鞍钢5500宽厚板轧机,均采用了当今世界上最先进的轧机新技术。
以宝钢5000mm轧机为例其采用的新技术:1)采用了高水平的控制轧制和控制冷却工艺。
中厚板的轧机及轧制方法简介

中厚板的轧机及轧制方法简介中厚板轧机的布置形式因为性能参数相同的轧钢机,采用不同的布置形式时,轧钢车间产品产量和轧制工艺就不同,所以根据中厚板的生产特点,中厚板轧机的布置形式可分为:单机架式、双机架式、半连续式及连续式。
中厚板轧机的形式中厚板轧机的形式,从机架结构上来看有2辊可逆式、3辊劳特式4辊可逆式、万能式和复合式之分。
半连续式中厚板轧机所谓半连续式轧机是指粗轧机组各机架主要或全部为可逆式轧制的轧机,而精轧机组为连续式。
轧制中厚板的半连续式轧机的粗轧机组是由立式或水平式破鳞机、可逆式粗轧机座和一台或两台普通粗轧机座组成。
精轧机组是由一台除鳞装置和4~6架4辊机架组成。
在这样的轧机上大都装有卷取机,可卷取厚度达20mm的带钢。
半连续式轧机的优点是:兼能生产中厚板和薄板,产品规格广,对于钢板用量不大但品种要求齐全的地区尤其有发展的必要。
?轧制中厚板常用的轧制方法包括:?(1)全纵轧法,指板坯的长度方向与轧制方向一致的轧制方法;?(2)全横轧法,指板坯的长度方向与轧制方向相互垂直的轧制方法;?(3)横轧?纵轧法,指坯料转过90°,使坯料的长度方向与轧制方向垂直轧制若干道,然后再转90°,使原坯料的长度方向再与轧制方向一致进行轧制;(4)角轧?纵轧法,指将坯料在被轧辊咬入时,坯料的长度轴线与轧辊轴线成一角度,而下一道次再轧制时则沿另一对角轧制,并使钢板轧成矩形,轧制若干道次后,再采用纵轧法。
中厚板的轧制过程中的几个阶段中厚板轧制中,加热好的坯料出炉后进行轧制要经过以下几个过程:(1)除鳞。
坯料在加热炉中加热要形成氧化铁皮,为保证钢板的表面质量,在轧制之前要将氧化铁皮除掉,否则氧化铁皮压入钢板表面,会形成麻点或凹坑。
中厚板轧机目前广泛采用的除鳞方法是高压水除鳞。
(2)整形轧制。
除鳞后的坯料进入粗轧机,沿其纵向进行1~4道次的整形轧制,其目的是消除坯料表面清理产生的凹坑以及剪切造成的头部压扁,使之规整及后部轧制时形状正确。
中厚板轧机如何选型
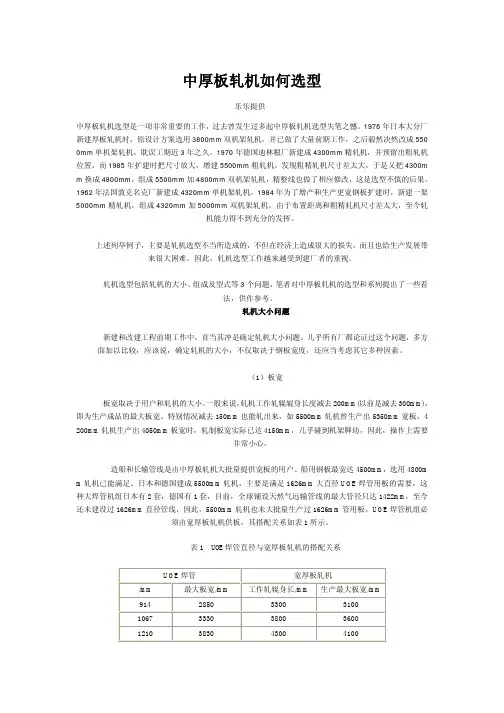
中厚板轧机如何选型乐乐提供中厚板轧机选型是一项非常重要的工作,过去曾发生过多起中厚板轧机选型失笔之憾。
1976年日本大分厂新建厚板轧机时,原设计方案选用3800mm双机架轧机,并已做了大量前期工作,之后毅然决然改成550 0mm单机架轧机,耽误工期近3年之久。
1970年德国迪林根厂新建成4300mm精轧机,并预留出粗轧机位置,而1985年扩建时把尺寸放大,增建5500mm粗轧机,发现粗精轧机尺寸差太大,于是又把4300m m换成4800mm,组成5500mm加4800mm双机架轧机,精整线也做了相应修改,这是选型不慎的后果。
1962年法国敦克名克厂新建成4320mm单机架轧机,1984年为了增产和生产更宽钢板扩建时,新建一架5000mm精轧机,组成4320mm加5000mm双机架轧机,由于布置距离和粗精轧机尺寸差太大,至今轧机能力得不到充分的发挥。
上述列举例子,主要是轧机选型不当所造成的,不但在经济上造成很大的损失,而且也给生产发展带来很大困难。
因此,轧机选型工作越来越受到建厂者的重视。
轧机选型包括轧机的大小、组成及型式等3个问题,笔者对中厚板轧机的选型和系列提出了一些看法,供作参考。
轧机大小问题新建和改建工程前期工作中,首当其冲是确定轧机大小问题。
几乎所有厂都论证过这个问题,多方面加以比较,应该说,确定轧机的大小,不仅取决于钢板宽度,还应当考虑其它多种因素。
(1)板宽板宽取决于用户和轧机的大小。
一般来说,轧机工作轧辊辊身长度减去200mm(以前是减去300mm),即为生产成品的最大板宽。
特别情况减去150mm也能轧出来,如5500mm轧机曾生产出5350mm宽板,4 200mm轧机生产出4050mm板宽时,轧制板宽实际已达4150mm,几乎碰到机架牌坊,因此,操作上需要非常小心。
造船和长输管线是由中厚板轧机大批量提供宽板的用户。
船用钢板最宽达4500mm,选用4800m m轧机已能满足。
日本和德国建成5500mm轧机,主要是满足1626mm大直径UOE焊管用板的需要,这种大焊管机组日本有2套,德国有1套,目前,全球铺设天然气远输管线的最大管径只达1422mm,至今还未建设过1626mm直径管线,因此,5500mm轧机也未大批量生产过1626mm管用板。
临钢3300mm中厚板轧机简介

Br ief D escr iption of 3 300 mm M ed ium and Heavy Pla te M ill
Q iao Gengx iang, Sh i X iaoxu and Gao B ing
(L infen Iron and Steel Co. L td ) Abstract T h is a rticle describes the p rocess techno logy and in sta lla tion level of the m ed ium and heavy p la te p roduction line w h ich is under con strction in L infen Iron and Steel Co. L td of T a iyuan Iron and Steel G roup Co rp. Keywords M ed ium and heavy p la te m ill, Con tro lled ro lling, P la te leveller, Ro lling- Cu t shea ring m ach ine
表 2 主要设备和技术参数
设备名称 项目 粗轧机 轧机型式 最大轧制力 kN 轧制速度 m ax m s 支撑辊尺寸 mm 工作辊尺寸 mm 轧制力矩 kN. m 轧制刚度 N mm 主传动电机功率 kW 轧机开口度 mm 热矫直机 型式 矫直钢板厚度 mm 矫直速度 m s 矫直辊直径 mm 最大矫直力 kN
≤1 200 ( ≤40剪切次数 次 m in 滚切式定尺剪 型式 剪切钢板厚度 mm 剪切钢板宽度 mm 剪切钢板的强度极限 M Pa 最大剪切力 kN 剪切次数 次 m in
200 14 ~ 24
中厚板轧机工作辊辊身长度在3000mm以上的都划归于宽厚板轧机范围内

中厚板轧机工作辊辊身长度在3000mm以上的都划归于宽厚板轧机范围内,因它生产板宽在2800mm以上时会受到铁路和公路超宽货物运输的限制。
另外,宽厚板轧机不单纯是一个板宽问题,而且还包含产量、质量、成本、钢板最大单重与尺寸、性能均匀、成材率及规模经济等一系列相关的技术经济问题。
宽厚板轧机是轧机中最大的轧机。
能设计制造的只限于日本、德国、美国、法国、俄罗斯、英国及我国等少数几个国家。
能建设的也只有33个经济实力比较强的国家。
近几年来,宽厚板轧机新建比较多,而小于3000mm轧机基本上不再新建。
中国和俄罗斯5000mm以上的轧机数量已超过日本;韩国和印度也超过美国和德国,全球宽厚板轧机格局已发生一个很大的变化。
因此,下面就全球宽厚板轧机的形势进行详细介绍。
2宽厚板轧机的优势中厚板轧机经历了一个从小到大的发展过程,自最初的1200mm发展到现在最大的5500mm,轧机越大,优势越多。
日本水岛一厂4700mm/4800mm、名古屋4800mm/4700mm和鹿岛5335mm/4724mm 三台双机架轧机,为满足用户更宽钢板的需求和增大生产能力。
后建的粗轧机都比先建的精轧机大。
大分厂原方案是建设3800mm轧机,已做了大量前期工作,发现轧机定小了,后修改成5500mm轧机。
意大利塔兰托厂1965年投产3650mm轧机,1971投产的第二台宽厚板轧机增至4826mm。
韩国浦项厂1972年投产3400mm 轧机,而1977年建成的第二台也扩大为4724mm。
巴西1962年建成第一台是3050mm 轧机,而1976年和1978年建成两台均改成为4100mm。
德国迪林根厂1970年建成4300mm高刚度轧机,而1985年将4300mm轧机改造成4800mm,并增建一架5500mm 粗轧机,组成5500mm/4800mm双机架轧机,成为当时世界上最大的双机架轧机。
法国敦克尔克厂1962年建成4320mm轧机,为了生产建造航母用钢板,1984年底在现有轧机后面新建一架5000mm精轧机,组成为4320mm/5000mm双机架,成为当时法国最大最好的轧机。
包钢中厚板轧机基本情况

参考包钢4100轧机精轧机液压压下系统参数如下:1)高压液压系统工作介质:矿物油ISO VG 46(清洁度5级)油箱容积:12m3(不锈钢)加热器:浸入式,P=12⨯1.5kW冷却器:板式热交换,能力:280kW,冷却水量:60m3/h,水温35℃高压泵:柱塞泵8⨯240l/min,(一台备用),P=290bar循环泵:螺杆泵,2⨯860l/min,(一台备用),P=10bar过滤器:8个压力过滤器:10μm1个双循环过滤器:3μm5个导向油过滤器:3μm1对双回油过滤器:20μm6个空气过滤器:3μm1个冷却水过滤器:250μm蓄能器:气囊式,18⨯50dm3,4⨯32dm3,3⨯10dm3管路材料:不锈钢2)低压液压系统工作介质:矿物油ISO VG 46(清洁度5级)油箱容积:12m3(不锈钢)加热器:浸入式,P=12⨯1.5kW冷却器:板式热交换,能力:200kW,冷却水量:36m3/h,水温35℃高压泵:柱塞泵6⨯360l/min,(一台备用),P=180bar循环泵:螺杆泵,2⨯860l/min,(一台备用),P=10bar过滤器:6个压力过滤器:10μm1个双循环过滤器:3μm4个导向油过滤器:3μm1对双回油过滤器:20μm4个空气过滤器:3μm1个冷却水过滤器:250μm 蓄能器:气囊式,8⨯50dm3,5⨯20dm3管路材料:不锈钢表4.1 3800mm轧机的选择项目参数项目参数轧机形式四辊可逆机械压下速度0—40mm/s辊缝轧制力81450KN 机械压下电机AC2×325KN轧制速度Max5.39 m/s 压下螺丝S850mm工作辊尺寸Φ1030×3800mm 牌坊重量300t支撑辊尺寸Φ2000×3800mm 牌坊中心距5400mm液压压下精度±10um 牌坊中心距9000×9500mm轧机开口度400mm 牌坊高度9120mm液压AGC缸尺寸:Φ4500×1350mm 牌坊缩进量2×18900KN/smm液压AGC行程80mm 主电机2×3500KW液压AGC工作压260bar 主电机速度0-±40/100rpm液压AGC相应时间-30s 额定力矩2×1194KN•M液压AGC压下速度-20mm/s 最大轧制力矩2×2385KN•M液压AGC精度±10um 最大过载力矩2×2385KN•M机械压下的提升行程-680mm 切断力矩2×3283KN•m精轧轧机表4.2 4100mm轧机的选择轧机项目选择参数轧机项目选择参数轧机形式四辊可逆液压压下精度±10um最轧制力89500KN 机械压下提升行程-680mm辊缝轧制力80800KN 机械压下速度0-40mm/s弯辊力Max3000KN/A侧机械压下电机AC2×325kwCVCPlus串辊行程±150mm 压下螺丝S850×60mm轧制速度Max7.55m/s 牌坊重量300t液压压下精度±10um 牌坊中心距5400mm工作辊尺寸Φ1120×4100mm 牌坊立柱断面尺寸900×950mm支撑辊尺寸Φ2200×4100mm 牌坊高度9120mm液压压下精度±10um 牌坊缩进量2×18900KN/mm 轧机开口度-400mm 主电机2×4000KW液压AGC缸尺寸Φ1450×1350mm 最大过载力矩2×2385KN•M液压AGC行程80mm 切断力矩2×3283KN•M液压AGC相应时间30ms 额定力矩2×1194KN•m液压压下速度20mm/s 最大轧制力距2×2385KN•m表1表2轧制阶段轧制道次轧制方法出口厚度/mm压下量/mm压下率/%出口宽度/mm轧后长度/mm 表5.3 稳定转速表道次轧辊半径/mm压下量/mm变形区长度/mm轧件长度/mm面积/mm2加速度a/mm2s-1减速度b /mm2s-1咬入速度/mm s-1抛出速度mm s-1转速nd/rad/min表5.4 纯轧时间表格道次轧件长度/mm加速度a/mm2s-1减速度b/mm2s-1咬速ny/mms-1抛速np/mms-1稳速nd/mm s-1直径/mm加速时间/s减速时间s/稳定时间s/纯轧时间/s轧制道次咬入/r▪min-1抛出/r▪min-1稳定/r▪min-1轧制时间/s间隙时间/s轧制温度/℃变形程度ε变形速度/%σspMPa变形区长度/mm总压力/Mn总力矩/Mnm表5.5温度制度表道次头部温度/℃纯轧时间/s间隙时间/s厚度/mm常数尾部温度/mm表6.1 计算压下量轧制道次压下/mm厚度/mm变形程度/%表6. 2计算平均变形速度表道次速度/ms-1压下量/mm半径/mm 轧前厚度/mm 轧后厚度/mm变形速度/mm表6.3压力和总压力计算道次变形抗力/MPa变形区长度/mm厚度/mm厚度/mm单位压力/MPa宽度/mm总压力/kN表6.5 轧制力表格道次力臂系数总压力/kN变形区长度/mm轧制力距/mm摩擦系数工作辊直径/mm支撑辊直径/mm表6.5轧制力矩道次支撑辊直径/mm轴承中的摩擦力矩/kNm传动效率转动中的摩擦力矩/kNm力矩/kNm空转力矩/kNm总力矩/kNm表7.1 辊身校核道次轧制压力kN a/mm L/mm 工作D1/m 支撑D2/m b/mm Mn/KNm表7.2辊身校核道次工作垂直弯矩kNm工作垂直应力MPa工作水平弯矩MPa工作水平应力MPa合成应力MPa支撑弯矩kNm支撑应力MPa表7.3辊身校核支撑辊身直径/m工作辊身直径/mMn/kN支撑辊辊身长度/m工作辊身长度/m总压力/kN支正应力/MPa支剪应力/MPa支合应力/MPa表7.5辊身校核支身直径/m工作辊身直径/mMn/KN支撑辊身长度/m工作辊身长度/m总压力/KN工作辊正应力/MPa工作辊剪应力/MPa工作辊身合应力/MPa表7.6 辊头校核道次Mn/KN d/m 剪应力/MPa。
中厚板轧机设计参考资料
时,
H=(1.2~2)d=(1.2~2)×680=(756~1260) mm
=900 mm
(5-4)
第 2 章 3500 四辊可逆轧机结构和技术
螺母的外径 D 根据它的端面与机架接触间的单位压力为 60~80MPa 选
取。
一般取 D=(1.5~1.8)d=(1.5~1.8)×680=(1020~1224)mm
近年来采用的液压板厚自动压下装置由于可以在轧制状态下调整压下量, 所以即使在轧辊间存在很大压力时也能抬升轧辊。
该 3500 中厚板轧机采用了电螺纹副和液压缸双压下调整装置。短微调 使用 AGC 液压缸,设置在粗调压下螺丝与上支承辊轴承之间,结构紧凑、 响应快。
2.6 压下螺丝与压下螺母的尺寸设计
⒈ 压下螺丝 在轧制过程中,压下螺丝要承受作用于轧辊的压力,故压下螺丝的直
第 2 章 3500 四辊可逆轧机结构和技术
和装入。 轨座的作用是轧钢机机架安装在轨座上,轨座固定在地基上。轨座又
图 2-2 机架的结构形式
称地脚板,他要保证工作机座的安装尺寸精度,并承受工作机座的重量和
倾翻力矩。在两轨座之间一般用钢性较好的铸造横梁或撑管用螺栓把它们
连接在一起。在钢板轧机上,工作机座轴向位置不需要调整,换辊时不需
机架分为闭式和开式两种。其形式见图 2-2,开式机架由机架本体和上 盖两部分组成。主要用在横列式型钢轧机上其优点是换辊方便(只要拆下 上盖就可以很方便的将轧辊从上面吊走和装入)主要缺点是刚度差。闭式 机架是一个整体框架,具有较高的强度和刚度。主要用于轧制力较大的初 轧机和板坯轧机和板带轧机。换辊时,轧辊沿其轴线方向从机架窗口抽出
第 2 章 3500 四辊可逆轧机结构和技术
查手册得活塞杆的许用压力[σ]=72 MPa
2800mm双机架中厚板轧机极限规格钢板轧制工艺
2800mm双机架中厚板轧机极限规格钢板轧制工艺
2800mm双机架中厚板轧机主要用于轧制极限规格的钢板。
以下是一般的工艺流程:
1. 准备工作:检查设备的工作状态,确保各部件正常运转。
调整辊缝间隙以适应不同厚度的钢板。
2. 上料:将待轧的钢板放置在机架之间的辊缝中央,并确保钢板的位置正确。
3. 压下辊制作:将上下辊缓慢下降,使之与钢板接触并施加压力。
压下辊通常由多对辊子组成,以分散钢板上的压力。
4. 加热:将钢板加热至适宜的轧制温度。
加热可以通过火焰加热、感应加热等方式进行。
5. 轧制:开始轧制钢板。
钢板通过上下辊的作用,逐渐变形成所需的形状。
轧制过程需要根据钢板的厚度和轧制要求来确定辊缝的间隙和轧制力。
6. 间歇轧制:由于钢板较厚,常需要进行间歇轧制,即轧一段后停机,再调整辊缝间隙,然后继续轧制。
7. 过程控制:通过在线测量和监控,及时调整轧制参数,确保钢板的尺寸和表面质量符合要求。
8. 冷却:钢板轧制后,需要通过冷却设备进行冷却,以稳定其
结构。
9. 下料:将轧制好的钢板切割成所需长度,并进行修整和打包。
总之,2800mm双机架中厚板轧机是通过逐步变形的方式将钢
板轧制成所需形状的设备,通过合理的辊缝调整和工艺控制,可以实现对极限规格的钢板的高效轧制。
我国主流中厚板轧机
我国厚板轧机发展概要进入21世纪以来,随着造船业和各种制造业的迅速发展,工业建设、城市公共建筑、公路及铁路建设、油气输送管线建设等促使中厚钢板需要量急剧增长,推动钢铁企业从2000年前后开始掀起对原有老的中厚板轧机的升级改造,更以跃进的步伐大规模地进行现代化中厚及宽厚板轧机的建设,使我国厚板轧机的数量、产品品种和产品规格大幅度增长,生产能力和产品质量显著提高。
本文是作者在从事钢铁企业设计工作中经过长期收集和积累,将我国的厚板轧机进行统计整理,并列举出代表性现代化厚板轧机主要参数实例,简要说明现代化厚板轧机的设计要点,供有关方面和专业人员参考。
1 2000年以前我国的厚板轧机建国以来到2000年前后我国厚板轧机发展比较缓慢,这一时期我国共计拥有25套中厚板轧机,其原设计能力为1600万t/a左右。
鞍钢1958年投产的半连续轧板厂和武钢1968年投产的轧板厂的2800/2800mm厚板轧机,这两套厚板轧机均为原苏联设计和制造,是当时我国最大和比较完善的中厚板生产设备,设计产品规格为(4~50)×1000~2500×(4000~18000)mm。
50、60年代大炼钢铁时期和其后,我国自行设计制造了一大批2300~2800mm中厚板轧机并建于各省骨干钢铁企业中。
舞阳钢铁公司1978年建成投产一套4200mm特厚板轧机,完全由国内自力更生进行设计和制造建设的。
90年代初期上海浦钢、鞍钢、邯钢、首钢(秦皇岛厂)引进的4200、4300、3000、3450mm四套厚板轧机及生产线的二手设备,国内做必要改造并补齐相应配套设施而较快地建成投产。
我国到2000年前后已有的25套中厚板轧机按辊身长度划分情况如下:6套辊身长度3450 ~4300mm轧机;5套辊身长度2800~3000mm轧机;14套辊身长度2300~2500mm轧机。
从以上轧机分析,有14套轧机的辊身长度为2300~2500mm,从而在半个世纪以来我国所生产的宽度2000mm及以下中厚钢板占据了市场的主导地位,钢板厚度主要是5(6)~25mm。
中厚板轧机的板形控制
中厚板轧机的板形控制(壹佰钢铁网推荐)板形控制对于提高板带材质量意义重大,是板带压力加工的核心控制技术之一。
近年来,随着先进的板形控制技术不断涌现并日臻完善,促进了板带钢生产装备的进步和产业升级,生产效率和效益大幅提升。
然而,普通中厚板轧机一般为可逆式四辊轧机,常采用单机架或双机架结构布置,有些只具有简单的弯辊装置。
由于设备或工艺的原因,板形控制能力不强,制约了板材质量和成材率的提高。
所以,普通中厚板轧机的板形控制仍然是一个重要课题。
在轧制计划已知的条件下,中厚板轧机板形与板凸度控制手段主要有工作辊弯辊、压下负荷分配以及工作辊和支撑辊的初始辊型。
1. 工作辊弯辊技术。
液压弯辊技术是目前中厚板生产中常用的板形控制技术,其基本原理是通过对工作辊或支撑辊辊颈施加适当的弯辊力来瞬时地改变轧辊的有效凸度,从而改变承载辊缝形状和轧后钢板的延伸率沿横向的分布。
工作辊弯辊直接对辊缝形状产生影响,从而改变轧件的出口板凸度。
由于前面道次轧件较厚,凸度遗传效应小,而对板形和板凸度起决定性影响的轧制道次主要是后 3~4 道次,所以不必对一块钢坯所有轧制全部道次都采用弯辊进行板形控制,只需要在后几个关键道次采用弯辊进行板形和板凸度控制即可满足精度要求。
因此,前面道次不采用弯辊,尽量采取大压下量来发挥轧机的能力;最后三或四个道次采用弯辊控制。
2. 压下负荷分配。
在中厚板轧制时,压下负荷分配是板形与板凸度控制的重要手段。
压下负荷分配是通过调整各个道次的压下量使其轧制力改变,从而使承载辊缝形状发生改变,轧件的出口凸度也随之发生改变。
压下负荷分配可以根据生产中在线的板形情况进行适时调整,响应速度快,操作性和适应性较强。
不同的轧制阶段、不同的辊型、不同的轧件材质和不同的轧制温度等所对应的压下规程分配方法不同,所以应该根据实际情况进行动态的轧制负荷分配。
3. 工作辊和支撑辊的初始辊型。
轧辊辊型是影响板凸度的重要因素,所以,改善板形与控制板凸度常见的方法是进行工作辊辊型的合理设计。