
加工中心日常点检表
使用部门:
加工中心日常点检表 设备编号:
设备名称: 年 月 序 点检部位 点检时间
号 点检项目
开关、按钮无损坏;显示正常;
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 电器、照明 系统
控制柜空调滤网清洁; 照明灯正常。
2 刀库 运行正常
液压油位正常;
压力指示正常; 3 液压系统 散热器滤网清洁;
电机及油泵转向正常;
润滑油位正常;
4 润滑系统 压力指示正常;
电机及油泵转向正常
5 气压系统 压力表指示正常;
过滤网无积尘、及时清理;
10
6S 机床外身、周围环境、机床工装
及附件整理、清洁并注意防锈。
注:常用点检方法:视、听、闻、手感、清扫、加油、紧固。
此表挂在设备处,使用时须按设备的要求对设备进行检查、保养,无异常填“ √”,异常填“ X”,并
作好异常记录。
1 6 冷却器 冷却器运行无异常、效果正常 7
刀具 刀具无灰尘油污; 8 排屑器 链排无积屑、电机运转正常; 9 主轴
主轴锥孔清洁;
,并。
加工中心日常点检表
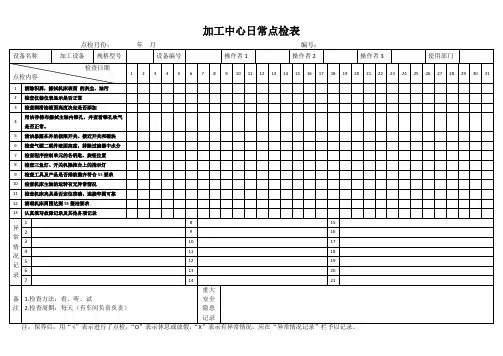
点检月份:年月编号:
设备名称
加工设备
规格型号
设备编号
操作者1
操作者2
操作者3
使用部门
检查日期
点检内容
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1
清除积屑,擦拭机床表面的灰尘、油污
2
检查仪器仪表显示是否正常
3
检查润滑油液面高度决定是否添加
4
用洁净棉布擦拭主轴内锥孔,并查看锥孔吹气是否正常。
5
清洁暴露在外的极限开关、接近开关和碰块
6
检查气源二联件液面高度,排除过滤器中水分
7
检查程序控制单元的各钥匙、旋钮位置
8
检查三鱼灯、开关机操控台上的指示灯
9
检查工具及产品是否排放整齐符合5S要求
10
检查机床主轴的运转有无异常情况
11
检查机床夹具是否定位准确、连接牢固可故障记录及其他各项记录
异常情况记录
1
8
15
2
9
16
3
10
17
4
11
18
5
12
19
6
13
20
7
14
21
备注
1.检查方法:看、听、试
2.检查周期:每天(有车间负责负责)
重大
安全
隐患
记录
加工中心设备日点检表

国泰精密机件(无锡)有限公司
加工中心日点检表
设备编号
年月
项目 点检项目
时间 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1 检查各按钮是否有损坏
2
工作台是否清洁
3 刀库切削是否清理干净
4
主轴运转是否有异响
5
冷却油管有无漏油
6
气压装置是否正常
7
冷却液位是否正常
8
安全门是否有效
9 自动供油装置油位是否正常
10
防尘板的检查
11 冷却风扇运转是否正常Fra bibliotek12点检人
1.设备正常用“V”异常用“X”,备用 “△” 2.在发现异常时填写《设备维修单》,送往技术部 3.正在生产之设备交接班后2小时内点检,待开机机台在开机前进行点检,整班未开的在下班前1小时内完成,由设备管理人与现场组长进行不定时稽核!
编号:QR-PR-054A 保存期 1年
龙门加工中心点检表
3、系统气压正常
4、照明灯、指示灯正常
5、主轴转动正常
6、检查安全防护装置是否有效 和可靠
7、导轨、刀库、机械手装置运 行正常
8、电机及液压马达声音有无异 常 9、切削液油位、油温正常
10、程序运行正常
点检人签名:确认人签Fra bibliotek:周点检项目 1、清洗热交换器过滤网 2、清洗切削液水槽过滤网
一二三四
月点检项目
点检人签名: 注:在点检过程中,若正常则
打“√”,反之则打“×”。
点检人签名:
点检人签名:
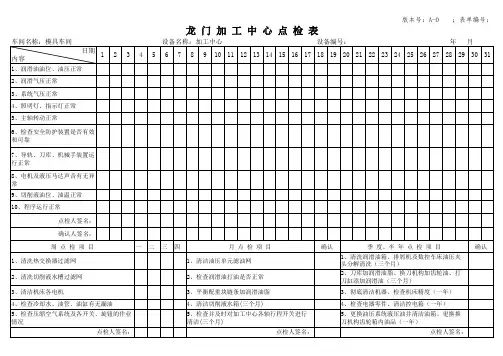
龙门加工中心点检表
版本号:A-0 ;表单编号:
车间名称:模具车间
设备名称:加工中心
设备编号:
年月
内容
日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1、润滑油油位、油压正常
2、润滑气压正常
4、检查冷却水、油管、油缸有无漏油
4、清洁切削液水箱(三个月)
4、检查电器零件、清洁控电箱(一年)
5、检查压缩空气系统及各开关、旋钮的作业 情况
5、检查并及时对加工中心各轴行程开关进行 清洁(三个月)
5、更换油压系统液压油并清洁油箱、更换换 刀机构齿轮箱内油品(一年)
点检人签名:
点检人签名:
点检人签名:
1、清洁油压单元滤油网
2、检查润滑油打油是否正常
确认
季 度、半 年 点 检 项 目
1、清洗润滑油箱、排屑机及数控车床油压夹 头分解清洗(三个月) 2、刀库加润滑油脂、换刀机构加齿轮油、打 刀缸添加润滑油(三个月)
确认
匠泽F5F6F8PV6加工中心保养点检表

4.装夹刀具前,用干净的清洁棒清洁主轴内锥孔,用干净的抹布将主轴端面(夹刀面)清洁干净,同时确认切削吹气功能是否正常;
日 5 清洁刀臂和刀具,尤其是夹持部位
常
点 6 清洁刀库内的每一支刀把,刀柄刀具螺栓 检 7 确认切削液液面高度(不低于下限)
5.用干净的抹布清洁刀具,尤其是夹持部位,如有必要,应用酒精清洁; 6.装夹刀具前,应用棉抹布将刀把锥部擦干净,确认拉钉是否锁紧,更换后的刀把应小心地摆放在刀具架上,以免损伤刀把锥部; 7.交接班时,应注意检查切削液水箱液位是否位于液位计刻度值的4/5处,如不是,请及时补加;
1 清洁刀库上的刀套
1.取下刀库内所有刀把﹐清洁刀库表面及刀套﹐用酒精清洁﹑保养刀把锥面部分并锁紧拉钉﹔
月 点
2
更换切削液(发臭﹑生锈严重﹐变质后及时 更换)
2.更换切削液(发臭﹑生锈严重﹐变质后及时更换)﹐应用水泵抽出废切削液﹐彻底清洁水箱﹐如有必要需先加少量切削液﹐然后循环切削液回路﹐排除水管中存留之废液(设备维 修课协助)﹔
10111213141516171819202122232425262728293031确认松夹刀液压系统液面不低于下限10电控柜散热风扇确认1112确认主轴齿轮箱液面高度正常点检状况说明耗品使用数量登记点检项目第一周第二周第三周第四周第五周耗品名称规格更换时间更换人主管确认清洗或更换电气箱冰机上的空气过滤纲三轴润滑废油清倒严禁主轴长时间处于松刀位置主管确认点检状况点检项目保养时间保养时间主管确认排最短时间内完成加工中心日常点检项目操作说明点检项目操作说明设备型号
50%),确定三点组合压力2.5KGF/c㎡以上
3 确认三轴主轴油冷机液面(不低于下限)
4 清洁主轴内锥孔,确认吹气是否正常 日 常 5 清洁刀臂和刀具,尤其是夹持部位 点 6 清洁刀库内的每一支刀把,刀柄刀具螺栓 检 7 确认切削液液面高度(不低于下限)
龙门加工中心点检表

一二三四
月点检项目
1、清洁油压单元滤油网
2、清洗切削液水槽过滤网
2、检查润滑油打油是否正常
3、清洁机床各电机
3、平衡配重块链条加润滑油脂
4、检查冷却水、油管、油缸有无漏油 5、检查压缩空气系统及各开关、旋钮的作业 情况
点检人签名:
4、清洁切削液水箱(三个月) 5、检查并及时对加工中心各轴行程开关进行清 洁(三个月)
点检人签名:
点检人签名:
注:在点检过程中,若正常则打“√”,反之则打“×”。打“×”的地方必须要有相关维修记录。
确认
季 度、半 年 点 检 项 目 1、清洗润滑油箱、排屑机及数控车床油压夹头 分解清洗(三个月) 2、刀库加润滑油脂、换刀机构加齿轮油、打刀 缸添加润滑油(三个月) 3、彻底清洁机器、检查机床精度(一年)
4、检查电器零件、清洁控电箱(一年) 5、更换油压系统液压油并清洁油箱、更换换刀 机构齿轮箱内油品(一年)
点检人签名:
确认
XXX汽车零部件有限公司
龙门加工中心点检表
版本号:A-0 ;表单编号:XX-QP06-QR-8
车间名称:模具车间
设备名称:加工中心
设备编号:
年月
内容
日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1、润滑油油位、油压正常
2、润滑气压正常
3、系统气压正常
4、照明灯、指示灯正常
5、主轴转动正常
6、检查安全防护装置是否有效 和可靠
7、导轨、刀库、机械手装置运 行正常
8、电机及液压马达声音有无异 常 9、切削液油位、油温正常
立式加工中心日常保养点检表
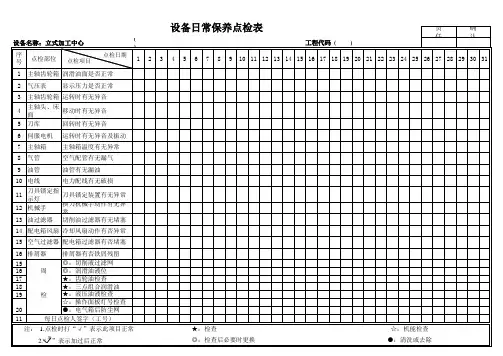
注: 1.点检时打“√”表示此项目正常
2.“ 加”表示加过后正常
★:检查 ◎:检查后必要时更换
☆:机能检查 ●:清洗或去除
2 气压表 显示压力是否正常
3 主轴齿轮箱 运转时有无异音
4
主轴头、床 面
移动时有无异音
5 刀库
回转时有无异音
6 伺服电机 运转时有无异音及振动
7 主轴箱 主轴箱温度有无异常
8 气管
空气配管有无漏气
9 油管
油管有无漏油
10 电线
电力配线有无破损
11
刀具锁定指 示灯
刀具锁定装置有无异常
12 机械手
换刀机械手动作有无异 常
13 油过滤器 切削油过滤器有无堵塞
14 配电箱风扇 冷却风扇动作有否异常
15 空气过滤器 配电箱过滤器有否堵塞
16 排屑器 排屑器有否铁屑残留
15
◎:切削液过滤网
16
周 ◎:润滑油液位
17
★:齿轮油检查
18
★:三点组合润滑油
19
检 ★:液压油液检查
☆:操作面板灯号检查
20
●:电气箱后防尘网
11
每日点检人签字(工号)
设备名称:立式加工中心
序 号点检表
责
确
( )
工程代码 ( )
任
认
点检日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1 主轴齿轮箱 润滑油面是否正常
OKUMA MA-600HB-R加工中心保养点检表
日 常
3
检查集中润滑装置的油压和油位,油压 1.5MPa
检查集中润滑装置的油压和油位是否正常
点
检 4 检查液压设定6.5MPa,气压设定5.5kgf/CM2 检查液压设定6.5MPa,气压设定是否正常﹐出现异常状况及时联系设备人员修理.
5 检查主轴冷却油箱,切削液,液位不低于下限 检查主轴冷却油箱,切削液,液位是否加满
3 电控柜散热风扇运转确认.
4
检查集中润滑装置的油压和油位,油压 1.5MPa
5 检查液压设定6.5MPa,气压设定5.5kgf/CM2 日
常 6 检查主轴冷却油箱,切削液,液位不低于下限 点
检 7 确认油气润滑装置液位不低于下限
8
确认主轴内孔中心冲水密封圈及清洗主轴锥 孔.
9 检查排屑器运转正常.
10 刀库运转无异常 保养人(代理人)A C
序 号 点检项目
B 周别
1 清洁空气虑芯,冷却液过滤器.
2 检查液压装置油位,(不得低于红线下).
周 3 清洁平台交换臂及中心轴区域. 点
检 4 清洁风扇过滤片,空气过滤网
保养人(代理人)A
B
C
主管确认
序 号 点检项目
月别
月 1 根据实际情况如变质,发臭更换冷却液 点
类序 别号
点检项目
加工中心日常点检项目操作说明
(适用机型:OKUMA MA-500HB-R MA-600HB-R) 操作说明
1 检查设备外观及地面地尘垢,污物管路整齐. 上班前目视机台附属外观及地面区域5s并整理干净.
2 工作台运转正常,工作门安全锁开关正常. 在主轴未运转的情况下﹐检查工作台运转是否正常,工作门安全锁开关是否正常.出现异常必须及时联系设备人员修理.
立式加工中心点检表模板
顺序No(分)周月1表面清洁无污垢作业长2正常平稳、无明显噪音↑3面板字迹清晰、无灰尘↑4运转正常无噪音↑5完好、牢固↑6运转正常稳定、无噪音↑7观察皂化液是否有异味、颜色是否变黄、测度仪检测浓度在5-7之间★↑8排屑器转动舒畅★↑9液位计油位高于最低限★↑10润滑泵无灰尘、油位不低于最低油位★↑16 图11清洁无尘污★↑12良好清洁★↑13无滴漏★↑14空气压力5kg/cm 2-7kg/cm 2↑15气体不通畅★↑11、12、13 图16空调风量、显示正常;滤网无杂物★↑内 容设备科科长顺序周月 5″略图检查刀库转位动作是否准确、、牢靠。
刀架及换刀装置工作是否正常平稳、顺畅检查刀库是否清洁、机床导轨、防护罩等有无松动泄漏目视、动手刀库手动加油32#1″↑↑检查切削液容量及清洁程度,必要时清理目视、手动添加,视情况每半年或一年更换维修工其它↑MCV-1700★日↑责任人操作工↑↑责任人日周 期点检人型 号1′10′1′时间小扫帚・纱头、手摸、目视↑↑★1″★★★★2′制造部部长设备点检表设备编号年/月/日项目判定基准方 法 ( 工 具 ) 调整地方1″检查机床钣金防护罩工作时是否有松动现象或异常声响检查主轴旋转是否有异常噪音1′润滑三联体2″004-聆听王一仙编制部位★清理清扫机床内外表面的灰尘、油污、黄袍及积存铁屑设备名称立式加工中心 方 法(用具)↑操作工目测清洁机床工作灯、显示器、面板机床内外小扫帚・纱头、手摸、目视目视手动测试、聆听检查电气柜热交换器或空调(含主轴油冷机)工作是否正常,并清理过滤网目视、动手排除三联体水分,观察空气压力是否正常手动排水・目视1′清洗切削液水箱、清理排屑器按润滑图表检查各部位油位是否合适,必要时加注指定润滑油(脂)检查润滑系统管路、接头是否渗漏或堵塞清理液压站风冷却器翅片积蓄的灰尘与油污目视1″1″切削液水箱润滑系统检查液压油油质,清洗液压油箱和过滤器,必要时更换目视、动手清扫、目视;夏:46#-150#;冬:32#-68#清洗、目视液压系统检查液压系统管路、接头是否渗漏↑清洗、目视2″维修工1″↑目视、动手1″维修工231。
NC加工中心机床日常
设备型号: 设备编号: 保养人(代理人): 单位 : 年 月 日123456789101112131415161718192021222324252627282930311.机台表面及地面无尘垢﹐管线整齐常2.急停按鈕/操作台是否正常3.检查冷却液和导轨润滑油箱液位是否正常点4.各安全门是否正常5.清除导轨保护板/底盘换刀装置上的切屑检6.检查压力表/调压阀0.50~0.65Mpa 说明﹕周2.如有停机(維修,待备品,闲置等)时每日需点检第一項1.清洁各过滤器装置3.机台因產能关系闲置时必须安排白班人员让机床通电,以利点2.检查主轴与刀盘夹刀力(气压/弹簧)电控部分防潮3.机台抽风/散热装置是否正常检4.导轨/丝杠/主轴保持润滑5.各电机运转是否正常6.如周检月检项目不能于原则上的时间作业, 必须报给单位主管,6.各管路有无漏气漏油现象单位主管必须安排最短时间內完成7.以组为单位于次月5日统一交于车间管理存档,有故障的重点标示。
主管确认8.点检中有数值的必须填具体值点 检 项 目1.检查各油箱油位2.检查导轨保护盖板,必要时涂润滑油备注;3.清洁安全过滤器/压缩空气过滤瓶4.倒掉漏油罐中油液5.检查排屑道有无阻塞6.检查冷却系统是否正常1.点检状況栏除特殊说明外﹐其余項一律划V或X保养人点 检 狀 況主管確认:保养人:月点检 月日 5.月检原则于每月最后一周周日白班下班前完成4.周检原则于每周日白班下班前完成总经理确认:点检项目 日期点 检 状 况争 先 精 密 模 具CNC加工中心设备日常点检记录表Zhengxian Jingmi点检人签名点检项目 周別 点 检 状 況第一周第二周第三周第四周第五周。
数控加工中心日常保养项目检查表
(文件编号:)
设施名称:设施编号:使用部门:班组:年月
保养项目
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1
2
3
4
5
6
7
备注
1.每班机床开启时应空转3~5分钟。无杂音。
2.每回启动机器之前,请巡视各部位上油面计,如发现油量少于油面针之标准,立即按所以指定用油补充。
注:保养后,用“√”为日保,“△”为周保,“○”为月保,“×”表示有异常情况,应在“异常情况记录”栏予以记录, 并于次月2日前交设面,检查电脑操纵系统、按钮是否灵敏可靠。
5.检查冷却风扇运转是否正常,主轴锥孔内是否油污物,锥面是否受损。
6.及时清理油水分离器中滤出的水分,保证自动空气干燥器正常工作。
7.每班结束后,机床必须擦拭清洁,清理机床内部切屑时禁止使用高压气枪。
异常情况记入