
对焊接裂纹的种类和基本特征的分析
焊接冷裂纹
.
6
2、三大要素的作用 (1)氢的作用
❖ 氢是引起的冷裂纹具有延迟的特征,称为氢致裂纹。
❖ 氢在钢中分为残余的固溶氢和扩散氢,只有扩散氢 对钢的焊接冷裂纹起直接影响。
1)氢在焊缝中的溶解
❖ 从图4.9中可知,氢在铁中 的溶解度随温度变化很大, 并在凝固点发生突变。由于 熔池很快由液态凝固,多余 的氢来不及逸出,结果就以 过饱和状态存在于焊缝中. 。
二、冷裂纹的特征及产生机理
1、产生延迟裂纹的三个基本要素 ① 钢材的淬硬倾向
② 焊接接头中的氢含量及其分布
③ 焊接接头的拘束应力状态
❖ 产生延迟裂纹的孕育期:
决定于焊缝金属中扩散氢的含量与焊接接头 所处的应力状态的交互作用。
相应于某一应力状态,焊缝金属中含氢量愈 高,裂纹的孕育期愈短,裂纹倾向就愈大。
❖ 裂纹的起源多发生在具有缺口效应的焊接热影响区或物理 化学不均匀的氢聚集的局部地带;
❖ 裂纹的分布与最大应力方向有关。
.
2
2、分类
❖ 焊接生产中由于采用的钢种、焊接材料不同,结构 的类型、刚度以及施工的条件不同,大致分为: 1)淬硬脆化裂纹
❖ 一些淬硬倾向很大的钢种(焊接含碳较高的Ni-CrMo钢、马氏体不锈钢、工具钢,及异种钢等), 焊接时即使没有氢的诱发,仅在拘束应力作用下就 能导致开裂。
❖ 碱性焊条熔敷金属中的扩散氢含量比酸性焊条低, 所以碱性焊条的抗冷裂纹性能大大优于酸性焊条。
❖ 对于重要的低合金高强度钢结构的焊接,原则上 都应选用碱性焊条。
❖ 通常也是焊后立即产生,无延迟现象。
3)延迟裂纹
❖ 焊后不立即出现,有一定孕育期(又叫潜伏期),具 有延迟现象。
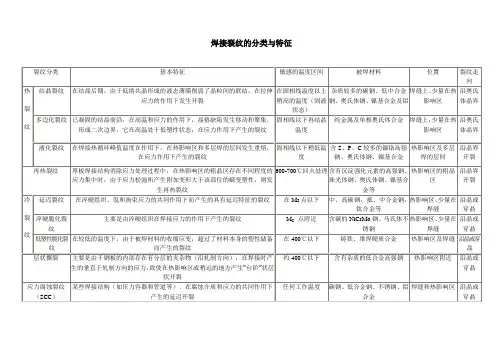
焊接裂纹的分类与特征
基本特征
敏感的温度区间
被焊材料
位置
裂纹走向
热
裂
纹
结晶裂纹
在结晶后期,由于低熔共晶形成的液态薄膜削弱了晶粒间的联结,在拉伸应力的作用下发生开裂
在固相线温度以上稍高的温度(固液状态)
杂上、少量在热影响区
沿奥氏体晶界
多边化裂纹
已凝固的结晶前沿,在高温和应力的作用下,晶格缺陷发生移动和聚集,形成二次边界,它在高温处于低塑性状态,在应力作用下产生的裂纹
固相线以下再结晶温度
纯金属及单相奥氏体合金
焊缝上,少量在热影响区
沿奥氏体晶界
液化裂纹
在焊接热循环峰值温度在作用下,在热影响区和多层焊的层间发生重熔,在应力作用下产生的裂纹
固相线以下稍低温度
含S、P、C较多的镍铬高强钢、奥氏体钢、镍基合金
热影响区及多层焊的层间
沿晶界开裂
再热裂纹
厚板焊接结构消除应力处理过程中,在热影响区的粗晶区存在不同程度的应力集中时,由于应力松弛所产生附加变形大于该部位的蠕变塑性,则发生再热裂纹
600-700℃回火处理
含有沉淀强化元素的高强钢、珠光体钢、奥氏体钢、镍基合金等
热影响区的粗晶区
沿晶界开裂
冷
裂
纹
延迟裂纹
在淬硬组织、氢和拘束应力的共同作用下而产生的具有延迟特征的裂纹
在MS点以下
中、高碳钢,抵、中合金钢,钛合金等
热影响区、少量在焊缝
沿晶或穿晶
淬硬脆化裂纹
主要是由淬硬组织在焊接应力的作用下产生的裂纹
MS点附近
含碳的NiCrMo钢、马氏体不锈钢
热影响区、少量在焊缝
沿晶或穿晶
低塑性脆化裂纹
在较低的温度下,由于被焊材料的收缩应变,超过了材料本身的塑性储备而产生的裂纹
焊接裂纹产生机理及其防治
σcr ——插销试验临界应力(N/mm2);
[H]——扩散氢含量(JIS测氢法)(mL/100g);
t8/5——800~500℃冷却时间(s); t100——由峰值温度冷至100℃冷却时间。
cr (132 .3 27.5lg([H] 1) 0.216 HV 0.0102 t100) 9.8 式中 [H]——扩散氢含量(mL/100g); HV——热影响区的平均最大硬度(维氏).
第1讲 焊接裂纹产生机理及其防治
结晶裂纹产生条件: a.脆性温度区间TB大小; b.脆性温度区间金属塑性Pmin ; c.脆性温度区间应变增长率. 脆性温度区间TB/脆性温度区间金属塑性Pmin 取决于: a.焊缝化学成分; b.偏析程度; c.晶粒大小和方向. 脆性温度区间应变增长率取决于: a.金属热物理性能;a.接头刚度;c.焊接工艺参数
在焊缝结晶过程固相线附近,由于凝固金属收缩, 残余液体金属不足而不能及时填充,在应力作用下发 生沿晶开裂. 特征:a.裂纹断面有氧化彩色;b.焊缝中发生. 结晶裂纹产生原因: a.焊缝含杂质多(含硫、磷、碳、 硅偏高); b.凝固过程产生拉伸应力.
第1讲 焊接裂纹产生机理及其防治
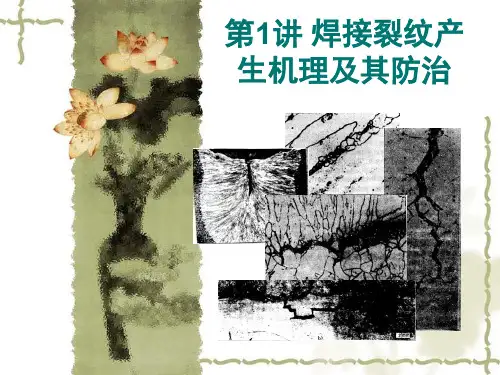
图1 焊缝中的结晶裂纹
b. 减小焊接过程应力; c. 降低温度;
第1讲 焊接裂纹产生机理及其防治
第1讲 焊接裂纹产生机理及其防治
二 冷裂纹(Cold Cracking) 焊后冷至较低温度(马氏体转变温度Ms附近),由 拘束应力/淬硬组织和氢共同作用产生. 特征:a.主要在热影响区;b.焊缝少(横向裂纹). 1. 延迟裂纹 特点:a.具有延迟现象. b.决定于钢种淬硬倾向 /焊 接接头应力状态和熔敷金属中扩散氢含量. 2. 淬硬脆化裂纹 特征:a.钢种淬硬倾向大;b.没有氢诱发/仅拘束应 力作用;c.没有延迟现象;d.出现热影响区或焊缝. 3. 低塑性脆化裂纹 特点:a.低塑性材料;b.无延迟现象.
裂纹分类-热裂纹讲解
(1)硫和磷 硫、磷几乎在各类钢中都会增高结晶裂纹的倾向,即使 是微量存在,也会使结晶区间大为增加。 硫和磷在钢中还能引起偏析。元素的偏析程度可 用下式表示:
25
(2) 碳 碳在钢中是影响结晶裂纹的主要元 素,并能加剧其他元素的有害作用(如硫、 磷等)。国际上采用碳当量作为评价钢种 焊接性的尺度,可见碳的重要影响。
30
以上仅从三个方面概要地讨论了冶 金因素对产生结晶裂纹的影响,它们之 间往往是相互影响、错综复杂的,有时 还是矛盾的。总之,对于结晶裂纹的机 理,影响因素等均须作进一步研究。
31
(二)力学因素对产生结晶裂 纹的影响
产生结晶裂纹的影响因素是很复杂 的,但概括起来主要是冶金因素和力学 因素,二者之间既有内在的联系,又有 各自独立规律。对于各种情况下,产生 结晶裂纹的条件必须是冶金因素和力学 因素共同作用,二者缺一不可。
18
是否产生结晶裂纹主要决定于 以下三个方面
a. 脆性温度区TB的大小 TB越大,由于焊缝收缩产生拉伸应力的作用时间也越 长,产生的应变量也越大,故产生结晶裂纹的倾向也 就越大。 TB大小主要决定于焊缝的化学成分、低熔共 晶的性质及分布、晶粒大小及方向性等。
b. 在脆性温度区内金属的塑性 在TB内焊缝金属的塑性越小,就越容易产生结晶裂纹。 c. 在脆性温度区内的应变增长率 在TB内,随温度下降,由于收缩产生的拉伸应力增大, 因而应变的增长率也将增大,这就容易产生结晶裂纹。
21
(一)冶金因素对产生结晶裂纹 的影响
所谓纳晶裂纹的冶金因素主要是合 金状态图的类型、化学成分和结晶组织 形态等 1.合金状态图的类型和结晶温度区间
试验研究表明,结晶裂纹倾向的大小是随合金状态图结 晶温度区间的增大而增加。
钢结构焊接裂纹的种类及对策

钢结构焊接裂纹的种类及对策根据裂纹发生的时间大致可以将裂纹分成高温裂纹和低温裂纹两大类。
1、低温裂纹根据裂纹是低温裂纹常见的一种形态,其产生原因如下:(1)主要是由于焊接金属含氢量较高所致氢的来源有多种途径,如焊条中的有机物,结晶水,焊接坡口和它的附近粘有水份、油污及来自空气中的水份等。
(2)焊接拉头的约束力较大,例如厚板焊接时接头固定不牢、焊接顺序不当等均有可能产生较大的约束应力而导致裂纹的发生。
(3)当母材碳当量较高,冷却速度较快,热影响区的硬化从而导致裂纹的发生。
对于根部裂纹的防止措施:(1)选用低氢或超低氢焊条或其他焊接材料。
(2)对焊条或焊剂等进行必要的烘焙,使用时注意保管。
(3)焊前,应将焊接坡口及其附近的水份、油污、铁锈等杂质清理干净。
(4)选择正确的焊接顺序和焊接方向,一般长构件焊接时最好采用由中间向两端对称施焊的方法。
(5)进行焊前预热及后热控制冷却速度,以防止热影响区硬化。
2、高温裂纹焊道下梨状裂纹是常见的高温裂纹的一种,主要发生在埋弧焊或二氧化碳气体保护焊中,手工电弧焊则很少发生。
焊道下梨状裂纹的产生原因主要是焊接条件不当,如电压过低、电流过高,在焊缝冷却收缩时使焊道的断面形状呈现梨形。
防止措施:选择适当的焊接电压、焊接电流;焊道的成形一般控制在宽度与高度之比为1:1.4较适宜。
弧坑裂纹也是高温裂纹的一种,其产生原因主要是弧坑处的冷却速度过快,弧坑处的凹形未充分填满所致。
防止措施是安装必要的引弧板和引出板,在焊接因故中断或在焊缝终端应注意填满弧坑。
焊接裂纹的修补措施如下:(1)通过超声波或磁粉探险伤检查出裂纹的部位和界限。
(2)沿焊接裂纹界限各向焊缝两端延长50mm,将焊缝金属或部分母材用碳弧气刨等刨去。
(3)选择正确的焊接规范,焊接材料,以及采取预热、控制层间温度和后热等工艺措施进行补焊。
焊接裂纹的分析与处理

焊接裂纹的分析与处理我们在厂修车体、车架、转向架构架时经常会遇到焊缝或母材的裂纹。
我们已经讲过裂纹的判断,判断出裂纹以后就需要对裂纹进行处理。
如果我们在处理之前对裂纹没有一个准确的分析,就不可能制定出最佳的处理方案。
因此必须要对裂纹进行认真的分折。
根据焊接生产中采用的钢材和结构类型不同,可能遇到各种裂纹,裂纹多产生在焊缝上,如焊缝上的纵向裂,焊缝上的横向裂。
也可以产生在焊缝两侧的热影响区,焊缝热影响区的纵向裂,焊接影响的横向裂纹,焊接热影响区的焊缝贯穿裂纹,有时产生在金属表面,有时产生在金属内部,如焊缝根部裂、焊趾裂,有的裂纹用肉眼可以看到,有的则必须借助显微镜才能发现,有的裂纹焊后立即出现,有的则是放置或运行一段时间之后才出现。
1.焊缝裂纹的分类根据裂纹的本质和特征,可分为五种类型:即热裂纹、冷裂纹、再热裂纹、层状撕裂及应力腐蚀裂纹。
1.1热裂纹热裂纹是在高温情况下产生的,而且是沿奥氏体晶界开裂,就目前的理解,把裂纹又分为结晶裂纹、液化裂纹、多边化裂纹三类。
(1)结晶裂纹—结晶裂纹的形成期,是在焊缝结晶过程中且温度处在固相线附近的高温阶段,即处于焊缝金属的凝固末期固液共存阶段,由于凝固金属收缩时残存液相不足,致使沿晶开裂,故称结晶裂纹,由于这种裂纹是在焊缝金属凝固过程中产生的,所以也称为凝固裂纹。
结晶裂纹的特征:存在的部位主要在焊缝上,也有少量的在热影响区,最常见的是沿焊缝中心长度方向上开裂,即纵向裂,断口有较明显的氧化色,表面无光泽,也是结晶裂纹在高温下形成的一个特征。
(2)液化裂纹—焊接过程中,在焊接热循环峰值温度作用下,在多层焊缝的层间金属以及母材近缝区金属中,由于晶间层金属被重新熔化,在一定的收缩应力的作用下,沿奥氏体晶界产生的开裂,称为“液化裂纹”也称“热撕裂”。
液化裂的特征:①易产生在母材近缝区中紧靠熔合线的地方(部分溶化区),或多层焊缝的层间金属中。
②裂纹的走向,在母材近缝区中,裂纹沿过热奥氏体晶间发展;在多层焊缝金属中,裂纹沿原始柱状晶界发展,裂纹的扩展方向,视应力的最大方向而定,可以是横向或纵向;并在多层焊焊缝金属中,液化裂纹可以贯穿层间;在近缝区中的液化裂纹可以穿越熔合线进入焊缝金属中。
第五章 焊接裂纹2
(5)延迟裂纹的 开裂机理
充氢钢拉伸断裂 时,上临界应力σ uc, 超过此应力试件很快 断裂,不产生延迟现 象,相当于σ b;下 临界应力σ Lc,低于 此应力,不会断裂; 当应力在σ uc和σ Lc 之间,出现氢引起的 延迟断裂,从加载到 发生裂纹是潜伏期, 然后裂纹传播(扩 展),最后发生断裂。
利用电解 渗氢的钢 丝加载试 验通过观 察钢丝微 电阻变化 测量裂纹 的产生和 扩展过程
钢不同组织的物理性质
热物理性质 比容(cm3/g)
线胀系数×10-6/℃
体胀系数×10-6/℃
组 奥氏体
0.123-0.125
织 珠光体 0.129 ---------
类
别 马氏体
0.127-0.131
铁素体 0.127 24.5 43.5
后热及多层焊对预热温度的影响
冷 裂 纹 的 影ቤተ መጻሕፍቲ ባይዱ响 因 素 及 产 生 条 件
五、防止冷裂纹的措施
1、控制母材的化学成分 2、合理选择和使用焊接材料 (1)选用低氢和超低氢焊接材料 碱性焊条每百克熔敷金属中 的扩散氢含量仅几毫升,而酸性焊条可高达几十毫升,所以碱 性焊条的抗冷裂性能大大优于酸性焊条。 (2)严格烘干焊条、焊剂 因为焊条药皮中含有大量的吸附水 和结晶水,所以即使使用碱性焊条也应在焊前严格烘干。 (3)选用低匹配焊条 选择强度级别比母材略低的焊条有利于 防止冷裂纹。 (4)采用奥氏体焊条 因为奥氏体焊缝可溶解较多的氢,且塑 性又好,可减少局部应力集中,所以在焊接拘束度较大的、淬 硬倾向较大的低、中合金高强度钢焊接接头时,可采用奥氏体 焊条来防止产生冷裂纹。
2、氢的作用
它的扩散和聚集造成了独特 的“延迟”现象。所以又把由氢 造成的冷裂纹称做“氢致裂纹” 或“氢致延迟裂纹”。 (1)氢对冷裂倾向的影响 大量的生产实践已经证实, 对于高强度钢等冷裂纹敏感性大 的材料,焊缝中扩散氢含量越高, 则越容易产生冷裂纹。当局部地 区的含氢量达到某一临界值,开 始出现裂纹即产生冷裂纹的临界 含氢量[H]cr,钢中含氢量分两部 分,残余氢和扩散氢。
焊接裂纹的种类及特征
焊接裂纹的种类及特征焊接裂纹是指在焊接过程中产生的裂纹,会对焊接接头的强度和密封性能产生严重影响。
根据裂纹的形态和特征,可以将焊接裂纹分为多种类型。
本文将介绍常见的焊接裂纹种类及其特征。
1. 纵向裂纹:纵向裂纹是指与焊缝平行的裂纹,常见于焊接接头的中心位置。
其特征是裂纹呈直线状,与焊缝平行,并且延伸到母材中。
纵向裂纹的产生原因主要是焊接过程中焊接应力和热应力的作用,导致母材塑性降低,从而产生裂纹。
2. 横向裂纹:横向裂纹是指与焊缝垂直的裂纹,常见于焊接接头的边缘位置。
其特征是裂纹呈横向走向,并且延伸到母材中。
横向裂纹的产生原因主要是焊接过程中的残余应力和热应力,以及焊接区域的变形不均匀,从而导致母材的塑性变形和裂纹的产生。
3. 热裂纹:热裂纹是指由于焊接过程中的热应力引起的裂纹。
其特征是裂纹呈细长的线状,常发生在高温区域。
热裂纹的产生原因主要是焊接过程中的温度梯度和残余应力的作用,导致焊接区域的塑性降低,从而产生裂纹。
4. 冷裂纹:冷裂纹是指焊接接头在冷却过程中由于残余应力引起的裂纹。
其特征是裂纹呈细小的细沟状,常发生在焊接接头的边缘位置。
冷裂纹的产生原因主要是焊接过程中的冷却速度不均匀,导致焊接区域的应力集中,从而产生裂纹。
5. 疲劳裂纹:疲劳裂纹是指焊接接头在长期受到循环荷载作用下逐渐扩展形成的裂纹。
其特征是裂纹呈细小的细沟状,常发生在焊接接头的高应力区域。
疲劳裂纹的产生原因主要是焊接接头的设计不合理,焊接质量差,以及循环荷载的作用,导致焊接区域的应力集中和疲劳破坏。
6. 熔合裂纹:熔合裂纹是指焊接接头在焊接过程中由于熔合不完全或熔融金属的不均匀冷却而引起的裂纹。
其特征是裂纹呈细小的细沟状,常发生在焊缝内部。
熔合裂纹的产生原因主要是焊接过程中的焊接参数不合理,焊接材料质量差,以及焊接区域的变形不均匀,导致焊接区域的应力集中和熔合不完全。
焊接裂纹的种类及其特征各不相同。
了解不同类型的焊接裂纹及其产生原因,有助于我们在焊接过程中采取相应的措施,预防和修复焊接裂纹,提高焊接接头的质量和可靠性。
各种焊接裂纹成因特点及防止措施这条必须收藏了
各种焊接裂纹成因特点及防止措施,这条必须收藏了焊接裂纹就其本质来分,可分为热裂纹、再热裂纹、冷裂纹、层状撕裂等.下面仅就各种裂纹的成因、特点和防治办法进行具体的阐述。
1。
热裂纹是在焊接时高温下产生的,故称热裂纹,它的特征是沿原奥氏体晶界开裂。
根据所焊金属的材料不同(低合金高强钢、不锈钢、铸铁、铝合金和某些特种金属等),产生热裂纹的形态、温度区间和主要原因也各不相同。
目前,把热裂纹分为结晶裂纹、液化裂纹和多边裂纹等三大类。
(1)结晶裂纹主要产生在含杂质较多的碳钢、低合金钢焊缝中(含S,P,C,Si骗高)和单相奥氏体钢、镍基合金以及某些铝合金焊逢中。
这种裂纹是在焊逢结晶过程中,在固相线附近,由于凝固金属的收缩,残余液体金属不足,不能及时添充,在应力作用下发生沿晶开裂。
防治措施为:在冶金因素方面,适当调整焊逢金属成分,缩短脆性温度区的范围控制焊逢中硫、磷、碳等有害杂质的含量;细化焊逢金属一次晶粒,即适当加入Mo、V、Ti、Nb等元素;在工艺方面,可以通过焊前预热、控制线能量、减小接头拘束度等方面来防治。
(2)近缝区液化裂纹是一种沿奥氏体晶界开裂的微裂纹,它的尺寸很小,发生于HAZ近缝区或层间.它的成因一般是由于焊接时近缝区金属或焊缝层间金属,在高温下使这些区域的奥氏体晶界上的低熔共晶组成物被重新熔化,在拉应力的作用下沿奥氏体晶间开裂而形成液化裂纹。
这一种裂纹的防治措施与结晶裂纹基本上是一致的。
特别是在冶金方面,尽可能降低硫、磷、硅、硼等低熔共晶组成元素的含量是十分有效的;在工艺方面,可以减小线能量,减小熔池熔合线的凹度.(3)多边化裂纹是在形成多边化的过程中,由于高温时的塑性很低造成的.这种裂纹并不常见,其防治措施可以向焊缝中加入提高多边化激化能的元素如Mo、W、Ti等。
2。
再热裂纹通常发生于某些含有沉淀强化元素的钢种和高温合金(包括低合金高强钢、珠光体耐热钢、沉淀强化高温合金,以及某些奥氏体不锈钢),他们焊后并未发现裂纹,而是在热处理过程中产生了裂纹.再热裂纹产生在焊接热影响区的过热粗晶部位,其走向是沿熔合线的奥氏体粗晶晶界扩展。
焊接裂纹的特征范文
焊接裂纹的特征范文焊接裂纹是指焊接工艺过程中产生的裂纹,它是焊接质量问题的重要指标之一、焊接裂纹的特征主要包括裂纹的形态、位置、扩展性和分类等。
下面将详细介绍焊接裂纹的特征。
首先,焊接裂纹的形态主要有线状裂纹、面状裂纹和孔状裂纹。
线状裂纹指裂纹呈线状,通常沿焊缝轴向延伸;面状裂纹指裂纹呈面状,通常分布在焊缝或热影响区域;孔状裂纹指裂纹呈孔状,通常位于焊缝内部。
不同形态的裂纹对焊接结构的影响程度不同,其中孔状裂纹对焊接结构的强度影响最大。
其次,焊接裂纹的位置主要分布在焊缝和热影响区。
焊接缝是焊接过程中最易产生裂纹的地方,尤其是焊接接头的根部和角部等应力集中区。
热影响区是指焊接过程中热输入造成的材料组织和性能发生变化的区域,裂纹往往在热影响区的边缘产生,因为该区域的应力状态复杂且易于产生应力集中。
再次,焊接裂纹的扩展性是指裂纹在作用力下的扩展能力。
焊接结构在工作过程中会受到各种力的作用,如果焊接裂纹具有扩展性,则可能导致裂纹的扩展,最终导致焊接结构的破坏。
因此,评估焊接裂纹的扩展性对于焊接结构的安全性具有重要意义。
最后,焊接裂纹的分类主要有冷裂纹、热裂纹和残余应力裂纹等。
冷裂纹是指在焊接后的冷却过程中产生的裂纹,通常是由于焊接材料的共晶相变引起的,可以通过焊接过程控制和后续热处理来减少冷裂纹的发生。
热裂纹是指在焊接过程中产生的裂纹,通常是由于焊接区域的残余应力和塑性应力引起的,可以通过合理设计焊接工艺和补偿焊接来减少热裂纹的发生。
残余应力裂纹是指在焊接后的冷却过程中产生的裂纹,通常是由于焊接结构的残余应力超过了材料的承载能力而引起的,可以通过合理的焊接变形控制和后续的热处理来减少残余应力裂纹的发生。
综上所述,焊接裂纹的特征包括裂纹的形态、位置、扩展性和分类等。
了解焊接裂纹的特征有助于识别焊接质量问题,采取相应的措施进行修复和预防,保证焊接结构的安全性和可靠性。