
工程材料 11章模具标准及选用
11.2.3 中国台湾金属材料牌号表示方法
中国台湾(地区)钢铁牌号表示方法基 本上是参照日本工业标准(JIS)的表示方 法来确定的,有的钢类,如不锈钢也参考 了美国有关牌号的表示方法。
中国台湾(地区)标准代号为CNS。
11.2.4 国际标准化组织(ISO)金属材料牌号
表示方法
1.国际标准化组织简介 ISO是International Organization for Standardization的缩写,是 国际标准化组织的标准代号。 2.以力学性能为主表示牌号的示例 (1)非合金钢牌号 (2)低合金高强度钢牌号 (3)耐候钢牌号 3.以化学成分为主表示钢牌号的示例 (1)适用于热处理的非合金钢 (2)合金结构钢(含弹簧钢) (3)易切削钢 (4)冷镦和冷挤压用钢 (5)不锈钢 (6)耐热钢 (7)非合金工具钢 (8)合金工具钢 (9)高速工具钢 (10)轴承钢
③高速工具钢的钢号一般不标出碳含量,只标出各种合 金元素平均含量的百分之几。例如钨系高速钢的钢号表示为 W18Cr4V。钢号冠以字母C者,表示其碳含量高于未冠以C 的通用钢号。
9.不锈钢和耐热钢 ①当0.10%<平均碳含量<1.00%时,一般用一位阿拉伯数字表 示平均碳含量;当平均碳含量≥1.00%时,用两位阿拉伯数字表示; 当碳含量上限<0.10%时,以0表示碳含量;当碳含量上限≤0.03%, 下限>0.01%时(超低碳),以03表示碳含量;当碳含量上限 ≤0.01%时(极低碳),以01表示碳含量。当碳含量没有规定下限 时,采用阿拉伯数字表示碳含量的上限数字。 ②合金元素含量表示方法同合金结构钢。例如:平均碳含量为 0.20%,铬含量为13%的不锈钢,其牌号表示为2Cr13;碳含量上限 为0.08%,平均铬含量为18%,镍含量为9%的铬镍不锈钢,其牌号 表示为0Cr18Ni9;碳含量上限为0.12%,平均铬含量为17%的加硫易 切削铬不锈钢,其牌号表示为Y1Cr17;平均碳含量为1.10%,铬含 量为17%的高碳铬不锈钢,其牌号表示为11Cr17;碳含量上限为 0.03%,平均铬含量为19%,镍含量为10%的超低碳不锈钢,其牌号 表示为03Cr19Ni10;碳含量上限为0.01%,平均铬含量为19%,镍含 量为11%的极低碳不锈钢,其牌号表示为01Cr19Ni11。
3.碳素工具钢 ①钢号冠以T,以免与其他钢类相混。 ②钢号中的数字表示碳含量,以平均碳含量的千分之几表 示。例如T8表示平均碳含量为0.8%。 ③锰含量较高者,在钢号最后标出Mn,例如T8Mn。 ④高级优质碳素工具钢的磷、硫含量比一般优质碳素工具 钢低,在钢号最后加注字母A以示区别,例如T8MnA。 4.易切削钢
•
严格把控质量关,让生产更加有保障 。2020年10月 下午1时 24分20.10.2213:24Oc tober 22, 2020
•
作业标准记得牢,驾轻就熟除烦恼。2020年10月22日星期 四1时24分28秒 13:24:2822 October 2020
•
好的事情马上就会到来,一切都是最 好的安 排。下 午1时24分28秒 下午1时24分13:24:2820.10.22
①钢号中化学元素采用国际化学符号表示,例如Si,Mn, Cr等。
②产品名称、用途、冶炼和浇注方法等一般采用汉语拼音 的缩写字母表示。
③钢中主要化学元素含量(%)采用阿拉伯数字表示。
11.2.2 我国钢号表示方法的分类说明
1.碳素结构钢 ①钢号由Q+数字+质量等级符号+脱氧方法符号组成。它 的钢号冠以Q,代表钢的屈服点,后面的数字表示屈服点数 值,单位是MPa。例如Q235表示屈服点为 235 MPa的碳素 结构钢。 ②必要时钢号后面可标出表示质量等级和脱氧方法的符 号。质量等级符号分别为A,B,C,D。 脱氧方法符号包括:F表示沸腾钢;b表示半镇静钢:Z表示 镇静钢;TZ表示特殊镇静钢,镇静钢可不标符号,即Z和TZ 都可不标。例如Q235-AF表示A级沸腾钢。 ③专门用途的碳素钢,例如桥梁钢、船用钢等,基本上 采用碳素结构钢的表示方法,但在钢号最后附加表示用途 的字母。
11.2.6 常用的美国材料编号及规格
11.2.7 德国工业标准(DIN)
11.3 材料的选用
11.3.1 材料选择的依据
11.3.2 钢铁材料的选用
11.3.3 材料的取代和新材料的选用
目录
11.1 材料的标准简介
世界各国的工业标准
美国的ANS(美国国家标准) 日本的JIS(日本工业标准) 德国的DIN(德国工业标准)
•
专注今天,好好努力,剩下的交给时 间。20.10.2220.10.2213:2413:24:2813:24:28Oct-20
•
牢记安全之责,善谋安全之策,力务 安全之 实。2020年10月22日 星期四1时24分 28秒T hursday, October 22, 2020
•
相信相信得力量。20.10.222020年10月 22日星 期四1时24分28秒20.10.22
10.焊条钢 焊接用钢包括焊接用碳素钢、焊接用合金钢和焊接用不 锈钢等,其牌号表示方法是在各类焊接用钢牌号头部加符号 H。例如:H08,H08Mn2Si,H1Cr18Ni9。 高级优质焊接用钢,在牌号尾部加符号A。例如:H08A, 08Mn2SiA。 11.塑料模具钢 塑料模具钢牌号除在头部加符号SM外,其余表示方法与 优质碳素结构钢和合金工具钢牌号表示方法相同。 例如:平均碳含量为0.45%的碳素塑料模具钢,其牌号表 示为SM45;平均碳含量为 0.34%,铬含量为1.70%,钼含量为 0.42%的合金塑料模具钢,其牌号表示为SM3Cr2Mo。
8.合金工பைடு நூலகம்钢和高速工具钢
①合金工具钢的平均碳含量≥1.0%时,钢号中不标出碳 含量;当平均碳含量<1.0%时,以千分之几表示。例如Cr12, CrWMn,9SiCr,3Cr2W8V。
②钢中合金元素含量的表示方法基本上与合金结构钢相 同。但对铬含量较低的合金工具钢钢号,其铬含量以千分之 几表示,并在表示含量的数字前加0,以便把它和一般元素 含量按百分之几表示的方法区别开来。例如Cr06。
•
安全在于心细,事故出在麻痹。20.10.2220.10.2213:24:2813:24:28October 22, 2020
•
踏实肯干,努力奋斗。2020年10月22日下午1时24分 20.10.2220.10.22
•
追求至善凭技术开拓市场,凭管理增 创效益 ,凭服 务树立 形象。2020年10月22日星期 四下午1时24分 28秒13:24:2820.10.22
•
人生得意须尽欢,莫使金樽空对月。13:24:2813:24:2813:2410/22/2020 1:24:28 PM
•
安全象只弓,不拉它就松,要想保安 全,常 把弓弦 绷。20.10.2213:24:2813:24Oc t-2022- Oct-20
•
加强交通建设管理,确保工程建设质 量。13:24:2813:24:2813:24Thursday, October 22, 2020
2.优质碳素结构钢 ①钢号开头的两位数字表示钢的碳含量,以平 均碳含量的万分之几表示,例如平均碳含量为0.45% 的钢,钢号为45,它不是顺序号,所以不能读成 45号钢。 ②锰含量较高的优质碳素结构钢应将锰元素标 出,例如50Mn。 ③沸腾钢、半镇静钢及专门用途的优质碳素结 构钢应在钢号最后特别标出,例如平均碳含量为 0.1%的半镇静钢,其钢号为10b。
谢谢大家!
①钢号冠以Y,以区别于优质碳素结构钢。
②字母Y后的数字表示碳含量,以平均碳含量的万分之几表 示,例如平均碳含量为0.3%的易切削钢,其钢号为Y30。
③锰含量较高者,亦在钢号后标出Mn,例如Y40Mn。
5.合金结构钢 ①钢号开头的两位数字表示钢的碳含量,以平均碳含量的万分之 几表示,如40Cr。 ②钢中主要合金元素,除个别微合金元素外,一般以百分之几表 示。当平均合金含量低于1.5%时,钢号中一般只标出元素符号, 而不标明含量,但在特殊情况下易致混淆者,在元素符号后亦可 标以数字1,例如钢号12CrMoV和12Cr1MoV,前者铬含量为0.4%~ 0.6%,后者为0.9%~1.2%,其余成分全部相同。当合金元素平均 含量分别大于等于1.5,2.5, 3.5…时,在元素符号后面应标明 含量,可相应表示为2,3,4…。例如18Cr2Ni4WA。 ③钢中的钒、钛、铝、硼、稀土等合金元素均属于微合金元素, 虽然含量很低,但仍应在钢号中标出。例如20MnVB钢中,钒含量 为0.07 %~0.12%,硼含量为0.001%~0.005%。 ④高级(优质钢)应在钢号最后加A,以区别于一般优质钢。 ⑤专门用途的合金结构钢的钢号冠以(或后缀)代表该钢种用途的 符号。例如铆螺专用的30CrMnSi钢,钢号表示为ML30CrMnSi。
11.2.5 日本工业标准钢铁材料表示方法
JIS是Japanese Industrial Standard的简称,JIS对于钢铁材 料的编号大致可分两大类:
1.一般机械构造用碳钢 一般机械构造用碳钢的材料编号方法和CNS(台湾)的表示法相 同。例如S30C表示碳含量为0.30%的机械构造用碳钢。 2.其他用途的碳钢及合金钢 这一类钢的材料编号表示法,大致可分三部分: 第一部分为材质,钢以S、铁以F表示。 第二部分表示钢制品的规格或用途,例如K表示工具钢、TB表 示锅炉用钢管、PC2表示冷轧钢板。 第三部分为钢料的种别,以1,2,3来表示。此外如果需要, 可将材料的加工方法、热处理方式等附注于后,例如:D表示抽制, G表示研磨,T表示车削,Ex表示挤制等。
思考题
11-1 材料的标准由哪几部分组成?怎样判断采购的材料 是符合要求的?
11-2 简述我国钢号表示方法。 11-3 企业常用的碳素结构钢A3钢与低合金高强度结构钢 16Mn钢在GB/T 221-2000标准中是如何表示的?
(1-4)模具材料选用

定义
将钢件加热到临界温度以上,保温一 定时间后随炉温或在土灰、石英中缓 慢冷却。
目的及应用
消除模具零件毛坯或冲压件 的内应力,改善组织,降低 硬度,提高塑性。
将钢件加热到临界温度以上,保温一 定时间后,放在空气中自然冷却。
将钢件加热到临界温度以上,保温一 定时间,随后放在淬火介质(水或油 等)中快速冷却。
推板、顶板 推杆、顶杆 导正销 固定板、卸料板 定位板 导料板 托料板 挡料销、定位销
Q235
45
第Hale Waihona Puke 章 冲压模具设计与制造基础表1.4.5 模具一般零件的常用材料及热处理硬度(续)
零件名称
废料切刀 定距侧刃
使用情况
材料牌号
T10A、9Mn2V T8A、T10A、9Mn2V
热处理硬度 (HRC)
56~60 56~60
Cr12MoV
9Mn2V Cr6WV CrWMn 9CrWMn Cr4W2MoV 6W6Mo5Cr4V
合金 工具 钢
5CrMnMo 5CrNiMo 3Cr2W8V 高速 工具 钢
W18Cr4V W6Mo5Cr4V2 W6Mo5Cr4V3
淬火不 淬硬 红硬 变形性 深度 性 较差 浅 差 较差 浅 差 好 深 较好 好 深 较好 好 浅 差 中等 深 中等 中等 浅 较差 中等 浅 较差 中等 深 中等 中等 深 中等 中等 中 较差 中等 中 较差 较好 深 较好 中等 深 好 中等 深 好 中等 深 好
45
HT250、ZG310-570 Q235 45 20 T10A、9Mn2V Cr12、GCr15 45 T8A、9Mn2V
43~48
43~48 58~62(渗碳) 56~60 62~64 43~48 52~56
模具标准、材料热处理及其选用
;塑料成型模具中的压缩模、注射模、挤出模等。 • (2)按模具使用对象可分为电工模具、汽车模具、电视机模具等。 • (3)按模具材料可分为硬质合金模具和钢模等。 • (4)按工艺性质可分为冲孔模,落料模,拉深模,弯曲模,塑料成
高度评价与精辟的比喻,例如: “模具是美国工业的基石” (美国 ), “模具是促进社会繁荣富强的原动力” (日本), “模具工业 是金属加工的帝王” (德国), “模具是黄金” (东欧),等等。 在20世纪末,中国开始认识到模具的重要性,做出了科学的评价: “模具工业是现代工业之母。”
下一页 返回
项目二 模具发展
• 任务三 模具的特点及应用
• 每一类、每一种模具都有其特定的用途和使用方法及与其相配套的成 型加工机床和设备。模具的功能和应用与模具类别、品种有着密切的 关系。
上一页 下一页 返回
项目一 模具的定义、分类及特点认知
• 模具和产品零件的形状、尺寸大小、精度、材料、材料形式、表面状 态、质量和生产批量等,都需吻合,要满足零件要求的技术条件,即 每一个产品零件相对应的生产用模具,只能是一副或一套特定的模具。 为适应模具不同的功能和用途,需进行创造性设计,因此模具结构形 式多变,模具类别和品种繁多,并具有单件生产的特征。
上一页 下一页 返回
项目二 模具发展
• 1984年成立的中国模具工业协会(各省、市、区及有关行业均有 其相应的模具工业协会),是中国机械工业成立最早的行业协会之一 ,是模具行业的组织领导、协调推动机构。
• 2.我国模具工业的发展 • 我国模具工业总产值一直是逐年递增的。从1997年起,其年产值
常用材料选用标准表
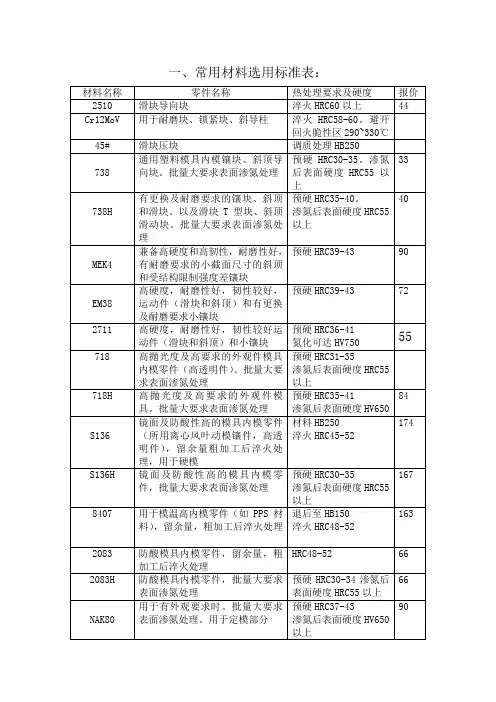
E、对要求特低的模具,可用50#、45#钢,即直接在模胚上做型腔。
167
8407
用于模温高内模零件(如PPS材料),留余量,粗加工后淬火处理
退后至HB150
淬火HRC48-52
163
2083
防酸模具内模零件,留余量,粗加工后淬火处理
HRC48-52
66
2083H
防酸模具内模零件,批量大要求表面渗氮处理
预硬HRC30-34渗氮后表面硬度HRC55以上
66
NAK80
用于有外观要求时。批量大要求表面渗氮处理。用于定模部分
2、模具使用寿命等级
A、一级在一百万次以上,二级是50-100万次,热处理硬度在HRC50左右的钢材,通常选用,三级模具用预硬钢多,内模材料牌号有738H、718H、MEK4、NAK80等。渗氮后表面硬度达HRC55以上。
C、四级模具在10-30万次,模具内模用738,渗氮后表面硬度HRC55以上。
预硬HRC35-41
渗氮后表面硬度HV650
84
S136
镜面及防酸性高的模具内模零件(所用离心风叶动模镶件,高透明件),留余量粗加工后淬火处理,用于硬模
材料HB250
淬火HRC45-52
174
S136H
镜面及防酸性高的模具内模零件,批量大要求表面渗氮处理
预硬HRC30-35
渗氮后表面硬度HRC55以上
预硬HRC37-43
渗氮后表面硬度HV650以上
90
二、模具内模材料选用的原则
选用分类
选用要求与原则
1、产品的外观要求
A、透明件产品,定模材料采S136、NAK80、718(718H);
标准件模具有什么标准
标准件模具有什么标准标准件模具是模具行业中常见的一种模具类型,它具有一定的标准化规范,以确保模具的质量、性能和使用效果。
那么,标准件模具具体有哪些标准呢?首先,标准件模具的尺寸标准是非常重要的。
模具的尺寸标准直接影响着模具的加工精度和成型效果。
一般来说,标准件模具的尺寸标准是按照国家或行业标准进行规定的,这些标准包括了模具的长度、宽度、高度、孔径、孔距等尺寸参数。
通过严格遵守尺寸标准,可以保证模具在加工和使用过程中的精度和稳定性。
其次,标准件模具的材料标准也是至关重要的。
模具的材料直接关系到模具的耐磨性、耐腐蚀性、强度和韧性等性能。
常见的标准件模具材料包括工具钢、合金钢、硬质合金等,这些材料都有相应的国家标准或行业标准,规定了其化学成分、机械性能、热处理工艺等方面的要求。
选择合适的材料,并严格按照标准进行材料加工和热处理,可以保证模具具有良好的使用性能和寿命。
此外,标准件模具的表面处理标准也不容忽视。
模具的表面处理对于模具的耐磨性、耐腐蚀性和外观质量有着重要影响。
常见的模具表面处理方法包括镀层、喷涂、氮化等,这些表面处理方法都有相应的标准规定,包括了处理层厚度、硬度、粗糙度等要求。
严格按照标准进行表面处理,可以提高模具的耐磨性和使用寿命。
最后,标准件模具的使用标准也是必不可少的。
模具在使用过程中需要符合一定的安全、操作、维护标准,以确保使用过程中的安全和稳定。
这些使用标准包括了模具的安装要求、使用工艺、维护周期、保养方法等,严格遵守这些使用标准可以延长模具的寿命,提高生产效率。
总的来说,标准件模具有着严格的尺寸、材料、表面处理和使用标准,这些标准保证了模具的质量和使用效果。
模具制造企业在生产过程中,需要严格按照这些标准进行生产和管理,以提供高质量的标准件模具产品,满足客户的需求。
同时,用户在使用标准件模具时,也需要严格按照相关标准进行操作和维护,以确保模具的安全和稳定使用。
只有这样,标准件模具才能发挥最大的作用,为生产和制造提供可靠的保障。
模具技术标准最新版本

壳体与风
±
门
拨杆与风
±
门
拨杆与拨
±
盘
三: 模具的总体要求
参考模具协会的标准,本公司依照以下要求。
大量生产模〔250,000— 1,000,000模或以上〕,具体要求如下:
1.要有详细模具构造图。
2.准确的散件图。
3. 用Mold-flow软件模拟模具注塑过程、注射分析、压力分布及温度分布,以确定最好的入水位置、流道尺寸、疏气位置等。
4.模胚的A、B板及通腔背板均用28Hrc硬度的钢材;〔内采用镶嵌模腔〕。
5.上、下模及镶件使用硬度为48Hrc或以上的钢料,所有移动的零件应使用硬钢,而且必须有限位及定位锁。
6.模具尽可能自动断水口。
如可能,尽量使用潜水、细水口、香蕉型水口、并要考虑热流道的可行性。
7.模具设计应具备最大限度的冷却,上、下模肉高温度点应该个别地冷却。
8.顶出方法应尽可能使流道与产品自动掉下,防止运用屡次顶出方法。
9.模具应能够全自动生产,大的零件应能够轻松取出。
10.顶针板必须有导向柱,顶出限位,以及模具支撑柱。
11.安装浇口定位环应与塑机尺寸匹配
12.非天侧处有油缸装置,必须有油缸立柱。
13.模具装配后的闭合高度以及安装局部的配合尺寸,顶出形式、开模距离等均符合客户使用的。
冲压模具课程设计垫片(完整版)
冲压模具课程设计题目:垫片复合模设计黎明大学机电工程系11模具设计与制造姓名:学号:指导老师:2013。
06.18题目:零件名称 垫 片 1图 号 材 料Q235料 厚0。
5mm生产批量大批量完成图示冲裁件的冲裁工艺性分析并确定其冲裁工艺方案.已知材料为Q235钢,材料厚度0。
5mm,生产批量为大批量。
一。
冲件冲裁工艺性分析1,材料分析Q235为普通碳素结构钢,具有较好的冲裁成形性能。
2,结构分析零件结构简单对称,外形均有圆弧连接过度,对冲裁加工较为有利。
孔与孔之间、孔与零件之间的最小距离满足c>1。
5t 要求。
(25.9325.429=--=c 1。
5t=0。
75) 3,精度分析零件图上所有未注公差的尺寸,属于自由尺寸,可按IT14级确定工件尺寸的公差。
二.冲裁工艺方案的确定零件为一落料冲孔件,可提出的加工方案如下:方案一:先落料,后冲孔。
采用两套单工序模生产。
方案二:落料-冲孔复合冲压,采用复合模生产.方案三:冲孔—落料连续冲压,采用级进模生产.由于所设计的零件结构简单,为提高生产效率,主要应采用复合冲裁或级进冲裁方式。
但为了模具制造方便,最后决定采用复合冲裁进行生产。
由工件尺寸可知,为便于操作,所以复合模结构采用倒装复合模.三.模具设计计算1,材料利用率的计算及排样图的绘制查《冲压模具设计与制造》表2.5。
2,确定搭边值:两工件间的搭边:a=0。
8mm;工件边缘搭边:a1=1mm;歩距为:29。
18mm;条料宽度 B=【Dmax+2a1】°-δ=[29+2×1]°-0。
4=31°-0。
4mm图2排样图确定后排样图如图2所示 一步距内的材料利用率η为: η=(A/ BS)×100%=[620/(31×29.18)]×100% =69%2,冲压力的计算及初选压力机 冲裁力基本计算公式为τKLT F =零件的周长为110 mm (落料周长为96mm ,冲孔周长为14mm),材料厚度0.5mm ,Q235钢的抗剪强度取350MPa ,则冲裁该零件所需冲裁力为N F 21840N 3505.0963.1=⨯⨯⨯=落 N F 3185N 3505.0143.1=⨯⨯⨯=冲N 25050≈+=落冲F F F卸料力Fx=K Fx =0。
模具设计标准
模具设计标准模具设计是制造业中不可或缺的一环,其质量直接关系到产品的成型质量和生产效率。
因此,模具设计标准的制定和遵循对于提高产品质量和生产效率至关重要。
首先,模具设计标准需要符合国家相关法律法规和标准,包括《模具设计与制造通用技术条件》(GB/T 1173-1995)、《塑料模具设计与制造技术条件》(GB/T 14466-1993)等。
这些标准规定了模具设计的基本要求、尺寸公差、表面质量、材料选用等方面的内容,对于保证模具质量和制造工艺具有重要指导意义。
其次,模具设计标准需要充分考虑产品的使用环境和工艺要求。
比如,在设计塑料模具时,需要考虑产品的结构特点、成型工艺、材料收缩率等因素,以确保模具能够满足产品的成型要求。
在设计金属模具时,需要考虑产品的材料、强度、热处理要求等因素,以确保模具能够承受产品的成型压力和使用寿命要求。
另外,模具设计标准还需要注重模具的易制造性和维修性。
模具的设计应尽量简化结构,减少加工难度,提高加工精度和效率。
同时,模具的易损件应设计成易更换的结构,以便于维修和更换,延长模具的使用寿命。
此外,模具设计标准还应考虑到模具的标准化和通用化。
在设计模具时,应尽量采用标准零部件和标准结构,以便于降低模具的制造成本和维护成本,提高模具的通用性和灵活性。
最后,模具设计标准还需要注重模具的环保性和安全性。
在设计模具时,应尽量减少材料的浪费和对环境的污染,确保模具制造和使用过程符合环保要求。
同时,模具的设计应考虑到操作人员的安全和生产过程中的安全隐患,确保模具的使用安全。
总之,模具设计标准是保证模具质量和生产效率的重要保障,其制定和遵循对于提高产品质量和生产效率具有重要意义。
只有严格遵循模具设计标准,才能够设计出质量可靠、工艺合理、使用安全的模具,为制造业的发展提供坚实的保障。
3-1模具材料标准
模具材料限用标准1. 范围本标准对星凯科技有限公司模具设计材料的选用作出了规定。
根据模具零件的功能和重要程度按必须贯彻执行﹑推荐采用建议执行﹑按客户要求执行和不受本标准限制按贯例选用的四种情况在本标准内选用。
按照本标准规定的选用材料原则进行选材,可以达到在确保模具品质的情况下合理选材﹑压缩品种﹑减少规格﹑简化供应渠道﹑减少呆料和库存积压。
本标准适用于星凯科技在模具设计和制作过程中的黑色金属(即钢、铜和铝)材料的选用。
本标准不适用于非金属(如塑料﹑塑胶)材料的选用。
2. 引用文件模具工业标准应用手册香港生产力促进局模具钢手册冶金工业部出版社机械设计手册化学工业出版社3. 材料限用的一般规定3.1选择材料一般应遵循的原则a. 选择材料一般应以满足产品的功能和生产要求为原则b. 在满足模具品质的情况下, 不要随意提高材料成本,要以节省资源为原则c. 要选择货源充裕﹑有信誉度的供应商的材料。
3.2选择注塑模具材料时应考虑的影响因素3.2.1受注塑产品的影响因素a. 啤塑产品在啤塑过程中是否会对材料产生腐蚀性影响。
b. 塑胶树脂的种类对模具钢材的影响。
c. 塑胶件的生产批量对模具钢材的要求。
d. 塑胶件的外观品质对模具材料的要求。
3.2.2模具本身对材料的要求a. 要求有良好的加工性(包括易切削性、良好的电加工性、好的抛光特性和溶接性)。
b. 对硬度和可预硬性的要求(包括材料内部组织纯洁均匀,可进行热处理和表面处理)。
c. 模具出现故障时易于修复,有良好的可烧焊性能。
4.材料限用的具体规定根据注塑模具的特点及其模具零件的功能和重要程度将模具零件分为成型零件﹑模胚组件和结构组件,对模具材料的限制选用分为以下四种情况:a. 成型零件——如上下模肉﹑行位﹑斜顶﹑直顶﹑上下模肉镶件﹑行位镶件等;成型零件的选用原则属于推荐采用建议执行,限用材料详见表二、表三、表四。
b. 模胚组件——如上下码模板﹑“A”板﹑“B”板﹑热流道框板﹑顶针板等;模胚组件的选用原则属于限制选用强制执行,限用材料详见表五。
塑胶模具钢材的识别和选用
仁 2. 1.2344(為德國品牌,常用於無鏡面放電要求的母模或母模框)
3. 718HH(為壹勝百品牌,用於無成品形狀母模框) 4. NAK80(為日本品牌,硬度上相當於718HH)
2.結構件部分材料選用
定位環:S55C
常用於無成品形狀之模仁框
50
用於硬度需求高的結構件 用於硬度需求高的結構件 用於硬度需求高的結構件
5.放電(VDI)規格參數表
6.D-M-E打光規格表
7.壹勝百鋼材一覽表.
壹勝百鋼材一覽表
廠家
岀廠硬度 主要成份
特性
淬火溫度
回火後硬度
用途
8.補充說明部分.
1.如何建議客戶選擇哪一種電花規格? a:首先要判斷客戶成品組裝情況,了解哪裡是外觀面,並根據成品的用途 即可做岀最合理的建議.例如如果成品需要亮面(如NCVM),則建議表 面處理規格為VDI-06,如果需要有放電花紋則建議VDI-21或VDI-24. (放電花紋太細容易划傷影響後制程.) b:通過成品反應到模具上的加工方法和加工的難易程度可做建議的另 一種依據.
CORE
③ 公模內縮
CALMAX HRC56±2° 8407MS HRC50±2° VIKING HRC56±2°
CALMAX HRC56±2°
CAVITY
8407MS HRC50±2° ④ 母模SLIDE
SKD11 HRC58±2° SKD61 HRC50±2° SKD11 HRC58±2° 8407 HRC50±2°
1.滑配件部分材料的選用
CAVITY
VIKING HRC56±2° 8407MS HRC50±2°
常用模具选用标准
≤3.0
3.3通用模具类的选用
通用模具类投入,主要是用于满足厚钢板类产品件的冲裁需求。弥补数控冲床和组合冲模的空缺。通用模具的选用见表6.
表6单位为毫米
序号
模具类型
模具号
使用范围
板材厚度
1
通用切外圆弧模
T115-024
R5;R8;R10;R15;
R20;R25;R30;R35;
1-5
2
通用冲圆孔模
长园孔类B*L
4*10;4*20;4*25;4*30;5*25;6*25;8*25;
表2(续)单位为毫米
冲孔类型
冲孔尺寸范围
正方孔类AXA
4x4;5x5;8x8;10x10;15x15;30x30;
长方孔类AXB
B=1、2、3、时材料厚度≤1
10x3;10x4;10x5;
15x6;15x8;15x10;
储气筒支架类
BOB后保险杠排气管窝类
BOB后保险杠拖车钩孔类
3
3.1数控冲床类的选用
3.1.1200KN数控砖塔冲床M2125CN25冲孔范围选用见表2,适应材料厚度为0.8-2.5mm。
表2单位为毫米
冲孔类型
冲孔尺寸范围
园孔类
(直径φ)
2;2.5;3.0;3.2;4.0;4.5;5.0;5.5;6.0;6.5;7.0;8.0;8.5;9.0;10;10.5;12;14;15;16;18;24;25;26;28;30;32;35;38;40;45;50;55;60;65;70
4
122-9ZK035
成形宽度80
钢板5.0/Q235-A
6129S58-1109051
5
122-9ZK038