
弱酸性电镀光亮锌镍合金的研究
电镀与涂饰ELECTROPLATING & FINISHING1999年 第18卷 第1期 Vol.18 No.1 1999弱酸性电镀光亮锌镍合金的研究李华锋 周晓荣 柳立名 左正忠 摘要:锌镍合金镀层由于其优良的耐蚀性而广泛应用于汽车、航空、电子等行业。
在此研究了氯化物—硫酸盐体系的锌镍合金电镀。
研究了Ni2+/Zn2+重量比、电流密度和温度对镀层镍含量的影响,优选出一种较为理想的工艺。
此外,通过阴极极化曲线和循环伏安曲线的测量研究了锌镍共沉积的电化学行为及光亮剂的作用。
实验发现,光亮剂的存在能提高锌镍共沉积的阴极极化,表明其阻化作用使得锌镍合金镀层结晶细致,从而获得光亮镀层。
关键词:锌镍合金 电镀 弱酸性 光亮Study of Bright Zinc-Nickel Electroplating in Weak Acidic Solutions LI Huafeng ZHOU Xiaorong LIU Liming ZUO Zhengzhong Abstract: Zinc-nickel alloy electrodeposits have been widely adopted in automobile, aviation and electronics industries for their high corrosion resistance. Acidic chloride-sulfate zinc-nickel solutions were described in detail, the effect of weight ratio of nickel ions with respect to zinc ions in the solution, current densities and temperature on nickel content of the electrodeposits were studied. In addition, the action of brightener as well as the electrochemical behavior of zinc-nickel codeposition was investigated by means of cathodic polarization curves and cyclic voltammetry. Cathodic polarization increased with the existance of brightener. Its restriction action on the alloy codeposition refines the grain size and improves the brightness of the deposits.Keywords: zinc-nickel alloy, electroplating, weak acidic, bright1 引言 许多研究和事实已经证明,Zn-Ni合金镀层对钢铁具有较高的耐蚀性而被广泛用于汽车、航空和电子等工业中[1]。
电镀Zn-Ni合金的体系很多,国外主要有含氯化铵的氯化物型[2],含硼酸的硫酸盐型[3],醋酸盐型[1]以及完全的硫酸盐型[4,5]等等。
而我国有含氯化钾的氯化物型[6],氢氧化钠型[7],含氯化铵的氯化物型[8]以及其它的诸如硫酸盐型、硫酸盐-氯化物型、焦磷酸盐等体系[9]。
锌-镍合金镀层比锌镀层有更好的耐蚀性能,这是由于镍的存在,提高了其腐蚀电位;然而,随着沉积层中镍量的增加,镀层的可钝比性降低,影响了钝化膜的质量[10]。
而钝化膜质量的低劣,又导致镀层耐蚀性下降。
一般认为,含镍量低于5%的锌镍合金层耐蚀性不足[9],含镍量为15%~20%的合金沉积层的腐蚀阻抗能力是镉—钛合金的4倍[6]。
而我们的研究表明:含镍大于20%的合金沉积层很难进行钝化处理,钝化膜附着力差,极易脱落。
因此,控制合金沉积层中的镍含量对于提高其耐蚀性极为重要。
我们采用氯化物-硫酸盐型体系,研究了各因素对锌镍合金镀层中含镍量的影响,尤其是在溶液中Ni2+/Zn2+比值对含镍量的影响方面得出了与众多文献报道相反的结论。
此外,对Zn2+、Ni2+、Zn2++Ni2+的电化学行为进行了测试,基本上了解了锌-镍合金电沉积的一些规律。
2 实验2.1 主要实验溶液 主要实验溶液见表1。
表1 各溶液的组成成分(g/L)12345ZnCl22525252020NiSO4.6H2O275480.586107.4NaCl100100100100100H3BO31010101010NH4Cl5050505050WD87(ml/L)1010101010Ni2+/Zn2+(wt)0.51.0 1.5 2.0 2.5 溶液全部用化学纯试剂和蒸馏水配制,并用粉状活性炭进行处理,然后过滤。
2.2 主要实验仪器 ①江苏电分析仪器厂生产的CMBP-1型双恒电位仪 ②中日合资四川仪表厂生产的3086型X-Y记录仪 ③上海第三分析仪器厂生产的721分光光度计 ④上海天平仪器厂生产的TJ 729C型单盘电分析天平 ⑤日本产的Hitach X-650型扫描电子显微镜(SEM) ⑥中国台湾台北骏光公司的267ml Hull Cell2.3 主要实验内容 Hull Cell实验,小槽电镀实验,容量法和分光光度法分析Zn-Ni合金层中Ni的含量,Zn2+、Ni2+、Zn2++Ni2+的阴极极化曲线和循环状伏安图的测量,镀层外观形貌结果的比较。
电化学测试时,研究电极采用面积0.25cm2的Pt电极,参比电极为饱和甘汞电极(SCE),溶液的温度为24±1℃,扫描速度为250mV/s。
每次测试前电极先用1∶1 HNO3处理、金相砂纸磨光、再用铜板纸打磨、超声波清洗,最后用蒸馏水冲洗、毛边纸吸干。
3 结果与讨论 本研究采用ZnCl2、NiSO4.6H2O作为主盐,导电盐为NaCl。
由于Zn-Ni合金镀液的pH值在5.0~6.0左右较好,所以用H3BO3和NH4Cl作缓冲剂。
此外,镀液中还添加了WD87镀锌光亮剂。
通过改变镀液组成和工艺条件,可得到Ni含量(wt%)在1%~25%的锌镍镀层。
本文着重探讨了镀液中的主要成分、温度和阴极电流密度对镀层中镍含量的影响。
3.1 镀液中Ni2+/Zn2+重量比对镀层镍含量的影响 由于Ni2+/Ni的平衡电势比Zn2+/Zn的正,故镀层中Ni量应大于Zn。
然而,实际上在电沉积过程中,Zn总是优先于Ni而沉积,致使合金沉积中Zn的含量大于Ni,这种现象称为合金的“异常共沉积”[12]。
图1 镀液中Ni2+/Zn2+(wt)对镀层中含Ni量的影响(T=35℃,D k=1.5 A/dm2) 由图1可以看出,随着镀液中镍/锌比的提高,镀层中镍含量降低。
此结果与众多报道的结论相反。
这是因为本体系为微酸性溶液,相对于通常的酸性镀Ni液而言,本体系的pH值较高,加之又无络合剂存在,Ni2+含量越高,与OH-生成难溶胶态Ni(OH)2的几率越大,而实际Ni2+浓度则不会增大,故合金层中Ni量不会增大。
由此可见,镀液中Ni2+/Zn2+比越高镀层中的镍含量未必越高。
因此,为了得到含Ni量在5%以上、耐蚀性较好的Zn-Ni合金,镀液中的Ni2+/Zn2+比应在0.5~1.5之间。
况且镀层中镍含量比较高时,镀层的应力增大,给镀后钝化造成困难。
3.2 电流密度对镀层镍含量的影响 由图2可知,随着电流密度的增大,镀层中镍含量也增大;但电流密度太大,也会导致镀层脆性增大,同时影响镀层外观。
因此,要想得到满意的镀层,电流密度一般控制在0.5~2.5 A/dm2。
图2 D k对镀层中含Ni量的影响(Ni2+/Zn2+(wt)=0.5,T=35℃)3.3 温度对镀层镍含量的影响 由图3可以看出,镀层镍含量随着温度的升高而增大。
这可能是由于Ni2+受热时到达阴极的扩散速度有所提高的缘故。
当温度达到45℃以上时,镍含量急剧增大。
但温度升高时导致镀液的稳定性下降,镀层外观呈雾状、不光亮。
温度一般应控制在10~40℃之间。
图3 温度对镀层中含Ni量的影响(Ni2+/Zn2+(wt)=1.93,D k=1.0 A/dm2)3.4 Zn2+、Ni2+、Zn2++Ni2+的电化学行为 从图4、5、6可见WD 87光亮剂能明显增大Zn2+的阴极极化,而它对Ni2+的沉积有去极化的作用,这有利于增加合金镀层中的Ni含量。
WD87光亮剂能增大Zn-Ni合金沉积的阴极极化,使沉积层晶粒细致,外观更光亮。
图4 Zn2+的阴极极化行为1:75g/L ZnCl2+170g/L NaCl+50g/L NH4Cl+10g/LH3BO32:1+15ml/L WD87图5 Ni2+的阴极极化行为1:100g/L NiSO4+170g/L NaCl+50g/L NH4Cl+10g/L H3BO32:1+1.5ml/L WD87图6 Zn2++Ni2+的阴极极化行为1:75g/L ZnCl2+1000g/L NiSO4+170g/L NaCl+50g/L NH4Cl+10g/L H3BO32:1+15ml/L WD87 由图9可见,当阴极扫描电位达-1.4V时,可观察到阴极沉积电流,随着电位负移,电流增大。
随后进行阳极的扫描,在-1.8V出现一“电流环”表明合金的晶核正在形成[13]。
并先后于-1.55V、-1.2V、-0.7V出现a、b、c三个阳极溶解峰,比较图7、8可知,a为Zn的溶解峰,c为Ni的溶解峰,b为已形成固溶体Zn-Ni合金的溶解峰。
在合金中,Zn的溶解电位明显负移,但电流峰降低;表明当合金镀层受到腐蚀时,镀层中的Zn仍较活泼,先被腐蚀;不过,其溶解速度降低。
而合金中Ni的溶解电势、速度几乎未改变。
图7 Zn2+的循环伏安图图8 Ni2+的循环伏安图图9 Ni2++Zn2+的循环伏安图3.5 镀层外观形貌图对比 图10、11、12分别为未经钝化的Zn、Ni、Zn-Ni镀层的SEM图。
由图可以看出纯锌镀层有很明显的空隙,耐蚀性不好;纯镍镀层有较明显的裂痕和针孔;锌镍合金在放大了5000倍以后才观察到其形貌,并且结构比较细致,锌镍很好地结合在一起,形成了固溶体,使得其抗蚀性能较纯Zn层大大提高。
图10 锌镀层的形貌图11 镍镀层的形貌图12 含Ni 6%的锌镍合金镀层4 结论 ①通过以上的实验与讨论,可得到以下较为理想的镀液组成与操作条件:ZnCl215~50g/L,NiSO4.6H2O20~150g/L,NaCl50~150g/L,H3BO35~15g/L,NH4Cl25~75g/L,WD875~15ml/L,Ni2+/Zn2+(wt)=0.5~1.5,D k:0.5~2.0A/dm2,T:10~40℃,pH:5.0~6.3,阳极:Zn板:Ni板=1:2~3。
电镀锌_镍合金工艺探讨(1)
2000 年 5 月 电 镀 与 精 饰 第 22 卷第 3 期( 总 132 期) · 15 ·
第一汽车集团公司大众公司参照德国大众公司 的技术标准, 对轿车部分耐蚀零件提出了电镀锌-镍 合金的要求, 同时按照德国及大众公司的技术标准, 对锌-镍合金电镀液提出了应为弱酸性溶液及锌-镍 合金镀层含镍量在 10% ~15% 等系列技术要求。但 国内目前无符合其技术标准要求的成熟工艺, 因此 我们对锌-镍合金工艺又进行了选择和研究。
电镀锌-镍合金溶液的 pH 值控制比镀镍液更 为重要。硼酸作为缓冲剂, 主要在阴极表面附近起缓 冲作用, 保证合金镀层的成分均匀和稳定。 2. 2. 4 络合剂
络合剂与锌离子或镍离子形成络离子, 提高阴 极极化, 使镀层结晶细致、平整光滑。 2. 2. 5 添加剂
起光亮作用, 并能提高镀液的分散能力, 同时使 电流密度对镀层镍含量的影响变小。 2. 2. 6 十二烷基硫酸钠
J K = 3 A / dm2; pH= 4. 8; = 34℃ 图 1 ( cZn2+ / cNi2+ ) 对镀层中镍含量 的影响
· 16 · M ay 2000 Plat ing and Finishing V ol. 22 N o . 3
3. 2 阴极电流密度对镀层中镍含量的影响 试验结果见图 2。 从图 2 可见, 电流密度在 0~15 A / dm 2 范围内
光亮镀锌及化镀镍(汪烨森)

实验15 光亮镀锌及化学镀镍1.实验目的1.1.学习和实践碱性光亮光亮镀锌的实验室操作流程,了解电镀的基本原理和工艺.1.2.学习并掌握化学镀镍的原理以及实验室的操作方法.2.实验原理2.1.电镀和化学镀的概念电镀就是利用电化学方法在金属制品表面上沉积出一层其它金属或合金的过程.电镀时,镀层金属做阳极,被氧化成阳离子进入电镀液;待镀的金属制品做阴极,镀层金属的阳离子在金属表面被还原形成镀层.为排除其它阳离子的干扰,且使镀层均匀、牢固,需用含镀层金属阳离子的溶液做电镀液,以保持镀层金属阳离子的浓度不变.电镀层比热浸层均匀,一般都较薄,从几个微米到几十微米不等,电镀能增强金属制品的耐腐蚀性、增加硬度和耐磨性、提高导电性、润滑性、耐热性和表面美观等性能.通过电镀,可以在机械制品上获得装饰保护性和各种功能性的表面层,还可以修复磨损和加工失误的工件.镀层大多是单一金属或合金,如锌、镉、金或黄铜、青铜等;也有弥散层,如镍-碳化硅、镍-氟化石墨等;还有覆合层,如钢上的铜-镍-铬层、钢上的银-铟层等.电镀的基体材料除铁基的铸铁、钢和不锈钢外,还有非铁金属,如ABS 塑料、聚丙烯、聚砜和酚醛塑料,但塑料电镀前,必须经过特殊的活化和敏化处理.化学镀就是在不通电的情况下,利用氧化还原反应在具有催化表面的镀件上,获得金属合金的方法,用于提高抗蚀性和耐磨性,增加光泽和美观.管状或外形复杂的小零件的光亮镀镍,不必再经抛光,一般将被镀制件浸入以硫酸镍、次亚磷酸钠、乙酸钠和硼酸所配成的混合溶液内,在一定酸度和温度下发生变化,溶液中的镍离子被次亚磷酸钠还原为原子而沉积于制件表面上,形成细致光亮的镍磷合金镀层.钢铁制件可直接镀镍.锡、铜和铜合金制件要先用铝片接触于其表面上1-3分钟,以加速化学镀镍.化学镀镍的反应可简单地表示为:NiSO4 + 3NaH2PO2+3H2O = Ni + 3NaH2PO3 + H2SO4 + 2H2反应还生成磷,形成镍磷合金.2.2.镀液的组成电镀液由含有镀覆金属的化合物、导电盐、缓冲剂、pH调节剂和添加剂等的水溶液组成.通电后,电镀液中的金属离子,在电场作用下移动到阴极上还原形成镀层.阳极的金属形成金属离子进入电镀液,以保持被镀覆的金属离子的浓度.在有些情况下,如镀铬,是采用铅、铅锑合金制成的不溶性阳极,它只起传递电子、导通电流的作用,电镀液中的铬离子浓度,需依靠定期地向镀液中加入铬化合物来维持.镀液的性能:分散能力:镀液使零件表面镀层厚度均匀分布的能力;覆盖能力:镀液使零件深凹处沉积出金属镀层的能力.2.3.电镀的工艺控制电镀时,阳极材料的质量、电镀液的成分、温度、电流密度、通电时间、搅拌强度、析出的杂质、电源波形等都会影响镀层的质量,需要适时进行控制.2.4.电镀的工艺过程镀前处理(机械整平,抛光,除油,酸洗除锈,水洗)→电镀(挂镀或滚镀)→镀后处理(除氢,钝化,封闭,老化)→质量检验2.5.镀层的性能测定外观(表面粗糙度,光泽),镀层厚度,孔隙率,镀层机械性能,耐腐蚀性,结合力,钎焊性,金相结构,其他特殊性能(电学,光学,磁学性能).3.实验仪器和药品仪器:直流稳压电源1台,级500mA电流表1台,水浴锅1台,电子分析天平1台(共用),秒表(手机);药品:.碱性光亮镀锌镀液配方及操作条件:成分或条件范围标准氧化锌 8~15g/L 12 g/L氢氧化钠 80~120 g/L 100 g/LBH-332 走位剂(开缸时用) 6~8 ml/L 8 ml/LBH-336 光亮剂 3~5 ml/L 4 ml/LDk(阴极电流密度) 1~4 A/dm2 3 A/dm2温度 15~40 ℃ 25 ℃.退锌溶液:稀盐酸.锌镀层钝化液:铬酐 200 g/L硫酸 10 g/L硝酸 10 g/L温度室温时间 2-5秒.化学镀镍溶液:硫酸镍 30 g/L次亚磷酸钠 10 g/L醋酸钠 10 g/L硼酸 5 g/L温度 90℃.镍镀层孔隙率的测定溶液:铁氰化钾 20 g/L氯化钠 20 g/L贴滤纸 10分钟孔隙率=孔隙斑点数/被测表面积(个/cm2).点滴法测定镀锌层厚度溶液:KI 200g/LI2 200g/L尖端内径毫米滴管,溶液在镀层表面停留60秒,每一滴溶液溶解镀层厚度μm(30℃)。
酸性锌镍合金电镀工艺参数对镀层镍含量的影响

图 2 镀层镍含量随镀液温度的变化 Figure 2 Variation of nickel content of coating with bath
temperature
2. 3 阴极电流密度对镀层镍含量的影响 以阴极电流密度 0.3 A/dm2 为起点,向上每隔 0.4 A/dm2 选择一个试验点。如图 3 所示,当阴极电流
24
16
20
15
w (Ni) / % w (Ni) / %
16
14
12
13
8
12
40
1
2
3
4
5
Jk / (A⋅dm−2) (氯化锌 97 g/L,六水合氯化镍 126 g/L,氯化钾 140 g/L,氯化铵 70 g/L,
硼酸 30 g/L,十二烷基硫酸钠 0.04 g/L,镀液温度 35 °C)
图 3 镀层镍含量随阴极电流密度的变化 Figure 3 Variation of nickel content of coating with
16
30 °C
75
35 °C
14
40 °C
60
w (Ni) / % w (Ni) / %
12
10
8
6
0.2
0.4
0.6
0.8
1.0
1.2
c (Ni2+) / c (Zn2+)
(氯化钾 140 g/L,氯化铵 70 g/L,硼酸 30 g/L,十二烷基硫酸钠 0.04 g/L, 阴极电流密度 2 A/dm2)
脉冲参数:占空比 20%,周期 1 ms)
锌镍合金电镀酸碱两种工艺优缺点的比较
一、两种工艺优缺点比较酸性锌镍合金电镀与碱性锌镍合金电镀的工艺特点与酸性镀锌与碱性镀锌的特点类似。
以下分别对比这两种工艺的主要优缺点。
碱性锌镍合金电镀的优点酸性锌镍合金电镀的缺点1、均镀能力(分散能力)好,镀层1、均镀能力(分散能力)相对较低厚度分布相对均匀。
镀层厚度分布均匀性相对要差。
2、工件高、低电流密度区镀层中2、工件高、低电流密度区镀层中的镍含量差别较小。
的镍含量差别较大。
碱性锌镍合金电镀的缺点酸性锌镍合金电镀的优点1、电流效率低,一般为50%左右,1、电流效率高,一般为90%左右,镀层沉积速度慢,0.25微米/分镀层沉积速度快,最高可达1.0左右。
微米/分以上。
2、生产运行成本高。
2、生产运行成本低,较碱性工艺低50%左右。
3、保持镀槽正常运转相对较难。
3、保持镀槽正常运转相对较易。
4、不能镀覆铸铁、渗碳钢、高4、可以镀覆铸铁、渗碳钢、高碳钢。
碳钢。
二、两种工艺的选择从上述两种工艺的特点及优缺点的对比中我们可以得出,对这两种工艺的选择取决于被镀覆工件的材料和工件的几何形状。
除铸铁、渗碳钢这类材料外,由其它金属材料(主要是碳钢)制成的工件选用何种工艺将取决于工件的几何形状,其选择的原则是:在电镀时工件的高电流密度与工件的低电流密度区的电流密度二者差别较大的则采用碱性工艺,反之,则采用酸性工艺。
例如,带有盲孔的工件或工件的中心部位与其边缘部位距离较远的工件(如叶轮),这类工件在电镀时其工件的高电流密度区的电流密度与工件的低电流密度区的电流密度二者相差甚大。
在此情况下,若采用酸性工艺,工件的低电流密度区与高电流密度区的镀层厚度以及镀层中的镍含量的差别较采用碱性工艺要大得多。
当被镀的是形状简单的工件,诸如圆柱体的各类滚筒、活塞、紧固件等等,由于工件表面的电流密度相对一致,在此情况下,就应选择酸性工艺,因为碱性工艺的二大优点已无多大意义,而其本身的缺点却相当突出。
三、对当前我国锌镍合金电镀现状的一点看法我国对锌镍合金的研究始于上世纪八十年代,其所研究的皆为酸性氯化物电镀工艺。
锌镍合金电镀工艺研究
锌镍合金电镀工艺研究田 伟,谢发勤,吴向清(西北工业大学航空学院,陕西 西安 710072)[摘 要] 通过正交试验方法,采用新的添加剂和配位剂实现了锌镍合金电镀,优选出了新的锌镍合金电沉积工艺和镀液配方。
通过G DA 2750型辉光放电光谱仪、H itachiS 2570型扫描电镜等分析手段,研究了不同电镀工艺参数对镀层中镍含量、镀层厚度和镀层外观的影响规律。
采用了电化学试验法研究了镍含量变化对镀层的耐腐蚀性的影响。
结果表明:通过此新型的镀液配方和工艺条件,可获得含镍9%~13%、具有良好外观和耐蚀性好的锌镍合金镀层。
随着电流密度的增加,镀层中镍含量先减小后增加;随着温度和pH 值的增加,镀层中镍含量在不断增加;镀层的自腐蚀电位随着镍含量的增加,呈现先变正后变负的趋势,镍的含量为12%~13%时,合金的自腐蚀电位最正。
[关键词] 电镀;锌镍合金;电流密度;性能[中图分类号]T Q153.2 [文献标识码]A [文章编号]1001-1560(2008)01-0028-03 [收稿日期] 2007-10-180 前 言锌镍合金镀层是一种耐蚀性优良的新型防护性镀层,在国外已得到广泛应用,国内已经将电镀锌镍合金应用于电缆桥架、煤矿井下液压支柱、汽车钢板及军工产品等,大大提高了产品的耐蚀性,并节省了材料[1]。
锌镍合金电镀工艺主要有酸性和碱性两种体系,近年来,国内对镀液的研究主要集中在添加剂和配体的研发以及电沉积工艺对锌镍沉积的影响方面[2,3]。
本工作采用新的添加剂和络合剂实现了锌镍合金电镀,同时,优选出了锌镍合金电沉积的镀液配方和工艺条件。
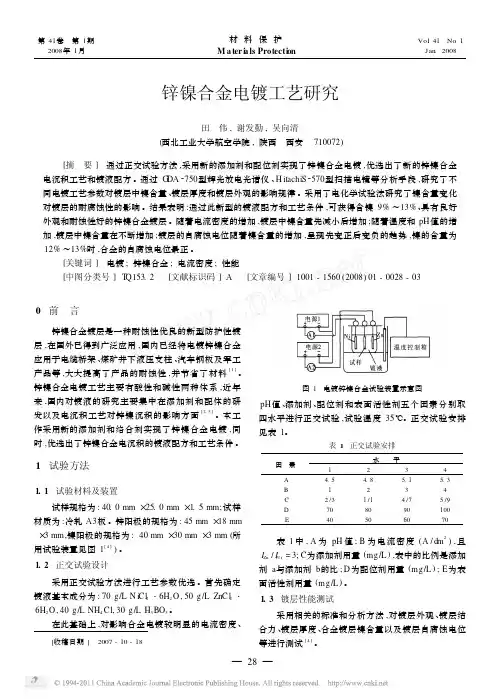
1 试验方法1.1 试验材料及装置试样规格为:40.0mm ×25.0mm ×1.5mm;试样材质为:冷轧A3板。
锌阳极的规格为:45mm ×18mm×3mm ,镍阳极的规格为:40mm ×30mm ×3mm (所用试验装置见图1[4])。
汽车用锌镍合金电镀现状及研究进展

汽车用锌镍合金电镀现状及研究进展
汽车用锌-镍合金电镀是汽车行业中广泛使用的一种电镀技术,
它可以有效地保护金属件的表面,提高硬度与耐腐蚀性,减少表面外观的损伤。
在汽车制造业,有效地使用电镀技术,不仅有利于提高工作效率,而且有助于实现质量管理以保持高标准生产。
为此,近年来有关汽车用锌-镍合金电镀的研究取得了显著的成绩。
首先,锌镍合金电镀的材料与技术有了重大进步。
近年来,为了满足汽车行业的不断增长的需求,许多研究者着手开发新的合金材料,以获得更好的耐腐蚀性与硬度。
同时,许多研究者也开展了相关的技术研究,提出了电镀进程优化模型,研制出适用于汽车行业的电镀设备,大大降低了电镀成本。
其次,对锌镍合金电镀的性能进行了深入研究。
近年来,随着汽车行业需求的不断增加,锌镍合金电镀也面临着日益严峻的考验。
为此,许多研究者着手探索锌镍合金电镀的性能,以满足汽车行业的需求。
例如,研究者通过研究,探讨了锌镍合金电镀的耐温性能,研究者根据实际工况,设计出多种类型的锌镍合金镀层,以获得更高的耐磨性能与抗腐蚀性;研究者还提出了锌镍合金电镀的涂料处理技术,以提高膜层的耐腐蚀性与硬度,减少使用成本。
此外,近年来,许多国家还开展了有关锌镍合金电镀的标准化研究,以确保电镀质量的稳定性,并在制定各种行业标准时发挥重要作用。
综上所述,近年来在锌镍合金电镀方面取得了显著成绩。
首先,
材料与技术方面已有重大进展;其次,对锌镍合金电镀的性能进行了深入研究;最后,多国开展了有关锌镍合金电镀标准化研究,使电镀技术得以普及应用。
未来,将会进一步增强锌镍合金电镀材料与技术研究,更好地满足汽车行业的需求。
Zn-Ni合金电镀的研究进展
1996 年 Pushpvanam M 用柠檬酸槽液电沉积 Zn! Ni 合金, 并
[ 22 ] 色钝化膜 。1995 年 Bishop C V 开发了 Zn ! Ni 合金镀层 [ 23 ] 黑色钝化处理溶液 , 1998 年 DisoI 则开发出了 Zn ! Ni 合 [ 24 ] 。国内有关黑色钝化工 金镀层黑色铬酸盐钝化处理液
沉积的转变进行了研究, 给出了对 Zn ! Ni 合金电沉积机理
[ 收稿日期] 2003 10 11 [ 基金项目] 航空科学基金资助 ( 00G53068 )
!" #
Zn! Ni
合
金
电
镀
的
研
究
进
展
腐蚀大。碱性体系是近几年发展起来的, 其优点是: 镀液分 散能力好, 在较宽的电流密度范围内镀层合金成分比例较 均匀, 镀层厚度也较均匀, 对设备和工件的腐蚀较小, 工艺 操作容易, 工艺稳定, 成本较低, 镀层含镍多在7 ! ~ 9 !, 镀 层容 易 钝 化 处 理; 缺 点 是: 阴极电流效率较低 ( 60 ! ~ 80 !) , 不适合电镀铸铁和硬质钢, 废水处理也较困难。
[2] 用 。1988 年法国 Strube G 开发了以氯化铵为基的含镍
前
言
Zn! Ni 合金一般是 指 以 锌 为 基 含 有 少 量 镍( 20 ! 以
10 ! ~ 15 !的电解液, 并沉积出有显微裂纹的细晶 Zn ! Ni
[3] 合金镀层 。1988 年美国在酸性电镀液中获得 Zn ! Ni 合 [4] 金镀的钢带 。1989 年 DaniIov F I R 在氯化物电解液中获 [5] 得了 Zn! Ni 合金 , 小林繁夫从醇类有机溶液中获得了 Zn! [6] Ni 合金并研究了其耐蚀性 。1991 年 HadIey J S 提出了 [7] Zn! Ni 合金可作为镀镉层的替代物 。1993 年法国 Lopez
锌镍合金镀层耐腐蚀性的研究
镉镀层作为钢铁件的防护性镀层具有很好的 耐蚀性和优良的力学性能, 已在海洋船舶!航空电
[ 1] 子等行业广泛应用 。由于镀镉毒性大, 处理困
难, 应用受到了限制。因此, 锌和锌的合金层作为 代镉镀层得到了广泛应用和研究。科学技术和现 代工业的发展对防护性镀层的要求越来越高, 传统
[ 2] 。近年来, 对 的电镀锌层已不能完全满足要求 [ 3] 锌合金如锌与铁族金属形成的二元合金锌镍 、 [ 4] [ 5] 、 锌钴 研究较多。而锌镍合金由于具有 锌铁
!" #
锌 镍 合 金 镀 层 耐 腐 蚀 性 的 研 究 其中铁基体的容抗弧最小, 纯锌镀层其次, 锌镍合 金镀层的容抗弧最大, 即锌镍合金镀层比纯锌镀层 的腐蚀反应电阻大。这表明锌镍合金镀层的耐蚀 性优于纯锌镀层。 积出了含镍 16 !左右的锌镍合金镀层。 在 5 !NaCI 溶液腐蚀浸泡试验中, 锌镍合金腐 蚀产物致密, 牢固附着于镀层之上, 从而出现腐蚀 增重, 且腐蚀产物形成一层致密的保护膜, 减缓了 锌的溶出速度。 在 5 ! NaCI 溶液中由交流阻抗测得锌镍合金 的腐蚀反应电阻远远大于纯锌镀层的腐蚀反应电 阻。由中性盐雾试验测得锌镍合金镀层的耐盐雾 是相同厚度的纯锌镀层的 4. 5 性能达到 1 000 1, 倍, 其耐蚀性优于纯锌镀层, 在钢铁表面是一种良
0
前
言
的相对含量用美国 EDAX 公司的 PV9100 型能量 色散 X 射线分析仪检测; 锌镍合金镀层的耐蚀性 采用 YO - 25D 型盐雾试验箱测定。 1. 2 试样制备 试样以铁片为基体, 镀前经酸洗, 金相砂纸打 磨, 除油和二次蒸馏水清洗。镀液组成及工艺为: NiSO4 ・6H2 O ZDSO4 ・7H2 O Na2 SO4 H3 BO3 氨羧复合配位剂 添加剂 pH 值 温度 电流密度 镀层厚度 电化学测试 用 CHI650A 电化学工作站对镀锌层试样和镀 锌镍层试样进行极化曲线和交流阻抗测试。测试 溶液均为 5 ! NaCI 溶液, 温度为室温 ( 20 C ) , 工 作电极四周用环氧树脂密封, 留出 1 cm2 工作面 积, 参比电极为饱和甘汞电极 ( SCE ) , 辅助电极为 铂电极, 扫描速度为 10 mV / S。交流阻抗测试频率 为 0. 01 ~ 1. 00 X 10 5 Hz ,交流幅值为 5 mV。 1. 4 腐蚀浸泡 将试样的四周用环氧树脂密封, 留出 1 cm2 的 10 ~ 50 g / L 10 ~ 30 g / L 20 ~ 50 g / L 10 ~ 30 g / L 80 ~ 100 g / L 6 ~ 10 mL / L 4 ~5 20 ~ 40 C 0. 5 ~ 1. 5 A / dm2 8 !m
锌镍合金电镀工艺及性能研究
西北T业大学顾匕学位论文摘要摘要锌镍合金是近lO多年发展起来的一种新型防护性镀层,具有极高的耐蚀性、低氢脆性、可焊性和机械加工性等优良特性,极具发展前景。
本文通过选择合适的阳极及阳极电流控制方式,采用新的添加剂和络合剂实现了锌镍合金电镀。
优选出了新的锌镍合金电沉积工艺和镀液配方,系统研究了电沉积锌镍合金的工艺条件。
重点研究了阴极电路密度、pH值、镀液温度及镀液各成分对锌镍合金镀层中含镍量的影响规律。
采用了新的钝化液配方及相应的工艺对锌镍合金进行了钝化处理。
采用x射线衍射仪、GDA一750型辉光放电光谱仪、HitachiS一570型扫描电镜和多功能电子能谱仪等分析手段,对锌镍合金镀层的成分变化规律、微观形貌和结构、腐蚀产物、钝化膜的结构及成分进行了分析和研究。
采用了电化学试验法和中性盐雾试法对锌镍合金镀层的耐蚀性进行了研究。
结果表明:(1)通过此新型的镀液配方和工艺条件,可获得含镍量为9%~12%,具有良好外观和耐蚀性的锌镍合金。
(2)随镀层厚度的增加,锌的含量不短增加,镍的含量是先增加后减小,镀层中形成了镍的富积层。
(3)含镍量不同,镀层的结构不同。
当镀层中镍含量低于6%以下时,镍与锌形成固溶体组织n相;当镍含量为6%~10%时,还会有弥散的Y相合金存在;当镍含量为10%~14%时,镍与锌形成金属间隙化合物,其会相组织主要为Y相(NisZn:。
),当镀层中镍含量高于25%时,镀层组织主要是q相,还会有弥散的‘相(Nizn。
)合金。
(4)含镍14%以下的锌镍合金,其自腐蚀电位随镍含量的增加而增加;经过钝化处理的锌镍合金镀层耐蚀性远高于锌钝化层、镉钝化层和镉钛合金镀层:(5)锌镍合金镀层腐蚀产物主要是ZnO和ZnCI:·4Zn(OH):,含有少量的2ZnCO。
·3Zn(OH)。
,腐蚀产物中没有镍的存在。
(6)锌镍合金钝化膜表层主要由CrO。
、Na:CrO。
和H20等组成;随钝化温度的升高,钝化膜的厚度增加;在锌镍合金钝化膜与镀层之间形成了富镍层。
锌镍合金电镀工艺研究
锌镍合金电镀工艺研究锌镍合金电镀工艺是一种常见的电化学处理方法,用于在金属表面形成锌镍合金层。
这种合金具有优良的防腐性和耐磨性能,广泛应用于汽车零部件、航空航天设备和家用电器等领域。
本文将对锌镍合金电镀工艺进行详细研究,包括其原理、工艺参数的优化以及应用前景等方面。
一、锌镍合金电镀工艺原理锌镍合金电镀是将含锌和镍的电解液通过电解的方式,使其在金属表面形成一层锌镍合金膜。
电解液中一般含有锌盐和镍盐,通过控制电解液的成分和工艺参数,可以调节锌和镍的比例,从而改变合金层的性能。
锌镍合金层具有良好的耐腐蚀性、耐磨性和致密性,能够有效延长金属制品的使用寿命。
二、锌镍合金电镀工艺参数的优化1. 电解液成分:锌镍合金电镀的关键是电解液的成分。
合适的锌盐和镍盐浓度比例对于得到理想的锌镍合金层起着决定性作用。
过高的镍盐浓度将导致合金层中锌成分不足,降低防腐性能;反之,过高的锌盐浓度则会导致合金层中镍的含量过低,降低硬度和耐磨性。
因此,需要通过实验和分析确定适宜的锌盐和镍盐浓度比例。
2. 电流密度和电解时间:电流密度和电解时间是决定锌镍合金层厚度和结构的重要参数。
较高的电流密度可获得较厚的合金层,但同时也会增加层内的应力和孔洞的形成;较长的电解时间有助于提高合金层的致密性。
因此,需要对电流密度和电解时间进行合理的优化,以平衡合金层厚度和结构之间的关系。
3. 温度和搅拌条件:温度和搅拌条件对电镀过程中的离子迁移和金属沉积速率有重要影响。
一般来说,较高的温度有利于提高金属沉积速率,但同时也会加剧合金层内部的应力和孔洞形成。
适当的搅拌条件可以促进离子的扩散和有效沉积,提高合金层的致密性。
三、锌镍合金电镀工艺的应用前景锌镍合金电镀工艺具有很广阔的应用前景。
其制备的锌镍合金层具有良好的耐腐蚀性和耐磨性能,可以用于汽车零部件的防腐处理,延长其使用寿命。
同时,锌镍合金层还具有较高的导电性能,可应用于电子元器件的防腐和导电层。
此外,锌镍合金层的特殊色泽和质感也使其成为家电产品表面处理的理想选择。