
电镀锌镍合金工艺规范
电镀锌镍合金工艺规范
1主题内容与适用范围
本规范规定了钢铁零件电镀锌镍合金的工艺方法。
本规范适用于有三防要求的零件电镀锌镍合金。
2引用标准
HB5034零(组)件镀覆前质量要求
3主要工艺材料
4.1
中《金属零(部)件镀覆前质量控制要求》中相应的规定。
应达到图样规定要求,
以避免电镀后再次返工返修。
零(部)件表面状态适于进行电镀时方可进入下道工序。
4.2清理:除去零件内外表面污物、金属屑标识等附着物。
4.3有机溶剂除油;
4.4喷砂或抛光处理(有需要时进行);
4.5装挂;
4.6化学除油:进行表面处理前工件表面常沾有大量油污,需要进行化学除油。
化学除油工艺:采用汽油或401除油剂擦拭/浸泡零件,至无明显油污为止。
4.7水洗;
4.8电解除油:电解除油可完全除去工件表面油污,得到洁净金属表面。
零(部)件除油后在流动水中清洗干净,观察呈全浸润状态即为除尽油污,可以转入下道工序。
电解除油工艺:
氢氧化钠:30~50g/l;
碳酸钠:20~30g/l;
4.10
光亮剂ZN-2B4-6
镍溶液ZN-2C20-25
温度:20-30℃
DK:0.5 A/dm2~4A/dm2
时间:20~60分钟
阳极:锌板
阴阳极面积比:1∶1.5~2
4.13水洗;
4.14除氢处理(有需要时进行)
锌镍合金镀层几乎没有氢脆,一般不需要进行除氢处理。
但若用于有特殊要求的军品、高强钢或弹簧部件,按航空航天标准应进行除氢处理。
具体见表2.
干燥60~70℃30~60分钟
4.20干燥;
4.21下挂具;
4.22检验。
镀层检验时应用目视或放大镜,在照度不低于300lx的条件下观察(相当于零件放在40W日光灯下距离500㎜处的光照度)。
4.22.1锌镍合金镀层应细致、均匀、连续完整(深孔、盲孔深处除外),无针孔、麻
点、起瘤、起皮、起泡、脱落、阴阳面、斑点、烧焦、暗影、树枝状、海绵状、流
痕等缺陷;
4.22.2零件非主要表面允许有微小挂具接触痕迹。
5注意事项
5.1进入表面待电镀处理的零(部)件应保证其表面质量符合表面处理要求。
5.2电镀操作过程应严格遵守工艺规范。
5.3镀液配制及维护:
在碱性镀液中,镍离子很容易和氢氧根生成氢氧化物深沉,其溶度积常数很小,
5.3.2
5.3.4
5.3.5
5.3.6。
电镀镍工艺规范
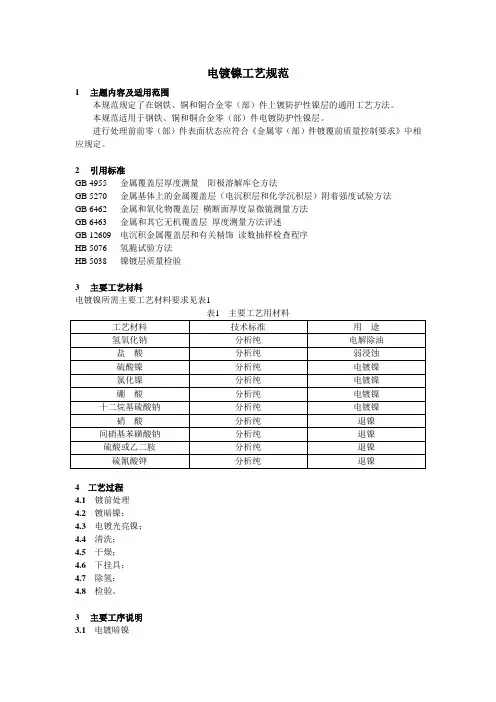
电镀镍工艺规范1主题内容及适用范围本规范规定了在钢铁、铜和铜合金零(部)件上镀防护性镍层的通用工艺方法。
本规范适用于钢铁、铜和铜合金零(部)件电镀防护性镍层。
进行处理前前零(部)件表面状态应符合《金属零(部)件镀覆前质量控制要求》中相应规定。
2引用标准GB 4955 金属覆盖层厚度测量阳极溶解库仑方法GB 5270 金属基体上的金属覆盖层(电沉积层和化学沉积层)附着强度试验方法GB 6462 金属和氧化物覆盖层横断面厚度显微镜测量方法GB 6463 金属和其它无机覆盖层厚度测量方法评述GB 12609 电沉积金属覆盖层和有关精饰读数抽样检查程序HB 5076 氢脆试验方法HB 5038 镍镀层质量检验3主要工艺材料电镀镍所需主要工艺材料要求见表14 工艺过程4.1 镀前处理4.2镀暗镍;4.3电镀光亮镍;4.4清洗;4.5干燥;4.6下挂具;4.7除氢;4.8检验。
3主要工序说明3.1电镀暗镍电镀暗镍工艺条件(见表2)表2电镀暗镍工艺条件3.2电镀亮镍电镀光亮镍工艺条件(见表2)表3电镀光亮镍工艺条件5.3 检验5.3.1 镀层覆盖部位准确5.3.2 外观5.3.2.1 颜色普通镍镀层为稍带淡黄色的银白色;光亮镍镀层为光亮的银白色;经抛光的镍镀层应有镜面般的光泽。
5.3.2.2结晶镍镀层应结晶均匀、细致。
5.3.2.3 允许缺陷5.3.2.3.1轻微的水印。
5.3.2.3.2颜色稍不均匀。
5.3.2.3.3 由于零件表面状态不同,在同一零件上有不均匀的光泽。
5.3.2.3.4零件棱角(边)处有不严重的粗糙,但不能影响零件的装配和镀层的结合力。
5.3.2.3.5轻微的夹具印。
5.3.2.3.6锡焊缝处镀层灰暗、起泡。
注:光亮镍镀层或镀镍抛光后的零件表面不允许有上述缺陷。
5.3.2.4 不允许缺陷5.3.2.4.1局部表面无镀层(技术文件规定除外)。
5.3.2.4.2斑点、黑点、烧焦、粗糙、针孔、麻点、分层、起泡、起皮、脱落。
电镀锌镍合金本色钝化液
电镀锌镍合金本色钝化液电镀锌镍合金本色钝化液是一种用于表面处理的化学液体,用于对电镀锌镍合金表面进行钝化处理,提高其耐腐蚀性和抗氧化性能。
本文将从成分、工艺、应用以及优点等方面对电镀锌镍合金本色钝化液进行详细介绍。
一、成分电镀锌镍合金本色钝化液的主要成分包括有机酸、缓蚀剂、络合剂、表面活性剂等。
这些成分的比例和配方会根据实际应用需求进行调整,以达到最佳的钝化效果。
二、工艺电镀锌镍合金本色钝化的工艺一般包括以下几个步骤:1. 清洗:将待处理的锌镍合金表面进行清洗,去除表面的油污、灰尘等杂质。
2. 酸洗:使用酸性溶液对锌镍合金表面进行酸洗,去除表面的氧化物和其他不良物质。
3. 钝化:将电镀锌镍合金浸入本色钝化液中,经过一定时间的处理,形成致密的钝化膜。
4. 漂洗:将处理后的锌镍合金表面进行漂洗,去除残留的钝化液。
5. 干燥:将漂洗后的锌镍合金表面进行干燥处理,保证表面的干燥程度。
三、应用电镀锌镍合金本色钝化液广泛应用于汽车、航空航天、电子、家电等行业。
其主要作用是提高锌镍合金表面的耐腐蚀性和抗氧化性能,延长其使用寿命。
此外,本色钝化液还具有一定的润滑性能,可以降低摩擦系数,提高零件的装配性能。
四、优点1. 钝化膜均匀致密:电镀锌镍合金经过本色钝化处理后,形成的钝化膜均匀致密,能有效防止金属表面的氧化和腐蚀。
2. 耐腐蚀性强:经过本色钝化处理的锌镍合金表面具有较高的耐腐蚀性,能够在恶劣环境下长时间使用而不受损。
3. 抗氧化性能好:本色钝化液处理后的锌镍合金表面具有良好的抗氧化性能,能够有效抵抗氧化反应,延缓材料的老化速度。
4. 润滑性能好:本色钝化液具有一定的润滑性能,能够减少零件之间的摩擦,提高装配性能和使用寿命。
总结:电镀锌镍合金本色钝化液是一种用于表面处理的化学液体,能够提高电镀锌镍合金表面的耐腐蚀性和抗氧化性能。
其成分包括有机酸、缓蚀剂、络合剂、表面活性剂等。
钝化工艺一般包括清洗、酸洗、钝化、漂洗和干燥等步骤。
电镀锌_镍合金工艺探讨(1)
2000 年 5 月 电 镀 与 精 饰 第 22 卷第 3 期( 总 132 期) · 15 ·
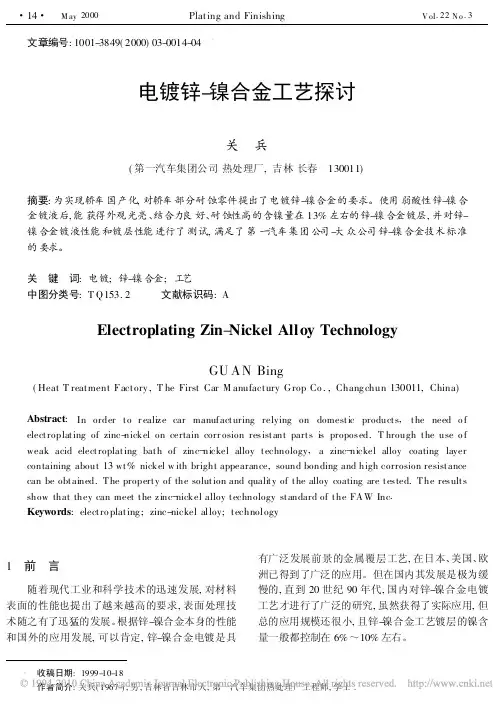
第一汽车集团公司大众公司参照德国大众公司 的技术标准, 对轿车部分耐蚀零件提出了电镀锌-镍 合金的要求, 同时按照德国及大众公司的技术标准, 对锌-镍合金电镀液提出了应为弱酸性溶液及锌-镍 合金镀层含镍量在 10% ~15% 等系列技术要求。但 国内目前无符合其技术标准要求的成熟工艺, 因此 我们对锌-镍合金工艺又进行了选择和研究。
电镀锌-镍合金溶液的 pH 值控制比镀镍液更 为重要。硼酸作为缓冲剂, 主要在阴极表面附近起缓 冲作用, 保证合金镀层的成分均匀和稳定。 2. 2. 4 络合剂
络合剂与锌离子或镍离子形成络离子, 提高阴 极极化, 使镀层结晶细致、平整光滑。 2. 2. 5 添加剂
起光亮作用, 并能提高镀液的分散能力, 同时使 电流密度对镀层镍含量的影响变小。 2. 2. 6 十二烷基硫酸钠
J K = 3 A / dm2; pH= 4. 8; = 34℃ 图 1 ( cZn2+ / cNi2+ ) 对镀层中镍含量 的影响
· 16 · M ay 2000 Plat ing and Finishing V ol. 22 N o . 3
3. 2 阴极电流密度对镀层中镍含量的影响 试验结果见图 2。 从图 2 可见, 电流密度在 0~15 A / dm 2 范围内
电镍生产工艺技术规程
电镍生产工艺技术规程电镍生产工艺技术规程1.前言本规程是为规范电镍生产工艺技术,确保生产质量,提高生产效率,并保护环境而制定的。
2.工艺流程2.1 选矿:采用重选-浮选工艺,实现金属含量的提升。
2.2 冶炼:采用炉渣浸出法,将选矿获得的矿石进行冶炼,提取出电镍的金属。
2.3 精炼:采用电解精炼法,对冶炼得到的金属进行精炼,提高电镍的纯度。
2.4 成品制备:对精炼得到的电镍进行成品制备,如钢制件、合金制品等。
3.工艺参数要求3.1 选矿:矿石粒度应控制在3-10毫米,选矿机械的转速应适中。
3.2 冶炼:炉渣浸出的温度应控制在1350-1400摄氏度,浸出时间应在2-3小时之间。
3.3 精炼:电解精炼的电压应控制在2.5-3伏特,电流密度应在150-200安培/平方分米之间。
3.4 成品制备:成品制备过程中应注意材料的质量控制和热处理工艺的控制。
4.质量控制4.1 选矿:选矿过程中要进行产品的取样与分析,确保金属含量的提升效果。
4.2 冶炼:冶炼的金属要进行成分分析,确保电镍的提取效果。
4.3 精炼:精炼后的电镍进行化学分析,确保电镍的纯度满足要求。
4.4 成品制备:成品要进行外观检验和性能检测,确保产品质量。
5.安全环保5.1 安全:工艺过程中要加强安全生产,确保人身安全。
5.2 环保:减少废气、废水和废渣的产生,优化工艺流程,降低环境污染。
6.设备维护保养6.1 定期检查设备的运行情况,及时发现问题,并进行维修和保养。
6.2 销毁和更换旧设备,更新工艺设备,提高生产效率和质量。
7.工艺改进7.1 定期评估工艺流程,发现问题和不足,并进行改进和升级。
7.2 鼓励工艺技术人员进行科研开发,提出新的工艺改进方案。
8.规程执行8.1 严格按照规程要求执行工艺流程,确保产品质量。
8.2 对规程进行定期评估和修订,与时俱进,不断提高工艺水平。
本规程是对电镍生产工艺技术的规范,制定和执行本规程,对于提高电镍生产效果,保证产品质量具有重要意义。
锌镍合金电镀配制[指南]
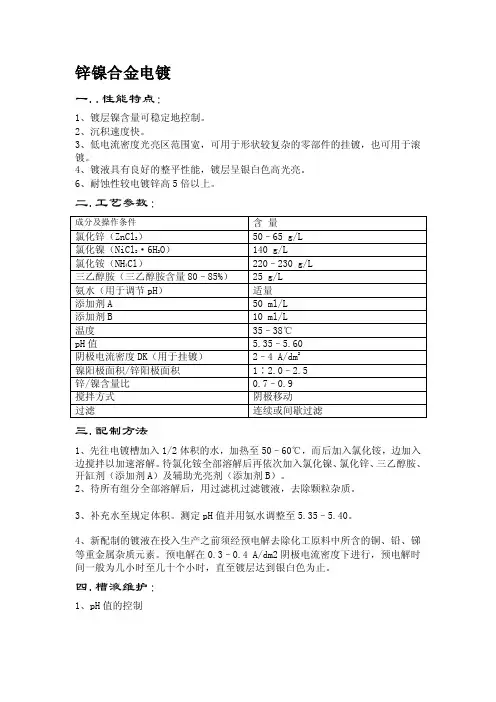
锌镍合金电镀一..性能特点:1、镀层镍含量可稳定地控制。
2、沉积速度快。
3、低电流密度光亮区范围宽,可用于形状较复杂的零部件的挂镀,也可用于滚镀。
4、镀液具有良好的整平性能,镀层呈银白色高光亮。
6、耐蚀性较电镀锌高5倍以上。
二.工艺参数:三.配制方法1、先往电镀槽加入1/2体积的水,加热至50–60℃,而后加入氯化铵,边加入边搅拌以加速溶解。
待氯化铵全部溶解后再依次加入氯化镍、氯化锌、三乙醇胺、开缸剂(添加剂A)及辅助光亮剂(添加剂B)。
2、待所有组分全部溶解后,用过滤机过滤镀液,去除颗粒杂质。
3、补充水至规定体积。
测定pH值并用氨水调整至5.35–5.40。
4、新配制的镀液在投入生产之前须经预电解去除化工原料中所含的铜、铅、锑等重金属杂质元素。
预电解在0.3–0.4 A/dm2阴极电流密度下进行,预电解时间一般为几小时至几十个小时,直至镀层达到银白色为止。
四.槽液维护:1、pH值的控制该镀液的适宜pH值在5.35–5.65范围内。
PH≤5.2,镀层呈麻点状;PH≤5.3,镀层光亮性差。
随着电镀的进行,镀液的pH值缓慢的上升,用盐酸调整之。
2、Zn/Ni比的控制镀液的锌含量与镍含量之比(Zn/Ni比)不仅是决定镀层镍含量的主要参数,也对镀层外观有显著的影响,必须严格加以控制。
该镀液的适宜Zn/Ni比最好控制在0.7–0.9范围内。
Zn/Ni比过高(≥1.0),当槽液温度较低(≤35℃)与阴极电流密度较小(≤1.5 A/dm2)的情况下,镀层呈灰色。
反之,Zn/Ni比过低(≤0.5),镀层的镍含量有可能超过15%,对提高镀层的耐蚀性不再有益,而脆性增加。
镀液Zn/Ni比可通过化学分析或其它简单方法予以测定。
根据测定结果及变化趋势及时调整锌阳极与镍阳极的面积比。
3、温度控制本工艺的操作温度较宽(30–40℃),除滚镀及镀件形状过于复杂的场合外,电镀操作温度一般选择35–38℃。
4、阴极电流密度的控制阴极电流密度的选择取决于镀件形状。
锌镍合金电镀工艺研究

锌镍合金电镀工艺研究
锌镍合金电镀工艺研究是一种新型的电镀材料,具有优异的耐腐蚀性能和优良的外观效果。
它采用的是以锌和镍为基体的新型电镀工艺,可以提供良好的防腐蚀和耐磨性能。
锌镍合金电镀工艺的研究分为化学电镀法和物理电镀法:
1. 化学电镀法:通过在电镀槽中加入相应的化学物质来形成一层薄膜,它可以提供良好的防腐蚀性能。
2. 物理电镀法:该方法采用电子激发等原理,将锌离子和镍离子凝聚在表面上,形成一层膜,可以提供优良的耐磨性能。
锌镍合金电镀工艺的研究还要考虑温度、pH值等因素,以保证所得到的薄膜具有良好的性能及耐久性。
表面镀锌镍的技术要求
一:锌镍合金镀层特点在锌基合金中,锌镍合金镀层是一种新型的优良防护性镀层,适用于在恶劣的工业大气和严酷的海洋环境中使用。
镍含量7~9%的锌镍合金耐蚀性是锌镀层的3倍以上;含镍量13%左右的锌镍合金镀层耐蚀性是锌镀层的5倍以上,它具有最好的耐蚀性。
由于锌镍合金具有高耐蚀性、低氢脆性、可焊性和可机械加工性等优良特性,早已引起人们的高度重视,其应用范围也越来越广泛。
锌镍合金镀层的熔点高,适用于汽车发动机零部件电镀;氢脆小,适用于高强度钢上电镀;可作为代镉镀层,多用于军品。
锌镍合金镀液主要分为两种类型:一种是弱酸性体系,该类型镀液成分简单、阴极电流效率高(一般在95%以上)镀液稳定,容易操作。
另一种是碱性锌酸盐镀液,其主要优点是:镀液分散能力好,在宽电流密度范围内镀层合金成分比例较均匀,镀层厚度也均匀,对设备和工件腐蚀小,工艺操作容易,工艺稳定,成本较低等。
二:与镀锌层比较1.耐蚀性。
镀锌和锌镍合金作为功能性镀层,锌镍合金在耐蚀性上远优于镀锌,这也是研究者花大量时间精力开发锌镍合金的主要原因。
锌镍合金镀层经过彩色钝化处理后在中性盐雾下很容易通过1000小时无白锈,而镀锌层经彩色钝化后能通过120小时的都不多。
锌镍合金镀层经过白色钝化处理后在中性盐雾下能通过400小时无白锈,而镀锌层经蓝白钝化后能通过96小时的都不多。
2.外观。
一般情况下锌镍合金彩色钝化层不如镀锌层鲜艳,特别时合金镀层中镍含量偏高时更是如此;锌镍合金白色钝化颜色不如镀锌层白钝白净。
需要说明的时,人们对事物的认识往往是先入为主的,对产品的颜色也是如此。
随着市场上锌镍合金产品的增多,人们已经能够接受锌镍合金钝化层与镀锌钝化层颜色上的差别。
电镀锌镍合金六价黑色钝化
武汉材料保护研究所Array武汉材保电镀技术生产力促进中心
锌镍合金黑色钝化剂 ZG-93
锌镍合金六价铬黑色钝化剂,适用于滚镀和挂镀,在镍含量12-18%范围内形成深黑色钝化层,具有良好的防腐能力。
钝化后可配合有机封闭剂进行处理,外观更好看。
一、工艺流程
镀锌镍(建议厚度8微米以上)→水洗→水洗→活化(5‰盐酸,PH=3.5-4.0)→水洗→钝化→水洗→水洗→(封闭)→烘干(不超过60℃)
二、工艺条件与溶液配制
ZG-93 200ml/L
pH 0.4-0.8(用稀盐酸或氢氧化钠调整)温度 10-30℃
钝化时间 20-90秒
封闭建议采用专用封闭剂,或者PH3.5-4.0的醋酸溶液三、分析
试剂:盐酸(1:1),10%碘化钾溶液,0.1N的硫代硫酸钠,1%的淀粉溶液方法:取2ml钝化液到250ml锥形瓶中,加入60ml去离子水,10ml1:1盐酸,10ml的10%碘化钾溶液,再用0.1N的硫代硫酸钠滴定至浅黄色,加入1ml 淀粉溶液,再滴定至溶液呈绿色为终点。
计算:溶液中的ZG-93(ml/L)=12.4*毫升数
四、产品性能及包装
1.ZG-93为红色液体,密度为1.25-1.35,具有强腐蚀性,存放注意要避光避热。
2.产品为30公斤塑料桶包装。
化学镀锌镍合金
化学镀锌镍合金1. 引言化学镀锌镍合金是一种常用的表面处理技术,用于保护金属制品免受腐蚀。
它通过在金属表面形成一层锌和镍的合金层,有效地提高了金属制品的耐蚀性和机械性能。
本文将介绍化学镀锌镍合金的原理、工艺过程、应用领域以及优缺点。
2. 原理化学镀锌镍合金的原理是利用金属离子在电解液中的电化学反应,使金属表面生成一层合金层。
在化学镀锌镍合金中,锌和镍是常用的合金元素。
在电解液中,锌离子和镍离子会与金属表面的阳极反应,形成锌和镍的金属沉积层。
3. 工艺过程化学镀锌镍合金的工艺过程通常包括以下几个步骤:3.1 表面准备在进行化学镀锌镍合金之前,需要对金属表面进行准备。
通常会进行表面清洗、除油、除锈等处理,以确保金属表面干净和光滑。
3.2 预处理预处理是为了提高金属表面的活性,使金属更容易与电解液中的金属离子发生反应。
预处理的方法通常包括酸洗、碱洗等。
3.3 化学镀锌镍合金在进行化学镀锌镍合金时,将金属制品放入电解槽中,通过施加电流,使金属表面与电解液中的金属离子发生反应,形成金属沉积层。
通常会控制电流密度、温度、pH值等参数,以获得所需的合金层性能。
3.4 后处理化学镀锌镍合金完成后,通常需要进行后处理。
后处理的目的是去除金属沉积层上的杂质,提高合金层的质量和光洁度。
后处理的方法通常包括酸洗、电解抛光等。
4. 应用领域化学镀锌镍合金广泛应用于各个领域,包括:•汽车工业:用于汽车零部件的防腐蚀处理,提高零部件的耐久性和外观质量。
•电子工业:用于电子元器件的防腐蚀处理,提高元器件的稳定性和可靠性。
•机械工业:用于机械零部件的防腐蚀处理,提高零部件的耐磨性和耐腐蚀性。
•建筑工业:用于建筑材料的防腐蚀处理,提高材料的寿命和外观质量。
5. 优缺点化学镀锌镍合金具有以下优点:•良好的耐腐蚀性:化学镀锌镍合金能够有效保护金属制品免受腐蚀,延长其使用寿命。
•优良的机械性能:化学镀锌镍合金能够提高金属制品的硬度、强度和耐磨性。
锌镍合金镀铜工艺流程
锌镍合金镀铜工艺流程下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by theeditor. I hope that after you download them,they can help yousolve practical problems. The document can be customized andmodified after downloading,please adjust and use it according toactual needs, thank you!In addition, our shop provides you with various types ofpractical materials,such as educational essays, diaryappreciation,sentence excerpts,ancient poems,classic articles,topic composition,work summary,word parsing,copy excerpts,other materials and so on,want to know different data formats andwriting methods,please pay attention!锌镍合金镀铜工艺流程一、准备工作阶段在进行锌镍合金镀铜工艺之前,首先需要进行一系列的准备工作。