
氯化聚氯乙烯塑料管材的生产技术问题解答
氯化聚氯乙烯塑料管材的生产技术问题解答肖祥骅( 上海高聚物实用产品研究所,上海2 0 0 0 6 2 )摘要:氮化聚氯乙烯塑料( P V C - ( 、) 管材是当前发展比较迅速的一种新颖管材,其配方工艺、加工设备、模具等均与原P V C塑料管材有相同之处,也有许多不相一致的地方。
为使该管材健康发展,对读者提出的有关配方、工艺等方面的问题作了详细解答。
关键词:氯化聚氯乙烯乙塑料( P V C —C) 管枝术问题解答中图分类号:T Q 3 2 5.3 文献标识码:A文章编号:1 0 0 9 — 5 9 9 3 ( 2 0 0 3 ) 03 一0 l 9 一04自从《上海塑料》刊登了笔者关于氯化聚氯乙烯( P V C — C ) 管材生产技术方面的文章后,笔者收到函电、传真等1 4 3次之多。
经与《上海塑料》编辑部联系,觉得该管材是当前国内重点发展的产品,笔者认为有必要就读者提出的几个重要问题简要解答如下,供参考。
1 有关配方方面的问题与解答问题1:为什么制作氯化聚氯乙烯塑料( P V C — C ) 热水管和电力、电缆埋管所加入的氯化聚氯乙烯( C P V C ) 份数不同?解答:这是因为氯化聚氯乙烯( c P v c ) 的理化指标有一定的标准,其中对加工来讲,含氯量( 6 7 .0 ±0 .1 ) %是至关重要的。
日本的C P V C 含水率( 即挥发物) ≤0 .i %我国只能把含水率定为≤0 .2 %,且只能维持三个月不变。
因此,用纯的C P V C 作样板,测试其维卡耐热指标时,日本产的C P V C 可以达到131℃,国内的仅能达到126℃。
在方中加入除增塑剂以外的添加剂及其它高聚物,均可使维卡温度下降。
再加上设备、模具、工艺条件等因素变化均会有所影响。
笔者2001 2~3月在日本钟渊化工株式会社研究所作现试验,产品抽样检测为维卡温度≤116℃,因而,对于国际和国内标准要求PVC—C热水管耐热指标≥110℃的指标,只是稍有余地一不小心就会达不到。
也就是说,用100份CPVC和各种添加剂来配合,在一定的工艺条件及设备、模具等条件支撑下,只有认真操作才能过关至于管件耐热温度≥1 0 3 ℃的要求,则可通过适当添10份PVC或增10 .2份的润滑剂和稳定剂来达到.对于电力电缆埋管,建议主要原料配比以5 5 份C P V C 对4 5 份P V C 为好。
笔者曾请化工部北京化工研究院中心试验室做了5 0 份C P V C 对5 0 份P V C的配方试验,结果性能不但没有提高,反而下降。
故向读者推荐的5 5 份C P V C 对4 5 份P V C 的配方完全可以比较可靠地达到维卡温度≥9 3 ℃的日本和国内行业标准要求,当然其它添加剂也要注意。
另外,对于壁厚3 m m的薄壁管其维卡温度应在( 9 0±4 ) ℃范围内。
问题2 :为什么加入M B S 后还要加C P E?解答:加入M B S目的是提高配方系统的冲击强度。
但鉴于其双键过多,在紫外线照射下会产生双键断裂现象,强度反而下降,表现在管材到工地后如不及时埋设,5~7 d强度将下降一半,因此,配方中加入6 ~8 份M B S ( 它使维卡温度下降不多,这是M B S 的又一特点) 后,再加入3 份C P E ,可提高材料的耐寒和耐候性。
笔者曾先后设计出在西北寒冷季节和西南潮湿紫外线强烈照射地区使用的材料配方,满足了这些地区电力系统的高压和超高压电缆保护管材的使用要求。
问题3 :为什么在~ I J C P E 时要加入液体石蜡( 白油) ?解答:在3 1 届世界塑料工程师年会上,美国方面报道了他们在在亚利桑那州和新泽西州的寒冷地带和沙漠高温中的试验结果,即在加 C P E时再加入白油,材料的耐冲击性能可以成几倍、十几倍和几十倍的提高。
笔者在无锡作了同样的验,并请上海胜德塑料厂制成样条交给化工部广州老化研究所做大气暴晒老化试验,其结果为:2 年的线条比较平直,并与美国工程师所做的结果一致要说明的是,这里所谓的几倍、十几倍、几十倍的提高,是指在配方不变的情况下,由于加工设备、模具、工艺条件不同的影响所产生的差异。
生产中的具体操作可为:在一个塑料桶内加入3 份C P E 及0 . 3 份白油,搅拌。
最好使白油完全被吸收,没有吸收完的白油可留作下一锅配方使用。
白油是否被完全吸收也是检验C P E 这种热塑性弹性体性能优劣的方法,即能将白油完全吸收的C P E 是性能较好的。
问题4:为什么在生产氯化聚氯乙烯和聚氯乙烯制品时不提倡使用硬脂酸钙?解答:因为硬脂酸钙在温度高于1 6 0℃及长时间加热时,易使白色聚氯乙烯塑料转变为微红色,并与分解出的H Cl 起反应,形成很脆的氯化钙,对制品的应用性能极为不利。
当前在聚卤代烯烃塑料制品加工中,一般已不加硬脂酸钙,仅在注射成型时,才加入极少一点。
当然,在存在二氧化钛( 钛白粉) 的情况下,宜加入0 .0 6 ~0 . 1 2 份的碳酸钠或0 .0 9 ~0 . 1 9 份的碳酸氢钠,可避免上面提到的生成脆性氯化钙的缺点。
2 加工工艺2 .1 捏和要点 2 . 1 . 1 加料顺序 C P V C或C P V C 与P V C混和物首先加入捏和锅,紧跟着加入稳定剂,然后加入其它各种添加剂,最后加入可使系统冲击强度提高的M B S 和c P E( 加白油)。
聚卤代烯烃/~ n A.后紧跟着加入稳定剂,是为了防止聚卤代烯烃受热释放出氯化氢( H c1 ) 后加速分解。
各种添加剂的随后加入,是为了增加稳定剂和聚卤代烯烃的接触,至于最后加入M B S 和C P E( 加白油) ,那是为了使整个配料系统能达到用户所要求的材料重要特性。
2 .1 .2 捏和温度捏和温度宜≤l 0 5℃。
目前某些生产单位的捏和浓度达到1 l 0 ~ C甚至大于 1 l O ℃,这是不好的。
捏和只起到拌和的作用,没有关于塑化的要求。
过高的捏和温度和过长的捏和时间会导致材料的热应力,对管材的性能、安装、施工、使用带来问题。
2 .1 .3 双螺杆挤出机生产时的扭矩鉴于含有C PVC原料的材料加工流动性较差,因此,笔者除在配方中加以改进外,还把生产时的双螺杆扭矩规定在3 5 , ~ .- 6 0 ,一般4 0 ~ 5 5 较好。
这就需要调节温度、压力,甚至最后再回过来改变配方,使之适宜于生产,直至成品性能达到预先要求的标准,才算最后成功。
2 . 1 . 4 扩口要求P V C —C热水管是用管件连接的,不需要扩口,而电力电缆保护套管则需要扩口,这就在管壁扩口形状、扩口增厚等方面对设备提出了要求。
重点在调整管材的受热时间、温度,达到使管材扩口区不变形的目的。
一般扩口温度比挤出温度要高得多,挤出温度要求不超过1 9 5 ℃为宜,而扩口温度则需在<2 5 0 ℃左右,有些国产的仪表甚至反映} } 1 扩口温度≥3 0 0 ℃,这是需要注意的。
3电力电缆保护套管中环片热缩力标准指标的修改电力电缆保护套管的环片热压缩力指标,是指5 0 m m 宽的管材,在8 0 ℃环境中放置一定时间后,以一定速度的压力降达到一定形变时的力。
行业标准中的8 .5 m m ~ H 9 .5 m m 的壁厚管材是达到标准的,管径和厚较小的管材,其环片热压缩力并非随函数下降。
因此,行业标准中用插入法,采用壁厚小于8 .5 m m 的管材,其环片热压缩力应改为≥0 .3 K N为好,有这一点已通知电力管检测部门,在今后修改行业标准时应加以考虑。
另外,材料密度是电力电缆保护套管的重要指标之一,但是很多生产厂却不重视,这些厂家应当改进,使电力输送安全运行。
否则,“入网证”的发出会出现严重问题,最后还可能追究刑事责任。
4埋地使用电力电缆保护套管的注意问题和热水管的卫生问题要根据使用场合的不同对埋地电力电缆保护套管的壁厚进行选择。
有关这一点,曾作过汽2 0 、悬臂梁承压等比较试验。
生产企业的产品规格可为其产品的应用提供多方面的选择,如是用作过路承载,还是在机非离带、人行绿化带使用。
埋管深度、地下有水无水、冻土层的避让等问题都需要考虑。
华东电力设计研究院曾为上海有关生产企业制定了设计施工规范,根据该规范就可自由选择使用。
热水管中的水是不能被饮用的,国外旅店的冷热水均分开为2条管线,热水管龙头上贴有T a p w a t e r i S n o t d r i n k a b l e 的说明( 水管内热水不可饮用)。
但是,国内这方面的要求如过份严格,则只有采用上海环亚化工材料有限公司经营的熊牌钙锌稳定剂来改进配方,才有可能符合卫生标准的要求,至于有机锡则根本不能用在P V C 上水管中。
2 0 0 1 年9 月1 日起,卫生部有关方面的新标准已开始执行。
5 设备和模具的推荐对P V C — C 管材加工来说,由于材料流动性小、腐蚀性大、压力大,在螺杆和螺筒中摩擦发热也比较严重因此,对规格大的管材可以用平双,小规格管材则可以选择锥双,并且在螺杆、螺筒壁和模具表面上的镀铬要均匀,镀层厚度要比一般的大0 .5 ~1 丝。
无锡市桥联轻化机械有限公司已有专门生产P V C - C 管材的设备,常州常通塑管有限公司已开发了P V C —C 挤出、扩口和注射件等模具,经几年实践使用,安全可靠。
若采用上述设备和模具,建议配方中不宜加入大于8份的碳酸钙。
否则,不仅会使双螺杆磨损断裂,还会使管材质量降低。
管材的成本以吨位计算好象低了,但一般财务成本是以管材长度计价的,其卖价不会因加入较多的填充料而增加,这是需要引起注意的。
6 “入网证”的申请及使用由国家电力公司电力管道检验测试中心具体负责的“入网证”发放申请,并送上海塑料研究所化工质检塑料分站检查等一系列工作,从2 0 0 2 年年中开始培训,t l J 2 0 0 3 年4 月,已有近 3 0家企业提出申请。
笔者曾陪同考核、抽样,使好多单位通过了检查,因而受到大多数单位的邀请和欢迎!但是,后来该工作由检验中心自行负责,只要申请、接待、付昂贵的费用,基本上都能取得“入网证”,这给电力运行的质量带来了隐患,不知是否已改进,好事一定要办好。
对于P V C - C 热水管的检验标准,笔者认为完全没有必要经几千小时的冷热水考核,过高的卫生要求也无必要,因为它绝不作为饮用水,是属“非饮用范畴的。
7 材料的推荐对于上述的C P V C 原料,国外的可以用日本钟渊的产品,国内的建议用旭业化工和山东潍坊亚东的产品。
C P E 一般可采用国产山东潍坊旭业、亚东和江苏东台天腾化工的产品。
上述2 种产品是P V C — C 管材十分重要的主辅材料,国内生产厂家奇多,价格越来越低。
但到目前为止,尚不宜作为重点推荐的配套用材料,请读者注意。
聚氯乙烯合成树脂的生产工艺环保技术

聚氯乙烯合成树脂的生产工艺环保技术摘要:聚氯乙烯是合成树脂中的一种重要类型,聚氯乙烯合成树脂的工艺随着技术的提升,环保性能越来越高,材料的在合成、改性等方面的研究更加具有深度。
基于上述背景,本文在研究分析了聚氯乙烯合成树脂方法优缺点的基础上,提出了改性聚氯乙烯合成树脂的方法,并阐述了聚氯乙烯合成树脂的应用方向,供相关人员参考。
关键词:聚氯乙烯;树脂;生产工艺;环保0引言聚氯乙烯合成树脂也称为聚氯乙烯,其化学式为(C2H3Cl)n,英文简称PVC。
PVC是5种通用塑料之一,广泛应用于基础建材和家居用品等。
它成本低、强度高、耐腐蚀、具有良好的化学稳定性,但在实际应用中,PVC最大的弱点是热稳定性较差,当温度达到130℃或更高时,其分子链中薄弱的C—Cl键就会发生断裂,释放氯化氢(HCl)并发生降解,HCl的产生会进一步促进PVC的降解,其颜色从白色到棕色,最后变为黑色。
因此,PVC加工过程中必须添加热稳定剂抑制HCl的产生或者吸收已经产生的HCl[1]。
热稳定剂对PVC主要从两方面起到稳定作用,即(1)吸收HCl从而抑制PVC的热降解;(2)取代PVC链上的不稳定氯原子[2-3]。
1聚氯乙烯合成树脂的生产工艺环保技术优缺点聚氯乙烯树脂是最早投入工业生产及日常生活应用的合成塑料品种之一,它是典型的线性结构的热塑性高分子,英文简称PVC,由过氧化合物或偶氮化合物作为引发剂,按照自由基聚合的机理,将氯乙烯单体聚合反应最终形成无定型长链聚合物。
另外,还可以使用光引发剂或热引发剂,在一定条件下聚合而成。
聚合度一般在5000-20000之间,相对分子质量在5万-12万。
PVC的支链很少,各单体多以首尾相连的结构为主,且结晶度小于10%。
PVC树脂常常通过几种常规聚合方法制备,包括悬浮聚合,本体聚合,溶液聚合和乳液聚合。
(1)悬浮聚合法温度调节容易,生产成本较低,操作方法简便,生产工艺成熟,因此在工业生产中一直居高不下,90%左右的PVC树脂均是该方法制备而成,最终产品为粉状颗粒,聚合度比较低;(2)本体聚合操作简便,产品杂质少,性能较好,可用作高度透明产品,但反应温度难以控制,反应热不容易排除,产品为粉状小颗粒,聚合度低;(3)溶液聚合法,温度调节虽然容易,但生产成本高,工艺较为复杂,这不得不归因于树脂与溶剂难以分离以及溶剂的回收处理困难,因此往往只有特殊涂料制品才会采用这种方法,产品为糊状,聚合度低;(4)乳液聚合方便生产过程中调节温度,因而易于连续生产,产品颗粒小,缺点是后处理不便,纯度低,电绝缘性热稳定性及色泽较差,产品成糊状,聚合度高。
氯化聚氯乙烯(PVC-C)管道加工影响因素与质量浅析
作者简介:李晓轩(1970-),工程高级工程师,中国塑料加工工业协会专家委员会塑料管道专家,中国农村节水和农村供水技术协会农村供水专家。
已在国内学术刊物发表论文10篇,取得实用新型专利6项,发明专利5项。
收稿日期:2021-01-15氯化聚氯乙烯(PVC -C )管材(以下简称CPVC 管材)是以氯化聚氯乙烯(CPVC )树脂为主要原材料经挤出工艺生产而成的热塑性塑料管。
根据应用领域不同,可分为高压电力电缆护套管、冷热水管材、消防用管材等。
工业用氯化聚氯乙烯(CPVC )管材是其中主要的种类,是工业用塑料管材的替代升级产品,也是腐蚀性流体介质输送管道的理想产品,它是一种以氯化聚氯乙烯(CPVC )树脂为主要材料,添加必要的抗冲改性剂、加工助剂、润滑剂、抗氧剂等添加剂,以特殊的工艺配方设计混合成必要的干混料,经挤出成型而成。
氯化聚氯乙烯管道产品技术于1958年由美国古立德公司(BFGoodrich )开发研制成功,该产品已经有60余年的使用经历。
在北美已经有多年的应用案列和生产技术经验,产品主要应用于陆地油田油水混合物分离、工业废水处理、化学流体介质输送、造纸、生物工程、冷热水输送、消防供水等领域。
该管道生产技术由于采用高氯含量氯化聚氯乙烯(CPVC )树脂为主要材料生产,可以大幅度提高管道的耐热性能和耐腐蚀性以及管道承受压力能力,高氯含量提高了产品的阻燃性。
近年,我国多家企业已经或正在进行该项目产品的研发及应用,产品主要是小口径建筑冷热水用氯化聚氯乙烯(CPVC )护套管材,主要用于建筑冷热水供给、洗浴中心酒店浴场等用途。
在工业领域和消防领域的应用尚处于研究试点应用和市场推广阶段。
国内部分企业积极参与标准的修、制定工作,预计明年工业用氯化聚氯乙烯管材修订标准就会获批发布,自动喷水灭火系统用氯化聚氯乙烯管道系统也将会获批发布。
目前国内氯化聚氯乙烯(PVC -C )管道(以下简称氯化聚氯乙烯管)加工方面工艺技术还很不成熟,能规模化持续稳定生产的企业不到十家。
PVC管材生产中常见问题及解决办法要点
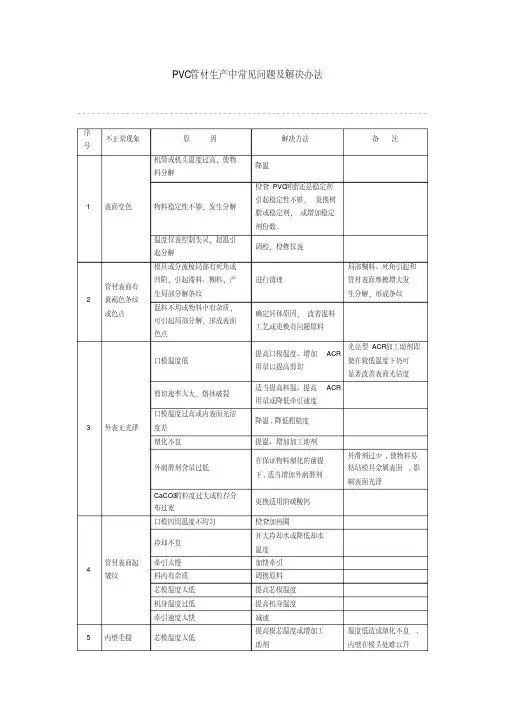
塑化不良 , 拉伸强度降低 PVC树脂质量不好 , 聚合度 低或分子量分布过宽 , 或分 子结构有缺陷
改性剂抗拉强度低 , 从而降 低了管材的抗拉强度
11 条中诸因素 , 同样会引起 管材抗拉强度低 , 使液压试 验不合格
塑化不良
配方中弹性橡胶体等高回缩 率物质组份过高,如 CPE 挤出速度与索引速度不匹 配,牵引速度过快 冷却不良 机头温度过高
得不到排除
型材表面粗
口模内壁不光滑,沾有析出
5
糙,光泽差, 物
解决办法 调整定型模具、牵引机的 位置 调节或修整模具 调整冷却水量或冷却水发 布 调整温度
降低挤出速度
降低牵引速度 检查是否有漏气或真空泵 系统有无堵塞 调节定型模与机头之间的 距离 调整定型模上下位置 加强冷却效果 清理机头 清理定型模
加工温度低
原铺料质量差
背压低
配方不良 加工温度高 ( 塑化 , 过度或 有分解 ) 使用 CPE抗冲改性时 , 螺杆 转速太快 , 剪切率过高使 CPE分散不均 , 呈堆集状态 , 搞抗冲作用下降
提高温度
加强螺杆冷却 干燥 检查泵工作状况 , 管路有 无堵塞 ( 抽粉子引起 ) 降低温度 调模 检查加热圈 , 检查螺杆有 无脉动现象 检查维修牵引机 检查真空泵及其管路 降螺杆温度
调校,检修仪表
进行清理
局部糊料、死角引起和 管材表面摩擦增大发 生分解,形成条纹
确定具体原因, 改善混料 工艺或更换有问题原料
提高口模温度、增加 用量以提高剪切
光亮型 ACR加工助剂即 ACR
使在较低温度下仍可
显著改善表面光洁度
适当提高料温、提高 ACR
保证cpvc塑料管及配件寿命的有关措施 -回复
保证cpvc塑料管及配件寿命的有关措施-回复CPVC(氯化聚氯乙烯)塑料管及其配件广泛应用于建筑、给水、排水、化工等领域,具有耐腐蚀、耐高温、热稳定性好等优点。
为了保证CPVC 塑料管及配件的寿命,需要采取以下措施:1.选择优质原料:选择高质量的CPVC树脂作为CPVC塑料管及配件的原料。
同时,选用符合国家或行业标准的CPVC树脂,如GB/T 4219-2019《氯化聚氯乙烯(CPVC)树脂》等,保证管材的质量。
2.合理设计与制造:在设计与制造过程中,需要充分考虑管道传输介质和工作环境的特点,合理选择管径、壁厚等参数,以满足使用要求。
制造过程中,要确保生产工艺的稳定性和质量控制体系的有效运行,避免生产缺陷。
3.严格施工操作:施工环节是保证CPVC塑料管及配件寿命的重要环节。
在施工前,需要对管道进行检查,防止有损坏、变形或者异物等现象。
施工过程中,要严格按照操作规范进行,如管线的布置要符合设计要求,焊接工艺要合理,保证焊缝牢固。
同时,要注意防止外力损害,避免管道变形或者扭曲。
4.定期检验与维护:CPVC塑料管及配件在使用过程中,应定期进行检验,对管道进行维护保养。
检查主要包括外观、管径、管壁厚度等方面。
如发现破损、渗漏等问题,及时更换或维修。
5.防止化学腐蚀:CPVC塑料管及配件在一些特殊的化学环境下可能会受到腐蚀。
因此,需要根据介质性质选择合适的管材类型和规格。
在使用过程中,要注意避免介质对管道的腐蚀,如在浓度较高的酸、碱介质中,可以采取内衬PP、PE等方式增加管道的耐腐蚀性。
6.排水防冻措施:在寒冷地区,CPVC塑料管及配件容易受到冻裂破损。
为了防止冻裂,可以采取排水措施,在冬季不使用的管道要排空水分,避免水在管道中凝结和膨胀造成损坏。
7.注意使用温度:CPVC塑料管的使用温度范围一般为-10~+95,在高温或低温环境下,需要根据温度要求选择合适的管道材料和防护措施,避免管道的损坏。
总之,保证CPVC塑料管及配件的寿命需要在原料选择、设计制造、施工操作、检验维护等环节上都进行合理控制和管理。
氯化聚氯乙烯(CPVC)塑料及其制备方法和应用

前言氯化聚氯乙烯(CPVC)塑料具有耐热、耐候、耐化学介质腐蚀、阻燃、阻烟及无色无味无嗅等优越的理化性能,是近几年来应用领域发展速度较快的新颖塑料材料。
由于美国、欧洲及日本等先进国家和地区对CPVC材料的研制和开发已经日趋成熟,所以CPVC塑料制品已具有一定的市场潜力,尤其是在中国这一庞大的塑料市场中,CPVC塑料尚属新产品、新材料,其利润空间和市场发展空间均有很大的吸引力。
本文通过对CPVC树脂及CPVC塑料制品的简要分析,帮助人们提高对这种新材料的认识。
1.CPVC树脂CPVC树脂是PVC树脂氯化改性的产物,其性能取决于PVC树脂本身及对PVC树脂进行氯化的氯化工艺。
1.1.PVC树脂PVC是氯乙烯聚合的产物,而目前氯乙烯的生成方法主要有电石法和石油(天然气)乙炔法等。
我国工业化生产PVC树脂的方法主要有石油(天然气)乙炔法、电石法及采购VCM单体进行聚合三种。
由于VCM的生产方法不同,相同聚合度的PVC树脂其分子构型及性能也略有不同,不容忽视的关键事实是:PVC树脂的结构与性能直接影响了对其氯化的工艺及氯化后的CPVC树脂的分子构型及性能。
相同氯含量的CPVC树脂由于PVC树脂的结构不同或氯化工艺不同,其性能上的差别是非常明显的。
具体表现在理化性能上的差别及加工性能上的差别。
图1至图4为PVC树脂颗粒的外部和内部形貌的电子照片。
它们的K值和聚合度相似,但分别为中国宜宾天源(本体聚合法)、中国齐鲁石化、日本信越、及中国北二化的产品。
图为PVC树脂颗粒的电子照片,其为中国北二化的产品1.2.CPVC树脂由于PVC树脂是工业化生产CPVC树脂的主要原料,所以对PVC 树脂的选用显得尤为重要。
其结构必须是疏松状,且孔隙应适度。
目前CPVC树脂的生产主要采用水相悬浮法,在这一过程中,因为氯气在PVC 树脂中扩散速率对PVC的氯化速率有很大影响,这又要求PVC树脂的皮膜尽可能簿,且表面积要大,结构规整度要好。
pvc管面临的问题和解决方案

pvc管面临的问题和解决方案PVC管材近年来发展较快,每年增长率达到8%,而每年需求增长率2%。
在塑料管材中,PVC管材用量一直遥遥领先,由于技术相对成熟,近年PVC给水管材在产品创新方面的投入不大,新产品相对不多,市场上普通产品多,高技术、高附加值产品少,相类似的通用产品、中低档产品占大部分,高档产品少。
禁铅对PVC-U管道的影响应该正视的是,PVC-U饮用水管要使用非铅盐热稳定剂的规定对PVC管道行业带来的负面影响较大。
尽管相关部门、行业协会和一些生产企业做出了很多努力,专门召开了新闻发布会,利用媒体进行宣传,整体情况逐渐理性化,但由于一些用户对真实情况仍然还不是很了解,PVC-U饮用水管用量的增长率小于平均增长水平,并且对其他PVC-U管材的应用也存在潜在的负面影响。
扩大应用领域、市场推广工作有待提高,应用和配套技术需进一步完善行业和产品宣传、科普等方面工作还不到位,影响了塑料管道合理的使用和应用领域的扩大。
行业协会的相关工作还有待提高,推广宣传力度更需加强。
目前,产品的应用市场还集中在有限的几个领域,还有机会去开拓新的应用市场。
有的产品应用的配套技术尚未完备,有的产品的设计、施工、验收等标准化工作相对滞后。
市场不规范,有的企业产品质量低劣,影响行业健康发展由于塑料管道市场还不规范,有的购买者并不是产品的最终使用者,不注重品牌和质量,造成市场上不同质量的产品同时存在,甚至有的地方质差价低的产品更好销售,而且PVC-U管还比较严重。
据了解,某县级地区的各种PVC-U生产企业有500家以上,并且绝大部分为家庭作坊,质量状况可想而知。
PVC-U管道的成本中,原料价格占70%左右,个别企业通过减小壁厚、大量添加碳酸钙等方式来降低产品成本,造成产品质量低劣。
还有的企业采用两种以上不同质量的商标、使用低档的加工设备、饮用水管采用铅盐稳定剂生产等方式降低成本,损害了消费者的权益,败坏了行业的信誉。
工程施工质量应进一步完善PVC-U管道工程质量很大程度上取决于施工水平,好的产品和好的施工才能保证管道系统工程的良好运行。
PVC管材生产中常见问题及解决办法分解
加强螺杆冷却
6
管壁起泡
料过潮
干燥
机筒二段后真空排气孔处真 空度过低或堵塞
检查泵工作状况,管路有 无堵塞(抽粉子引起)
有分解(机头温度过高)
降低温度
7
管壁厚度不
均匀
口模、芯棒不同心
调模
机头温度不均,岀料有快慢
检查加热圈,检查螺杆有
无脉动现象
牵引速度不稳
检查维修牵引机
真空槽真空度有波动
检查真空泵及其管路
降低温度
使用CPE抗冲改性时,螺杆 转速太快,剪切率过高使CPE分散不均,呈堆集状态,搞抗冲作用下降
降低螺杆转速
降低螺杆转速会使产 能下降,改用ACR作为 抗冲改性剂最佳解决 办法,ACR对温度高低、
进行清理
局部糊料、死角引起和
管材表面摩擦增大发
生分解,形成条纹
混料不均或物料中有杂质, 可引起局部分解,形成表面 色点
确定具体原因,改善混料
工艺或更换有问题原料
3
外表无光泽
口模温度低
提高口模温度、增加ACR用量以提高剪切
光亮型ACR加工助剂即
使在较低温度下仍可
显著改善表面光洁度
剪切速率太大,熔体破裂
PVC
序
号
不正常现象
原因
解决方法
备 注
1
表面变色
机筒或机头温度过高,使物
料分解
降温
物料稳定性不够,发生分解
检查PVC树脂还是稳定剂 引起稳定性不够,更换树 脂或稳定剂,或增加稳定 剂份数。
温度仪表控制失灵,超温引
起分解
调校,检修仪表
2
管材表面有 黄褐色条纹 或色点
模具或分流梭局部有死角或 凹陷,引起滞料、糊料,产 生局部分解条纹
PVC型材生产中常见问题及解决方法
PVC型材生产中常见问题及解决方法树脂与助剂混合的均匀程度及混合料表观密度的大小都会对PVC冲击强度产生较大影响。
PVC加工温度有一定的范围,温度过高,PVC易分解;温度过低,PVC塑化不充分,各种组分分散不均还会导致脆性增大。
主机转速反映挤出机对PVC的剪切作用,转速过大,剪切力增大,会降低制品的低温性能和焊角强度。
成型压力高有利于提高型材的力学性能,尤其是低温冲击强度。
型材成型冷却作用是将拉伸的大分子链及时冷却定型,达到制品要求。
缓慢的冷却可以使大分子链有足够的时间舒展,这样内应力小,可减轻制品的翘曲、弯曲和收缩,从而提高制品的冲击强度和焊接角破坏力。
配方讨论配方不能脱离原料。
配方的好坏并不完全取决于组分的配比,在很大程度上取决于原料的内在性能和质量。
同是复合稳定剂,由于内部组分不同,会因为与其他原料不协调而影响型材质量。
所以,讨论配方时,一定是确定了每一种原材料型号和厂家之后,才有实际意义。
笔者所在的新疆天业建材公司,一直使用自产的PVC树脂,CPE使用潍坊亚星化学股份有限公司的产品,钛白粉使用杜邦公司(DuPont)的产品,因此,本文只讨论复合稳定剂和增量剂。
复合稳定剂是PVC加工中最重要的一类助剂,对PVC型材的所有指标都产生影响。
复合稳定剂起稳定和润滑两种作用。
稳定作用是阻止PVC分子在加工和使用过程中降解,从而保证PVC型材能够具备门窗所要求的力学性能;内外润滑剂的搭配影响流动性和粘度,进而影响PVC型材的冷冲击性、焊角强度、尺寸变化率、加热后状态和表面光洁度。
目前,面对原材料全面涨价的市场行情,降低配方成本是很多厂家不约而同的选择,而降低配方成本主要有两个途径:使用价格较低的原料,比如使用价格较低的稳定剂、改性剂等;使用增量剂,常用的就是价格较低的碳酸钙。
碳酸钙除了增量降低成本外,还具有稳定尺寸的作用;但随着碳酸钙用量的加大,型材的内在指标明显下降。
混料设备混配料是PVC型材生产中的重要一环。
聚氯乙烯管材挤出成型故障的排除
(4)螺杆转速太快。应适当减慢。
(5)螺杆温度太高。应在螺杆内部打孑L后向螺杆内通人冷水或冷风,降低螺杆温度
内壁凹凸不平
(1)螺杆温度太高。应适当降低。
(2)螺杆转速太快。应适当减慢
内壁有规则螺杆印迹
(1)螺杆温度太高。应向螺杆内通人冷水或冷风,进行降温处理。
2.软管挤出故障的排除
故障名称
成 因 及 对 策
表面皱纹
(1)流料产生脉冲状流动。应适当调整挤出速度。
(2)冷却水温度太高。应开大冷却水阀门,增加供水量。
(3)口模周边温度不均匀。应检查口模加热器是否损坏,将温度调整均匀。
(4)牵引速度太慢。应适当加快
表面黑纹
(1)机头或料筒温度太高。应适当降低。
(2)过滤板未清理干净。应重新清理
(1)螺杆转速太快。应适当减慢。
(2)螺杆温度太高。应向螺杆内通人冷水或冷风,适当降低螺杆温度
内壁粗糙
(1)芯模温度偏低。应适当提高。
(2)料筒温度太低。应适当提高。
(3)螺杆温度太高。应适当降低
管径不均(失圆)
(1)定型套内径不均。应更换或校正定型套。
(2)冷却不充分。应提高冷却系统的冷却效率及适当降低成型温度。
(2)冷却定型环供水不足,水温较高。应适当增加供水量。
(3)牵引速度太慢。应适当加快。
(4)口模周边出料不均匀。应适当调整口模料缝隙
表面黑纹
(1)原料内的炭黑及稳定剂分散不匀。应改进混和,加强搅拌,提高分散性能。
(2)原料流动性能太差。应改进原料配方。
(3)料筒靠近机头部位及过滤板处的温度太高。应适当降低。
聚氯乙烯工艺计算及生产问答
聚氯乙烯工艺计算及生产问答1、70.5m3聚合反应放热计算:单体加入量为27.8 m3(按25吨单体,单体密度900Kg/m3,每千克氯乙烯聚合热为1540KJ/Kg)转化率C为80% 则Q总=Vp C×1540=27.8×900×80%×1600=3.2×10⁷(KJ)= 7.66×10⁶千卡/釜80%2、70.5m3聚合釜连续注水工艺计算:5型树脂反应温度为57℃(注入温度为20℃投入单体量为25吨反应结束时的转化率为80%,试求:反应结束时总放热量和注入水直接吸收热量占反应总热量的百分之几?(注入水Cp为1kcal/kg. ℃)氯乙烯聚合热为1600Kj/kg,树脂相对密度1.4,57℃时单体的相对密度0.8671)反应结束时物料体积收缩量(注入水量)为V注=△V=单体入料量×转化率(1/单体比重-1/树脂比重)=25×0.8(1/0.8371-1/1.4)=20×(1.195-0.714)=9.62 m3注入水吸收的热量为Q=W注Cp(t釜-t注)=9.62×1000×4.174(57-20)=1.486×10⁶(KJ)反应结束时总反应热为Q总=Vp C×1540=27.8×900×80%×1600=3.2×10⁷(KJ)注入水直接吸收热量占总反应热的百分数为:(1.486/3.2)×100/100=4.64%反应半小时注水量(温度在55℃左右、反应时间为270min,反应结束停止注水)注水量为1.2吨×4=4.8吨水;缓冲剂冲水量为0.2吨;GH-20、L-10(槽和管线)冲水量为0.4吨;分散剂HPMC(槽和管线)冲水量为0.35吨;引发剂(槽和管线)冲水量为0.6吨;轴封水:500kg/小时(反应周期6小时)=3吨则总的连续注入水量为4.8+0.2+0.4+0.35+0.6+3=9.35 m33、70.5m3聚合釜引发剂用量计算:生产SG-5型树脂时,在4.5小时内可结束反应,聚合时单体投入量25000Kg,聚合温度为57℃,加入引发剂的量大约多少?(使用EHP为引发剂分子量为346,理论引发剂用量Nr=1.1mol/TVC,57℃时EHP的半衰期为t1/2=1.1h)根据公式NrNr=No(1-e-0.693/ t)则No=-------------=1.17(mol/TVC)1/21- e-0.693/ t1/2所以加入引发剂的量为W=25×1.17×346÷1000=10.12Kg=10.2Kg生产SG-2树脂时,在6时内可结束反应,聚合时单体投入量25000Kg,聚合温度为50℃,加入引发剂的量大约多少?(使用EHP为引发剂分子量为346,理论引发剂用量Nr=1.1mol/TVC,50℃时EHP的半衰期为t1/2=4.3h)根据公式Nr)则No=-------------=1.78(mol/TVC)Nr=No(1-e-0.693/ t1/21- e-0.693/ t1/2所以加入引发剂的量为W=25×1.78×346÷1000=15.4Kg4、干燥计算:物料由水分25%(湿基)干燥到3%(湿基),假定加速管入口热风温度150℃,干燥管出口温度65℃,产品温度55℃,PVC物料比热容1.8396kj/(kg.干品℃)。