
试生产控制计划
试生产控制计划
试生产控制计划
一、引言
试生产是指在正式生产之前,对新产品或新工艺进行小批量的试制和试验,以验证产品性能和工艺流程的可行性。
试生产控制计划是指为了确保试生产过程顺利进行,达到预期目标而编制的一份管理文档。
本文将从计划目标、计划内容、计划流程、风险评估、质量控制等方面详细介绍试生产控制计划。
二、计划目标
1. 确定试生产的目的和任务,明确试验要求和指标;
2. 制定合理的时间表和进度安排,保证试验周期内完成预定任务;
3. 确保设备、人员和材料等资源充足,并对其进行有效管理;
4. 建立完善的质量管理体系,确保产品质量符合要求;
5. 识别潜在风险并采取相应措施,确保安全稳定地进行试验。
三、计划内容
1. 人员组成:确定参与试验的人员数量及职责分工,并建立相应的组织架构;
2. 设备配置:根据实际需求确定所需设备及其配置方案,并建立设备管理制度;
3. 材料准备:根据试验要求确定所需材料及其数量,并建立材料管理制度;
4. 工艺流程:确定试验工艺流程及其操作规范,并建立相应的标准化管理制度;
5. 质量控制:建立完善的质量控制体系,确保产品质量符合要求;
6. 安全措施:识别潜在风险并采取相应措施,确保安全稳定地进行试验。
四、计划流程
1. 确定试验目的和任务,明确试验要求和指标;
2. 制定试验计划,包括时间表和进度安排;
3. 确认所需资源(人员、设备、材料等)并进行有效管理;
4. 确定试验工艺流程及其操作规范,并建立相应的标准化管理制度;
5. 建立完善的质量控制体系,确保产品质量符合要求;
6. 识别潜在风险并采取相应措施,确保安全稳定地进行试验。
五、风险评估
1. 风险识别:对可能出现的问题进行识别和分析,包括技术风险、质
量风险、安全风险等;
2. 风险评估:对已识别的风险进行评估,包括风险的概率、影响程度、应对措施等;
3. 风险应对:制定相应的风险应对措施,包括预防措施、纠正措施、
补救措施等;
4. 风险监控:对试验过程中可能出现的问题进行实时监控和跟踪,及
时采取相应措施。
六、质量控制
1. 质量目标:根据试验要求确定产品质量目标,并建立相应的质量管
理体系;
2. 质量计划:制定试验质量计划,明确质量检测标准和方法,并建立
相应的检测流程;
3. 质量保证:通过对试验过程进行全面监管和管理,确保产品符合预
期质量要求;
4. 质量改进:通过对试验过程中出现的问题进行分析和总结,及时采
取改进措施,提高产品质量水平。
七、总结
试生产是新产品或新工艺推广前必须经历的重要环节。
编制试生产控
制计划,可以有效地规范试验过程,确保试验任务的顺利完成,并提
高产品质量水平。
本文从计划目标、计划内容、计划流程、风险评估、质量控制等方面详细介绍了试生产控制计划的编制方法和实施要点,
希望对相关人员提供参考。
样件控制计划、试生产控制计划、生产控制计划的区别是什么
样件控制计划、试生产控制计划、生产控制计划的区别是什么标题:样件控制计划、试生产控制计划、生产控制计划的区别是什么引言概述:在创造业中,为了确保产品质量和生产效率,制定合理的控制计划是至关重要的。
样件控制计划、试生产控制计划、生产控制计划是三种不同的控制计划,它们在创造过程中扮演着不同的角色。
本文将详细介绍这三种控制计划的区别。
一、样件控制计划1.1 样件控制计划是针对新产品开辟阶段的控制计划,旨在确保新产品的质量和性能符合设计要求。
1.2 样件控制计划包括对原材料、工艺、设备等方面的控制要求,以确保生产出的样件符合设计标准。
1.3 样件控制计划通常由研发部门或者质量部门制定,并在新产品开辟过程中进行执行和监控。
二、试生产控制计划2.1 试生产控制计划是在通过样件试验验证新产品设计后,进行小批量试生产前制定的控制计划。
2.2 试生产控制计划包括对生产过程、工艺参数、设备设置等方面的详细规定,以验证生产过程的稳定性和可行性。
2.3 试生产控制计划通常由生产部门制定,并在试生产阶段进行执行和监控,以确保产品的质量和性能符合要求。
三、生产控制计划3.1 生产控制计划是在通过试生产验证产品性能和生产过程后,正式投入批量生产前制定的控制计划。
3.2 生产控制计划包括对生产流程、质量控制、设备维护等方面的全面规定,以确保产品质量和生产效率的稳定性。
3.3 生产控制计划通常由生产管理部门制定,并在批量生产过程中进行执行和监控,以实现持续改进和优化生产过程。
四、样件控制计划、试生产控制计划、生产控制计划的区别4.1 样件控制计划主要针对新产品开辟阶段,试生产控制计划主要针对小批量试生产阶段,生产控制计划主要针对批量生产阶段。
4.2 样件控制计划侧重于验证新产品设计和工艺的可行性,试生产控制计划侧重于验证生产过程的稳定性,生产控制计划侧重于持续改进和优化生产过程。
4.3 样件控制计划、试生产控制计划、生产控制计划是一个逐步深入的过程,三者相互衔接,共同确保产品质量和生产效率。
样件控制计划、试生产控制计划、生产控制计划的区别是什么

样件控制计划、试生产控制计划、生产控制计划的区别是什么引言概述:在制造业中,为了确保产品的质量和生产过程的稳定性,常常需要制定不同类型的控制计划。
其中,样件控制计划、试生产控制计划和生产控制计划是常见的三种类型。
尽管它们都是为了控制产品和过程的质量,但它们在目的、执行时间和方法上存在一些区别。
本文将详细介绍这三种控制计划的区别。
一、样件控制计划1.1 样件控制计划的目的样件控制计划是在产品开发和设计阶段制定的,其目的是确保样件的质量和性能符合设计要求。
通过对样件的严格控制,可以提前发现和解决产品设计和制造中的问题,以确保最终产品的质量和可靠性。
1.2 样件控制计划的执行时间样件控制计划的执行时间通常是在产品设计和开发的早期阶段,当产品的设计和制造过程中出现问题时,可以及时对样件进行调整和改进。
1.3 样件控制计划的方法样件控制计划通常包括对样件的检验和测试,以确保其质量和性能符合设计要求。
同时,还会对样件的制造过程进行严格控制,包括材料选择、加工工艺和装配过程等,以确保样件的一致性和可重复性。
二、试生产控制计划2.1 试生产控制计划的目的试生产控制计划是在产品开发和设计阶段之后,进行试制阶段制定的计划。
其目的是在产品正式投产之前,通过试制阶段的小批量生产,对产品的制造过程和质量进行验证和调整,以确保产品的可制造性和质量稳定性。
2.2 试生产控制计划的执行时间试生产控制计划的执行时间通常是在产品开发和设计阶段之后,当产品设计和制造过程中需要进行小批量试制时,可以制定试生产控制计划进行控制。
2.3 试生产控制计划的方法试生产控制计划主要包括对试制产品的制造过程和质量进行控制和监测。
通过对试制产品的生产过程进行严格控制和监测,可以发现和解决生产过程中的问题,以确保产品的质量和性能符合设计要求。
三、生产控制计划3.1 生产控制计划的目的生产控制计划是在产品试制阶段之后,当产品正式投产并进入批量生产阶段时制定的计划。
样件控制计划、试生产控制计划、生产控制计划的区别是什么
新产品开发通常有三个阶段:1、样件研制。
主要解决设计是否满足顾客要求,也就是要达到产品的设计定型;2、试生产。
主要解决的是工艺过程是否满足产品设计提出的要求,也就是要解决工艺定型;3、批量生产。
从质量和数量上满足顾客的需要。
控制计划样件研制、试生产、批量生产的时候,都要使用控制计划。
控制计划是描述质量策划结果的一份文件。
它从材料、方法、设备、测量、环境等方面考虑如何加以控制,编制成控制计划文件以后起到三方面的作用:1、反映质量策划的结果。
这是预防为主和检验把关的主要差别之一。
2、指导生产如何控制过程,确保产品质量。
生产的时候,如果按照控制计划执行,通常可以确保产品质量,万一过程发生问题,产品还可能是合格的。
这时候,针对过程采取措施,使过程恢复正常。
这对产品来说,起到了预防作用。
3、提供可追溯证据。
控制计划中记录了实际使用的材料、设备、工具、方法等信息。
以便将来需要时追溯。
4、知识积累。
控制计划必须根据工艺水平的发展,及时更改。
因此,它反映了质量管理体系当前的控制和测量水平。
那么,试生产是样件研制后进入批量生产前的控制计划和量产的控制计划,在哪些方面有区别呢?试生产控制计划和批量生产控制计划的主要差别,根据前面新产品研制的三个阶段和控制计划的作用,我们可以推论得到试生产控制计划和批量生产控制计划的主要差别如下:1、试生产控制计划需要设置控制点要比批量生产控制计划多一些。
2、控制的内容比批量控制计划要多。
考虑到新产品采用的某些工艺是否合适。
因此,控制的内容要比批量生产控制计划多一些,检验和测量的内容也可能多,抽样的频率也要高一些。
3、在试生产阶段通常要做统计评价。
也就是要分析过程是否稳定?稳定后再分析过程能力是否满足要求等。
而批量控制计划主要是监视过程的稳定而已。
需要时统计过程的长期性能指数。
4、除了采用控制计划来控制过程之外,试制控制计划还需要对过程和产品进行审核。
通过审核来证实控制计划编制是否满足要求,过程的实际能力是否满足顾客要求等。
试生产控制计划范例(英文版)
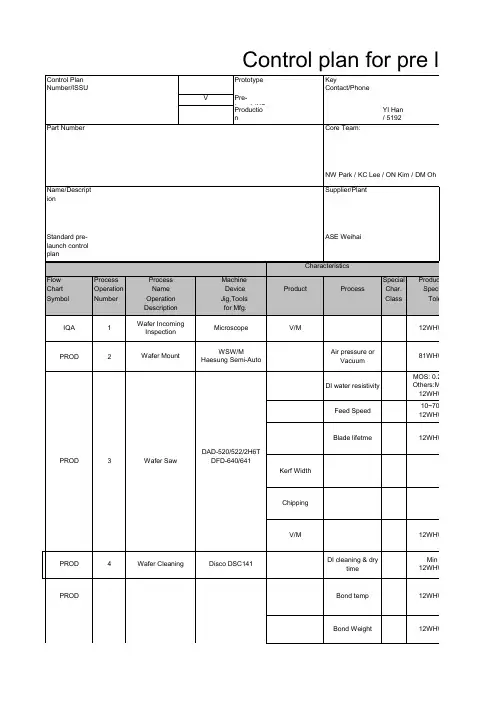
Log Sheet
Adjust
12WHW30002A
Dage Tester
10 balls
WHQ-6010
Die temp
81WHW40001A
ቤተ መጻሕፍቲ ባይዱ
Transfer pressure Transfer time PROD 7 Mold Fuse, Kotaki Clamp pressure Cure time Preheater condition V/M Delamination(Pro cess/QA eng'r confirm) PROD 8 PMC Wansan Deflash Machine Temp & Duration C-D/FTemp. C-D/F Time E-D/F Voltage
V/M
12WHW92106A
Al wire: M7200 plus, M360 Loop height PROD 6 Wire Bond Au wire : SWB700D/S, SWB-FA-UTC-10 Cu wire Eagle 60/AP
Wire pull test(Process/QA eng'r confirm)
Date(Orig.) Date(Rev.) Customer Engineering Approval(if Req'd) Kim / DM Oh Supplier Code Customer Quality Approval/Dtae(if Req'd) Sample Product/Process Specification/ Tolerance Evaluation Measurement Technique Control Method Reaction Plan
试生产控制计划
试生产控制计划生产控制计划是制造企业在生产过程中为了确保产品质量和生产效率而制定的一项重要管理计划。
它涉及到生产计划、生产过程控制、质量管理、资源调配等方方面面,对于企业的生产经营具有重要的意义。
首先,生产控制计划需要明确生产目标和计划。
在制定生产控制计划时,企业需要明确生产目标,包括生产数量、质量标准、交货期限等。
同时,还需要制定详细的生产计划,确定生产任务分配、生产进度安排等,确保生产过程有序进行。
其次,生产控制计划需要加强生产过程控制。
生产过程控制是生产控制计划的核心内容,它包括原材料采购、生产作业、设备维护等方面。
企业需要建立健全的原材料供应体系,确保原材料的质量和供应及时性;同时,还需要加强生产作业的管理,包括生产设备的维护保养、生产过程的监控和调整等,以确保生产过程稳定可靠。
另外,生产控制计划需要强化质量管理。
质量是企业生存发展的基础,而质量管理是生产控制计划的重要内容之一。
企业需要建立健全的质量管理体系,包括质量检验、质量控制、质量改进等方面,确保产品质量符合标准要求。
此外,生产控制计划还需要合理调配资源。
资源调配是生产控制计划的保障,它包括人力资源、物力资源、财力资源等方面。
企业需要根据生产计划合理配置人力资源,确保生产任务的完成;同时,还需要合理利用物力资源和财力资源,提高资源利用效率,降低生产成本。
总之,生产控制计划是企业生产经营的重要保障,它涉及到生产计划、生产过程控制、质量管理、资源调配等方方面面。
企业需要加强生产控制计划的制定和执行,确保生产过程有序进行,产品质量稳定可靠,生产效率持续提升。
只有这样,企业才能在激烈的市场竞争中立于不败之地,实现可持续发展。
样件控制计划、试生产控制计划、生产控制计划的区别是什么
样件控制计划、试生产控制计划、生产控制计划的区别是什么引言概述:在制造业中,样件控制计划、试生产控制计划和生产控制计划是常用的质量管理工具。
它们在不同阶段起着不同的作用,有助于确保产品质量和生产效率。
本文将详细介绍这三种计划的区别。
一、样件控制计划1.1 样件控制计划的定义和目的样件控制计划是在产品开发的早期阶段制定的,主要用于控制样件的制造过程。
它旨在确保样件的质量,以验证设计和制造过程的可行性。
1.2 样件控制计划的内容样件控制计划通常包括样件的制造要求、检验方法和标准、样件的数量和交付时间等内容。
1.3 样件控制计划的执行样件控制计划由开发团队制定并负责执行。
在样件制造过程中,必须按照计划的要求进行生产和检验,并记录相关数据。
如果样件不符合要求,必须及时采取纠正措施。
二、试生产控制计划2.1 试生产控制计划的定义和目的试生产控制计划是在产品开发的中期阶段制定的,主要用于控制试生产阶段的生产过程。
它旨在验证产品设计和制造过程的可行性,并为正式生产做准备。
2.2 试生产控制计划的内容试生产控制计划通常包括试生产的时间安排、生产设备和工艺参数的确定、产品检验和测试方法的制定等内容。
2.3 试生产控制计划的执行试生产控制计划由生产团队制定并负责执行。
在试生产过程中,必须按照计划的要求进行生产和检验,并记录相关数据。
通过试生产阶段的实践,可以发现和解决潜在的问题,为正式生产做出调整和改进。
三、生产控制计划3.1 生产控制计划的定义和目的生产控制计划是在产品开发的后期阶段制定的,主要用于控制正式生产阶段的生产过程。
它旨在确保产品的质量和生产效率。
3.2 生产控制计划的内容生产控制计划通常包括生产工艺流程、生产设备和工艺参数的确定、产品检验和测试方法的制定、质量控制点的设定等内容。
3.3 生产控制计划的执行生产控制计划由生产团队制定并负责执行。
在正式生产过程中,必须按照计划的要求进行生产和检验,并记录相关数据。
试生产控制计划培训
试生产控制计划培训第一部分:培训目的与意义1.培训目的试生产控制计划培训的主要目的是为了培养员工的生产控制能力,使其能够在生产过程中科学合理地进行试生产控制的工作,逐步提高生产效率,降低生产成本,提高产品质量和稳定性。
2.培训意义试生产控制计划是生产线运营的基础,通过培训能够有效提高员工的专业水平,减少试生产过程中的错误和失误,提高生产线运作效率,促进公司的可持续发展。
第二部分:试生产控制计划培训内容与要求1.培训内容(1)试生产控制计划的概念和基本原理(2)生产控制的流程和操作规范(3)常见问题的解决方法(4)试生产控制计划的实施和效果评估2.培训要求(1)全体生产控制人员必须参加培训,并通过相应的考核才能上岗(2)培训内容要与实际工作相结合,注重理论与实践相结合(3)培训过程中要注意员工的参与度和积极性第三部分:培训方式和课程安排1.培训方式(1)课堂培训(2)案例分析(3)现场实操2.课程安排(1)试生产控制计划概念和原理: 2小时(2)生产控制流程和操作规范: 2小时(3)常见问题的解决方法: 2小时(4)试生产控制计划的实施和效果评估: 2小时第四部分:培训讲师和考核1.培训讲师(1)内部讲师(2)外部专家2.培训考核(1)理论考核(2)操作考核第五部分:培训材料和工具1.培训材料(1)课件(2)案例分析材料(3)实操工具2.培训工具(1)多媒体设备(2)试生产设备第六部分:培训效果的评估与反馈1.培训效果评估(1)对员工的理论和实操水平进行评估和排名(2)对培训课程进行评估2.培训反馈(1)员工对培训内容和方式的反馈(2)对培训讲师和培训课程进行反馈第七部分:培训后的跟进与总结1.培训后跟进(1)通过实际工作的观察和指导对员工进行跟进(2)根据培训效果进行适时的调整和改进2.培训总结(1)总结培训成果和不足(2)为下一次培训提供经验和启示第八部分:培训的重点和难点1.培训的重点(1)生产控制的基本原理和要点(2)常见问题的解决方法2.培训的难点(1)员工的理论水平和实操能力有限(2)试生产控制计划的实施和效果评估需要较高的综合能力第九部分:培训的风险控制1.培训的风险(1)员工对培训内容不感兴趣,学习效果不佳(2)培训课程安排不合理,员工无法充分理解2.风险控制措施(1)通过员工反馈及时调整培训内容和方式(2)培训课程安排前期调研,确保员工的参与度和积极性第十部分:培训的衡量指标1.员工的理论水平和实操能力2.试生产控制计划的实施效果3.员工培训满意度的调查统计培训计划要求:以上培训范围内的员工必须全员参与,通过培训后干活时严格按规定操作,平时要注意工作细节,学会总结经验,进步。
试生产控制计划检查清单
A-8试生产-控制计划检查清单-APQP
顾客或厂内零件号项目编号
问题
是
否
所要求的意见/措施
负责人
完成日期
1
在制定控制计划进是否使用了第6章所述控制计划方法?
2
为便于特殊产品/过程特性的选择,是否已识别所已知顾客关注的事项?
3
控制计划中是否包括了所有特殊产品/过程特性?
4
在制定控制计划时是否使用了SFMEA,DFMEA和PFMEA?
企业名称替换
标准作业指导书-SOP
文件编号:
工序名称/编号
设备名称
实施日期
制定/修定单位
版本版次
使用单位
作业过程及反应计划:备注栏标注特殊特性符号
序号
工步名称
所需工具及设备
作业要求/标准
操作说明
反应计划
备注
1
2
3
4
5
6
7
8
9
制/修订
审核
批准
日期
日期
日期
表单编号:PSD-1001-10
5
是否明确需检验的材料规范?
6
控制计划中是否明确从进货(材料/零件)到制造/装配(包括包装)的全过程?
7
是否涉及工程性能试验要求?
8
是否具备如控制计划所要求的量具和试验装置?
9
如要要,顾客是否已批准控制计划?
10
供方和顾客之间的测量方法是否一致?
项目小组成员会签
项目组长
修订日期
第1页,共1页
表单编号:PSD0203-02-8
样件试产及生产控制计划
40 样件试制
压力 位置 时间 温度
样件试制
客供资料
WI-M-005
目测显示屏 1次
WI-M-016
WI-M-018
按试模/试生产通 知单的要求
目测产品
1次
每次 每次
客供资料 WI-M-005 WI-M-016
通知调机员或调机班长再调机
按试模/试生产 通知调机员﹑QE﹑修模
通知单的要求
重新制版
1 每次 按WI的规定操作 通知QE或塑料部经理
80
QA
QR-APQP-001A
外观
参照检验作业指导 书
目测产品
全检
QA检验报告
通知QE﹑QA经理﹑ 和塑料部经理处理
其它 批准/ 日期(如需要)﹕
供方/厂家﹕
供方代码﹕
Hale Waihona Puke 生产批准/日期﹕顾客 质量批 准日期(如需要)﹕
零件 过程名称 过程
机器工装
特性
夹具 NO 项目 过程
特殊 特性 分类
产品/过程 规范/公差
方法
评价
取样
测量技术 数量 频率
控制 方法
反应计划
加入原料
LCP
磅秤
10 备料
焗炉 混料机
混水口料 焗料温度
50 样件检验
外观 尺寸
参考﹕ 客户控制计划
参照图纸规格
目测产品
全检
样品批核报告
卡尺 每模 穴一件 测量报告 OGP
通知调机员﹑QE﹑或修模
通知调机员﹑QE﹑或修模必 要时通知客户或交客户认可
60 装配
装配
参照检验作业指导 书
目测检查
全检 按WI的规定操作
试生产控制计划检查表
修订日 期:_____
XXX-QR17 A版
5 是否明确需检验的材料规范?
6 控制计划中是否明确从进货(材料/零件)制造/装配(包括包装)的全过程?
7 是否涉及工程性能试验要求?
8 是否具备如控制计划所要求的量具和试验设备?
9 如要求,顾客是否已批准控制方法?
10 供方和顾客之间的测量方法是否一致?
制 定
顾客零件编号 所要求的意见/措施
负责人 完成日期
XXX有限责任公司
试生产—控制计划检查表Biblioteka 产品名称规格/型号
问
题
1 在制定控制计划时是否使用了第6章所述的控制方法论?
是否
2 为便于产品/过程特殊特性的选择,是否已识别所有已知的顾客关注的事项?
3 控制计划中是否包括了所有的产品/过程特殊殊性?
4 在制定控制计划时是否使用了SFMEA,DFMEA和PFMEA?