
棉纺细纱工序常见纱疵原因分析及预防措施
() 2 防止后罗拉绕粗纱条 , 如发现后罗拉绕粗
收稿 日期 :o 6— 2—1 20 0 5
作者简介 : 王相生(99 , , , 16 一)男 大专 技师 , 主要从 事纺设备管理.
维普资讯
5 2 防治方 法 .
() 2 细纱前皮辊轴芯缺油或芯轴生锈, 使纱条
输 出略慢而 形成 紧捻 . () 3 锭带 滑 出锭 盘 而 到锭 子 上 , 子 意外 旋 转 锭 而形成 紧捻 纱.
3 2 防治方 法 .
() 1加强运转检查 , 时做好细纱机牵伸部件 及 的清洁工作 , 防止 皮 圈 内积花 及胶 辊两 头绕花 . () 2 定期检查罗拉弯曲, 辊偏心 、 胶 损伤 , 做好 集棉器保养工作. 使集棉器灵活 , 与罗拉胶辊接触 良好 , 不跳动, 皮辊加油要均匀 , 不要溢出 , 揩皮辊、
2 I 产 生 的主 要原 因 . I I 产 生的主 要原 因 .
() I换粗纱时把摘除的纱尾不慎带人邻纱或在 盘粗纱时将纱尾 同粗纱一起盘人后再搭人细纱机. () 2 细纱机车顶板上粗纱的纱尾下垂, 被上排 粗纱卷入 , 喂进细纱机或细纱机 的上排粗纱用完而 未及时调换 , 致使此粗纱 的纱尾搭人相邻纱条. () 3 细纱机纱架抖动 , 致使粗纱纱条引入太快. () 4 细纱机细纱断头后输 出须条飘人相邻 纱 条, 形成 均匀 的粗 纬.
3筒管落地沾油管纱落地沾油特别是在细纱机车头处地面油污较多筒管沾污后未揩净纺纱后近筒管层细纱被沾污管纱沾污外层细纱造成油经油纬
维普资讯
第2 7卷第 1期
20 0 6年 O 3月
河
南
纺
织
科
技
V0. 7 No 1 12 .
Ma ., 0 6 r 20
H ENAN T ) L C ENC & T HN0L E( E S I T【 E EC OGY
棉 纺 细 纱 工序 常见 纱疵 原 因分 析及 预 防措 施
王相生, 路希明, 常 宏
( 南省 安阳市青年纺织厂 , 河 河南 安阳 4 50 ) 5 0 0 摘 要 : 对棉 纺细纱工序 常见 的粗 经粗纬、 针 油经油纬、 弱捻 纱、 竹节纱 、 棉球 、 白点等纱疵 , 析产 生的原 大 分
() 5 细纱机后罗拉绕粗纱头 , 使牵伸倍数加大 , 而使同档另一锭 的粗纱纱条失去后 区牵伸作用. () 6 胶辊缺油 , 打顿轧煞 , 摇架加压失效 , 导纱
动程不正等. 1 2 防治 方法 .
() 1 加强质量宣传教育, 做到地面无油污, 油污
机 件不 直 接 放在 地 面 上 , 油手 不 接 头 , 碰纱 条 及 不
因。 结合 实 际介 绍 了对 应 的预 防措 施 .
关键词 : 纺; 棉 细纱 ; 纱疵
纱 疵 的产 生 涉及 到 纺 纱原 料 、 艺 设计 、 械 工 机
设备、 温湿度、 操作、 运转管理等各方 面的工作. 成 纱纱疵对织造效率及织物的染色效果影 响较大 , 直 接影响棉布 的内在质量和外观质量. 降低纱疵工作 涉及面广 , 减少纱疵必须层层把关. 现将棉纺细纱 工序常见纱疵的产生原 因及防治措施介绍如下.
纱立即将 同档皮辊的两个纱拨出检查 , 如纱 的直径 偏 大有碰 钢领现 象则 必须剔 除. () 3 加强保全、 保养运转检修 , 机械把关 , 发现 纱架振动时及时处理 , 杜绝胶辊缺油、 打顿 、 扎煞和 摇架加压失效, 以及导纱动程不正规现象.
2 油 经 、 纬揩车不慎 , 将油沾污棉条 、 棉纱 或 者加油 过多 , 在罗 拉上 , 成油 经 、 溢 造 油纬 . () 2 平揩车后 , 开车前油手未洗而接头 , 且未摘
除 干净 , 成油经 、 造 油纬 .
() 3 筒管落地沾油, 管纱落地沾油 , 特别是在细 纱机车头处 , 地面油污较多, 筒管沾污后未揩净, 纺 纱后近筒管层细纱被沾污 , 管纱沾污外层细纱造成 油经 、 油纬 . 2 2 防治方法 .
牵伸部件. () 2 筒管、 管纱尽 量不落地 , 落地后随时捡起 ,
() 1 加强运转 管理 , 做好操作质量宣传教育工
作, 细纱挡车工勤跑巡回, 换粗纱时防止纱尾落人 , 随时摘除纱尾 , 减少空粗纱, 细纱断头及时升头.
随手摘除油污部分或剔除油纱. () 3 做好半成品与成品堆放处、 容器、 运输车辆
皮 圈时防止 表面沾 油.
() 1加强操作技术练兵 , 缩短接头时间. 接头时 拉 掉一些 纱段 , 防止 重复加 捻而 产生 的 紧捻 纱 . ( ) 辊加 油要按 周期进 行 , 油要 均匀 , 意 2皮 加 注
防止 漏加 现 象 , 季 节 分 别 使 用 不 同粘 度 的皮 辊 按
第1 期
棉纺细纱工序常见纱疵原因分析及预防措施
3 9
() 2 飞花 聚积在罗 拉或 皮 圈上 , 及时 清除 , 未 由
3 紧捻 纱
3 1 产 生的 主要原 因 .
于纱条左右横动, 必然带入这些缠绕形态的纤维 ,
形成 较 长的竹节 .
() 1 细纱挡车工接头动作缓慢 , 头时通过嵌 接
钢 丝圈 , 管 , 手在 掐头 时筒 管 随着锭 子 旋 转 , 插 右 在 这 瞬间细纱 重 复加 捻 而形成 紧捻纱 .
() 3 皮辊 、 铁辊加油过多而溢出, 造成绕皮辊和 绕皮圈, 形成条干纱疵和竹节纱疵. () 4 罗拉弯曲、 胶辊表面有磨痕、 裂纹、 中凹, 上 销钳 口晃动 , 胶圈打顿, 下胶 圈跑偏 , 有夹杂物, 集 棉器不 良等机械原因造成节细节粗 , 形成竹节纱.
油.
6 棉球
棉球 就是正 常纤维 扭结 的小球 状 .
6 1 产生 的主要 原 因 .
() 3 锭子传动部分机件要正常 , 锭带张力要适
细纱质量问题的原因分析及措施
细纱质量问题的原因分析及措施锦坤盈纺织我们只专注于纺纱每天为你提供最实用的纺纱技术、管理、行业信息1竹节纱疵产生的原因1.1 工艺设备不良造成的粗节纱疵。
(1)清花尘笼补风不足、棉快在凝棉器中转移不良造成大竹节棉结、各部剥棉隔距大转移不良。
(2)梳棉梳理不良造成棉束存在欠伸后形成竹节、墙板隔距不标准墙板花不能排除。
(3)并条吸风不良、条子重叠、隔距过小、圈条工艺不良条子发毛褶皱等。
(4)粗纱捻系数小,梳棉、并条喇叭口大小不合理,影响条子的紧密度、锭速过高,定量太重,粗纱张力太大、锭翼积花等。
(5)细纱后欠伸过小,前区欠伸过大纤维前区变速大控制不良、车间湿度小、细纱捻度低。
(6)后纺捻接不良,清纱工艺不合理、捻接器气压不足、车间湿度小、车速高、飞花多筒纱放置时间长。
(7)温湿度过大过小。
1.2 器材原因造成的粗节纱疵(1)皮辊皮圈质量不好,表面光洁度、粗糙度、处理法不好、不适应车间的温湿度及原料,造成挂花、静电、含湿绕花等、皮圈直径不合理,应保持上松下紧,减少滑溜。
(2)罗拉、锭翼、钢丝圈不清洁挂花,圈条容量太大,绒辊、集合器、喇叭口位置不正。
(3)原料问题,涤棉、人棉短绒、浆块、束丝多。
(4)操作清洁不到位造成竹节纱疵。
2 出硬头的影响因素(1)隔距块规格影响中区摩擦力界的分布。
应结合粗纱定量、捻系数的大小、后区隔距及后区牵伸合理选择。
(2)粗纱的定量大,在同样的胶辊状态和后区牵伸倍数及粗纱捻系数情况下,相应细纱牵伸时的胶圈钳口握持力增加,以满足牵伸力握持力的匹配。
(3)胶辊的表面处理方式和胶辊胶圈的表面摩擦系数影响握持力和牵伸力的大小匹配。
不粘缠的情况下尽量加大胶辊的表面摩擦系数,控制胶圈滑溜的情况下适当减小胶圈的表面摩擦系数,以稳定中区牵伸力。
(4)温湿度过大,使须条中纤维间的摩擦阻力相应增加,导致须条中纤维抱合力增加,造成牵伸力大小波动而造成牵伸不稳定的现象。
(5)粗纱假捻器表面磨损,造成须条内纤维的抱合力差异而带来握持力的大小波动。
纺纱过程中出现的问题及解决措施
纺纱过程中出现的问题及解决措施纺纱疵点及解决措施1. 纱线不匀原因:原料品质不佳、梳理不充分、牵伸不均匀、锭子质量差解决措施:采用优质原料、加强梳理、优化牵伸工艺、更换或维修锭子2. 毛羽原因:原料纤维过短、梳理不足、牵伸过度、加捻不当解决措施:选用较长纤维原料、加强梳理、调整牵伸工艺、优化加捻参数3. 太紧原因:牵伸过大、加捻过多、锭子调整不当解决措施:减少牵伸倍数、降低加捻强度、调整锭子4. 太松原因:牵伸不足、加捻过少、锭子调整不当解决措施:增加牵伸倍数、提高加捻强度、调整锭子5. 粗细不均原因:原料纤维粗细不均、牵伸不均匀、加捻不均匀解决措施:选用均匀原料、优化牵伸工艺、调整加捻参数6. 结头原因:原料中有杂质、梳理不充分、牵伸不均匀、加捻过大解决措施:去除原料中的杂质、加强梳理、优化牵伸工艺、降低加捻强度7. 条痕原因:原料染色不均匀、混纺原料不匹配、牵伸不均匀、加捻不均匀解决措施:均匀染色原料、选择匹配的混纺原料、优化牵伸工艺、调整加捻参数8. 花疵原因:原料中有杂色纤维、梳理不充分、牵伸不均匀、加捻不均匀解决措施:去除原料中的杂色纤维、加强梳理、优化牵伸工艺、调整加捻参数9. 脆硬原因:原料纤维成熟度差、梳理不足、加捻过度解决措施:选用成熟度高的原料纤维、加强梳理、降低加捻强度10. 棉结原因:原料中有棉结、梳理不充分、牵伸不均匀、加捻过大解决措施:去除原料中的棉结、加强梳理、优化牵伸工艺、降低加捻强度11. 裂口原因:原料纤维强度低、梳理过度、牵伸过大、加捻过大解决措施:选用强度高的原料纤维、加强梳理、优化牵伸工艺、降低加捻强度12. 僵硬原因:原料纤维弹性差、梳理不足、牵伸过大、加捻过度解决措施:选用弹性好的原料纤维、加强梳理、优化牵伸工艺、降低加捻强度13. 刺毛原因:原料纤维中含有短纤维、梳理不足、牵伸不均匀、加捻过度解决措施:去除原料中的短纤维、加强梳理、优化牵伸工艺、降低加捻强度14. 络筒时断头原因:原料强度低、梳理不足、牵伸不均匀、加捻不足、络筒张力过大解决措施:选用强度高的原料纤维、加强梳理、优化牵伸工艺、调整加捻参数、降低络筒张力。
细纱长细节纱疵的形成原因与防治措施
细纱长细节纱疵的形成原因与防治措施
细纱长细节纱疵的形成原因:
1. 原材料不良:如含有过多的杂质、短绒等。
2. 加工条件不良:如机器调试不当、维护不到位、清洁不彻底等。
3. 生产管理不良:如操作人员技能不足、品管不严格等。
细纱长细节纱疵的防治措施:
1. 定期进行原材料的筛选和清洗,保证原材料的质量。
2. 加强机器的维护和调试,保证机器的正常运转和生产效率。
3. 提高操作人员的技能和品质意识,加强培训和管理,保证生产流程的规范化和标准化。
4. 建立质量管理体系,加强品质监控,及时发现和纠正问题,确保产品品质符合要求。
5. 加强质量审查和检验,防止不良品流入下道,确保产品品质符合要求。
6. 加强内部质量控制,与下游客户进行有效沟通,及时反馈客户反馈,不断改进产品质量,提高客户满意度。
纺纱过程中出现的问题及解决措施
纺纱过程中出现的问题及解决措施纺纱过程中常见问题及解决措施断纱原因:纱线强度不足,捻度过低,张力不均匀,导纱管损坏,机件故障等。
解决措施:调整捻度,提高纱线强度,检查并修复导纱管,排除机件故障。
毛羽过多原因:纤维过于短小,捻度过低,含蜡量低,纺纱过程中摩擦过大等。
解决措施:精选长纤维,适当提高捻度,添加适当的含蜡剂,优化工艺减少摩擦。
条干不匀原因:原料质量不均,喂入不均匀,牵伸不均匀,锭速不稳定等。
解决措施:优化原料配比,调整喂入装置,改善牵伸工艺,保持锭速稳定。
纱线强度低原因:纤维强度低,捻度不足,纤维排列不紧密等。
解决措施:精选高强度纤维,适当提高捻度,优化喂入和牵伸工艺,改善纤维排列方式。
纱线弹性差原因:纤维弹性差,捻度不足,纤维排列不规则等。
解决措施:引入具有弹性的纤维,适当提高捻度,优化喂入和牵伸工艺,提高纤维排列的规则性。
纱线毛糙原因:纤维较短,捻度不足,含油量低,纤维排列不整齐等。
解决措施:精选较长纤维,适当提高捻度,补充含油剂,优化喂入和牵伸工艺,改善纤维排列方式。
纱线异形原因:导纱管损坏,锭子变形,牵伸部位不均匀等。
解决措施:检修和更换导纱管,修复锭子,调整牵伸部位,保证其均匀分布。
纱线疵点原因:原料中杂质较多,纺纱过程中有外来纤维混入,机件损坏等。
解决措施:精梳原料,清除杂质,防止外来纤维混入,及时维修机件。
纱线色差原因:原料色差,染色不均匀,纺纱过程中受到光照或高温影响等。
解决措施:精选色泽一致的原料,优化染色工艺保证均匀性,采取措施防止光照和高温影响。
纱线起毛原因:纤维较短,捻度不足,含蜡量低,机件磨损等。
解决措施:精选较长纤维,适当提高捻度,补充含蜡剂,定期维修机件,减少磨损。
纱线发硬原因:纤维强度高,捻度过高,含油量低等。
解决措施:精选强度适中的纤维,适当降低捻度,补充含油剂,改善纤维排列方式。
常见细纱疵点及产生原因
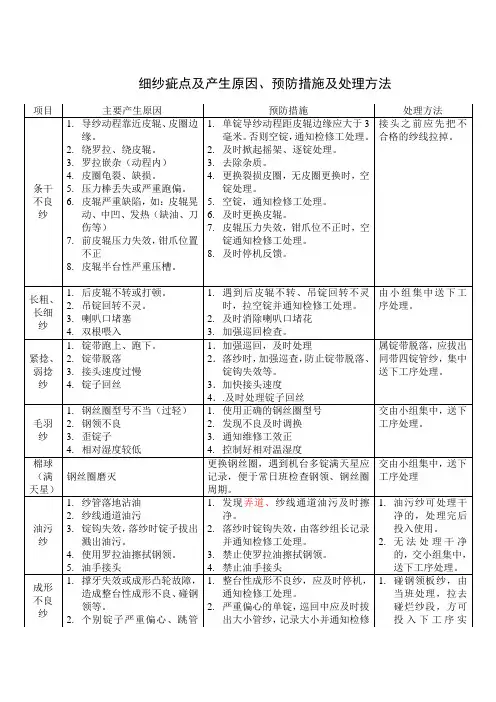
4..及时处理锭子回丝
属锭带脱落,应拔出同带四锭管纱,集中送下工序处理。
毛羽纱
1.钢丝圈型号不当(过轻)
2.钢领不良
3.歪锭子
4.相对湿度较低
1.使用正确的钢丝圈型号
2.发现不良及时调换
3.通知维修工效正
4.控制好相对温湿度
交由小组集中,送下工序处理。
棉球(满天星)
钢丝圈磨灭
更换钢丝圈,遇到机台多锭满天星应记录,便于常日班检查钢领、钢丝圈周期。
2.无法处理干净的,交小组集中,送下工序处理。
成形不良纱
1.撑牙失效或成形凸轮故障,造成整台性成形不良、碰钢领等。
2.个别锭子严重偏心、跳管等。
3.锭脚回丝多,造成冒纱
1.整台性成形不良纱,应及时停机,通知检修工处理。
2.严重偏心的单锭,巡回中应及时拔出大小管纱,记录大小并通知检修工处理
3.跳管单锭应及时处理,拉去锭脚回丝,若是纱管问题更换纱管重新生头。
1.碰钢领板纱,由当班处理,拉去碰烂纱段,方可投入下工序实用。
2.成形不良视情节,在不影响络筒工序生产下,投入下道使用,否则须拉清不良纱段。
错支
粗纱用错,筒管用错,后皮辊加压失效
加强巡回检查,通知检修工处理
交于小组长统一处理
煤灰纱
室外空气浊度大,空气中的微粒进入纺纱车间
1.空调室做好恶劣天气预警工作。
交由小组集中,送下工序处理
油污纱
1.纱管落地沾油
2.纱线通道油污
3.锭钩失效,落纱时锭子拔出溅出油污。
4.使用罗拉油擦拭钢领。
5.油手接头
1.发现弄道、纱线通道油污及时擦净。
2.落纱时锭钩失效,由落纱组长记录并通知检修工处理。
第二章 纱疵分析与预防
第二章纱疵分析与预防第一节:概述纱疵的定义纱疵顾名思义是指纱的疵点,也就是指在纺纱生产过程中所产生的疵点,由原纱产生的疵点,织入布面反映在布面上的统称为布面纱疵。
布面纱疵包括影响棉布降等的疵点和不影响降等的疵点。
后者有的可以修复,有的不能修复,有时对后加工和成品也会产生不良影响。
消除纱疵的重要性:纱疵直接影响棉布的内在质量和外观质量,如:规律性错纬不仅影响棉布外观,而且对棉布的强力也有很大的影响,因此,布面纱疵是评定棉布质量品等的主要依据之一。
棉布的分等是由物理指标、棉结杂质与布面疵点(包括纱疵与织疵)相结合进行评定的。
布面疵点的多少直接影响棉布的下机一等品率和入库一等品率两项质量指标。
有些纱疵虽然评分不会使棉布降等,但也影响棉布的外观,需要在验布中作出标识,进行修织。
这不但要花费大量的人力和物力,而且修织后常会造成内在质量的不良,影响棉布的使用效果。
纱疵、织疵多,是当前棉布质量主要问题之一,是影响棉布出口竞争能力的关键。
棉布走向国际市场,必须大力降低纱疵。
纱疵的分类按出现的规律分随机产生的、零星出现的随机性纱疵,大多数无明显规律。
突然发生的、大批出现的突发性纱疵,大多数有一定的规律。
按其形成纱疵的原因分因单位长度重量变异形成的纱疵①长片段重量变异形成的纱疵包括错纬、粗经等,②短片段重量变异形成的纱疵包括条干不匀、竹节等,因纱线捻度变异形成的纱疵包括紧捻、弱捻、纬缩等,因纱线色差变异形成的纱疵包括油经、油纬、油花纱、煤灰纱、色经、色纬等,因纱线卷绕成形变异造成的纱疵包括脱纬、稀纬其它与纺纱有关或间接影响的纱疵,如接头、棉球、烂边等。
按其形成的工序分清梳车间形成的纱疵,主要有异纤、花经、花纬、布开花等,前纺车间形成的纱疵主要有片段较长的错纬、粗节长度较长的竹节、长片段条干不匀等,细纱车间形成的纱疵主要有错纬、条干不匀、竹节纱、紧捻、弱捻及因管纱成形不良造成的脱纬、稀纬等疵点,后加工形成的纱疵,主要有多股、因紧捻纱形成的错纬等,其它部门形成的纱疵,如因空调组温湿度控制不良造成的煤灰纱等。
细纱工序产生细节的因素分析和改进措施
细纱工序产生细节的因素分析和改进措施工序产生的中短片段细节对后道工序的生产会造成不利的影响,使织造工序断头增加,给生产效率的提高带来困难,同时使布面质量和风格受到影响。
所以最大程度地减少细节就尤为重要。
一、细节的产生机理1、纤维在牵伸过程中,由于受到各因素的影响,纤维不在同一界面上变速而产生移距偏差。
如在牵伸区内,须条的某一截面上有较多的纤维提前变速,便会产生粗节,在粗节的后面就是细节;反之,若有较多的纤维变速较晚,便会产生细节,在细节的后面就是粗节。
当纤维的变速位置越分散,则移距偏差值越大,粗细节越多。
2、在粗纱进入牵伸区后,纤维所受到的力是多方面的,理想的状态是这些作用力始终不发生变化,设备状态保持如一,使每根纤维的变速点趋于一致,而实际情况是或多或少都存在差异,控制和减少这种差异就是我们要努力的目标和方向。
二、产生细节的因素1、前牵伸区,纤维在此区域运动最为激烈,罗拉和胶辊的状态直接影响纤维的运动。
罗拉弯曲、晃动、齿型不良以及前胶辊铁壳游隙过大、胶辊表面有凹槽、不光滑,摇架压力或大或小等因素都会造成对纤维的控制力不断的发生变化,易产生8cm机械波;胶辊表面粗糙,纤维易粘附在胶辊表面,造成纤维散失,产生细节。
2、中区牵伸,如该部位对纤维控制不当,使纤维在上下皮圈间的运动不规则,发生位移。
如浮游区过大、上下皮圈龟裂、上下肖变形、表面不光滑、中铁壳表面生锈、皮圈内积花、皮圈跑偏、下皮圈张力架弹簧失效等,这些会造成皮圈的回转速度不匀,产生皮圈顿挫,使从后罗拉钳口输送过来的纱条不能被有效拉伸,而发生扭曲;上肖变形极易造成上皮圈起拱,使纤维在上下皮圈之间失去控制而产生30-40cm机械波;浮游区过大会增加浮游纤维的数量,使纤维的变速位置紊乱而产生细节。
3、横动装置不良(小于5mm)或者整个装置失灵、无左右移动,使纤维在同一点上连续牵伸、摩擦,没有恢复弹性的时间,均会造成胶辊、胶圈出现凹槽,影响纤维在牵伸过程中的运动。
纺纱过程中出现的问题及解决措施
纺纱过程中出现的问题及解决措施纺纱是把纤维材料经过一系列的加工步骤之后,使其成为可以用来织造纺织品的线状材料的过程。
纺纱的过程可能会出现各种问题,这些问题会严重影响纺纱的质量和生产效率。
本文将介绍纺纱过程中常见的问题及其解决措施。
一、纤维质量不均匀纤维材料的质量不均匀会导致纺纱时出现断裂、断头、打摆等问题,影响纱线的均匀度和强度。
解决措施包括:1.对原料进行分类分级,在纺纱前先对原料进行分类分级,把质量相近的原料放在一起,以提高纤维的一致性。
2.优化纺纱工艺,在纺纱过程中采取适当的拉伸、捻合和梳理等措施,以平衡纤维的不均匀性。
3.使用预处理设备,在纺纱前使用预处理设备,比如预并条机、预并梳机等,对原料进行预处理,使得原料的质量更加均匀。
二、纱线强度不足纱线的强度不足会导致织造时易断裂,影响纺织品的质量。
解决措施包括:1.选用合适的纤维材料,增加纤维的长度和粗度,选择合适的纤维组合,以提高纱线的强度。
2.优化纺纱工艺,调整纺纱的各道工艺参数,比如拉伸倍率、捻度、卷绕张力等,以提高纱线的强度。
3.设备维护保养,定期对纺纱设备进行维护保养,保证设备处于最佳工作状态,以增加纱线的强度。
三、纺纱设备故障纺纱设备故障会导致工作中断,影响生产效率。
解决措施包括:1.设备定期保养,做好设备的定期检查和保养工作,确保设备处于良好的工作状态。
2.做好备件储备,及时更新设备备件,确保设备备件的充足,以应对突发设备故障。
3.培训员工,培训工人掌握基本的设备维修和故障排除能力,提高设备故障处理的能力。
四、能耗高纺纱过程中的能耗问题不仅增加了生产成本,同时也会对环境产生负面影响。
解决措施包括:1.更新能效设备,更新能效设备可以降低能耗,达到节能减排的目的。
2.优化工艺流程,优化纺纱工艺流程,减少能源消耗,提高能源利用率。
3.强化员工意识,加强员工节能意识教育培训,提高员工对于能源的节约利用意识。
五、产品质量不稳定产品质量不稳定会导致退货率增加,影响企业的声誉和市场竞争力。
细纱常见疵点分析
细纱常见疵点分析(一)规律性条干不匀1、产生原因(1)罗拉偏心、弯曲或罗拉扭振;(2)牵伸传动齿轮磨灭过多或啮合不良;(3)牵伸传动齿轮的轴与轴承磨灭超限;(4)胶辊、胶圈质量不好。
2、解决措施加强设备维护检修管理工作,发现异常现象,及时加以解决。
(二)非规律性条干不匀1、产生原因(1)胶辊绕花(2)胶辊加压失效(3)胶圈老化,不光洁,有油污(4)下胶圈张力架弹力失效,张力不稳定(5)胶辊缺油、磨损,回转打顿2、解决措施加强设备维护检修以及运转巡回工作,发现问题及时处理。
(三)碰钢领纱1、产生原因(1)锭座松动,锭子与钢领不同心(2)筒管变形或内腔不洁,小眼磨损、不洁或脱落;锭尖磨灭,锭杆弯曲或磨损;锭子绕回丝(3)级升量不足2、解决措施(1)加强设备维护检修(2)制定合理的工艺(四)紧捻纱1、产生原因(1)细纱接头动作慢,拎头时间过长(2)粗纱定量偏重(3)前胶辊轴承缺油、磨损2、解决措施(1)加强设备维护检修工作(2)提高运转操作技术水平(五)弱捻纱1、产生原因(1)筒管变形、失修,天眼或下口松动,小眼内壁不洁(2)锭子缺油,锭脚上轴承座磨损或锭钩磨锭盘(3)锭带伸长超限,锭带盘重锤刻度不对,张力架张力失效2、解决措施(1)加强设备维护检修巡回工作(2)加强专件检修、更换(六)冒头冒脚纱1、产生原因(1)钢领板始纺位置过高或过低(2)钢领板高低不平(3)落纱位置过高(4)筒管天眼孔径过大或过小(5)锭子绕回丝(6)成形链条磨损伸长(7)牵吊带松动2、解决措施(1)严格按照安装精度要求安装调试钢领板(2)确定合理的钢领板始纺位置和落纱位置(3)加强成形机件的巡回检修工作。
棉纺各工序疵点产生原因汇总-0000
——自己总结汇编有关技术资料
一、棉卷疵品、产生原因及其预防方法
疵品名称 产生原因 预防方法 1、合理工艺流程,调整打手速度和隔距等 工艺设计。 2、合理使用回花、再用棉。 3、输棉通道、打击机件经常保持光洁。 4、堵车后掏出的棉花要经过处理以后再混 用。
棉卷中束丝太多(束丝卷) 1、原棉经过打击点太多,遭受过度的打 击,纤维损伤,弹性疲劳;各机打手速度 太快。 2、打手与剥棉刀隔距太大,返花多;打手 和尘棒隔距太小。 3、再用棉、回花回用太多。 4、通道和打击机件不光洁。 5、堵车以后掏出的棉花混入。 棉卷厚薄不匀或有破洞 1、棉箱出棉量不均匀。 2、天平给棉调节机构安装不好。 3、风机速度不足或风道堵塞漏风。 4、上下尘笼及两边墙板带花。 5、传动皮带过松。 6、打手缠绕纤维。 棉卷中含杂过多 1、原棉含杂率高,含水过多。 2、经过的打击点太少或打手机件速度较 慢,开松除杂作用不够。 3、补风部位不合理或风机速度过高回收
二、梳棉常见疵品及其产生原因
疵品名称 产生原因 1、给棉罗拉弯曲或加压不良。 2、给棉板与刺辊、锡林与刺辊、道夫、盖板、后罩板下口等隔距过大或左右不一致。 3、刺辊有偏心或锯齿不锋利。 4、小漏底中部隔距过大。 5、大小漏底挂花,不定时带入棉网。 6、前后罩板发毛。 7、盖板针布脱针,损伤过多或不锋利。 8、棉卷横向均匀度不良。 1、棉卷有萝卜丝或掺用回花过多。 2、刺辊锯齿不锋利或有倒齿、挂花。 3、主要隔距过大(同云斑 2) 4、针布不锐利,钢针过短或损伤脱针过多。 5、车间温湿度太高或棉卷含水率过高。 6、针布绕花或不及时抄针。 1、锯齿或针布不锐利或表面不平整。 2、后车肚除杂效率低。 3、锡林与盖板隔距过大。 4、抄针不及时或不彻底。 1、棉卷两边太薄,边缘不齐,导棉板开档太大或太小。 2、大漏底两边集聚飞花杂质。 3、针布两侧积有飞花杂质。