
各种常见钢材的焊接焊条及焊接工艺选用一览表
TIG-R30
R307
#20+#20
TIG-J50
J507
22
12Cr1MoV+12Cr1MoV
TIG-R31
R317
A335P11+12Cr1MoV
TIG-R30
R307
#20+#20
TIG-J50
J507
23
12Cr1MoV+316
H1Cr24Ni13、H1Cr25Ni20、H0Cr25Ni13
A132、A137
316L+1Cr18Ni9Ti
H1Cr19Ni10Nb、H1Cr19Ni9Ti
A132、A137
26
TP316+316ss
H1Cr19Ni9Ti
A132
27
316SS+1Cr18Ni9Ti
H1Cr19Ni9Ti
A132
28
T91+TP316
镍基182
ENiCrFe-2
29
TP316+TP316
TIG-R40
R407
45
12Cr1MoV+TP316
H0Cr25Ni13
A302
8
12Cr1MoVG
TIG-R31
R317
9
12Cr2Mo
TIG-R40
R407
10
10CrMo910
TIG-R40
R407
11
SA335P22
TIG-R40
R407
12
15CrMo (WC6)
TIG-R30
R307
13
SA335P11、SA182F11、SA335P12
TIG-R30
R307
14
15CrMo+12Cr1MoVG
H1Cr24Ni13、H0Cr25Ni13
A302、A307
A335P11+1Cr18Ni9Ti
H1Cr24Ni13、H0Cr25Ni13
A302、A307
#20+1Cr18Ni9Ti
H1Cr24Ni13、H0Cr25Ni13
A302、A307
21
12Cr1MoV+12Cr1MoV
TIG-R31
R317
TIG-R30
R307
15
20+12Cr1MoVG
TIG-J50
J507
16
20+SA335P22
TIG-J50
J507
17
20+15CrMoG
TIG-J50
J507
18
SA335P22+15CrMo
TIG-R30
R307
19
SA335P22+12Cr1MoV
TIG-R31
R317
20
12Cr1MoV+1Cr18Ni9Ti
H1Cr19Ni9Ti、H0Cr18Ni9Ti
A137、A132
合金焊缝需要进行100%光谱复查检验
根据温度与压力两个参数定
2
0Cr19Ni9
H1Cr19Ni9、H0Cr20Ni10
A102、A107、132
3
0Cr18Ni11Nb
H1Cr19Ni10Nb、H1Cr19Ni9Ti
A137、A132
4
A302、A307
#20+316L
H1Cr24Ni13、H1Cr25Ni20、H0Cr25Ni13
A302、A307
#20+1Cr18Ni9Ti
H1Cr24Ni13、H1Cr25Ni20、H0Cr25Ni13
A302、A307
24
316+1Cr18Ni9Ti
H1Cr19Ni10Nb、H1Cr19Ni9Ti
H0Cr25Ni13
A302
35
TP316+A-182Grade F91
镍基182
ENiCrFe-2
36
T91+A216Grade WCB
TIG-R40
R407
37
T91+A105
TIG-R40
R407
38
T91+A-182Grade F22
TIG-R40
R407
39
T91+A-182Grade F91
CM9-1G
E9015-B9
40
12Cr1MoV+A216Grade WCB
TIG-J50
J507
41
12Cr1MoV+A105
TIG-J50
J507
42
12Cr1MoV+A-182Grade F22
TIG-R40
R407
43
12Cr1MoV+A-182Grade F91
TIG-R40
R407
44
T91+12Cr1MoV
H1Cr19Ni9Ti
A132
30
T91+1Cr18Ni9Ti
镍基182
ENiCrFe-2
31
T91+T91
CM9-1G、TGS-9cb
E9015-B9
32
TP316+A216Grade WCB
H0Cr25Ni13
A302
33
TP316+A105
H0Cr25Ni13
A302
34
TP316+A-182Grade F22
A132、A137
316L+316L
H1Cr19Ni10Nb、H1Cr19Ni9Ti
A132、A137
1Cr18Ni9Ti+1Cr18Ni9Ti
H1Cr19Ni10Nb、H1Cr19Ni9Ti
A132、A137
25
1Cr18Ni9Ti+1Cr18Ni9Ti
H1Cr19Ni10Nb、H1Cr19Ni9Ti
0Cr18Ni11Ti
H1Cr19Ni10Nb、H1Cr19Ni9Ti
A137、A132
5
0Cr23Ni13
H1Cr24Ni13、H0Cr25Ni13
A407
6
1Cr20Ni14Si2
H1Cr24Ni13、H0Cr25Ni13
A407
7
0Cr25Ni20
H1Cr25Ni20、H0Cr25Ni13
A407
A302、A307
12Cr1MoV+316L
H1Cr24Ni13、H1Cr25Ni20、H0Cr25Ni13
A302、A307
12Cr1MoV+Ni9Ti
H1Cr24Ni13、H1Cr25Ni20、H0Cr25Ni13
A302、A307
#20+316
H1Cr24Ni13、H1Cr25Ni20、H0Cr25Ni13
各种常见钢材的焊接焊条及焊接工艺选用一览表
各种常见钢材的焊接焊条及焊接工艺选用一览表
序号
材质
焊接工艺及焊接材料
焊接检验方法及数量
工艺方法
焊丝
焊条
光谱检验及复查
无损检验
1
1Cr18Ni9Ti
对于管壁厚度≤6mm的管道,采用全氩焊接方法,对于管道壁厚>7mm的管道可以才用氩电联焊的焊接方法。对于采用不锈钢焊条的焊缝可以不进行热处理,其它焊缝根据管道壁厚进行选择是否采用预热、热处理等工艺。
常用焊条牌号对照表

常用焊条牌号对照表1.碳钢焊条对照表焊条牌号,主要用途-------------,-----------------------------------J421,适用于焊接碳钢板和低合金结构钢J422,适用于焊接碳钢管道J425,适用于焊接碳钢构件J506,适用于焊接碳钢结构J507,适用于焊接碳钢管道J508,适用于焊接碳钢构件和厚板J509,适用于焊接碳钢二氧化碳气体保护焊J510,适用于焊接分析仪器和仪表设备2.不锈钢焊条对照表焊条牌号,主要用途-------------,-----------------------------------A102,适用于焊接低碳含量的奥氏体不锈钢A107,适用于焊接奥氏体、马氏体不锈钢A132,适用于焊接马氏体不锈钢A143,适用于焊接奥氏体、马氏体不锈钢A167,适用于焊接奥氏体不锈钢装饰构件A182,适用于焊接不锈钢管道3.铝焊条对照表焊条牌号,主要用途-------------,-----------------------------------H111,适用于焊接铝合金构件、车辆制造H112,适用于焊接铝合金厚板H113,适用于焊接铝制家具和装饰构件H131,适用于焊接铝合金船体、航空器制造H151,适用于铝合金船体、航空器制造4.钛焊条对照表焊条牌号,主要用途-------------,-----------------------------------E110,适用于焊接钛合金构件E120,适用于焊接钛合金船体、航空器制造E130,适用于焊接钛合金石油设备、化工设备制造E140,适用于焊接钛合金焊接结构5.镍合金焊条对照表焊条牌号,主要用途-------------,-----------------------------------ENiCrMo-3,适用于焊接镍基合金和其他合金材料ENiCrFe-2,适用于焊接高镍合金、铜合金和其他合金材料ENiCu-7,适用于焊接镍铜合金、钢和其他合金材料总结:焊条作为常用焊接辅助材料,不同的焊条牌号适用于焊接不同材料和工艺需求。
bl常用钢材焊材选用表(钢材焊材对照表)

E4315
J427
H08A
H08MnA
HJ431
H10MnSi
Ar
200~300℃
760±10℃
J427
380℃1.5h
碳素钢与低温型低合金钢焊接
Ⅰ+Ⅵ
E4315
J427
H08A
H08MnA
HJ431
H10MnSi
Ar
J427
380℃1.5h
常用钢材选用焊接材料表(异种钢)
钢号
接头母材类别号或组别号
类别
组别
钢号
标准编号
Ⅰ
Ⅰ+Ⅰ
Q235-A.F
GB/T912、GB/T3274
Q235-A
GB/T912、GB/T3274
Q235-B
GB/T912、GB/T3274
Q235-C
GB/T912、GB/T3274
10
GB3087、GB6479、GB/T8163、GB9948
20
GB3087、GB/T8163、GB9948、JB4726
W607
H08MnA
SJ102
TG50
Ar
MG49-Ni
CO2
焊条烘干
350~380℃
(恒温1h)
常用钢材选用焊接材料表(同类钢)
钢号
焊条电弧焊
埋弧焊
氩弧焊
CO2气保焊
焊前预热温度
焊后热处理温度
焊材烘干温度
焊条
焊丝钢号
(标准号)
焊剂
焊丝钢号
(标准号)
气体
焊丝钢号
(标准号)
气体
型号
牌号
牌号
种类
焊条标准对照表,很全,值得收藏
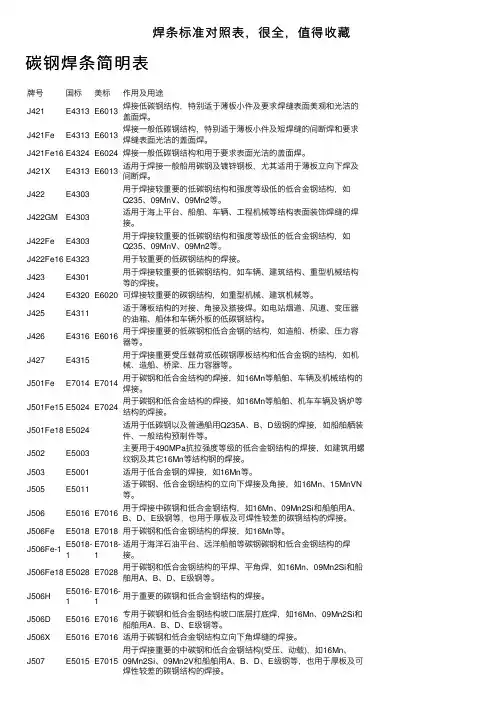
焊条标准对照表,很全,值得收藏碳钢焊条简明表牌号国标美标作⽤及⽤途J421E4313E6013焊接低碳钢结构,特别适于薄板⼩件及要求焊缝表⾯美观和光洁的盖⾯焊。
J421Fe E4313E6013焊接⼀般低碳钢结构,特别适于薄板⼩件及短焊缝的间断焊和要求焊缝表⾯光洁的盖⾯焊。
J421Fe16E4324E6024焊接⼀般低碳钢结构和⽤于要求表⾯光洁的盖⾯焊。
J421X E4313E6013适⽤于焊接⼀般船⽤碳钢及镀锌钢板,尤其适⽤于薄板⽴向下焊及间断焊。
J422E4303⽤于焊接较重要的低碳钢结构和强度等级低的低合⾦钢结构,如Q235、09MnV、09Mn2等。
J422GM E4303适⽤于海上平台、船舶、车辆、⼯程机械等结构表⾯装饰焊缝的焊接。
J422Fe E4303⽤于焊接较重要的低碳钢结构和强度等级低的低合⾦钢结构,如Q235、09MnV、09Mn2等。
J422Fe16E4323⽤于较重要的低碳钢结构的焊接。
J423E4301⽤于焊接较重要的低碳钢结构,如车辆、建筑结构、重型机械结构等的焊接。
J424E4320E6020可焊接较重要的碳钢结构,如重型机械、建筑机械等。
J425E4311适于薄板结构的对接、⾓接及搭接焊。
如电站烟道、风道、变压器的油箱、船体和车辆外板的低碳钢结构。
J426E4316E6016⽤于焊接重要的低碳钢和低合⾦钢的结构,如造船、桥梁、压⼒容器等。
J427E4315⽤于焊接重要受压载荷或低碳钢厚板结构和低合⾦钢的结构,如机械、造船、桥梁、压⼒容器等。
J501Fe E7014E7014⽤于碳钢和低合⾦结构的焊接,如16Mn等船舶、车辆及机械结构的焊接。
J501Fe15E5024E7024⽤于碳钢和低合⾦结构的焊接,如16Mn等船舶、机车车辆及锅炉等结构的焊接。
J501Fe18E5024适⽤于低碳钢以及普通船⽤Q235A、B、D级钢的焊接,如船舶舾装件、⼀般结构预制件等。
J502E5003主要⽤于490MPa抗拉强度等级的低合⾦钢结构的焊接,如建筑⽤螺纹钢及其它16Mn等结构钢的焊接。
(完整word版)各种常见钢材的焊接焊条及焊接工艺选用一览表
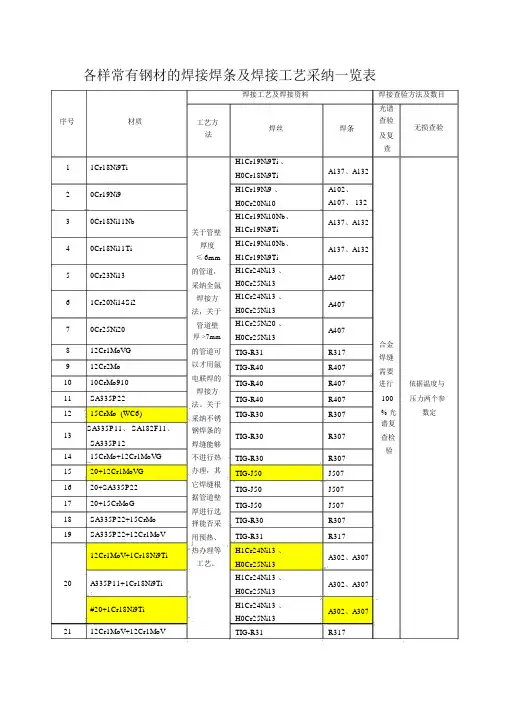
各样常有钢材的焊接焊条及焊接工艺采纳一览表序号材质11Cr18Ni9Ti20Cr19Ni930Cr18Ni11Nb40Cr18Ni11Ti50Cr23Ni1361Cr20Ni14Si270Cr25Ni20812Cr1MoVG912Cr2Mo1010CrMo91011SA335P221215CrMo (WC6)SA335P11、 SA182F11、13SA335P121415CrMo+12Cr1MoVG 1520+12Cr1MoVG1620+SA335P221720+15CrMoG18SA335P22+15CrMo19SA335P22+12Cr1MoV12Cr1MoV+1Cr18Ni9Ti 20A335P11+1Cr18Ni9Ti#20+1Cr18Ni9Ti2112Cr1MoV+12Cr1MoV工艺方法关于管壁厚度≤6mm的管道,采纳全氩焊接方法,关于管道壁厚 >7mm的管道可以才用氩电联焊的焊接方法。
关于采纳不锈钢焊条的焊缝能够不进行热办理,其它焊缝根据管道壁厚进行选择能否采用预热、热办理等工艺。
焊接工艺及焊接资料焊丝焊条H1Cr19Ni9Ti 、H0Cr18Ni9TiA137、A132H1Cr19Ni9 、A102、H0Cr20Ni10A107、 132H1Cr19Ni10Nb、A137、A132H1Cr19Ni9TiH1Cr19Ni10Nb、A137、A132H1Cr19Ni9TiH1Cr24Ni13 、A407H0Cr25Ni13H1Cr24Ni13 、A407H0Cr25Ni13H1Cr25Ni20 、A407H0Cr25Ni13TIG-R31R317TIG-R40R407TIG-R40R407TIG-R40R407TIG-R30R307TIG-R30R307TIG-R30R307TIG-J50J507TIG-J50J507TIG-J50J507TIG-R30R307TIG-R31R317H1Cr24Ni13 、A302、A307H0Cr25Ni13H1Cr24Ni13 、A302、A307H0Cr25Ni13H1Cr24Ni13 、A302、A307H0Cr25Ni13TIG-R31R317焊接查验方法及数目光谱查验无损查验及复查合金焊缝需要进行依据温度与100压力两个参% 光数定谱复查检验A335P11+12Cr1MoV TIG-R30R307#20+#20TIG-J50J50712Cr1MoV+12Cr1MoV TIG-R31R31722A335P11+12Cr1MoV TIG-R30R307 #20+#20TIG-J50J507H1Cr24Ni13 、12Cr1MoV+316H1Cr25Ni20 、A302、A307H0Cr25Ni13H1Cr24Ni13 、12Cr1MoV+316L H1Cr25Ni20 、A302、A307H0Cr25Ni13H1Cr24Ni13 、12Cr1MoV+1Cr18Ni9Ti H1Cr25Ni20 、A302、A30723H0Cr25Ni13H1Cr24Ni13 、#20+316H1Cr25Ni20 、A302、A307H0Cr25Ni13H1Cr24Ni13 、#20+316L H1Cr25Ni20 、A302、A307H0Cr25Ni13H1Cr24Ni13 、#20+1Cr18Ni9Ti H1Cr25Ni20 、A302、A307H0Cr25Ni13316+1Cr18Ni9TiH1Cr19Ni10Nb、A132、A137H1Cr19Ni9Ti24316L+316L H1Cr19Ni10Nb、A132、A137 H1Cr19Ni9Ti1Cr18Ni9Ti+1Cr18Ni9Ti H1Cr19Ni10Nb、A132、A137 H1Cr19Ni9Ti1Cr18Ni9Ti+1Cr18Ni9Ti H1Cr19Ni10Nb、A132、A137 H1Cr19Ni9Ti25H1Cr19Ni10Nb、316L+1Cr18Ni9Ti A132、A137H1Cr19Ni9Ti26TP316+316ss H1Cr19Ni9Ti A132 27316SS+1Cr18Ni9Ti H1Cr19Ni9Ti A13228T91+TP316镍基 182ENiCrFe-2 29TP316+TP316H1Cr19Ni9Ti A13230T91+1Cr18Ni9Ti镍基 182ENiCrFe-2 31T91+T91CM9-1G、 TGS-9cb E9015-B9 32TP316+A216Grade WCB H0Cr25Ni13A30233TP316+A105H0Cr25Ni13A30234TP316+A-182Grade F22H0Cr25Ni13A30235TP316+A-182Grade F91镍基 182ENiCrFe-2 36T91+A216Grade WCB TIG-R40R40737T91+A105TIG-R40R40738T91+A-182Grade F22TIG-R40R40739T91+A-182Grade F91CM9-1G E9015-B9 4012Cr1MoV+A216Grade WCB TIG-J50J507 4112Cr1MoV+A105TIG-J50J5074212Cr1MoV+A-182GradeTIG-R40R407 F224312Cr1MoV+A-182GradeTIG-R40R407 F9144T91+12Cr1MoV TIG-R40R407 4512Cr1MoV+TP316H0Cr25Ni13A302。
钢结构各种焊接工艺大全(带图例)

钢结构各种焊接工艺大全(带图例)1.1焊接准备1.1.1焊材干燥及管理:1.1.1.1一般钛钙型焊条如为新品则不必干燥,未用完的回收品则必须经60~1000C的干燥再使用。
1.1.1.2低氢焊条须经3000C温度、1个小时以上的干燥后,再放入1000C的干燥箱内时常干燥。
1.1.1.3如焊条装在焊条袋内到现场使用4小时不必干燥,而装在干燥器内到现场使用10小时不必再干燥。
1.1.1.4从焊剂新箱打开使用时,必须完全干燥状态下施焊。
1.1.1.5焊剂如打开经12小时后,须经1200C、1小时的干燥。
1.1.1.6新购买的焊条必须交仓库保管,置于通风、干燥、不直接接触地面的场所,使用时须填具领料单向仓库领用。
1.1.1.7工作结束,剩余焊条必须收回置于干燥箱内,次日再取用。
1.1.2坡口加工1.1.2.1为达到设计要求,钢材接合部板厚9mm以上的全熔透焊接必须开坡口,坡口的形状、尺寸、加工方法应按照设计图(制造图)或放样图所规定的要求进行。
1.1.2.2坡口表面要清理干净并作防锈处理或立即焊接。
1.1.2.3火焰开坡口若有伤痕,须用电焊修补后再用砂轮机磨平,并清理干净割渣和焊渣。
1.1.3焊接预热1.1.3.1在低温或母材为厚板时可进行焊接前加热,从而避免焊接部位因急冷而发生裂纹。
1.1.3.2预热温度控制如下:1.1.4焊接前检查1.1.4.1是否选择正确的焊接方法和焊接材料。
1.1.4.2坡口加工、构件组立是否达到规定的精度。
1.1.4.3焊接施工顺序是否正确。
1.1.4.4焊接面是否清洁。
1.1.4.5预热方案是否可行。
1.2焊接方法1.2.1手工电弧焊1.2.1.1焊条型号选择如下表:1.2.1.2焊条直径选择如下表:1.2.1.3电流选择如下表:1.2.2埋弧自动焊1.2.2.1钢板对接焊接参数表:1.2.2.2填角焊焊接参数表:1.2.3 CO2焊接电流参数表:1.3 焊接施工1.3.1 钢板对接1.3.1.1 下料:根据施工图要求把所要拼接的钢板放长30~50mm ,以补充焊缝收缩和边线的不整齐。
各种常见钢材的焊接焊条及焊接工艺选用一览表
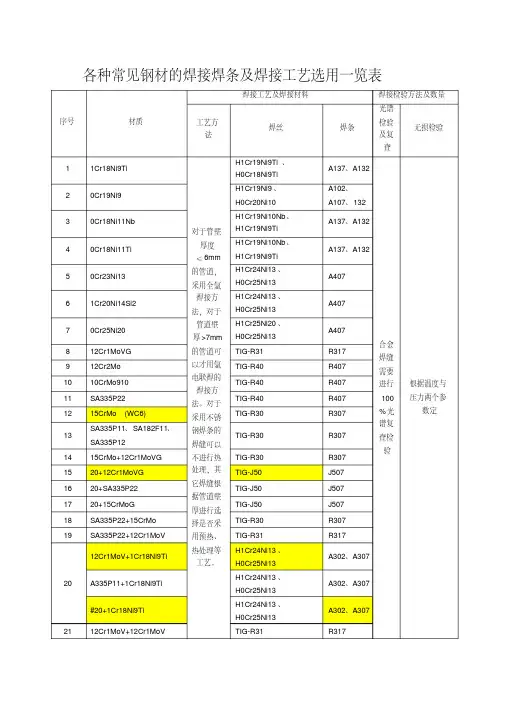
焊接工艺及焊接材料
序号
材质
工艺方 法
焊丝
1
1Cr18Ni9Ti
2
0Cr19Ni9
H1Cr19Ni9Ti 、 H0Cr18Ni9Ti H1Cr19Ni9 、 H0Cr20Ni10
3
0Cr18Ni11Nb
4
0Cr18Ni11Ti
5
0Cr23Ni13
6
1Cr20Ni14Si2
H0Cr25Ni13
R307 J507 R317 R307 J507
A302、A307
A302、A307
A302、A307
A302、A307
A302、A307
A302、A307
A132、A137 A132、A137 A132、A137 A132、A137 A132、A137 A132 A132 ENiCrFe-2 A132 ENiCrFe-2 E9015-B9 A302 A302
12Cr1MoV+1Cr18Ni9Ti 23
#20+316
#20+316L
#20+1Cr18Ni9Ti
316+1Cr18Ni9Ti
24 316L+316L
1Cr18Ni9Ti+1Cr18Ni9Ti
1Cr18Ni9Ti+1Cr18Ni9Ti 25
316L+1Cr18Ni9Ti 26 TP316+316ss 27 316SS+1Cr18Ni9Ti 28 T91+TP316 29 TP316+TP316 30 T91+1Cr18Ni9Ti 31 T91+T91 32 TP316+A216Grade WCB 33 TP316+A105
17常用碳钢低合金钢推荐选用的焊条
17常用碳钢低合金钢推荐选用的焊条碳钢和低合金钢是常见的金属材料,因为其广泛应用,选择合适的焊条是至关重要的。
下面将为您推荐一些常用的碳钢和低合金钢焊条。
1.ER70S-6焊条:这是一种常用的碳钢焊条,适用于焊接碳钢和低合金钢结构件,如船舶、桥梁、建筑物等。
该焊条具有优良的焊接性能和较高的强度。
2.E7018焊条:这是一种低氢焊条,适用于焊接低合金钢结构,如压力容器、管道等。
该焊条具有稳定的弧和较高的韧性。
3.E6013焊条:这是一种全位置焊条,适用于焊接碳钢结构,如汽车、家具、钢铁制品等。
该焊条具有良好的焊接性能和易操作性。
4.E7016焊条:这是一种低氢钾钙焊条,适用于焊接低合金钢结构,如输油管线、化工罐体等。
该焊条具有良好的焊接性能和耐热性。
5.E6010焊条:这是一种碳钢焊条,适用于焊接厚板和管道钢材。
该焊条具有良好的穿透性和抗裂性能。
6.E8018-B2焊条:这是一种低氢焊条,适用于焊接高强度低合金钢结构,如船舶、桥梁等。
该焊条具有优良的强度和韧性。
7.E7010-G焊条:这是一种碳钢焊条,适用于焊接重型和高强度结构,如钢板、铁路车辆等。
该焊条具有良好的穿透性和抗裂性能。
8.E8018-C1焊条:这是一种低氢焊条,适用于焊接高强度低合金钢结构,如石油设备、化工厂等。
该焊条具有良好的焊接性能和耐热性。
以上为常用的碳钢和低合金钢焊条的推荐选用,根据具体焊接需求、焊接材料以及工作环境等因素,选择合适的焊条非常重要。
另外,为了确保焊接质量,还应注意正确的焊接工艺和操作技巧。
常用钢材焊材选用表
E316-16
、
E316-15
A202
A207
H0Cr19Ni12
Mo2
HJ260
H0Cr19Ni12
Mo2
Ar
?
150℃1h
250℃1h
常用钢材选用焊接材料表 (同类钢)
钢号
焊条电弧焊
\
埋弧焊
氩弧焊
CO2气保焊
焊前预热温度
焊后热处理温度
焊材烘干温度
焊条
焊丝钢号
(标准号)
?
焊剂
Ⅶ
Ⅶ+1
1Cr18Ni9Ti
GB/T3280、GB/T4237、JB4728
0Cr18Ni9Ti
GB/T3280、GBT4237、GB13296、GB/T14976、JB4728
0Cr18Ni10TI
GB/T3280、GBT4237、GB13296、GB/T14976、JB4728
00Cr19Ni10
Ⅲ+Ⅳ
E5003
J502
150-250℃
'
650-700℃
J502
150℃1h
E5015
J507
J507
380℃1-2h
强度型低合金钢与耐热型低合金钢焊接
Ⅱ+Ⅴ
E5015
J507
\
200-300℃
760℃±10℃
J507
380℃1-2h
E5515-G
-
J557
200-300℃
760℃±10℃
J557
焊后热处理温度
焊材烘干温度
焊条
焊丝钢号
$
(标准号)
焊剂
各种电焊基本焊接工艺参数表
钢材类别
碳素钢 低合金钢 (20#、35#) (16Mn、 15MnV)
焊条类型 焊条型号
φ 2.5 φ 3.2
酸性焊条
E4303(J422) E5003(J502)
30-70A
60-140A
碱性焊条
E5015(J507) E5515(J557)
30-60A
50-120A
适用板厚 (mm)
2~6 4~12
焊条直径
φ4
φ5
电源 φ 6 种类极性
80-220A 140-260A 180-320A 交直流两用
80-180A 120-220A 160-260A 直流反接
6~200 10~200 20~200
碳素钢 普低钢 大口径管 (立向下焊)
纤维素 纤维素
直流反接
说明: 1、低合金钢包含 耐热钢、低温用钢(如15CrMo、16MnDR) 2、板厚>4mm应开坡口,采取多层多道焊工艺。 3、低合金钢板厚>28mm应采取预热工艺,防止产生冷裂纹 4、紫铜板焊前须预热400~600℃ 。 5、直流正接工件 接正极,直流反接工件接负极。 6、纤维素焊条打底焊用直流正接,热焊、填充焊、盖面焊用直流反接。 7、手工电弧焊一般焊接速度范围:2~15cm/min。
E6010 (打底焊)
E8010 E8518-G
适用壁厚 (mm)
40-120A 50-140A 90-200A 120-250A 直流正接
60-140A 80-200A 100-240A 140-280A 直流反接
4~6
6~18
8~22
8~30
酸性焊条
奥氏体 不锈钢 碱性焊条 (0Cr18Ni9)
焊条标准对照表,很全,值得收藏
焊条标准对照表,很全,值得收藏碳钢焊条简明表牌号国标美标作用及用途J421 E4313 E6013 焊接低碳钢结构,特别适于薄板小件及要求焊缝表面美观和光洁的盖面焊。
J421Fe E4313 E6013 焊接一般低碳钢结构,特别适于薄板小件及短焊缝的间断焊和要求焊缝表面光洁的盖面焊。
J421Fe16 E4324 E6024 焊接一般低碳钢结构和用于要求表面光洁的盖面焊。
J421X E4313 E6013 适用于焊接一般船用碳钢及镀锌钢板,尤其适用于薄板立向下焊及间断焊。
J422 E4303 用于焊接较重要的低碳钢结构和强度等级低的低合金钢结构,如Q235、09MnV、09Mn2等。
J422GM E4303 适用于海上平台、船舶、车辆、工程机械等结构表面装饰焊缝的焊接。
J422Fe E4303 用于焊接较重要的低碳钢结构和强度等级低的低合金钢结构,如Q235、09MnV、09Mn2等。
J422Fe16 E4323 用于较重要的低碳钢结构的焊接。
J423 E4301 用于焊接较重要的低碳钢结构,如车辆、建筑结构、重型机械结构等的焊接。
J424 E4320 E6020 可焊接较重要的碳钢结构,如重型机械、建筑机械等。
J425 E4311 适于薄板结构的对接、角接及搭接焊。
如电站烟道、风道、变压器的油箱、船体和车辆外板的低碳钢结构。
J426 E4316 E6016 用于焊接重要的低碳钢和低合金钢的结构,如造船、桥梁、压力容器等。
J427 E4315 用于焊接重要受压载荷或低碳钢厚板结构和低合金钢的结构,如机械、造船、桥梁、压力容器等。
J501Fe E7014 E7014 用于碳钢和低合金结构的焊接,如16Mn等船舶、车辆及机械结构的焊接。
J501Fe15 E5024 E7024 用于碳钢和低合金结构的焊接,如16Mn等船舶、机车车辆及锅炉等结构的焊接。
J501Fe18 E5024 适用于低碳钢以及普通船用Q235A、B、D级钢的焊接,如船舶舾装件、一般结构预制件等。