
热喷涂氧化铝_碳化钨涂层性能研究
试验研究文章编号:1000 7466(2010)增刊1 0001 04热喷涂氧化铝、碳化钨涂层性能研究任 武1,李晓明2,石成刚1(1.江汉机械研究所,湖北荆州 434000; 2.甘肃蓝科石化高新装备股份有限公司,甘肃兰州 730070)摘要:采用爆炸喷涂、超音速喷涂工艺制备了氧化铝、碳化钨涂层,并对2种涂层基本性能以及腐蚀、摩擦磨损特性进行比较分析。
结果表明,超音速喷涂碳化钨涂层具有低孔隙率、高硬度、高结合强度、低表面能特点以及优异的耐蚀、耐磨性能。
由于在喷涂过程中发生相变,爆炸喷涂氧化铝涂层产生了亚稳定相 Al2O3,在酸性环境下遭到腐蚀,其综合性能比碳化钨涂层差。
关键词:氧化铝涂层;碳化钨涂层;腐蚀;磨损中图分类号:TG174 452 文献标志码:AStudy of Thermal Spray Alumina and Tungsten Carbide C oating PropertiesREN Wu1,LI Xiao ming2,SHI C heng gang1(1.Jianghan Petroleum M achinery Research Institute,Jing zhou434000,China;npec T echno logies Lim ited,Lanzhou730070,China)Abstract:Deto nation spr ay ing and high velocity o xy fuel(H VOF)thermal spraying are used fo r alumina and tungsten carbide co ating.T hen the basic proper ties o f the coating ar e analyzed,as w ell as their corro sion,friction and w ear character istics.T he results show ed that,hig h velocity ox y fuel thermal spraying tung sten car bide coatings have low porosity,high hardness,high adhe sion strength,lo w surface energ y character istics and ex cellent corro sion resistance,and w ear re sistance,due to the cr eation of a m eta stable phase A l2O3during the spr ay,the detonation spraying aluminum co ating is eroded in the acidic environment.So its pr operty is w orse than the tungsten car bide coating.Key words:alumina co ating;tungsten carbide coating;corrosion;w ear characteristic陶瓷材料的化学结构式中一般为共价键或者离子键结构,键能高,原子间结合力强,表面能低。
因此,陶瓷涂层具有化学稳定性高、硬度高、熔点高、摩擦因数小以及独特的电、磁性能,可被广泛应用于特殊的工况环境,改善和提高机械零部件的使用可靠性。
利用热喷涂技术在工件表面制备陶瓷功能性涂层,能以较低的成本和便利的操作实现工业化生产。
目前,热喷涂氧化铝涂层和碳化钨涂层作为常用的耐蚀、耐磨陶瓷涂层在各个行业得到了广泛的应用[1~9],但关于这2种涂层之间的性能比较尚未见报道。
有鉴于此,笔者通过摩擦磨损试验对这2种陶瓷涂层的综合性能进行比较,以便为其选用提供试验依据。
1 摩擦磨损试验1.1 试验材料试验用氧化铝粉末中T iO2的质量分数为第39卷 增刊1 石 油 化 工 设 备 V ol 39 Supplement1 2010年8月 P ET RO CH EM ICAL EQ U IPM EN T A ug 2010收稿日期:2010 03 25作者简介:任 武(1982 ),男,陕西西安人,工程师,硕士,从事材料表面处理及腐蚀防护方面的研究和应用工作。
20%,粒度为25~45 m;试验用碳化钨粉末WC 10Co4Cr粒度为15~45 m。
试验涂层的基体材料为45钢。
金相和表面能检测试样尺寸为50mm 20mm5m m,胶结拉伸结合强度试样尺寸为 25.4m m60mm,腐蚀试样尺寸为 30mm 50mm,摩擦磨损销试样尺寸为10mm10mm 14mm。
1.2 试验方法氧化铝粉末喷涂工艺参数:喷涂距离180mm,乙炔体积流量1.5m3/h,氧气体积流量2.4m3/h,氮气体积流量0.3m3/h,爆炸频率4次/s,线速度500mm/min,粉末输送的质量流量25g/min。
碳化钨粉末喷涂工艺参数:喷涂距离380mm,氧气体积流量943L/min,燃油体积流量22.8L/h,线速度500mm/min,粉盘转速7.5r/min、枪管长度为15cm。
腐蚀试验采用浸泡法,试验溶液配方为15% H Cl+3%H F(质量分数),试验温度为18!。
摩擦磨损试验在自行研制的DSK 3型多功能数控摩擦磨损试验机上进行。
试验在常温、常压下进行,载荷300N,转速为300r/min,每对试验摩擦副的摩擦时间为60m in,润滑介质为水,摩擦匹配副为丁腈橡胶。
氧化铝粉末喷涂采用乌克兰生产的Dnepr 3型爆炸喷涂设备,碳化钨粉末喷涂采用普莱克斯公司生产的JP 5000型超音速喷涂设备。
2 试验结果及分析2.1 涂层金相、硬度及结合强度图1和图2分别为氧化铝涂层和碳化钨涂层的金相组织,可以看出氧化铝涂层存在较多的孔隙和夹杂物,而碳化钨涂层几乎没有孔隙和夹杂,涂层均匀致密,与基体结合良好。
在某些应用条件下,涂层图1 氧化铝涂层图2 碳化钨涂层中的空隙对提高涂层的使用性能是有益的,例如对于油润滑条件下的耐磨涂层、高温下使用的热障涂层等。
对于腐蚀环境,涂层中夹杂物的存在会降低涂层的化学稳定性。
当腐蚀介质与夹杂物相遇时,夹杂物与腐蚀介质中的离子发生化学反应而溶解。
夹杂物溶解,体积膨胀,造成局部区域的应力增大,促使涂层内裂纹的形成和扩展。
涂层的孔隙为腐蚀液渗入提供了便利通道,缝隙腐蚀更加速了失效。
涂层的结合强度是涂层的一个重要指标,结合强度较低会导致涂层在使用过程中脱落,而硬度对耐磨性有很大的影响。
经测试,试验氧化铝涂层的平均硬度为737H V0.3,碳化钨涂层的平均硬度为1030H V0.3,氧化铝涂层与基体材料结合强度的平均值为49.2M Pa(在涂层与基体之间开裂),碳化钨涂层与基体材料结合强度的平均值为76MPa(在胶黏剂层开裂)。
2.2 相结构分析图3和图4分别为氧化铝粉末及其涂层的X 射线衍射图,由图3和图4可以看出,氧化铝原始粉末以 A l2O3为主,其次还含有一定量的T iO2。
而喷涂后的氧化铝涂层则由 Al2O3和 Al2O3构成,另外还有少量的化合物。
这是由于在喷涂过程中熔融的A l2O3冷却时,因 Al2O3与熔体的界面图3 氧化铝粉末X射线衍射图∀2∀ 石 油 化 工 设 备 2010年 第39卷图4 氧化铝涂层X 射线衍射图能小于 A l 2O 3,因此,首先在熔融的Al 2O 3内形成 Al 2O 3核心,在随后的冷却中,依据冷却速度的不同,所发生的相变也不同。
对于尺寸较小的Al 2O 3熔滴,由于冷却速度较快, Al 2O 3一直保持到室温。
而对于直径较大的熔滴,因其冷却速度较慢,将转变为 A l 2O 3[10,11]。
图5和图6分别为碳化钨粉末及其涂层的X 射线衍射图,原始粉末以WC 为主,而喷涂后的涂层出现了一定量的W 2C,但仍以WC 为主,说明喷涂过程中出现了脱碳现象。
图5 碳化钨粉末X射线衍射图图6 碳化钨涂层X 射线衍射图2.3 表面能表面能低是陶瓷材料的重要特性之一,较低的表面能会减少垢物吸附及形核,避免材料表面结垢。
通过测量接触角计算得出的试验氧化铝涂层表面能为37.6kJ/m 2、碳化钨涂层表面能为33.9kJ/m 2、镀铬层表面能为59.9kJ/m 2。
这个结果说明氧化铝涂层和碳化钨涂层均具有较低的表面能,可作为防垢涂层使用。
2.4 耐腐蚀性能图7和图8分别为氧化铝涂层、碳化钨涂层经过腐蚀后的形貌。
由图7和图8可以看出,浸泡3h 的氧化铝涂层表面出现鼓泡以及颜色改变现象,涂层开始失效。
Al 2O 3与H Cl 和H F 并无反应,这是因为在喷涂过程中发生相变,产生了亚稳定相 Al 2O 3,在H Cl 与H F 混合溶液中产生了如下化学反应:T iO 2+H F #H 2[T iF 6]+H 2OAl 2O 3+H Cl #A lCl 3+H 2O上述反应导致氧化铝涂层腐蚀失效。
而碳化钨涂层经过72h 浸泡后表面仍然光亮,并无腐蚀现象产生,这是由于喷涂后的涂层组织以WC 和W 2C 为主,这两相均不会与酸反应。
图7 氧化铝涂层浸泡3h 形貌图8 碳化钨涂层浸泡72h 形貌2.5 摩擦磨损性能在同样条件下对2种涂层与丁腈橡胶摩擦后丁腈橡胶的磨损量测定的结果为: 氧化铝涂层对丁腈橡胶磨损量为465mm 3。
∃碳化钨涂层对丁腈橡胶的磨损量为87mm 3。
结果表明,碳化钨涂层对丁腈橡胶的磨损量要小于氧化铝涂层。
摩擦因数测定显示,氧化铝涂层的平均摩擦因数为0.1363,碳化钨涂层的平均摩擦因数为0.1048,2种涂层的摩擦∀3∀ 增刊1 任 武,等:热喷涂氧化铝、碳化钨涂层性能研究文章编号:1000 7466(2010)增刊1 0004 04板翅结构应力分析孙伟松,高 嵩,石凤涛(山东省特种设备检验研究院淄博分院,山东淄博 255030)摘要:对板翅结构的翅片和隔板应力计算进行了理论分析,并用有限元法软件ABAQU S对理论计算公式进行了验证和修正,得到了板翅结构应力计算公式,为工程快速设计提供了方法。
计算结果表明,翅片应力与翅片内距和翅片厚度的比值(a/!)呈线性关系,与隔板厚度、翅片高度以及弹性模量等参数无关。
隔板应力与翅片内距和隔板厚度的比的平方(a2/b2)呈线性关系,与翅片高度以及弹性模量等参数无关。
关键词:板翅结构;应力分析;理论计算;有限元中图分类号:TQ051 503 文献标志码:AStress Analysis of Plate Fin StructureSUN Wei song,GAO Song,SHI Feng tao(Zibo Division of Shando ng Special Equipment Inspection Institute,Zibo255030,China)Abstract:T he stress calculatio n form ula in plate fin structure w as deducedby using theoretical derivatio n.And the theor etical for mula w as prov ed and modified by finite element code ABAQUS,因数相差不大,但碳化钨涂层摩擦因数的波动性小于氧化铝涂层。
喷涂碳化钨涂层

喷涂碳化钨涂层在碳化钨中,碳原子嵌入钨金属晶格的间隙,并不破坏原有金属的晶格,形成填隙固溶体,因此也称填隙(或插入)化合物。
碳化钨可由钨和碳的混合物高温加热制得,氢气或烃类的存在能加速反应的进行。
若用钨的含氧化合物进行制备,产品最终必须在1500℃进行真空处理, 以除去碳氧化合物。
碳化钨适宜在高温下进行机械加工,可制作切削工具、窑炉的结构材料、喷气发动机、燃气轮机、喷嘴等。
图(1)喷涂碳化钨涂层专用的北京耐默JP8000设备钨与碳的另一个化合物为碳化二钨,化学式为W2C,熔点为2860℃,沸点6000℃,相对密度17.15。
其性质、制法、用途同碳化钨。
.采用HVOF喷涂钴基炭化钨合金粉末或镍基炭化钨合金粉末还有铬基炭化钨合金粉末硬度可以达到HV1200耐高温850度,使阀门零部件,耐磨损、耐腐蚀、耐高温、抗氧化。
超过手工堆焊、渡铬、渗碳、调质、工艺,可使生产效率提高2倍以上,生产费用降低50%以上,使用寿命可延长数十倍。
图(2)采用JP8000喷涂碳化钨涂层后的零件图(3)碳化钨涂层磨加工后碳化钨涂层喷涂零部件实例:闸板、阀座、阀心、柱塞、球体、法兰、阀杆超音速JP8000 WC-17C0喷涂的作用及特点一、喷涂原理采用高温热源,使粉末材料熔化,高速喷涂到工作表面,形成具有特殊性能涂层的工艺。
二、应用领域耐磨、防腐、隔热、造纸;铁路、机械、汽车、钢铁、石油、化工、印刷、航空航天、电力煤碳。
三、作用及特点1、应用热喷涂工艺,可以针对材料机件表面性能不同要求,采用相应的材料,使喷涂后的机件表面性能发生大的转变。
2、可使工件获得极好的耐磨耐腐、耐热隔热,绝缘等基材不具备的特性,延长使用寿命数倍至数十倍。
3、在节省大量优质材料的同时,发挥出常规及其它特殊省处理不可比拟的优良性能。
4、由于工件获得优越使用性能,可节省材料及零配件库存量,大大降低停机率,提高经济效益。
等离子喷涂氧化铝涂层界面状态和结合性能的研究
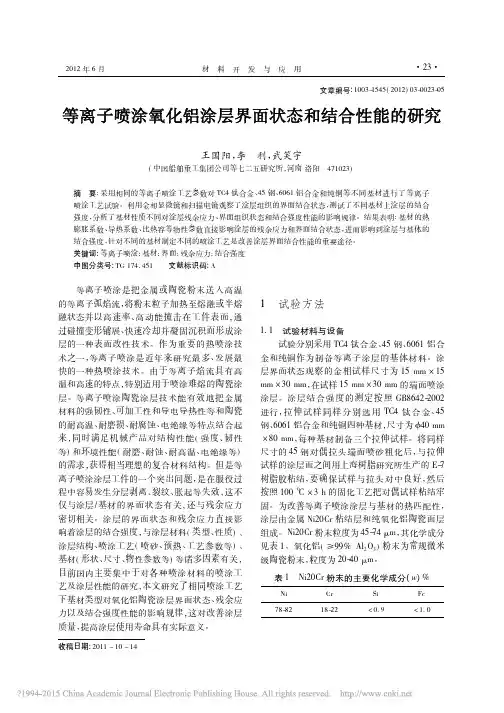
表 1 Ni20Cr 粉末的主要化学成分( w) %
Ni
Cr
Si
Fe
78-82
18-22
< 0. 9
< 1. 0
收稿日期: 2011 - 10 - 14
·24·
材料开发与应用
2012 年 6 月
等离子喷涂在普莱克斯公司生产的 3710 型 等离子喷涂系统上进行,使用 SG100 型喷枪,送 粉方式为内送粉。拉伸试验在 INSTRON-5587 型 材料试验机上进行,将固化后的对偶试样在万能 材料试验机上拉伸,直至断裂。涂层的界面状态 观察分别采用 OLYMPUS GX71 型金相显微镜和 和 Quanta 600 型扫描电镜。 1. 2 试样制备
σth = Ec ( αs -αc ) △T 其中,Ec 是 涂 层 材 料 的 弹 性 模 量,αs 和 αc 分别是基材和涂层的热膨胀系数。显然,当基材 热膨胀系数越小,热失配应力就越小,当 αs < αc 时,甚至会产生有利于涂层结合的压应力。 表 4 是四种基材热膨胀系数、导热系数和比 热容的值。由表 4 可以看出,纯铜的导热系数最 大,因而熔滴沉积瞬间传递给基材的热量最快,同 时其比热容最小,因此造成对应基材的温升最高 ( △T) ,加上其热膨胀系数 αs 较大,因而产生的热 失配应力最大; 6061 铝合金的导热系数仅次于纯 铜,但其比热容最大,导致其基材升温较小( △T) , 抵消了其热膨胀系数最大对热失配应力的不利影 响,综合起来 6061 铝合金上涂层的热失配应力应 小于纯铜且高于 45 钢和 TC4 钛合金。
等离子喷涂是把金属或陶瓷粉末送入高温 的等离子弧焰流,将粉末粒子加热至熔融或半熔 融状态并以 高 速 率、高 动 能 撞 击 在 工 件 表 面,通 过碰撞变形铺展、快速冷却并凝固沉积而形成涂 层的一种表面改性技术。作为重要的热喷涂技 术之一,等离 子 喷 涂 是 近 年 来 研 究 最 多、发 展 最 快的一种热喷涂技术。由于等离子焰流具有高 温和高速的特点,特别适用于喷涂难熔的陶瓷涂 层。等离子喷涂陶瓷涂层技术能有效地把金属 材料的强韧性、可加工性和导电导热性等和陶瓷 的耐高温、耐磨损、耐腐蚀、电绝缘等特点结合起 来,同时满足机械产品对结构性能 ( 强度、韧性 等) 和环境性能( 耐磨、耐蚀、耐高温、电绝缘等) 的需求,获得相当理想的复合材料结构。但是等 离子喷涂涂层工件的一个突出问题,是在服役过 程中容易发生分层剥离、裂纹、胀起等失效,这不 仅与涂层 / 基材的界面状态有关,还与残余应力 密切相关。涂层的界面状态和残余应力直接影 响着涂层的结合强度,与涂层材料( 类型、性质) 、 涂层结构、喷涂工艺( 喷砂、预热、工艺参数等) 、 基材( 形状、尺寸、物性参数等) 等诸多因素有关, 目前国内主要集中于对各种喷涂材料的喷涂工 艺及涂层性能的研究,本文研究了相同喷涂工艺 下基材类型对氧化铝陶瓷涂层界面状态、残余应 力以及结合强度性能的影响规律,这对改善涂层 质量,提高涂层使用寿命具有实际意义。
热喷涂高温抗氧化耐磨损涂层的研究
热喷涂高温抗氧化耐磨损涂层的研究池来俊,樊自拴,肖旭东,吴旭,孙冬柏表面技术[摘要]为研究涂层的耐磨损性能与高温抗氧化性能,制备一种低成本的NiCoCrAlYW热喷涂粉末,与已经产业化的CoCrAlYTa热喷涂粉末进行比较。
对2种热喷涂粉末进行了XRD、SEM、EDS分析,自制热喷涂粉末颗粒呈块状,颗粒度为180~320目。
用等离子喷涂工艺制备涂层,自制NiCoCrAlYW热喷涂粉末的沉积效果比商品热喷涂粉末好。
对2种涂层进行了组织形貌分析、XRD物相检测及能谱分析。
在高温抗氧化、DTA/TG热重差热分析实验中, 2种涂层表现出良好的抗氧化性。
在磨损实验中,自制热喷涂粉末喷涂涂层的磨损率与商品热喷涂粉末制备的涂层比较接近。
在硬度检测中,CoCrAlYTa涂层显微硬度为800HV左右,NiCoCrAlYW涂层的显微硬度低于前者,但是不影响其耐磨损性能。
[关键词]MCrAlY;等离子喷涂;抗氧化;磨损率0引言喷涂材料MCrAlY具有优异的抗高温氧化性能,广泛应用于航空、航天、冶金等领域[1-3]。
为进一步提高涂层的抗氧化能力,延长其使用寿命,在MCrAlY中添加一些改变涂层抗氧化及耐热腐蚀性能的元素(Si、Ti、Ta、W、Co、Mo)的研究[4]一直在不断地进行,其中,最具有代表性的是MCrAlYTa。
这种热喷涂粉末喷涂后所形成的涂层具有良好的抗高温氧化性、韧性和抗热疲劳强度性能。
由于Ta非常昂贵,尝试用其他元素替代Ta,且能提高涂层的高温强度值得研究。
Co在市场上比Ni昂贵,本文中的热喷涂粉末制备将用Ni代替部分Co,用W代替Ta,制备出新型的NiCoCrAlYW喷涂热喷涂粉末,采用等离子喷涂工艺制备涂层,并检测涂层的性能。
1实验1. 1喷涂材料市场购买Co、Ni、Al、Cr、Y2O3、W等原料,制备一种低成本的NiCoCrAlYW喷涂材料,热喷涂粉末颗粒在180~320目之间。
实验选用商品化的CoCrAlYTa作为比较,自制热喷涂粉末与商品热喷涂粉末的主要化学成分如表1所示。
喷涂铝板研究报告(一)

喷涂铝板研究报告(一)喷涂铝板研究报告1. 概述•喷涂铝板是一种应用广泛的建筑材料,具有轻便、耐腐蚀、耐候性强等优点。
•本报告旨在对喷涂铝板的研究现状和发展趋势进行概述,并提出相关建议。
2. 喷涂铝板的制备方法•喷涂铝板的制备方法包括机械喷涂、静电喷涂和熔融喷涂等。
•机械喷涂是最常见的喷涂铝板制备方法,通过高速旋转的气雾喷涂枪将涂料均匀喷涂在铝板表面。
•静电喷涂利用静电吸引力将涂料粒子吸附在铝板表面,形成均匀的涂层。
•熔融喷涂则是将涂料熔化后喷涂在铝板上,形成均匀的涂层。
3. 喷涂铝板的应用领域•喷涂铝板广泛应用于建筑装饰、汽车制造、船舶工业等领域。
•喷涂铝板可以用于建筑外墙、屋顶、天花板等室内外装饰,提供美观且耐用的表面。
•在汽车制造领域,喷涂铝板可以用于车身外壳、车顶等部位,减轻整车重量,提高燃油效率。
•在船舶工业中,喷涂铝板可用于船体制作,具有良好的耐腐蚀性能,延长船舶使用寿命。
4. 喷涂铝板的研究进展•近年来,喷涂铝板的研究得到了广泛关注,涉及到涂料选择、涂装工艺、涂层性能等方面。
•一些研究聚焦于开发环保涂料,以减少对环境的影响。
•其他研究关注涂装工艺的改进,以提高喷涂铝板的涂层质量和粘附力。
•此外,一些研究还探索涂层对喷涂铝板耐候性、耐腐蚀性等性能的影响。
5. 喷涂铝板的发展趋势•喷涂铝板在建筑领域的需求不断增长,逐渐向高端市场扩展。
•未来,喷涂铝板的发展趋势可能包括创新涂料技术、自洁性能的改进、涂装工艺的智能化等。
•同时,随着环境保护意识的增强,环保涂料的研发和应用也将成为发展的重要方向。
•提高涂料研发的投入,开发更环保、高性能的涂料,满足市场需求。
•加强涂装工艺的研究,提高涂层的附着力和耐候性。
•推动喷涂铝板的应用创新,开发更多具有特殊功能的喷涂铝板产品。
•加强学术界与工业界的合作,共同推动喷涂铝板领域的发展。
以上为喷涂铝板研究报告的基本框架。
在实际报告中,可以根据具体研究内容进一步展开并提供更详细的数据和论证。
碳化钨喷涂涂层特点

碳化钨喷涂涂层特点涂层制备的特点:1、焰流速度非常高,一般是音速的5倍。
2、喷涂粉末的速度也非常高,的可达2000米/秒。
3、涂层高度致密,结合强度高,气孔率能小于1%,结合强度可大于70Mpa。
4、涂层材料氧化程度低。
失碳少,涂层硬度高。
5、粉末颗粒在高速焰流中获得了极大的动能,对基材和已沉积颗粒的撞击效果显著北京勤合科技公司而且沉积颗粒中只有一小部分粒子存在液/固相凝固和收缩过程,绝大多数为固相变形,涂层中生成有利于提高涂层可靠性的压应力。
6、某些特定材料,满足修复场合,北京勤合科技。
7、高速的撞击和强烈的变形使材料的晶格产生畸变,增加了材料的活性,从而增加了与相邻的颗粒或基体材料生成物理结合的可能,涂层的可靠性极高。
8、工件不变形。
操作流程:客户提供零件,我们进行喷涂加工,完成后客户验收。
应用领域,主要从事陶瓷涂层、目前为电力、钢铁、水泥等企业提供集防护涂层、个性化防护方案设计、工程技术服务一体的综合防护解决方案。
服务客户涉及航空航天、石油化工、造纸印刷、包装、电子、交通运输等多个领域。
服务范围包括各种轴类、泵阀、密封环、溅射靶材、瓦楞辊、各类阀门、轧辊、风机叶轮、拉丝塔轮等高耐磨产品等零部件及构件的耐磨、耐高温、耐腐蚀、导电、绝缘等多种涂层的热喷涂。
耐磨、防腐、隔热、造纸;铁路、机械、汽车、钢铁、石油、化工、印刷、航空航天、电力煤碳。
等离子喷涂热障涂层和电绝缘涂层:如ZrO2、A12O3涂层等。
等离子喷涂金属氧化物耐磨涂层:如Cr2O3、Al2O3/Ti涂层等,用于泵类柱塞、密封环、轴套、导丝辊等。
超音速喷涂耐磨耐蚀涂层:如WC-Co、WC-Co-Cr、NiCr-Cr3c2,碳化物,碳化钨喷涂,wc喷涂等,用于汽轮机叶片、风机叶轮、阀体、阀座等。
制备高温辐射涂层:特种金属氧化物涂层制备的特点:1、焰流速度非常高,一般是音速的5倍。
2、喷涂粉末的速度也非常高,的可达2000米/秒。
3、涂层高度致密,结合强度高,气孔率能小于1%,结合强度可大于70Mpa。
等离子喷涂氧化铝涂层性能研究的开题报告
等离子喷涂氧化铝涂层性能研究的开题报告一、选题背景和意义氧化铝具有良好的电绝缘性、高热稳定性和阻燃性,因此被广泛应用于电子、光学、摩擦材料、磨料材料等领域。
而喷涂是制备氧化铝涂层的一种常见方法。
喷涂方法中,等离子喷涂具有高质量的涂层、良好的附着性和致密性、适用范围广等优点,因此备受研究和应用团体的青睐。
本研究旨在利用等离子喷涂技术制备氧化铝涂层,并对其力学性能、耐磨性、耐腐蚀性等性能进行研究,为氧化铝涂层的应用提供更为可靠且完整的技术支撑。
二、研究内容及方案1. 等离子喷涂氧化铝涂层的制备利用等离子喷涂技术制备氧化铝涂层。
在常规喷涂设备上,制备不同厚度和不同性质的氧化铝涂层。
2. 氧化铝涂层的表征利用扫描电子显微镜、X射线粉末衍射、显微硬度计和耐蚀性测试仪等设备,对氧化铝涂层的形貌、结构、力学性能和耐蚀性能进行表征。
3. 氧化铝涂层的性能测试对氧化铝涂层进行力学性能、耐磨性和耐蚀性等性能测试,分析氧化铝涂层的性能与制备参数之间的关系,并优化制备工艺。
三、预期研究成果1. 实现等离子喷涂氧化铝涂层的制备,为氧化铝涂层的应用提供新方法。
2. 深入研究氧化铝涂层的表征和性能测试方法,为涂层性能评估提供可靠的理论基础。
3. 发现氧化铝涂层的制备参数与性能之间的关系,并优化制备工艺以使涂层性能更为优异。
四、拟采用的研究方法本研究采用的主要研究方法包括:1. 等离子喷涂技术制备氧化铝涂层;2. 利用扫描电子显微镜、X射线粉末衍射、显微硬度计和耐蚀性测试仪等设备,对氧化铝涂层的形貌、结构、力学性能和耐蚀性能进行表征;3. 对氧化铝涂层进行力学性能、耐磨性和耐蚀性等性能测试;4. 分析氧化铝涂层的性能与制备参数之间的关系,并提出制备工艺的优化方案。
五、研究进度计划1. 第一阶段(前3个月)熟悉等离子喷涂技术,查阅相关研究文献,制备氧化铝涂层。
2. 第二阶段(中间3个月)对制备的氧化铝涂层进行表征和性能测试,分析其性能与制备参数之间的关系。
超音速火焰喷涂碳化铬-碳化钨涂层的制备与性能分析
Vol.39,No.2 2021年2月中国资源综合利用China Resources Comprehensive Utilization©试验研究超音速火焰喷涂碳化锯-碳化铸涂层的制备与性能分析舒琴,何建洪,丁晋,高芸,熊勇(中国航发贵州黎阳航空动力有限公司,贵阳550014)摘要:碳化銘■-碳化鸽涂层属于碳化物类耐磨涂层,最高使用温度可达7009。
超音速火焰喷涂技术已广泛应用在碳化物类耐磨涂层的制备中。
本文通过超音速火焰喷涂制备碳化辂-碳化鸽涂层,通过扫描电镜、XRD能谱对比分析超音速火焰喷涂碳化俗-碳化鸽涂层的优势,并检测超音速火焰喷涂碳化辂-碳化铸涂层的显微组织、显微硬度、拉伸结合强度;结合Image Pro Plus软件和金相对比法,检测涂层的孔隙率;分析超音速火焰喷涂工艺参数对涂层的组织、硬度、结合强度的影响,为超音速火焰喷涂碳化洛-碳化铸涂层提供喷涂工艺参数和性能指标。
关键词:超音速火焰喷涂;碳化钻■-碳化鸽涂层;耐磨涂层;工艺参数中图分类号:TG178文献标识码:A文章编号:1008-9500(2021)02-0003-03DOI:10.3969/j.issn.l008-9500.2021.02.002Analysis on Preparation and Properties Of high Velocity Sprayed WC-CrC CoatingsSHU Qin,HE Jianhong,DING Jin,GAO Yun,XIONG Yong(AECG-Guizhou Liyang Aero-engin Corp.,Guiyang550014,China)Abstract:The WC-CrC coatings is wear resistance coating of carbide class,it's highest application temperature can be reached700°C.High velocity oxy-fuel(HVOF)technology has been widely used in preparation wear resistance coating of carbide class.In this paper,WC-CrC coatings were prepared by HVOF,and the advantages of supersonic flame spraying WC-CrC coatings were compared and analyzed by scanning electron microscope and XRD energy spectrum,and the microstructure,microhardness and tensile bonding strength of HVOF WC-CrC coatings were tested;the porosity of the coating was detected by combining the Image Pro Plus software and the gold contrast method;the influence of HVOF process parameters on the structure,hardness and bonding strength of the coating was analyzed,and the spray process parameters and performance indicators were provided for HVOF WC-CrC coatings・Keywords:HVOF;WC-CrC coating;wear resistance coating;technological parameter热喷涂技术是利用高速气流将涂层材料加热到熔融或半熔融状态,以一定速度喷射沉积到工件表面的一种增材制造技术,用于提高零件表面的耐腐蚀、耐高温、耐磨损、强度等性能,热喷涂技术有火焰喷涂、等离子喷涂、电弧喷涂等方法,大量应用在航空航天、汽车、石油化工和复合材料等领域叫随着喷涂技术的不断发展,其逐渐衍生出超音速火焰喷涂、高能等离子喷涂、冷喷涂等技术,超音速火焰喷涂技术起源于20世纪80年代初期,因其独特的喷枪和喷嘴结构,焰流速度大于1500mm/s,喷涂时粉末轴向送入高速焰流,将粉末粒子加热至熔融或半熔融状态以近800mm/s 的磁撞击工件表面,适宜制备易氧化的涂层。
热喷涂技术制备碳化钨涂层的研究现状和发展趋势
。
性 能 和 抗 氧 化性 能 等 而 被 广泛 的应 用 在 工 热 喷 涂 领 域 的 进 步 , HVO F可 以 大 幅 度 提 1 0 C o 4 C r 涂 层 的硬 度 较 硬 铬 镀 层 的 硬度 得
程领域 中 。 热喷涂碳化钨 / 钴 硬 质合 金 高 热 喷 涂 涂 层 的 结 合 强 度 。 因此 HVOF 技 到 显 著 提 高 , WC 一1 0 Co 4 C r 涂 层 的耐 磨 损 作为 耐磨 损 涂 层 , 由于 其 良好 的 硬度 和 韧 性 术 对 提 高 涂 层 的 抗 热 疲 劳 性 能 有 很 大 贡 性 能 得 到 显 著 提 高 ; 耐 腐 蚀 实 验 表 明 WC一 广 泛 地 应 用 于工 程 领 域 - 4 J 。 热 喷涂 碳 化 钨 献 。 0 C o 4 Cr 具 有 较 高 的耐 腐 蚀 性 能 , 具 有 良 因 此 采 用 HVOF 技 术 制 备 W C涂 层 并 1
复合 涂 层 。 HVO F技 术 制 备 的 W C涂 层 具
化钨涂层的研 究现状和发展 。 并 介 绍 各 种 Ni C r B S i + 3 5 WC 涂层 具 有 非 常 良好 的抗 高 有 良好 的 耐 磨 损 性 能 。 采 用 超 音 速 火 焰 喷 其 中W C — l 7 C O 涂 技术在钢基体上制备WC —CO 涂 层 并 对 热 喷 涂 工 艺 制 备 的 碳 化钨 涂 层 的性 能 与 研 温 氧 化性 能 和 耐 冲蚀 性 能 。 究 发展 现 状 。
热喷涂氧化铝、碳化钨涂层性能研究
石
油
化
工
设
备
P ETKC CHEM I 卜 CAI QUI E PM ENT
Vo1 9 S .号 :1 0 — 4 6 2 1 ) 刊 卜0 0 4 0 076 (0 0 增 0 10
2 Ia . npe c o og e mie c Te hn l i s Li t d, La h 3 7 nz ou 7 00 0, Ch na i )
Abs r t: De on to p a i nd h gh veoct xy f l( VOF)t r a p a n r e or t ac t a i n s r y ng a i l iy o —ue H he m ls r yi g a e us d f
a u i a a un t n c r d o tn l m n nd t gs e a bi e c a i g. The t a i r e te f t o tn r na y e n he b sc p op r is o he c a i g a e a l z d, a s w e la he rc r i n,f ito n e r c a a t rs is T he r s t h w e h t hi e o iy l s t i or oso rc i n a d w a h r c e itc . e uls s o d t a , gh v l c t o —ue he m a pr y n u s e a bi o tn v ow or iy,hi h ha d s xy f lt r ls a i g t ng t n c r de c a i gsha e l p ost g r ne s,hi h a he g d — so t e gt i n s r n h,l w ur a e e e g h r c e itc nd e e l n or o i e it n e a d w e r r — o s f c n r y c a a t rs is a xc le t c r son r s s a c , n a e ss a c it n e,du o h c e to o m e a s a l p s 7 A 1O 3 urn t e pr y , he e o a i n e t t e r a i n f a t — t b e ha e 一 2 d i g h s a t d t n to s a i g a um i m o tn s e o e n t e a i i nv r nm e . So is pr pe t s wor e t n t e pr y n l nu c a i g i r d d i h c d c e io nt t o r y i s ha h t ng t n c r d o tng u s e a bi e c a i .
超音速火焰喷涂碳化钨钴合金涂层对橡胶密封件的磨损研究_孙继勇
试验件数量 活塞杆涂 (镀 )层种类 涂 (镀 )层厚度 密封种类 试验环境条件
3件 (编号 1、2、3) H VOF- W C-10Co4Cr涂层
25 Lm 两道/ O0形密封圈
常温
3件 (编号 4、5、6) 常规含氰镀铬镀层
25 Lm 两道 / O0形密封圈
常温
充填介质
Ò类工业用氮气 /GB8980-88 YH-10航空液压油 /SH 0358-95
技术处于起步阶段, 对具有 HVOF喷涂碳化钨钴合金
为了真实地模拟橡胶密封件对 HVOF喷涂碳化钨
涂层的活塞杆类零件与非金属密封件之间的磨损缺乏 钴合金涂层和传统的含氰镀铬镀层的磨损情况, 选取
实际的研究。为探索 HVOF喷涂碳化钨钴合金涂层与 典型的起落架缓冲 支柱实 际使用 状态进 行磨合 试验,
面开展联合研究。 一汽集团技术中 心主任 李骏表 示, 此次联 合成立 实验
室, 旨在适应汽车 工业的 迅速发 展, 充分发 挥一汽 技术中 心和中科院兰州化 物所在 科学研 究、成果转 化和技 术创新 中的联合优 势, 加强产 学研合 作, 构建技 术平台, 全 面提 升核心竞争力。中 国工程 院院士、中 科院兰 州化物 所学术 委员会主任薛群基担 任 / 汽车摩擦 学联合实验 室 0 学委会 主任, 李骏和刘维民担任实验室共同主任。
2009年第 6期
孙继勇: 超音速火焰喷涂碳化钨钴合金涂层 对橡胶密封件的磨损研究
101
续表
试验件名称
HVOF试验件
含氰镀铬试验件
磨合工作平衡点振幅 磨合工作频率 单向行程 平衡状态下两支点中心距 磨合试验次数
? 40 mm 012H z 80 mm ( 710? 2)mm 40 000次循环