
热喷涂的一般工艺流程
热喷涂的一般工艺流程
热喷涂生产一般包括3个基本工序-----工件表面预处理、喷涂和涂层后处理,其基本工艺流程如图所示。
现将各工序的主要内容简述如下
1. 工件表面预处理
为了使涂层和基体材料很好地结合以及满足喷涂工艺的需求,基材表面必须进行预处理,包括表面预加工、净化、粗糙化和黏结底层等几个步骤。
(1) 表面预加工 是在喷涂之前 对工件进行车削和磨削等表面加工,以清除工件上的原喷涂层、其他表面处理层(淬火层、渗碳层等)各种损伤和毛刺,修真表面的不均匀磨损,预留喷涂层厚度等,以保证合适的基体表面和共建喷涂后的尺寸精度。
(2) 净化处理 目的是除去工件表面的所有污物,如油脂、油漆、锈迹和氧化皮及其他污垢等。其中,有代表性的是油脂和锈迹,故简单地说,净化处理的关键是除油和除锈。除油的方法很多,主要的是溶剂清洗、水基清洗剂清洗,碱液(和酸液)清洗、电解清洗、乳化液清洗、超声波清洗、超临界二氧化碳清洗及加热脱脂等;除锈的主要方法则有化学除锈、点化学除锈、火焰除锈、机械除锈(喷砂、滚光、手工及及机动工具除锈)等。
(3) 粗化处理 目的是增加涂层与基材间的接触面,增大涂层与集采的机械咬合力,使净化处理过的表面更加活化,以提高涂层与基材的结合强度,同时基材表面粗化还改变涂层中的残余应力分布,对提高涂层的结合强度也是有利的。粗化处理的方法有喷砂、机械加工(如车螺纹、滚花)、电拉毛和宏观粗化等,其中喷砂处理是最常用的粗化处理方法。
(4) 黏结底层 是在喷涂一些与基材粘结不好的涂层材料时,先选择一种与集体材料粘结好的材料喷涂一层过渡层,以加强涂层与基体的结合。常用作黏结底层的材料有Mo、NiAl 、NiCr及铝青铜等,底层的厚度一般是0.08~0.18 μm。
净化和粗化表面的方法很多,选择应根据基材的材质、形状。厚度、表面原始状况和涂层的设计要求以及施工条件等因素而选择。
2. 预热
预热的目的是为了消除工件表面的水分,提高喷涂时涂层/基体界面的温度,减少基材与涂层材料的膨胀差异造成的残余应力,以避免由此导致的涂层开裂和改善涂层与基体结合强度。预热温度取决于工件的大小,形状和材质以及基材和涂层材料的热膨胀系数等因素,一般控制在60~120℃范围。其实预热还不能算作一个独立的工序,实际上它是喷涂的预备操作,有时也把它算入预处理之内。
3. 喷涂
这是整个热喷涂工艺的主体和关键工序,其他的工序都是为保证此而进行的。喷涂的操作主要是选择喷涂方法和喷涂参数。喷涂的方法有多种,而且目前还在发展,采用何种喷涂方法工件表面预处理
表面预加工
净化
粗糙化
黏结底层 预热 喷涂 喷涂后处理
封孔
加工
进行喷涂主要取决于选用的喷涂材料、工件的工况及对涂层
质量的要求。列如,喷涂陶瓷最好选用等离子喷涂;喷涂碳化物金属陶瓷层可采用高速火焰喷涂;若是喷涂塑料则只能采用火焰喷涂;而若要在户外进行大面积防腐工程的喷涂的话,采用灵活高效的电弧喷涂或丝材火焰喷涂是较佳的选择。总之,喷涂方法的选择一般来说是多样的,但多某种应用来说中有一种方法是最好的。为获得高质量的涂层和提高喷涂效率,应正确选择和优化喷涂条件,这就要针对涂层材料、盆腔性能和工件的具体而确定。
4.涂层后处理
有些涂层在喷涂后不能直接使用,而须进行各种后续处理。例如,对用于防腐蚀的涂层要进行封孔处理,以防止腐蚀介质渗入涂层的孔隙而腐蚀基体;对有些承受冲击磨损或高应力载荷的涂层,要进行纵容处理,使其与基体的结合从以机械结合为主转变为普遍的治金结合,已提高涂层的结合强度;又如,对有尺寸精度要求的涂层,要进行适当的机械加工等。
广州斯博瑞表面金属处理有限公司。
(注:文档可能无法思考全面,请浏览后下载,供参考。可复制、编制,期待你的好评与关注!)
铝合金喷涂工艺(3篇)

第1篇
摘要:
铝合金因其轻质、高强度、耐腐蚀等优点,被广泛应用于建筑、汽车、航空航天等领域。铝合金喷涂工艺是提高铝合金表面性能的重要手段,本文将详细介绍铝合金喷涂工艺的原理、分类、工艺流程、质量控制以及应用领域。
一、引言
铝合金作为一种重要的轻金属材料,具有良好的综合性能。然而,纯铝的表面性质较差,容易受到氧化、腐蚀等影响。为了提高铝合金的表面性能,人们采用了多种表面处理方法,其中铝合金喷涂工艺因其高效、经济、环保等优点而被广泛应用。
二、铝合金喷涂工艺原理
铝合金喷涂工艺是利用高速气流将熔融的金属或合金粉末喷射到铝合金表面,使其迅速冷却并形成一层致密的金属涂层。该涂层具有以下特点:
1. 良好的附着力和耐腐蚀性;
2. 良好的耐磨性和抗冲击性;
3. 优良的耐高温和低温性能;
4. 可以为铝合金提供各种颜色和图案。
三、铝合金喷涂工艺分类
1. 热喷涂:将金属或合金粉末加热至熔融状态,利用高速气流将其喷射到铝合金表面。热喷涂工艺包括火焰喷涂、电弧喷涂、等离子喷涂等。
2. 涂层喷涂:将预先制备好的涂料喷涂到铝合金表面。涂层喷涂工艺包括水性涂料喷涂、粉末涂料喷涂等。
3. 复合喷涂:将两种或两种以上的喷涂方法结合使用,以提高涂层的综合性能。
四、铝合金喷涂工艺流程
1. 喷涂前的准备工作:对铝合金表面进行清洗、打磨、除油等预处理,以确保喷涂质量。 2. 选择合适的喷涂材料和工艺:根据铝合金的用途和性能要求,选择合适的喷涂材料和工艺。
3. 喷涂过程:将熔融的金属或合金粉末喷射到铝合金表面,控制喷涂参数,如喷涂速度、距离、气压等。
4. 后处理:对喷涂后的铝合金进行烘烤、固化、检验等后处理,以确保涂层质量。
五、铝合金喷涂工艺质量控制
1. 原材料质量:确保喷涂材料和铝合金原材料的质量,避免因原材料质量问题导致涂层性能下降。
2. 喷涂设备:选用性能稳定、操作简便的喷涂设备,确保喷涂过程的顺利进行。
喷涂施工工艺

喷涂涂层设计施工方案
—)、喷涂设备
超音速电弧喷涂机
二) 、喷涂材料
LX88A作喷涂层,此材料具有极高的耐磨性。
LX88A是特种丝材(粉芯丝材),此材料采用了特种陶瓷组份,在喷 涂过程中形成硬度极高的硬质陶瓷相及塑性金属相从而使涂层既有 硬质陶瓷相又有包围这些硬质相的具有良好塑性的金属粘合相, 构成
抗冲蚀性能优异的涂层体系。在高温下有极高的抗氧化性和耐磨性。
由权威部门测定,LX88A涂层的耐冲蚀磨损与耐磨粒磨损性能,分 别达到与高于超音速火焰喷涂 NiCr-Cr3C2涂层的水平,而后者被认 为是当前国际上解决循环流化床锅炉受热面严重磨损最有效的方法。 LX88A涂层耐磨性与之相当,但操作成本仅是其十分之一左右。它 在今后推广应用中必将显示它的技术与经济潜力。
三) 、喷涂工艺主要过程
准备工作一被喷涂表面净化粗化处理(喷砂)--清扫一喷防磨层
(0.6-0.8 mm)--封孔--验收检查。
1、准备工作
1 )、安装喷涂设备和辅助设备。主要设备为喷涂电源,螺杆空压
机、喷砂机,过滤器,干燥机。相应设备连接好后,空压机和喷涂机 就地接通电源,检查运转是否正常,排除故障隐患。 2 )、搭建和检查炉膛脚手架是否搭至施工部位,脚手架要安全、 可靠。
3) 、在炉膛内施工人员要穿工作服、带安全帽、系安全带。
4) 、施工现场要光线明亮、照明充足。
5) 将风管、喷涂电缆铺设至炉膛内,并留有余量 。
2、净化粗化
1)、喷砂前检查压缩空气应干燥洁净, 不得含有水分和油污。并 经以下方法检查合格后方可使用:将白布或白漆靶板置于压缩空气气 流中1分钟以上,其表面用肉眼观察应无油污、水珠或黑点。
2、 、喷砂材料选用质坚有棱角的粒径在 20-4.0 mm的石英砂或刚
玉砂。使用前应经筛选,砂内粘土及细粒含量不应大于 5%不得有油 污,含水量不大于1 %。
3、 、喷砂前调整好风压(一般大于 0.5MP a)及砂流量,喷枪 与管壁表面成30-75度角,枪头左右或上下摆动。
热喷涂工艺——精选推荐
热喷涂工艺
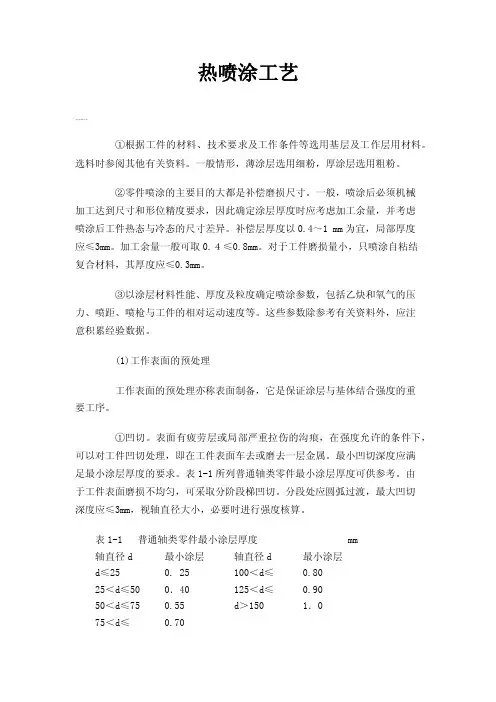
①根据工件的材料、技术要求及工作条件等选用基层及工作层用材料。
选料时参阅其他有关资料。一般情形,薄涂层选用细粉,厚涂层选用粗粉。
②零件喷涂的主要目的大都是补偿磨损尺寸。一般,喷涂后必须机械
加工达到尺寸和形位精度要求,因此确定涂层厚度时应考虑加工余量,并考虑
喷涂后工件热态与冷态的尺寸差异。补偿层厚度以0.4~1 mm为宜,局部厚度应≤3mm。加工余量一般可取0.4≤0.8mm。对于工件磨损量小,只喷涂自粘结
复合材料,其厚度应≤0.3mm。
③以涂层材料性能、厚度及粒度确定喷涂参数,包括乙炔和氧气的压
力、喷距、喷枪与工件的相对运动速度等。这些参数除参考有关资料外,应注意积累经验数据。
(1)工作表面的预处理
工作表面的预处理亦称表面制备,它是保证涂层与基体结合强度的重要工序。
①凹切。表面有疲劳层或局部严重拉伤的沟痕,在强度允许的条件下,可以对工件凹切处理,即在工件表面车去或磨去一层金属。最小凹切深度应满
足最小涂层厚度的要求。表1-1所列普通轴类零件最小涂层厚度可供参考。由
于工件表面磨损不均匀,可采取分阶段梯凹切。分段处应圆弧过渡,最大凹切
深度应≤3mm,视轴直径大小,必要时进行强度核算。
表1-1 普通轴类零件最小涂层厚度 mm
轴直径d 最小涂层轴直径d 最小涂层d≤25 0. 25 100<d≤0.80 25<d≤50 0.40 125<d≤0.90 50<d≤75 0.55 d>150 1.0 75<d≤0.70
②表面清理。油污、油漆用溶剂或清洗剂清除。如果油渍已渗入基体
材料内可用乙炔一氧焰烘烤。对锈层可酸浸,机械打磨或喷砂清除。
③表面粗化。表面粗化的方法有喷砂、切槽或车螺纹、滚花纹、拉毛等。这些方法可单独使用,也可以并用。
i.喷砂。喷砂后基体呈现出新表面,并获得一定的表面粗糙度。喷砂用磨料必须清洁干燥并有尖锐棱角。优先选用熔融刚玉、碳化硅、冷硬铸铁砂。
表面热喷涂和车削加工技术的综合运用

切削技术culling TechnoIogy
表面热喷涂和车削加工技术的综合运用 王秋林黄卫 (北华航天工业学院机械工程系,河北廊坊065000)
摘要:介绍了采用先喷涂后重熔的方法,把合金粉末喷涂在以灰口铸铁为基体的表面,然后用立方氮化硼 刀具对其表面车削,提高喷涂表面的加工精度和表面质量以及零件的耐磨性和使用寿命。 关键词:热喷涂立方氮化硼刀具 以车代磨 Synthetic Application of Combining Surface Hot Blast Coating and Turning Process WANG Qiulin,HUANG Wei (Mechanical Engineering Depaament,Noah China Institute of Aerospace Engineering, Langfang 065000,CHN) Abstract:The paper introduces a process,which coats alloy powders on the surface of gray cast iron firstly and then turns with CBN tools,enabling improvement of precision,finishing,wearability as well as life of workpieces. Keywords:Hot Blast Coat;PCBN Tools;Turning Instead of Grinding
热喷涂技术从上世纪60年代以来发展较快,获得 了极大的经济效果。为满足产品中耐磨件的设计要 求,提高零件的使用寿命,经过研究实验,我们成功地 掌握了灰口铸铁热喷涂技术和喷涂表面的车削技术。 1 热喷涂工艺流程及方法 热喷涂工件材质为HT400,最大直径6600~700 mm。由于材料为灰口铸铁,不可避免地在其内部存在 疏松、气孔等缺陷,给热喷涂带来较大困难。 热喷涂的工艺流程为:热处理一机械加工一喷 砂一吹灰一清洗一预热处理一干擦一吹灰一喷涂一重 熔一补喷一加热、校正一整形一检验。 (1)热处理。喷涂之前要进行高温退火,使其组 织均匀,消除内应力,以便在喷涂加工时变形最小。退 火温度为860clC±10clC,保温8~10 h,随炉冷却到 200 ̄(2以下出炉。 (2)机械加工。喷涂部位机械加工的尺寸为工件 设计尺寸减喷涂厚度尺寸,并保持同轴度在0.05 mm。 (3)喷砂、吹灰和清理。喷砂可将表面露出的石 墨孔洞、铸造缺陷尤其是疏松后的杂质去掉。最后采 用吹灰和清洗的方法对孔洞内的污物及表面砂粉做进 一步的清理。 (4)预热处理。预热用重熔枪加热,预热时间以 l5~21 rain为宜。用表面温度计测量其温度为200~ 目前,我国航空制造业广泛采用高速加工机床 (加工中心)对铝合金结构件进行加工,为了提高加工 质量、减少整体硬质合金高速刀具磨损与高速机床主 要结构件的损坏、提高零件加工效率,迫切需要对切削 参数进行优化。本文分析了薄壁铝合金零件的结构特 点及加工工艺方案,研究了高速切削中减小其加工变 形的切削参数优化策略。采用该措施可以有效地减小 薄壁零件的加工变形,保证加工质量;明显地提高生产 效率,缩短飞机的制造周期。 参考文献 1 林胜.铝合金高速切削技术.航空制造技术,2004(6):61~66 2 Davies M A.Schmiz T L.Dutterer B S.HOW to succeed at HSM.Manu— facturing Engineering,2001,126(3):90—104 3 W.ZhaO,N.He,K.Wu:High Efficiency Milling of Thin—walled Com— ponents of Airplane.ICHSM’2004.Nanjing China.225—229 4 K.Wu.N.He,W.H.Liao,W.Zhao:Optimizaition of Cutting Parameters in High Speed Milling of Thin—walled Structure Components ICHSM’ 2004.Nanjing China.220—224 5 陈小明.飞机零件的高速高效加工.航空制造技术,2004(4):44~47 作者:王金凤,女,1963年生,副主任,副教授。主 要研究方向:高速加工、敏捷制造,发表论文十余篇。 (编辑李静) (收稿日期:2006—01—23)
热喷涂综述 一、热喷涂的定义 热喷涂技术,是采用某种高温热源,将欲涂

热喷涂综述
一、热喷涂的定义
热喷涂技术,是采用某种高温热源,将欲涂覆的涂层材料熔化或至少软化,并用气体使之雾化成微细液滴或高温颗 粒,高速喷射到经过预处理的基体表面形成涂层的技术。
当热源的比能量足以使基体表面发生薄层熔化,与喷射的熔融颗粒形成完全致密的冶金结合涂层时,称为热喷焊,简称喷焊。
使用高温热源,如氧——可燃气体燃烧火焰、电弧、等离子电弧、激光束、爆炸能等,是热喷涂技术区别于其他喷涂方法和表面涂覆方法的主要特征。不同热源 的最高温度列于附表。
附表:不同热源的最高温度
热 源 氧-乙炔 氢原子 氧-氢 氧-煤气
最高温度℃ 3100 4000 2700 2000
空气-乙炔 空气-煤气 氧-乙炔爆炸 电弧 等离子弧
2325 1530 3300 6000 >11000
二、热喷涂技术的特点
采用热喷涂技术,制备各种表面强化和表面防护涂层,具有许多独特的优点:
(1)能够喷涂的材料范围特别广,包括各种金属及合金、陶瓷及金属陶瓷、塑料、非金属矿物等几乎所有 固态工程材料。因而能够制备耐磨、减摩、耐蚀、耐高温、抗氧化、绝缘、导电、催化、辐射、防辐射、抗干扰、超导、非晶态及生物功能等各种功能涂层;
(2)能够在多种基体材料上形成涂层,包括金属基体、陶瓷基体、塑料基体、石膏、木材甚至纸板上都能 喷涂,被喷涂的材料范围也十分广泛;
(3)一般不受被喷涂工件尺寸和施工场所的限制,既可厂内施工,也可现场施工;
(4)涂层沉积效率较高,特别适合沉积薄膜涂层。涂层厚度可以控制,从几十微米到几毫米甚至可厚达 20mm;
(5)除喷焊外,热喷涂施工对基体的热影响很小,基体受热温度不超过200℃,基体不会发生变形和性 能变化;
(6)在满足强度要求的前提下,制件基体可以采用普通材料代替贵重材料,仅涂层使用优质材料,使“好 钢用在刀刃上”;
金属的热喷涂

金属的热喷涂
固诚热喷涂
热喷涂
一、热喷涂介绍
1、热喷涂是一种表面强化技术,是表面工程技术的重要组成部分,一直是我国重点推广的新技术项目.它是利用某种热源(如电弧、等离子喷涂或燃烧火焰等)将粉末状或丝状的金属或非金属材料加热到熔融或半熔融状态,然后借助焰留本身或压缩空气以一定速度喷射到预处理过的基体表面,沉积而形成具有各种功能的表面涂层的一种技术。
2、热喷涂原理:热喷涂是指一系列过程,在这些过程中,细微而分散的金属或非金属的涂层材料,以一种熔化或半熔化状态,沉积到一种经过制备的基体表面,形成某种喷涂沉积层。涂层材料可以是粉状、带状、丝状或棒状。热喷涂枪由燃料气、电弧或等离子弧提供必需的热量,将热喷涂材料加热到塑态或熔融态,再经受压缩空气的加速,使受约束的颗粒束流冲击到基体表面上。冲击到表面的颗粒,因受冲压而变形,形成叠层薄片,粘附在经过制备的基体表面,随之冷却并不断堆积,最终形成一种层状的涂层。该涂层因涂层材料的不同可实现耐高温腐蚀、抗磨损、隔热、抗电磁波等功能。
3、定 义 :热喷涂是指采用氧—乙炔焰、电弧、等离子弧、爆炸波等提供不同热源的喷涂装置,产生高温高压焰流或超音速焰流,将要制成涂层的材料如各种金属、陶瓷、金属加陶瓷的复合材料、各种塑料粉末的固态喷涂材料,瞬间加热到塑态或熔融态,高速喷涂到经过预处理(清洁粗糙)的零部件表面形成涂层的一种表面加工方法。我们把特殊的工作表面叫 “涂层”,把制造涂层的工作方法叫“热喷涂”,它是采用各种热源进行喷涂和喷焊的总称。
4、用 途 :这在高速气流的作用下使之雾化成微细熔滴或高温颗粒,以很高的飞行速度喷射到经过处理的工件表面,形成牢固的覆盖层,从而使工件表面获得不同硬度、耐磨、耐腐、耐热、抗氧化、隔热、绝缘、导电、密封、消毒、防微波辐射以及其他各种特殊物理化学性能。它可以在设备维修中修旧利废,使报废的零部件“起死回生”;也可以在新产品制造中进行强化和预保护,使其“益寿延年”。
喷涂+喷塑+特氟龙
热喷涂是指一系列过程,在这些过程中,细微而分散的金属或非金属的涂层材料,以一种熔化或半熔化状态,沉积到一种经过制备的基体表面,形成某种喷涂沉积层。涂层材料可以是粉状、带状、丝状或棒状。热喷涂枪由燃料气、电弧或等离子弧提供必需的热量,将热喷涂材料加热到塑态或熔融态,再经受压缩空气的加速,使受约束的颗粒束流冲击到基体表面上。冲击到表面的颗粒,因受冲压而变形,形成叠层薄片,粘附在经过制备的基体表面,随之冷却并不断堆积,最终形成一种层状的涂层。该涂层因涂层材料的不同可实现耐高温腐蚀、抗磨损、隔热、抗电磁波等功能。自1908年瑞士工程师Max Ulrich Schoop发明热喷涂以来,该工艺得到不断完善和发展。今天,热喷涂作为一项高科技工艺已广泛应用于航天、汽车、能源、钢铁、冶金、造纸、机械维修、市政建设等诸多领域。在中国,热喷涂还是连续四个"五年计划"推广的科学项目。
在工程、机械的表面领域,热喷涂技术是最有效、最省钱和最直接的增强表面功能和工艺参数的方法。能够通过热喷涂手段改进和提高的表面种类几乎是无限的。通过喷金属、陶瓷、合金、重熔等等工艺手段,工程表面的功能概念得以延伸。
很多行业都在采用热喷涂工艺提高设备或零件的使用寿命、改进表面工艺参数以及降低生产和维修成本。热喷涂的功能包括:
* 抗磨损
* 抗腐蚀
* 间隙控制
* 控制流体环境
* 热障
* 恢复尺寸
* 改变导电性
在全球热喷涂界,苏尔寿·美科公司是唯一一家拥有70年以上的历史和经验的,提供最全面和复杂的工业解决方案跨国公司。
静电喷涂工艺(静电喷塑)与传统的喷漆工艺相比较,具有的显著优势,不需稀料,施工对环境无污染,对人体无毒害;涂层外观质量优异,附着力及机械强度强;喷涂施工固化时间短;涂层耐腐耐磨能力高出很多;不需底漆;施工简便,对工人技术要求低;成本低于喷漆工艺;有些施工场合已经明确提出必须使用静电喷塑工艺处理;静电喷粉喷涂过程中不会出现喷漆工艺中常见的流淌现象。
金属喷镀工艺
金属喷镀工艺
在金属喷涂工艺中,喷镀金属以及膜层的选择,为实现较高的工艺要求至关重要。金属喷涂可以形成坚固的金属膜层,减少金属材料的损耗,增加金属表面的抗腐蚀性和抗老化性,同时也可以减少涂料的成本。
金属喷镀是一种用于在金属表面涂覆一层薄膜,以防止金属材料氧化,增加金属件的耐磨性,耐腐蚀性,外观精致,美观耐用等功能的表面处理工艺。金属喷射技术是指向金属表面喷射一层金属颗粒膜的过程,也叫“热喷涂”。金属喷涂工艺是指用高温的熔铁,带电流的大吼和一定量的气流,把一种或多种金属材料溶解,变成一种针状物,然后再以一定的压力,用针状物来把要进行表面处理的金属材料上面喷涂覆盖成一层膜。
金属喷涂工艺对喷涂金属表面的要求比较高,如果金属材料的表面不经处理,就不能用金属喷涂工艺。为了达到要求,金属材料表面必须先起肉,处理去除表面油脂,脱脂,去污,并达到表面平滑光洁等要求。一些金属表面在涂镀前还需要做氧化处理和去铁处理等。
在工业生产中应用比较广泛,特别是在汽车产业,摩托车产业,船舶制造,机械加工,建筑装饰,家具装饰,电器行业,外观造型美化中均有广泛的应用。
超音速喷涂
热喷涂技术之未来趋势--超音速喷涂技术
摘 要: 本文简要叙述了热喷涂技术的概况,比如热喷涂设备组成,热喷涂的工作原理,热喷涂技术的特点; 着重介绍了热喷涂技术中超音速喷涂技术的发展过程, 简述了超音速火焰喷涂、超音速等离子喷涂、超音速电弧喷涂及冷喷涂等设备的结构和技术特点, 介绍了超音速喷涂工艺及涂层特性, 展望了该技术在制备纳米涂层方面的应用及发展前景。
关键词: 表面处理技术;热喷涂技术;超音速喷涂; 超音速火焰喷涂;超音速等离子喷涂;超音速电弧喷涂;冷喷涂
1.1 热喷涂技术概况
众所周知, 除少数贵金属外,金属材料会与周围介质发生化学反应和电化学反应而遭受腐蚀。 此外,金属表面受各种机械作用而引起的磨损也极为严重。大量的金属构件因腐蚀和磨损而失效, 造成极大的浪费和损失。 据一些工业发达国家统计, 每年钢材因腐蚀和磨损而造成的损失约占钢材总产量的10 %, 损失金额约占国民经济总产值的2 - 4 %。 如果将因金属腐蚀和磨损而造成的停工、停产和相应引起的工伤、失火、爆炸事故等损失统计在内的话, 其数值更加惊人。 因此,发展金属表面防护和强化技术, 是各国普遍关心的重大课题。
随着尖端科学和现代工业的发展,各工业部门越来越多地要求机械设备能在高参数(高温、高压、高速度和高度自动化)和恶劣的工况条件(如严重的磨损和腐蚀)下长期稳定的运行。因此,对材料的性能也提出更高要求。 采用高性能的高级材料制造整体设备及零件以获得表面防护和强化的效果, 显然是不经济的,有时甚至是不可能的。所以, 研究和发展材料的表面处理技术就具有重大的技术和经济意义。而表面处理技术也在这种需求的推动下获得了飞速的发展和提高。
热喷涂技术是表面防护和强化的技术之一, 是表面工程中一门重要的学科。 所谓热喷涂, 就是利用某种热源, 如电弧、等离子弧、燃烧火焰等将粉末状或丝状的金属和非金属涂层材料加热到熔融或半熔融状态, 然后借助焰流本身的动力或外加的高速气流雾化并以一定的速度喷射到经过预处理的基体材料表面, 与基体材料结合而形成具有各种功能的表面覆盖涂层的一种技术。
航空航天部件喷涂工艺流程
航空航天部件喷涂工艺流程
引言
航空航天工业一直是科技和工程领域的巅峰之一,它依赖于精密的零部件和材料来确保安全和性能。航空航天部件的外表面喷涂工艺在维护、保护和提高其性能方面起到至关重要的作用。本文将深入探讨航空航天部件喷涂工艺流程,包括其重要性、步骤、技术和未来发展。
重要性
航空航天部件的喷涂工艺是保护和增强其性能的关键环节。这些部件在极端条件下工作,如高速、高温、低温和压力,因此必须具备卓越的耐磨、防腐、隔热和导热性能。喷涂不仅可以延长部件的使用寿命,还可以改善其外观和降低维护成本。
喷涂工艺流程
1. 表面准备
喷涂工艺的第一步是表面准备。这包括清洗、去除旧涂层、喷砂和其他处理,以确保表面光滑、无污染和具备良好的粘附性。
2. 底漆喷涂
底漆喷涂是为了提供附着力和保护性基层。底漆通常包括防腐蚀剂,用于防止金属部件腐蚀。这一步骤也有助于填补小的表面缺陷。
3. 喷涂
喷涂是整个工艺的核心部分。在这个阶段,采用各种技术如电弧喷涂、喷涂涂层、热喷涂、化学气相沉积等。喷涂可以用于应用热隔热层、耐磨层、导热层和其他特殊涂层,以满足部件的特定需求。 4. 固化
涂层固化是确保其耐用性的关键步骤。通常采用高温烘烤或化学反应来实现。固化可以增强涂层的附着力和抗腐蚀性。
5. 防护
一些部件需要额外的防护措施,如密封胶或覆盖层,以确保涂层在极端条件下不受损。
技术和发展
随着科技的不断进步,航空航天部件喷涂工艺也在不断发展。以下是一些当前和未来的技术趋势:
1. 纳米技术
纳米技术的应用使得涂层更加坚固和耐用。纳米颗粒可以提供更高的硬度和抗磨损性,从而延长部件的使用寿命。
2. 自修复涂层
研究人员正在探索自修复涂层的开发,这些涂层可以在受损时自动修复。这种技术可以减少维护需求,提高部件的可靠性。
3. 智能涂层
智能涂层具备感知和响应能力,可以根据环境条件自动调整其性能。这些涂层可以在极端条件下保持部件的稳定性。