
数控电动攻丝机
一、数控电动攻丝机名称:
数控电动攻丝机又名:攻丝机、攻牙机、电动攻牙机、电动攻丝机、万能攻丝机、盲孔攻丝机攻丝机,攻牙机,电动攻牙机,万能攻丝机,不锈钢攻牙机,不锈钢攻丝机、万能电动攻丝机,万能电动攻牙机万向电动攻丝机,万向数控电动攻丝机。
二、数控电动攻丝机的特点:
1.过载保护,调好扭力不断丝锥,主轴在半径900MM内任意移动。
2.轻便、灵活、高效以及具有其它类似设备无法取代的优点。
新款电动攻丝机避免了车床、钻床或手动攻丝的局限,省时、省力、不易烂牙、丝锥不易折断等。
电动攻丝机适用于所有机械制造行业,机床、模具(厂)机械、塑胶机械、印刷机械、包装机械制造厂、工程机械、汽车摩托车零部件、航空发动机、机车车辆、烟草机械以及通用机械等行业。
三、数控电动攻丝机的优点:
:(1)扭矩稳定寿命长
(2)重复定位迅速,切削速度快,生产效率高;
(3)安全扭力简夹保证丝锥损伤少;通孔、盲孔丝锥不断,丝牙精度高;
(4)工作活动范围大,较重的工件无需移动;
(5)操作简单,重量轻、效率高、工作强度低,适合各种轻重作业。
关于攻丝机的好评语

关于攻丝机的好评语精选
1、自动攻丝机在工作期间可以自主控制机器速度、方向,自行检测故障等问题,不需要我们人工去查看,就连新手也可以简单的操作自动攻丝机,很大程度上提高了效率,现在接再多的订单也不怕。
2、精度高、效率快,能缩短产品加工周期还能保证质量
3、批量生产啊,速度快啊,但一般要攻丝两次,头攻和二攻,保证质量。
4、很好用,也很好设置,简单明了,已经用了好几天了,可以自动攻丝,自动计数,功能多,速度快一键攻退,还有过载保护,不会攻断丝攻,给快递也点个赞,送到公司门口
5、机器收到了,做工精细,设备很扎实,噪音低,运行平稳,车间工人用起来很满意。
可惜速度有点慢,如果能加一倍速度,那就完美了!
6、手持式的方便,省力,省时间,操作很简单,速度快多了
7、收到货了,完好无损,安装起来非常简单,操作方便实用,值得选购,五星好评!赞
8、设备到货了,已经安装上了,操作容易,设计感很强。
HLD-12-1100型数控伺服电动攻丝机使用说明
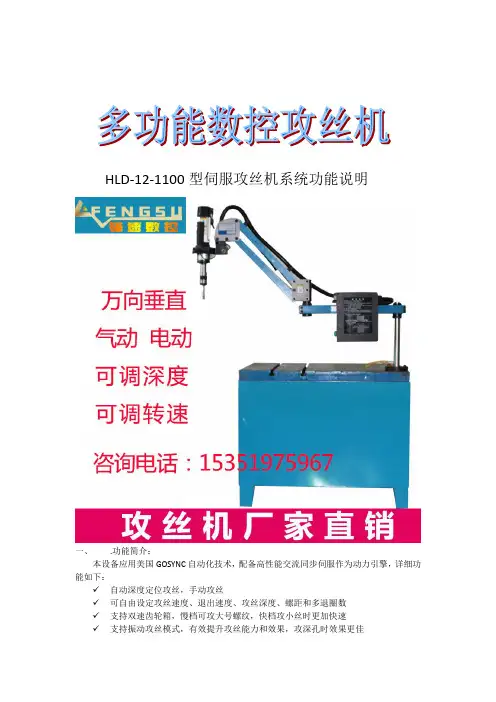
HLD-12-1100型伺服攻丝机系统功能说明一、.功能简介:本设备应用美国GOSYNC自动化技术,配备高性能交流同步伺服作为动力引擎,详细功能如下:✓自动深度定位攻丝,手动攻丝✓可自由设定攻丝速度、退出速度、攻丝深度、螺距和多退圈数✓支持双速齿轮箱,慢档可攻大号螺纹,快档攻小丝时更加快速✓支持振动攻丝模式,有效提升攻丝能力和效果,攻深孔时效果更佳✓具备实时扭力检测和扭力保护能力,减少断丝可能✓具备过电压、过电流、过扭力等多项智能防护功能,设备更可靠二、注意事项:●接入电源:本设备的接入电压为:单相交流220V。
请确定所接入电源的电压在200V~245V之间,过大的电压波动容易对设备造成伤害。
●良好接地:在您开机使用本设备前,请确保设备已经良好接地。
可能发生的漏电情况或来自于电机本身的电(由于电机转动时,就像一台发电机,会产生反向电压),在没有接地或不当接地时,容易对设备本身或操作人员造成伤害。
●其它注意项:请避免水或其它液体流入设备电器箱,以免造成短路。
长时间工作,电机会发热(90度以下为正常),请避免人体皮肤直接长时间接触电机外壳。
请勿重击(或撞击)伺服电机的后端,否则容易损坏机体内的高精度编码器。
三、基本操作:1.手动攻丝:1)按面板上的键,使灯亮2)如果您请调整攻丝速度,请参见第2条3)将丝锥抵近预孔4)一直按控制手柄上的“攻丝”按钮,直到攻到目标深度再松开5)一直按控制手柄上的“退出”按钮,直到丝锥完全退出丝孔2.怎样设定攻丝速度1)按面板上的键,此时屏幕显示当前设定的攻丝速度(转/分钟)2)旋转旋钮改变速度值,按确定。
退速、螺距及深度值的改变方法与之类似3.自动深度定位攻丝:1)按面板上的键,使灯灭2)如果您想改变攻丝速度、深度和螺距值,请参见每2条方法设置3)将丝锥抵近预孔4)按一下控制手柄上的“攻丝”按钮,设备就会自动攻到设定的深度再自动退出4.如何查看实时扭力:1)在开始攻丝之前,按面板上的键,此时屏幕显示“U9”2)按,此时屏幕显示“U9-00”3)按3下,让屏幕显示“U9-03”4)按,此时屏幕上就会实时的工作扭力值(单位是牛米)5)如果您想退出扭力监控,按一下键就可以了5.如何设定扭力保护:1)按面板上的键2)再旋转旋钮改变数值,按确定。
电动攻丝机的原理

电动攻丝机的原理电动攻丝机是一种用于加工螺纹的机床,它通过专用的电动装置将刀具与工件进行相对旋转来完成螺纹加工。
其工作原理主要包括工件的夹持、刀具的进给和旋转等几个方面。
首先,电动攻丝机的工件夹持是实现螺纹加工的关键。
它通常采用齿轮和传动带的结构来实现工件的旋转运动。
在夹持过程中,工件被固定在主轴上,并通过夹具夹持住。
夹持装置将工件与主轴连接起来,使得工件能够与刀具进行相对旋转。
接下来,是刀具的进给运动。
电动攻丝机通过滑板或进给轴来控制刀具的运动,确保刀具按照预设的轴向进给量进行移动。
进给装置通常是由一个电动机驱动,将刀具沿刀具轴线方向平稳地移动。
在刀具进给的同时,电动攻丝机还需要保持工件与刀具之间的相对旋转。
这是通过电动机带动主轴实现的。
主轴和电动机之间通常通过齿轮传动进行连接,使得主轴能够按照需要的速度旋转。
而电动机则通过电源提供动力,使得主轴能够实现旋转。
在电动攻丝机的工作过程中,刀具通常是固定在刀架上的。
刀架可以沿着主轴的轴向进行移动,以便进行不同位置的螺纹加工。
刀架上通常还配有刀具变位机构,可以调整刀具的位置和切入深度,以满足不同加工要求。
此外,电动攻丝机还配备了控制系统,用于控制机床的运行。
控制系统通常由电气控制装置和数控系统组成。
电气控制装置用于控制机床的各种动作,如启动、停止、切削速度调节等。
而数控系统则用于输入加工参数、控制进给轴的运动和监控加工状态等。
总结起来,电动攻丝机的工作原理主要包括工件的夹持、刀具的进给和旋转等方面。
通过这些运动的协调配合,可以实现高效、精准的螺纹加工。
在加工过程中,控制系统起着关键的作用,能够精确控制机床的运作,提高加工质量和效率。
攻丝机操作规程

攻丝机操作规程一、引言攻丝机是一种用于加工罗纹孔的机械设备,在工业生产中具有重要的作用。
为了确保操作的安全性和效率,制定本操作规程,明确攻丝机的操作步骤和注意事项。
二、设备准备1. 确保攻丝机处于稳定的工作状态,无松动和异常声音。
2. 检查攻丝机的电源线是否连接正常,电源开关是否处于关闭状态。
3. 检查攻丝机的刀具和夹具是否安装正确,刀具是否磨损或者损坏。
三、操作步骤1. 打开电源开关,确保攻丝机正常启动。
2. 调整攻丝机的速度和进给量,根据加工材料的要求进行设置。
3. 将待加工的工件固定在攻丝机的工作台上,并确保工件与刀具之间的间隙适当。
4. 调整攻丝机的刀具位置,使其与待加工的工件对齐。
5. 按下启动按钮,开始攻丝操作。
6. 在攻丝过程中,要保持专注,观察刀具与工件的接触情况,确保切削顺畅。
7. 定期检查攻丝机的润滑系统,保证刀具和工件的磨擦减少,延长设备寿命。
8. 完成攻丝操作后,及时关闭电源开关,将攻丝机恢复到停机状态。
四、注意事项1. 操作人员必须经过专业培训,熟悉攻丝机的操作步骤和安全规范。
2. 在操作过程中,应佩戴适当的防护装备,如安全眼镜、手套等。
3. 禁止操作人员戴长发、宽松衣物或者佩戴饰品,以免发生危(wei)险事故。
4. 当攻丝机发生异常情况时,如异响、振动等,应即将停机检查,并报告相关人员处理。
5. 攻丝机的维护保养应定期进行,包括清洁设备、润滑部件等,确保设备的正常运行。
五、安全措施1. 确保攻丝机周围的工作环境整洁,防止杂物堆积和滑倒。
2. 在操作过程中,禁止将手指或者其他物体挨近刀具,以免发生伤害。
3. 在更换刀具或者调整攻丝机设置时,必须先停机,并等待设备彻底住手运转后进行操作。
4. 在操作过程中,严禁将手放置在工件上,以免被刀具误伤。
5. 当攻丝机需要维修或者更换部件时,应由专业人员进行操作,禁止非专业人员私自进行维修。
六、紧急情况处理1. 在发生紧急情况时,如设备故障、火灾等,应即将住手操作,并按照现场安全预案进行处理。
电动攻丝机采用的伺服电机和步进电机的区别

数控平面钻床电动攻丝机两种电机的区别济南西马特生产的电动攻丝机步进电机和伺服电机性能比较,步进电机其实是一种做离散运动的装备,其与现代数字的控制技术有很多本质的关联。
现在我国的控制系统中,应用比较广泛是步进电机。
随着目前全数字式交流系统的发展,伺服电机更多地应用于数控制系统中。
为了与数字控制的发展趋势相协调,运动控制系统中大多数采用的是步进电机和全数字式伺服电机作为主要执行电动机。
两者在控制方式上虽然很相似(脉冲串和方向信号),但在使用性能和应用场合上存在着较大的差异。
现就二者的使用性能作一比较。
一、控制精度不同两相混合式步进电机步距角一般为 3.6°、 1.8°,五相混合式步进电机步距角一般为0.72 °、0.36°。
也有一些高性能的步进电机步距角更小。
如四通公司生产的一种用于慢走丝机床的步进电机,其步距角为0.09°;德国百格拉公司(BERGER LAHR)生产的三相混合式步进电机其步距角可通过拨码开关设置为1.8°、0.9°、0.72°、0.36°、0.18°、0.09°、0.072°、0.036°,兼容了两相和五相混合式步进电机的步距角。
伺服电机的控制精度由电机轴后端的旋转编码器保证。
以松下全数字式伺服电机为例,对于带标准2500线编码器的电机而言,由于驱动器内部采用了四倍频技术,其脉冲当量为360°/10000=0.036°。
对于带17位编码器的电机而言,驱动器每接收217=131072个脉冲电机转一圈,即其脉冲当量为360°/131072=9.89秒。
是步距角为1.8°的步进电机的脉冲当量的1/655。
二、低频特性不同步进电机在低速时易出现低频振动现象。
振动频率与负载情况和驱动器性能有关,一般认为振动频率为电机空载起跳频率的一半。
攻丝机夹头的扭力的调节方法

攻丝机的夹头具有扭力保护功能。
夹头的外壳联接攻牙机主轴,中间的芯夹住丝锥。
中间的芯和外壳是靠弹簧片锁紧而联接的。
用2个定位销,4个螺钉通过联接套,把数控机床主轴与攻丝夹头连接在一起,这样首先保证了攻丝夹头与机床的连接精度;扳动外套筒件,确定攻丝所需扭力矩,蝶形弹簧就会受力被压紧,由钢球定位,连动刻线套筒,进行攻丝。
攻丝机扭力大小的调节方法:1、扭力太大:攻丝机攻到底不会打滑会断丝锥,说明扭力太大,攻丝机夹头扭力要调小。
取出卡簧,逆时针扭松,M8以上可以放在夹具上扭紧,装上卡簧(很重要,不装,用一段时间会松,扭力又变小)。
2、扭力太小:攻丝机工作时主轴会转,但丝锥攻不下去,说明扭力太小,攻丝机夹头扭力要调大。
取出卡簧,顺时针扭紧,M8以上可以放在夹具上扭紧,装上卡簧(很重要,不装,用一段时间会松,扭力又变小)。
电动攻丝机是一种可对各种小型及大型钢件的粗牙、细牙、非标牙距的正转及反转紧固连接螺纹、传动连接螺纹及管螺纹进行内螺纹攻丝机床,该类机床属柔性攻丝范畴,显著特点是可折臂操作,适应M42以下螺纹攻丝要求。
电动攻丝机一次性进给完成丝锥直径5倍以上超深孔攻丝,最大可攻M42螺纹孔,高效而省力。
电动攻丝机工作半径长达2500mm,能满足绝大多数螺纹加工要求。
电动攻丝机具有先进的柔性攻丝系统,使盲孔攻丝不易损坏丝锥,保障了优质螺纹孔的加工。
电动攻丝机攻丝过程智能保护系统可对设备进行实时监控及保护,提醒用户对攻丝工艺进行优化及改进。
电动攻丝机配有深度控制系统,攻丝→至预置深度→停止→反转,轻松解决盲孔攻丝及深度控制难题。
(1)扭矩稳定寿命长(2)重复定位迅速,切削速度快,生产效率高;(3)安全扭力筒夹保证丝锥损伤少;通孔、盲孔丝锥不断,攻牙精度高;(4)工作活动范围大,较重的工件无需移动;(5)操作简单,重量轻、效率高、工作强度低,适合各种轻重作业。
(6)万向定位,实现水平攻丝。
(7)带自动润滑功能,实现攻丝油的自动喷出,自动润滑丝锥,实现丝丝入扣,更高效率。
攻丝机的工作原理
攻丝机的工作原理攻丝机是一种用于制作螺纹的机械设备,它基本上是一个由多个部件组成的系统。
其主要工作原理是在工件表面形成螺纹剖面,通常是圆柱形的。
下面将详细介绍攻丝机的工作原理。
攻丝机的组成部件包括主体机架、主轴、攻丝刀具、进给机构、主动力和控制系统等。
攻丝机可以分为手动攻丝机和自动攻丝机,原理基本相同,下文以自动攻丝机为例进行介绍。
当工作开始时,工件被夹持在攻丝机主体机架上,并通过进给机构调整位置和方向。
主轴受主动力驱动旋转,攻丝刀具则负责切削工件表面形成螺纹。
主轴的转速和进给速度可以通过控制系统进行调节。
这是一个重要的参数,决定了螺纹的规格和质量。
通常,高速旋转的主轴将工件与攻丝刀具之间的摩擦力转化为热量,因此需要冷却系统来防止过热。
进给机构控制攻丝刀具的位置和速度。
它通过向前或向后移动以调整刀具与工件的接触位置,同时还可以控制切削速度。
进给机构可以是机械式的,如螺杆传动系统,也可以是液压或电动驱动的。
攻丝刀具是用于切削螺纹的关键部件。
它们通常呈V型,可以根据所需的螺纹规格进行选择。
攻丝刀具通过旋转主轴与工件表面接触,并进行切削操作。
一般情况下,攻丝刀具具有多个刀片,可以根据需要进行更换。
控制系统是攻丝机的核心部分,用于控制主轴转速、进给速度和刀具位置等参数。
它可以是基本的机械式控制,也可以是更先进的数控系统。
数控系统可以根据预先输入的指令自动调整操作参数,提高生产效率和精度。
攻丝机的工作过程如下:首先,通过进给机构将攻丝刀具移动到预定位置,并与工件表面接触。
然后,主轴开始转动,使得攻丝刀具开始切削工件表面。
同时,进给机构会逐渐将攻丝刀具移动到工件上,沿着所需螺纹的方向切削。
当切削刀具完成一次切削时,进给机构将刀具移动一段固定的距离,以进行下一次切削。
这个过程不断重复,直到整个螺纹被切削完成。
整个工作过程可以通过控制系统进行监控和控制,以确保螺纹规格和质量的准确性。
总结一下,攻丝机通过旋转主轴和移动攻丝刀具来切削工件表面,形成所需的螺纹剖面。
攻丝机原理
攻丝机原理攻丝机是一种常用的金属加工设备,它主要用于在金属工件上加工出螺纹。
攻丝机的原理是通过切削金属来形成螺纹结构,从而实现螺纹加工的目的。
在攻丝机的操作过程中,需要注意一些原理和技术细节,下面我们将详细介绍攻丝机的原理。
首先,攻丝机的原理是利用旋转刀具对金属进行切削,从而形成螺纹。
在攻丝机中,刀具通常是由硬质合金制成,具有较高的硬度和耐磨性。
刀具通过旋转运动,对工件表面进行切削,逐渐形成螺纹结构。
在切削过程中,需要控制刀具的进给速度和切削深度,以确保螺纹加工的精度和质量。
其次,攻丝机的原理还涉及到螺纹的参数设计和计算。
在进行螺纹加工之前,需要根据工程要求确定螺纹的规格和参数,包括螺距、螺纹角、螺纹直径等。
这些参数的设计和计算是攻丝机加工的基础,直接影响到螺纹加工的成型质量和尺寸精度。
另外,攻丝机的原理还包括刀具的选择和切削参数的确定。
不同材质的工件和螺纹结构,需要选择适合的刀具类型和切削参数。
例如,对于硬度较高的材料,需要选择耐磨性好的刀具,并采用适当的切削速度和进给量,以确保切削效率和刀具寿命。
此外,攻丝机的原理还涉及到刀具的刃口形状和切削角度的设计。
刃口形状和切削角度的选择直接影响到刀具的切削性能和加工质量。
合理的刃口设计和切削角度能够降低切削力,减小切削温度,提高切削效率,减少刀具磨损,从而保证螺纹加工的质量和精度。
最后,攻丝机的原理还包括刀具的冷却和润滑。
在切削过程中,刀具和工件会产生大量的热量,如果不能及时散热和冷却,会导致刀具磨损加剧,甚至引起工件表面的变形和质量问题。
因此,需要在切削过程中对刀具和工件进行冷却和润滑,以确保切削过程的稳定性和加工质量。
总的来说,攻丝机的原理涉及到刀具的切削、螺纹参数的设计、刀具选择和切削参数的确定、刃口形状和切削角度的设计,以及刀具的冷却和润滑等多个方面。
只有全面理解和掌握攻丝机的原理,才能够正确操作和使用攻丝机,确保螺纹加工的质量和效率。
信捷PLC双轴攻丝机
信捷PLC双轴攻丝机1. 简介PLC(Programmable Logic Controller,可编程逻辑控制器)是一种特定于工业自动化领域的数字计算机,用于控制机械和工艺过程中的电子设备。
信捷PLC双轴攻丝机是一种基于PLC的数控设备,常用于金属加工行业中的攻丝工序。
本文将介绍信捷PLC双轴攻丝机的特点、工作原理、操作流程以及常见故障排除方法。
2. 特点信捷PLC双轴攻丝机具有以下特点:•高精度:采用先进的数控技术,实现高精度的攻丝加工;•双轴控制:可分别控制攻丝机主轴和进给轴,实现灵活的加工方式;•多功能:支持多种攻丝模式,例如单程攻丝、往复攻丝、螺旋攻丝等;•自动化:通过PLC编程,可以实现自动化的攻丝加工流程;•可编程:用户可以根据实际需求对PLC进行编程,实现定制化的功能。
3. 工作原理信捷PLC双轴攻丝机的工作原理如下:1.加工参数设置:在PLC编程界面上设置攻丝加工的参数,包括攻丝速度、攻丝深度、攻丝模式等;2.加工程序编写:根据实际需求,编写PLC程序控制攻丝机的运行。
程序可以包括主轴旋转控制、进给轴移动控制、攻丝模式切换等;3.自动化加工:将编写好的程序加载到PLC中,启动自动化加工模式。
PLC会按照程序中的指令控制攻丝机的运行,完成指定的攻丝加工任务;4.监控与调试:在加工过程中,可以通过PLC编程界面实时监控攻丝机的状态,如主轴转速、进给轴位置等。
如果需要调整加工参数,可以进行相关设置和调试。
4. 操作流程信捷PLC双轴攻丝机的操作流程如下:1.打开电源:将信捷PLC双轴攻丝机连接到电源,并打开电源开关;2.设置加工参数:在PLC编程界面上设置攻丝加工的参数,如攻丝速度、攻丝深度等;3.编写加工程序:根据实际需求,在PLC编程界面上编写攻丝加工的程序;4.加载程序:将编写好的程序加载到PLC中,准备进行自动化加工;5.启动自动化加工:在PLC编程界面上启动自动化加工模式,信捷PLC双轴攻丝机开始按照程序中的指令进行加工;6.监控加工过程:在加工过程中,通过PLC编程界面实时监控攻丝机的状态,如主轴转速、进给轴位置等;7.完成加工任务:信捷PLC双轴攻丝机自动完成指定的攻丝加工任务。
攻丝机如何操作调整?【干货技巧】
攻丝机是在生产过程中加工内螺纹的机床,是一种使用比较广泛的加工机床。
那么对于攻丝机的操作需要注意的有哪些方法?如何更安全操作?接通电源后,打开电源控制器,设置好攻丝转速,按住正转,伺服电机将电压信号转化为转矩和转速输出进行攻丝作业,攻到底部按住反转按钮退丝。
功丝精度高,通止规可检测。
数控智能攻丝机的构成:1、伺服电机:以将电压信号转化为转矩和转速来驱动控制对象。
2、控制器:电源控制及扭距过载保护。
3、显示屏:进、退丝转速控制调节。
4、丝锥扭力保护夹头:调节夹头扭距大小,丝攻攻到盲孔底部超过其扭距,打滑保护。
5、支架:高度可升降调节、操作半径范围内任意位置攻丝。
数控智能攻丝机的使用调整:1、通常扭力筒夹的扭力在出厂时即已设定好,但在攻较强韧之材料时或使用一段时间后,必须再调整,设定扭力。
2、扭力筒夹外壳有2个小孔,允许做半个凹槽之扭力调整,这在调整M3以下的扭力控制非常重要。
3、使用一字起子挑起扣环,用尖嘴钳置入扭力调整环上的2个圆孔内,顺时针转则增加扭力,反时针转则减少扭力。
4、调整好后,将扣环插入筒夹外壳的小孔内,扭力即不再改变了。
注意事项一、调整垂直度1.让气动马达下方的快速更换器接触工作台或工件,并确保快速更换器垂直于工作台,然后锁定垂直板或万能头的4个固定螺钉。
2.将空气管连接在三段式联轴器和电动机之间。
二、气动马达1.当攻丝机的气动马达按下前端的“触发器”时,马达向前旋转,同时敲击并按下后端的“反向按钮”,气动马达反转。
2.平行臂可轻松移动到攻丝位置,而无需用力按下,因此攻丝就像导向螺钉,进出螺钉孔时没有阻力。
三、进气的需求1.进气管通常为3至8英寸不可以超过10米。
2.将压力设置为3-6MP。
3.使用前,将空气三重滴管的速度设置为每分钟1-2滴。
4.每天对油杯中滴油的量和速度都进行检查。
5.气动工具需要使用专用油。
一、攻丝工艺的流程步骤(1)要将摇臂钻床设备调到初始位置,转速调整到最低速度。