
SPC计量值之中位数全距控制图(M-R)
SPC计量值之中位数全距控制图(M-R)
摘要:中位数全距控制图(M-R)是属于SPC计量值控制图中的一种,用以侦测品质变异的原因,然后采取对策以消除其原因,使生产过程恢复正常一种管理工具。
中位数全距控制图(M-R)的意义
中位数全距控制图(M-R)主要用来对产品初期品质进行测定和监控,以了解在现有环境中品质的制程能力。
∙优点:易于使用,并不要求很多计算,使车间工人易于接受的一种控制图方法。
∙缺点:中位数在统计意义上没有均值理想。
中位数全距控制图(M-R)的图形制作步骤
1)中位数的算法:先将数据按大小顺序排序,再取中间的一个数据;
2)计算管制中心线及管制上、下限;
3)图形分析:通过图形来直接判断制程是否受控时;
中位数全距控制图(M-R)的应用案例
分别计算出它们的中位数(如遇偶数个数据,建议统一取前面或后面一个数据)
1.计算出控制图的中心线及管制上、下限:
2.最后得出中位数全距控制图(M-R)的图形如下:。
SPC应用技术

(海量营销管理培训资料下载 ) 上海企达企业管理咨询有限公司
SPC 应 用 技 术
DIVES
经过计算出每组数据的平均值和全距列表如下(注意四舍五入)
序号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 检验时间 2001/10/1 PM 05:08:58 2001/10/2 PM 05:09:20 2001/10/3 PM 05:09:33 2001/10/4 PM 05:09:51 2001/10/5 PM 05:10:03 2001/10/6 PM 05:10:16 2001/10/7 PM 05:14:21 2001/10/8 PM 05:10:50 2001/10/9 PM 04:34:40 2001/10/10 PM 04:35:58 2001/10/11 PM 04:35:27 2001/10/12 PM 04:35:37 2001/10/13 PM 04:36:33 2001/10/14 PM 04:36:44 2001/10/15 PM 05:02:15 NO1 10 10.02 9.98 10 9.96 10.09 10 10.05 10 10 10 10 10 9.98 10 NO2 9.97 10.01 9.96 10.05 10.02 10.06 10 10.02 9.8 9.9 9.9 9.9 10.02 9.97 10.01 NO3 10.05 10 10.02 10 9.98 10.1 9.9 10.02 9.9 10 10.1 10.2 10.03 10 10.01 NO4 9.98 10.03 9.95 9.96 10 10.12 10.098 10.04 9.9 9.9 10.1 10 10.01 10.02 10 NO5 10.03 9.98 10.02 9.95 10.07 10.02 9.97 10.09 10 9.9 9.9 9.8 10 10.01 9.99 XBar 10.01 10.01 9.99 9.99 10.01 10.08 9.99 10.04 9.92 9.94 10.00 9.98 10.01 10.00 10.00 R 0.08 0.05 0.07 0.10 0.11 0.10 0.20 0.07 0.02 0.01 0.02 0.04 0.03 0.05 0.02
SPC所有公式详细解释及分析

SPC所有公式详细解释及分析SPC统计制程管制计量值管制图:Xbar-R(平均-全距)、Xbar-S(平均-标准差)、X-MR(个别值-移动全距)、EWMA、CUSUM等管制图。
计数值管制图:不良率p、不良数np、良率1-p、缺点数c、单位缺点数u等管制图。
常用分析工具:直方图、柏拉图、散布图、推移图、%GRR...等。
公式解说制程能力指数制程能力分析制程能力研究在于确认这些特性符合规格的程度,以保证制程成品不符规格的不良率在要求的水准之上,作为制程持续改善的依据。
制程能力研究的时机分短期制程能力研究及长期制程能力研究,短期着重在新产品及新制程的试作、初期生产、工程变更或制程设备改变等阶段;长期以量产期间为主。
制程能力指针Cp 或Cpk 之值在一产品或制程特性分配为常态且在管制状态下时,可经由常态分配之机率计算,换算为该产品或制程特性的良率或不良率,同时亦可以几Sigma 来对照。
计数值统计数据的数量表示缺点及不良(Defects VS. Defectives)缺点代表一单位产品不符要求的点数,一单位产品不良可能有一个缺点或多个缺点,此为计点的品质指针。
例如描述一匹布或一铸件的品质,可用每公尺棉布有几个疵点,一铸件表面有几个气孔或砂眼来表达,无尘室中每立方公尺含微粒之个数,一片PCB有几个零件及几个焊点有缺点,一片按键有几个杂质、包风、印刷等缺点,这些都是以计点方式表示一单位产品的特性值。
不良代表一单位产品有不符要求的缺点,可能有一个或一个以上,此将产品分类为好与坏、良与不良及合格与不合格等所谓的通过-不通过(Go-NoGo)的衡量方式称为计件的品质指针。
例如单位产品必须以二分法来判定品质,不良的单位产品必须报废或重修,这是以计件方式来表示一单位产品的特值。
每单位缺点数及每百万机会缺点数(DPU VS. DPMO)一单位产品或制程的复杂程度与其发生缺点的机会有直接的关系,越复杂容易出现缺点;反之越简单越不容易出现缺点。
SPC培训试题

SPC培训试题
一、填空题。
1.制程是SPC 的焦点。
2.CL表示管制中心线UCL表示上控制界限LCL表示下控制界限
3.Ca表示准确度Cp表示精密度CPK表示制程能力
4.X(bar)表示平均数R表示极差
5.PPM是指制程中所产生之百万分之不良数
DPM是指制程中所产生之百万分之缺点数
6.控制图的基本类型按数据类型分为计数值控制图、计量值控制图
7.若直方图出现孤岛型、偏向型等非正态分布说明过程中有异常因素作用
8.影响过程的主要因素有人、机、料、法、环、测
9.计算CP,CPK数据量不得少于25组
10.控制产品平均值与极差采用X(bar)-R控制图
二、判断题。
1.生产出来的产品相差越少,越接近产品中心值,产品的工序能力越大(√)
2.没有超出控制界限的点过程能力是可接受的(×)
3.因为X(bar)-R图最为精确和敏感,较其它方法优势更强,因此大多数企业
都选择使用该方法(×)
4.当过程能力较高时,为降低成本,采取方法使之降低(×)
5.正确使用统计技术,能达到早期预防或及时提出矫正措施并得以及时改善的
目的(√)
三、简答题
1.写出依据数据性质分类四种计量型控制图、四种计数型控制图
计量型控制图
(1)平均值与极差管制图(X-R)
(2)平均值与标准差管制图(X- σ)
(3)中位值与全距管制图( -R)
(4)个别值与移动全距管制图(X-Rm)
计数值控制
(1)不良率管制图(P)
(2)不良数管制图(pn)
(3)缺点数管制图(C)
(4)单位缺点数管制图(μ)。
全套SPC控制图制作-EXCEL版

备注及 原因跟踪:
7月1日
合 计
0.00
测量值的判定条件 > < USL LSL 蓝色 红色
平
均
0.00
預估不良率 (PPM)
#VALUE!
製程能力分析
0.00
平
X=
均
0.00
0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00
R=
預估不良率 (PPM)
X
0.60 0.40 0.20 0.00 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26
单值和移动全距(X-MR)控制图
产品件号 产品名称 控制项目 测量单位
日期/ 时间
规 格
上限 USL 中心限CL 下限 LSL 1 2 3 4 5 6 7 8
标
准
群組数大小
控
制 X
上限 UCL 总組数 中心限CL 下限 LCL 9 10 11 12 13 14 15
图 MR 图 0.00 0.00 0.00
16 17 18
制 部
造 门
机 组 测 量 者
19 20 21 22
控制图编号: 样品容 量/频 率 日 期
23 24 25
抽样方法
7月1日
合 计 ΣX= ΣR= 测量值的判定条件 > < USL LSL 蓝色 红色
批
样 本 测 定 值
号
N=
SPC控制图详解

b.计算控制限 : 计算不合格品率均值Pavg
p1n1 + p1n1 + + p k nk p n1 + n2 + + nk
1.控制图理论 控制图详解 : P 图 : 计算上下控制限
UCL p p + 3 p 1 p / n LCL p p 3
式中n为恒定的样本容量。 注:当LCLp计算为负值时,此时无下控制限(为 0 )。 计算控制限时应注意的问题:
c1 + c2 + c k
+ ck
上下控制限
UCLc c + 3 c
LCL c c 3 c
1.控制图理论
控制图详解 : U 图
单位不合格数 U 图 U 图可测量容量不同的样本的每个检验单元内不合格数量。其 它方面与C图相似。
请记录!
1.控制图理论 控制图详解 : U 图
1.控制图理论 控制图详解 : U 图
1.控制图理论 控制图详解 : X-S 图
Xavg的计算同Xavg-R图
标准差S的计算利用下式之一
s
X
i
X
n 1
或s X
2
2 i
nx
2
n 1
式中:Xi、Xavg、n分别代表样本的单值、均值和样本容量
: 控制图刻度同Xavg-R图
: 将Xavg和S的测量值画到控制图
请记录!
1.控制图理论 控制图详解 : X-S 图
b.计算控制限
: 计算极差和均值控制的上下限 标准差 上限 均值 上限 下限 UCLX=Xavg-avg + A3Savg LCLX= Xavg-avg - A3Savg UCLS=B4Savg ; 下限 LCLS=B3Savg
SPC计算公式
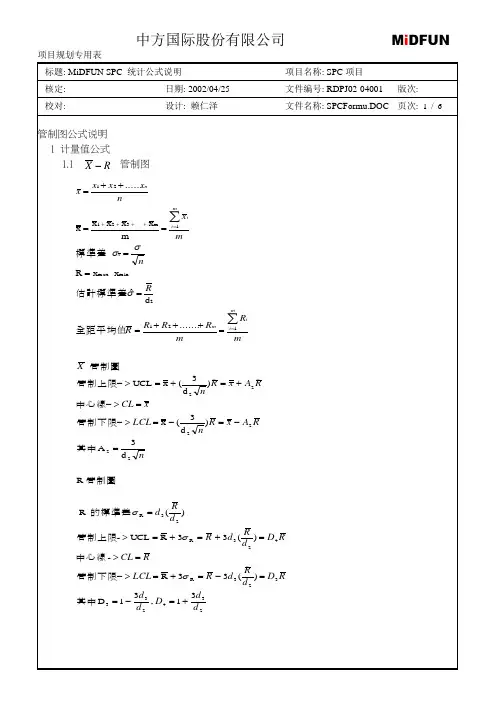
(A 3 =
3 c4 n
)
= x + A3S
S 管制圖 管制上限 UCL S = B4 S 中心線 CL S = S 管制下限 LCL S = B3 S
移動全距 MR i = x i − x i −1
∑ MR
MR =
i =1
n
i
n 管制上限 UCL = D 4 MR 中心線 CL = M R 管制下限 LCL = D3 MR (當 n = 2 時, D 3 和 D 4 以樣本數為 2 來查表 )
UCL = min( p + 3 p (1 − p ) / ni ,1) LCL = max( p − 3 p (1 − p ) / ni ,0)
2.2 不合格品数管制图 (Pn Chart)
中心線 CL = P n 管制上限 UCL = P n + 3 P n (1 − P) 管制下限 LCL = P n − 3 P n (1 − P) 其中 Pn 為各組之不合格數。 為各組不合格數之平均值。 Pn
中方国际股份有限公司
项目规划专用表 标题: MiDFUN SPC 统计公式说明 核定: 校对: 日期: 2002/04/25 设计: 赖仁泽 项目名称: SPC 项目 文件编号: RDPJ02-04001
MiDFUN版次:文件名称: SPCFormu.DOC 页次: 2 / 6
1.2
X - S 管制图
S:样本标准差, n 需大于 3 且 S <> 0. 4. 散布图 回归直线 Y = mX + b ; m:斜率 , b:截距 m=
n(∑ xy ) − (∑ x )(∑ y ) n∑ x 2 − (∑ x )
2
中方国际股份有限公司
全套SPC控制图制作_EXCEL版
日期
2月21日
合 计
6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25
ΣX=
样
ΣR=
本
测
测量值的判定条件
定 值
> US<L LSL
N=
ΣX X MR
0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00 #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA #VA LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE LUE
单值和移动全距(X-MR)控制图
控
制
产品件号 产品名称
规 格 标 准 群組数大小 控 制 X
上限 USL
上限 UCL
图 MR 图 制 造 0.00 部 门
样品容 量/频
率
控制项目
中心限CL
总組数 中心限CL
0.00 机 组抽样方法ຫໍສະໝຸດ 测量单位日期 批/
时间 号
1
2
3
4
5
下限 LSL
下限 LCL
0.00
测量 者
0.00
1
2
3
4
5
SPC常用计算方法
SPC常用计算方法SPC基础知识及常用计算方法SPC基础知识一、 SPC定义:1、 SPC——统计制程管制:是指一套自制程中去搜集资料,并加以统计分析,从分析中去发气掘制程的异常,立即采取修正行动,使制程恢复正常的方法。
也就是说:品质不应再依赖进料及出货的抽样检验,而应该采取在生产过程中,认良好的管理方法,未获得良好的品质。
2、良好品质,必须做到下面几点:①变异性低②耐用度③吸引力④合理的价格3、变异的来源:大概来自5个方面:①机器②材料③方法④环境⑤作业人员应先从机器,材料方法,环境找变异,最后考虑人。
4、 SPC不是一个观念,而是要行动的步骤一、确立制程流程——首先制程程序要明确,依据制程程序给制造流程图,并依据流程图订定工程品质管理表。
步骤二、决定管制项目——如果把所有对品质有影响的项目不论大小,轻重缓急一律列入或把客户不很重视的特性一并管制时,徒增管制成本浪费资料且得不赏失,反之如果重要的项目未加以管制时,则不能满足设计者,后工程及客户的需求,则先去管制的意义。
步骤三、实施标准化——欲求制程管制首先即得要求制程安定,例如:在风浪很大的船上比赛乒乓球,试部能否确定谁技高一筹,帮制程作业的安定是最重要的先决条件,所以对于制程上影响产品口质的重要原因,应先建立作业标准,并透过教育训练使作业能经标准进行。
步骤四、制程能力调查——为了设计、生产、销售客户满意且愿意购买的产品,制造该产品的制程能力务必符合客户的要求。
因此制程的能力不足时,必顺进行制程能力的改善,而且在制程能力充足后还必须能继续,所以在品质管理的系统中制程能力的掌握很重要。
步骤五、管制图运用——SPC的一个基本工具就是管制图,而管制图又分计量值管制图与计数值管制图。
步骤六、问题分析解决——制程能力调查与管制图是可筛提供问题的原因系由遇原因或非机遇原因所造成,但无法告知你确切的原因为何及如何解决决问题?解决问题?而问题的解决技巧,在于依据事实找出造成变异的确切原因,并提此对策加以改善,及如何防止再发生。
SPC之I-MR控制图
SPC之I-MR控制图概述1924年,美国的休哈特博士应用统计数学理论将3Sigma原理运用于生产过程中,并发表了著名的“控制图法”,对产品特性和过程变量进行控制,开启了统计过程控制新时代。
01什么是控制图控制图指示过程何时不受控制,有助于标识是否存在特殊原因变异。
如果存在特殊原因变异,则说明过程不稳定且有必要采取纠正措施。
控制图是按时间排序顺序绘制过程数据的图。
大多数控制图都包括一条中心线、一个控制上限和一个控制下限。
中心线表示过程均值。
控制限表示过程变异。
默认情况下,控制限绘制在中心线上下3σ的位置。
随机位于控制限内的点指示过程受控制且仅显示常见原因变异。
位于控制限外部或者显示非随机模式的点指示过程不受控制且存在特殊原因变异。
02如何选择合适的控制图随着控制图的发展,它的类型也是越来越多,那么这时候对于使用Minitab的朋友来说,经常会纠结如何去选择一个合适的控制图。
在Minitab19中,协助菜单可以很好的帮助我们去选择一个合适的控制图。
今天,我们来绘制一下I-MR控制图。
问题背景:某质量工程师监控了液体洗涤剂的生产过程,想要评估该过程是否受控制。
这位工程师测量了25个连续批次的洗涤剂的pH值。
由于pH值的数据类型是连续型数据,而且是每批次只取一个样品(子组大小等于1),故这位工程师创建了一张I-MR控制图,以监控洗涤剂的生产过程。
Minitab结果解释首先解释移动极差控制图(MR控制图)以检查过程变异。
没有位于控制限外部的点且所有的点都显示出随机模式。
因此,过程变异受控制,质量工程师可以检查单值控制图(I控制图)上的过程中心。
I控制图上的一个观测值在检验1中失败,因为观测值在中心线上方且距离中心线超过3个标准差。
I-MR控制图的控制限计算(手动)对于I-MR控制图,包含两张图单值控制图(I控制图)和移动极差控制图(MR控制图),我们首先来认识一下这两张图形上的X轴、Y轴、点和线分别表示什么含义。
X-Rm(个别值与移动全距管制图)
X-Rm(个别值与移动全距管制图)
摘要:计量值作为SPC管制图中的一种,其中包括X-R、X-δ、X-Rm以及Mo-R四种常用的管制图。
下面本文主要针对X-Rm(个别值移动全距管制图)进行介绍。
X-Rm(个别值移动全距管制图)的意义
以不分组的方式描点作管制图,要求每次或每组的样本数为1。
在计量值中,当每次取样为1时,不能用以上三种管制图,只能用X-Rm(个别值移动全距管制图)来做。
X-Rm(个别值移动全距管制图)使用场合
∙一次只能收集到一个样本数据,如损耗率;
∙制程的品质极为均匀,不需要多取样本,如液体浓度、PH值等;
∙取得测定值既费时成本又高,如复杂的化学分析及破坏性试验等。
X-Rm管制图注意事项
∙X-Rm在检查过程变化时不如Xbar-R图敏感;
∙X-Rm图不能区分过程的零件间重复性,因些在很多情况下最好还是使用常规的子组样本容量较小(2-4)的Xbar-R图。
应用案例
某电子厂对每批苡片研磨制程进行管制,其厚度规格化为3±0.1u,希望建立管制图,以在量产时对制程上的厚度进行有效的管制。
因同一批差异很小,所以每一批次取一个样本量测,记录如下:
最终得出的X-Rm管制图如下:。