
螺纹连接的技术要求
螺纹连接的技术要求
1)螺钉、螺栓和螺母紧固时严禁打击或使用不合适的旋具与扳手。
紧固后螺钉槽、螺母和螺钉、螺钉头部
不得损伤。
2)有规定拧紧力矩要求的紧固件,应采用力矩扳手紧固,未规定拧紧力矩的螺栓,其拧紧力可参考下表的
规定。
3)同一零件用多个螺钉或螺栓紧固时,各螺钉或螺栓需按一定顺序逐步拧紧,如有定位销,应从靠近定位
销的螺钉或螺栓开始,见图58-9。
4)用双螺母时,应先装薄螺母、后装厚螺母。
5)螺钉、螺栓和螺母拧紧后,一般螺钉、螺栓应露出螺母1~2个螺距。
6)螺钉、螺栓和螺母拧紧后,其支承面应与被紧固零件贴合。
7)沉头螺钉拧紧后,钉头不得高出沉孔端面。
此外,根据具体的工作状况,还可能要求达到规定的配合,螺栓、螺母不发生偏移或弯曲。
放松装置可靠等等。
一般螺栓拧紧力矩
许多大型的机械设备的紧固均采用高强度螺栓联接。
这种螺栓预紧力大、调整精准、使用范围广且安装方便,仅用力矩就可达到预紧力的要求,大大减少了设备的检修维护时间。
高强度螺栓的安装过程:安装时先旋紧螺母,以消除螺母与接合面的间隙为止。
然后使用力矩扳手以10%-50%的规定预紧力先后按常规的多螺栓对称紧固操作,然后以预紧力的75%和100%分别绕圆周顺序依次紧固。
如果所用预紧螺栓较长,则需要重复最后一步的过程,消除长螺栓弹性变形带来的误差,达到最终预紧力。
高强度螺栓的卸松过程:第一个预紧螺栓开始,逆时针将其完成卸松,然后再顺时针转动,使螺栓刚
好顶住接合面。
然后依次对每个螺栓重复以上步骤。
当卸松最后一个预紧螺栓后,第一个螺栓又会被拉紧,通常需要重复2-3个过程才能将螺母用手卸掉。
这种预紧和卸松过程虽然复杂,但各螺栓受力一致,可避免个别螺栓因承载过大而损坏。
高强度螺栓的日常维护:要求定期用力矩扳手检查预紧力是否为规定值。
当遇到检修或必须拆卸时要严格按照拆卸步骤进行。
拆卸后将各旋合部分润滑,将螺母垫圈更换或当其变形量小于0.01㎜时,可将其翻过来使用。
若遇到难以拆卸的情况时,可使用润滑喷剂如WD-40,润滑油等,至少要尽力拆下一条预紧螺栓,将其润滑后,用110%的预紧力矩紧固,这时其相邻的两个螺栓就会松动,重复以上步骤,最后按照拆卸步骤将螺母全部卸下。
高强度螺栓的使用,极大的方便了安装与维护。
对于大型螺栓和螺母预紧时,还可考虑采用大力矩专用紧固工具如液压扳手等。
但是在螺栓损坏或缺失的情况下,严禁使用普通等级螺栓来代替高强预紧螺栓,以保证高强度螺栓的安全使用,防止事故发生。
螺纹连接的装配技术要求

螺纹连接的装配技术要求嘿,朋友们!今天咱来聊聊螺纹连接的装配技术要求,这可真是个有意思的事儿呢!你想想看,螺纹连接就像是给两个部件牵红线,让它们紧紧拥抱在一起。
那要做好这个“红娘”,可得有不少讲究哦!首先,螺纹得干净啊!就像人要洗脸一样,脏兮兮的螺纹怎么能连接好呢?要是螺纹上有脏东西、杂质啥的,那可不行,就好比两个人见面,一个人满脸灰尘,能有好印象吗?所以,装配前一定要把螺纹清理得干干净净。
还有啊,旋合的时候可不能马虎。
要慢慢地、温柔地旋进去,可别像个糙汉似的用力过猛,那不得把螺纹给弄坏啦!这就好像跳舞,得有节奏地迈步,才能跳出优美的舞姿嘛。
而且,紧固的力度也要恰到好处。
太紧了,容易把螺纹弄伤;太松了,那连接能可靠吗?这就像拉弓射箭,拉得太满弓可能会断,拉得不够箭又射不远。
得找到那个刚刚好的力度,让螺纹连接既牢固又不会受损。
你们说,这螺纹连接像不像一门艺术?要细心、耐心、用心地去对待。
要是随随便便弄一下,那以后出了问题可就麻烦啦!好比盖房子,基础没打好,房子能结实吗?再说说螺纹的匹配吧,就像钥匙和锁,得对上才行啊!要是拿错了钥匙,怎么也打不开锁吧?螺纹也是一样,规格型号都得对得上,不然怎么能紧密配合呢?在实际操作中,可千万不能偷懒哦!该检查的得检查,该注意的得注意。
这可不是闹着玩的,一个小疏忽可能就会导致大问题。
大家想想,要是因为螺纹连接没做好,机器出故障了,那得多耽误事儿啊!总之,螺纹连接的装配技术要求可不能小瞧。
它就像一个隐藏的小英雄,默默守护着各种设备的正常运行。
咱可得好好对待它,让它发挥出最大的作用呀!只有这样,我们的机器才能稳稳当当、顺顺利利地工作,为我们创造价值呢!所以,大家一定要重视螺纹连接的装配技术要求哦,别不当回事儿!。
螺纹连接的装配研究

09CD1
弹簧垫圈防松
(2)机械方法防松的装置 这类防松装置利用机械方法 使螺母与螺栓(或螺钉)、螺母与被联接件互相锁牢,以 达到防松的目的。
09CD1
1)开口销与带槽螺母防松。 2)止动垫圈防松。
开口销与带槽螺母防松
09CD1
圆螺母止动垫圈防松
09CD1
六角螺母止动垫圈防松
3)串联钢丝防松。 (3)其他的螺纹防松装置 1)点铆法防松。
09CD1
小结:
• 螺纹连接的技术要求 • 螺纹连接的装拆工具 • 螺纹连接的装配工艺
作业:螺纹连接的装配工艺
谢谢大家!
人有了知识,就会具备各种分析能力, 明辨是非的能力。 所以我们要勤恳读书,广泛阅读, 古人说“书中自有黄金屋。 ”通过阅读科技书籍,我们能丰富知识, 培养逻辑思维能力; 通过阅读文学作品,我们能提高文学鉴赏水平, 培养文学情趣; 通过阅读报刊,我们能增长见识,扩大自己的知识面。 有许多书籍还能培养我们的道德情操, 给我们巨大的精神力量, 鼓舞我们前进。
钩形扳手
09CD1
内六角扳手
09CD1
(3)特种扳手 造的。
特种扳手就是根据D1
三、螺纹联接装配工艺
1.双头螺柱的装配要点
双头螺柱的紧固形式
09CD1
1)应保证双头螺柱与机体螺纹的配合有足够的紧固性,保证
在装拆螺母的过程中,双头螺柱不能有任何松动现象。
2)双头螺柱的轴线必须与机体表面垂直,装配时,可用直角 尺进行检验。 3)装入双头螺柱时,必须用油润滑,以免旋入时产生咬住现 象,也便于以后的拆卸和更换。 4)拧入双头螺柱的几种常用方法: ① 用两个螺母拧入。如图所示,将两个螺母相互锁紧在双头
螺柱上,然后扳动上面一个螺母,把双头螺柱拧入螺孔中。
直螺纹套筒连接的技术规范要求
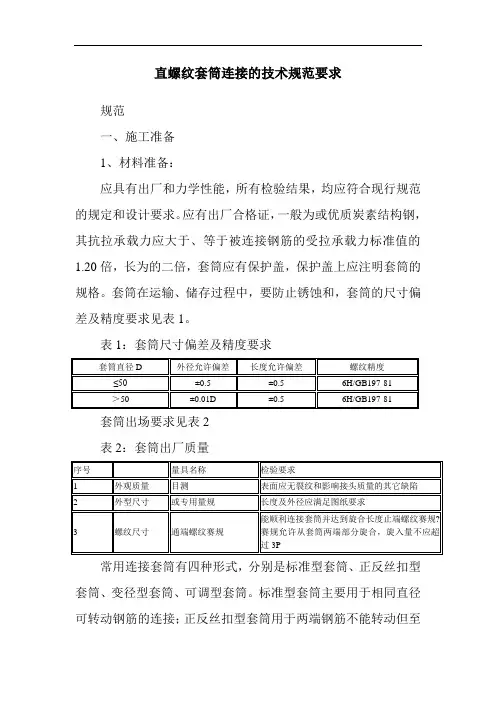
直螺纹套筒连接的技术规范要求规范一、施工准备1、材料准备:应具有出厂和力学性能,所有检验结果,均应符合现行规范的规定和设计要求。
应有出厂合格证,一般为或优质炭素结构钢,其抗拉承载力应大于、等于被连接钢筋的受拉承载力标准值的1.20倍,长为的二倍,套筒应有保护盖,保护盖上应注明套筒的规格。
套筒在运输、储存过程中,要防止锈蚀和,套筒的尺寸偏差及精度要求见表1。
表1:套筒尺寸偏差及精度要求套筒出场要求见表2表2:套筒出厂质量常用连接套筒有四种形式,分别是标准型套筒、正反丝扣型套筒、变径型套筒、可调型套筒。
标准型套筒主要用于相同直径可转动钢筋的连接;正反丝扣型套筒用于两端钢筋不能转动但至少有一根钢筋可以轴向移动的,如拐铁钢筋的施工;变径型套筒用于不同直径钢筋的连接;可调型套筒用于两端不能转动的钢筋连接,也可用于拐铁处钢筋连接。
当两端钢筋轴向位置不能移动时,只能使用此种拉头形式,如在两个预制大型混凝土结构连接施工中的钢筋对接。
2.2技术准备:在进行时,应综合考虑以下几个问题:1)直螺纹接头的厚度应满足现行《》中受力最小厚度的要求,且不得小于15nmm。
2)受力钢筋滚压直螺纹接头位置应相互错开。
在任一接头中心至长度为钢筋直径的35倍的区段内,有接头的受力占钢筋总截面面积的百分率,应符合下列规定:a、受拉区的受力钢筋接头百分率不宜超过50%,b、接头宜避开有抗震设防要求的框架的梁端和柱端的加密区;当无法避开时,接头的百分率不应超过50%。
c、受压区和装配式构件中钢筋受力较小部位,接头百分率可不受限制。
3)根据待连接钢筋的实际情况,选择好套筒的型号、丝扣的方向,并及时调整因在下料、加工丝头、随机切断抽验检验而切短了的钢筋。
2.3?人员准备所有从事等强剥肋滚压直螺纹丝头的加工、连接的操作人员,必须经过严格的,经主管部门考核合格,并获得相应的上岗证书方可进行上岗作业,严禁无证人员串岗、代岗。
2.4主要机具等强剥肋滚压直螺纹所用的主要机具有、直螺纹成型机、等。
螺纹连接的技术要求
螺纹连接的技术要求1)螺钉、螺栓和螺母紧固时严禁打击或使用不合适的旋具与扳手。
紧固后螺钉槽、螺母和螺钉、螺钉头部不得损伤。
2)有规定拧紧力矩要求的紧固件,应采用力矩扳手紧固,未规定拧紧力矩的螺栓,其拧紧力可参考下表的规定。
3)同一零件用多个螺钉或螺栓紧固时,各螺钉或螺栓需按一定顺序逐步拧紧,如有定位销,应从靠近定位销的螺钉或螺栓开始,见图58-9。
4)用双螺母时,应先装薄螺母、后装厚螺母。
5)螺钉、螺栓和螺母拧紧后,一般螺钉、螺栓应露出螺母1~2个螺距。
6)螺钉、螺栓和螺母拧紧后,其支承面应与被紧固零件贴合。
7)沉头螺钉拧紧后,钉头不得高出沉孔端面。
此外,根据具体的工作状况,还可能要求达到规定的配合,螺栓、螺母不发生偏移或弯曲。
放松装置可靠等等。
一般螺栓拧紧力矩许多大型的机械设备的紧固均采用高强度螺栓联接。
这种螺栓预紧力大、调整精准、使用范围广且安装方便,仅用力矩就可达到预紧力的要求,大大减少了设备的检修维护时间。
高强度螺栓的安装过程:安装时先旋紧螺母,以消除螺母与接合面的间隙为止。
然后使用力矩扳手以10%-50%的规定预紧力先后按常规的多螺栓对称紧固操作,然后以预紧力的75%和100%分别绕圆周顺序依次紧固。
如果所用预紧螺栓较长,则需要重复最后一步的过程,消除长螺栓弹性变形带来的误差,达到最终预紧力。
高强度螺栓的卸松过程:第一个预紧螺栓开始,逆时针将其完成卸松,然后再顺时针转动,使螺栓刚好顶住接合面。
然后依次对每个螺栓重复以上步骤。
当卸松最后一个预紧螺栓后,第一个螺栓又会被拉紧,通常需要重复2-3个过程才能将螺母用手卸掉。
这种预紧和卸松过程虽然复杂,但各螺栓受力一致,可避免个别螺栓因承载过大而损坏。
高强度螺栓的日常维护:要求定期用力矩扳手检查预紧力是否为规定值。
当遇到检修或必须拆卸时要严格按照拆卸步骤进行。
拆卸后将各旋合部分润滑,将螺母垫圈更换或当其变形量小于0.01㎜时,可将其翻过来使用。
若遇到难以拆卸的情况时,可使用润滑喷剂如WD-40,润滑油等,至少要尽力拆下一条预紧螺栓,将其润滑后,用110%的预紧力矩紧固,这时其相邻的两个螺栓就会松动,重复以上步骤,最后按照拆卸步骤将螺母全部卸下。
05钢筋直螺纹连接技术要求及相关规范介绍

钢筋直螺纹连接技术要求及相关规范介绍山东同力建设项目管理有限公司总工程师李先立目前越来越多的重大钢筋混凝土结构项目开始使用钢筋直螺纹连接技术,建设部也发布了JGJ107-2010《钢筋机械连接技术规程》,并自2010年10月1日起实施。
其中,第 3.0.5、7.0.7条为强制性条文,必须严格执行。
原行业标准《钢筋机械连接通用技术规程》JGJ107-2003、《带肋钢筋套筒挤压连接技术规程》JGJ108-96和《钢筋锥螺纹接头技术规程》JGJ109-96同时废止。
钢筋机械连接:通过钢筋与连接件的机械咬合作用或钢筋端面的承压作用,将一根钢筋中的力传递至另一根钢筋的连接方法。
钢筋机械连接常用方式有:套筒挤压接头连接、锥螺纹接头连接、滚轧直螺纹接头连接等形式,目前我市使用的主要是滚轧直螺纹接头连。
钢筋机械接头分为三个等级:I级:接头抗拉强度等于被连接钢筋实际抗拉强度或不小于1.10倍钢筋抗拉强度标准值,残余变形小并具有高延性及反复拉压性能。
Ⅱ级:接头抗拉强度不小于被连接钢筋抗拉强度标准值,残余变形较小并具有高延性及反复拉压性能。
Ⅲ级:接头抗拉强度不小于被连接钢筋屈服强度标准值的1.25倍,残余变形较小并具有延性及反复拉压性能。
结构设计图纸中应列出设计选用的钢筋接头等级和应用部位。
接头等级的选定应符合下列规定:1、混凝土结构中要求充分发挥钢筋强度或对延性要求高的部位,应优先选用Ⅱ级接头;当在同一连接区段内必须实施100%钢筋接头的连接时,应采用I级接头。
2、混凝土结构中钢筋应力较高但对接头延性要求不高的部位,可采用Ⅲ级接头。
例如由山东省建筑设计院设计的昌国医院图纸明确要求使用的钢筋滚轧直螺纹接头等级为I级;由淄博市建筑设计研究院设计的淄博公安局大楼图纸要求使用的钢筋滚轧直螺纹接头等级为Ⅱ级。
钢筋机械连接接头百分率要求:JGJ107-2010《钢筋机械连接技术规程》第4.0.3条:结构构件中纵向受力钢筋的接头宜相互错开,钢筋机械连接的连接区段长度应按35d计算(d为被连接钢筋中的较大直径)。
螺钉紧固扭矩选定方法

21
6
2、不同性能等级粗牙螺纹扭力的选定
一、不同性能等级粗牙螺纹的保证载荷如下表示
7
2、不同性能等级粗牙螺纹扭力的选定
二、根据经验公式1、2、3计算的拧紧 扭力如右表与下表。
性能等级3.6扭力计算经验值(单位Kgf·cm)
扭矩
最大值
标准
最小值
螺纹规格 系数k=0.17 系数k=0.142 系数k=0.114
2.使用非标∅ 1.7可参照∅ 1.6、非标∅ 3.5可参照∅ 4螺钉扭力进行打紧;
20
5、总结
2、对于有特殊要求的螺纹紧固,比如:透明件锁紧、涉及到密封圈压缩预紧锁紧、自
攻螺钉紧固等,应当以大量试验确定其实际扭矩,但是其选用扭矩不能大于螺钉破坏力矩或 保证力矩。
3、用于震动环境的螺纹紧固,可参考汽车行业的螺纹扭矩选用标准,或参考《紧固标 准操作以及扭力表选用技术要求》 参数的1.5倍。
安装 材质
螺钉规格 (mm) 扭力 单位
硬材料
kgf.cm
∅ 1.6
∅ 2
∅ 2.5
∅3 ∅4 ∅5 ∅6
∅8
∅ 10 ∅ 12 ∅ 16
∅ 20
∅ 30
0.7
1.1 2.5± 4.5 10.7 18.7 34
±0.1 ±0.1 0.2 ±0.4 ±1
±2
±3
78 150 256 596 1110± 3750 ±8 ±15 ±25 ±60 110 ±370
18
5、总结
一、以上各类螺钉标准扭矩、破坏力矩汇总如下表(单位Kg f·cm):
螺纹类别 螺纹规格
M3
M4
M5
简述螺纹连接装配技术要求
螺纹连接装配技术要求一、概述螺纹连接是一种常用的装配技术,广泛应用于机械、汽车、航空航天等领域。
螺纹连接装配技术要求精度高、可靠性强,以确保连接件之间的紧固程度和密封性能。
本文将从螺纹连接的基本原理、技术要求以及相关检测方法等方面进行探讨。
二、螺纹连接的基本原理螺纹连接是通过螺纹配合实现连接件之间的紧固。
螺纹是一种螺旋形的螺纹线,常见的有普通螺纹和圆锥螺纹两种。
在螺纹连接中,螺纹的紧固方向是沿着螺旋线的方向旋转,实现连接件的固定。
螺纹连接的固定依靠两个连接件之间的摩擦力和弹性变形来实现。
在紧固过程中,应适当施加预紧力,使连接件之间产生摩擦力,防止连接件的松动。
同时,螺纹连接还可通过应力传递来实现连接件之间的紧固。
三、螺纹连接装配技术要求螺纹连接装配技术要求如下:1. 螺纹尺寸和公差控制螺纹连接的质量和可靠性与螺纹尺寸和公差的控制密切相关。
螺纹的尺寸要求应符合设计要求,并通过合适的公差控制保证连接的可靠性和紧固效果。
螺纹的公差包括直径公差、螺距公差、倒角公差等。
2. 材料选择和处理连接件的材料选择应符合设计要求,具有足够的强度和硬度,以保证连接的可靠性和耐久性。
连接件在制造过程中还应进行适当的热处理,以提高材料的力学性能和耐磨性。
3. 表面处理和润滑螺纹连接表面应采用适当的处理方法,如镀层、涂层等,以提高连接件的防腐蚀性和摩擦性能。
在装配过程中,应使用适当的润滑剂,降低螺纹的摩擦系数,减少装配力和磨损。
4. 螺纹装配工艺螺纹连接的装配过程应符合相应的工艺要求。
在装配过程中,应注意控制预紧力的大小,避免过紧或过松造成连接件的损坏。
装配时还应采用适当的工具和方法,以避免连接件的变形和破坏。
5. 质量控制和检测方法螺纹连接装配过程中应进行质量控制和检测。
包括螺纹尺寸的测量、表面质量的检查、装配力的测试等。
通过合适的检测方法,可以有效判断连接件的质量和装配效果,及时发现并解决问题。
四、螺纹连接装配技术的发展趋势随着现代制造技术的不断进步,螺纹连接装配技术也在不断发展。
直螺纹套筒连接规范要求
1.连接钢筋时,钢筋规格和套筒的规格必须一致,钢筋和套筒的丝扣应干净、完好无损。
2.采用预埋接头时,连接套筒的位置、规格和数量应符合设计要求。
带连接套筒的钢筋应固定牢,连接套筒的外露端应有保护盖。
3.滚压直螺纹接头应使用管钳和力矩扳手进行施工,将两个钢筋丝头在套筒中间位置相互顶紧,接头拧紧力矩应符合表4的规定。
力矩扳手的精度为±5%。
材料:
a) 直螺纹套筒宜采用牌号为45 号的圆钢或无缝钢管制造,其机械性能、化学成分应符合GB/T 699、GB/T 8162 的规定。
也可采用其它钢材,其力学性能应符合相应国家或行业标准的规定,并经过型式检验确认。
b) 需要与结构中型钢等钢材焊接的套筒,其材料应满足可焊性要求。
扩展资料:
直螺纹套筒的连接方法就是将待连接钢筋端部的纵肋和横肋用滚丝机采用切削的方法剥掉一部分,然后直接滚轧成普通直螺纹,用特制的直螺纹套筒连接起来,形成钢筋的连接。
钢筋剥肋滚压直螺纹连接技术属国内外首创技术发明,达到国际先进水平;剥肋滚压直螺纹连接技术高效、便捷、快速的施工方法和节能降耗、提高效益、连接质量稳定可靠等优点得到了广大施工单位和业主的青睐。
是直螺纹连接技术的一种新型产品。
采用直螺纹套筒用于建筑行业的几点好处:
1、在建筑工程行业使用钢筋连接套筒可以大大降低材料的使用,而且操作简便,不受钢筋成份种类限制。
可提前预制,不占工期,加工效率高。
2、直螺纹套筒具有连接方便、快捷、简单,施工不用电,风雨无阻,可全天候施工。
3、可连接横、竖、斜向的HRB335、HRB400同径或异径钢筋。
叙述螺纹连接的装配技术要求
叙述螺纹连接的装配技术要求
螺纹连接是常用的一种连接形式,它的特点是两个结构件相对可以旋转,但实际上它
们的连接就是靠螺纹来实现的。
螺纹连接的装配技术要求有一些,包括在螺纹加工、清洁、反应液加工等工艺方面都需要进行认真的配合,来保证连接头质量。
首先,在螺纹加工时,应当严格按照标准尺寸进行加工,补偿也要控制在±0.01mm以内,以确保恒定的结构尺寸,避免产品质量的偏差。
此外,在装配过程中要保证螺纹接口的清洁,避免有外物,如石油、污渍或其他润滑
剂的残留物,影响接口锁紧程度。
清除外物时,可以采用无毒性的清洗剂,来清洁螺纹接口,并用干净的棉纱对接口进行擦拭,以确保螺纹接口的清洁。
在反应液加工中,应当采用局部结构,以防止因反应液扩散而破坏螺纹加工精度。
另外,在装配过程中,应将螺纹应力进行检测和控制,可采用普通试验砂浆测定螺纹应力。
另外,在装配过程中,要确保连接头的旋转密封性良好。
如果不加以控制,可能会影
响装配效果,或者由于装配出现紊乱而导致漏气,甚至引起连接失效。
因此,在实施装配
技术时,应多加注意,来确保连接头的拳口密封性。
总而言之,在装配螺纹连接时,除了要注意螺纹加工、清洁、反应液加工、旋转密封
性等技术要求以外,还必须注意螺纹应力的检测和控制,螺纹接口的清洗,以及尽量避免
不合格的螺纹连接,才能够确保连接的质量,并保证装配质量可靠,达到理想的使用寿命。
课题三-固定连接的装配(螺纹连接的装配)
螺纹连接的预紧与防松
(1)螺纹连接的预紧
一般的螺纹连接可用普通扳手、电动扳手或风动扳手拧紧, 而有规定预紧力的螺纹连接,则常用控制扭矩法、控制扭角法和 控制螺栓伸长法等方法来击的场合时会发生松动,为防止 螺钉或螺母松动必须有可靠的防松装置。防松的种类分为摩擦防 松、机械防松和破坏螺纹副运动关系的防松。
第五单元 装配工艺规程和装配技能 训练
课题三 固定连接的装配
一、螺纹连接的装配
螺纹连接是一种可拆卸的固定连接,它具有结构简 单、连接可靠、装拆方便等优点,故在固定连接中应用 广泛。
1、螺纹连接装配的技术要求
(1)保证一定的拧紧力矩
为达到螺纹连接可靠和紧固的目的,螺纹连接装配 时应有一定的拧紧力矩,使螺纹牙间产生足够的预紧力。
套筒扳手
由一套尺寸不等的梅花套筒组成。在受结构限制其他扳手无 法装拆或节省装拆时间时采用,因弓形手柄能连续转动,使用方 便,工作效率较高。
内六角扳手
用于装拆内六角螺钉。成套的内六角扳手,可供装拆的内六 角螺钉。
棘轮扳手
此种扳手通过反复摆动手柄即可逐渐拧紧螺 母或螺钉,使用方便,效率较高。
3、螺栓连接的装配
(1)双头螺柱的装配要点
1)保证双头螺柱与机体螺纹的配合有足够的紧固性。 因此,双头螺柱在装配时其紧固端应采用过渡配合,保 证配合后中径有一定的过盈量。双头螺柱紧固端的紧固 方法。
2)双头螺柱的轴心线必须与机体表面垂直,装配时 可用角尺进行检验。当发现较小的偏斜时,可用丝锥校 正螺孔后再装配,或将装入的双头螺柱校正至垂直;当 偏斜较大时,不得强行校正,以免影响连接的可靠性。
3)装入双头螺柱时,必须用油润滑,以免拧入时产 生咬住现象,同时便于以后拆卸。常用的拧紧双头螺柱 的方法。