
机械制图公差尺寸和查表
1、公差表
在国家标准中,公差与配合方面有“标准公差数值表”、“轴的基本偏差数值表”和“孔的基本偏差数值表”等三张最常用的表格,所有孔、轴的上、下偏差均是根据这三张表格计算得出的。
这三张表格不仅适用于光滑圆柱配合,也包括其他表面或结构的尺寸公差,以及由它们组成的配合。
对圆柱(孔表面或轴表面)它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“基本尺寸”一栏的大于3至6,大于6至10……是尺寸分段,单位为mm,凡是属于这一段范围的尺寸,都可以查偏差数值。
公差表中的偏差数值是以μм(微米)为单位的,但在图样中标注偏差数值时,则以mm(毫米)为单位。
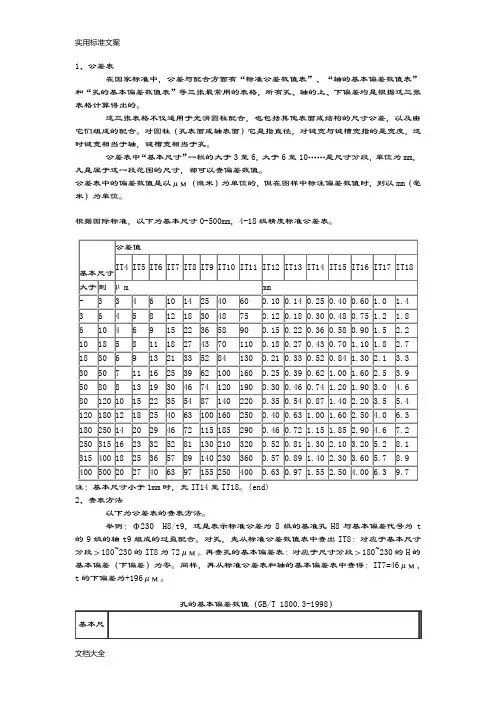
根据国际标准,以下为基本尺寸0-500mm,4-18级精度标准公差表。
注:基本尺寸小于1mm时,无IT14至IT18。
(end)
2、查表方法
以下为公差表的查表方法。
举例:Φ230 H8/t9,这是表示标准公差为8级的基准孔H8与基本偏差代号为t的9级的轴t9组成的过盈配合。
对孔,先从标准公差数值表中查出IT8:对应于基本尺寸分段>180~230的IT8为72μм。
再查孔的基本偏差表:对应于尺寸分段>180~230的H的基本偏差(下偏差)为零。
同样,再从标准公差表和轴的基本偏差表中查得:IT7=46μм,t的下偏差为+196μм。
轴的基本偏差数值(摘自GB/T 1800.3—1998)(mm)。
机械制图标准公差和基本偏差

国家标准《公差与配合》规定了公差带由标准公差和基本偏差两个要素组成。
标准公差确定公差带的大小,而基本偏差确定公差带的位置,见下图)标准公差(IT)标准公差的数值由基本尺寸和公差等级来决定。
其中公差等级是确定尺寸精确程度的等级。
国家标准《公差与配合》规定了公差带由标准公差和基本偏差两个要素组成。
1)标准公差标准公差(IT)是国家标准规定的极限制中列出的任一公差数值。
下表列出了国家标准(GB/T 1800.3—1998)规定的机械制造行业常用尺寸(尺寸至500mm)的标准公差数值。
标准公差等级及其代号标准公差等级是指确定尺寸精确程度的等级。
为了满足机械制造中各零件尺寸不同精度的要求,国家标准在基本尺寸至500mm范围内规定了20个标准公差等级,用符号IT和数值表示:IT01、IT0、IT1、IT2~IT18。
其中,IT01精度等级最高,其余依次降低,IT18等级最低。
在基本尺寸相同的条件下,标准公差数值随公差等级的降低而依次增大,详见表1 同一公差等级(例如IT6)对所有基本尺寸的一组公差被认为具有同等精确程度。
2)基本偏差基本偏差一般是指上下两个偏差中靠近零线的那个偏差。
即当公差带位于零线上方时,基本偏差为下偏差;当公差带位于零线下方时,基本偏差为上偏差,见上图。
国家标准对孔和轴均规定了28个不同的基本偏差。
基本偏差代号用拉丁字母表示,大写字母表示孔,小写字母表示轴。
下图是孔和轴的28个基本偏差系列图。
从基本偏差系列图可知,轴的基本偏差从a到h为上偏差(es),且是负值,其绝对值依次减小;从j到2c为下偏差(ei),且是正值,其绝对值依次增大。
孔的基本偏差从A到H为下偏差(E1),且是正值,其绝对值依次减小,从J到ZC为上偏差(Es),且是负值,其绝对值依次增大;其中H和h的基本偏差为零。
JS和js对称于零线,没有基本偏差,其上,下偏差分别为+IT/2和-IT/2。
基本偏差系列图只表示了公差带的各种位置,所以只画出属于基本偏差的一端,另一端则是开口的,即公差带的另一端取决于标准公差(IT)的大小。
机械制图公差尺寸及查表
1、公差表
在国家标准中,公差与配合方面有“标准公差数值表”、“轴的基本偏差数值表”和“孔的基本偏差数值表”等三张最常用的表格,所有孔、轴的上、下偏差均是根据这三张表格计算得出的。
这三张表格不仅适用于光滑圆柱配合,也包括其他表面或结构的尺寸公差,以及由它们组成的配合。
对圆柱(孔表面或轴表面)它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“基本尺寸”一栏的大于3至6,大于6至10……是尺寸分段,单位为mm,凡是属于这一段范围的尺寸,都可以查偏差数值。
公差表中的偏差数值是以μм(微米)为单位的,但在图样中标注偏差数值时,则以mm(毫米)为单位。
根据国际标准,以下为基本尺寸0-500mm,4-18级精度标准公差表。
注:基本尺寸小于1mm时,无IT14至IT18。
(end)
2、查表方法
以下为公差表的查表方法。
举例:Φ230 H8/t9,这是表示标准公差为8级的基准孔H8与基本偏差代号为t 的9级的轴t9组成的过盈配合。
对孔,先从标准公差数值表中查出IT8:对应于基本尺寸分段>180~230的IT8为72μм。
再查孔的基本偏差表:对应于尺寸分段>180~230的H的基本偏差(下偏差)为零。
同样,再从标准公差表和轴的基本偏差表中查得:IT7=46μм,t的下偏差为+196μм。
孔的基本偏差数值(GB/T 1800.3-1998)
轴的基本偏差数值(摘自GB/T 1800.3—1998)(mm)
注:1.基本尺寸≤1mm时,基本偏差a和b均不采用。
机械制图公差尺寸和查表
1、公差表
在国家标准中,公差与配合方面有“标准公差数值表”、“轴的基本偏差数值表”和“孔的基本偏差数值表”等三张最常用的表格,所有孔、轴的上、下偏差均是根据这三张表格计算得出的。
这三张表格不仅适用于光滑圆柱配合,也包括其他表面或结构的尺寸公差,以及由它们组成的配合。
对圆柱(孔表面或轴表面)它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“基本尺寸”一栏的大于3至6,大于6至10……是尺寸分段,单位为mm,凡是属于这一段范围的尺寸,都可以查偏差数值。
公差表中的偏差数值是以μм(微米)为单位的,但在图样中标注偏差数值时,则以mm(毫米)为单位。
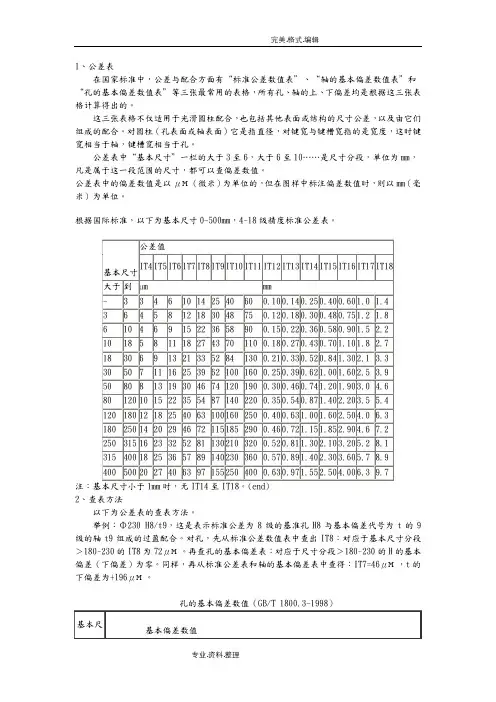
根据国际标准,以下为基本尺寸0-500mm,4-18级精度标准公差表。
注:基本尺寸小于1mm时,无IT14至IT18。
(end)
2、查表方法
以下为公差表的查表方法。
举例:Φ230 H8/t9,这是表示标准公差为8级的基准孔H8与基本偏差代号为t的9级的轴t9组成的过盈配合。
对孔,先从标准公差数值表中查出IT8:对应于基本尺寸分段>180~230的IT8为72μм。
再查孔的基本偏差表:对应于尺寸分段>180~230的H的基本偏差(下偏差)为零。
同样,再从标准公差表和轴的基本偏差表中查得:IT7=46μм,t的下偏差为+196μм。
孔的基本偏差数值(GB/T 1800.3-1998)
轴的基本偏差数值(摘自GB/T 1800.3—1998)(mm)。
机械制图公差尺寸及查表
1、公差表
在国家标准中,公差与配合方面有“标准公差数值表〞、“轴的全然误差数值表〞和“孔的全然误差数值表〞等三张最经常使用的表格,所有孔、轴的上、下误差均是依照这三张表格计算得出的。
这三张表格不仅适用于滑腻圆柱配合,也包括其他外表或构造的尺寸公差,和由它们组成的配合。
对圆柱〔孔外表或轴外表〕它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“全然尺寸〞一栏的大于3至6,大于6至10……是尺寸分段,单位为mm,但凡属于这一段范围的尺寸,都能够查误差数值。
公差表中的误差数值是以μм〔微米〕为单位的,但在图样中标注误差数值时,那么以mm〔毫米〕为单位。
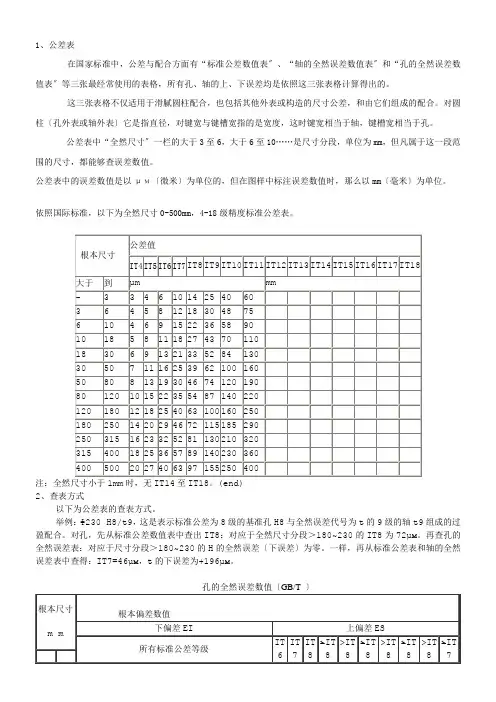
依照国际标准,以下为全然尺寸0-500mm,4-18级精度标准公差表。
注:全然尺寸小于1mm时,无IT14至IT18。
(end)
2、查表方式
以下为公差表的查表方式。
举例:Φ230 H8/t9,这是表示标准公差为8级的基准孔H8与全然误差代号为t的9级的轴t9组成的过盈配合。
对孔,先从标准公差数值表中查出IT8:对应于全然尺寸分段>180~230的IT8为72μм。
再查孔的全然误差表:对应于尺寸分段>180~230的H的全然误差〔下误差〕为零。
一样,再从标准公差表和轴的全然误差表中查得:IT7=46μм,t的下误差为+196μм。
孔的全然误差数值〔GB/T 〕
轴的全然误差数值〔摘自GB/T —1998〕〔mm〕
注:1.全然尺寸≤1mm时,全然误差a和b均不采纳。
机械制图公差尺寸及查表之欧阳语创编

1、公差表
在国家标准中,公差与配合方面有“标准公差数值表”、“轴的基本偏差数值表”和“孔的基本偏差数值表”等三张最经常使用的表格,所有孔、轴的上、下偏差均是根据这三张表格计算得出的。
这三张表格不但适用于光滑圆柱配合,也包含其他概略或结构的尺寸公差,以及由它们组成的配合。
对圆柱(孔概略或轴概略)它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“基本尺寸”一栏的年夜于3至6,年夜于6至10……是尺寸分段,单位为mm,但凡属于这一段规模的尺寸,都可以查偏差数值。
公差表中的偏差数值是以μм(微米)为单位的,但在图样中标注偏差数值时,则以mm(毫米)为单位。
根据国际标准,以下为基本尺寸0500mm,418级精度标准公差表。
注:基本尺寸小于1mm时,无IT14至IT18。
(end)
2、查表办法
以下为公差表的查表办法。
举例:Φ230 H8/t9,这是暗示标准公差为8级的基准孔H8与基本偏差代号为t的9级的轴t9组成的过盈配合。
对孔,先从标准公差数值表中查出IT8:对应于基本尺寸分段>180~230的IT8为72μм。
再查孔的基本偏差表:对应于尺寸分段>180~230的H的基本偏差(下偏差)为零。
同样,再从标准公差表和轴的基本偏差表中查得:IT7=46μм,t的下偏差为+196μм。
孔的基本偏差数值(GB/T 1800.31998)
轴的基本偏差数值(摘自GB/T 1800.3—1998)(mm)
注:1.基本尺寸≤1mm时,基本偏差a和b均不采取。
2020年机械制图公差尺寸及查表

作者:旧在几作品编号:2254487796631145587263GF24000022时间:2020.12.131、公差表在国家标准中,公差与配合方面有“标准公差数值表”、“轴的基本偏差数值表”和“孔的基本偏差数值表”等三张最常用的表格,所有孔、轴的上、下偏差均是根据这三张表格计算得出的。
这三张表格不仅适用于光滑圆柱配合,也包括其他表面或结构的尺寸公差,以及由它们组成的配合。
对圆柱(孔表面或轴表面)它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“基本尺寸”一栏的大于3至6,大于6至10……是尺寸分段,单位为mm,凡是属于这一段范围的尺寸,都可以查偏差数值。
公差表中的偏差数值是以μм(微米)为单位的,但在图样中标注偏差数值时,则以mm(毫米)为单位。
根据国际标准,以下为基本尺寸0-500mm,4-18级精度标准公差表。
2、查表方法以下为公差表的查表方法。
举例:Φ230 H8/t9,这是表示标准公差为8级的基准孔H8与基本偏差代号为t的9级的轴t9组成的过盈配合。
对孔,先从标准公差数值表中查出IT8:对应于基本尺寸分段>180~230的IT8为72μм。
再查孔的基本偏差表:对应于尺寸分段>180~230的H的基本偏差(下偏差)为零。
同样,再从标准公差表和轴的基本偏差表中查得:IT7=46μм,t 的下偏差为+196μм。
轴的基本偏差数值(摘自GB/T 1800.3—1998)(mm)注:1.基本尺寸≤1mm时,基本偏差a和b均不采用。
作者:旧在几作品编号:2254487796631145587263GF24000022时间:2020.12.13。
机械制图的公差与配合及其标注方法
一、公差与配合的概念(一)零件的互换性在成批生产进行机器装配时,要求一批相配合的零件只要按零件图要求加 工出来,不经任何选择或修配,任取一对装配起来,就能达到设计的工作性能要 求,零件间的这种性质称为互换性。
零件具有互换性,可给机器装配、修理带来 方便,也为机器的现代化大生产提供了可性。
(二)公差的有关术语零件在加工过程中,足球机床精度、刀具磨损、测量误差等的影响,不可 能把零件的尺寸加工得绝对准确。
为了保证互换性,必须将零件尺寸的加工误差 限制在一定范围内,为例,说明公差的有关术语(轴,类同)。
⑶尺寸咎基名削解祥蟹般带图FFI1 尺寸公龙名词解耳龙金差带图 1、基本尺寸根据零件的强度和结构要求,设计时确定的尺寸。
其数值应优先用标准直 径或标准长度。
2、实际尺寸通过测量所得到的尺寸。
3、极限尺寸 允许尺寸变动的两个界限值。
它是以基本尺寸为基数来确定的。
两个界限值中较 大的一个称为最大极限尺寸;较小的一个称为最小极限尺寸。
4、尺寸偏差(简称偏差)某一尺寸减去其基本尺寸所得的代数差。
尺寸偏差有:上偏差二最大极限尺寸一基本尺寸l.ry.黑心-孙县1-0占拗切下偏差二最小极限尺寸一基本尺寸上、下偏差统称为极限偏差,上、下偏差可以是正值、负值或零。
国家标准规定:孔的上偏差代号为ES,孔的下偏差代号为EI;轴的上偏差代号为es,轴的下偏差代号为ei.5、尺寸公差(简称公差)允许尺寸的变动量。
尺寸公差二最大极限尺寸一最小极限尺寸二上偏差一下偏差因为最大极限尺寸总是大于最小极限尺寸,亦即上偏差总是大于下偏差,所以尺寸公差一定为正值。
如图la所示的孔径:基本尺寸= 030最大极限尺寸=030.010最小极限尺寸二029.990上偏差ES二最大极限尺寸一基本尺寸=30.010-30=+0。
010下偏差EI二最小极限尺寸一基本尺寸=29.990-30=-0.010公差二最大极限尺寸一最小极限尺寸欢迎下载%夕献 P 1 . 一——--蔡麴尹虹。
机械制图公差尺寸及查表.doc
1、公差表在国家标准中,公差与配合方面有“标准公差数值表”、“轴的基本偏差数值表”和“孔的基本偏差数值表”等三张最常用的表格,所有孔、轴的上、下偏差均是根据这三张表格计算得出的。
这三张表格不仅适用于光滑圆柱配合,也包括其他表面或结构的尺寸公差,以及由它们组成的配合。
对圆柱(孔表面或轴表面)它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“基本尺寸”一栏的大于 3 至 6,大于 6 至 10是尺寸分段,单位为 mm,凡是属于这一段范围的尺寸,都可以查偏差数值。
公差表中的偏差数值是以μм(微米)为单位的,但在图样中标注偏差数值时,则以mm(毫米)为单位。
根据国际标准,以下为基本尺寸0-500mm, 4-18 级精度标准公差表。
公差值IT4 IT5 IT6 IT7 IT8 IT9 IT10 IT11 IT12 IT13 IT14 IT15 IT16 IT17 IT18 基本尺寸大于到μm mm- 3 3 4 6 10 14 25 40 603 645 8 12 18 30 48 756 10 4 6 9 15 22 36 58 9010 18 5 8 11 18 27 43 70 11018 30 6 9 13 21 33 52 84 13030 50 7 11 16 25 39 62 100 1605080 8 13 19 30 46 74 120 19080120 10 15 22 35 54 87 140 220120180 12 18 25 40 63 100 160 250180250 14 20 29 46 72 115 185 290250315 16 23 32 52 81 130 210 320315400 18 25 36 57 89 140 230 360400 500 20 27 40 63 97 155 250 400注:基本尺寸小于1mm时,无 IT14 至 IT18 。
机械制图公差尺寸和查表
1、公差表
在国家标准中,公差与配合方面有“标准公差数值表”、“轴的基本偏差数值表”和“孔的基本偏差数值表”等三张最常用的表格,所有孔、轴的上、下偏差均是根据这三张表格计算得出的。
这三张表格不仅适用于光滑圆柱配合,也包括其他表面或结构的尺寸公差,以及由它们组成的配合。
对圆柱(孔表面或轴表面)它是指直径,对键宽与键槽宽指的是宽度,这时键宽相当于轴,键槽宽相当于孔。
公差表中“基本尺寸”一栏的大于3至6,大于6至10……是尺寸分段,单位为mm,凡是属于这一段范围的尺寸,都可以查偏差数值。
公差表中的偏差数值是以μм(微米)为单位的,但在图样中标注偏差数值时,则以mm(毫米)为单位。
根据国际标准,以下为基本尺寸0-500mm,4-18级精度标准公差表。
注:基本尺寸小于1mm时,无IT14至IT18。
(end)
2、查表方法
以下为公差表的查表方法。
举例:Φ230 H8/t9,这是表示标准公差为8级的基准孔H8与基本偏差代号为t的9级的轴t9组成的过盈配合。
对孔,先从标准公差数值表中查出IT8:对应于基本尺寸分段>180~230的IT8为72μм。
再查孔的基本偏差表:对应于尺寸分段>180~230的H的基本偏差(下偏差)为零。
同样,再从标准公差表和轴的基本偏差表中查得:IT7=46μм,t的下偏差为+196μм。
孔的基本偏差数值(GB/T 1800.3-1998)
轴的基本偏差数值(摘自GB/T 1800.3—1998)(mm)
注:1.基本尺寸≤1mm时,基本偏差a和b均不采用。
机械制图标准公差和基本偏差
国家标准?公差与配合?规定了公差带由标准公差和根本偏向两个要素组成。
标准公差确定公差带的大小,而根本偏向确定公差带的位置,见以下图〕标准公差〔IT〕标准公差的数值由根本尺寸和公差等级来决定。
其中公差等级是确定尺寸准确程度的等级。
国家标准?公差与配合?规定了公差带由标准公差和根本偏向两个要素组成。
1〕标准公差标准公差(IT)是国家标准规定的极限制中列出的任一公差数值。
下表列出了国家标准(GB/T 1800.3—1998)规定的机械制造行业常用尺寸(尺寸至500mm)的标准公差数值。
标准公差等级及其代号标准公差等级是指确定尺寸准确程度的等级。
为了满足机械制造中各零件尺寸不同精度的要求,国家标准在根本尺寸至500mm范围内规定了20个标准公差等级,用符号IT和数值表示:IT01、IT0、IT1、IT2~IT18。
其中,IT01精度等级最高,其余依次降低,IT18等级最低。
在根本尺寸一样的条件下,标准公差数值随公差等级的降低而依次增大,详见表1同一公差等级(例如IT6)对所有根本尺寸的一组公差被认为具有同等准确程度。
2〕根本偏向根本偏向一般是指上下两个偏向中靠近零线的那个偏向。
即当公差带位于零线上方时,根本偏向为下偏向;当公差带位于零线下方时,根本偏向为上偏向,见上图。
国家标准对孔和轴均规定了28个不同的根本偏向。
根本偏向代号用拉丁字母表示,大写字母表示孔,小写字母表示轴。
以下图是孔和轴的28个根本偏向系列图。
从根本偏向系列图可知,轴的根本偏向从a到h为上偏向〔es〕,且是负值,其绝对值依次减小;从j到2c为下偏向〔ei〕,且是正值,其绝对值依次增大。
孔的根本偏向从A到H为下偏向〔E1〕,且是正值,其绝对值依次减小,从J到ZC 为上偏向〔Es〕,且是负值,其绝对值依次增大;其中H和h的根本偏向为零。
JS和js对称于零线,没有根本偏向,其上,下偏向分别为+IT/2和-IT/2。
根本偏向系列图只表示了公差带的各种位置,所以只画出属于根本偏向的一端,另一端那么是开口的,即公差带的另一端取决于标准公差〔IT〕的大小。