
连接座课程设计工序卡
湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第8页车间工序号工件名称材料牌号机加工车间30 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数立式钻床Z5125A 1夹具编号夹具名称冷却润滑液专用夹具工序时间准终单件72工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/min)进给量(mm/r)进给深度(mm)走刀次数工时定额描图机动辅助田宇 1 钻通孔3×Φ7Φ7钻头游标卡尺1000 45 0.48 3.5 1 72描校田宇底图号装订号5.28 编制审核会签更改签日标处更改签湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第6页车间工序号工件名称材料牌号机加工车间20 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称冷却润滑液三爪自定心卡盘工序时间准终单件123工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/mim)进给量(mm/r)进给深度(mm)走刀次数工时定额描图机动辅助田宇 1 半精车端面保70YT5 90度偏刀,YT5镗刀,游标卡尺,内径百分尺660 120 0.45 0.9 1 21描校 2 半精车外圆Φ121.4×5 660 143 0.45 0.9 1 19 田宇 3 法精镗内孔Φ39.6×27 510 55 0.3 0.9 1 36 底图号 4 半精镗内孔Φ32×28 510 51 0.3 0.9 1 305 半精镗内孔保Φ17.5 510 26 0.3 0.9 1 10 装订号 6 半精车小凸台端面保16 660 120 0.45 0.9 1 75.28 编制审核会签更改签日标处更改湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第7页车间工序号工件名称材料牌号机加工25 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称冷却润滑液三爪自定心卡盘工序时间准终单件51工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/min)进给量(mm/r)进给深度(mm)走刀次数工时定额描图机动辅助田宇 1 半精车右端面至6990度偏刀,盲孔偏刀,游标卡尺660 120 0.45 0.9 1 6描校 2 半精车外圆Φ125.4长9 660 143 0.45 0.9 1 9 田宇 3 半精镗内孔Φ99.6长7 510 55 0.3 0.9 1 36 底图号装订号5.28 编制审核会签更改签日标处更改签湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第5页车间工序号工件名称材料牌号机加工车间15 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称冷却润滑液三爪自定心卡盘工序时间准终单件63工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/mim)进给量(mm/r)进给深度(mm)走刀次数工时定额描图机动辅助田宇 1 粗车右端面至7190度偏刀,盲孔偏刀,游标卡尺660 120 0.45 0.9 1 15描校 2 粗车外圆Φ128x9 660 143 0.45 0.9 1 9 田宇 3 粗车内孔Φ98x6.8 510 55 0.3 7.3 1 39 底图号装订号5.28 编制审核会签更改签日标处更改湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第9页车间工序号工件名称材料牌号机加工车间35 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数立式钻床Z5125A 1夹具编号夹具名称冷却润滑液专用夹具工序时间准终单件218工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/min)进给量(mm/r)进给深度(mm)走刀次数工时定额描图机动辅助田宇 1 钻通孔6xΦ7Φ7钻头,Φ4.1钻头,M5丝锥,游标卡尺,螺纹塞规1000 17.1 0.22 2.5 1 72描校 2 钻孔4xΦ4.134深12 960 20.2 0.1 3.35 1 116 田宇 3 攻螺纹4-M5深10 195 4.9 1.25 1 30 底图号装订号5.28 编制审核会签更改签日标处更改签湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第11页车间工序号工件名称材料牌号机加工车间45 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数万能外圆磨床1夹具编号夹具名称冷却润滑液专用夹具工序时间准终单件29工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/min)进给量(mm/r)进给深度(mm)走刀次数工时定额描图机动辅助田宇 1 磨内孔保Φ40x5 砂轮,内径千分尺,外径千分尺,16描校 2 磨外圆保Φ121x5 13 田宇底图号装订号5.28 编制审核会签更改签日标处更改签湖南工程学院 应用技术学院机械加工工序卡片产品型号 零(部)件图号 共12页 产品名称连接座 零(部)件名称 第12页车间 工序号 工件名称 材料牌号 机加工车间50连接座 HT200 毛坯种类 毛坯外形尺寸 每坯件数每台件数铸件142*69 1 1 设备名称 设备型号设备编号同时加工件数 万能外圆磨床1 夹具编号夹具名称 冷却润滑液专用夹具工序时间准终 单件 工步号 工步内容工艺装备主轴转速/ (r/min) 切削速度 (m/mim) 进给量 (mm/r) 进给深度(mm) 走刀次数工时定额 描图机动 辅助 田宇 1 磨内孔保Φ100x7 砂轮,内径千分尺,外径千分尺描校 2 磨外圆保Φ125x9 田宇底图号装订号5.28 编制 审核 会签更改 签日标处更改湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第4页车间工序号工件名称材料牌号机加工车间10 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称冷却液三爪自定心卡盘工序时间机动单件63工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/min)进给量(mm/r)进给深度(mm)走刀次数工时定额描图基本辅助田宇 1 粗车右端面至7890度偏刀、Φ16钻头、盲孔车刀、游标卡尺660 120 0.45 0.9 1 11描校 2 粗车外圆Φ125x5 660 143 0.45 0.9 1 10 田宇 3 钻通孔Φ16 1000 45 0.48 3.5 1 12 底图号 4 粗镗内孔Φ34x29 510 55 0.3 0.9 1 195 粗车小凸台断面至20 660 120 0.45 0.9 1 11 装订号5.28 编制审核会签更改签日标处更改签文件编号湖南工程学院应用技术学院机械加工工序卡片产品型号零(部)件图号共12页产品名称连接座零(部)件名称第2页车间工序号工件名称材料牌号铸造车间0 连接座HT200毛坯种类毛坯外形尺寸每坯件数每台件数铸件142*69 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称冷却液工序时间准终单件工步号工步内容工艺装备主轴转速/(r/min)切削速度(m/min)进给量(mm/r)进给深度(mm)走刀次数工时定额描图机动辅助田宇 1 铸造毛坯保证各尺寸游标卡尺描校 2 清砂田宇底图号装订号5.28 编制审核会签标记处数更改文件号签字日期标记处数更改文件号签字日期。
机械制造工艺学连接座及其夹具课程设计

机械制造工艺学连接座及其夹具课程设计1. 引言本课程设计旨在介绍机械制造工艺学中的连接座及其夹具的相关知识。
连接座是机械零件之间连接的重要部分,而夹具则是用于固定工件并保持其位置、姿态以及实现加工过程中的定位、夹持等功能。
通过深入了解连接座和夹具的设计原理、制造工艺以及应用场景,能够提高学生对机械制造过程的理解和实践能力。
2. 连接座的分类连接座是机械零件之间传递力和运动的重要组成部分,根据其功能和结构特点,可以分为以下几类:2.1 紧固连接座紧固连接座是通过螺纹或键配合等方式将两个零件紧密连接在一起,常见的有螺纹连接、键连接等。
本课程设计将重点介绍螺纹连接座的设计原理、制造工艺以及应用场景。
2.2 焊接连接座焊接连接座是通过焊接技术将两个零件牢固地连接在一起,常见的有电弧焊接、气体保护焊接等。
本课程设计将介绍焊接连接座的设计原理、焊接工艺以及常见的焊接缺陷及其预防措施。
2.3 锁紧连接座锁紧连接座是通过螺纹或卡簧等方式将两个零件锁定在一起,常见的有螺母连接、卡簧连接等。
本课程设计将介绍锁紧连接座的设计原理、制造工艺以及应用场景。
3. 夹具的分类与设计夹具是机械加工过程中用于固定工件并保持其位置、姿态以及实现加工过程中的定位、夹持等功能的装置。
根据其功能和结构特点,夹具可以分为以下几类:3.1 定位夹具定位夹具用于确定工件在加工过程中的位置,保证加工精度和重复性,常见的有平行垫块夹具、销子定位夹具等。
本课程设计将介绍定位夹具的设计原理、制造工艺以及应用场景。
3.2 夹持夹具夹持夹具用于固定工件并保持其位置和姿态,常见的有机械钳夹、气动钳夹等。
本课程设计将介绍夹持夹具的设计原理、制造工艺以及应用场景。
3.3 定位夹持一体化夹具定位夹持一体化夹具集定位和夹持功能于一身,能够提高加工效率和精度,常见的有模具夹具、机床专用夹具等。
本课程设计将介绍定位夹持一体化夹具的设计原理、制造工艺以及应用场景。
4. 连接座及其夹具的设计与制造流程连接座及其夹具的设计与制造是一个复杂而精细的过程,通常包括以下几个步骤:4.1 设计需求分析根据实际应用需求,对连接座及其夹具的功能、结构、材料等进行需求分析,并确定设计指标和要求。
课程设计工序过程卡
课程设计工序过程卡一、引言课程设计工序卡是一种用于记录和管理课程设计过程的工具,它能够帮助教师和学生系统化地规划、执行和评估课程设计任务。
本文将详细介绍课程设计工序卡的相关内容,包括其定义、作用、设计要素以及使用方法等。
二、定义课程设计工序卡是一种记录课程设计过程的卡片或表格,主要用于规划、追踪和评估课程设计项目的不同阶段和工作流程。
它通常包括课程设计的目标、任务分解、时间安排、资源需求以及评估指标等关键信息,以帮助教师和学生实施课程设计工作。
三、作用1.规划课程设计:课程设计工序卡可以帮助教师和学生对课程设计任务进行合理的规划和安排,明确每个阶段的目标和任务,并合理分配时间和资源。
2.追踪课程设计:通过填写课程设计工序卡,教师和学生可以实时了解课程设计工作的进展情况,及时调整计划,确保任务按时完成。
3.评估课程设计:课程设计工序卡中通常包含评估指标和标准,可以帮助教师和学生对课程设计的质量进行评估,及时发现问题并加以改进。
四、设计要素1.课程设计目标:明确课程设计的目标和意义,如培养学生的实践能力、提高问题解决能力等。
2.任务分解:将课程设计任务分解成多个具体的工作任务,明确每个任务的具体要求和完成时间。
3.时间安排:根据任务的优先级和工作量,合理安排每个任务的时间节点,确保整个课程设计项目的进展。
4.资源需求:列出完成课程设计所需的各种资源,如图书、实验器材、软件等,以便提前准备。
5.评估指标:制定评估指标和标准,用于评价课程设计的质量以及学生的表现。
五、使用方法1.制定工序卡模板:根据自己的需求和实际情况,设计适合自己课程设计项目的工序卡模板,包括各项必要的信息。
2.填写工序卡内容:在设计的工序卡模板中填写具体的信息,包括课程设计的目标、任务分解、时间安排、资源需求和评估指标等。
3.实施课程设计工作:按照工序卡中的任务安排和时间节点,有序地进行课程设计工作,确保按照计划完成任务。
4.监督和评估:根据工序卡中的评估指标和标准,对课程设计的质量和学生的表现进行监督和评估,发现问题及时改进。
工序卡(法兰盘)--法兰盘工艺课程设计工序卡(有详细工序图)
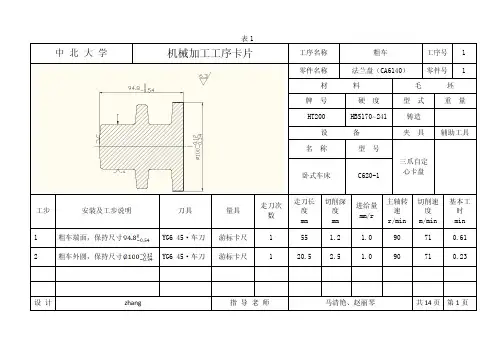
粗车端面,保持尺寸粗车外圆,保持尺寸
粗车端面,保持粗车外圆
钻孔18锥柄麻花钻
扩孔19.7锥柄扩孔钻
粗绞孔20钢锥柄机用铰刀精绞孔20钢锥柄机用铰刀
粗车端面,保持尺寸
粗车外圆,
粗车端面,保持尺寸粗车端面,保持尺寸粗车外圆
半精车端面,保持尺寸半精车端面,保持尺寸半精车端面,保持尺寸半精车端面,保持尺寸半精车外圆
半精车外圆
半精车外圆
精车端面,保持尺寸精车端面,保持尺寸
粗铣平面,保持尺寸粗铣平面,保持尺寸
保证尺寸精铣平面,保持尺寸
钻孔8.4锥柄麻花钻头绞孔9锥柄机用铰刀
钻孔4锥柄麻花钻头钻孔 5.8锥柄麻花钻头绞孔6锥柄机用铰刀
面、、磨外圆
磨外圆
24。
机械制造工艺连接座课程设计
2.2.2、右端面的加工要求:
这一组加工表面包括:右端面Φ121 的外圆,粗糙度为 3.2、6.3;外径为Φ 50、内径为Φ40 的小凸台,粗糙度为 3.2,并带有倒角;Φ32 的小凹槽,粗糙 度为 25; 钻Φ17.5 的通孔。 其工序采取先粗车——半精车——精车。 其中Φ17.5、 Φ40 的孔或内圆直接在车床上进行初镗——半精镗,Φ40 的内圆的半精镗的基
第1节
前言
机械制造工艺学课程设计是在我们对《机械制造基础》和《机械制造工艺学 等》 进行学习以后进行的。 这是对我们所学各课程的一次深入的综合性的总复习, 也是我们在走进社会岗位前的一次理论联系实际的训练。因此,它在我们的大学 课程学习中占有重要的地位。 此次课程设计需要我们熟练掌握基础课程知识以及充分了解专业学科知识, 如应用软件绘制零件图、 毛坯图零件加工工艺路线的定制等。同时通过设计让我 们学会查询各种专业相关资料,有助于扩展我们的知识面。总的来说,就是要让 所学理论知识在实际设计过程中得到充分地利用, 并不断提高自己解决问题的能 力。 本次课程设计的任务之一是制订连接座机械加工工艺规程。 通过分析连接座 从毛坯到成品的机械加工工艺过程,总结其结构特点、主要加工表面,并制定相 应的机械加工工艺规程。 该零件的工艺过程包括车端面、车外圆、镗内孔、钻孔、倒角、攻螺纹等工 序,工艺范围广,难易程度适合于工艺课程设计的需要。 本着力求与生产实际相结合的指导思想, 本次课程设计达到了综合应用基本理论 知识,解决实际生产问题的目的。由于个人能力所限、实践经验少、资料缺乏, 设计尚有许多不足之处,望老师给予指教
1
连接器机械加工工艺规程
第2节
零件的分析
由零件图可知,其材料为 HT200,该材料为灰铸铁,具有较高强度,耐磨性, 耐热性及减震性,适用于承受较大应力和要求耐磨材料。 连做器共有两组加工表面,他们有一定的位置要求。
机械制造连接座加工工艺说明书(附工序卡片)
机械制造技术课程设计题目:连接座机械加工工艺规程设计内容:1.机械加工工艺过程卡片 1套2.机械加工工序卡片 1套3.机床专用夹具设计图纸 1份4.设计说明书 1份专业:模具设计与制造年级: 2012级学生姓名:指导教师:二〇一一年五月课程设计的目的机械加工工艺课程设计是机械类学生在学完了机械制造技术,进行了生产实习之后的一项重要的实践性教学环节。
本课程设计主要培养学生综合运用所学的知识来分析处理生产工艺问题的能力,使学生进一步巩固有关理论知识,掌握机械加工工艺规程设计的方法,提高独立工作的能力,为将来从事专业技术工作打好基础。
另外,这次课程设计也为以后的毕业设计进行了一次综合训练和准备。
通过本次课程设计,应使学生在下述各方面得到锻炼:(1)熟练的运用机械制造基础、汽车制造工艺学和其他有关先修课程中的基本理论,以及在生产实习中所学到的实践知识,正确的分析和解决某一个零件在加工中基准的选择、工艺路线的拟订以及工件的定位、夹紧,工艺尺寸确定等问题,从而保证零件制造的质量、生产率和经济性。
(2)通过夹具设计的训练,进一步提高结构设计(包括设计计算、工程制图等方面)的能力。
(3)能比较熟练的查阅和使用各种技术资料,如有关国家标准、手册、图册、规范等。
(4)在设计过程中培养学生严谨的工作作风和独立工作的能力。
第1章、零件的分析1.1、零件的作用题目给的零件是离心式微电机水泵上的连接零件,它位于水泵泵壳内,主要作用是固定水泵叶轮1.2、零件的形状零件的实际形状如上图所示,从零件图上看,该零件是典型的零件,结构比较简单。
具体尺寸,公差如下图所示。
第2章、零件的工艺分析由零件图可知,其材料为HT200,该材料为灰铸铁,具有较高强度,耐磨性,耐热性及减振性,适用于承受较大应力和要求耐磨零件。
连接座共有两组加工表面,他们之间有一定的位置要求。
现分述如下:2.1左端的加工表面这一组加工表面包括:左端面,Φ1250025.0-外圆,Φ100026.00+内圆,倒角,钻通孔Φ7,钻孔并攻丝。
机械制造工艺连接座课程设计
《机械制造工艺学课程设计》设计计算说明书设计题目:连接座机械加工工艺规程制定学院:机电工程学院_________________ 专业:机械制造与自动化_________________ 班级:15 机制1班 _______________________ 姓名:_____________________________________ 学号: 1501011021 ________________________ 指导老师: _________________________________ 完成日期:2017年6月14日目录第 1 节. 前言 (1)第 2 节 . 零件的分析 (2)2.1零件的功用分析 (2)2.2零件的工艺分析 (2)2.2.1左端面加工要求 (3)2.2.2右端面加工要求 (3)第 3 节 . 工艺规程设计 (5)3.1确定生产类型 (5)3.2确定毛坯制造形式 (5)3.3选择定位面基准 (5)3.3.1精基准的选择 (6)3.3.2粗基准的选择 (6)第 4 节 . 选择加工方法 (7)4.1端面的加工 (7)4.2外圆的加工 (7)4.3內圆表面及台阶面的加工 (7)4.4孔的加工 (7)4.5.4XM5 螺纹孔的加工 (7)4.6 倒角、去毛刺等 (7)第 5 节 . 制定工艺加工路线 (8)5.1工序顺序安排 (8)5.2确定工序路线 (8)第 6 节 . 确定加工余量及毛坯尺寸 (10)6.1确定机械加工余量 . 毛坯尺寸和公差 (10)6.2确定机械加工余量 (10)6.3确定毛坯尺寸 (10)6.4选择加工设备和工艺装备 (10)6.4.1选择加工设备 (10)6.4.2选择夹具 (11)6.4选择刀具 (11)6.4选择量具 (12)第 7 节 . 切削用量的选择 . 基本时间的确定 (13)第 8 节 . 心得体会 (21)第 9 节 . 参考文献 (22)第1 节前言机械制造工艺学课程设计是在我们对《机械制造基础》和《机械制造工艺学等》进行学习以后进行的。
机械制造技术课程设计-连接座的加工工艺及钻40孔的夹具设计【全套图纸】
辽宁工程技术大学课程设计题目:连接座的机械加工工艺规程及钻孔工艺装备设计全套图纸,加153893706班姓学级:名:号:渉机07-1指导教师:完成日期:2010-3-16一、设计题目连接座的机械加工工艺规程及钻孔工艺装备设计二、原始资料( 1)被加工零件的零件图(草图)( 2)生产类型:中批或大批大量生产 三、上交材料1张( 1)被加工工件的零件图( 2 )毛坯图1张 1张 1张 ( 3)机械加工工艺过程综合卡片( 4)与所设计夹具对应那道工序的工序卡片( 5)夹具装配图1张 1张 ( 6)夹具体零件图1张 1份( 7)课程设计说明书(约 5000~8000 字) 四、进度安排(参考) ( 1)熟悉零件,画零件图 2天5天9天3天2天 ( 2)选择工艺方案,确定工艺路线,填写工艺过程综合卡片 ( 3)工艺装备设计(画夹具装配图及夹具体图) ( 4)编写 说明书 ( 5)准备及答辩五、指导教师评语成绩:指导教师冷岳峰日 期摘要机械加工工艺课程设计是机械类学生在学完了机械制造技术,进行了生产实习之后的一项重要的实践性教学环节。
本课程设计主要培养学生综合运用所学的知识来分析处理生产工艺问题的能力,使学生进一步巩固有关理论知识,掌握机械加工工艺规程设计的方法,提高独立工作的能力,为将来从事专业技术工作打好基础。
另外,这次课程设计也为以后的毕业设计进行了一次综合训练和准备。
通过本次课程设计,应使学生在下述各方面得到锻炼:(1)熟练的运用机械制造基础、机械制造技术和其他有关先修课程中的基本理论。
(2)通过夹具设计的训练,进一步提高结构设计(包括设计计算、工程制图等方面)的能力。
(3)能比较熟练的查阅和使用各种技术资料,如有关国家标准、手册、图册、规范等。
(4)在设计过程中培养学生严谨的工作作风和独立工作的能力。
AbstractMechanical processing technology curriculum design,mechanical class students in their finished machinery manufacturing technology for the production after the internship is an important part of the practical teaching. This course is primarily designed to train the pupils to apply the learned knowledge to analyze issues dealing with production capacity of technology to enable students to further consolidate the theoretical knowledge, master the machining process planning methods to improve the ability to work independently, perform professional technical work for the future lay a solid foundation.In addition, the curriculum design for the design of future graduates a comprehensive training and preparation. Through this program shall be designed to enable students to receive training in the following areas:(1) The skilled use of machinery manufacturing base, machinery manufacturing technology and other relevant Placement Program in the basic theory.(2) through fixture design training to further enhance the structural design (including design calculations, engineering drawings, etc.) capabilities.(3) be able to compare access and use a variety of skilled technical information, such as the relevant national standards, manuals, books, norms and so on.(4) In the design process, students rigorous work style and ability to work independently.目录一、零件的分析................................................................................ (1)1、零件的作用 (1)2、零件的形状 (1)二、零件的工艺分析 (1)1.左端的加工表面: (1)2.右端面的加工表面: (1)三、毛坯设计 (2)1、毛坯的选择 (2)2、确定机械加工余量、毛坯尺寸和公差 (2)3、确定毛坯尺寸......................................... . (3)4、确定毛坯尺寸公差................................... ...... ... (3)四、选择加工方法,拟定工艺路线 (4)1、粗基面的选择 (4)2、精基面的选择 (4)3.制定机械加工工艺路线: (5)五、加工设备及刀具、量具的选择 (5)1、选择机床,根据不同的工序选择机床:.... ..... ....... .... (6)2、选择刀具: (6)六、切削用量的选择 (6)七、基本时间的确定................................................................................. .7八、夹具设计 (7)1、设计思想 (8)2、定位分析 (9)(1)定位基准的选择 (9)(2)定位误差的分析...... ............................. ..... . (9)3、夹具操作说明 (9)九、心得............................................................................... .......... .. (10)十、参考文献设计资料及主要参考书 (11)一、零件的分析1、零件的作用题目给的零件是连接座零件。
机械制造技术课程设计工序卡
1
6
5
7
2
16
2
4
3
4
3
10
0.5
0.5
0.4
0.5
0.4
1
0.16
0.16
0.16
0.16
0.16
0.04
670
670
670
670
670
540
0.68
0.68
0.68
0.68
0.68
4.28
21
19
17
23
15
36
设计者
指导教师
程雪利
共13页
第5页
计算机辅助设计与制造专业
机械加工工序卡片
《机械制造技术》课程设计说明书
设计题目:设计连接座零件的机械加工工艺规程
及精镗Φ100孔工序的专用机床夹具
班级:
姓名:
学号:
指导教师:
河南机电高等专科学校
2009年12月30日
计算机辅助设计与制造专业
机械加工工序卡片
工序名称
粗车右端面、粗镗¢40
工序号
10
零件名称
连接座
零件号
零件重量
同时加工零件数
1
切削深度
进给量
主轴
转速
切削
速度
基本
工时
1
粗铣Φ100的面
高速钢面铣刀
百分表
2.5
4
2.3
0.512
210
33.1
64
设计者
指导教师
程雪利
共13页
第8页
计算机辅助设计与制造专业
机械加工工序卡片
工序名称
机械制造工艺学连接座及其夹具课程设计
机械制造工艺学连接座及其夹具课程设计1. 引言机械制造工艺学是机械设计与制造工程专业的一门重要课程,它主要研究与机械制造相关的工艺技术。
连接座及其夹具是机械制造中常见的元件,其设计与制造对机械产品的性能和质量具有重要影响。
本文将详细探讨连接座及其夹具的设计原理、制造工艺以及常见问题。
2. 连接座的分类连接座是机械产品中用于连接零件的元件,根据其结构与用途不同,可以分为以下几类:2.1 螺纹连接座螺纹连接座是一种常见的连接方式,其主要原理是通过螺纹的相互嵌合,形成可拆卸的连接。
在设计螺纹连接座时,需要考虑螺纹的规格、螺距、螺纹深度等参数,以及连接座材料的选择与加工工艺。
2.2 键槽连接座键槽连接座是一种常用于轴与套的连接方式,其原理是通过键槽与键的配合,使得轴与套能够实现传递转矩或者作用力。
在设计键槽连接座时,需要考虑键的尺寸与形状,以及键槽的加工工艺与容差控制。
2.3 锥形连接座锥形连接座是一种通过锥度嵌合实现连接的方式,常用于机床的刀架与主轴的连接。
在设计锥形连接座时,需要考虑锥度的角度、锥度的尺寸、连接面的配合形式以及加工工艺要求。
3. 夹具的分类与设计原理夹具是用于固定工件以便进行加工或测量的装置,根据其功能与结构不同,可以分为以下几类:3.1 位置夹具位置夹具主要用于定位工件,保证其在加工过程中的位置精度。
常见的位置夹具有平面定位夹具、孔位定位夹具等。
在设计位置夹具时,需要考虑工件的定位参考面、定位方式、定位精度要求等因素。
3.2 夹持夹具夹持夹具主要用于固定工件,使其在加工过程中能够保持稳定。
常见的夹持夹具有机械夹持夹具、气动夹持夹具等。
在设计夹持夹具时,需要考虑工件的形状与尺寸、夹持力的选择与控制、夹持点的位置等因素。
3.3 支撑夹具支撑夹具主要用于支撑工件,使其在加工过程中能够保持稳定。
常见的支撑夹具有U形支撑夹具、V形支撑夹具等。
在设计支撑夹具时,需要考虑工件的形状与尺寸、支撑点的位置、支撑力的选择与控制等因素。
机械制造连接座及其夹具课程设计说明书
机械制造技术课程设计题目:连接座零件的机械加工工艺规程制定及3X①7孔的夹具设计及加工内容:1.机械加工工艺过程卡片 1 套2. 机械加工工序卡片 1 套3. 专用夹具装配图及其零件图纸1份4. 零件图及其毛坯图 1 份5. 设计说明书 1 份姓名:_______________________________学号:_______________________________ 专业:—机械设计制造及其自动化—指导教师:____________________________目录1课程设计的题目 (1)2课程设计时间 (1)3课程设计的目的及其要求 (1)4设计内容 (2)4.1 零件的分析 (2)4.2零件的工艺分析 (3)4.3毛坯设计 (5)4.4选择加工方法,拟定工艺路线 (7)4.5加工设备及刀具、夹具、量具的选择 (11)4.6切削用量的选择 (14)4.7 基本加工时间的确定165、心得体会176、参考文献181、课程设计的题目连接座零件的机械加工工艺规程制定及3X①7孔的夹具设计及加工2、课程设计时间第一周——第三周3、课程设计的目的及其要求3.1 课程设计的目地机械加工工艺课程设计是机械类学生在学完了机械制造技术,进行了生产实习之后的一项重要的实践性教学环节。
本课程设计主要培养学生综合运用所学的知识来分析处理生产工艺问题的能力,使学生进一步巩固有关理论知识,掌握机械加工工艺规程设计的方法,提高独立工作的能力,为将来从事专业技术工作打好基础。
另外,这次课程设计也为以后的毕业设计进行了一次综合训练和准备。
通过本次课程设计,应使学生在下述各方面得到锻炼:3.1.1 熟练的运用机械制造基础、机械制造技术和其他有关先修课程中的基本理论,以及在生产实习中所学到的实践知识,正确的分析和解决某一个零件在加工中基准的选择、工艺路线的拟订以及工件的定位、夹紧,工艺尺寸确定等问题,从而保证零件制造的质量、生产率和经济性。