
实验五 平板平面度的检测
实验五平板平面度的检测
平面度误差检测的方法很多。
对于平面度要求很高的小平面,可用干涉法,如用平晶检测平面度误差。
对于大平面,特别是刮削平面,生产现场多用涂色法作合格性检验。
对于一般平面,则广泛应用打表法、水平仪等方法检测平面度误差。
打表法可分为三点法和对角线法。
即将工件用可调支承,支承在作为测量基准的平板上,再将被测实际表面的最远三点调平(或两对角线两两调节),然后在整个被测表面上逐点打表,指示表的最大与最小读数之差即为平面度误差。
一、打表法
当用平板或仪器工作台面作为测量基面时,可用打表法进行测量。
测量步骤:
1、如图3-1-1所示,被测表面用可调支承置于平板上,并调整大致与平板平行;(通过调整三点支承点等高)
2、以平板作为基面,将指示仪表头放在被测表面某一点并调零;
3、将指示仪表头在被测表面来回走动,观察表的变动量,其最大值与最小值之差,既为所求的平面度误差值。
图3-1-1?测量原理图
二、间接测量法
由于调平的过程往往很费时间,特别当工件较大时,测量面不易调整,生产中也常采用下述的方法,即按一定布线方式,用水平仪测量若干直线上各点,经过适当的坐标转换,将测量数据统一转换为对选定基准平面的坐标值,然后,按一定的评定方法确定其误差值。
其评定方法有:三点法、对角线法和最小包容区域法。
采用最小包容区域法评定平面度所产生的误差最小。
本实验采用旋转法评定。
旋转过程的步骤如下:
1、初步判断被测表面的类型,以便选择相应的最小区域判断准则;
2、拟定最高点和最低点,选定旋转轴的位置;
3、计算各点的旋转量;
4、进行旋转,即对各测点作坐标换算;
5、检查旋转后各测点的新坐标是否符合最小区域判断准则。
如不符合,则应作第二次旋转,重复上述步骤;
例:在基准平面上,用千分表测量一块400(m m)×400(m m)平板的平面度误差,测得数据如图3-1-2(a)所示。
图3-1-2?旋转法数据处理
根据图3-1-2(a),初步判断被测表面为中突平面。
具有三个最低点a3、b1、c2和一个最高点b2,固选用三角形准则判断最小区域。
为了容易判定被测表面的类型,可将各点的数据同减一最大值,使全部数据变为同号,此例减80,得到图3-1-2(b)。
数值中有-110和-120两个最低点,先使这两点旋转成等高点,所以选c1-a3为Ⅰ-Ⅰ为旋转轴。
为了使旋转后的上述两点等高,其旋转量S为:
S=∣∣
=∣∣=5
式中:m1、m2——是指要旋转成等高的两点的值
i1、i2——是指这两点距旋转轴的距离
C2,b3的旋转量为+5,c3为+10,b1,a2的旋转量为-5、a1为-10如图3-1-2(b)。
经过旋转后各测点的新坐标值如图3-1-2(c)所示。
为使三个最低点等值,选定a1-c3为Ⅱ-Ⅱ为转轴,进行第二次旋转。
旋转单位为:
S=∣∣
=∣∣=15
经转换后的各点新坐标值如图3-1-2(d)所示。
此时由图中可以看出,已符合三角形判断准则。
则平面度误差为:
f□=0-(-100)=100μm
三、实验步骤:
1、平面上沿纵横方向画好网格,网格密度根据被测平面大小而定,四周离边缘约10~20mm;
2、将被测平板在基准平板上大致调平,指示表压缩1~2圈并指零;
3、移动千分表架,并取各点读数记录;
4、通过旋转方法,用最小包容区域法评定平面度误差值,并作合格性判断。
平面度公差
被测零件名称:
计量基准平面规格与级别。
平面度测试方法
平面度测试方法一、介绍平面度是指一个物体表面相对于参考平面的平整程度,即表面的高低起伏程度。
在制造和加工过程中,平面度是一个非常重要的参数,因为它决定了物体的质量和性能。
因此,在工业生产中,平面度测试是必不可少的。
二、测试仪器1. 平板:用于支撑被测物体,在测试时作为参考平面。
2. 游标卡尺:用于测量被测物体表面高低起伏的长度。
3. 平行垫片:用于调整游标卡尺与被测物体之间的距离。
三、测试步骤1. 准备工作:将被测物体放置在平板上,并调整平板水平,使其成为参考平面。
2. 测试前准备:将游标卡尺与平行垫片配合使用,调整游标卡尺与被测物体之间的距离。
具体方法如下:(1)选择一组合适大小的平行垫片,并将其放置在被测物体上;(2)将游标卡尺对准两个垫片之间,并记录下距离;(3)更换不同大小的垫片,重复以上步骤,直到游标卡尺与被测物体之间的距离可以被准确测量。
3. 测试过程:将游标卡尺平行地放置在被测物体表面,记录下高低起伏的长度。
具体方法如下:(1)将游标卡尺平行地放置在被测物体表面;(2)记录下游标卡尺指针所指示的长度;(3)将游标卡尺移动到另一个位置,并重复以上步骤,直到整个表面都被测试完毕。
4. 结果处理:将所有的测试数据汇总,并计算出平均值和最大值。
如果需要更加精确的结果,可以使用三点法或五点法进行测试。
四、注意事项1. 在测试前,应该检查游标卡尺和平板是否有损坏或变形,以确保测试结果的准确性。
2. 在测试过程中,应该避免使用过大或过小的垫片,以免影响测试结果。
3. 在记录数据时,应该注意保持一致性和准确性,并避免误差。
4. 如果需要更加精确的测试结果,可以使用更加精密的仪器进行测试。
五、总结平面度是一个非常重要的参数,在工业生产中必不可少。
通过使用游标卡尺和平行垫片进行测试,可以得到准确的测试结果。
在测试过程中,需要注意保持一致性和准确性,并避免误差。
如果需要更加精确的结果,可以使用更加精密的仪器进行测试。
平板平面度测量实验心得体会
平板平面度测量实验心得体会实验是学习理论的重要环节,通过对所学知识进行实践,可以加深我们对所学知识的理解和掌握。
在平板的表面误差检测中,对平板进行了磨光工序,这样就能使它获得良好的表面质量。
如果用手直接摸上去时感觉到粗糙,说明这块钢板不合格。
经过打磨后的表面是粗糙的,但在显微镜下观察看,发现还是比较光滑的,没有太大区别,因此钢板也属于优等品。
所谓优等品,是指误差小而且均匀的意思。
因为从误差来分析,只要误差超出允许范围之外都属于错误。
例如在误差评定表中要求,最大尺寸允许变动为0.1,则就不符合允许偏差规定。
通常检查评定一个产品时,总是将其放在高倍物镜或低倍物镜下观察,然后作出判断,并给予记录。
而在实际生活当中,由于操作者和使用条件的限制,对同一种物体很难做多次检查,只能通过目测来确定是否合格,甚至根据肉眼直观就可以决定是否合格。
虽然目前还未找到任何具有足够精度的测量方法,但已找到了用肉眼鉴别的办法,即采取视觉评定方式,确认其视觉效果,把一些表面粗糙度小的产品挑选出来供使用者参考。
本次实验课主要内容有:平面度测量方法和仪器、公差带与公差、标准,平面度误差评定方法及步骤。
第一组(目测)完成测量,包括研究性测试题和基础性练习题;第二组(物理量读数仪器)完成各项基础性练习题。
在实训期间,每位同学都严肃认真地按照老师讲述的方法操作,并细心检查数据,同时认真听取老师对测量结果的介绍。
在整个实训过程中,学员充满激情,积极向上,展示了新世纪大学生朝气蓬勃的风貌。
虽然天空不作美,飘起了蒙蒙细雨,但丝毫没影响我们热情的投入。
通过本次实训课让我更清楚的认识了自己专业的特点及相关性能,懂得了怎么去运用,如何去调整。
希望今后自己能以饱满的热情迎接人生道路上的每一个困难。
平板玻璃平整度试验方法

平板玻璃平整度试验方法
本方法适用于测定平板玻璃的平整度。
一、定义
平板玻璃的平整度系指平玻璃两表面凹凸不平及厚薄不均的程度。
二、试样准备
1.取样:按产品标准有关规定进行。
2.试样规格:600mm×100mm(对拉制玻璃,长度即沿板宽方向)。
3.试样要求:板面无划痕、擦伤、油迹、灰尘等,并避开气泡和结石等可能干扰测定值的其他缺陷。
三、试验设备及材料
4.平板玻璃平整度测定仪(PBP-801型)是根据光的折射原理制成。
当一束平行光垂直射到某一均匀透明介质时,如果上下表面不平行,则透过介质的光线将发生偏离,通过光电效应使光讯号变成电讯号,在记录仪上自动记录下来,从而把玻璃表面不平整情况以曲缇形式表示出来。
5.本仪器由光路部分、电路部分、样品运行机构和自动记录部分析所组成(光路部分结构示意图如下)。
6.工作台(平整、稳定)。
7.记录纸。
四、试验步骤
8.检查仪器各部件。
9.接通电源,打开记录仪及光源开关,稍停片刻使之稳定即可调试。
10.光束调到所需直径(一般φ为0.7mm)。
11.调节仪表的零位,使记录仪与微安表指针都指零。
平面度误差的测量

实验五平面度误差的测量一、实验目的1. 了解平面度误差的测量原理及千分表的使用方法。
2. 掌握平面度误差的评定方法及数据处理。
二、实验内容用千分表测量平面度误差。
三、测量原理平面度公差用以限制平面的形状误差。
其公差带是距离为公差值的两平行平面之间的区域。
并规定,理想形状的位置应符合最小条件,常见的平面度测量方法有用指示表测量、用光学平晶测量平面度、用水平仪测量平面度及用自准仪和反射镜测量平面度误差,用各种不同的方法测得的平面度测值,应进行数据处理,然后按一定的评定准则处理结果。
平面度误差的评定方法有;1. 最小包容区域法,由两平行平面包容实际被测要素时,实现至少四点或三点接触。
且具有下列形式之一者,即为最小包容区域,其平面度误差值最小。
最小包容区域的判别方法有下列三种形式。
(1)两平行平面包容被测表面时,被测表面上有3个最低点(或3个最高点)及1个最高点(或1个最低点)分别与两包容平面接触,并且最高点(或最低点)能投影到3个最低点(或3个最高点)之间,则这两个平行平面符合最小包容区原则。
见图1(a)所示。
(2)被测表面上有2个最高点和2个最低点分别与两个平行的包容面相接触,并且2个最高点投影于2个低点连线之两侧。
则两个平行平面符合于平面度最小包容区原则。
见图1(b)所示。
(3)被测表面的同一截面内有2个最高点及1个低点(或相反)分别和两个平行的包容面相接触。
则该两平行平面符合于平面度最小包容区原则,如图1(c)所示。
图1 平面度误差的最小区域判别法三角形法是以通过被测表面上相距最远且不在一条直线上的3个点建立一个基准平面,各测点对此平面的偏差中最大值与最小值的绝对值之和为平面度误差。
实测时,可以在被测表面上找到3个等高点,并且调到零。
在被测表面上按布点测量,与三角形基准平面相距最远的最高和最低点间的距离为平面度误差值。
2. 对角线法是通过被测表面的一条对角线作另一条对角线的平行平面,该平面即为基准平面。
激光干涉仪测量平板平面度原理方法

激光干涉仪测量平板平面度原理方法激光干涉仪测量平板平面度原理方法前言在几何量测量中,平面度误差是形位误差项目之一,其测量与评定对有平面度公差要求的工件的合格性判定和加工精度均有着重要意义。
今天给大家介绍用激光干涉仪测量平板的平面度,采用最小二乘法计算测量结果。
测量原理和方法平面度误差是指被测实际表面对其理想平面的变动量。
常用测量方法有:激光干涉仪,电子水平仪,自准直仪,平晶法,打表法等。
大中尺寸平面度测量常采用自准直仪、激光干涉仪、电子水平仪;小尺寸平面度测量常用平晶法测量。
本文讲述采用对角线法,利用激光干涉仪测量直线运动过程中的小角度,以最小二乘法计算测量结果,间接得出被测平面的平面度误差。
对角线法又称米字法,在平面度测量时,若激光干涉仪主机位于G点,激光束与线GE重合,建议按照EA、CA、DH、EG、AG、BF、CE、GC的次序进行测量。
▲对角法测量示意图平面度误差的最小二乘法评定方法:以实际被测表面的最小二乘平面作为评定基准面,以平行于最小二乘平面,且具有最小距离的两包容平面间的距离作为平面度误差值。
最小二乘平面是使实际被测表面上各点与基准平面的距离的平方和为最小的平面。
评定关键在于测量取样点数据拟合出最小而成平面。
很多文献采用最小二乘法,如果以误差曲面z=z(x,y)为研究对象,用均方差误差最小作为度量标准,设规范化最小二乘平面方程为:z=Ax+By+C,其中A、B、C为待求系数。
均方误差为最小。
其中z(x,y)为分区域小三角形平面。
实验是将激光采集到数据和水平仪采集到数据分别利用上述原理计算后进行比对。
激光干涉仪配置平面度测量配置主要由SJ6000激光干涉仪主机、角度镜组、平面度镜组、SJ6000静态测量软件等组件构成。
其中,平面度镜组由180mm可调基板、360mm可调基板和平面度旋转镜构成。
▲平面度测量的光路原理构建图。
平板平面度的不确定度评定
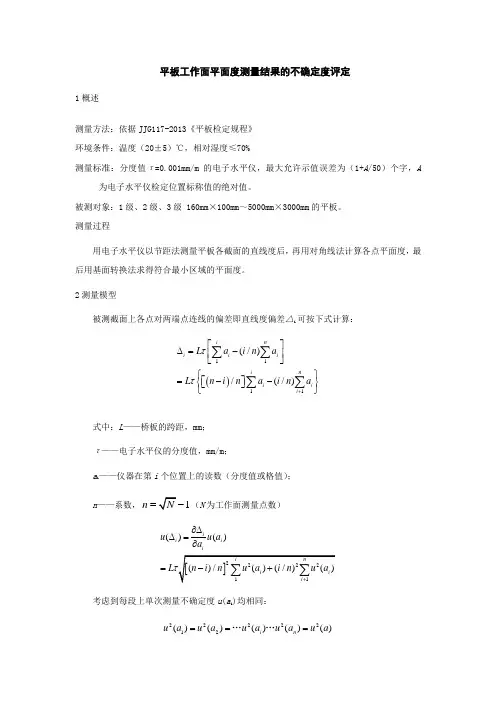
平板工作面平面度测量结果的不确定度评定1概述测量方法:依据JJG117-2013《平板检定规程》 环境条件:温度(20±5)℃,相对湿度≤70%测量标准:分度值τ=0.001mm/m 的电子水平仪,最大允许示值误差为(1+A /50)个字,A为电子水平仪检定位置标称值的绝对值。
被测对象:1级、2级、3级 160mm ×100mm ~5000mm ×3000mm 的平板。
测量过程用电子水平仪以节距法测量平板各截面的直线度后,再用对角线法计算各点平面度,最后用基面转换法求得符合最小区域的平面度。
2测量模型被测截面上各点对两端点连线的偏差即直线度偏差△i 可按下式计算:()1111(/)/(/)i ni i i i nii i L a i n a L n i n a i n a ττ+⎡⎤∆=-⎢⎥⎣⎦⎧⎫=--⎡⎤⎨⎬⎣⎦⎩⎭∑∑∑∑ 式中:L ——桥板的跨距,mm ;τ——电子水平仪的分度值,mm/m ;a i ——仪器在第i 个位置上的读数(分度值或格值); n——系数,1n =(N 为工作面测量点数)()()ii i iu u a a L τ∂∆∆=∂=考虑到每段上单次测量不确定度u (a i )均相同:2222212()()()()()i n u a u a u a u a u a ===……()()i u L u a ∆=由上式可以看出:被测截面上各点直线度测量不确定度是不相等的,它是测量点位置i 的函数。
为求得u (△i )的极大值,对u (△i )右式中变量i 求偏微分,可得i =n /2时候,u (△)有极大值:max 1()()2u L u a ∆=说明被测截面中点直线度偏差的测量不确定度最大。
3方差和灵敏系数设:合成方差u c 2(线值)= u max 2(△i ),1()()()2c u L u a L u a τ==∙线值。
设22221234()()()()()u a u a u a u a u a =+++u 1(a )——电子水平仪影响的不确定度分量,个字 u 2(a )——量化误差估算的不确定度分量,个字 u 3(a )——测量重复性估算的不确定度分量,个字 u 4(a )——定位误差估算的不确定度分量,个字则依:222()()()c i if u u x x ∂=∂∑y u 1(a ),u 2(a ),u 3(a ),u 4(a )的灵敏系数相同,设为c,2)c L τ=,把各测量截面平面度测量误差的计算灵敏系数()2)c a L τ=。
平面度的检测方法
平面度的检测方法平面度是指被测工件表面与一个理想平面之间的接触程度,是一个表征工件表面平整度的重要指标。
平面度的高低直接影响到工件的装配和功能,并且对于某些高精度要求的工件来说,平面度的精度要求也相对较高,因此平面度的检测方法非常重要。
下面将介绍几种常用的平面度检测方法。
1. 平板仪法:平板仪是一种常见的用于测量平面度的仪器。
使用平板仪进行平面度测量时,先将被测工件与平板仪配合放置,通过观察和比较,判断工件表面与平板仪平面的接触情况,从而得出平面度的评价结果。
2. 直尺法:直尺法是一种简单直观的测量平面度的方法。
使用直尺法进行平面度测量时,先将直尺底面与被测工件表面接触,再观察直尺是否与工件表面平行,通过调整工件和直尺的位置,直到找到直尺与工件表面平行时的位置,即可得到工件的平面度评价结果。
3. 平行度块法:平行度块法是一种使用平行度块进行平面度测量的方法。
平行度块是一种具有高度精度的测量工具,其表面是平整的,并且可以提供不同精度等级的平行度块。
使用平行度块法测量平面度时,将平行度块放置在被测工件表面上,观察平行度块与工件表面的接触情况,从而得出平面度的评价结果。
4. 脱模检测法:脱模检测法是一种用于检测平面度的方法,主要适用于测量具有平面表面的塑料制品或复合材料制品等。
这种方法是在被测工件表面涂覆一层可见颜色的脱模剂,并将工件放置在一个理想平面的平台上,根据脱模剂在工件表面的分布情况,通过观察和比较得到工件的平面度评价结果。
5. 光干涉法:光干涉法是一种使用光干涉原理进行平面度测量的方法。
这种方法利用干涉仪设备将被测工件的表面进行干涉,通过干涉纹的变化来评估工件的平整度。
使用光干涉法进行平面度测量时,需要高精度的干涉仪设备,并且需要对其进行校准和调整,以确保测量结果的准确性。
在实际应用中,不同的工件和要求会选择不同的平面度检测方法。
综合考虑工件的形状、材料、精度要求以及经济性等因素,选择合适的平面度检测方法对于确保工件的平整度和质量至关重要。
平面度检测的方法和步骤
平面度检测是用于评估一个物体表面的平面程度和平整度的过程。
以下是一些常用的平面度检测方法和步骤:
1. 方法一:使用平板对比法
-准备一个已知平整度的平板或参考物体。
-将待检测物体与平板或参考物体相邻放置,使它们的表面接触。
-使用观察仪器(如光源、投影仪等)照射或投射光线到待检测物体表面,并观察光线在表面的反射或投影情况。
-根据反射或投影的图案,判断待检测物体表面的平整度。
2. 方法二:使用测量仪器
-准备一个精密的平面度测量仪器,如平面度测量仪、三坐标测量机等。
-将待检测物体放置在测量仪器上,确保其表面与测量仪器的探测器接触。
-启动测量仪器进行自动或手动测量。
-测量结果将显示待检测物体表面的平整度数据,包括平面度偏差、最大偏差点位置等。
3. 方法三:使用触摸法
-使用手或特定的测量工具,轻触待检测物体表面。
-观察触摸点的反应,如是否有明显凹陷、起伏或不平整感。
-根据触摸感受判断待检测物体表面的平整度。
4. 步骤
-根据所选方法选择相应的工具和仪器。
-清洁待检测物体表面,确保无杂质或污垢。
-将待检测物体放置在适当的位置,并与参考平板或测量仪器接触。
-按照方法要求进行观察、测量或触摸操作。
-记录和分析检测结果,评估待检测物体表面的平整度,并进行必要的修正或调整。
需要注意的是,平面度检测的具体方法和步骤可能因物体的大小、形状和检测要求而有所不同。
在实际应用中,可以根据具体情况选择适合的方法和工具,并遵循相关的操作规范和标准。
同时,使用精密的测量仪器可以提高检测的准确性和可靠性。
平板类零件平面度平行度的测量
内 燃 机 与 配 件
2 1 第 6期 0 0年
是否 满 足最小 条件 的要 求 , 还需 要 按一 定 的准 则进
行判别 即三 角形准则 , 交叉 准则 和直线准 则 。
下测 台 的 l 传感 器 的数值处 于 与上测 量 台 的 1 0个 0
个 传感 器 的数 值平 行 的一个平 面 内。利 用计算机 会
立 的 直 线 度 误 差 有 意 识 地 联 系 起 来 ,经 过 科 学 地 数 据 处 理 ,综 合 到 相 对 的 同 一 评 定 基 准 平 面 上 去
车 空气 压 缩机 系统 气密 性 , 是保 证 汽 车安 全 行 驶 的
一
项 重要 技 术指标 。
2 检 测 原 理 与 系统 设 计
1 调 整 被 测 量 表 面 使 评 定 基 准 与 测量 基 准 平 .
行 。 此 时 量 值 的 最 大 值 与 最 小 值 的 代 数 差 即 为 平 面 度 误 差 ,但 把 评 定 基 准 调 整 到 符合 最 小 条 件 是
困难 的 ,因为 理想 平 面 到 实 际 表 面 的 最 大距 离 为 最 小 即符 合最 小 条 件 ,但 实 际表 面 的形 状 是 各 种 各 样 的 ,理想 平 面 的 实 际位 置 将 随着 具 体 被 测 表
数 和 两平 面互 为基 准 的平行 度参 数 , 具有被 测 参数 测量 值 显示 、 差 警 示 、 量结 果显 示等功 能 。 超 测
( 键词 ] 类零 件 关 板 平 面度 平 行度 测 量
1 前 言
平板类 零 件 在 机 械零 件 中 占有很 大 的 比重 , 平 板 双 面 的平 面 度 和平 行 度往 往 是重 要 的技 术指 标 。 常 规 的检 测 采 用 在 标 准 平 面上 用 三 可 调 支 承 架 及 百分表测量 , 或送 往 计 量 部 门采 用 常 规 计 量 仪 ( 如
平板校验规程
1.适用范围
适用于校验平板。
2. 术语
无
3.规范性引用文件
无
4.流程
4.1平面度:将平板放在三坐标测量仪工作台上,在平板的每条对角线上分别取四点测量,
如图所示,并利用四点计算出两个平面度,平板平面度应为±0.2。
第一个平面度取点第二个平面度取点
4.2 外观:目测平板外观,平板表面应平整,光洁,无划痕、凹凸坑,无铁锈及其他缺陷。
4.3 校验频次
4.3.1 校验周期为每年校验一次,由计量员通知校验人员进行校验。
4.3.2 对平板进行维护保养后也应进行校验,校验合格后方可使用。
4.4校验完后开具校验报告。
4.5判定合格的在平板上贴上合格标识。
5 记录
无。