
自攻螺丝氢脆的实验方法
自攻螺丝的性能测定方法1 延展性试验1.1 适用范围: 所有种类自攻螺丝1.2 测试目的: 检查产品在组装旋转或旋紧或在上述过程受到冲击应力时是否会产生头部脆断之危险.1.3 测试装置: A.延展性测试座.B.小铁锤.1.4 建议最少测试量: 每批8支,每批批量不超过250M PCS.1.5 测试程序: A.将螺丝置入测试座中适当之孔内.B.以铁锤击打头顶使测件之承受面和测座之座面符合.C.检查.1.6 不良: 如果头和螺丝柄完全分离者为测试不良.1.7 产品不良因素: A.心部硬度太高.B.渗碳层太深.C.冲孔太深.D.头下内圆径太小.2 扭力强度试验2.1 适用范围: 所有种类自攻螺丝2.2 测试目的: 检查产品因为扭力不足在组装旋转或旋紧扭断.2.3 测试装置: A.螺丝夹具.B.夹具夹持座.C.螺丝测定固定座.D.精度在 2%内之扭力扳手.2.4 建议最少测试量: 每批4支,每批批量不超过250M PCS.2.5 测试程序: A.将螺丝置入测试夹具中再将夹具置入夹具支持座,螺丝至少应有两牙在夹具中,两牙在夹具外.B.将支持座固定在测定固定座上.C.扭转扳手直到螺丝扭断.D.记录破坏值.2.6 不良: 螺丝扭断值小于规定值.2.7 产品不良因素: A.心部硬度太低.B.表面硬度太低.C.有效渗碳层不足.D.最小径(牙底径)太小.3 攻入试验3.1 适用范围: 除Type 25外之所有种类自攻螺丝3.2 测试目的: 检查产品是否会因组装时螺纹崩坏而导至组合失败.3.3 测试装置: A.测试钢板.B.扭转工具(可使用电动工具,但不能超过500rpm).3.4 建议最少测试量: 每批4支,每批批量不超过250M PCS.3.5 测试程序: A. 将螺丝锁入测试钢板直到第一个完整螺纹通过钢板,Plain的螺丝可上少许油. <B. 检查螺纹是否崩坏.注: 本测试可和旋入扭力测试及氢脆化测试一起实施.3.6 不良: 螺丝旋入后螺纹崩坏.3.7 产品不良因素: A.有效渗碳层不足.B.渗碳硬度太低.C.测试钢板太硬.D.测试孔太小.4 旋入扭力试验4.1 适用范围: 螺纹滚成(三角牙)自攻螺丝4.2 测试目的: 检查产品是否因组装时旋入扭力过高而导至组合困难.4.3 测试装置: A.测试钢板.B.精度在 2%内之扭力扳手.4.4 建议最少测试量: 每批4支,每批批量不超过250M PCS.4.5 测试程序: A.将螺丝以扭力扳手旋入测试钢板直到第一个完整螺纹通过钢板,Plain的螺丝可上少许油. <B.记录最高扭力值.注: 本测试可和旋入测试及氢脆化测试一起实施.4.6 不良: 螺丝旋入最高扭力大于规定值.4.7 产品不良因素: A.螺纹滚成时未适当成型.B.渗碳硬度太低.C.渗碳深度不足.D.测试钢板太硬.E.测试孔太小.F.产品需上油或上腊.5 氢脆化试验5.1 适用范围: 所有电镀自攻螺丝5.2 测试目的: 提早发现以预防电镀自攻螺丝因为氢脆化而在锁紧后24小时崩坏.5.3 测试装置: A.测试钢板.B.精度在 2%内之扭力扳手.C.平面华司.5.4 建议最少测试量: 每批8支,每批批量不超过250M PCS.5.5 测试程序: A.以扭力强度之平均为基准,将之乘以80%为锁紧扭力.B.将平面华司套入螺丝再将螺丝旋入测试钢板,旋紧至锁紧扭力,并置放24小时.C.将螺丝旋松后再旋紧至锁紧扭力.5.6 不良: 从测试开始至测试终了,不可有任何螺丝断头.5.7 产品不良因素: A.电镀后未烘干.B.螺丝以太高之锁紧扭力锁紧.C.未套入华司造成夹紧扭力过高.D.孔深太深.6 攻速试验6.1 适用范围: 仅用于自钻螺丝6.2 测试目的: 发现自钻螺丝攻速太慢或因生产问题导致之攻钻问题.6.3 测试装置: A.攻速试验机.B.测试钢板,厚0.060” - 0.064”,硬度HRB 60 - 85.6.4 建议最少测试量:a. 5,000支以下 6 支.b. 5,001 - 15,000支12 支.c. 15,001 - 50,000 支18 支.d. 50,001 - 250,000 支25 支.注: 每批批量不超过250,000 支.e. 如果依上述抽样测试有一支超过最低攻速要求时,可依下列抽样计划实施双倍检验.抽样数慢攻速1过慢攻速212 1 024 1 036 2 150 3 1注1 : “慢攻速”专指样品超过最大攻钻时间但不超过两倍.2 : “过慢攻速”专指样品超过最大攻钻时间两倍.6.5 测试程序: A.将试件装上测试机.B.调整测试机以便试件在攻穿钢板并超过一个完整牙时,测试机可以停止并记录穿透时间.C.记录测试时间.6.6 不良: 依上述抽样表测试时,测试时间超过规定值.6.7 产品不良因素: a. 样品钻尾毛边 e. 测试钢板太厚b. 渗碳硬度太低 f. 轴向荷重太紧c. 渗碳深度不足g. 攻速太慢d. 测试钢板太硬h. 表面被覆太厚7 自攻螺丝测试钢板选择表7.1 Type A尺寸延展性测试最小角度最低扭矩强度lb-in.测试钢板( HRB 70 - 85)厚度± 0.002 孔径± 0.0012-32 10 4 0.048 0.076 3-28 10 9 0.048 0.081 4-24 10 12 0.048 0.086 5-20 10 18 0.048 0.1065 6-18 10 24 0.075 0.116 7-16 10 30 0.075 0.1285 8-15 10 39 0.075 0.136 9-14 10 43 0.075 0.149 10-12 10 48 0.125 0.159 12-11 10 83 0.125 0.1875 14-10 10 125 0.125 0.2165 16-10 10 152 0.1875 0.238 18-9 10 196 0.1875 0.261 20-9 10 250 0.1875 0.290 24-9 10 492 0.1875 0.3438 最低样本数8 47.2 Type AB, B, BT尺寸延展性测试最小角度最低扭矩强度lb-in.测试钢板( HRB 70 - 85)英制公制厚度± 0.002 孔径± 0.001 2-32 M2.2x0.79 10 4 0.048 0.0763-28 10 9 0.048 0.0814-24 M2.9x1.06 10 13 0.048 0.0865-20 10 18 0.048 0.10656-20 M3.5x1.27 10 24 0.075 0.1167-19 10 30 0.075 0.12858-18 M4.2x1.41 10 39 0.075 0.13610-16 M4.8x1.59 10 56 0.125 0.15912-14 M5.5x1.81 10 88 0.125 0.18751/4-14 M6.3x1.81 10 142 0.1875 0.21655/16-12 M8x2.12 10 290 0.1875 0.2723/8-12 M9.5x2.12 10 590 0.1875 0.3281 最低样本数8 4尺寸延展性测试最小角度最低扭矩强度lb-in.测试钢板( HRB 70 - 85)厚度± 0.002 孔径± 0.0012-56 10 5 0.078 0.073 3-48 10 9 0.094 0.081 4-40 10 13 0.109 0.096 5-40 10 18 0.109 0.101 6-32 10 23 0.140 0.120 8-32 10 42 0.140 0.147 10-24 10 56 0.1875 0.173 10-32 10 74 0.1875 0.177 12-24 10 93 0.1875 0.199 1/4-20 10 140 0.250 0.228 1/4-28 10 179 0.250 0.234 5/16-18 10 306 0.3125 0.290 5/16-24 10 370 0.3125 0.295 最低样本数8 4尺寸延展性测试最小角度最低扭矩强度lb-in.测试钢板( HRB 70 - 85)厚度± 0.002 孔径± 0.001M2x0.4 10 4 0.078 0.067 M2.5x0.45 10 10 0.094 0.083 M3x0.5 10 18 0.109 0.102 M3.5x0.6 10 27 0.140 0.122 M4x0.7 10 41 0.140 0.138 M5x0.8 10 83 0.1875 0.177 M6x1.0 10 142 0.250 0.213 M8x1.25 10 354 0.312 0.291 最低样本数8 4尺寸延展性测试最小角度最低扭矩强度lb-in.测试钢板( HRB 70 - 85) 旋入扭矩厚度±0.002孔径±0.001磷酸盐及油镀镉lb-in.镀锌lb-in.2-56 10 6 0.125 0.075 4.5 6 3-48 10 10 0.125 0.087 7.5 9.5 4-40 10 14 0.125 0.098 9 13 5-40 10 22 0.125 0.110 12 16 6-32 10 24 0.125 0.120 14 20 8-32 10 48 0.1875 0.147 25 32 10-24 10 65 0.1875 0.166 35 52 10-32 10 74 0.1875 0.172 35 52 1/4-20 10 156 0.250 0.219 90 120 5/16-18 10 330 0.312 0.277 180 240 3/8-16 10 600 0.375 0.339 240 300 最低样本数8 4 4 4尺寸延展性测试最小角度最低扭矩强度lb-in.测试钢板( HRB 70 - 85) 旋入扭矩厚度±0.002孔径±0.001磷酸盐及油镀镉lb-in.镀锌lb-in.M2x0.4 10 6 0.125 0.070 4 5 M2.5x0.45 10 11 0.125 0.088 7 9 M3x0.5 10 19 0.125 0.106 11 15 M3.5x0.6 10 31 0.125 0.124 17 21 M4x0.7 10 46 0.207 0.142 22 30 M5x0.8 10 93 0.207 0.179 42 53 M6x1.0 10 157 0.250 0.2125 66 81 M8x1.25 10 380 0.315 0.2875 142 177 M10x1.5 10 770 0.394 0.362 248 310 最低样本数8 4 4 4尺寸延展性测试最小角度最低扭矩强度lb-in.氢脆测试钢板(RB60-85)±0.002”攻速测试钢板(RB60-85)±0.002”攻速rpm轴向负荷表面处理注1攻穿时间max, sec英制公制Style 2 style 3 A B C4-24 M2.9x1.06 5 14 0.079 --- 0.062 2500 25 30 45 2.0 6-20 M3.5x1.27 5 24 0.090 0.110 0.062 2500 30 35 45 2.5 8-18 M4.2x1.41 5 42 0.098 0.142 0.062 2500 30 35 45 3.010-16 M4.8x1.59 5 61 0.110 0.173 0.062 2500 35 40 50 3.5 12-14 M5.5x1.81 5 92 0.142 0.209 0.062 1800 45 50 60 4.0 1/4-14 M6.3x2.12 5 150 0.173 0.209 0.062 1800 45 50 60 5.0 最低抽样数8 4 注 2 注3 注1 : 表面处理分类:A : 表面处理厚度未超过0.0003” (含).B : 表面处理厚度超过0.0003”.C : 镀铬样品.2 : 样品公称尺寸#4 - #10使用2500 rpm. #12及1/4” 建议使用1800 rpm.也可以使用2500 rpm,但是必须注意避免因表面高速之产生之高热影响检测结果.3 : 请参照6.4 段规定之抽样表.。
螺丝氢脆断头分析

螺丝氢脆断头分析什么是氢脆?What is hydrogen embrittlement?氢脆是指由于氢原子在金属组织中夹杂而导致金属变脆的现象。
据个人对螺丝产品结构及性能的了解,导致氢脆断头的原因大致有以下几种:一、结构1、螺丝头部槽型与杆部成的比例不适时,即槽深太深,杆部直径过小,头部与杆部的连接处太簿,产生应力集中。
此时会使产品出现头现象。
2、头下圆角过小,即打冷镦打成直角时,也会产生应力集中,导致产品断头。
二、热处理产品在热处理的过程中,因热处理的硬度过高,此时也会使产品断头。
三、电镀过程在电镀后除氢不到位,也会使产品产生断头。
钢铁件在电镀加工过程中出现氢脆的情况较多。
这主要是在进行酸洗、阴极除油、电镀等过程中,都有还原态氢原子生成,由于氢原子的半径最小,可以自由进入金属结晶的间隙占据一定的晶位,使晶格变形,带来内应力或使基体或镀层局部硬度增加,造成脆性,这就是常说的氢脆。
进入基体和镀层间的氢还会使镀层起泡。
氢脆对高强度钢和弹性制件的危害特别大,在人们没有认识氢脆的危害以前,曾经因为氢脆的实际存在而造成过许多严重的质量事故,造成严重的设备损坏和人员伤亡事故。
因此在认识到氢脆的严重危害性以后,防止氢脆就成为电镀等有渗氢可能的加工工艺的一项重要指标。
为了防止氢脆,在酸洗液中要加入一些缓蚀剂,抑制氢的析出。
电解除油要采用阳极电解。
电镀中也要采用较大电流密度和采用电流效率高的镀种等。
同时,对于氢脆敏感的制件,在电镀完成后,要在恒温箱中200℃去氢2h,以除去氢脆的影响。
对要求很高的产品可以进行真空除氢。
氢脆是溶于钢中的氢,聚合为氢分子,造成应力集中,超过钢的强度极限,在钢内部形成细小的裂纹,又称白点。
氢脆只可防,不可治。
氢脆一经产生,就消除不了。
在材料的冶炼过程和零件的制造与装配过程(如电镀、焊接)中进入钢材内部的微量氢(10—6量级)在内部残余的或外加的应力作用下导致材料脆化甚至开裂。
在尚未出现开裂的情况下可以通过脱氢处理(例如加热到200℃以上数小时,可使内氢减少)恢复钢材的性能。
紧固件氢脆试验测试

紧固件氢脆试验测试一、紧固件氢脆试验的意义与背景在工程领域中,紧固件的使用非常广泛。
紧固件氢脆问题是指在紧固件使用过程中由于吸氢产生的脆性破坏现象。
这种现象在一些特定的环境条件下会导致紧固件的性能下降甚至失效,对工程结构和设备的安全带来潜在威胁。
因此,进行紧固件氢脆试验测试至关重要。
二、紧固件氢脆试验的测试方法为了有效评估紧固件的抗氢脆性能,需要进行相应的试验测试。
以下是一些常用的紧固件氢脆试验测试方法:1. 恒定应力拉伸试验这是最常用的一种试验方法,通过施加恒定的应力和湿氢气氛条件,观察试样在一定时间内的变形情况以及终点断裂状态。
根据试验结果可以评估紧固件的抗氢脆性能。
2. 恒定应变试验该试验方法与恒定应力拉伸试验类似,不同之处在于施加的是恒定应变而不是恒定应力。
这种试验方法可以更准确地评估紧固件在应变条件下的抗氢脆性能。
3. 断口分析试验这种试验方法通过对试样的断口进行显微镜观察和分析,可以进一步评估紧固件的氢脆破坏机制和性能。
通过观察断口形貌、晶粒状况以及脆性相的分布情况等,可以得到宝贵的试验结果。
4. 力学性能测试力学性能测试包括硬度试验、冲击试验等,这些试验可以评估紧固件在氢脆试验条件下的力学性能变化情况。
力学性能的变化可能会对紧固件的使用寿命和安全性产生影响。
三、如何选择合适的试验条件选择合适的试验条件对于得到准确的试验结果非常关键。
以下是一些应考虑的因素:1. 湿氢气氛条件湿氢气氛条件是紧固件氢脆试验的重要参数之一。
需要根据具体的使用环境确定湿氢气氛的相对湿度和温度。
湿氢气氛条件的选择应尽可能接近实际使用条件,以保证试验结果的可靠性。
2. 试样准备试样的制备对于试验结果的准确性也非常重要。
试样的制备工艺应严格控制,以保证试样的均匀性和一致性。
试样的形状和尺寸也需要根据具体试验方法的要求进行选择。
3. 试验持续时间试验持续时间的选择要考虑紧固件在实际使用过程中的寿命。
一般来说,试验时间应足够长以观察到试样的断裂情况和性能变化,但也不能过长,以节约试验成本和时间。
螺丝电镀后氢脆问题及解决方案

螺丝电镀后氢脆问题及解决方案直接说结论:以合金钢作原料生产的10.9级、12.9级、14.9级高强度螺栓电镀后(或仅酸洗后),必须在第一时间除氢脆处理,除氢脆处理的方法是:200度烘箱加热3-4小时析出氢原子。
以下内容是唠叨:第二次世界大战初期,英国皇家空军一架Spitpie战斗机由于引擎主轴断裂而坠落,机毁人亡,此事曾震惊英国朝野。
1975年美国芝加哥一家炼油厂,因一根15cm的不锈钢管突然破裂,引起爆炸和火灾,造成长期停产。
法国在开采克拉克气田时,由于管道破裂,造成持续一个月的大火。
我国在开发某大油田时,也曾因管道破裂发生过井喷,损失惨重。
在军事方面还有:美国“北极星”导弹因固体燃料发动机机壳破裂而不能发射,美空军F-11战斗机在空中突然坠毁等。
途中行驶的汽车因传动轴突然断裂而翻车,正在机床上切削的刀具突然断裂等事故枚不胜举。
这些灾难性的恶性事故,瞬时发生,事先毫无征兆,断裂无商量,严重地威胁着人们生产财产安全。
起初科学工作者们对出事原因,众说纷纭,一筹莫展。
后来经过长期观察和研究,终于探明这一系列的恶性事故的罪魁祸首——氢脆。
1、氢脆的原因氢脆通常表现为钢材的塑性显著下降,脆性急剧增加,并在静载荷下(往往低于材料的σb)经过一段时间后发生破裂破坏的趋势。
众所周知,氢在钢中有一定的溶解度。
炼钢过程中,钢液凝固后,微量的氢还会留在钢中。
通常生产的钢,其含氢量在一个很小的范围内。
氢在钢中的溶解度随温度下降而迅速降低,过饱和的氢将要析出。
氢是在钢铁中扩散速度最快的元素,其原子半径最小,在低温区仍有很强的扩散能力。
如果冷却时有足够的时间使钢中的氢逸出表面或钢中的氢含量较低时,则氢脆就不易发生。
如果冷却速度快,钢件断面尺寸比较大或钢中氢含量较高时,位于钢件中心部分的氢来不及逸出,过剩的氢将进入钢的一些缺陷中去,如枝晶间隙、气孔内。
若缺陷附近由于氢的聚集会产生强大的内压而导致微裂纹的萌生与扩展。
这是由于缺陷吸附了氢原子之后,使表面能大大降低,从而导致钢材破坏所需的临界应力也急剧降低。
(整理)紧固件的氢脆处理

紧固件的氢脆处理文章引用自: [引用] 2008-03-12 | 发表者: 螺丝紧固件的氢脆是由于在早期处理过程中有氢原子进入材料内部。
多数情况下,紧固件在承受静态拉伸载荷的条件下发生氢脆。
在进行高应变速率材料试验,如普通拉伸试验时,不易发生氢脆。
氢原子通常向材料中承受三向应力的区域扩散。
材料中的应力水平与系统中氢的聚集程度将影响氢扩散到陷阱位置的比例。
氢在陷阱位置的聚集将使得材料的断裂应力下降,以致在材料中出现裂纹形成、裂纹扩展及至失效等现象。
氢在承受静载的紧固件中的扩散可以通过氢脆断裂前的延迟时间而直接观察到。
由于材料的氢脆倾向、材料中氢的总量、氢的扩散比以及旋加应力水平的不同,氢脆断裂时间延迟的变化很大,从几分钟到几天或几周不等。
如果紧固件在处理过程中曾经接触过具有氢离子的环境,它就有可能发生氢脆。
在钢发生化学或电化学反应的过程中产生氢的任何处理都将使氢进入材料,从而增加材料的氢脆倾向。
汽车工业中使用的钢质紧固件在环境腐蚀、阴极电解除油、酸液去氧化皮、化学清洗、发黑和电镀一类的化学转化膜处理条件下,都将与活性氢原子直接接触。
由于电镀处理过程将产生氢,其对钢制紧固件氢的吸收所起作用最大。
电镀过程中吸收氢的总量在很大程度上取决于电镀液的效率。
总的来说,高效电镀处理产生的氢比低效电镀处理产生的氢要少。
电镀滚桶中电镀液装载量的过多或过少等因素将对电镀处理的效率产生很大的影响。
其它与钢作用时产生氢的过程,如酸洗、热处理后去氧化皮或镀前处理,其影响也都是不容忽视的。
John-son的研究很好地描述了浸入酸液对钢的韧性的影响。
紧固件处理过程中对氢的吸收是累积性的。
单一的某种处理引入零件的氢或许不足以导致氢脆,但多种处理引入零件的氢的累积却有可能导致氢脆。
电镀或清洗过程中氢吸收的不利影响可在电镀后的加热处理(通常是指烘烤)过程中予以消除或减轻。
氢脆危害的严重程度通常取决于紧固件的强度级别和/或冷加工状况。
自攻螺丝氢脆地实验方法

自攻螺丝的性能测定方法1 延展性试验1.1 适用X围: 所有种类自攻螺丝1.2 测试目的: 检查产品在组装旋转或旋紧或在上述过程受到冲击应力时是否会产生头部脆断之危险.1.3 测试装置: A.延展性测试座.B.小铁锤.1.4 建议最少测试量: 每批8支,每批批量不超过250M PCS.1.5 测试程序: A.将螺丝置入测试座中适当之孔内.B.以铁锤击打头顶使测件之承受面与测座之座面符合.C.检查.1.6 不良: 如果头与螺丝柄完全别离者为测试不良.1.7 产品不良因素: A.心部硬度太高.B.渗碳层太深.C.冲孔太深.D.头下内圆径太小.2 扭力强度试验2.1 适用X围: 所有种类自攻螺丝2.2 测试目的: 检查产品因为扭力不足在组装旋转或旋紧扭断.2.3 测试装置: A.螺丝夹具.B.夹具夹持座.C.螺丝测定固定座.D.精度在 2%内之扭力扳手.2.4 建议最少测试量: 每批4支,每批批量不超过250M PCS.2.5 测试程序: A.将螺丝置入测试夹具中再将夹具置入夹具支持座,螺丝至少应有两牙在夹具中,两牙在夹具外.B.将支持座固定在测定固定座上.C.扭转扳手直到螺丝扭断.D.记录破坏值.2.6 不良: 螺丝扭断值小于规定值.2.7 产品不良因素: A.心部硬度太低.B.外表硬度太低.C.有效渗碳层不足.D.最小径(牙底径)太小.3 攻入试验3.1 适用X围: 除Type 25外之所有种类自攻螺丝3.2 测试目的: 检查产品是否会因组装时螺纹崩坏而导至组合失败.3.3 测试装置: A.测试钢板.B.扭转工具(可使用电动工具,但不能超过500rpm).3.4 建议最少测试量: 每批4支,每批批量不超过250M PCS.3.5 测试程序: A. 将螺丝锁入测试钢板直到第一个完整螺纹通过钢板,Plain 的螺丝可上少许油. <B. 检查螺纹是否崩坏.注: 本测试可与旋入扭力测试与氢脆化测试一起实施.3.6 不良: 螺丝旋入后螺纹崩坏.3.7 产品不良因素: A.有效渗碳层不足.B.渗碳硬度太低.C.测试钢板太硬.D.测试孔太小.4 旋入扭力试验4.1 适用X围: 螺纹滚成(三角牙)自攻螺丝4.2 测试目的: 检查产品是否因组装时旋入扭力过高而导至组合困难.4.3 测试装置: A.测试钢板.B.精度在 2%内之扭力扳手.4.4 建议最少测试量: 每批4支,每批批量不超过250M PCS.4.5 测试程序: A.将螺丝以扭力扳手旋入测试钢板直到第一个完整螺纹通过钢板,Plain的螺丝可上少许油. <B.记录最高扭力值.注: 本测试可与旋入测试与氢脆化测试一起实施.4.6 不良: 螺丝旋入最高扭力大于规定值.4.7 产品不良因素: A.螺纹滚成时未适当成型.B.渗碳硬度太低.C.渗碳深度不足.D.测试钢板太硬.E.测试孔太小.F.产品需上油或上腊.5 氢脆化试验5.1 适用X围: 所有电镀自攻螺丝5.2 测试目的: 提早发现以预防电镀自攻螺丝因为氢脆化而在锁紧后24小时崩坏.5.3 测试装置: A.测试钢板.B.精度在 2%内之扭力扳手.C.平面华司.5.4 建议最少测试量: 每批8支,每批批量不超过250M PCS.5.5 测试程序: A.以扭力强度之平均为基准,将之乘以80%为锁紧扭力.B.将平面华司套入螺丝再将螺丝旋入测试钢板,旋紧至锁紧扭力,并置放24小时.C.将螺丝旋松后再旋紧至锁紧扭力.5.6 不良: 从测试开始至测试终了,不可有任何螺丝断头.5.7 产品不良因素: A.电镀后未烘干.B.螺丝以太高之锁紧扭力锁紧.C.未套入华司造成夹紧扭力过高.D.孔深太深.6 攻速试验6.1 适用X围: 仅用于自钻螺丝6.2 测试目的: 发现自钻螺丝攻速太慢或因生产问题导致之攻钻问题.6.3 测试装置: A.攻速试验机.B.测试钢板,厚0.060〞- 0.064〞,硬度HRB 60 - 85.6.4 建议最少测试量:a. 5,000支以下 6 支.b. 5,001 - 15,000支12 支.c. 15,001 - 50,000 支18 支.d. 50,001 - 250,000 支25 支.注: 每批批量不超过250,000 支.e. 如果依上述抽样测试有一支超过最低攻速要求时,可依如下抽样计划实施双倍检验.抽样数慢攻速1过慢攻速212 1 024 1 036 2 150 3 1注1 : “慢攻速〞专指样品超过最大攻钻时间但不超过两倍.2 : “过慢攻速〞专指样品超过最大攻钻时间两倍.6.5 测试程序: A.将试件装上测试机.B.调整测试机以便试件在攻穿钢板并超过一个完整牙时,测试机可以停止并记录穿透时间.C.记录测试时间.6.6 不良: 依上述抽样表测试时,测试时间超过规定值.6.7 产品不良因素: a. 样品钻尾毛边 e. 测试钢板太厚b. 渗碳硬度太低 f. 轴向荷重太紧c. 渗碳深度不足g. 攻速太慢d. 测试钢板太硬h. 外表被覆太厚7 自攻螺丝测试钢板选择表7.3 Type F, T (23) 英制7.4 Type F, T (23) 公制7.7 自钻螺丝注1 : 外表处理分类:A : 外表处理厚度未超过0.0003〞(含).B : 外表处理厚度超过0.0003〞.C : 镀铬样品.2 : 样品公称尺寸#4 - #10使用2500 rpm. #12与1/4〞建议使用1800 rpm.也可以使用2500 rpm,但是必须注意防止因外表高速之产生之高热影响检测结果.3 : 请参照6.4 段规定之抽样表.。
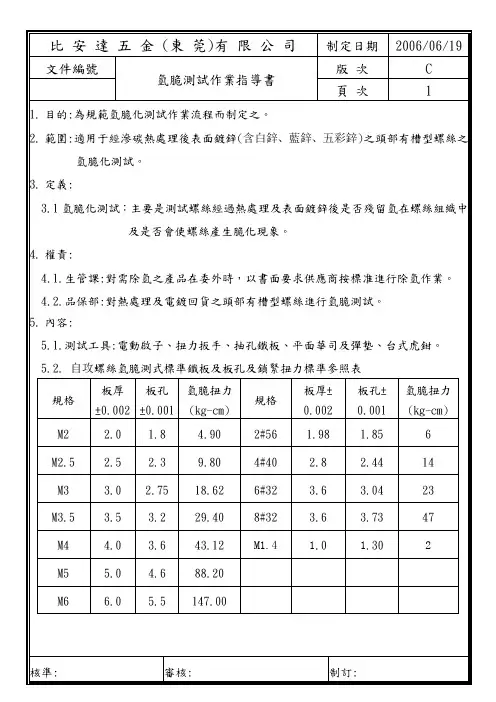
氢脆测试标准
規格
板厚
±0.002
板孔
±0.001
氫脆扭力
(kg-cm)
規格
板厚±0.002
板孔±0.001
氫脆扭力(kg-cm)
M2
2.0
1.8
4.90
2#56
1.98
1.85
6
M2.5
2.5
2.3
9
3.0
2.75
18.62
3.1氫脆化測試:主要是測試螺絲經過熱處理及表面鍍鋅後是否殘留氫在螺絲組織中及是否會使螺絲產生脆化現象。
4.權責:
4.1.生管課:對需除氫之產品在委外時,以書面要求供應商按標准進行除氫作業。
4.2.品保部:對熱處理及電鍍回貨之頭部有槽型螺絲進行氫脆測試。
5.內容:
5.1.測試工具:電動啟子、扭力扳手、抽孔鐵板、平面華司及彈墊、台式虎鉗。
電動啟子扭力扳手抽孔鐵板平面華司及彈墊台式虎鉗
比 安 達 五 金 (東 莞)有 限 公 司
制定日期
2006/06/19
文件編號
氫脆測試作業指導書
版 次
C
頁 次
1
1.目的:為規範氫脆化測試作業流程而制定之。
2.範圍:適用于經滲碳熱處理後表面鍍鋅(含白鋅、藍鋅、五彩鋅)之頭部有槽型螺絲之氫脆化測試。
3.定義:
6#32
3.6
3.04
23
M3.5
3.5
3.2
29.40
8#32
3.6
3.73
47
M4
4.0
3.6
43.12
M1.4
1.0
1.30
2
螺丝电镀后氢脆问题及解决方案
螺丝电镀后氢脆问题及解决方案直接说结论:以合金钢作原料生产的10.9级、12.9级、14.9级高强度螺栓电镀后(或仅酸洗后),必须在第一时间除氢脆处理,除氢脆处理的方法是:200度烘箱加热3-4小时析出氢原子。
以下内容是唠叨:第二次世界大战初期,英国皇家空军一架Spitpie战斗机由于引擎主轴断裂而坠落,机毁人亡,此事曾震惊英国朝野。
1975年美国芝加哥一家炼油厂,因一根15cm的不锈钢管突然破裂,引起爆炸和火灾,造成长期停产。
法国在开采克拉克气田时,由于管道破裂,造成持续一个月的大火。
我国在开发某大油田时,也曾因管道破裂发生过井喷,损失惨重。
在军事方面还有:美国北极星”导弹因固体燃料发动机机壳破裂而不能发射,美空军F-11战斗机在空中突然坠毁等。
途中行驶的汽车因传动轴突然断裂而翻车,正在机床上切削的刀具突然断裂等事故枚不胜举。
这些灾难性的恶性事故,瞬时发生,事先毫无征兆,断裂无商量,严重地威胁着人们生产财产安全。
起初科学工作者们对出事原因,众说纷纭,一筹莫展。
后来经过长期观察和研究,终于探明这一系列的恶性事故的罪魁祸首一一氢脆。
1、氢脆的原因氢脆通常表现为钢材的塑性显著下降,脆性急剧增加,并在静载荷下(往往低于材料的(7 b)经过一段时间后发生破裂破坏的趋势。
众所周知,氢在钢中有一定的溶解度。
炼钢过程中,钢液凝固后,微量的氢还会留在钢中。
通常生产的钢,其含氢量在一个很小的范围内。
氢在钢中的溶解度随温度下降而迅速降低,过饱和的氢将要析出。
咖rog'n uJfido氢是在钢铁中扩散速度最快的元素,其原子半径最小,在低温区仍有很强的扩散能力。
如果冷却时有足够的时间使钢中的氢逸出表面或钢中的氢含量较低时,则氢脆就不易发生。
如果冷却速度快,钢件断面尺寸比较大或钢中氢含量较高时,位于钢件中心部分的氢来不及逸出,过剩的氢将进入钢的一些缺陷中去,如枝晶间隙、气孔内。
若缺陷附近由于氢的聚集会产生强大的内压而导致微裂纹的萌生与扩展。
氢脆的检测
氢脆的检测英文名称:hydrogen embrittlement 其他名称:白点定义1:金属由于吸氢引起韧性或延性下降的现象。
所属学科:船舶工程(一级学科);船舶腐蚀与防护(二级学科)定义2:钢材在冶炼、加工和使用中溶解于钢中的原子氢,在重新聚合成分子氢时产生的巨大应力超过钢的强度极限时,可以在钢内产生微裂纹,导致材料的韧性或塑性下降的现象。
氢脆是溶于钢中的氢,聚合为氢分子,造成应力集中,超过钢的强度极限,在钢内部形成细小的裂纹,又称白点。
氢脆只可防,不可治。
氢脆一经产生,就消除不了。
在材料的冶炼过程和零件的制造与装配过程(如电镀、焊接)中进入钢材内部的微量氢(10—6 量级)在内部残余的或外加的应力作用下导致材料脆化甚至开裂。
在尚未出现开裂的情况下可以通过脱氢处理(例如加热到200℃以上数小时,可使内氢减少)恢复钢材的性能。
因此内氢脆是可逆的。
热处理不适用的情况热处理的方法是将工件加热至某一温度,保温一段时间,缓冷,使氢随溶解度逐渐变小,逐渐析出。
但加热会破坏镀层,因此热处理的方法对于经过电镀的工件并不适用。
如何防治首先,尽量缩短酸洗时间;其次加缓蚀剂,减少产氢量。
压力容器的氢脆(或称氢损伤)是指它的器壁受到氢的侵蚀,造成材料塑性和强度降低,并因此而导致的开裂或延迟性的脆性破坏。
高温高压的氢对钢的损伤主要是因为氢以原子状态渗入金属内,并在金属内部再结合成分子,产生很高的压力,严重时会导致表面鼓包或皱折;氢与钢中的碳结合,使钢脱碳,或使钢中的硫化物与氧化物还原。
造成压力容器氢脆破坏的氢,可以是设备中原来就存在的,例如,炼钢、焊接过程中的湿气在高温下被还原而生成氢,并溶解在液体金属中。
或设备在电镀或酸洗时,钢表面被吸附的氢原子过饱和,使氢渗入钢中;也可以是使用后由介质中吸收进入的,例如在石油、化工容器中,就有许多介质中含氢或含混有硫化氢的杂质。
钢发生氢脆的特征主要表现在微观组织上。
它的腐蚀面常可见到钢的脱碳铁素体,氢脆层有沿着晶界扩展的腐蚀裂纹。
螺丝氢脆防制
螺絲氫脆預防與控制廖光磊摘要氫脆會導致螺絲遽然斷裂,影響使用安全,是螺絲工業須重視的問題,本文針對氫脆發生的原因、防制方法及試驗程序討論分析,具有參考價值。
前言當氫原子大量進入鋼鐵或合金之內部時,會使延展性及負荷承受力降低,或產生裂痕,即使承受之應力仍明顯低於材料之降伏強度或設計強度時,亦會遽然造成因氫原子引起的延遲脆裂現象,此現象即稱為氫脆。
在螺絲之酸洗、電鍍、皮膜披覆等過程或在成形、切削、車鑽、焊接等機械加工過程由於潤滑劑不良均會產生氫,氫原子對螺絲機械性質的影響及可能造成的氫脆問題有必要深入研究及預防,以維護螺絲的品質與確保使用安全。
一、螺絲氫脆原因螺絲之製造及處理過程,尤其是電鍍及電鍍前的酸洗時,螺絲表面會吸收氫原子,氫原子會陷入沈澱附著的金屬鍍層,當螺絲施力鎖緊時,氫原子會移動至應力集中的地方,承受的應力增強時,表面會產生微小裂痕,此時氫原子會再迅速滲入新產生的裂痕中,如此因應力產生裂痕加上氫原子滲入,不斷的重覆作用直到螺絲斷裂為止。
承受的應力除了外部施加的,也可能是內部殘留的或兩者合成的。
高強度、高硬度的碳鋼螺絲或合金鋼螺絲,容易發生氫脆,而電鍍及皮膜披覆的螺絲特別有氫脆的問題,此情形在許多不同的機械設備或結構上皆有例證。
氫脆造成螺絲斷裂成兩部份,發生於螺絲完成裝配及鎖緊後的使用期間內,通常是在數十個小時內就發生斷裂且毫無預警或有可見的徵兆,可能瞬間就形成危害。
高強度小尺寸的自攻螺絲(Tapping Screw)也容易氫脆,所以螺絲製造商要特別注意預防。
二、氫脆預防與控制氫脆的預防與控制指的是針對電鍍及酸洗使用無氫脆或少氫脆的製造程序。
例如:(一)盡量減少會產生氫原子的製程或化學處理1.避免陰極清洗、浸泡或活性化處理,宜使用鹼劑清洗或陽極鹼洗。
2.水洗前使用蒸汽溶劑脫脂。
3.使用噴砂、高壓蒸汽或滾轉等機械方式除銹以替代酸洗。
4.使用抑制性的酸性浴電鍍,其中的抑制劑可以減少氫原子的產生及防止氫原子滲入鋼鐵表面。
紧固件氢脆试验测试
紧固件氢脆试验测试
在工程和制造领域中,紧固件的质量和可靠性非常重要。
然而,由于氢脆问题的存在,紧固件的性能可能会受到严重影响。
氢脆是一种由于紧固件在制造和使用过程中吸收了氢气而导致的材料脆化现象。
为了确保紧固件的质量和可靠性,进行氢脆试验测试是必不可少的。
氢脆试验测试旨在评估紧固件在氢气环境中的抗脆性能。
该测试通常通过将紧固件暴露在一定浓度的氢气环境中,以模拟实际工作条件下可能存在的氢气环境,然后对紧固件进行拉伸、扭转或冲击等加载,观察其是否发生脆断现象。
在氢脆试验测试中,紧固件的材料和制造工艺非常重要。
一些常见的高强度合金钢、不锈钢和镀锌钢等材料在氢气环境中较容易发生氢脆现象。
因此,在设计和选择紧固件材料时,需要考虑其抗氢脆性能。
此外,制造工艺也会对紧固件的抗氢脆性能产生影响。
例如,热处理和电镀等工艺可能导致氢的吸收,增加紧固件发生氢脆的风险。
因此,在制造过程中需要采取相应的措施,如控制热处理温度和时间,选择合适的电镀方法等,以减少氢的吸收。
进行氢脆试验测试的目的是识别和评估紧固件的氢脆风险,并采取相
应的措施进行改进。
一旦发现某种紧固件在氢脆试验测试中存在问题,可以尝试改变材料、制造工艺或采用其他防护措施,以提高紧固件的抗氢脆性能。
总之,紧固件氢脆试验测试是确保紧固件质量和可靠性的重要步骤。
通过评估紧固件在氢气环境中的抗脆性能,可以及时发现和解决氢脆问题,以确保紧固件在实际工作条件下的可靠性和安全性。