
标准作业时间评定表(一) (3)
标准作业时间评定表(一)
日期 页次
工作部门: 产品或加工名称
作业单元
说 明 使用设备 工具、样板 观测值 评比 计算值 变动值 标准时间 日产量
审核员 分析员
?
标准工时表样板

编号制作日期制作人1电芯外观全检2极耳裁切3极耳冲孔4测电压内阻5配组6组装扫描7侧边贴高温胶8电芯喷码9组装电池10组装插头引线及打螺丝11半成品全检12固定螺丝检查13半成品综合测试加头部贴海绵14过流测试15电池头底部包胶16电池头底部缠胶17贴条形码18电池喷码19测量长宽尺寸20成品容量测试21成品测压差22成品综合测试23成品外观全检24装吸塑盘25打包装箱
注:标准工时(SEC/次)建议工位人数45平均操作时间(SEC/次)正常时间(SEC/次)标准差偏移比率(%)
总人数治具设备总数白班日产能瓶颈(难度)工序工序工序名称123
平均or合计总结资料:周期时间(S)生产效率每小时生产数量生产每K需要多少小时标准工时统计表每操作1(PCS/SET)所花的时间(S)制程性能(%)放宽系数放宽率(%)设备数量(台)备注
标准工时制定程序(含表格)

德信诚培训网
更多免费资料下载请进: 好好学习社区 标准工时制定程序
(IATF16949/ISO9001-2015)
1.目的
提高工作效率,衡量工作价值。
2.适用范围
所有生产线作业人员之操作。
3.定义
3.1 标准工时:建立在动作研究基础上,一名合格员工在规定的环境下,以正常速度完成一组规定的动作所需时间。
3.2 平均生产节拍:人、机、料的正常状态下,装配流水线最后一节点、相邻两台机器、同一动作的时间间隔,反映单位时间的产出。
3.3 产能均衡率:后制程生产能力/前制程生产能力*100%。
4.职责
4.1 工程部:规划生产现场人员作业步骤,制订标准工时、测量及预算生产节拍及产能均衡率。
4.2 生产部:提供测试所需人、机、料。
5.标准工时制定规范
5.1 标准工时制定方法: 德信诚培训网
更多免费资料下载请进: 好好学习社区 5.1.1经验判断法
5.1.2历史记录法
5.1.3工作衡量法
1)秒表测时法
2)预定动作标准时间
3)工作抽样
5.2 马表测时的作业步骤:
5.2.1 准备和填写工时观测表。
5.2.2 拆分作业单元,现场观测和记录员工实际作业时间。
5.2.3 给出评比系数:观察员工作业速度,与理想的作业速度相比,是快还是慢?给出一个合理的系数。
5.2.4 数据分析,将异常值剔除。
5.2.5 根据作业的负荷给出宽放率:目前现场各工位的宽放率统一为10%。
5.2.6 计算作业标准时间:观测值*评比系数+宽放时间。
5.2.7 平衡瓶颈工位,修改作业指导书,发布新标准工时。
5.2.8 记录归档。
5.3 平均生产节拍 德信诚培训网
更多免费资料下载请进: 好好学习社区 5.3.1 指标:30秒(商用);35秒(家用)。
5.3.2 数据来源:生产现场抽样。
5.3.3 计算方法:
1)每线、每周抽取10组数据(尽量保证时间上的均匀抽取),每组数据20台(前后相继);
标准工时 Microsoft Excel 工作表
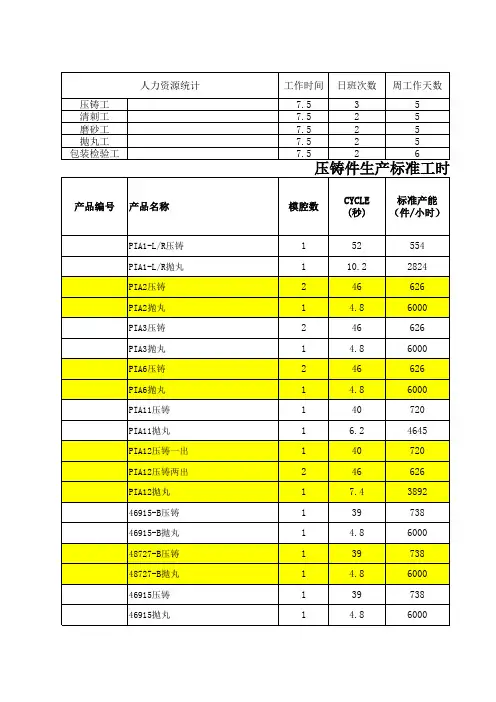
工作时间日班次数周工作天数压铸工7.535清刺工7.525磨砂工7.525抛丸工7.525包装检验工7.526
PIA1-L/R压铸152554PIA1-L/R抛丸110.22824PIA2压铸246626PIA2抛丸14.86000PIA3压铸246626PIA3抛丸14.86000PIA6压铸246626PIA6抛丸14.86000PIA11压铸140720PIA11抛丸16.24645PIA12压铸一出140720PIA12压铸两出246626PIA12抛丸17.4389246915-B压铸13973846915-B抛丸14.8600048727-B压铸13973848727-B抛丸14.8600046915压铸13973846915抛丸14.86000产品编号产品名称模腔数CYCLE(秒)标准产能(件/小时)人力资源统计
压铸件生产标准工时汇总48727压铸13973848727抛丸14.8600051664-B压铸13973851664-B抛丸14.8600051664压铸13973851664抛丸14.8600051978压铸143.566251978抛丸15.55236OF8压铸154533OF8下线清刺1144.6199OF8抛丸114.32014OC5压铸154533OC5下线清刺1144.6199OC5抛丸112.72268OD2压铸143.5662OD2抛丸14.86000OC7压铸246626OC7抛丸14.86000OC9压铸246626OC9抛丸14.86000FSM2G4压铸152554FSM2G4抛丸110.22824FSM2G5压铸152554FSM2G5抛丸110.22824FSM1H0压铸243.5662FSM1H0抛丸13.77784FSM1H1压铸243.5662FSM1H1抛丸13.77784FSM1G9压铸243.5662FSM1G9抛丸13.77784FSM1G6压铸140720FSM1G6抛丸13.77784FSM1G7压铸140720FSM1G7抛丸13.77784FSM2G8压铸246626FSM2G8抛丸13.77784丰田底架压铸清刺243.5662丰田底架抛丸13.77784丰田外联结板压铸清刺243.5662丰田外联结板抛丸13.77784丰田驱动内连接板压铸清刺143.5662丰田驱动内连接板抛丸13.77784丰田左/右惰轮支架压铸清刺150576丰田左右惰轮支架抛丸17.24000丰田惰轮内连接板压铸清刺143.5662丰田惰轮内连接板抛丸13.77784丰田垫块压铸清刺843.5662丰田垫块抛丸13.19290FSM172压铸清刺160480FSM172抛丸检验1201440FSM393压铸清刺160480FSM393抛丸检验1201440FSM345压铸清刺160480FSM345抛丸检验1201440314AC001R1行李架支柱 左前压铸清刺246626314AC001R1行李架支柱 左前抛光146626314AC001R1行李架支柱 左前检验装箱138758314BC001R1行李架支柱 左后压铸清刺246626314BC001R1行李架支柱 左后抛光146626314BC001R1行李架支柱 左后检验装箱138758314CC001R1行李架支柱 右前压铸清刺246626314CC001R1行李架支柱 右前抛光146626314CC001R1行李架支柱 右前检验装箱138758314DC001R1行李架支柱 右后压铸清刺246626314DC001R1行李架支柱 右后抛光146626314DC001R1行李架支柱 右后检验装箱138758318AC001R1安装支架-左压铸清刺441702318AC001R1安装支架-左抛丸检验193200318BC001R1安装支架-右压铸清刺441702318BC001R1安装支架-右抛丸检验193200319AC001R1行李支架 左前毛坯压铸清刺248600319AC001R1行李支架 左前毛坯抛光1120240319AC001R1行李支架 左前毛坯检验装箱1122400319BC001R1行李支架 右前毛坯压铸清刺248600319AC001R1行李支架 左前毛坯抛光1120240319AC001R1行李支架 左前毛坯检验装箱1122400319AC002R1行李支架 左后毛坯压铸清刺248600319AC001R1行李支架 左前毛坯抛光1120240319AC001R1行李支架 左前毛坯检验装箱1122400319BC002R1行李支架 右后毛坯压铸清刺248600319AC001R1行李支架 左前毛坯抛光1120240319AC001R1行李支架 左前毛坯检验装箱1122400616AC003R1外连接板毛胚件压铸清刺139738616AC003R1外连接板毛胚件抛丸14.26857616BC002R1惰轮内连接板毛胚件压铸清刺139738616BC002R1惰轮内连接板毛胚件抛丸14.26857616AC002R1驱动内连接板毛胚件压铸清刺139738616AC002R1驱动内连接板毛胚件抛丸14.26857616AC004R1底架毛胚件压铸清刺142686616AC004R1底架毛胚件抛丸16.54431315AA000D1支架BRACKET ASSEMBLY压铸清刺460480315AA000D1支架BRACKET ASSEMBLY检验装箱1151920315BA000R1连接臂(ARM)压铸清刺443670315BA000R1连接臂(ARM)检验装箱164800316AA000D1轴组件(Spindle Assembly)压铸清刺660480316AA000D1轴组件(Spindle Assembly)检验装箱193200316BA000R1臂(Arm)压铸清刺442686316BA000R1臂(Arm)检验装箱155760320AC001D1轴(spindle)压铸清刺245640320AC001D1轴(spindle)检验装箱117.51646320AC002D1臂(Arm)压铸清刺245640320AC002D1臂(Arm)检验装箱1201440321AA000D1轴(installation shaft)压铸清刺845640321AA000D1轴(installation shaft)检验装箱17.24000321BA001R1臂(ARM BUSHING ASSEMBLY)压铸清刺1642.5678321BA001R1臂(ARM BUSHING ASSEMBLY)检验装箱155760314AC001R1/BC/CC/DCP42J横向立柱左前/左后/右前/右后146626P42J立柱抛光1120240P42J立柱检验装箱138758617AS002R1外连接板压铸清刺278369617AS002R1外连接板检验164800617BS002R1驱动内连接板压铸清刺168424617BS002R1驱动内连接板检验164800617AS004R1底架压铸清刺168424617AS004R1底架检验18.53388617AS003R1惰轮内连接板压铸清刺168424617AS003R1惰轮内连接板检验164800617AS001R1惰轮支架压铸清刺168424617AS001R1惰轮支架检验1102880
生产管理表格模板

生产管理表格44个
表1-1设 厂 计 划(一)
一、产销计划
产品名称
规格及售价
产 销 计 划 说明 数量 金额 数量 金额 数量 金额 数量 金额
每月 至年月 每年
旺季每月
淡季每月
设计产量
年月 至年月 每年
旺季每月
淡季每月
设计产量
年月 至年月 每年
旺季每月
淡季每月
设计产量
表1-2设 厂 计 划(二)
二、详细制造过程
产品名称 规格 设计产量 每月 每日
制造过程 :
分 析
校对
表1-3设厂计划(三)
三、制造过程及设备分析
产品名称 产量 第 页
制造过程 使用设备名称 设备生产能量计算说明 合格率 每月计划生产数量 设备台数 每日工作数 工作负荷率 附属设备及工具
表2-1:长远生产计划表
月 日订定
产品名称 线 别 单 价 月 月 月 月 月 月
数量 金额 数量 金额 数量 金额 数量 金额 数量 金额 数量 金额
合计产值
审 核 : 填 表:
表2-2生产计划综合报表
月 日至 月 日
使用单位 第 副本
产品名称 目前库存量 单价 库存价值 估计每日销量 可销售日数 经济产量 每日产量 需生产日数 预定生产日程
产品各工序、班组、工种标准工时汇总表
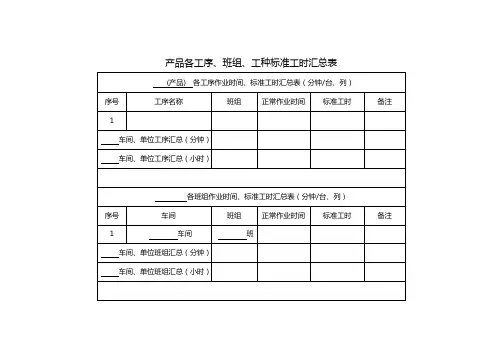
产品各工序、班组、工种标准工时汇总表
(产品) 各工序作业时间、标准工时汇总表(分钟/台、列)
序号 工序名称 班组 正常作业时间 标准工时 备注
1
车间、单位工序汇总(分钟)
车间、单位工序汇总(小时)
各班组作业时间、标准工时汇总表(分钟/台、列)
序号 车间 班组 正常作业时间 标准工时 备注
1 车间 班
车间、单位班组汇总(分钟)
车间、单位班组汇总(小时)
各工种作业时间、标准工时汇总表(分钟/台、列)
序号 车间 工种 正常作业时间 标准工时 备注
1 车间、单位 电焊工
车间、单位工种汇总(分钟)
车间、单位工种汇总(小时)
企业常用生产管理表格(44个)
页眉 .
1 / 73 企业常用生产管理表格(共44个)
1.市场计划
表1-1 设厂计划(一)
表1-2 设厂计划(二)
表1-3 设厂计划(三)
2.生产计划
表2-1 长远生产计划表
表2-2 生产计划综合报表
表2-3 月份产销计划汇总表
表2-4 产销计划拟定表
表2-5 设备利用率分析表
表2-6 生产效率分析表
表2-7 月份生产计划表(一)
表2-8 月份生产计划表(二)
表2-9 订单安排记录表(一)
表2-10 工作量分析
表2-11 产量记录表
表2-12 工作日报单
表2-13 制造月报表
表2-14 各部门合格率控制表
表2-15 时间研究记录表
表2-16 生产记录表
表2-17 用料记录单 页眉 .
2 / 73 表2-18 制造异常反应表
表2-19 制造通知单
表2-20 标准作业时间评定表(一)
表2-21 突发性工作量分析表(二)
表2-22 最重要作业时间分析
表2-23 作业标准时间研究表
3.进度安排
表3-1 生产进度安排检查表
表3-2 生产进度计划表
表3-3 生产管理安排核对表
表3-4 生产故障分析表
表3-5 生产进度表(一)
表3-6 机器工作负荷图表(一)
表3-7 生产进度控制表(一)
4.生产记录
表4-1 生产状况记录表
表4-2 部门机器运转日记
表4-3 生产用料记录单
表4-4 考核人员记录表各
表4-5 生产班次产量记录表
5.生产日报
表5-1 生产日报表
表5-2 作业日报表(范例A) 页眉 .
3 / 73 表5-3 作业日报表(范例B)
6.生产月报
表6-1 生产月报表
表6-2 生产计划科月报表
标准时间
标准时间的定义:运用各种技术来确定合格工人,在标准状态下,对一种特定的工作,以正常速度操作所需时间的一种方法。
注意(合格工人/标准状态 /正常速度)
标准工时的算法:标准时间=正常时间×(1+宽放率)
正常时间=观测时间×评比率
观测时间:用测时工具测量的时间
测时人员必须充分了解被测对象上
1、 工件的制程和作业
2、 作业工作方法与标准
3、 进行改作业的作业人员
时间观测步骤
步骤 工作内容
1 仔细观察作业对象
2 观察作业人员3-5个作业循环
3 分解观测作业对象,分解成机构作业要素
4 按照作业顺序,在观测记录表上记录作业要素
5 在观测记录上记录必要外来事项
6 按动秒表
7 迅速纪录作业要素时间
8 依次观测全部的作业要素
9 根据作业周期,决定观测次数
10 整理观测时间,计算出各作业要素的所需时间。 对于评比率有两种算法
评比即是作业测定人员将所观测到的操作者的操作速度,与自己理想中的理想速度(正常速度)作一想象的比较。
第一种:
评比率=评比值/100
评比
正常=100 操纵水平 相当行走速度 km/h
67 甚慢;笨拙、摸索之动作;操作者似在半睡状态,对操纵无兴趣 3.2
100 稳定,审慎,从容不迫,似非按件计酬,操作虽似乎缓慢,但经观察并无故意浪费行为 4.8
133 敏捷,动作干净利落、实际;很象平均合格之工人;确实可达到必要的质量标准及精度 6.4
167 甚快;操作者表现高度的自信与把握,动作敏捷、协调,远远超过一般训练有素的工人 8.0
200 非常快,需要特别努力及集中注意,但似乎不能保持长久;“美妙而精巧的操作”,只有少数杰出工人可以做到 9.6
评比时注意:
1、效操作速度 3、难操作的评比
2、力大小 4、要思考的操作的评比
第二种
评比系数=熟练系数+努力系数+操作环境系数+一致性系数
宽放的由来:如果工作能以最快的速度永不停歇地进行下去,这样的产出将是最高的。可是,即使是机械设备,运行一段时间以后也必须进行适当的保养、检修,才能确保其使用寿命和稳定性,更何况人呢?在任何的工作环境下,疲劳、生理需求(上厕所、喝水等)都不可避免地会造成一定的工作停顿。此外,一些作业准备、突发事件、配合不当都可造成工作停顿。因此,以评价后的基本时间作为标准时间来要求作业者,显然还不尽合理。必须在基本时间之外,考虑一定的宽放,才能与现实情况更吻合。
作业单元标准工时表
标准工时从周转车上取板1.08放板于操作台上0.6放板于轨道上0.851/4W,1/6W,1/2W,1W电阻贴板1.6电阻,色码电感(立式,悬空)1.9陶振,独石,瓷片(直立)1.4陶振,独石,瓷片(卧倒)1.5微动按键1.6触摸按键(有贴双面胶)1.8跳线(7.5-12.5mm)1.7跳线(6.5以下 )1.8跳线(13mm以上)1.8发光管,二极管,电解电容有方向1.7电解电容(卧倒)三级管,78051.8三级管(卧倒)1.9直插座,弯插座5PIN以下1.8直插座,弯插座5PIN以上2贴美文纸(1处10MM以下)2贴美文纸(1处10-25以下)2.6贴双面胶(1处10MM以下)2.1贴双面胶(1处10-25MM以下)2.7插牙签(单根)1.1插牙签(2-5根)1.8插牙签(5根以上)2蜂鸣器1.7保险管1.7压敏电阻,金属膜/X2/Y1安规电容1.7IC 可控硅(品字型)2.1发光二极管含支架长2.6发光二极管含支架短2MM以下2.9继电器2.8变压器(小)2.8变压器(大)3单支线(250MM以下)1.6单支线(250MM以上)2.1插红白排线(250MM以上)4插红白排线(250MM以下)6.5插铁片1.4钳铁片( N为所钳贴片个数)1.08+0.9NMOD表达式MOD数MOD工时作业单元标准工时表
【企业常用表格】标准作业时间评定表(二)
企业常用表格
标准作业时间评定表(二)
分析 □工作抽查
方式 □工作记录 分析时间
至
产品名称
工作名称说
明
项目分析
机器名称
分
析 记 录
时 间 抽
查 记 录 时 间 抽
查 记 录 时 间 抽
查 记 录 时 间 抽
查 记录
记录次
数合计
平均频
率
最高频
率
最低频
率
频率
审核 分析员 企业常用表格