
PVC胶粒生产基础知识
PVC为聚氯乙烯(polyvinyl choride)的英文宿写,它是由氯乙烯单体聚合而成的一种高分子化合物。
聚氯乙烯塑料是目前使用最广泛的用塑料之一,其产品种类繁多,性能各异;困而相应的生产加工方式也就多种多样,如压延成型、挤出成型、注射成型、模塑成型等。
加工方式不同,生产工艺和技术也就千差万别。
电线电缆用PVC胶料主要是通过挤出成型方式的,下面我就同大家一起来探讨一下PVC 胶粒生产方面的一些基础知识。
PVC胶粒是由PVC树脂加上增塑剂、稳定剂、填充剂等多种助剂经混合、混炼,然后押出造粒而成。
在胶料生产中,影响产品品质及生产效率的因素主要有五个:即设备、原材料、配方、配色、和生产工艺。
选用不同的生产设备,具体的生产流程就会的一定的差别。
一、胶料生产流程2二、胶粒生产设备胶粒生产设备PVC 造粒生产线主要包括三大部分:即计量供料设备,混合储料设备以及押出造粒设备。
1.计量供料设备包括PVC 粉、碳酸钙等粉体原材料料仓,增塑剂、液体安定剂贮罐,输送装置,计量仪器等。
计量供料系统有自动和人工之分,自动计量系统则PVC 粉、增塑剂、碳酸钙甚至粉体安定剂均以自动仪器计量,生产时只需将配方输入控制盘,设定好相关程序,即可完成从计量到混合的操作,半自动或人工计量则原材料部分或全部由人工称量再加入混合机。
自动计量供料系统采用全封闭操作,因此生产操作简单,现场环境较好,不过由于仪器系统复杂,精确度要求高,因而对使用环境要求高,维护较麻烦,一旦维护不好则容易失控甚至瘫痪。
因此目前胶料厂大多采用半自动系统,即增塑剂自动计量和输送,其它原材料采用人工计量。
2.混合储料设备,一般包括高速混合机和冷却混合机两部分,高速混合机和泠拌机根据混合缸容积大小有很多规格,一般胶料厂常采用300L/800L 和500L/1000L 组合,打样则多采用50L 小混合机,高速混合机与冷缸之间以及冷缸与押出机料斗之间均以料筒连接。
3.押出造粒设备主要有挤出机和切粒机两部分,挤出机又有单螺杆挤出机和双螺杆挤出机两大类。
挤出机的加工性能主要由螺杆直径、长径比、压缩比以及螺纹结构决定。
一般双螺杆挤出机的混炼分散能力和胶化能力较单螺杆要好,因此更适于生产高填充胶料。
我部1#押出机为双阶挤出机组,是由一台螺杆直径为65mm 的平行同向双螺杆挤出机和一台螺杆直径为150mm 的单螺杆挤出机组合而成,该机型特别适用于高填充软质型特别适用于高填充软质PVC 胶料的挤出造粒。
切粒装置有热切和冷切之分:热切即胶料一经挤出马上切粒,然后通过一系列的空气冷却装置进行冷却和分选,因此也叫风切;冷切则是们料经机头挤出胶条后通过水槽冷却然后经风机吹干水分再引入切粒机切粒,通常也叫水切,水切机有的还使用热风干燥储料桶。
我部双阶机为热切粒方式,此机的冷却和分离系统比方式,此机的冷却和分离系统比较完善,有两级旋风争离,还配有沸较完善,有两级旋风争离,还配有沸腾床和振动筛,从而可更好地控制胶粒品质。
腾床和振动筛,从而可更好地控制胶粒品质。
三、原材料三、原材料PVC 胶料生产所用的原材料主要有八大类,即PVC 树脂(塑胶粉)、增塑剂、稳定剂化助剂、填充剂、着色剂、润滑剂、阻燃与抑烟剂以其它助剂。
烟剂以其它助剂。
〈一〉 塑料粉塑料粉生产电线、电缆料常用的塑胶粉(即PVC 树脂)根据K 值的不同有三个等级,有三个等级,K K -6060:包括:包括S -6060、、TK TK--700700、、TK TK--700700、、SI007SI007、、S1008等主要用于插头料;等主要用于插头料;K K -65包括S -6565、、TK TK--10001000、、TH TH--10001000、、S1001等一般用于6060℃℃、7070℃℃、7575℃℃电线胶;电线胶;K K -70包括S -7070、、TK TK--13001300、、TH TH--13001300、、SI1003等用于7575℃℃以上电线胶,有些高性能要求的还要用到K -7575、、K -80等高规格的PVC PVC,此外还可能用到如,此外还可能用到如GR GR--1300S之类的改性PVC PVC。
总之,。
总之,。
总之,K K 值越高,值越高,PVC PVC 的平均聚合度就越高,分子量也就愈大,对应的物性指标越高,当然相应的加工条件也就要求高一些。
高一些。
〈二〉增塑剂〈二〉增塑剂增塑剂是指可提高聚合物塑性的一类物质。
增塑剂的作用主要有两个〈方面:〈11〉是降低聚合物熔融温度及熔体粘度,从而降低其成型加工〈温度;〈22〉使聚合物制品具有柔软性、弹性及耐低温性能。
〉使聚合物制品具有柔软性、弹性及耐低温性能。
PVC PVC 塑料制品根据增塑剂含量的不同可分为硬质(UPVC )、半硬质(SR SR--PVC PVC)和软质)和软质PVC PVC((SPVC SPVC)三大类,增塑剂)三大类,增塑剂0-5份为硬制品,5-25份为半硬质制品,份为半硬质制品,2525份以上为软制品。
份以上为软制品。
增塑剂的种类很多,其性能也各不相同,常用的有DOP DOP、、DIDP DIDP、、TOTM TOTM (W (W--700)DINP 700)DINP、、DOA DOA、、PN PN--10301030((W -20502050)、)、S S -52以及环氧大豆油等到。
等到。
DOP DOP 中文名邻笨二甲酸二辛脂,它与PVC 兼容性好,增塑效率高,挥发性小,耐候、耐水及低温性都不错,因此是一种最常用的增塑剂。
增塑剂。
DINP DINP 为邻苯二甲酸二异壬酯,性能与DOP 相似,增相似,增塑效塑效率不如DOP DOP,耐寒性较差,但挥发性小于,耐寒性较差,但挥发性小于DOP DOP,环保性较好,因常,环保性较好,因常用于低毒胶料。
用于低毒胶料。
DIDP DIDP 为偏苯二甲酸二异癸脂,其热发挥性小,耐迁移性、电绝缘性好,常用于8080℃℃、9090℃℃电线料。
电线料。
TOTM TOTM 为偏苯三酸三辛脂,它的耐热性、耐久性性及迁移性好,相溶性及耐寒性均可,常用于105105℃℃级耐热PVC 胶料;胶料;DOA DOA 为已二酸三辛酯,是最常用的耐寒增塑剂品种,低,温性能优良,加工生好,制品手感好,不过它与PVC 的相熔性较差,易渗出制品表面,耐迁移性差;的相熔性较差,易渗出制品表面,耐迁移性差;PN PN PN--1030和W -2050均为聚酯可塑剂(俗称高分子油),它们的突出优点是耐热性、耐久性及耐迁移性好,主要用于耐高温和非移性胶料。
久性及耐迁移性好,主要用于耐高温和非移性胶料。
S S -52为含氯量5252%的氯化石蜡,其优点是阻然性和电绝缘性佳,价格便宜,不%的氯化石蜡,其优点是阻然性和电绝缘性佳,价格便宜,不过S -5252。
与。
与PVC 兼容性差、有毒且热稳定性差,基于环保方面的考虑,我同不使用S -5252。
环氧大豆油的耐光、热、抽出性及电性能优。
环氧大豆油的耐光、热、抽出性及电性能优良,具有低挥发性,是良,具有低挥发性,是增塑剂兼辅助稳定剂。
增塑剂兼辅助稳定剂。
D D -81为其中使用较广泛之一。
为其中使用较广泛之一。
〈三〉稳定化助剂〈三〉稳定化助剂稳定化助剂能使塑料对热、光、氧、霉菌等的作用产生稳定化。
因此这类助剂可以阻止或延绶聚合物在贮存、加工及使用过程中的老化(或劣化)有的能提高聚合物在成型加工的热稳定化(或劣化)有的能提高聚合物在成型加工的热稳定性。
我们日前使性。
我们日前使用的稳定化助剂有四类:用的稳定化助剂有四类:1.抗氧剂,抗氧剂是一类化学物质,当其在聚合物中少量存在时,就可以延缓或抑制聚合物氧化过程的进行,从而阻止聚合物的老化并延长其使用寿命,亦称为延长其使用寿命,亦称为““防老剂防老剂””。
如我们常用的。
如我们常用的TA TA--10101010、、BA BA--90等属于这一类助剂。
等属于这一类助剂。
2.光稳定剂,是为了使塑料防御紫外线的破坏而添加的助剂。
它能有效地抑制紫外线的破坏以减轻其劣化的程度而延长使用寿命。
常用的有光屏蔽剂(如炭黑、钛白、氧化锑等)、紫外线吸收到(如UV UV--531531、、UV UV--327等)两大类。
等)两大类。
3.热稳定剂,即我常说的安定剂,它主要起两方面.热稳定剂,即我常说的安定剂,它主要起两方面的作用:〈的作用:〈11〉在PVC 加工过程中,防止或抑制其降解脱KCL 以及因脱除HCL 而〈引起的变色。
〈22〉在制品有效使用期内,保持其足够的热稳定性并减缓热、光、氧作用引起的降解,延长其使用寿命。
缓热、光、氧作用引起的降解,延长其使用寿命。
PVC PVC 电线、电缆料常有的主安定剂有铅盐类、金属皂类和有机锡因等几大类。
其中铅盐类常用的有三盐基硫酸铅、二盐基亚磷酸铅、二盐基硬脂酸铅等。
此类稳定剂的优点是热稳定性良好,特别是长期热稳定性、电绝缘性优良,吸湿性小,价格低廉;缺点是相对密度大且易凝聚,在配料中难于分散均匀,毒性大且有初期着色性,配色困难。
金属皂类安定剂系脂肪酸的金属系脂肪酸的金属盐,其中以硬脂酸皂最常用,有硬脂酸镉、钡、铅、盐,其中以硬脂酸皂最常用,有硬脂酸镉、钡、铅、锌、钙等,其特点是具有良好的热稳定性和优良的润滑性,一般配合使用。
不过其中热稳定性最好的镉皂和铅皂由于毒性较大,目前正逐步被淘汰。
工业上用的有机锡安定剂多为添加了抗氧剂、紫外线吸收剂等稳定化助剂的液体复合物,其特点是稳定产果好,用量小,能使制品具有极好的水晶般的透明性;不过有机锡安定剂一般价格较贵,不少有特殊臭味,有一些还有毒性。
不少有特殊臭味,有一些还有毒性。
目前胶料厂使用综合安定剂的较多,这些综合安定剂实际上也多是由上述几大类安定剂中的某几种再加上抗氧剂、润滑剂等其它助剂按照一定的比例配照一定的比例配合而成。
合而成。
通常生产普通不透明胶料多用以铅盐为主体的综合安定剂,如的综合安定剂,如““汉高汉高””的27442744、、27642764,,“高银化学高银化学””的CW CW--105105、、CW CW--168A 等,不过随着环保要求的提高,目前已倾向于采用无铅无镉安定剂;生产透明料多用液体综合安定剂,生产无毒料则采用钙镉安定剂;生产透明料多用液体综合安定剂,生产无毒料则采用钙//锌系或有机锡综合安定剂。
因我部生产的是环保PVC 胶料,因此禁用铅、镉和有机锡安定剂;目前我部使用的REC REC--459459、、GS GS--21A 和CW CW--206C 206C、、CW CW--206Z 均属环保安定剂,分别属于稀土和钙锌类安定剂。
稀土安定剂是由我国研究开发出的一种新型高效环保安定剂。
剂。
稀土安定剂是由我国研究开发出的一种新型高效环保安定剂。
聚氯乙烯(PVC)-的生产工艺和基础知识

聚氯乙烯(PVC)-的生产工艺和基础知识PVC的生产工艺聚氯乙烯是由氯乙烯通过自由基聚合而成的。
有悬浮聚合法、乳液聚合法和本体聚合法,以悬浮聚合法为主,约占PVC总产量的80%左右。
单体的来源:乙烯法、石油法和电石法。
我国的方法:主要还是电石法。
树脂的质量以粒度和粒度分布、分子量和分子量分布、表观密度、孔隙度、鱼眼、热稳定性、色泽、杂质含量及粉末自由流动性等性能来表征。
(1)悬浮聚合法使单体呈微滴状悬浮分散于水相中,选用的油溶性引发剂则溶于单体中,聚合反应就在这些微滴中进行,聚合反应热及时于作聚氯乙烯糊,制人造革或浸渍制品。
(3)本体聚合法聚合装置比较特殊,主要由立式预聚合釜和带框式搅拌器的卧式聚合釜构成。
聚合分两段进行。
单体和引发剂先在预聚合釜中预聚1h,生成种子粒子,这时转化率达8%~10%,然后流入第二段聚合釜中,补加与预聚物等量的单体,继续聚合。
待转化率达85%~90%,排出残余单体,再经粉碎、过筛即得成品。
树脂的粒径与粒形由搅拌速度控制,反应热由单体回流冷凝带出。
此法生产过程简单,产品质量好,生产成本也较低。
PVC发明小故事一些德国企业认为乙炔气是一个很大的市场,就投资制造了大量的乙炔气。
可就在大量的乙炔被生产出来时,新型发电机被发明了。
随之而来的是电价的大幅度下降,从此再没有人用乙炔气灯了。
这样一来,大量的乙炔气就没用了。
PVC的发明过程很有意思。
这要从100多年前的德国说起——当时电的价格很贵,照明用灯是一般是用乙炔气为燃料的。
为了利用这些乙炔气,在1912年的时候,有一个叫Fritz Klatte的德国化学家,将乙炔与盐酸反应得到了氯乙烯。
他把得到的氯乙烯放在实验室的架子上,过了一段时间,发现氯乙烯聚合了。
聚氯乙烯就这样被发明了。
遗憾的是,当时他并不知道聚氯乙烯有什么用处,虽然他所在的公司(Greisheim Electron)将聚氯乙烯这种材料在德国申请了专利,但直到1925年专利过期,他们也没有想出聚氯乙烯有什么用途。
聚氯乙烯颗粒基础知识

分析PVC树脂在经过加热过程中的两个温度变化(biànhuà)(熔 融温度和分解温度)。分解温度低于熔融温度,也就是说 PVC树脂在加热时未熔融就已经开始分解,因此PVC树脂是 无法用热塑性方法加工成型的,必须要进行改性加工后设计, 让其分解温度高于熔融温度,保证PVC树脂在加工中可熔融 流动而不分解,此时就需要加一些稳定性能的改性剂或者是改 变加工方法来防止性能分解。
用途:主要用于制作耐疲劳、耐寒、耐热等特殊性能产品,入 105℃、125℃耐热电线电缆等。
共五十七页
立体规整(ɡuī zhěnɡ)的结晶性聚氯乙烯的制作 工艺、特性及用途
立体规整的结晶性聚氯乙烯又名聚氯乙烯,立体规整的聚氯乙烯, 低温法聚氯乙烯,英文名stereoregular crystalline polyvinyl chloride
共五十七页
第一章 改性聚氯乙烯颗粒(kēlì)原材料介绍
第一节 聚氯乙烯树脂(shùzhī)
第二节 增塑剂 第三节 填充剂 第四节 稳定剂
第五节 润滑剂
第六节 着色剂 第七节 阻燃剂 第八节 特殊助剂
共五十七页
第一节 聚氯乙烯 树脂 (jùlǜ yǐ xī)
聚氯乙烯树脂(PVC)是由氯乙烯单体(VCM)或二氯乙烷(EDC)在引发剂作用下聚
共五十七页
第二节 增塑剂
是指可提高聚合物塑化性能的一类物质。其主要作 用(zuòyòng)有两点:一是降低聚合物的熔融温度和熔体黏 度,从而降低其加工温度;二是赋予聚合物制品柔软性、 弹性、和耐高、低温性能。主要由石油和部分植物油等 提炼而成。
为改进聚氯乙烯的加工性及其它力学性能,常加入一些 有机液体或低熔点固体,以降低聚合物的玻璃化温度,增加 流动性。这种作用就叫做增塑作用,而加入的物质就叫 做增塑剂。增塑剂种类繁多,且不同的增塑剂,性能和 使用要求也不相同。主要有以下几种
聚氯乙烯(PVC)-的生产工艺和基础知识

PVC的生产工艺聚氯乙烯是由氯乙烯通过自由基聚合而成的。
有悬浮聚合法、乳液聚合法和本体聚合法,以悬浮聚合法为主,约占PVC总产量的80%左右。
单体的来源:乙烯法、石油法和电石法。
我国的方法:主要还是电石法。
树脂的质量以粒度和粒度分布、分子量和分子量分布、表观密度、孔隙度、鱼眼、热稳定性、色泽、杂质含量及粉末自由流动性等性能来表征。
(1)悬浮聚合法使单体呈微滴状悬浮分散于水相中,选用的油溶性引发剂则溶于单体中,聚合反应就在这些微滴中进行,聚合反应热及时被水吸收,为了保证这些微滴在水中呈珠状分散,需要加入悬浮稳定剂,如明胶、聚乙烯醇、甲基纤维素、羟乙基纤维素等。
引发剂多采用有机过氧化物和偶氮化合物,如过氧化二碳酸二异丙酯过氧化二碳酸二环己酯、过氧化二碳酸二乙基己酯和偶氮二异庚腈、偶氮二异丁腈等。
聚合是在带有搅拌器的聚合釜中进行的。
聚合后,物料流入单体回收罐或汽提塔内回收单体。
然后流入混合釜,水洗再离心脱水、干燥即得树脂成品。
(2)乳液聚合法最早的工业生产PVC的一种方法。
在乳液聚合中,除水和氯乙烯单体外,还要加入烷基磺酸钠等表面活性剂作乳化剂,使单体分散于水相中而成乳液状,以水溶性过硫酸钾或过硫酸铵为引发剂,还可以采用“氧化-还原”引发体系,聚合历程和悬浮法不同。
也有加入聚乙烯醇作乳化稳定剂,十二烷基硫醇作调节剂,碳酸氢钠作缓冲剂的。
聚合方法有间歇法、半连续法和连续法三种。
聚合产物为乳胶状,乳液粒径0.05~2μm,可以直接应用或经喷雾干燥成粉状树脂。
乳液聚合法的聚合周期短,较易控制,得到的树脂分子量高,聚合度较均匀,适用于作聚氯乙烯糊,制人造革或浸渍制品。
(3)本体聚合法聚合装置比较特殊,主要由立式预聚合釜和带框式搅拌器的卧式聚合釜构成。
聚合分两段进行。
单体和引发剂先在预聚合釜中预聚1h,生成种子粒子,这时转化率达8%~10%,然后流入第二段聚合釜中,补加与预聚物等量的单体,继续聚合。
待转化率达85%~90%,排出残余单体,再经粉碎、过筛即得成品。
PVC常识
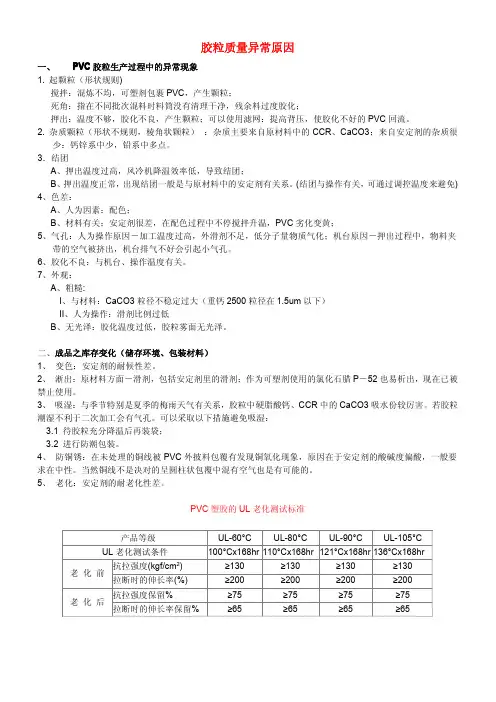
胶粒质量异常原因一、PVC胶粒生产过程中的异常现象1.起颗粒(形状规则)搅拌:混炼不均,可塑剂包裹PVC,产生颗粒;死角:指在不同批次混料时料筒没有清理干净,残余料过度胶化;押出:温度不够,胶化不良,产生颗粒;可以使用滤网:提高背压,使胶化不好的PVC回流。
2.杂质颗粒(形状不规则,棱角状颗粒):杂质主要来自原材料中的CCR、CaCO3;来自安定剂的杂质很少:钙锌系中少,铅系中多点。
3.结团A、押出温度过高,风冷机降温效率低,导致结团;B、押出温度正常,出现结团一般是与原材料中的安定剂有关系。
(结团与操作有关,可通过调控温度来避免)4、色差:A、人为因素:配色;B、材料有关;安定剂很差,在配色过程中不停搅拌升温,PVC劣化变黄;5、气孔:人为操作原因-加工温度过高,外滑剂不足,低分子量物质气化;机台原因-押出过程中,物料夹带的空气被挤出,机台排气不好会引起小气孔。
6、胶化不良:与机台、操作温度有关。
7、外观:A、粗糙:I、与材料:CaCO3粒径不稳定过大(重钙2500粒径在1.5um以下)II、人为操作:滑剂比例过低B、无光泽:胶化温度过低,胶粒雾面无光泽。
二、成品之库存变化(储存环境、包装材料)1、变色:安定剂的耐候性差。
2、淅出:原材料方面-滑剂,包括安定剂里的滑剂;作为可塑剂使用的氯化石腊P-52也易析出,现在已被禁止使用。
3、吸湿:与季节特别是夏季的梅雨天气有关系,胶粒中硬脂酸钙、CCR中的CaCO3吸水份较厉害。
若胶粒潮湿不利于二次加工会有气孔。
可以采取以下措施避免吸湿:3.1待胶粒充分降温后再装袋;3.2进行防潮包装。
4、防铜锈:在未处理的铜线被PVC外披料包覆有发现铜氧化现象,原因在于安定剂的酸碱度偏酸,一般要求在中性。
当然铜线不是决对的呈圆柱状包覆中混有空气也是有可能的。
5、老化:安定剂的耐老化性差。
PVC塑胶的UL老化测试标准产品等级UL-60°C UL-80°C UL-90°C UL-105°C UL老化测试条件100°Cx168hr110°Cx168hr121°Cx168hr136°Cx168hr老化前抗拉强度(kgf/cm2)≥130≥130≥130≥130拉断时的伸长率(%)≥200≥200≥200≥200老化后抗拉强度保留%≥75≥75≥75≥75拉断时的伸长率保留%≥65≥65≥65≥65认识PVC–化解你我疑虑一、PVC是稳定、安全、无毒的塑胶近日报导PVC制品经过加热,聚合不完全的氯乙烯单体会释出,有致癌之虞。
PVC胶粒生产基础知识
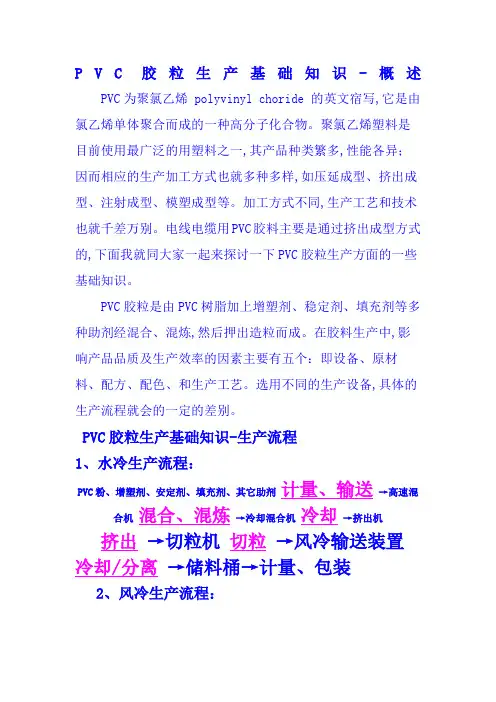
P V C胶粒生产基础知识-概述PVC为聚氯乙烯 polyvinyl choride 的英文宿写,它是由氯乙烯单体聚合而成的一种高分子化合物。
聚氯乙烯塑料是目前使用最广泛的用塑料之一,其产品种类繁多,性能各异;因而相应的生产加工方式也就多种多样,如压延成型、挤出成型、注射成型、模塑成型等。
加工方式不同,生产工艺和技术也就千差万别。
电线电缆用PVC胶料主要是通过挤出成型方式的,下面我就同大家一起来探讨一下PVC胶粒生产方面的一些基础知识。
PVC胶粒是由PVC树脂加上增塑剂、稳定剂、填充剂等多种助剂经混合、混炼,然后押出造粒而成。
在胶料生产中,影响产品品质及生产效率的因素主要有五个:即设备、原材料、配方、配色、和生产工艺。
选用不同的生产设备,具体的生产流程就会的一定的差别。
PVC胶粒生产基础知识-生产流程1、水冷生产流程:PVC粉、增塑剂、安定剂、填充剂、其它助剂计量、输送→高速混合机混合、混炼→泠却混合机冷却→挤出机挤出→切粒机切粒→风冷输送装置冷却/分离→储料桶→计量、包装2、风冷生产流程:PVC粉、增塑剂、安定剂、填充剂、其它助剂计量、输送→高速混合机混合、混炼→泠却混合机冷却→挤出机挤出→水槽冷却→除湿装置除湿→切粒机切粒→风送干燥料桶→计量、包装PVC造粒生产线主要包括三大部分:即计量供料设备,混合储料设备以及押出造粒设备。
一、计量供料设备包括PVC粉、碳酸钙等粉体原材料料仓,增塑剂、液体安定剂贮罐,输送装置,计量仪器等。
计量供料系统有自动和人工之分,自动计量系统则PVC粉、增塑剂、碳酸钙甚至粉体安定剂均以自动仪器计量,生产时只需将配方输入控制盘,设定好相关程序,即可完成从计量到混合的操作,半自动或人工计量则原材料部分或全部由人工称量再加入混合机。
自动计量供料系统采用全封闭操作,因此生产操作简单,现场环境较好,不过由于仪器系统复杂,精确度要求高,因而对使用环境要求高,维护较麻烦,一旦维护不好则容易失控甚至瘫痪。
PVC胶料生产工艺问题

PVC为聚氯乙烯(polyvinyl choride)的英文宿写,它是由氯乙烯单体聚合而成的一种高分子化合物。
聚氯乙烯塑料是目前使用最广泛的用塑料之一,其产品种类繁多,性能各异;困而相应的生产加工方式也就多种多样,如压延成型、挤出成型、注射成型、模塑成型等。
加工方式不同,生产工艺和技术也就千差万别。
电线电缆用PVC胶料主要是通过挤出成型方式的,下面我就同大家一起来探讨一下PVC胶粒生产方面的一些基础知识。
PVC胶粒是由PVC树脂加上增塑剂、稳定剂、填充剂等多种助剂经混合、混炼,然后押出造粒而成。
在胶料生产中,影响产品品质及生产效率的因素主要有五个:即设备、原材料、配方、配色、和生产工艺。
选用不同的生产设备,具体的生产流程就会的一定的差别。
一、胶料生产流程二、胶粒生产设备PVC造粒生产线主要包括三大部分:即计量供料设备,混合储料设备以及押出造粒设备。
1.计量供料设备包括PVC粉、碳酸钙等粉体原材料料仓,增塑剂、液体安定剂贮罐,输送装置,计量仪器等。
计量供料系统有自动和人工之分,自动计量系统则PVC粉、增塑剂、碳酸钙甚至粉体安定剂均以自动仪器计量,生产时只需将配方输入控制盘,设定好相关程序,即可完成从计量到混合的操作,半自动或人工计量则原材料部分或全部由人工称量再加入混合机。
自动计量供料系统采用全封闭操作,因此生产操作简单,现场环境较好,不过由于仪器系统复杂,精确度要求高,因而对使用环境要求高,维护较麻烦,一旦维护不好则容易失控甚至瘫痪。
因此目前胶料厂大多采用半自动系统,即增塑剂自动计量和输送,其它原材料采用人工计量。
2.混合储料设备,一般包括高速混合机和冷却混合机两部分,高速混合机和泠拌机根据混合缸容积大小有很多规格,一般胶料厂常采用300L/800L和500L/1000L组合,打样则多采用50L小混合机,高速混合机与冷缸之间以及冷缸与押出机料斗之间均以料筒连接。
3.押出造粒设备主要有挤出机和切粒机两部分,挤出机又有单螺杆挤出机和双螺杆挤出机两大类。
聚氯乙烯颗粒基础知识共58页文档
▪
26、要使整个人生都过得舒适、愉快,这是不可能的,因为人类必须具备一种能应付逆境的态度。——卢梭
▪
27、只有把抱怨环境的心情,化为上进的力量,才是成功的保证。——,好之者不如乐之者。——孔子
聚氯乙烯颗粒基础知识
16、人民应该为法律而战斗,就像为 了城墙 而战斗 一样。 ——赫 拉克利 特 17、人类对于不公正的行为加以指责 ,并非 因为他 们愿意 做出这 种行为 ,而是 惟恐自 己会成 为这种 行为的 牺牲者 。—— 柏拉图 18、制定法律法令,就是为了不让强 者做什 么事都 横行霸 道。— —奥维 德 19、法律是社会的习惯和思想的结晶 。—— 托·伍·威尔逊 20、人们嘴上挂着的法律,其真实含 义是财 富。— —爱献 生
▪
29、勇猛、大胆和坚定的决心能够抵得上武器的精良。——达·芬奇
▪
30、意志是一个强壮的盲人,倚靠在明眼的跛子肩上。——叔本华
谢谢!
58
聚氯乙烯颗粒知识
的环保替代品,以符合法规要求。
提高聚氯乙烯颗粒生产和使用成本
03
严格的环保法规将增加聚氯乙烯颗粒的生产和使用成本,进而
影响其市场价格和竞争力。
新兴应用领域的开发
医疗领域
随着医疗技术的进步,聚氯乙烯 颗粒在医疗器械、医疗包装和药 物传递系统等领域的应用逐渐增
多。
建筑领域
在绿色建筑和节能建筑的需求推动 下,聚氯乙烯颗粒在建筑保温、防 水和装饰材料等方面的应用前景广 阔。
加工性能优良
聚氯乙烯颗粒易于加工,可以通过注塑、 挤出、吹塑等工艺加工成各种形状和大小 的制品。
缺点分析
热稳定性差
聚氯乙烯颗粒的热稳定性较差,长时间 处于高温环境下容易分解和变形。
对人体有害
聚氯乙烯颗粒在高温和加工过程中可 能释放有害物质,对人体健康造成一
定影响。
易燃
聚氯乙烯颗粒具有易燃性,燃烧时会 产生有毒气体,因此在加工和使用过 程中需要特别注意防火措施。
高密度聚氯乙烯颗粒
密度大于1克/立方厘米,具有较高的 刚性和耐热性,适用于制造结构件、 建筑材料等产品。
根据用途分类
食品包装聚氯乙烯颗粒
工业用聚氯乙烯颗粒
符合食品安全标准,可用于制造食品 包装材料,具有较好的阻隔性能和耐 热性。
适用于制造各种工业用品,如电线绝 缘层、管道、容器等,具有较好的电 气性能、耐腐蚀性能和加工性能。
优点分析
电绝缘性能好
聚氯乙烯颗粒具有优良的电绝缘性能,可 用于制造电线绝缘层和电子元件的包装材
料。
化学稳定性高
聚氯乙烯颗粒具有较好的化学稳定 性,不易与其他物质发生化学反应, 因此能够广泛应用于各种化学环境。
A
B
C
聚氯乙烯(PVC)的生产工艺和基础知识
聚氯乙烯(PVC)的生产工艺和基础知识一、PVC的生产工艺聚氯乙烯是由氯乙烯通过自由基聚合而成的。
有悬浮聚合法、乳液聚合法和本体聚合法,以悬浮聚合法为主,约占PVC总产量的80%左右。
单体的来源:乙烯法、石油法和电石法。
我国的方法:主要还是电石法。
树脂的质量以粒度和粒度分布、分子量和分子量分布、表观密度、孔隙度、鱼眼、热稳定性、色泽、杂质含量及粉末自由流动性等性能来表征。
(1)悬浮聚合法使单体呈微滴状悬浮分散于水相中,选用的油溶性引发剂则溶于单体中,聚合反应就在这些微滴中进行,聚合反应热及时被水吸收,为了保证这些微滴在水中呈珠状分散,需要加入悬浮稳定剂,如明胶、聚乙烯醇、甲基纤维素、羟乙基纤维素等。
引发剂多采用有机过氧化物和偶氮化合物,如过氧化二碳酸二异丙酯过氧化二碳酸二环己酯、过氧化二碳酸二乙基己酯和偶氮二异庚腈、偶氮二异丁腈等。
聚合是在带有搅拌器的聚合釜中进行的。
聚合后,物料流入单体回收罐或汽提塔内回收单体。
然后流入混合釜,水洗再离心脱水、干燥即得树脂成品。
(2)乳液聚合法最早的工业生产 PVC的一种方法。
在乳液聚合中,除水和氯乙烯单体外,还要加入烷基磺酸钠等表面活性剂作乳化剂,使单体分散于水相中而成乳液状,以水溶性过硫酸钾或过硫酸铵为引发剂,还可以采用“氧化-还原”引发体系,聚合历程和悬浮法不同。
也有加入聚乙烯醇作乳化稳定剂,十二烷基硫醇作调节剂,碳酸氢钠作缓冲剂的。
聚合方法有间歇法、半连续法和连续法三种。
聚合产物为乳胶状,乳液粒径0.05~2μm,可以直接应用或经喷雾干燥成粉状树脂。
乳液聚合法的聚合周期短,较易控制,得到的树脂分子量高,聚合度较均匀,适用于作聚氯乙烯糊,制人造革或浸渍制品。
(3)本体聚合法聚合装置比较特殊,主要由立式预聚合釜和带框式搅拌器的卧式聚合釜构成。
聚合分两段进行。
单体和引发剂先在预聚合釜中预聚1h,生成种子粒子,这时转化率达8%~10%,然后流入第二段聚合釜中,补加与预聚物等量的单体,继续聚合。
pvc粒料生产工艺
pvc粒料生产工艺PVC粒料是由聚氯乙烯树脂制成的塑料颗粒,广泛应用于电线电缆、建筑材料、汽车内饰等领域。
下面我们来了解一下PVC粒料的生产工艺。
首先,PVC树脂是PVC粒料的主要原料。
PVC树脂是通过乙烯和氯气的聚合反应制得的。
首先,将乙烯和氯气输送至反应器中,通过高温高压下的聚合反应产生聚氯乙烯树脂。
这个过程中需要添加一些催化剂、稳定剂和调节剂,以及一些填充剂和增塑剂,以提高PVC树脂的性能。
在聚合反应完成后,得到的PVC树脂需要进行粉碎。
一般来说,将PVC树脂通过高速旋转的研磨机进行粉碎,使其成为细小的粉末状。
接下来,将粉碎后的PVC树脂进行干燥处理。
由于PVC树脂吸湿性较强,所以在生产过程中需要将其吸湿量控制在一定范围内。
一般使用烘箱将PVC树脂进行干燥处理,去除其中的水分,以提高后续工艺的稳定性。
完成干燥处理后,将PVC树脂进行造粒。
这一步骤中,将干燥后的PVC树脂通过挤出机进行加热熔融,并通过挤出机的螺杆进行挤出成型,形成一根根长条状的PVC粒料。
挤出机的温度和挤出速度会影响PVC粒料的质量和颗粒形态。
接下来是冷却和切割。
在挤出成型后,PVC粒料通过冷却机进行冷却,使其迅速冷却并凝固成形。
然后,采用切割机将冷却后的PVC粒料进行切割,形成一颗颗小的PVC颗粒。
最后一步是筛选和包装。
经过切割后的PVC颗粒可能会出现一些不合格的颗粒,所以需要通过筛选机将合格的颗粒筛选出来。
然后,将合格的PVC颗粒进行包装,一般使用塑料袋或纸箱进行包装,以便储存和运输。
综上所述,PVC粒料的生产过程包括聚合反应、粉碎、干燥、造粒、冷却和切割、筛选以及包装等步骤。
通过这些工艺,制得的PVC粒料能够满足不同领域的需求,并且具有较好的稳定性和性能。