
C5225双柱立式车床说明书
横梁导轨之间在进给时每十分钟自动润滑一次(3 秒); 操纵刀架运动方向选择开关向上或向下时刀架滑座和滑枕导轨之间
在进给时每十分钟自动润滑一次(3 秒);
横梁移动自动润滑操作:操纵横梁运动方向选择开关向上或向下时,横梁和
横梁移动速度
350mm/min
刀架快速移动速度
1550mm/min
刀架最大回转角度
±30°
刀夹装夹尺寸(宽×高)
40×50mm
主电机功率
55KW
机床外形尺寸(长×宽×高) 5180×4600×4952mm(基型)
5180×4600×5402mm(C5225-H2)
5180×4600×5602mm(C5225-H2.2)
变速箱变速由变速油缸来实现十六种转速的变换。转速变换选择开关在悬
挂按钮站上。
工作台由主电机经变速箱直接启动和制动。工作台仅有正向工作转 动,但可以正反方向点动,以便于工件找正。工作台镶有铸造锌合金
ZZnAl10-5 耐磨导轨板,并在导轨间通入压力油(0.2-0.4Mpa)以提高导轨
承载能力。工作台主轴上装一个单向推力球轴承和一个双列短圆柱滚子轴
机床重量(约)
38000Kg (基型)
40000Kg(C5225-H2)
41000Kg(C5225-H2.2)
C5225 系列 双柱立式车床 使用说明书
2、主传动机构及进给机构的参数,见表一、二Байду номын сангаас 表一
C5225-01001 共 36 页 第 3 页
级号
工作台转速 (rpm)
计算效率
工作台有效功率 工作台最大扭矩
立拄导轨之间会自动进行润滑。 七、吊运与安装:
1、机床的各组合部件的吊运,参见图九、十、十一、十二、十三进行 吊运。
2、机床工作的精度,在很大程度上取决于安装的精度与地基的坚固 性,所以地基必须符合以下条件:
(1)地基下面的土壤不应有下沉变形,并应防止地下水的渗入。 (2)地基不应有裂缝,必须有足够的坚固性。
平衡;刀架滑座的上部装有两个卸荷装置,拧动其上端的螺钉可调整卸荷
滚子的承载力,以便减轻手动操作时的用力。
横梁、左、右立刀架上各装有一个贝奇尔电动润滑泵,可以对各导 轨、丝杆、齿轮自动润滑。
C5225 系列 双柱立式车床 使用说明书
C5225-01001 共 36 页 第 2 页
三、主要技术参数:
1、主要技术参数:
16 级
工作台变速范围
2~63rpm
进给量级数
18 级
进给范围
0.25~90mm/min
横梁行程
1250mm(基型)
1650mm(C5225-H2)
1850mm(C5225-H2.2)
刀架行程 水平
1400mm
垂直
1000mm(基型)
1250mm(C5225-Y1.25)
1400mm(C5225-Y1.4)
工作台直径
2250mm
工件最大车削直径
2500mm
工件最大高度
1600mm(基型)
2000mm(C5225-H2)
2200mm(C5225-H2.2)
工件最大重量
10000Kg
刀架最大切削力 右刀架
35000N
左刀架
30000N
最大总切削力
63000N
工作台最大扭转力矩
63000N·m
工作台变速级数
第二为导轨与齿轮、轴承润滑部分。润滑油由液压系统送来,进入工 作台开槽及齿轮、轴承润滑管路中,使导轨及齿轮、轴承等得到充分润 滑。
C5225 系列 双柱立式车床 使用说明书
C5225-01001 共 36 页 第 7 页
(2)进给箱内装有电磁离合器,因而润滑油必须保持清洁。在冬季 (或寒冷地区)应注入较稀的润滑油(N32 号油) (3)横梁升降丝杆与螺母间,应注入 N46 号油润滑。 (4)左、右立刀架设有电动润滑泵,使各润滑点定比例供油;刀架润滑
0.52
28.6
14
40
0.51
28
15
50
0.51
28
16
63
0.50
27.5
63000 63000 63000 63000 63000 55000 42000 32800 25200 19000 14700 11400 8800 6800 5500 4300
Ⅵ轴上 6×24 小齿轮
主电机
表二
选择进给量旋钮 每分钟进给量
N46 号油 N46 号油 钙基润滑脂 3 号
注油量(升) 20 20 1.6
230
加至油标线 加至油标线
换油期限 6 个月 6 个月 6 个月 6 个月 6 个月
每班注油 及时注油
6 个月
2、润滑的说明: (1)工作台润滑,分为二部分,见图八。
第一为导轨液压卸荷部分。压力油由液压系统送来,进入工作台导轨 的闭槽油腔中,籍此来提高导轨的承截能力。压力油可调整在 0.2— 0.4Mpa(见图六)。在此油路中装有 YJ—1 压力继电器,如果压力低于规 定数值时,悬挂按钮站上的信号灯将熄灭,此时不应进行切削加工 。
承,其内环带有锥度,用以调整径向间隙,以保证主轴能在高精度下平稳 地工作。工作台的启动、制动与点动的操纵按钮在悬挂按钮站上。
左、右两个进给箱装在横梁的两端。两个进给箱的结构是相同的。每
个进给箱的后部都装有刀架工作进给用电机与快速移动用电机各一台。工
作进给由交换齿轮实现十八种进给量的变换。变换进给量的操纵手柄在进
体规格见主要技术参数。
二、外形与结构:
本系列机床的外形,见图一。 主要由左、右立柱、顶梁、工作台、底座等部件组成的框架,以承受
切削时的负荷。横梁沿立柱导轨上、下移动,横梁升降的电机及蜗轮箱置
于顶梁内。横梁是靠碟形弹簧通过杠杆夹紧于立柱上。横梁升降的操纵按
钮在悬挂按钮站上。 变速箱紧固在工作台底座后部上。主电机由联轴器与变速箱相连接。
(KW)
(N·m)
薄弱环节
1
2
0.70
13
2
2.5
0.68
16.2
3
3.15
0.67
20.4
4
4
0.66
26
5
5
0.65
32.4
6
6.3
0.65
35.7
7
8
0.63
34.6
8
10
0.61
33.6
9
12.5
0.59
32.4
10
16
0.57
31.3
11
20
0.55
30.2
12
25
0.53
29.2
13
31.5
十一、附件与备件… … … … … … … … … 12
C5225 系列 双柱立式车床 使用说明书
C5225-01001 共 36 页 第 1 页
一、 概述:
本系列机床是一种双柱立式车床。它具有左、右两个立刀架,可用于 粗车或精车工件的外圆、内孔及端面等。本系列机床基型为 C5225,在基型
的基础上立柱加高、横梁行程加大、立刀架行程加大变型为变型产品。具
(3)机床的地基,见图十四。 地基基础应按本说明书中的地基图要求进行施工。地基基础深度应根 据当地土壤情况来决定。在地基基础中应按土壤情况适当的配置钢筋。 (4)地基面与车间地面的相对高度可以由用户按具体情况来决定。 3、安装说明: (1)安装地点的空间尺寸应按地基图上的拆卸尺寸考虑。 (2)在安装机床前,先用木片刮掉机床导轨表面的油纸及防锈油,再用 煤油清洗,然后用柔软的旧布擦干净,并涂上机械润滑油。 (3)安装顺序如下; ①将连接有变速箱的底座安装在地基上,在把工作台安放在底座上。 在工作台面上离中心等距的地方放两块等高的块规,将平尺放在块规上, 在平尺上放一水平仪,记录水平仪的读数,然后将工作台旋转 90°,按同样 的方法检验。水平仪的两次读数值均不得超过 0.04/1000。 ②将立柱用螺钉及锥销与底座固定,并使两立柱的前导轨面必须在同
3
蜗轮减速
4
工作台
5
变速箱
6
横梁
7
立刀架
8
卡盘爪
润滑部位 蜗轮付、轴 齿轮、轴承 蜗轮付、轴 导轨、齿轮、轴 齿轮、轴承 导轨、轴承、齿轮 导轨、轴承、齿轮 卡盘爪、螺杆
润滑方式 油浸 飞溅 油浸 齿轮泵 飞溅 电动润滑泵 电动润滑泵
润滑油种类 N46 号油 N46 或 N32 号油 N46 号油
N46 号油
8.0
8.0
11.2
11.2
16
16
22.4
22.4
31.5
31.5
45
45
63
63
90
90
C5225 系列 双柱立式车床
使用说明书
C5225-01001
共 36 页 第 5 页
5、刀架与横梁行程,见图二。 6、刀夹尺寸,见图三。
四、传动系统: 机床的传动系统,见图四。 机床的轴承分布,见图五。 五、液压系统: 1、机床的液压原理,见图六。 2、液压系统说明: 本机床是采用液压传动来实现工作台的变速、横梁夹紧机构的放松、立 刀架滑枕的平衡,因而机床使用时应首先开动油泵。 (1)工作台变速由电磁换向阀控制。工作台应在停车时进行变速。变速时 先将悬挂按钮站上的转速选择开关转到所需要的转速位置,此时相应的电 磁换向阀(YV1—YV4)电路被接通,然后按变速按钮,使 YV5 电磁换向 阀通电接通锁杆油路,压力油经电磁换向阀(YV1—YV4)进入相应的油缸 ,使拉杆和拔叉移动变速齿轮进行变速。当锁杆推进时,脱开拉杆和拨叉, 同时压合行程开关,使主电机作伺服脉冲转动,帮助交换齿轮顺利啮合。 当齿轮啮合好后,电磁换向阀 YV5 电路断电,锁杆退回,锁住拉杆和拨 叉,主电机脉冲停止,悬挂按钮站上的信号灯熄灭,指示变速完成。 (2)当按下横梁上升或下降按钮时,YV6 电磁换向阀通电,接通横梁夹紧 油路,压力油进入横梁(四个)放松油缸,使夹紧机构放松;同时起动横 梁升降电机,使横梁开始上升或下降。当横梁到达所需位置时,松开按 钮,横梁便停止上升或下降,YV6 断电,夹紧机构将横梁夹紧在立柱上。 (3)立刀架的滑枕重量是依靠液压来进行平衡。因此,当滑枕需要移动 (机动或手动)时,必须首先开动油泵。 (4)液压系统的调整压力为 2—2.5Mpa。
齐二机床C5235使用说明书
C5235×20/40型双柱立式车床使用说明书(电气部分)车削直径:3500 mm出厂编号:中华人民共和国齐齐哈尔二机床集团有限责任公司目录1 安全及注意事项………………………………………………………… 1 页2 前言………………………………………………………………………… 4 页3 主要技术数据……………………………………………………………… 5 页4 产品介绍…………………………………………………………………… 7 页5 布置安装…………………………………………………………………… 9 页6 电气元件功能……………………………………………………………… 10页7 机床操作…………………………………………………………………… 17页8 专用编程说明……………………………………………………………… 29页9 维修保养及故障排除……………………………………………………… 30页10 附图:原理图互连图电气元件安装示意图PLC梯形图电器元件清单1安全及注意事项安装前请仔细阅读使用说明书,以免对操作人员及环境设备造成伤害或损坏。
本产品使用说明书由机械部分和电气部分组成。
本部分为电气部分。
安全注意事项按照伤害的严重程度分为“危险”、“警告”、“注意”三部分内容。
具体含义如下:如果不正确地操作,则会造成伤亡、严重人身事故或财产损失。
如果不正确地操作,则会造成不能恢复的人身伤害或财产损失。
否则可能有触电,甚至死亡的危险。
·严禁高速撞限位开关;严禁主轴旋转时,触摸旋转中的刀具和其他旋转部件。
·严禁各轴运动时触摸相应的运动部件。
严禁接触带电器件。
·从事任何维护和修理工作前所有电源必须切断并锁定,严禁带电情况下拔插线路板和导线接线端。
部分电子电路可能会由于静电而损坏(如系统内电路板、驱动系统部分元件),建议在拔插之前要先经接地放电。
·禁止擅自更改电气连接方式及走线方式。
C 双柱立式车床说明书
1、机床的各组合部件的吊运,参见图九、十、十一、十二、十三进行 吊运。
2、机床工作的精度,在很大程度上取决于安装的精度与地基的坚固 性,所以地基必须符合以下条件:
(1)地基下面的土壤不应有下沉变形,并应防止地下水的渗入。 (2)地基不应有裂缝,必须有足够的坚固性。
级号
10 11 12 13 14 15 16 17 18
每分钟进给量(mm) 右立刀架 左立刀架
16
16
45
45
63
63
90
90
C5225 系列 双柱立式车床
使用说明书
C5225-01001
共 36 页 第 5 页
5、刀架与横梁行程,见图二。 6、刀夹尺寸,见图三。
四、传动系统: 机床的传动系统,见图四。 机床的轴承分布,见图五。 五、液压系统: 1、机床的液压原理,见图六。 2、液压系统说明: 本机床是采用液压传动来实现工作台的变速、横梁夹紧机构的放松、立 刀架滑枕的平衡,因而机床使用时应首先开动油泵。 (1)工作台变速由电磁换向阀控制。工作台应在停车时进行变速。变速时 先将悬挂按钮站上的转速选择开关转到所需要的转速位置,此时相应的电 磁换向阀(YV1—YV4)电路被接通,然后按变速按钮,使 YV5 电磁换向 阀通电接通锁杆油路,压力油经电磁换向阀(YV1—YV4)进入相应的油缸 ,使拉杆和拔叉移动变速齿轮进行变速。当锁杆推进时,脱开拉杆和拨叉, 同时压合行程开关,使主电机作伺服脉冲转动,帮助交换齿轮顺利啮合。 当齿轮啮合好后,电磁换向阀 YV5 电路断电,锁杆退回,锁住拉杆和拨 叉,主电机脉冲停止,悬挂按钮站上的信号灯熄灭,指示变速完成。 (2)当按下横梁上升或下降按钮时,YV6 电磁换向阀通电,接通横梁夹紧 油路,压力油进入横梁(四个)放松油缸,使夹紧机构放松;同时起动横 梁升降电机,使横梁开始上升或下降。当横梁到达所需位置时,松开按 钮,横梁便停止上升或下降,YV6 断电,夹紧机构将横梁夹紧在立柱上。 (3)立刀架的滑枕重量是依靠液压来进行平衡。因此,当滑枕需要移动 (机动或手动)时,必须首先开动油泵。 (4)液压系统的调整压力为 2—。
(完整版)CK5225数控双柱立式车床说明书资料
CK5225 数控双柱立式车床 使用说明书
CK5225-01001 共 37 页 第 6 页
3、液压装置的型号及名称,见表五:
表五
型号
名称
数量
CB-B16
齿轮油泵
1
HY36-25
线隙式滤油器
1
HY37-25
网式滤油器
1
Y-25B
溢流阀
1
YJ-1
压力继电器
38000Kg
CK5225 数控双柱立式车床
使用说明书
CK5225-01001 共 37 页 第 3 页
2、主传动机构及右刀架进给机构的参数,见表一、二。 表一
级号
工作台转速 (rpm)
计算效率
工作台有效功率 (KW)
工作台最大扭矩 (N·m)
薄弱环节
1
2
2
2.5
3
3.15
4
4
5
5
6
6.3
7
8
8
10
CK5225 数控双柱立式车床
使用说明书
(机械部分)
中华人民共和国
芜湖恒升重型机床有限公司
敬告用户: 在安装、使用本机床之前,请仔细阅读本使用
说明书,并按本使用说明书的要求进行操作。
公司名称:芜湖恒升重型机床有限公司 公司地址:安徽省芜湖机械工业开发区
目
次
一、概述… … … … … … … … … … … … … 1 二、外型与结构… … … … … … … … … … 1 三、主要技术参数… … … … … … … … … 2 四、传动系统… … … … … … … … … … … 5 五、液压系统… … … … … … … … … … … 5 六、润滑系统… … … … … … … … … … … 6 七、吊运与安装… … … … … … … … … … 7 八、机床的操作… … … … … … … … … … 8 九、调整说明… … … … … … … … … … … 9 十、试车与维护注意事项… … … … … … 11
C5225立式车床控制设计说明书
C5225立式车床控制设计说明书前言随着电子技术的发展,特别是大规模集成电的产生,给人们的生活带来了根本性的变化,目前,PLC 在工业控制系统诸多领域得到了极为广泛的应用。
PLC 控制系统在现代工业设计、工程建设及日常生活中的应用越来越广泛。
在日常人们的生活中, PLC 控制系统的应用和作用也体现到了各个方面,随着人们生活质量的提高,酒店厂房及家庭生活中都会见到 PLC 控制的影子,PLC 控制将更好的服务于社会。
生产力的发展和科学技术的进步,人们对所用控制设备不断的提出新的要求。
在实际生产中,由于大量存在一些以开关量控制的程序控制过程,而生产工艺及流程经常变化,因而应用前述的继电-接触器控制电路,就不能满足这种需要。
于是由集成电路组成的顺序控制器应运而生,它具有程序变更容易、程序储存量大、通用性强等优点。
在现代冶金、石油、化工及电力生产过程中,温度是极为重要而又普遍的热工参数之一。
在环境恶劣或温度较高的场合下,为了保证是生产过程正常安全的进行,提高产品的质量和数量,以及减轻工人的劳动强度、节约能源。
无论哪种控制,我们都希望水温控制系统有较高的精确度(起码是在我们要求的范围内),帮助我们实现我们想要的控制,解决身边的问题。
由于可编程序控制器具有可靠性高、通用性强、程序设计简单及便于安装调试等优点,它在工业控制的各个领域发挥着越来越重要的作用。
社会对可编程序控制器技术人员的需长也越来越迫切。
目前可编程控制器 PLC 主要是朝着小型化、廉价化、标准化、高速化、智能化、大容量化、网络化的方向发展,与计算机技术结合,形成工业控制机系统、分布式控制系统、现场总线控制系统,这将是 PLC 功能更强,可靠性更高,使用更方便,适用面更广。
可编程控制器的机型较多,但其基本结构和工作原理相同,基本指令、控制功能和编程方法类似。
本设计书以是用最广泛的德国西门子可编程控制器为核心,主要介绍了可编程控制器的基础知识、指令系统、程序设计、控制系统以及可编程序控制器在 c5225 型立式车床控制系统中的应用等知识。
CQ5225(40)A 双柱立式车床电路图 2006
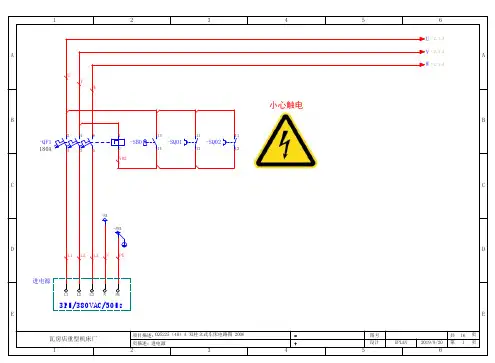
M
3~
PE
PE
E
E
油泵电机
横梁升降电机
瓦房店重型机床厂 1
项目描述:CQ5225(40)A 双柱立式车床电路图 2006
页描述:油泵与横梁动机
2
3
=
+
4
图号 设计
5
EPLAN
共 16 页 2019/9/20 第 2 页
6
1
2
3
2.6:A / U
2.6:A / V A
2.6:A / W
U1 V1 W1
-M4
2.2KW/5A 143t/min
M
PE
3~
PE
U1 V1 W1 PE
M
-M5
3~
1.3/1.8KW 3.8A/4.4A U2 V2 W2
Z5 Y5 X5
Y100L1-4 B5
1420r/min
E
YD100L1-6/4 B5
E
左刀架快移速电机
左刀架进给电机
瓦房店重型机床厂 1
22
21
22
21
22
31
32
43
44
55
56
5
6 /3.4:B 31
32
5
6 /3.4:D 31
32
31
32
13
14
43
44
13
14 /8.2:D 43
44
43
44
21
22 /7.2:C 57
58 /8.3:C 21
22 /7.2:B 55
56 /8.1:C 55
56
33
34 /8.6:A 31
C5225型双柱立式车床电气控制课程设计
本科电气技术课程设计说明书题目:C5225型双柱立式车床电气控制设计完成日期:二Ο一四年五月目录一设计概况 (3)二.控制设计要求: (3)三.设计方案及确定 (3)四.器件的选择 (3)4.1断路器的选择 (3)4.2 熔断器的选择 (4)4.3 交流接触器的选择 (4)4.4 热继电器的选择 (4)4.5 中间继电器的选择 (4)4.6 按钮的选择 (4)4.7 导线的选择 (4)五.器件明细 (5)六.电气控制板的布置与安装 (5)七.PLC控制系统设计 (8)7.1 IO的分析,确定输入输出 (8)7.2 选择PLC (8)7.3 IO的分配 (8)7.4 PLC程序设计 (9)八总结与感受 (12)九参考文献 (13)一设计概况C5225型双柱立式车床主要由7台电动机组成,他们分别是:工作台主拖动电动机M1,油泵电动机M2,横梁升降电动机M3,右立刀架快速电动机M4,右立刀架进给电动机M5,左立刀架快速电动机M6,左立刀架进给电动机M7。
二.控制设计要求:(1)M1实现Y/△启动,只可正转运行,并可实现能耗制动。
(2)M2必须先启动,M1才能工作,M2连续工作。
(3)横梁可以实现升,降功能。
(4)左,右立刀架均点动运行且通过行程开关控制左,右行程。
(5)刀架进给可实现点动/常动控制。
(6)刀架快速和进给不可同时进行。
(7)电机具有短路,过载保护,整个线路具有短路保护。
(8)控制电路电压为380V。
三.设计方案及确定M1实现Y/△启动,利用时间继电器控制转换,先启动M2才可启动M1,M2连续工作给电机二的启动按钮进行自锁,利用控制顺序的原理。
横梁的升降利用互锁原理,按钮自锁实现常动控制,利用行程开关控制行程。
右立刀架快速电动机M4只是点动,但不可与刀架进给同时运行,我利用接触器互锁的原理实现。
刀架的进给实现点/常动控制,点常动并联,并给常动按钮自锁。
短路保护用熔断器,过载保护用热继电器。
CK5225E-25-20P-NC-技术说明-单刀架1600-闭环水冷却 (1)
CK5225E×25/20P-NC 数控双柱立式车床技术说明齐重数控装备股份有限公司1、机床用途●本机床适用于高速钢和硬质合金刀具,加工各种黑色金属、有色金属和部分非金属材料的工件。
●在本机床上可完成粗、精车内外圆柱面、内外圆锥面、螺纹加工、平面以及切槽等工序。
2、机床特点●具有高刚度、高精度、高速度、高可靠性、大承载能力、大切削力等特点。
●横梁升降保证横梁升降平稳、无噪音、减小升降丝杠副磨损,精度保持性好,寿命高。
●工作台采取预变形工艺方法制造,有效减小工作台导轨面的热变形。
●主变速及进给箱体采用柔性加工单元及高精度镗铣床加工,并在进口的三坐标测量仪进行检测,保证箱体加工精度。
3、机床组成序号部件名称每台数量备注1 龙门架 12 横梁升降机构 13 主变速箱 14 工作台 15 横梁 16 右数控刀架 17 液压系统 18 电气系统 14、技术参数●工作范围及规格最大车削直径φ2500mm最大车削高度(由工作台面到刀夹下面) 2500mm最大工件重量 20t●工作台性能参数工作台直径φ2250mm工作台转速级数无级机械两档工作台转速范围 3.15~100r/min工作台最大扭矩 43kN·m主电机功率 55kW●右数控刀架性能参数数控刀架快速移动速度 4000mm/min数控刀架进给量级数无级数控刀架进给量范围 0.1~1000mm/min 数控刀架水平行程 -20~1400mm数控刀架滑枕垂直行程 1600mm数控刀架滑枕截面尺寸 285×220mm数控刀架最大切削力 35kN刀杆截面 40×50mm●横梁性能参数横梁最大行程 2150mm横梁升降速度 350mm/min横梁升降电机功率 7.5kW●机床总重量(约) 37t●机床的外形尺寸(长×宽×高)约4700×5000×8000mm5、机床结构描述5.1总体布局本机床的总体布局为龙门式热对称结构。
C5225立车技术操作规程
C5225立车技术操作规程(1)操作者必须经过培训,考试合格取证后方可持证上岗操作,在多于一人操作的场合,应该明确每个人的职责。
(2)在操作设备前必须熟读机床使用说明书,了解设备结构、原理、及操作规程方可操作机床。
未经认可的人员不的操作机床。
(3)工作前穿好规定的防护用品(工作服、安全鞋、安全帽、护目镜),袖口扎紧女工必须戴工作帽。
(4)除起吊、运输或焊接外(零件不允许在机床上焊接,特殊情况必须要在设备上进行焊接时,首先向车间主管设备的领导提出书面申请,经批准后方可实施,实施过程中,应接好接地线,关闭设备电源,禁止把焊机地线接至设备上,完成焊接工作后,立即拆掉焊机临时电源),禁止带手套,禁止触碰任何旋转部件。
(5)在接班前应检查润滑站有无润滑油,如果低于规定尺寸1/3时应加至上线,无润滑油运转机床。
(6)检查机床是否正常,如果故障没有彻底排除或其它异常情况,不得运转机床。
严禁机床带病运行。
(7)机床开机后,夏季必须预热10-20分钟,冬季延长到20分钟以上,使机床工作台得到充分的润滑,预热时间检查各油压表是否处于正常数值,压力值不正常禁止使用。
(8)在机床工作前,应保证工作地现场无铁屑、油污,避免滑倒,确保在操作区域内无其他工件和障碍物。
(9)加工工件前,确保工件夹紧,稳定,确保刀具和辅助夹具完好,防止工件飞出或刀具损坏带来的不安全隐患。
(10)工件周转,要检查吊具以及绳索,禁止起吊超过承重能力的物品。
要特别警惕,在吊运工件时,不要将手指卡住,工件旋转时不要与工件、车刀等接触。
(11)加工工件的棱角都是锋利的,防止直接接触,避免人员的损伤。
不得用湿手、脏手或戴湿手套按按纽,避免触电和弄脏操作板。
(12)使用机械油,要选用说明书的标识产品,(冬季要按照说明书要求更换高牌号润滑油)禁止使用其他产品。
(13)确保刀具安装安全可靠,无松动,在机床未完全停稳前,禁止上下工件,确保工作台上无多余的夹具,刀具等杂务,方能启动机床。
C5225型双柱立式车床毕业论文
广西农业职业技术学院毕业论文题目C5225型双柱立式车床电气控制系统典型故障的检修专业电气自动化技术班级电气自动化1401姓名韦妮、文杰、周胜新、梁文钰指导教师姓名蒙雪兰职称副教授起止日期本人声明我声明, 本论文及其设计工作是由本人在指导教师的指导下独立完成的, 在完成论文时所利用的一切资料均已在参考文献中列出。
作者(签名)年月日目录摘要C5225型立式车床为大型立式加工车床,主要用于加工径向尺寸大而轴向尺寸较小的重型和大型零件。
本文介绍C5225型立式车床前言1.1 C5225型双柱立式车床的型号意义及基本结构、运动形式C5225型立式车床是一种万能双柱立式车床,具有两个刀架,一般应用于冶金行业车制各种大型工件。
可用于内外圆柱面、圆锥面、端面、内孔、切槽、切断等加工。
其外形如图1所示。
(1)该车床型号的含义C:类代号(车床类)5:组代号(双柱立式车床组)2:系代号(立式车床系)25:最大加工直径2500mm(2)基本结构及运动形式本机床由工作台与底座、龙门架、变速箱、横梁、左右刀架、左右进给箱等部分组成。
其中龙门架主要由左、右立柱,顶梁,中间梁等部分组成,横梁沿立柱导轨上、下移动,横梁升降的电机及蜗轮箱置于顶梁内。
横梁是靠蝶形弹簧通过杠杆夹紧于立柱上。
横梁升降的操纵按钮在悬挂按钮站上。
变速箱紧固在工作台底座后部上。
主电机由联轴器与变速箱相连接。
变速箱由变速油缸来实现十六种转速的变换。
转速变换选择开关在悬挂按钮站上。
工作台由主电机经变速箱直接启动和制动。
工作台仅有正向工作转动,但可以正反方向点动,以便于工件找正。
工作台上镶有铸造锌合金ZznAl10-5耐磨导轨板,并在导轨间通入压力油(0.2-0.4Mpa)以提高导轨承载能力。
工作台主轴上装有NN3056K、NN3040K型双列短圆柱滚子轴承,其内环带有锥度,用以调整径向间隙,以保证主轴能在高精度下平稳地工作。
左右两个进给箱装在横梁的两端。
两个进给箱的结构是相同的。
C5225立车使用说明书
泽诚数控机械有限公司C5225型使用说明书机床的基本参数序号参数单位C5220 C5225 C52311 工作台直径毫米1800 2250 28002 工件最大车削直径毫米2000 2500 31503 工件最大高度毫米1250 1600 16004 工件最大重量公斤6300 10000 100005 刀架最大切削力、右刀架公斤3500 3500 3500左刀架公斤3000 3000 30006 最大总切削力公斤6300 6300 63007 工作台最大扭转力矩公斤/米5000 6300 63008 工作台变速级数级16 16 169 工作台变速范围转/分2.5-80 2-63 2-6310 进给量级数级18 18 1811 进给范围毫米/分0.25-90 0.25-90 0.25-9012 横梁行程毫米900 1250 125013 刀架行程水平毫米1180 1400 1730垂直毫米1000 1000 100014 横梁移动速度毫米/分350 350 35015 刀架快速移动速度毫米/分1560 1560 156016 刀架最大回转角度度±30°±30°±30°17 刀方尺寸(宽×高)毫米40×50 40×50 40×5018 主电机功率千瓦40 55 5519 机床外形尺寸(长×宽×高)毫米4740×4100×43005180×4560×46805840×5040×468020 机床重量公斤27450 31865 36037注:当电源频率为60赫兹时各电机转数皆提高百分之20,即工作台转速进给量,快速移动及横梁移动等的速度皆相应提高1.2倍机床的用途本机床是一种万能双立柱立式车床,机床具有两个立刀架,可用它粗切工件的外圆、内孔、端面及内外锥面等。