
焊接方法和焊缝连接形式
钢结构的连接
连续焊缝
≥10hf或50mm 间断焊缝
不重要或受力小的构件,可采用间断焊缝连接
第三章
4、按施焊方位分
a) 焊条 b) c)
钢结构的连接
d)
平焊
立焊
横焊
仰焊
质量好
质量一般
质量差
第三章
钢结构的连接
第三章
钢结构的连接
3.2.3 焊缝缺陷及质量检验
1、焊缝缺陷
热裂纹
冷裂纹
夹渣
烧穿
根部未焊透
气孔
边缘未熔合
焊缝层间未熔合
咬边 焊瘤
第三章
2、 焊缝质量检验 外观检查
三级
钢结构的连接
检
验 标
二级
用于一般连接
外观检查+超声波
用于有较大拉应力的较重要连接 外观检查+超声波+X射线 用于抗动力、疲劳荷载的重要连接 二级焊缝抽检20%以上。
准
一级
【无损检测】一级焊缝全数检验,
第三章
3. 焊缝质量等级的规定
第三章
钢结构的连接
第三章
钢结构的连接
3、气体保护焊
焊丝
特点: 焊接速度快,熔化深度大。
可手工焊,也可自动化操作。 目前工厂很常用的焊接方法。 室外施焊要有避风措施,防止气孔、焊坑缺陷。
第三章
钢结构的连接
第三章
钢结构的连接
4、电渣焊
• 采用管状焊条(熔嘴),焊丝从管内进入。 非消耗熔嘴式 • 电流通过熔渣产生的电阻热,熔化焊件和焊丝形成焊缝。 • 常用于高层建筑等箱形柱内部的横隔板焊接。 • 有消耗和非消耗熔嘴式电渣焊之分。
侧焊缝(与力平行)
端焊缝(与力垂直)
斜焊缝(与力夹角)
θ
N
第三章
钢结构的连接
2、根据焊件相对位置分: 平接、搭接、T型连接、角部连接
(a)
(b)
(c)
平接(对接焊缝)
平接(角焊缝)
搭接(角焊缝)
(d)
(e)
(f)
(g)
(h)
(i)
角焊缝
对接焊缝
角焊缝
对接焊缝
角焊缝
对接焊缝
T型连接
角部连接
第三章
3、根据焊缝连续性分:连续焊缝、间断焊缝
第三章 3.2 焊接方法和焊缝连接形式
钢结构的连接
3.2.2 焊缝形式(焊缝的不同分类)
1、根据焊缝构造分
焊缝形式
对接焊缝 角焊缝
对接焊缝
角焊缝
第三章
对接焊缝
正对接焊缝
钢结构的连接
• 用料经济,传力平稳,受力性能好。 • 精度要求高,较厚的板需开剖口费工。
角焊缝
斜对接焊缝
• 施工简便 • 传力不均,应力集中严重,搭接时费料。
用栅线表示焊缝 (a)正面焊缝;(b)背面焊缝;(c)安装焊缝
螺栓及其孔眼图例
消耗熔嘴式
第三章
钢结构的连接
3.2.2 电阻焊
• 不采用焊接材料。 • 电流通过焊件表面的
电阻,产生热量。
• 熔化金属,再加压力而焊合。
特点:
•适宜板厚不大于12 mm的焊接。 •冷弯薄壁型钢连接常采用此焊接方法。
第三章
钢结构的连接
3.2.3 气焊
• 采用乙炔在氧气中燃烧的火焰来熔化焊条。 • 适用于钢板厚度薄的连接,一般小厂家备用此焊接设备。
制吊车梁,焊缝的外观质量标准应符合二级; 其他结构焊缝的外观质量标准可为三级。
第三章 3.2.4 焊缝代号、螺栓及其孔眼图例
焊缝符号
钢结构的连接
第三章
焊缝符号
钢结构的连接
续表
α
α
α α
第三章
钢结构的连接
当焊缝分布比较复杂或用上述标注方法不能表达清楚 时,在标注焊缝符号的同时,可在图形上加栅线表示。
第三章
3. 焊缝质量等级的规定
钢结构的连接
③ 重级工作制和起重量Q≥50t的中级工作制吊车梁的腹板 与上翼缘之间的T形接头焊缝焊透。 焊缝形式一般为对接与角接的组合焊缝,质量等级不应低 于二级。 ④ 不焊透的T形接头采用的角焊缝或部分焊透的对接与角接 组合焊缝,以及搭接连接采用的角焊缝。
直接承受荷载且需验算疲劳的结构和起重量≥ 50t的中级工作
钢结构设计原理
Design Principles of Steel Structure
钢结构课程组
钢结构
第三章
钢结构的连接
土木工程学院钢结构课程组
第三章
钢结构的连接
3.2 焊接方法和焊缝连接形式
3.2.1 电弧焊 1、手工电弧焊
焊钳
焊条 焊机 保护气体
特点:
设备简单,适应性强,
应用最广泛。
熔池 导线
钢结构的连接
GB50017规范规定,焊缝应根据结构的重要性、荷载特性、
焊缝形式、工作环境、应力状态等情况。
① 需进行疲劳计算的构件,凡对接焊缝均应焊透。
与力垂直对接焊或T型部分焊透的对接与角接组合焊缝,受 拉为一级,受压为二级; 与力平行对接焊为二级。 ② 不计算疲劳的构件,要求与母材等强的对接焊缝应予焊透, 其质量等级当受拉时应不低于二级,受压时宜为二级。
焊条(electrode)
不同钢种的钢材焊接,宜采用与低强度钢材相适应的焊条。
第三章
钢结构的连接
2、埋弧焊(自动或半自动)
焊丝转盘 送丝器 焊济料斗
电极 焊缝
移动方向 焊剂 焊件
半 自 动 埋 弧 焊
全自动埋弧焊
特点:
焊缝质量好,生产效率高
需专用焊接设备,成本高 施工位置受限 焊丝的选择应与焊件等强度。
焊件
电弧
质量波动大,生产效率
低,劳动强度大。
第三章
钢结构的连接
焊条型号
Q235钢选择E43型焊条(E4300--E4328)
E XX X X —XXQ345钢选择E50型焊条 (E5001--E5048)
Q390、Q420钢选择E55型焊条(E5500--E5518)
后缀字母表示特殊成分或性能规定 三四位组合表示电流种类及药皮类型 0-8 焊条适用的焊接位置 0,1,2,4 熔敷金属抗拉强度最小值(kgf/mm2)
钢结构的连接焊缝
3.2 焊接方法和焊缝连接形式
3.2.2 焊缝连接形式及焊缝形式 3.2.2.2 焊缝形式
焊缝形式:主要有对接焊缝和角焊缝(连续角焊缝和间断续角
焊缝)。
对接焊缝:分为正对接焊缝[图3.5(a)]和斜对接焊缝[图3.5(b)]。
角焊缝:可分为正面角焊缝、侧面角焊缝和斜焊缝[图3.5(c)] 。
3.2 焊接方法和焊缝连接形式
3.2.1 钢结构常用焊接方法 3.2.1.3 气体保护焊
气体保护焊:利用二氧化碳气体或其他惰性气体
作为保护介质的一种电弧熔焊方法。它直接依靠保护 气体在电弧周围造成局部的保护区,以防止有害气体 的侵入并保证了焊接过程中的稳定性。
特点:气体保护焊的焊缝熔化区没有熔渣,焊工能
3.4(a)所示为采用对接焊缝的对接连接,由于相互连接的两构件在 同一平面内,因而传力均匀平缓,没有明显的应力集中,且用料经济, 但是焊件边缘需要加工,被连接两板的间隙和坡口尺寸有严格的要求。
3.2 焊接方法和焊缝连接形式
3.2.2 焊缝连接形式及焊缝形式 3.2.2.1 焊缝连接形式
角焊缝的对接连接:图3.4(b)所示为用双层盖板和角焊缝
3.2.4 焊缝代号(参考p195~197《焊缝符号表示方法》GB324-88)
《建筑结构制图标准》规定:焊 缝代号由引出线、图形符号和辅 助符号三部分组成。引出线由横 线和带箭头的斜线组成。箭头指 到图形上的相应焊缝处,横线的 上面和下面用来标注图形符号和 焊缝尺寸。
3.2 焊接方法和焊缝连接形式
倾斜角焊缝受力状态:
而斜焊缝的受力性能和强度值介于正面角焊缝和侧面 角焊缝之间。
3.3 角焊缝的构造与计算
钢结构的连接方式

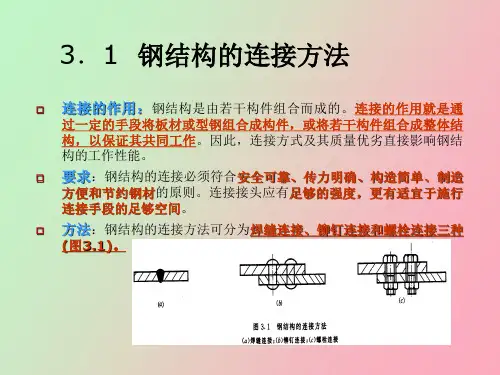
§3-1钢结构的连接钢结构的构件是由型钢、钢板等通过连接(connections)构成的,各构件再通过安装连接架构成整个结构。
因此,连接在钢结构中处于重要的枢纽地位。
在进行连接的设计时,必须遵循安全可靠、传力明确、构造简单、制造方便和节约钢材的原则。
钢结构的连接方法可分为焊接连接、铆钉连接、螺栓连接和轻型钢结构用的紧固件连接等(图3.1.1)。
3.1.1 焊缝连接一、焊缝连接的特点焊接连接(welded connection)是现代钢结构最主要的连接方法。
其优点是:构造简单,任何形式的构件都可直接相连;用料经济,不削弱截面;制作加工方便,可实现自动化操作;连接的密闭性好,结构刚度大。
其缺点是:在焊缝附近的热影响区内,钢材的金相组织发生改变,导致局部材质变脆;焊接残余应力和残余变形使受压构件承载力降低;焊接结构对裂纹很敏感,局部裂纹一旦发生,就容易扩展到整体,低温冷脆问题较为突出。
二、钢结构常用的焊接方法1、手工电弧焊这是最常用的一种焊接方法(3.1.2)。
通电后,在涂有药皮的焊条和焊件间产生电弧。
电弧提供热源,使焊条中的焊丝熔化,滴落在焊件上被电弧所吹成的小凹槽熔池中。
由电焊条药皮形成的熔渣和气体覆盖着熔池,防止空气中的氧、氮等气体与熔化的液体金属接触,避免形成脆性易裂的化合物。
焊缝金属冷却后把被连接件连成一体。
手工电弧焊设备简单,操作灵活方便,适于任意空间位置的焊接,特别适于焊接短焊缝。
但生产效率低,劳动强度大,焊接质量与焊工的技术水平和精神状态有很大的关系。
手工电弧焊所用焊条应与焊件钢材(或称主体金属)相适应,例如:对Q235钢采用E43型焊条(E4300~E4328);对Q345钢采用E50型焊条(E5000~E5048);对390钢和Q420钢采用E55型焊条(E5500~E5518)。
焊条型号中字母E表示焊条类型等。
不同钢种的钢材相焊接时,宜采用低组配方案,即宜采用与低强度钢相适应的焊条。
钢结构的连接(焊接,螺栓连接)
F N
.
50
三、普通螺栓抗剪连接
(一)工作性能和破坏形式
N
1.工作性能
对图示螺栓连接做抗剪试验,即可 N/2 得到板件上a、b两点相对位移δ 和作用力N的关系曲线,该曲线清 N/2 a
楚的揭示了抗剪螺栓受力的四个 N 阶段,即:
(1)摩擦传力的弹性阶段(0~1段)
直线段—连接处于弹性状态; 该阶段较短—摩擦力较小。
端距 中距
边距 中距 边距
A 并列
B 错列
.
46
3.螺栓排列的要求
(1)受力要求:
垂直受力方向:为了防止螺栓应力集中相互影响、截 面削弱过多而降低承载力,螺栓的边距和端距不能 太小;
顺力作用方向:为了防止板件被拉断或剪坏,端距不 能太小;
对于受压构件:为防止连接板件发生鼓曲,中距不能 太大。
(2)构造要求;
Q390、Q420钢选择E55型焊条(E5500--5518)
B、焊条的表示方法:
E—焊条(Electrode)
第1、2位数字为熔融金属的最小抗拉强度(kgf/mm2)
第3、4适用焊接位置、电流及药皮的类型。
不同钢种的钢材焊接,宜采用与低强度钢材相适应的焊条。
C、优、缺点
优点:方便,特别在高空和野外作业,小型焊接;
第三章
3.1 钢结构的连接方法 一、焊缝连接 优点:不削弱截面,方便施工,连接刚度大;
缺点:材质易脆,存在残余应力,对裂纹敏感。
对接焊缝连接
.
角焊缝连接
2
二、铆钉连接
优点:连接刚度大,传力可靠; 缺点:对施工技术要求很高,劳动 强度大,施工条件差, 施工速度慢。
三、螺栓连接
分为: 普通螺栓连接 高强度螺栓连接
焊接方法和焊缝连接形式

② 不计算疲劳的构件,要求与母材等强的对接焊缝应予焊透, 其质量等级当受拉时应不低于二级,受压时宜为二级。
第三章 钢结构的连接
3. 焊缝质量等级的规定 ③ 重级工作制和起重量Q≥50t的中级工作制吊车梁的腹板 与上翼缘之间的T形接头焊缝焊透。 焊缝形式一般为对接与角接的组合焊缝,质量等级不应低 于二级。
连续焊缝间断焊缝不重要或受力小的构件可采用间断焊缝连接10hf或或50mm第三章钢结构的连接4按施焊方位分质量好质量一般质量差a焊条平焊d仰焊b立焊c横焊第三章钢结构的连接第三章钢结构的连接热裂纹冷裂纹气孔烧穿夹渣根部未焊透边缘未熔合焊缝层间未熔合咬边焊瘤323焊缝缺陷及质量检验1焊缝缺陷第三章钢结构的连接检检验验标标准准三级二级外观检查超声波用于有较大拉应力的较重要连接一级外观检查超声波x射线用于抗动力疲劳荷载的重要连接外观检查用于一般连接2焊缝质量检验无损检测一级焊缝全数检验二级焊缝抽检20以上
④ 不焊透的T形接头采用的角焊缝或部分焊透的对接与角接 组合焊缝,以及搭接连接采用的角焊缝。 直接承受荷载且需验算疲劳的结构和起重量≥ 50t的中级工作 制吊车梁,焊缝的外观质量标准应符合二级; 其他结构焊缝的外观质量标准可为三级。
第三章 3.2.4 焊缝代号、螺栓及其孔眼图例
焊缝符号
钢结构的连接
第三章 钢结构的连接
• 采用乙炔在氧气中燃烧的火焰来熔化焊条。 • 适用于钢板厚度薄的连接,一般小厂家备用此焊接设备。
第三章 钢结构的连接 3.2 焊接方法和焊缝连接形式 3.2.2 焊缝形式(焊缝的不同分类)
1、根据焊缝构造分 焊缝形式
焊接连接
焊接连接10.2.1 焊接方法、材料与强度1. 焊接方法钢结构常用电渣焊、气体保护焊、电阻焊和电弧焊。
电弧焊分为手工电弧焊、自动焊和半自动焊。
以手工电弧焊为最常用,设备简单,操作方便,但质量波动较大,取决于电焊工的操作水平。
自动焊与半自动焊需要自动电焊机,当自动电焊机靠人工移动时称为半自动焊。
2. 焊接材料电弧手工焊采用的焊条,应符合现行国家标准《非合金钢及细晶粒钢焊条》GB/T5117或《热强钢焊条》GB/T5118的规定。
选择的焊条型号应与主体金属力学性能相适应。
对Q235钢采用E43型焊条,对Q345钢采用E50型焊条,对Q390钢及Q420钢采用E55型焊条。
对直接承受动力荷载或振动荷载且需要验算疲劳的结构,宜采用低氢型焊条。
自动焊或半自动焊采用的焊丝和相应的焊剂应与主体金属力学性能相适应,并不低于现行国家标准《埋弧焊用碳钢焊丝和焊剂》GB/T5293和《埋弧焊用低合金钢焊丝和焊剂》GB/T12470中相关的规定。
3. 焊缝强度焊缝的强度设计值见表10-1。
10.2.2 焊接接头及焊缝形式焊接接头有平接(图10-2(a))、搭接(图10-2(b),(c))、T 形连接(图10-2(d),(e))和角接(图10-2(f),(g)),所采用的焊缝主要有对接焊缝(图10-2(a),(e),(g))及角焊缝(图10-2(b),(c),(d),(f))两种。
对接焊缝按坡口形式分为Ⅰ形缝(10-3(a))、带钝边单边V形缝(图10-3(b))、带钝边V形缝(Y形缝图10-3(c))、带钝边U形缝(图10-3(d))、带钝边双单边V形缝(K形缝图10-3(e))、双Y形缝(X 形缝图10-3(f))等。
图10-2 焊接接头及焊缝形式图10-3 对接焊缝坡口形式当焊件厚度t<10mm时可采用直边缝,5mm以下可单面焊,6~10mm应双面焊。
当焊件厚度t=10~20mm时,因直边缝不易焊透,可采用带钝边单边V形缝或带钝边V形缝。
7-钢结构连接 钢结构设计原理 教学课件

基本原理
土木工程学院
2019年——2019年第二学期
3 钢结构的连接
本章内容:(1) 钢结构的连接方法 (2) 焊接方法和焊接连接形式 (3) 角焊缝的构造与计算 (4) 对接焊缝的构造与计算 (5) 螺栓连接的构造 (6) 普通螺栓连接的工作性能和计算 (7) 高强度螺栓连接的工作性能和计算
2、高强螺栓连接
(1)性能等级 高强钢材制成:优质碳素钢:35号、45号
合 金 钢:20MnTiB、40B、35VB 性能等级:8.8级、10.9级。
小数点前8、10——螺栓材料经热加工后的最低抗拉 强度为800、1000N/mm2;
小数点后0.8、0.9——屈强比 f0.2/ fu
(2)按抗剪性能分
2
2 f
ffw
3.3.4 各种受力状态下直角角焊缝连接计算
1.承受轴心力作用时角焊缝连接计算
(1) 用盖板的对接连接承受轴心力时
①两面侧焊
由
f
N helw
f
w f
得
lw
N 0.7hf
f
w f
lw
lw 4
2hf
盖板长度: L板2lwa
(由构造确定hf )
La L
a LL
N
N
b t
N
N
N
图3.13 侧面角焊缝受力示意图
图3.14 侧焊缝的应力
侧面角焊缝强度低、塑性好;应力沿长度方向分布不均 匀,呈两端大而中间小的状态。
2、正面角焊缝—垂直于力的作用方向 正面角焊缝受力复杂,截面中的各面均存在正应力 和剪应力;强度高,塑性差。
图3.15 正面角焊缝应力状态
焊缝连接形式
焊缝连接形式
在工程建设中,焊缝连接是一种常见的连接形式。
焊缝连接的优点是可以提高连接强度、密封性和耐腐蚀性,同时也可以简化结构,减少材料使用量。
焊缝连接形式有很多种,下面是几种常见的焊缝连接形式:
1.对接焊缝:对接焊缝是将两个零件的端面对齐,焊接在一起的连接形式。
对接焊缝的优点是连接强度高,但需要保证两个零件的端面平整度和对齐度。
2.角焊缝:角焊缝是将两个零件作成90度的角度,然后将它们焊接在一起。
角焊缝的优点是可以增加零件的刚度和强度,但焊接难度相对较大。
3.环缝焊接:环缝焊接是将两个圆形零件的端面对齐,然后将它们焊接在一起的连接形式。
环缝焊接的优点是可以保证零件的密封性和耐腐蚀性,但焊接难度较大。
4.搭接焊缝:搭接焊缝是将两个零件搭接在一起,然后将它们焊接在一起的连接形式。
搭接焊缝的优点是可以增加零件的承载能力和稳定性,但焊接后也需要进行加强处理。
总之,在选择焊缝连接形式时,需要根据具体情况进行选择,考虑到连接强度、密封性、耐腐蚀性等因素。
同时,在焊接过程中也需要注意保证焊缝的质量和焊接工艺的规范。
- 1 -。
《钢结构设计原理》3-1 钢结构的连接-焊缝连接
8
3.1.3 螺栓连接 普通螺栓连接和高强度螺栓连接两种。 1 普通螺栓连接 普通螺栓分为A、B、C三级。 A与B级为精制螺栓,C级为粗制螺栓。 A级和B级螺栓材料性能等级则为5.6级或8.8级。 C级螺栓材料性能等级为4.6级或4.8级。 小数点前面的数字表示螺栓成品的抗拉强度不 小于400N/mm2,小数点及小数点以后数字表示 其屈强比为0.6或0.8。
焊件常需做成坡口,焊缝金属填充在坡口内。
坡口形式与焊件厚度有关:
焊件厚度很小(小于等于10mm):直边缝。
一般厚度(t=10~20mm) :具有斜坡口的单边V形或V形焊
缝。
斜坡口和离缝b共同组成一个焊条能够运转的施焊空间,
使焊缝易于焊透;钝边p有托住熔化金属的作用。
较厚的焊件(t>20mm),则采用U形、K形和X形坡口。 V形缝和U形缝需对焊缝根部进行补焊。
16
3.2焊缝和焊接连接形式
3.2.2 焊接连接的形式
1.焊接连接形式
被连接板件的相互位置:对接、搭接、T形连接和角部
连接四种。
连接所采用的焊缝主要有坡口焊缝和角焊缝。
对接连接:主要用于厚度相同或接近相同的两构件的
相互连接。
采用对接焊缝,两构件在同一平面内,传力均匀平缓,
没有明显的应力集中,用料经济,但是焊件边缘需要
围焊缝 正面、侧面、斜焊缝组成的混合焊缝。
2021年8月30日
第六届全国混凝土结构基本理论及 工程应用学术会议
25
侧面角焊缝 主要承受剪 应力,塑性较好,弹性模 量低,强度也较低。
传力线通过时产生弯折, 应力沿焊缝长度方向的分 布不均匀,呈两端大而中 间小的状态。
焊缝越长,应力分布不均 匀性越显著,但在届临塑 性工作阶段时,产生应力 重分布,可使应力分布的 不均匀现象渐趋缓和。
焊接工艺及方法
14
第二章 焊条电弧焊
15
第一节 焊条电弧焊的原理及特点 一、焊条电弧焊的特点
操作灵活; 对接头的装配要求较低; 可焊材料广; 生产率低、劳动强度大; 焊接质量对焊工的依赖性强;
16
二.焊条电弧焊接过程:
17
第二节
焊条电弧焊的焊接材料
一、焊条 焊条是由焊芯与药皮两部分组成。焊 条直径共有φ1.6mm-φ8mm八种规格;焊条 长度200-600mm之间。 常用的是φ3.2mm 、φ4mm、 φ5mm三 种;长度分别为350mm、400mm、450mm。
32
焊条直径与工件厚度之间的关系如下:
焊件厚度 /mm 焊条直径 /mm >13 4-6
2 2
3 3.2
4-5 3.2-4
6-12 4-5
33
二、焊接电源种类和极性的选择 用交流电焊接时,电弧稳定性差。采 用直流电焊接,电弧稳定、柔顺、飞溅少。 但电弧磁偏吹较交流严重。低氢型焊条稳弧 性差,必须采用直流弧焊电源。用小电流焊 接薄板时,也常用直流弧焊电源,因为引弧 比较容易,电弧比较稳定。
30
第四节 焊条电弧焊工艺参数及选择
焊条电弧焊的焊接工艺参数通常包括: 焊条直径、焊接电流、电弧电压、焊接速度、 电源种类和极性、焊接层数等。焊接工艺参 数选择的正确与否,直接影响焊缝形状、尺 寸、焊接质量和生产率,因此选择合适的焊 接工艺参数是焊接生产中不可忽视的一个重 要问题。
31
一、焊条直径 焊条直径是指焊芯直径。它是保证焊接 质量和效率的重要因素。焊条直径一般根据 工件厚度选择。同时还要考虑接头形式、施 焊位置和焊接层数,对于重要结构还要考虑 焊接热输入的要求,在一般情况下,焊条直 径与工件厚度之间关系的参考数据,如下表 所示。
钢结构设计
2)侧缝:焊缝长度方向与受力方向平行,其特点为应力分布 简单些,但弹性工作阶段分布并不均匀,剪应力两端大,中 间小。侧缝强度低,但塑性较好,两端出现塑性变形后将产 生应力重分布,在规定的长度内应力可趋于均匀。
半自动焊
连续焊丝
CO2气体保护
人工操作前进
任意焊缝
质量均匀、塑性、韧性好,抗腐蚀性强
电 阻 焊
无
无
通电、加压、机械
薄板点焊
一般用作构造焊缝
气 焊
短、光焊条
无(乙炔 还原)
手工
薄板、小型、不同材质结构中
一般用作构造焊缝
第二节 焊接方法和焊缝连接形式
第二节 焊接方法和焊缝连接形式
四、焊缝缺陷 常见的焊接缺陷: 裂纹、焊瘤、气孔、未焊透、夹渣、咬边、烧穿、凹坑、塌陷、未焊满。 缺陷的存在削弱受力面积,产生应力集中,易产生裂纹。
第二节 焊接方法和焊缝连接形式
五、焊缝质量检验 焊缝质量等级:《钢结构工程施工质量验收规范》(GB50205)对焊缝依其质量检查标准分为一级、二级和三级。 焊缝质量检验方法: 外观检查(外部尺寸和缺陷) 内部检查(内部缺陷):超声波探伤检验(主要) 、X射线、γ射线等(x射线应用广)检验、磁粉(辅助)、荧光检验(辅助) 。 三级焊缝只要求进行外观检验并符合标准,即检查焊缝实际尺寸是否符合设计要求和有无看得见的裂纹,咬边等缺陷 ;
第二节 焊接方法和焊缝连接形式
对接焊缝按受力与焊缝方向分: a)对接正焊缝:作用力方向与焊缝方向正交 b)对接斜焊缝:作用力方向与焊缝方向斜交 角焊缝按受力与焊缝方向分: a)端缝:作用力方向与焊缝长度方向垂直 b)侧缝:作用力方向与焊缝长度方向平行 c)斜角焊缝(斜缝)