
焊接接头及坡口形式
焊接接头及坡口形式
一、
接头的分类
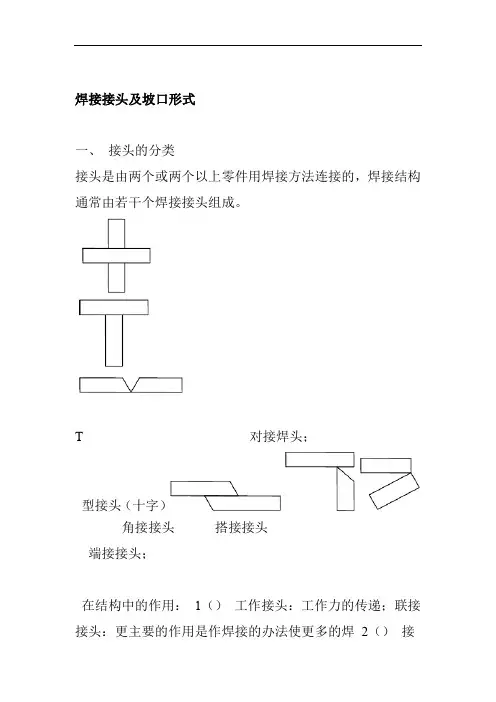
接头是由两个或两个以上零件用焊接方法连接的,焊接
结构通常由若干个焊接接头组成。
型接头(十字)
端接接头
在结构中的作用:
(1)工作接头:工作力的传递;
(2)联接接头:更主要的作用是作焊接的办法使更多的焊接连接成整体,起连接作用。
通常不做强度计算。
(3)蜜封接头:防止泄漏是其主要作用。
1.对接接头
搭接接头角接接头
从受力的角度看,受力状况好,应力集中程度小,材料消耗少,变形也较小。
往往在接头开坡口。
2.T型和十字接头
将相互垂直的焊件用角焊缝边接起来的接头,分焊透、
不焊透两种,接头焊透,要根据坡口的T型和十字接头承受
动载能力而定,不焊透的T型和十字接头承受力是不周的。
3.搭接接头。
是指两个焊接部分重叠在一起。
搭接接头应力分布不均
匀,强度较低。
4.角接头
是指两个焊件的端面构成大于30。
、小于是135。
夹角,用焊接连接起来的接头。
5.端接接头
是指将两构件重叠放置或两焊件之间的夹角不大于
30°,用焊接边接起来的接头。
二、坡口的形式和坡口尺寸
1.坡口的形式
主要是保证焊接接头的质量和方便焊接、使焊缝根部焊
透。
选用何种坡口形式,主要取决于焊接的方法、焊接的位置、焊件的厚度、焊缝熔透要求。
选择坡口应注意如下问题:
1)坡口的加工条件;
2)可焊接性;
3)焊接材料的消耗生产成本;
4)焊接变形如何;
常用的坡口形式:
1)I型
2)V型
3)双丫型
4)U型
5)双丫形
2.坡口的作用
1)确保焊接电源深入到坡口根部间隙处;
2)操作清除焊渣;
3)调节熔敷金属比例,提高焊接接头综合性能;
3.坡口的加工
加工方法的选择:
(1)剪边:用剪板机剪切加工;
工亦£頊
(2)刨边:用刨床或刨边机加工;
(3)车边:用车床和专用管贡上加工;
(4)热切割:用气体火焰或等离子弧加工;
(5)碳弧切割:清理焊根时开坡口;
(6)铲削或磨削:手工或风动工具铲削坡口;
4.坡口尺寸
1)坡口角度:两坡面之间的夹角;符号a表示。
2)坡口面角度:焊接待加工坡口的端面与坡口面之间的夹角;符号
B表示。
3)钝边:钝边的作用是防止焊接根部焊穿;符号p表示
4)根部间隙:是确保焊缝根部焊透;符号b表示。
5)根部半径:是增大坡口的空间;符号R表示
6)坡口深度:主要是保证焊件在厚度方向上全部焊透。
符号H表示。
坡口尺寸对焊缝质量影响很大。
坡口角度、根部间隙、钝边
称为“坡口三要素”
5.坡口的选择
选择的原则:
1)容易加工;
2)使焊条伸入根部间隙;
3)坡口焊后变形小;
4)节省焊条,提高生产率;。
常见坡口形式及加工技术要求'
常见坡口形式及加工技术要求'
一、常见坡口形式:
1.V型坡口:即将两个零件的边缘切削成V字形,常见的有全V型坡
口和半V型坡口。
这种坡口形式适用于边缘焊接。
2.U型坡口:将两个零件的边缘切削成U字形,常见的有全U型坡口
和半U型坡口。
这种坡口形式适用于角焊接。
3.J型坡口:将两个零件的边缘切削成J字形,常见的有全J型坡口
和半J型坡口。
这种坡口形式适用于角间隙较大的焊接。
4.X型坡口:将两个零件的边缘切削成X字形,可用于非常厚的板材
的焊接。
5.Y型坡口:将两个零件的边缘切削成Y字形,常见的有全Y型坡口
和半Y型坡口。
适用于非常厚的板件的角焊缝。
二、加工技术要求:
1.坡口的尺寸要符合焊接工艺规程的要求,必须保证焊接接头的强度
和可靠性。
2.坡口的形状和倾斜角要严格控制,以确保焊接时更好的熔深和焊缝
的合理形态。
3.坡口的加工精度要高,尤其是板材的面度和平整度要做到符合要求,以便保证焊接质量。
4.加工坡口的工艺要求要合理,包括采用合适的切割工具、切割参数
和切割方法,并保证坡口的光洁度和表面质量。
5.加工过程中要注意安全,避免事故的发生,同时还要注意保护环境,合理处理废料和废气。
6.在坡口加工过程中要时刻掌握加工的进度和质量,及时调整加工参数,确保坡口的加工质量。
总之,常见坡口形式及其加工技术要求对于焊接工艺的控制和焊缝的
质量有着重要的影响。
加工人员需要严格按照相应的标准和规范进行坡口
的加工,并认真进行质量检查和控制,以确保焊接接头的质量和可靠性。
焊接接头种类及坡口形式
焊接接头种类及坡口形式2课时。
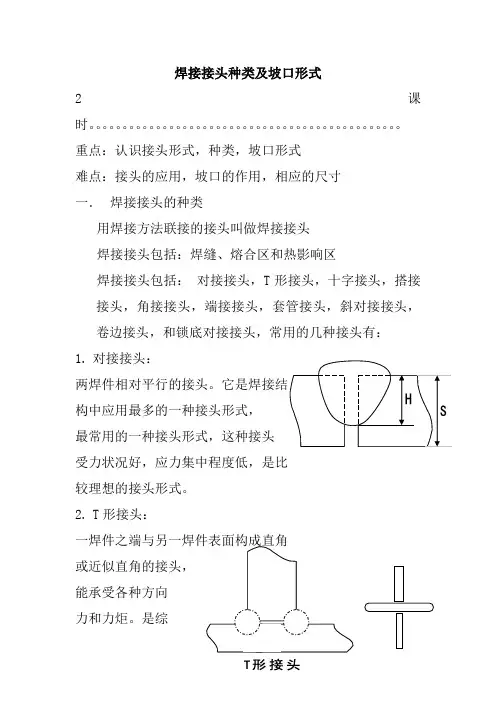
重点:认识接头形式,种类,坡口形式难点:接头的应用,坡口的作用,相应的尺寸一.焊接接头的种类用焊接方法联接的接头叫做焊接接头焊接接头包括:焊缝、熔合区和热影响区焊接接头包括:对接接头,T形接头,十字接头,搭接接头,角接接头,端接接头,套管接头,斜对接接头,卷边接头,和锁底对接接头,常用的几种接头有:1.对接接头:两焊件相对平行的接头。
它是焊接结构中应用最多的一种接头形式,最常用的一种接头形式,这种接头受力状况好,应力集中程度低,是比较理想的接头形式。
2.T形接头:一焊件之端与另一焊件表面构成直角或近似直角的接头,能承受各种方向力和力炬。
是综合性最好的接头。
仅次于对接接头的焊接接头3.角接接头两焊件端面构成在于30度小于135度夹角的接头。
这种接头受力状况不好,多用于箱形构件,根据焊件厚度不同常用于不重要的结构中。
4.搭接接头两焊件部分重叠构成接头,其应力分布不均匀。
疲劳强度较低,不是理想的接头形式,适用于被焊结构狭窄及密闭的时接结构。
二.坡口形式及坡口尺寸坡口形式共有三种:基本型、组合型、特殊型1.坡口的作用开坡口的目的就是保证电弧能深入根部,使根部焊透以便清除熔渣,获得较好的焊缝成型。
而且坡口能起到调节基本金属与填充金属的比例作用。
(手弧时熔深一般2—4MM)2.坡口形式(基本型)1)工形坡口不开坡口,两焊件之间留有一定的间隙,一般在5——6MM的焊件,保证焊透2)V形坡口是最常用的坡口形式,便于加工焊接为单面焊,焊后易产生角变形。
V形坡口加工容易,但焊后易产生角度变形。
3)X形坡口采用此坡口后,在厚度相等的情况下,能减少焊缝金属量1/2,并且对称焊接,焊后焊接形较小。
缺点是焊接时需要翻转焊件,X形坡口即能减少填充金属又能减少焊缝变形的坡口。
4)U形坡口在焊件厚度相同的条件下U形坡口的空间面积比X形坡口小得多,所以当焊件厚度较大,只能单面焊接时,为提高生产率,可采用U形坡口,但这种坡口由于根部有圆弧加工比较复杂,特别是在圆筒形焊件的筒壳上加工更加困难。
焊接接头坡口形式和尺寸

焊接接头坡口形式和尺寸一、坡口的定义和分类焊接接头坡口是指为了在焊接过程中提供足够的焊缝厚度和焊接材料,而在接头的连接部位切割或加工出来的特殊形状。
根据焊接接头的不同要求和工件的材料、厚度等因素,坡口的形式和尺寸也会有所不同。
根据坡口的形状和槽底形式,坡口可以分为V型坡口、U型坡口、J 型坡口、X型坡口、Y型坡口等多种类型。
在实际焊接过程中,根据工件的要求和焊接材料的选择,选择合适的坡口形式可以提高焊接接头的强度和可靠性。
二、V型坡口V型坡口是最常见的一种坡口形式,它的形状呈V字形,可以分为单面V型坡口和双面V型坡口。
V型坡口适用于焊接板材的对接焊接,尤其适用于焊接厚板。
它的优点是焊接速度快,焊缝形状好,焊接质量高。
V型坡口的尺寸主要由坡口角度和坡口深度两个方面决定。
坡口角度是指V型坡口两侧的夹角,一般为60°或45°。
坡口深度是指焊接接头的两侧与板材表面之间的距离,一般为板材厚度的一半。
三、U型坡口U型坡口是一种槽底比较宽的坡口形式,它的形状呈U字形,适用于焊接板材的对接焊接。
U型坡口的尺寸主要由坡口宽度和槽底厚度两个方面决定。
坡口宽度是指U型坡口两侧的距离,一般为板材厚度的1.5倍。
槽底厚度是指坡口底部的宽度,一般为板材厚度的0.5倍。
四、J型坡口J型坡口是一种较为特殊的坡口形式,它的形状呈J字形,适用于焊接板材的角部连接。
J型坡口的尺寸主要由坡口底部的宽度和坡口深度两个方面决定。
坡口底部的宽度一般为板材厚度的0.5倍,坡口深度一般为板材厚度的0.5倍。
五、X型坡口X型坡口是一种较为复杂的坡口形式,它的形状呈X字形,适用于焊接板材的重要连接部位。
X型坡口的尺寸主要由两个方面决定:一是坡口的宽度,一般为板材厚度的1.5倍;二是坡口的深度,一般为板材厚度的一半。
六、Y型坡口Y型坡口是一种较为特殊的坡口形式,它的形状呈Y字形,适用于焊接板材的角部连接。
Y型坡口的尺寸主要由两个方面决定:一是坡口的宽度,一般为板材厚度的1.5倍;二是坡口的深度,一般为板材厚度的0.5倍。
常见的焊接接头的型式和坡口作用与形式
常见的焊接接头的型式和坡口作用与形式焊接接头是指通过焊接方法连接两个或多个金属工件的部位。
根据不同的焊接方式和需求,常见的焊接接头有以下几种型式:1.角接头:角接头是最常见的一种焊接接头形式,用于将两个工件焊接成90度的角度。
角接头常见的坡口形式有V型、X型、V型加黑V型等,这些坡口的作用是为了增加焊缝的面积,提高焊接强度。
2.对接接头:对接接头是指两个工件在相互接触的边缘进行焊接。
对接接头的坡口形式有直交坡口、斜交坡口等。
直交坡口是最常见的形式,其作用是为了方便对两个工件进行对齐和焊接。
3.焊接接头:焊接接头是指将两个工件以直线形式焊接在一起,形成一个接头。
焊接接头的坡口形式有直接坡口、U型坡口、J型坡口等。
这些坡口的作用是为了增加焊缝的表面积和深度,提高焊接接头的强度和稳定性。
4.横接接头:横接接头是指将两个工件焊接在一起,形成一个横向的连接。
横接接头的坡口形式有V型、U型、平面坡口等。
坡口的作用是为了增加焊缝的面积和深度,提高焊接接头的强度和质量。
5.角与板接头:角与板接头是将一个工件焊接在另一个工件的表面上形成的接头。
角与板接头的坡口形式有直交坡口、写字坡口等。
这些坡口的作用是将两个工件牢固地连接在一起,增加焊接接头的稳定性和强度。
对于不同的坡口形式,其作用和形式也有所不同。
坡口的作用主要有以下几个方面:1.增加接头的焊接强度:坡口可以增加焊缝的面积和深度,提高焊接接头的强度和质量。
坡口的形式和大小可以根据焊接材料的厚度和要求来确定。
2.促进焊接材料的熔化和填充:坡口可以使焊接材料更容易熔化,填充到焊缝中,并且有助于焊缝的充实和均匀分布。
3.降低焊接应力和变形:坡口可以有效地降低焊接过程中的应力和变形,提高焊接接头的稳定性和可靠性。
4.便于焊接操作和控制:坡口可以提供焊接的定位和对齐功能,使焊接操作更加方便和准确。
综上所述,焊接接头的型式和坡口的作用与形式是多种多样的,根据不同的焊接要求和材料特性选择合适的类型和坡口形式,可以提高焊接接头的强度、稳定性和质量。
焊接接头形式

焊接接头形式
一、焊接接头的形式:有对接接头、角接接头、T形接头和搭接接头等;
二、焊接接头的选择:主要根据焊接结构形式;焊件厚度、焊缝强度要求及施工条件等情况来选择;
三、焊接接头的功能:
1对接接头:受力均匀,在静载和动载作用下都具有很高的强度,且外形平整美观,是应用最多的接头形式;但对焊前准备和装配要求较高;
2搭接接头:焊前准备简便,但受力时产生附加弯曲应力,降低了接头强度;
3角接接头:通常只起连接作用,只能用来传递工作载荷;
4T形接头:广泛采用在空间类焊件上,具有较高的强度,如船体结构中约70%的焊缝采用了T形接头;
四、焊接坡口形式:
1坡口的作用:使厚度较大的焊件能够焊透,常将金属材料边缘加工成一定形状的坡口,并且坡口能起到调节母材金属和填充金属比例即调整焊缝成分的作用;
2手工电弧焊接接头坡口形式与尺寸如下
一、对接接头:。
焊接接头及坡口形式
焊接接头及坡口形式一、接头的分类接头是由两个或两个以上零件用焊接方法连接的,焊接结构通常由若干个焊接接头组成。
T 对接焊头;型接头(十字)角接接头搭接接头端接接头;在结构中的作用:1()工作接头:工作力的传递;联接接头:更主要的作用是作焊接的办法使更多的焊2()接连接成整体,起连接作用。
通常不做强度计算。
)(3蜜封接头:防止泄漏是其主要作用。
对接接头.1.从受力的角度看,受力状况好,应力集中程度小,材料消耗少,变形也较小。
往往在接头开坡口。
2.T型和十字接头将相互垂直的焊件用角焊缝边接起来的接头,分焊透、不焊透两种,接头焊透,要根据坡口的T型和十字接头承受动载能力而定,不焊透的T型和十字接头承受力是不周的。
3.搭接接头°是指两个焊接部分重叠在一起。
搭接接头应力分布不均匀,强度较低。
4.角接头是指两个焊件的端面构成大于30°、小于是135°夹角,用焊接连接起来的接头。
5.端接接头是指将两构件重叠放置或两焊件之间的夹角不大于30°,用焊接边接起来的接头。
二、坡口的形式和坡口尺寸1.坡口的形式主要是保证焊接接头的质量和方便焊接、使焊缝根部焊透。
选用何种坡口形式,主要取决于焊接的方法、焊接的位置、焊件的厚度、焊缝熔透要求。
.选择坡口应注意如下问题:1)坡口的加工条件;2)可焊接性;3)焊接材料的消耗生产成本;4)焊接变形如何;常用的坡口形式:1)I型2)V型3)双Y型4)U型5)双Y形2.坡口的作用1)确保焊接电源深入到坡口根部间隙处;2)操作清除焊渣;3)调节熔敷金属比例,提高焊接接头综合性能;坡口的加工.3.加工方法的选择:(1)剪边:用剪板机剪切加工;(2)刨边:用刨床或刨边机加工;(3)车边:用车床和专用管贡上加工;(4)热切割:用气体火焰或等离子弧加工;(5)碳弧切割:清理焊根时开坡口;(6)铲削或磨削:手工或风动工具铲削坡口;4.坡口尺寸1)坡口角度:两坡面之间的夹角;符号a表示。
焊接接头及坡口形式
焊接接头及坡口形式焊接接头是一种连接件,用于连接或修复金属材料。
焊接接头的选择和设计对于焊接的质量和强度有着重要影响。
在焊接中,常用的接头形式包括对接接头、角接头、搭接接头、角搭接接头、T接头等。
对接接头是通过将两个要连接的金属材料的端部放在一起,形成一个直线的接合缝,然后通过焊接将其连接在一起。
对接接头适用于需要承受拉力或压力的部位,例如钢结构、管道等。
角接头是将两个要连接的金属材料的边缘切割成45度角,然后通过焊接将其连接在一起。
角接头常用于连接L型构件,例如角钢、角铁等。
搭接接头是将两个要连接的金属材料的端部重叠在一起,然后通过焊接将其连接在一起。
搭接接头适用于连接薄板、管道等材料,具有较好的承载能力和密封性能。
角搭接接头是将两个要连接的金属材料的边缘切割成45度角,并且边缘有一定的搭接长度,然后通过焊接将其连接在一起。
角搭接接头更加牢固,适用于要求较高的连接,例如船舶、桥梁等工程项目。
T接头是将两个要连接的金属材料的端部放在一起,形成一个T字形的接合缝,然后通过焊接将其连接在一起。
T接头适用于连接管道、支架等材料,具有较好的承载能力。
对于不同的接头形式,焊接过程和焊接参数配置也会有所不同。
例如,在对接接头中,需要保持两个要连接的金属材料的端部处于直线状态,并采用相应的焊接方法、焊接材料和焊接层次,以确保焊接的质量和强度;在搭接接头中,需要保持两个要连接的金属材料的重叠部分具有一定的长度和间隙,以保证焊接的牢固性和密封性。
在实际应用中,不同的焊接接头形式会根据具体的工程需求进行选择和设计。
选用合适的接头形式可以提高焊接的质量和强度,确保焊接结构的稳定性和安全性。
因此,在进行焊接接头设计时,需要考虑材料的强度、连接部位的受力情况、使用环境的要求等因素,以及选择合适的焊接方法和焊接材料,从而确保焊接接头的耐久性和可靠性。
总之,焊接接头是焊接中非常重要的组成部分,不同的焊接接头形式适用于不同的连接要求。
焊接接头和坡口形式符号
焊接接头和坡口形式符号焊接接头是指在焊接过程中,将两个零件或两个零部件连接在一起的一种方法。
焊接接头的形式可以分为许多种类,其中最常见的是对接、搭接、角接、环接和对朝接等。
而坡口是在焊接接头的边缘或表面制造出的一种具有一定几何形状的凹槽或切口,用于放置焊条或电极,使焊接可以更好地进行。
我将详细介绍焊接接头和坡口的符号表示方法。
首先是焊接接头的符号表示方法:1.对接接头:对接接头是将两个零件的边缘或端部齐平后进行焊接。
对接接头的符号表示是将两个零件的边缘用直线连接,并在交界点处标注焊缝类型和符号。
2.搭接接头:搭接接头是将两个零件的边缘或端部错开后进行焊接。
搭接接头的符号表示是在两个零件的交界处绘制一条斜线,并在交界点处标注焊缝类型和符号。
3.角接接头:角接接头是将两个零件或两个零部件按一定角度连接在一起的焊接接头。
角接接头的符号表示是在两个零件的交界处绘制一条直线,并在交界点处标注焊缝类型和符号,并在直线上标注角度。
4.环接接头:环接接头是将环形零件连接在一起的焊接接头。
环接接头的符号表示是在两个环形零件的交界处绘制一条曲线,并在曲线上标注焊缝类型和符号。
5.对朝接接头:对朝接接头是将两个零件或两个零部件按相对朝向焊接连接在一起的焊接接头。
对朝接头的符号表示是在两个零件的交界处绘制一个箭头,并在箭头上标注焊缝类型和符号。
接下来是坡口的符号表示方法:1.V型坡口:V型坡口是将两个零件的边缘或端部加工成V形的凹槽后进行焊接。
V型坡口的符号表示是在交界处绘制两条斜线,中间通过一条斜线连接,表示坡口的形状和角度。
2.U型坡口:U型坡口是将两个零件的边缘或端部加工成U形的凹槽后进行焊接。
U型坡口的符号表示是在交界处绘制两条曲线,中间通过一条曲线连接,表示坡口的形状和角度。
3.J型坡口:J型坡口是将一个零部件或工件的边缘加工成J形的凹槽后与另一个零件连接在一起的焊接接头。
J型坡口的符号表示是在交界处绘制一条曲线和一条直线,表示坡口的形状和角度。
焊接接头、坡口样式和焊接方法(中英文+图)
e)
Double-V groove (X) 双面 V 型坡口(X 型坡口,双 Y 型坡口)
f)
Single-J groove 单面 J 型坡口
g)
Double-J groove 双面 J 型坡口
h)
Single-U groove 单面 U 型坡口
i)
Double-U groove 双面 U 型坡口
j)
Flare groove 喇叭型坡口
焊缝位置(焊接方法) a) Flat position 平焊
b)
Vertical position 立焊
c)
Horizontal position 横焊
d)
Overhead position 仰焊
பைடு நூலகம்
h) Rebated joint 锁底接头
Joint type 接头坡口形式 a) Square groove 平头坡口(不开坡口,也叫 I 型坡口)
b)
Single-bevel groove 单面斜边坡口
c)
Double-bevel (K) groove 双面斜边坡口(K 型坡口)
d)
Single-V groove 单面 V 型坡口(Y 型坡口)
Welding joints 焊接接头 a) Butt joint 对接接头
b) Corner joint 角接接头
c) (Over)lap joint 搭接接头
d) Tee/T joint T 型接头
e) Flange joint 卷边接头
f)
Edge joint 端接接头
g) Miter joint 斜对接接头
常见的焊接接头的型式和坡口作用与形式
常见的焊接接头的型式和坡口作用与形式焊接接头是用于连接两个或多个金属部件的一种常见连接方式,它具有强度高、连接稳固、工艺简单等优点。
常见的焊接接头型式有以下几种:1.直角接头直角接头是将两个金属部件以90度的直角连接在一起的接头。
这种接头常见于焊接构件中,并且通常需要进行角焊缝的焊接。
2.T型接头T型接头是将一个金属部件与另一个金属部件以T字形连接在一起的接头。
这种接头常见于板材、管道的交叉连接处,需要进行横焊缝和纵焊缝的焊接。
3.矩形接头矩形接头是将两个金属部件以矩形形状连接在一起的接头。
这种接头通常需要进行多道焊缝的焊接,以增强连接的稳定性。
4.焊缝接头焊缝接头是将两个或多个金属部件通过焊接焊缝连接在一起的接头。
焊缝接头常见于各种焊装结构中,分为横径焊缝和纵径焊缝。
5.管接头管接头是将两个金属管道通过焊接连接在一起的接头。
管接头通常需要进行法兰口焊接或对接焊接,以确保管道连接的密封性和稳定性。
不同焊接接头的坡口形式和作用也有所不同:1.单V型坡口单V型坡口是将待焊接金属部件的边缘削成V型坡口,它易于焊接和操作,适用于需要高强度焊接的情况。
2.双V型坡口双V型坡口是将待焊接金属部件的边缘削成V型坡口,两个V型坡口相对而对称,可以提供较高的焊接强度。
3.U型坡口U型坡口是将待焊接金属部件的边缘削成U型坡口,它相对于V型坡口来说,焊接强度稍低,适用于较薄的金属部件。
4.X型坡口X型坡口是将待焊接金属部件的边缘削成X型坡口,它提供了较大的焊接接触面积,适用于焊接接头的负载较大的情况。
5.坡口备料坡口备料是将待焊接金属部件的边缘削成一定宽度和深度的坡口形状,以便于焊接材料的充填和焊接质量的保证。
以上是常见的焊接接头型式和坡口作用与形式。
在实际应用中,根据具体的焊接要求和工件形状,可以选择合适的接头型式和坡口形式,以确保焊接质量和连接稳定性。