
水泵整套工艺样本
水泵制造、安装及验收原则一、水泵采用重要有关专业原则:1.IS02858-1975(E)《轴向吸入离心泵(16bar级)一标记,额定性能点和尺寸》。
阐明:参照采用了其标记,额定性能点原则,但大大扩充了其范畴,详细有IS02858规定泵口径范畴为Dg50-Dg200,基本性能范畴,流量为12.5m3/h400m3/h。
2.JB/6878.1-93《管道式离心泵型式与基本参数》阐明:参照采用了其形式,基本参数等原则,且大大扩充其范畴。
列:JB/T6878.1-93,规定泵口径Dg<150,流量Q<200m3/h,配套功率P<45KW,最高工作压力<1.0 Mpa,吸入压力普通为0.3mpa,变化材质可达到<1.0mpa。
TPG系列泵口径DN<500,流量Q<1200m3/h,配套功率<160kw。
最高工作压力一般<1.6mpa,变化材质可达到2.5mpa。
吸入压力普通<0.3mpa。
3.JB/T6878.2-93〈管道式离心泵技术条件〉参照采用。
4.JB/T53058-93〈管道式离心泵,产品质量分等〉参照采用。
5.GB3216-89〈离心泵、混流泵、轴流泵和旋转泵实验办法〉等效采用。
6.GB10889-89〈泵振动测量与评价办法〉等效采用。
7.GB10890-89〈泵噪声测量与评价办法〉等效采用。
8.NBK2-88〈Y系列(1P44)三相异步电动机技术条件〉参照采用。
9.JB4127-85〈机械密封技术条件〉等效采用。
10.JBT4297-92等效采用。
11.JB/T6880.1-93〈泵用灰铸铁件〉参照采用。
12.JB/T4297-92〈泵产品涂漆技术条件〉13.JB/T6880.3-93〈泵用抗磨白口铸件〉14.JB/T69133-93〈泵产品清洁度〉15.JB/T6880.2-93〈泵用铸钢件〉参照采用。
16.JB/T6879-93〈离心泵铸件过流部位尺寸公差〉参照采用。
二.我司泵类产品采用有关专业原则:1.GB/T16907-1997〈离心泵技术条件(I类)〉2.GB/T5656-94〈离心泵技术条件〈II类〉3.GB/T5657-94离心泵技术条件〈III类4.GB/T13006-91〈离心泵、混流泵和轴流泵汽蚀余量〉5.JB/T1050-93〈单级双吸清水离心泵型式与基本参数〉6.JB/TQ805-89〈立式多级离心泵型式与基本参数〉7.JB/T8687-1998〈泵类产品抽样检查〉8.GB5659-85〈多级离心泵技术条件〉9.JB5118-91〈农用污水污物潜水电泵型式与基本参数〉10.〉JB5119-91〈农用污水污物潜水电泵技术条件〉11.CJ/T3038-1995〈潜水排污泵〉12.JB/NQ222.1-90〈农用污水污物潜水电泵产品质量分等一质量指标〉13.JB/NQ222.1-90〈农用污水污物潜水电泵产品分等原则一实验办法〉14.JB/NQ222.3-96〈农用污水污物潜水电泵产品分等原则一检查规则15.JB/T6881-93〈泵可靠性验证明验〉16.GB/3214-91〈水泵流量测定办法〉17.GB/T12785-91〈潜水电泵实验办法〉三、电机有关专业原则:1.GB755-87〈旋转电机基本技术规定〉2.GB997-81〈电机构造及安装式代号〉3.GB1032-85〈三相异步电机实验办法〉4.GB1971-80〈电机线端标志与旋转方向〉5.GB4826-84〈电机功率级别〉6.GB4942.1-85〈电机外壳防护级别〉7.GB4942.2-85〈低压电器外壳防护级别〉8.GB10068.1-88〈旋转电机振动测定办法及限值测定办法〉9.GB10068.2-88〈旋转电机振动测定办法及限值振动限值〉10.GB10069.2-88〈旋转电机噪声测定办法及限值噪声测定办法〉11.GB10069.2-88《旋转电机噪声测定办法及限值噪声测定工程测定限值办法》12.JB2419-78〈户外中小型异步电动机〉13.NBK2-88〈Y系列(IP44)三相异步电动机技术条件(机座号80-315)〉四、内部质量控制程序文献:原则编号文献名称1.ISG/ISW80-95〈检查和实验控制程序〉2.ISG/ISW81-95〈采购质量控制程序〉3.ISG/ISW82-95〈不合格品控制程序〉4.ISG/ISW83-95〈质量记录控制程序〉5.ISG/ISW84-95〈服务程序〉6.ISG/ISW85-95〈合同评审程序〉7.ISG/ISW86-95〈纠正和防止办法实行程序〉8.ISG/ISW87-95〈过程控制程序〉9.ISG/ISW88-95〈内部质量审核程序〉10.ISG/ISW89-95〈计量管理规定〉11.ISG/ISW90-95〈设备管理制度12.ISG/ISW91-95〈产品标记和可追朔性程序〉13.ISG/ISW92-95〈文献和资料控制程序〉14.ISG/ISW93-95〈管理评审程序〉15.ISG/ISW94-95〈设计控制程序〉16.ISG/ISW95-95〈设计评审程序〉17.ISG/ISW96-95〈检查测量和实验设备控制程序〉18.ISG/ISW97-95〈检查和实验、状态控制程序制程序〉19.ISG/ISW98-95〈搬运、储存、包装、防护科交付控制程序制程序〉20.ISG/ISW99-95〈人员培训管理程序制程序〉21.ISG/ISW100-95〈技术实行程序制程序〉22.ISG/ISW101-95〈工艺文献、技术资料管理规定制程序〉优质产品来源于先进设计,更是依赖于优良制造可靠保证,而优良制造取决于完善加工工艺。
只有选取了对的加工工艺,才干制造出高精度产品,减少生产成本,提高生产效率,为公司创造良好效益。
水泵零件制造因品种多、构造复杂、用料广泛,以致加工难度大,工艺质量不易控制。
尤以单件、小批量,品种多变生产模式,工序相对较为集中,更加规定操作者掌握较全面机械制造专业知识,具备良好综合素质。
水泵零件构造复杂,铸件占80%以上,重要为铸铁件、铸钢件和锻造不锈钢件;轴类零件较少,重要为优质碳钢、铬钢或不锈钢件。
水泵零件加工,因其具备水力流道,在考虑定位装夹基准时必要找正流道对的位置。
避免装配后导致压水室与叶轮流道偏斜、错位、间隙不均甚至碰擦,影响产品质量。
为了保证零件制造精度,需要设计相应工装,并合理安排工艺流程控制工艺因素。
现针对生产中容易浮现问题将工件装夹、加工规定、典型零件加工工艺浅析如下:一、工件装夹1、操作者必要在熟悉产品图样、工艺文献和工艺装备基本上从事作业生产,避免盲目生产导致零件报废;2、在机床工作台面上安装夹具时,要擦净其定位基准面,并找正加工规定相对位置;3、工件装夹前应将其定位面、夹紧面,夹具定位面擦拭干净,不得有毛刺,保证定位精度;4、按工艺规定定位基准装夹,定位基准符合如下原则:(1)、尽量使设计基准、加工基准、检查基准重叠,便于加工尺寸链换算和测量;(2)、尽量使各加工面采用同一定位基准,容易保证形位公差,如平行度、同心度、垂直度等;(3)、粗加工基准选用应结合后续工序定位规定,有助于提高加工精度;(4)、精加工工序定位基准应是巳加工表面,使定位精确、加工精度高;(5)、选取定位基准必要使工件定位、夹紧以便,加工时稳定可靠。
5、夹紧工件夹紧力大小恰当,夹紧力作用点应通过支承面,尽量接近加工面;对刚性较差或是悬空工件,应增长辅助支承以增强刚性;6、夹紧精加工面应以铜皮作软垫保护,不损坏巳加工表面;7、加工面应尽量接近床头箱,选用恰当刀具增强系统刚性,提高加工表面粗糙度。
二、加工规定1、操作者应依照图样技术规定和工艺文献规定,及工件材质、精度规定、机床、刀具、夹具等状况,对的选取工艺路线,合理选取切削用量;2、对有公差规定尺寸在加工时应尽量按中间公差加工;3、工艺规程未规定粗加工表面粗糙度应不不不大于Ra25;下道工序需淬火表面粗糙度不大于Ra6.3;铰孔前表面粗糙度不不不大于Ra12.5;磨削前表面粗糙度应不不不大于Ra6.3;4、粗加工倒角、倒圆、槽深应按精加工余量加大或加深,保证精加工后达到设计规定;退刀槽切忌过深和锐角,以避免应力集中;5、图样或工艺中未规定倒角和自由尺寸应按有关规定制作;6、本道工序产生毛刺应在本工序去除;7、在大件加工过程中,应时常检查工件与否松动,以防影响加工质量或发生事故;8、粗、精加工在同一工序进行时,应考虑热胀冷缩、加工应力等因素影响最后尺寸精度;9、在切削过程中,若加工系统发出不正常声音或粗糙度突然变坏,应及时退刀停车检查;10、对的使用量具,测量前注意校准,检查时切忌用力过大导致量具损坏或增大测量误差;11、加工后工件应在规定工位器具上摆放,以免损伤加工表面;12、加工后工件应经专职检查员检查合格后转入下道工序。
三、典型零件加工工艺分析1、泵体加工工艺:泵体加工工艺重点是保证装配基准孔面与压水室流道对的位置。
泵体加工设备重要为车床、立车、镗床等,其中卧式车床适合小泵体加工,生产效率虽高,但不便找正加工面与流道相对位置,常导致装配基准孔与流道中心面不垂直及相对位置不精确。
因此大泵体多在立车和镗床上加工,工件装夹在工作台面上,可用垫铁校正流道位置,压紧方便;并且镗床工作台可旋转,能在一次装夹中加工各种侧面。
如管道离心泵泵体使用镗床工艺路线为:(1)、以底脚面垫准找正流道后夹紧,分别车进出口法兰,保证了法兰平行且与流道中心重叠;(2)以进水口法兰立于工作台上找正流道后压紧,车准叶轮装配端各孔面;然后工作台旋转180度后锁紧车好底脚面,保证了装配孔面与流道位置精度;(3)、按图样完毕其他工序。
2、叶轮加工工艺:叶轮加工重要集中在车床上完毕,常用工艺路线为:(1)、用四爪夹叶轮外径或后口环,以流道中心或先后盖板流道面作轴向找正基准及叶轮进口直径作径向找正后夹紧,粗车叶轮进口端口环留精车余量1-2mm,及前板面;本工序保证叶轮流道相对位置;(2)、三爪夹巳车叶轮口环找正工件后夹紧,将后口环、外径、内孔、后盖板车好,保证了内孔、外径、口环同心度规定;(3)、专心轴以叶轮内孔定位,精车叶轮前口环,保证前口环与内孔同心度规定;(4)、三爪夹后口环或外径找正内孔插键槽,保证键槽对称度;(5)、钻叶轮平衡孔,保证大小并均分叶片间距,不损伤叶片;(6)、做平衡实验。
3、泵盖(或电机支架)加工工艺(管道泵为例):泵盖零件构造普通一端止口连接电机,另一端台阶连接泵体。
两端安装配合孔面无法在一次装夹中同步加工完毕,如不同心将会浮现质量问题。
常用加工工艺为:(1)用四爪夹住一端(如泵体连接端)找正、把另一端粗精车好;(2)在车床上安装校准车胎尺寸,将巳车一端(电机安装止口)配合孔装入车胎内找正压紧、粗精车泵体连接端尺寸,这样两端同心度完全可以保证。
水泵生产工艺
水泵生产工艺水泵是一种将机械能转化为流体能的装置,被广泛使用于工业、农业、城市供水等领域。
在水泵的生产过程中,工艺设计是至关重要的环节,它直接关系到水泵的质量和性能。
下面将介绍水泵的生产工艺。
首先,水泵生产的第一步是材料准备。
水泵的制造材料通常有铸铁、不锈钢等。
其中铸铁是常用的制造材料,因其具有较高的强度和耐腐蚀性能。
在材料准备阶段,需要根据产品的要求选用合适的材料,并进行材料的配料和熔炼。
材料熔炼后,可以进行浇铸成型。
其次,水泵的生产中需要进行机械加工。
机械加工是指对铸铁等材料进行切削、磨削、钻孔等加工工艺。
机械加工的主要目的是调整和修整零件的形状和尺寸,以满足产品的要求。
机械加工可以采用数控机床进行,这样可以提高加工的精度和效率。
接下来,水泵的生产中需要进行装配工艺。
装配工艺是将各个零件进行组装,并进行连接和固定。
装配工艺需要根据产品的要求和技术要求进行操作。
装配工艺中,通常会进行润滑和密封处理,以保证水泵的正常运行。
在水泵的生产过程中,还需要进行调试和测试。
调试是对组装好的水泵进行检验和调整,确保其运行正常。
测试是通过对水泵进行运行试验,检测其性能和质量。
调试和测试的目的是发现和解决问题,以保证生产出合格的水泵产品。
最后,水泵生产过程中还需要进行包装和运输。
包装是将水泵进行适当的包装,以保护其不受损坏。
常用的包装方式有木箱包装和纸箱包装。
运输是将包装好的水泵进行运输,送达到用户手中。
运输需要选择合适的运输方式和运输工具,以确保水泵的安全运输。
综上所述,水泵的生产工艺包括材料准备、机械加工、装配、调试和测试、包装和运输等环节。
这些环节相互关联,每个环节都是生产过程中不可或缺的一部分。
只有对每个环节进行严格控制和管理,才能生产出高质量、可靠性能的水泵产品。
水泵的生产工艺也在不断创新和改进中,以满足用户的需求和市场的竞争。
水泵主要部件加工工艺

水泵主要部件加工工艺【水泵主要部件加工工艺】**一、水泵主要部件加工工艺的历史**其实啊,水泵这玩意儿的历史那可是相当久远啦。
早在古代,人们就已经开始尝试利用一些简单的原理来实现水的输送。
最早的水泵可以追溯到古希腊时期,那时候的水泵结构简单,功能也比较单一。
随着时间的推移,特别是工业革命之后,水泵的技术得到了飞速的发展。
在 19 世纪,蒸汽机的出现为水泵的发展提供了强大的动力支持。
这时候的水泵主要部件的加工工艺还比较粗糙,说白了就是精度不高,材料也不够先进。
到了 20 世纪,随着电力的广泛应用和机械制造技术的不断进步,水泵主要部件的加工工艺逐渐走向了精细化和自动化。
比如说,以前加工叶轮可能就是靠手工一点点打磨,效率低不说,精度还没法保证。
现在呢,有了数控机床,加工出来的叶轮那叫一个精致,尺寸精确,性能也大大提高了。
**二、水泵主要部件的制作过程**1. 叶轮的制作1.1 设计与选材其实啊,叶轮就像是水泵的“心脏”,它的好坏直接决定了水泵的性能。
在制作叶轮之前,得先根据水泵的工作要求进行设计。
比如说,要确定叶轮的形状、尺寸、叶片的数量和角度等等。
选材料也很关键,一般会选择强度高、耐磨损、耐腐蚀的材料,像不锈钢、铸铁之类的。
1.2 加工成型接下来就是加工成型啦。
现在常用的方法有铸造和机械加工。
铸造就是把熔化的金属倒进模具里,等冷却凝固后就得到了叶轮的毛坯。
机械加工呢,就是用机床对毛坯进行切削、钻孔、铣削等操作,把叶轮加工到设计的尺寸和形状。
1.3 表面处理叶轮加工好后,还得进行表面处理。
比如说,为了提高叶轮的表面硬度和耐磨性,会进行淬火、渗碳等处理。
2. 泵轴的制作2.1 材料准备泵轴可是要承受很大的扭矩和弯矩的,所以材料得够结实。
一般会选择优质的合金钢。
2.2 加工工艺先通过锻造或者轧制把原材料加工成轴的毛坯,然后用机床进行车削、磨削等加工,让轴的直径、长度、表面粗糙度等都达到设计要求。
2.3 热处理为了提高泵轴的强度和韧性,还得进行热处理,像调质处理、正火处理等。
水泵制造工艺流程

水泵制造工艺流程
《水泵制造工艺流程》
水泵是一种用于输送液体的设备,广泛应用于工业、农业和家用领域。
水泵的制造工艺流程一般包括以下几个步骤:
1. 设计与规划:水泵的制造工艺首先需要进行设计与规划。
工程师根据客户的需求和要求,制定水泵的技术参数、结构设计、材料选择等方案。
2. 材料准备:根据设计方案,采购合适的材料。
一般来说,水泵的主要材料包括铸铁、不锈钢、铜、塑料等。
材料的质量和选用对水泵的性能和使用寿命有着重要影响。
3. 零部件加工:将采购的材料进行加工,制作成水泵所需的零部件,包括叶轮、泵壳、轴承座、密封圈等。
这些零部件的精度和表面光洁度对水泵的性能和效率非常重要。
4. 组装与调试:将加工好的零部件进行组装,形成完整的水泵。
在组装过程中,需要对各个零部件的连接、间隙、转动平衡进行严格控制。
组装完成后,需要对水泵进行调试,确保其性能指标达到设计要求。
5. 质量检验与包装:对组装完成的水泵进行质量检验,包括外观检查、性能测试、密封性检验等。
合格的水泵进行包装,保护产品不受损坏,并标明产品规格、型号、生产日期等信息。
6. 出厂交付:对通过质量检验并包装完好的水泵进行出厂交付,运往客户指定的地点,安装使用。
水泵的制造工艺流程是一个复杂且严谨的过程,需要各个环节的严格控制和密切配合。
只有在每个步骤都严格执行,才能生产出优质的水泵产品,满足客户的需求。
(2组)水泵叶轮座工艺过程卡
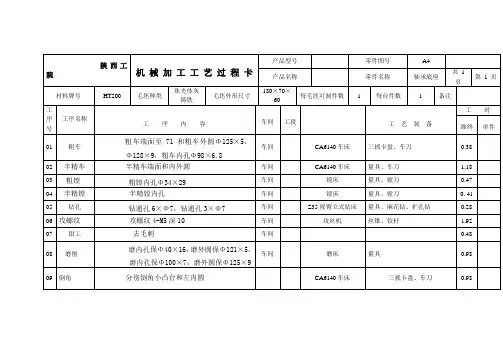
陕西工
院机械加工工艺过程卡产品型号零件图号A4
产品名称零件名称轴承底座
共 1
页
第 1 页
材料牌号HT200 毛坯种类珠光体灰
铸铁
毛坯外形尺寸
180×70×
60
每毛坯可制件数 1 每台件数 1 备注
工
序号工序名称
工序内容车间工段工艺装备
工时
准终单件
01 粗车
粗车端面至71和粗车外圆Φ125×5,
Φ128×9,粗车内孔Φ98×6.8
车间CA6140车床三抓卡盘、车刀0.38
02 半精车半精车端面和内外圆车间CA6140车床量具、车刀 1.18
03 粗镗粗镗内孔Φ34×29车间镗床量具、镗刀0.47
04 半精镗半精镗内孔车间镗床量具、镗刀0. 41
05 钻孔钻通孔6×Φ7,钻通孔3×Φ7车间Z35摇臂立式钻床量具、麻花钻、扩孔钻0.28
06 攻螺纹攻螺纹4-M5深10车间攻丝机丝锥、铰杆 1.92
07 钳工去毛刺车间0.48
08 磨削
磨内孔保Φ40×16,磨外圆保Φ121×5,
磨内孔保Φ100×7,磨外圆保Φ125×9
车间磨床量具0.98 09 倒角分别倒角小凸台和左内圆CA6140车床三抓卡盘、车刀0.98
10 检验检验,入库
设计(日期)审核(日期)标准化(日期)会签(日期)校对(日期)
标记处数更改文件
号
签字日期标记更改文件号签字日期。
水泵操作工艺流程

水泵操作工艺流程一、启动水泵前应注意事项:1、打开水泵排气阀将水泵气体排尽完后,关闭放气阀,检查水池液位是否充足。
水泵周围是否有杂物,手动盘车是否灵活,通知工长、电工,维修工到现场。
通知看水工准备启动水泵,确认后,方可启动水泵。
二、启动:常压、高压、软水、热风、上塔泵进口全开,出水电动全开,出水蝶阀高压至8℃,其它10℃。
电工启动水泵后,打开出水蝶阀缓慢开到指定位置,调好水压,通知工长压力是否达到配合工长调到所须压力,注意不能超过电机额定电流,低压电机启动后,有缓冲10-15秒时间,待运行指示灯亮方可打开出水蝶阀。
三、停泵:停泵时,缓慢关闭出水蝶阀,关至5℃左右方可停止电机,然后关闭出水蝶阀。
四、倒泵:在运行中,如有一台泵发生异常,经确认后通知工长,进行倒泵作业,并通知电工、维修、看水工,高压泵经看水工打开过滤器旁通后确认方可作业,其它水泵启动电机,开出水蝶阀,同时关闭异常水泵出水蝶阀,两人相互配合不要出现过高的水压变动,达到高炉所须压力,停异常水泵,配合维修工或电工检查、维修水泵,并做好记录。
应急泵作业操作规程应急泵注意事项:每天不少于两次检查柴油机、排气阀,排水是否有气体,燃油是否充足,机油是否在刻线位置,水箱水位是否充足,电池是否正常,机身是否干净,注意:室内温度低于20℃时,必须启动加热器。
启动:检查以上工作是否到位,周围是否有人或杂物。
通知工长、维修、电工到场,在现场启动箱启动,把钥匙打到手动位置,按启动按钮,启动后柴油机有缓冲20秒左右时间,然后打开出水阀门,调到高炉所须压力。
注意:常压扬程不超78米,高压210米,软水78米,转速1480转,软水应急泵启动后,打开前后联通阀前15℃后,全开。
停止:关闭出水阀门,按停止按钮。
柴油机缓慢减速,3分钟后自停。
软水同时关闭前后联通阀,在运行中,柴油机或水泵出现紧急情况,按强停按钮并通知工长,做好记录。
应急泵自启:把钥匙打到自动位置,电脑点开自动位置,压力低于0.5KPA,高压低于10KPA,停电或压力低于指定位置时,柴油机自启,如果没有自启,现场机旁箱按强行启动,通知工长,做好记录。
水泵整套工艺【范本模板】

水泵制造、安装及验收标准一、水泵采用的主要相关专业标准:1。
IS02858-1975(E)《轴向吸入离心泵(16bar级)一标记,额定性能点和尺寸》.说明:参照采用了其标记,额定性能点标准,但大大扩充了其范围,具体有IS02858规定的泵口径范围为Dg50-Dg200,基础性能范围,流量为12。
5m3/h400m3/h。
2。
JB/6878。
1-93《管道式离心泵型式与基本参数》说明:参照采用了其形式,基本参数等标准,且大大扩充其范围。
列:JB/T6878.1-93,规定的泵的口径Dg<150,流量Q<200m3/h,配套功率P<45KW,最高工作压力<1。
0Mp a,吸入压力一般为0.3mpa,改变材质可达到<1。
0mpa。
TPG系列泵的口径DN<500,流量Q<1200m3/h,配套功率<160kw。
最高工作压力一般<1。
6mpa,改变材质可达到2。
5mpa。
吸入压力一般<0.3mpa。
3. JB/T6878.2-93〈管道式离心泵技术条件〉参照采用。
4。
JB/T53058—93〈管道式离心泵,产品质量分等>参照采用。
5。
GB3216-89 〈离心泵、混流泵、轴流泵和旋转泵试验方法〉等效采用.6. GB10889-89〈泵的振动测量与评价方法>等效采用。
7。
GB10890—89〈泵的噪声测量与评价方法〉等效采用。
8。
NBK22007-88〈Y系列(1P44)三相异步电动机技术条件>参照采用。
9. JB4127—85 〈机械密封技术条件>等效采用。
10。
JBT4297-92 等效采用。
11. JB/T6880.1—93 〈泵用灰铸铁件〉参照采用。
12. JB/T4297-92 <泵产品涂漆技术条件>13。
JB/T6880.3—93〈泵用抗磨白口铸件>14. JB/T69133—93〈泵产品清洁度〉15。
JB/T6880。
2-93〈泵用铸钢件〉参照采用。
16. JB/T6879—93〈离心泵铸件过流部位尺寸公差〉参照采用。
水泵制作流程
水泵制作流程下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by theeditor. I hope that after you download them,they can help yousolve practical problems. The document can be customized andmodified after downloading,please adjust and use it according toactual needs, thank you!In addition, our shop provides you with various types ofpractical materials,such as educational essays, diaryappreciation,sentence excerpts,ancient poems,classicarticles,topic composition,work summary,word parsing,copy excerpts,other materials and so on,want to know different data formats andwriting methods,please pay attention!水泵制作流程如下:1. 设计阶段:根据客户需求和要求,设计出水泵的结构图和参数要求。
格兰富水泵KP样本
KP系列中开双吸泵7.运行条件 19泵送介质 19环境温度和海拔高度 19轴封 19压力 19流量 19性能曲线和数据 20 8.如何阅读性能曲线 20曲线适用原则 21性能测试 21目击测试 219. 性能曲线 222极 22 4极 246极 36图1 PACO KP 系列水平中开双吸离心泵农业灌溉• 农田排灌(排涝)取水和送水• 农场喷灌和滴灌系统水输送• 水产养殖池塘水输送图2 泵和电机共用底座图4光泵无底座KP 6极KP1020-3/4●●●KP1024-3/4●●●KP1220-5/6●●KP1220-7/8●●KP1213-1/2●●●1)详细的结构介绍见结构说明。
带机械密封的结构型式跟填料密封结构的泵有所不同。
85674图5 KP泵铭牌示例序号描述1产品编号2泵型号3订单序列号4生产日期5叶轮直径6额定扬程7额定流量8额定转速图 6 结构型式1 剖视图(整体式机械密封腔结构)图 7 结构型式 2剖视图(分体式机械密封腔结构)图8 KP泵端视图(非驱动端)58密封盖灰铸铁58a螺栓不锈钢66O型圈NBR 67a轴套螺母,右旋螺纹铜67b轴套螺母,左旋螺纹铜72a垫片植物纤维76铭牌不锈钢79挡水圈橡胶105轴封109O型圈NBR 109a O型圈NBR 110O型圈NBR 113轴承座灰铸铁113c轴承压盖,驱动端灰铸铁113d轴承压盖,非驱动端灰铸铁113e垫片植物纤维113f唇形密封, 非驱动端NBR 113g唇形密封, 驱动端NBR 114螺栓碳钢114a螺栓碳钢114b螺栓碳钢116轴套不锈钢116a轴套,驱动端不锈钢116b轴套,非驱动端不锈钢116c轴套不锈钢116d轴套不锈钢116e紧定螺钉不锈钢124密封腔灰铸铁195油嘴铜图12 双吸叶轮示意图图11 泵轴所有叶轮均按照ISO1940 G6.3级标准做动平衡试验。
图14 挠性叠片联轴器图16 B型橡胶波纹管机械密封示意图填料密封填料箱结构包括浸渍石墨填料环等。
泵体零件的机械加工工艺规程及工艺装备设计(含全套CAD图纸)
毛坯尺寸为零件的尺寸加上所查得的加工余量值。
2.4 设计毛坯
(1)确定圆角半径
需 要加 工的 和不 需要 加工 的过 度表面处圆 角半径为 R=2mm;其 余的圆角 半 径 为 R3~ R5。
(2)确定拔模斜度
查表得: 拔模斜度为 5°
(3)确定分模位置
选择在主视图中距左端面 28mm 处的平面为分模面。
由于所学的知识所限,考虑的不够全面,设计中还有许多不足之处,希望 各位老师多加指教,提出您宝贵的建议。
2
1 零件的工艺分析及生产类型的确定
1.1 零件的工艺分析
通过对该零件图的重新绘制,知原图样的视图正确、完整,尺寸、公差及 技 术 要 求 齐 全 。该 零 件 需 要 加 工 的 表 面 均 需 切 削 加 工 ,各 表 面 的 加 工 精 度 和 表 面 粗糙 度都 不难 获得 。以下 是泵 体需 要加 工 的 表面 以及 加工 表面 之 间 的位 置 要 求和粗糙度。
五、指导教师评语
成 绩:
指导教师 日期
IV
摘要
设计内容为设计泵体零件的机械加工工艺规程及工艺装 备,并绘制出泵体零件图、毛坯图、夹具体零件图和夹具装配 图,填写机械加工工艺过程综合卡片和编制所设计夹具对应的 那道工序的机械及啊工工艺卡片,并编制课程设计说明书。
设 计 意 义 :通 过 本 次 的 课 程 设 计 ,我 将 所 书 本 上 所 学 的 理 论 只是与生产实践相结合,在这个过程中我独立地分析和解决了 零件机械制造的工艺和工序安排的问题,设计了钻床床专用夹 具这 工艺装备,解决了 泵体上孔φ 15H7 的加工问题。这 次 设计 为今后的毕业设计及对未来将从事的工作进行了一次适应性训 练,从而打下了良好的基础。
泵类设备安装工艺标准样本
泵类设备安装施工工艺标准QB-CNCEC J20701-1适用范围本工艺标准适用于除蒸汽往复泵之外的化工用泵的安装工程(包括整体安装和解体安装的泵),包括单机试车和配合系统联动试车。
泵类设备的典型结构见图1(1)—(9)。
图1( 1) 离心泵结构图图1( 2) 水平剖分式离心泵图1(3) 垂直剖分式离心泵1-泵体;2-泵盖;3-叶轮;4-泵轴;5-轴承体;6-齿轮联轴器;7-轴套;8-叶轮密封环;9-泵体密封环;10-填料环;11-填料;12-水冷式填料压盖资料内容仅供您学习参考,如有不当之处.请联系改止或者删除。
安全阀图1(4) 齿轮泵图1(5) 螺杆泵图1(6) 电动柱塞泵1 ■机座;2-曲轴;3■连杆;4■十字头;5■液缸;6■吸入阀;7■排出阀;8■柱塞;9-填料阀图1(7) 柱塞式计量泵资料内容仅供您学习参考,如有不、"|之处,请联系改正或者删除。
图1( 8) 隔膜式泵头计量泵图1(9) 双隔膜式泵头计量泵2施工准备2.1技术准备2.1.1施工技术资料2.1丄1审批合格的设备布置图。
2.1.1.2审批合格的设备配管图。
2.1.1.3审批合格的工艺流程图。
2.1.1.4审批合格的其它相关施工图。
2.1.1.5设备出厂技术资料。
2.1.2现行施工标准规范2.121《机械设备安装工程施工及验收通用规范》GB502312.122《化工机器安装工程施工及验收规范》HGJ2072.123《压缩机.风机、泵安装工程施工及验收规范》GB502752.124《工程建设安装工程起重施工规范》HG202012.125《脱脂工程施工及验收规范》HG202022.126《工业设备化学清洗质量标准》SH35052.1.2.8《施工现场临时用电安全技术规范》JGJ462.1.2.9《化学工业工程建设交工技术文件规定》HG202372.1.3施工方案2.1.3.1泵设备安装施工方案。
2.1.3.2泵设备单机试车方案。