
机械加工工艺过程卡片 - 输出轴
标准化(日期)
会签(日期)
胡坤玮
钻
机械加工工序卡片
产品型号
零件图号
产品名称
输出轴
零件名称
输出轴
共
10
页
第
10
页
车间
工序号
工序名称
材料牌号
90
钻
ZG45
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸件
设备名称
设备型号
设备编号
同时加工件数
C5116
夹具编号
夹具名称
切削液
07
粗铣N面夹具
工位器具编号
夹具编号
夹具名称
切削液
05
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
准终
单件
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
m/min
mm/r
mm
机动
辅助
1
装夹
2
粗车右端面
CA6140
110
45.6
0.65
1.5
1
3
精车右端面
CA6140
110
45.6
1.3
1.5
05
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
准终
单件
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
m/min
mm/r
mm
机动
辅助
1
装夹
2
粗车精车Φ176
100
0.5
1.5
1
3
倒角
100
0.5
1.5
1
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
中北大学
机械加工工艺过程卡片
产品型号
零件图号
产品名称
输出轴
零件名称
输出轴
共
10
页
第
1
页
材料牌号
ZG45
毛坯种类
铸铁
毛坯外形尺寸
每毛坯件数
1
每台件数
备注
工
序
号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
准终
单件
1
锻造
锻造毛胚
2
热处理
退火(消除内应力)
3
车
粗车左端面钻中心孔,车各圆柱面留半精车、精车余量
CA6140
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸件
设备名称
设备型号
设备编号
同时加工件数
Z5125
夹具编号
夹具名称
切削液
04
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
准终
单件
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
m/min
mm/r
mm
机动
辅助
1
装夹
2
镗孔Φ80
胡坤玮
铣
机械加工工序卡片
产品型号
零件图号
产品名称
输出轴
零件名称
输出轴
共
10
页
第
10
页
车间
工序号
工序名称
材料牌号
90
铣
ZG45
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸件
设备名称
设备型号
设备编号
同时加工件数
C5116
夹具编号
夹具名称
切削液
07
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
准终
单件
辅助
1
装夹
2
钻Φ55
YB-211
287
72
0.12
1
1
3
扩孔Φ80Φ104留镗孔余量
YB-211
287
72
0.12
1
1
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
胡坤玮
镗
机械加工工序卡片
产品型号
零件图号
产品名称
输出轴
零件名称
输出轴
共
10
页
第
8
页
车间
工序号
工序名称
材料牌号
70
镗
ZG45
CA6140
三爪卡盘
11
车
倒角
CA6140
三爪卡盘
12
铣
铣φ50钻、扩、铰φ20到要求
YB-211
专用夹具
13
铣
铣键槽
C5116
分度头
14
去毛刺
去除全部毛刺
钳工台
15
终检
按零件图样要求全面检查
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
胡坤玮
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
设备型号
设备编号
同时加工件数
X6135
夹具编号
夹具名称
切削液
06
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
准终
单件
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
m/min
mm/r
mm
机动
辅助
1
装夹
2
倒角
X6135
287
72
0.12
1
1
3
设计(日期)
校对(日期)
三爪卡盘
4
车
粗、精车右端面
CA6140
三爪卡盘
5
车
粗车φ176外圆柱面 倒角
CA6140
三爪卡盘
6
热处理பைடு நூலகம்
调质
7
车
半精车左端各圆柱面到要求
CA6140
三爪卡盘
8
车
精车左端台阶到要求并倒角
CA6140
三爪卡盘
9
车
钻φ50的底孔,扩φ80、φ104孔留镗孔余量
CA6140
三爪卡盘
10
镗
镗φ80孔到要求,倒角
胡坤玮
车
机械加工工序卡片
产品型号
零件图号
产品名称
输出轴
零件名称
输出轴
共
10
页
第
5
页
车间
工序号
工序名称
材料牌号
40
车
ZG45
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸铁
设备名称
设备型号
设备编号
同时加工件数
X61L
夹具编号
夹具名称
切削液
05
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
准终
单件
工步号
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
m/min
mm/r
mm
机动
辅助
1
装夹
2
铣键槽
C5116
110
44
0.2
0.2
1
3
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
胡坤玮
签字
日期
粗和半精车
机械加工工序卡片
产品型号
零件图号
产品名称
输出轴
零件名称
输出轴
共
10
页
第
2
页
车间
工序号
工序名称
材料牌号
10
粗半精车
ZG45
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸铁
设备名称
设备型号
设备编号
同时加工件数
CA6140
夹具编号
夹具名称
切削液
01
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
零件名称
输出轴
共
10
页
第
6
页
车间
工序号
工序名称
材料牌号
50
车
ZG45
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸件
设备名称
设备型号
设备编号
同时加工件数
Z5125
夹具编号
夹具名称
切削液
04
粗铣N面夹具
工位器具编号
工位器具名称
工序工时(分)
准终
单件
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
毕业设计输出轴机械加工工序卡片
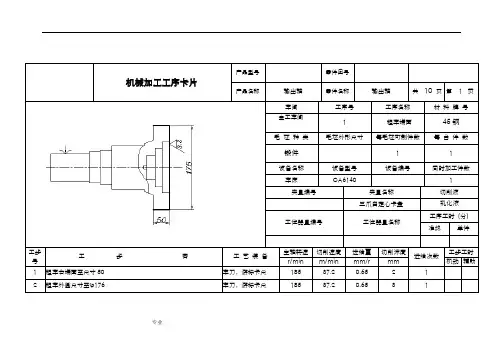
机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第 1 页车间工序号工序名称材料牌号金工车间1 粗车端面45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称切削液三爪自定心卡盘乳化液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 粗车右端面至尺寸50 车刀,游标卡尺185 37.2 0.65 2 12 粗车外圆尺寸至φ176 车刀,游标卡尺185 37.2 0.653 1.. .专业. .34机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第 2 页车间工序号工序名称材料牌号金工车间2 粗车外圆柱面45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称切削液三爪自定心卡盘乳化液工位器具编号工位器具名称工序工时(分) 准终单件.. .专业. ... .专业. .机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第 3 页车间工序号工序名称材料牌号金工车间1 半精车外圆柱面45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数车床立式钻床Z535 1夹具编号夹具名称切削液三爪自定心卡盘乳化液工位器具编号工位器具名称工序工时(分) 准终单件工步工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时.. .专业. .号r/min m/min mm/r mm 机动辅助1 钻孔10*φ20 麻花钻,径千分尺400 22.6 0.2 12 扩孔10*φ20 麻花钻,径千分尺1100 68.4 0.43 1机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第 4 页车间工序号工序名称材料牌号金工车间4 粗镗孔45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数车床C616A 1夹具编号夹具名称切削液三爪自定心卡盘乳化液工位器具编号工位器具名称工序工时(分) 准终单件.. .专业. .工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 粗车右端面至30 车刀,游标卡尺185 37.2 0.652 倒角车刀185 37.2 0.65 1 134机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴车间工序号工序名称材料牌号金工车间2 半精镗孔45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数车床X51 1夹具编号夹具名称切削液.. .专业. ... .专业. .车床CA6140 1 夹具编号夹具名称切削液三爪自定心卡盘乳化液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 粗镗孔至φ50 车刀,径千分尺185 37.2 0.65 2 12 粗镗孔至φ79 车刀,径千分尺185 37.2 0.65 2 13 粗镗孔至φ104 车刀,径千分尺185 37.2 0.65 2 14 半精镗镗孔至φ80 车刀,径千分尺185 37.2 0.65 1 15 倒角车刀185 37.2 0.65.. .专业. .机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第7 页车间工序号工序名称材料牌号金工车间7 铣45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数铣床X61W型铣床 1夹具编号夹具名称切削液专用夹具乳化液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 铣键槽16*10 铣刀,游标卡尺185 37.2 0.65 2.5 2 23.. .专业. .机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第8 页车间工序号工序名称材料牌号金工车间8 钻45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数钻床Z525立式钻床 1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分) 准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助1 钻斜孔至φ8 麻花钻,径千分尺185 37.2 0.65 12 分度,钻另一个斜空至φ8 麻花钻,径千分尺185 37.2 0.65 1.. .专业. .34机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第9 页车间工序号工序名称材料牌号金工车间9 去毛刺45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助.. .专业. .1 去毛刺185 37.2 0.65234机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10 页第10 页车间工序号工序名称材料牌号金工车间10 检45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液工位器具编号工位器具名称工序工时(分) 准终单件.. .专业. ... .专业. .。
毕业设计输出轴机械加工工序卡片

产品型号零件图号机械加工工序卡片产品名称输出轴零件名称输出轴共10页第1页工步号1 粗车右端面至尺寸502 粗车外圆尺寸至$ 176车间工序号工序名称材料牌号金工车间 1 粗车端面45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称三爪自定心卡盘工艺装备车刀,游标卡尺车刀,游标卡尺工位器具编号工位器具名称切削液乳化液工序工时(分)准终|单件主轴转速切削速度r/min m/min185进给量mm/r切削深度mm进给次数工步工时机动I辅助185机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10页第2页车间金工车间工序号工序名称材料牌号52 000191 毛坯种类锻件设备名称车床夹具编号2毛坯外形尺寸粗车外圆柱面每毛坯可制件数45钢每台件数设备型号CA6140工位器具编号设备编号同时加工件数工步号工艺装备王轴转速r/min切削速度m/min1 粗车外圆端面至266 车刀,游标卡尺185夹具名称三爪自定心卡盘工位器具名称进给量mm/r切削深度mm切削液乳化液工序工时(分)准终单件进给次数工步工时机动丨辅助产品型号零件图号机械加工工序卡片产品名称输出轴零件名称输出轴共10页第6页车间工序号工序名称材料牌号金工车间 6 精车外圆柱面45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称切削液三爪自定心卡盘乳化液工位器具编号工位器具名称工序工时(分)准终|单件工步号1工艺装备粗镗内孔至0 50 车刀,内径千分尺主轴转速r/min185切削速度m/min进给量切削深度mm/r mm进给次数工步工时机动|辅助2粗镗内孔至$ 79 3粗镗内孔至$ 104 车刀,内径千分尺185 车刀,内径千分尺1854 半精镗镗内孔至0 80 车刀,内径千分尺185 1 15 倒角车刀185产品型号机械加工工序卡片零件图号输出轴零件名称输出轴共10页第7页车间工序号工序名称材料牌号金工车间7 铳45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数铳床X61W型铣床 1 夫具编号夹具名称切削液专用夹具乳化液工位器具编号工位器具名称工序工时(分)准终单件产品名称工步号工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度进给次数工步工时mm 机动辅助铣键槽16*10 铳刀,游标卡尺185产品型号零件图号机械加工工序卡片产品名称输出轴零件名称输出轴共10页第8页工步号工艺装备麻花钻,内径千分尺2分度,钻另一个斜空至$ 8 3 麻花钻,内径千分尺车间金工车间毛坯种类锻件设备名称钻床夹具编号工位器具编号主轴转速r/min185185工序号8工序名称钻毛坯外形尺寸设备型号每毛坯可制件数1设备编号Z525立式钻床专用夹具夹具名称工位器具名称切削速度m/min进给量mm/r切削深度mm材料牌号45钢每台件数1同时加工件数1切削液工序工时(分)准终|单件进给次数工步工时机动I辅助机械加工工序卡片产品型号零件图号产品名称输出轴零件名称输出轴共10页第9页车间工序号工序名称材料牌号金工车间9 去毛刺45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1设备名称设备型号设备编号同时加工件数1夹具名称切削液夹具编号工位器具编号工位器具名称工序工时(分)准终单件工步 号工步 内 容工艺装备主轴转速 切削速度 进给量 切削深度进给次数工步工时 r/minm/minmm/rmm机动辅助1 佥验185234机械加工工序卡片产品型号 零件图号产品名称 输出轴 零件名称输出轴共 10页 第10页车间 工序号工序名称材料牌号金工车间 10检45钢毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件1设备名称设备型号设备编号 同时加工件数1工位器具编号工位器具名称工序工时(分)准终单件夹具名称切削液夹具编号。
(整理)输出轴加工工艺过程卡片

85
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改
文件号
签字
日期
标
记
处数
更改
文件号
签字
日期
中心钻,内径千分尺
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改
文件号
签字
日期
标
记
处数
更改
文件号
签字
日期
台州学院机械工程学院
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
输出轴
共
2
页
第
1
页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯件数
每台件数
备注
工
序
号
工名
序称
工序内容
车
间
工
00
车
粗车圆柱面φ55及端面。
CA6140
YT15硬质合金车刀,游标卡尺,三爪自定心卡盘,
05
车
粗车圆柱面φ176及端面、φ60、φ65和φ75及台阶面。
CA6140
YT15硬质合金车刀,游标卡尺,外经千分尺
10
车
半精车圆柱面φ55、φ60、φ65和φ75及台阶面。
CA6140
YT15硬质合金车刀,游标卡尺,外经千分尺
台州学院机械工程学院
机械加工工艺过程卡片
产品型号
零件图号
市场价格在有些情况下(如对市场物品)可以近似地衡量物品的价值,但不能准确度量一个物品的价值。三者的关系为:
(整理)输出轴工序过程卡终极版

CA6140
1
0.63
0.67
5.23
12
调头半精车Ф55、Ф60、Ф65、Ф75外圆及锥台
车床
CA6140
1
1.50
1.63
12.4
13
倒角、去毛刺、切槽
车床
CA6140
1
切两越程槽
14
粗镗三阶梯孔
车床
C616
1
0.54
0.58
4.48
15
半精镗、精镗Ф80孔
车床
C616
1
0.52
0.56
4.31
(4)列出辨识与分析危险、有害因素的依据,阐述辨识与分析危险、有害因素的过程。10000/年
材料
45#
毛坯种类
锻件
工
序
号
工序名称
设备名称
设备型号
设备数量
作业
时间
min
工时
定额
min
设备
负荷率
%
备注
1
备料
2
精锻
3
预备热处理
正火
4
粗铣小头端面、打中心孔
铣钻组合机床
XZ21.4
1
0.32
0.34
2.66
5
为圆磨床
M1320E
1
1.11
1.19
9.21
28
终检
键槽及Ф55形位公差外Ф55圆的
班级
T813-3
学号
17
组号
3
姓名
陈开元
批阅
成绩
日期
调头铣大头端面、打中心孔
铣钻组合机床
XZ21.4
1
输出轴机械加工工艺卡

机械加工工序卡片
产品型号
零件图号
共13页
产品名称
零件名称
输出轴
第7页
车间
工序号
工序名称
材料牌号
车
45钢
毛坯种类
毛坯外形尺寸
每件毛坯可制件数
每台件数
锻件
1
1
设备名称
设备型号
设备编号
同时加工件数
摇臂钻床
Z3040
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时/ min
准终
单件
会签
(日期)
标记
处数
更改号
签字
日期
标记
处数
更改号
签字
日期
机械加工工序卡片(九)
机械加工工序卡片
产品型号
零件图号
共13页
产品名称
零件名称
输出轴
第9页
车间
工序号
工序名称
材料牌号
镗
45钢
毛坯种类
毛坯外形尺寸
每件毛坯可制件数
每台件数
锻件
1
1
设备名称
设备型号
设备编号
同时加工件数
镗床
T612
夹具编号
夹具名称
切削液
45°端面车刀
粗车各圆面,留加工余量1.4mm,倒角
CA6140
90°左偏刀
4
车
粗车大端Ф176外圆,留加工余量1.2mm,车内肩孔,深度车至尺寸要求
CA6140
90°左偏刀、镗刀200,
B×H=16×25
5
热处理
调质HB217~255
轴类零件工艺工序卡片

mm/r
切削深度
mm
进给次数
工步工时/s
机动
辅动
1
半精车φ37外圆面
三爪卡盘、顶尖、90°偏刀
1200
146
0.4
0.75
1
17
2
半精车φ30外圆面
三爪卡盘、顶尖、90°偏刀
1200
120
0.4
0.65
1
18.25
3
调头,半精车φ40外圆面
三爪卡盘、顶尖、90°偏刀
966
126.7
0.5
0.75
共7页
第3页
车间
工序号
工序名称
材料牌号
车床
3
半精加工
毛坯种类
毛坯外型尺寸
每毛坯可制件数
每台件数
圆钢
Φ48x573mm
1
1
设备名称
设备型号
设备编号
同时加工件数
普通车床
C620-1
1
夹具编号
夹具名称
切削液
三抓卡盘
工位器具编号
工位器具名称
工序工时
准终
单件
工步号
工步内容
工艺装备
主轴转速
r/min
切削速度
m/min
平形砂轮
76
2
15
0.0111
1
13
4
精磨φ30外圆面
平形砂轮
40
2
15
0.0111
1
5.4
5
精磨φ37外圆面
平形砂轮
90
4
15
0.0111
1
14.7
机械加工工序卡片
机械加工工序卡片
(完整版)机械加工工艺过程卡片及工序卡片模板
工序号
工序名称
Ⅰ
粗车端面和外圆
Ⅱ
粗镗内孔
机械加工工艺过程卡片
产品型号 产品名称
HT200
毛坯种 类
铸造
毛坯外形尺寸
填料箱盖
零件图号 零件名称 每毛坯件数
填料箱盖
每 台件数
工
序
内
容
车间
粗车Φ 155 的端面 粗车Φ 155 的外圆 粗车Φ 100 的外圆 粗车Φ 75 的外圆
粗镗Φ 60 的内孔
同时加工件数 切削液
工序工时 (分 )
准终
单件
工步号 工
Ⅰ
步
内
切槽
容
工艺 装备
成形刀具
主轴转速
r/min
90
切削速度
m/min
44.93
进给量
mm/r
0.65
切削深度
mm
5.25
进给 次数
工步工时
基本
辅助
0.124
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
标记 处数 更改文件号 签字 日期 标记 更改文件号 签字 日期
填料箱盖
车间
毛坯种类
零件图号
零件名称 工序号
填料箱盖
共8
工序名称
Ⅴ
镗孔
毛坯外形尺寸 每毛坯可制件数
页第 6 页 材 料 牌号
每 台 件数
设备名称
设备型号
设备编号
同时加工件数
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时 (分 )
准终
单件
工步号 工
Ⅰ Ⅱ Ⅲ
数控加工工艺设计_毕业论文
序言数控技术也叫计算机数控技术,目前它是采用计算机实现数字程序控制的技术。
这种技术用计算机按事先存贮的控制程序来执行对设备的控制功能。
由于采用计算机代替原先用硬件逻辑电路组成数控装置,使输入数据存贮、处理、运算、逻辑判断等各种控制技能的实现,均可通过计算机软件来完成。
现在数控技术又包括两部分:一是直接数字控制简称DNC;二是计算机数字控制简称CNC。
DNC系统显著特点是:可以实现控制大量机床;更需机器数量和所需的计算机程度化。
有时需要使用卫星计算机,卫星计算机是更小的计算机,可以分担中央计算任务。
每台卫星控制着几台机床,零件加工指令程序由计算机接受,储存在内存中,当需要卫星计算机发送指令程序到每台独立机床时,来自机床的反馈数据在电脑中央存储接收之前存储在卫星内存的程序指令。
CNC的外部系统与传统的NC机相似,然而CNC中的程序使用方法是不同的。
识别计算机数控系统对于在设计中选择不同加工类型的数控机床有很重要的意义。
输出轴的用途很广泛,该输出轴用在动力输出装置中,是动力输出的关键零件之一。
该输出轴在工作中需要承受一定冲击载荷和较大的扭矩,因此该零件应具有足够的耐磨性和抗扭强度,所以设计中一定要注意表面热处理。
零件图的设计一、正确选择视图零件的视图应选择清楚而正确的表达出零件各部分的结构形状和尺寸的视图,视图及剖视图的数量应为最少。
二、图形比例除较大或较小的零件外通常尽可能采用1:1的比例绘制零件图,以直观的反映出零件的实际大小。
需注意留出尺寸界线和尺寸线的位置;由于所设计的零件长为244mm,最大直径为176mm,而选用的是A1图纸绘制,所以所选择的比例为2:1三、技术要求凡是不便于用图样或符号表示而在制造时又必须保证的条件要求,都应该以“技术要求”的形式加以说明,技术要求的内容广泛多样,具体须由零件的要求而定,一般有如下要求:(一)对铸件毛坯的要求不能允许有缩孔、缩松或疏松氧化皮及毛刺等;(二)对锻件毛坯的要求不允许有氧化皮、夹皮及裂纹等;(三)对零件表面机械性能的要求,如热处理方法及热处理后表面硬度、淬火范围和渗碳深度等;(四)对加工的要求,如是否要求与其他零件一起配合加工;(五)对未标注的圆角、倒角的说明,个别部位修饰的加工要求,如表面涂色等;(六)其他特殊要求。
机械加工工艺卡片实例
产品名称输出轴零件名称 输出轴 共 1页第 1 页产品型号 零件图号湖北工业大学机械加工工艺过程卡片机械加工工序卡片零件图号输出轴零件名称输出轴共10页 第 9页车间工序号工序名称材料牌号12钻45毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻件1设备名称设备型号设备编号同时加工件数Z37夹具编号夹具名称切削液专用夹具2工位器具编号工位器具名称工序工时(分)准终单件产品型号产品名称〒止 工步号 主轴转速 切削速度 进给量 切削深度进给次数工步工时minr/min m/min mm/r mm装夹 机动 辅助钻孔2—①8 Z550 1945 36. 7 0. 12 0.11 0.02 铰孔2—①8Z55085013. 31. 00.08 0.01设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)机械加工工序卡片零件图号输出轴零件名称输出轴共10页 第10页车间工序号工序名称材料牌号13铣45毛坯种类毛坯外形尺寸每毛坯可制件数每台件数11设备名称设备型号设备编号同时加工件数X61351夫具编号夹具名称切削液分度头工位器具编号工位器具名称工序工时(分)准终单件产品型号产品名称-rrH. 口、 工步号 工 步 内 容工 艺 装 备主轴转速 切削速度 进给量 切削深度进给次数工步工时inr/minm/minmm/rmm机动 辅助1 装夹2 粗铣键糟16-50 X6135945 89 纵 105 61 0.49 0.07 横 100 3精铣键糟16-501225153. 8纵 125 210.4260.06横130设计(日期)校对(日期) 审核(日期) 标准化(日期)会签(日期)。
轴类零件工艺工序卡片资料
轴类零件工艺工序卡片资料机械加工工艺卡片零件名称:二代变右半轴学生:指导教师:材料牌号:圆钢毛坯种类:Φ48x573mm产品型号:产品名称:二代变右半轴车间工段:未说明零件图号:04-02-01-17每毛坯可制件数:1设备编号:未说明备注:共7页工序号:1工序内容:车端面,钻中心孔;调头,车另一端面,钻中心孔工艺装备:普通车床、三爪卡盘、车床钻头、顶尖、90°偏刀工时/s:207.63工序号:2工序内容:粗车直径为φ43φ、φ37、φ30、外圆柱面;调头,粗车另一端面直径为φ40、φ35、φ30机加工外圆柱面;倒角工艺装备:C620-1通用夹具工时/s:114.34工序号:3工序内容:半精车直径为φ30、φ37外圆柱面,倒角;调头,半精车另一端面直径为φ30、φ35、φ40外圆柱面。
工艺装备:C620-1通用夹具工时/s:71.15工序号:4工序内容:粗磨直径为φ30、φ35、φ40外圆柱面;调头,磨削另一端面直径为φ30、φ37外圆柱面工艺装备:M115A通用夹具工时/s:114.34工序号:5工序内容:精磨直径为φ30、φ35、φ40外圆柱面;调头,精磨另一端面直径为φ30、φ37外圆柱面工艺装备:M115A通用夹具工时/s:68.56工序号:6工序内容:在φ35、φ37、φ40外圆柱面上铣键槽工艺装备:X53T专用夹具工时/s:41工序号:7工序内容:去毛刺,检验工艺装备:未说明工时/s:未说明工序卡片的格式已经规范,但是有些信息不完整,需要补充。
对于每个工序的内容,可以更加详细地描述一下,比如粗加工的直径范围、半精车的倒角大小等等。
同时,可以加上一些工艺参数,比如切削速度、切削深度等等,以便更好地控制加工质量。
机械加工工序卡片产品型号:机械加工工序卡片产品名称:未知零件图号:未知零件名称:未知车间:未知车床:普通车床毛坯种类:圆钢设备名称:普通车床夹具编号:未知工位器具编号:未知工序号:2毛坯外型尺寸:Φ35x160mm 设备型号:C620-1夹具名称:三抓卡盘工位器具名称:未知切削深度:2.5mm准终进给次数:1次每毛坯可制件数:1件设备编号:第2页材料牌号:未知每台件数:1件同时加工件数:1件切削液:未知工序工时:未知工步号:1工步内容:粗车φ43外圆面工艺装备:三爪卡盘、顶尖、90°偏刀机动辅动:90s工步号:2工步内容:粗车φ37外圆面工艺装备:三爪卡盘、顶尖、90°偏刀机动辅动:21.7s工步号:3工步内容:粗车φ30外圆面工艺装备:三爪卡盘、顶尖、90°偏刀机动辅动:22.7s工步号:4工步内容:调头,粗车φ40外圆面工艺装备:三爪卡盘、顶尖、90°偏刀机动辅动:36.3s工步号:5工步内容:粗车φ35外圆面工艺装备:三爪卡盘、顶尖、90°偏刀机动辅动:30s工步号:6工步内容:粗车φ30外圆面工艺装备:三爪卡盘、顶尖、90°偏刀机动辅动:7.14s工步号:7工步内容:倒角工艺装备:三爪卡盘、顶尖、45°偏刀机动辅动:未知工序号:3毛坯外型尺寸:Φ48x573mm 设备型号:C620-1工序名称:半精加工每毛坯可制件数:1件设备编号:第3页材料牌号:未知每台件数:1件同时加工件数:1件切削液:未知工序工时:未知工步号:1工步内容:未知工艺装备:未知机动辅动:未知工步号:2工步内容:未知工艺装备:未知机动辅动:未知工步号:3工步内容:未知工艺装备:未知机动辅动:未知工步号:4工步内容:未知工艺装备:未知机动辅动:未知工步内容:1.半精车φ37外圆面2.半精车φ30外圆面3.调头,半精车φ40外圆面4.半精车φ35外圆面5.半精车φ30外圆面工艺装备:三爪卡盘、顶尖、90°偏刀工步工时/s:1.172.18.253.36.34.24.55.18.25工序号:04-02-01-17工序名:半精车外圆设备名称:车床毛坯种类:圆钢设备型号:X53T材料牌号:无每台件数:1同时加工件数:1切削液:有工步工时:机动夹具名称:三爪卡盘工位器具名称:顶尖、90°偏刀走刀长度:无主轴转速:2-4m/min进给量:0.0111-0.0152mm/s准终进给次数:1毛坯外型尺寸:Φ48x573mm 工步号:1.粗磨φ30外圆面2.粗磨φ35外圆面3.调头,粗磨φ40外圆面4.粗磨φ30外圆面5.粗磨φ37外圆面工艺装备:平形砂轮工步工时:辅动夹具名称:无工位器具名称:无进给量:15mm/s材料牌号:无每台件数:1同时加工件数:1切削液:有工序工时:单件工序号:04-02-01-17 工序名:粗磨加工设备名称:立式铣床毛坯种类:圆钢设备型号:X53T走刀长度:无主轴转速:2-4m/min准终进给次数:1毛坯外型尺寸:Φ48x573mm 工步号:1.精磨φ30外圆面2.精磨φ35外圆面3.调头,精磨φ40外圆面4.精磨φ30外圆面5.精磨φ37外圆面工艺装备:平形砂轮工步工时:辅动夹具名称:无工位器具名称:无进给量:15mm/s材料牌号:无每台件数:1同时加工件数:1切削液:有工序工时:单件工序号:04-02-01-17工序名:精磨加工设备名称:立式铣床毛坯种类:圆钢设备型号:X53T走刀长度:无主轴转速:2-4m/min准终进给次数:1毛坯外型尺寸:Φ48x573mm 小幅度改写:1.对于半精车外圆的五个工步,使用了三爪卡盘、顶尖和90°偏刀作为工艺装备,工步工时分别为17、18.25、36.3、24.5和18.25秒。