
FANUC Series 0i F 系统车床系统加工中心系统通用参数说明书B-64610CM_01.PDF
B-63943EN-2 B-66263EN B-63943EN-3
PMC PMC PROGRAMMING MANUAL(PMC 编程说明书) 网络相关说明书
B-64513EN
PROFIBUS-DP Board CONNECTION MANUAL(PROFIBUS-DP 板连接说明书) Fast Ethernet / Fast Data Server 操作说明书 DeviceNet Board CONNECTION MANUAL(DeviceNet 板连接说明书) FL-net Board CONNECTION MANUAL(FL-net 板连接说明书) CC-Link Board CONNECTION MANUAL(CC-Link 板连接说明书) 操作指南功能相关说明书 MANUAL GUIDE i (车床系统/加工中心系统通用)操作说明书 MANUAL GUIDE i (加工中心系统)操作说明书 MANUAL GUIDE i 作业准备支援功能 操作说明书 MANUAL GUIDE 0i 操作说明书 TURN MATE i 操作说明书
B-63993EN B-64014CM B-64043EN B-64163EN B-64463EN
B-63874CM B-63874CM-2 B-63874CM-1 B-64434CM B-64254CM
Dual Check Safety Dual Check Safety CONNECTION MANUAL(连接说明书)
机型名称
FANUC Series 0i–TF FA–TF 0i –MF
简称 Series 0i–F
Series 0i
注释
1 为了便于说明,有的情况下按照如下方式的记述来说明各机型。 ·0i –TF: 车床系统(T 系列) ·0i –MF: 加工中心系统(M 系列)
B-64602EN
B-64603EN
B-64603EN-1
B-64604CM
B-64604CM-1
B-64604CM-2
B-64605CM
B-64610EN
*
Macro Executor PROGRAMMING MANUAL(宏程序执行器编程说明书) Macro Compiler PROGRAMMING MANUAL(宏程序编译器编程说明书) C Language Executor PROGRAMMING MANUAL(C 语言执行器编程说明书)
警告 适用于:如果错误操作,则有可能导致操作者死亡或受重伤。
注意 适用于:如果错误操作,则有可能导致操作者受轻伤或者损坏设备。
注释 指出除警告和注意以外的补充说明。
※ 请仔细阅读本说明书,并加以妥善保管。
s-1
B-64610CM/01
前言
前言
可以使用的机型名称
本说明书就下列机型进行描述。 另外,正文中还使用下列简称。
我们试图在本说明书中描述尽可能多的情况。 然而,要在本说明书中注明所有禁止或不能做的事宜,需要占用说明书的大量篇幅,所 以本说明书中没有一一列举。 因此,对于那些在说明书中没有特别指明可以做的事,都应解释为“不可”。
B-64610CM/01
警告、注意和注释
警告、注意和注释
为保证操作者人身安全,预防机床损坏,本说明书中根据有关安全的注意事项的重要程度,在正文中以“警告”和“注 意”来描述。 有关的补充说明以“注释”来描述。 用户在使用之前,必须熟读这些“警告”、“注意”和“注释”中所叙述的事项。
FANUC Series 0+-MODEL F 参数说明书
B-64610CM/01
·本说明书的任何内容不得以任何方式复制。 ·本机的外观及规格如需改良而变更,恕不另行通知。
本说明书中所载的商品,受到日本国《外汇和外国贸易法》的限制。从日本出口该商品 时,可能需要日本国政府的出口许可。 另外,将该商品再出口到其他国家时,应获得再出口该商品的国家的政府许可。此外, 某些商品可能还受到美国政府的再出口法的限制。若要出口或再出口该商品时,请向 我公司洽询。
2 本说明书中描述的功能,根据不同的机型,有的不可使用。详情请参阅 DESCRIPTIONS(规格说明书) (B-64602EN)。
Series 0i- MODEL F 的相关说明书
Series 0i-F 的相关说明书如表 1 所示。
*表示本说明书。
表0 相关说明书列表
说明书名称
规格编号
DESCRIPTIONS(规格说明书) CONNECTION MANUAL (HARDWARE)(连接说明书(硬件篇)) CONNECTION MANUAL (FUNCTION)(连接说明书(功能篇)) 操作说明书(车床系统/加工中心系统通用) 操作说明书(车床系统) 操作说明书(加工中心系统) 维修说明书 参数说明书 编程相关说明书
B-64483EN-2
p-1
前言
B-64610CM/01
伺服电机 i/i series 的相关说明书
伺服电机 i/i 的相关说明书如表0 (b)所示。
表 2 SERVO MOTOR i/i series 的相关说明书
说明书名称
FANUC AC SERVO MOTOR i series DESCRIPTIONS(规格说明书) FANUC AC SPINDLE MOTOR i series DESCRIPTIONS(规格说明书) FANUC AC SERVO MOTOR i series DESCRIPTIONS(规格说明书) FANUC AC SPINDLE MOTOR i series DESCRIPTIONS(规格说明书) FANUC SERVO AMPLIFIER i series DESCRIPTIONS(规格说明书) FANUC SERVO AMPLIFIER i series DESCRIPTIONS(规格说明书) FANUC AC SERVO MOTOR is series FANUC AC SERVO MOTOR i series FANUC AC SPINDLE MOTOR i series FANUC SERVO AMPLIFIER i series 维修说明书
FANUC 0i 系统参数
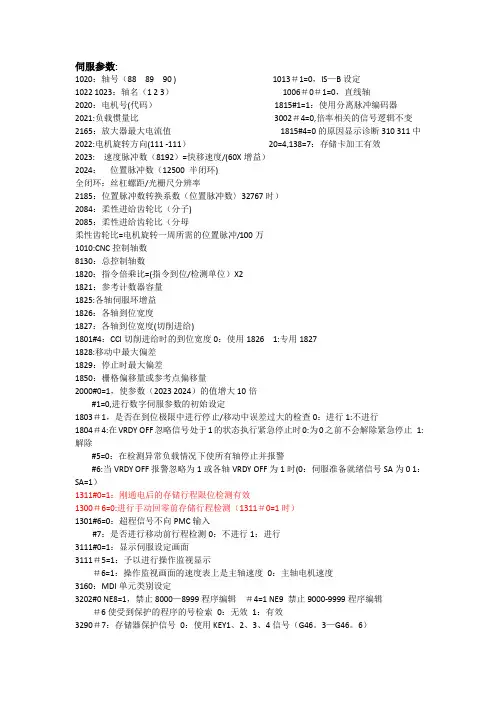
伺服参数:1020:轴号(88 89 90 ) 1013#1=0,IS—B设定1022 1023:轴名(1 2 3)1006#0#1=0,直线轴2020:电机号(代码)1815#1=1:使用分离脉冲编码器2021:负载惯量比3002#4=0,倍率相关的信号逻辑不变2165:放大器最大电流值1815#4=0的原因显示诊断310 311中2022:电机旋转方向(111 -111)20=4,138=7:存储卡加工有效2023: 速度脉冲数(8192)=快移速度/(60X增益)2024:位置脉冲数(12500 半闭环)全闭环:丝杠螺距/光栅尺分辨率2185:位置脉冲数转换系数(位置脉冲数〉32767时)2084:柔性进给齿轮比(分子)2085:柔性进给齿轮比(分母柔性齿轮比=电机旋转一周所需的位置脉冲/100万1010:CNC控制轴数8130:总控制轴数1820:指令倍乘比=(指令到位/检测单位)X21821:参考计数器容量1825:各轴伺服环增益1826:各轴到位宽度1827:各轴到位宽度(切削进给)1801#4:CCI切削进给时的到位宽度0:使用1826 1:专用18271828:移动中最大偏差1829:停止时最大偏差1850:栅格偏移量或参考点偏移量2000#0=1,使参数(2023 2024)的值增大10倍#1=0,进行数字伺服参数的初始设定1803#1,是否在到位极限中进行停止/移动中误差过大的检查0:进行1:不进行1804#4:在VRDY OFF忽略信号处于1的状态执行紧急停止时0:为0之前不会解除紧急停止1:解除#5=0:在检测异常负载情况下使所有轴停止并报警#6:当VRDY OFF报警忽略为1或各轴VRDY OFF为1时(0:伺服准备就绪信号SA为0 1:SA=1)1311#0=1:刚通电后的存储行程限位检测有效1300#6=0:进行手动回零前存储行程检测(1311#0=1时)1301#6=0:超程信号不向PMC输入#7:是否进行移动前行程检测0:不进行1:进行3111#0=1:显示伺服设定画面3111#5=1:予以进行操作监视显示#6=1:操作监视画面的速度表上是主轴速度0:主轴电机速度3160:MDI单元类别设定3202#0 NE8=1,禁止8000—8999程序编辑#4=1 NE9 禁止9000-9999程序编辑#6使受到保护的程序的号检索0:无效1:有效3290#7:存储器保护信号0:使用KEY1、2、3、4信号(G46。
FANUC 0 系统常用参数

FANUC 0 系统常用参数序号T系列M系列1.1显示1程式位置0考虑补正实际位置显示1程式位置0考虑补正实际位置1.2用MDIstart键1可以0无法启动程式加工同前1.3重新设定后刀具补正1消除0不消除重新设定1保存G43G44补正0不保存1.4刀具补正1为半径0直径刀具补正为1增量0绝对1.5原点减速信号1为1,0为0同前1.6快速移动dry run1有效,0无效同前2.6手动教导模式手轮1进给0不进给同前2.5手轮控双轴时轴选择开关1有效0无效G76G87刀具逃逸方向2.4 G76G87刀具逃逸方向3主轴和位置解码器齿数比同前3.63.7主轴和位置解码器齿数比1刀长补正和指定平面垂直轴,0Z轴3.13.3 4、ZYX各轴上电背隙方向1负向○正向同前8.5快速可调信号0有效1无效同前10.49000-9999程序1不可编辑0可同前11.1上电1G01,0GO状态同前11.2 第四轴为1直线轴0旋转轴11.611.0罗距误差补正倍率同前13job状态手轮1有效0无效同前14.2刀具重设1取消○不取消原补正量15.7忽略小数点以1mm、inch‘sec输入0最小单位同前19.5M02执行后1回到程式开头0不回同前21各轴有1绝对编码器0无同前22绝对编码器1设原点○不设同前23屏显语种同前24.1 输入输出单位1 0.01mm,0,0.001mm30.7上电1G91,0G90状态同前49.4手动可控轴数1,3 0,1同前49.7快速和进给上限速度以1与一般同0不同同前60.414"CRT诊断为1 14",0 9"同前60.7CRT1彩色0单色同前63.3 刚性攻丝主轴位置解码1任意齿比0 28参数63.4 刚性攻丝途中调整率一无效0有效64主轴与第二解码器齿数比同前65.7一单节中1有3个M码0,1个同前121手动操作倍率同前254 刚性攻丝主轴及z轴加减速类别0指数1直线255 刚性攻丝主轴背隙量256 刚性攻丝M 码258 刚性攻丝拉伸途中的调整率504507各轴位置极限偏差同前508511各轴删格偏移量同前512515环路增益同前517伺服回路增益同前518524快速进给速度同前525快速时加减速时间常数同前527切削上限速同前529切削加减速时间常数同前530加减速时最低速度同前531主轴转速实际与命令允差G73回退量532主轴转速允许范围G73开始点设定535538各轴背隙量同前539主轴速度指令电压补正主轴转速上限548指数加减速手动下限速度同前551主轴周速一定控制时最低速度同前556主轴周速一定控制时最高速三段换档高档最低速559562各轴手动时移动速度同前577 主轴速度补正580 内侧转角自动调速终点减速距离581 内侧转角自动速度调整终点减速距离585主轴快速进给最低速586主轴定向转速三段换档中高档换档速度591C轴家具松夹延时时间592孔加工避开量d593596停止是位置偏差极限值同前601604手进给指数加减速时间常数同前605608手动进给指数加减速下限速同前620刚性攻丝z轴移动中偏差极限621 刚性攻丝主轴移动中偏差极限622 刚性攻丝Z轴停止中偏差极限623 刚性攻丝主轴停止中偏差极限6309"屏显横偏量同前6319"屏显纵偏量同前700707轴行程同前708711自动坐标系时原点坐标值同前717G71G72的切深718G71G72的预留量719复合切削G73X 预留量720G73z预留量721G73分区数722G74G75 回退量723G76 最后精加工次数724G76刀尖角度725G76最小切深726G76精加工预留量728刀具磨耗增量允许值729刀具磨耗补正最大允许值735第二原点到第一原点坐标x同前736第二原点到第一原点坐标y同前737第二原点到第一原点坐标z同前738第二原点到第一原点坐标4同前755778工件坐标系779加工零件总数同前780783第三原点同前784787第四原点同前788 796F 一位进给速度1000x轴罗距误差补正原点x轴罗距误差补正原点10011128x轴罗距误差补正1128x轴罗距误差补正2000z轴罗距误差补正原点y轴罗距误差补正原点20012128z轴罗距误差补正y轴罗距误差补正值30003轴罗距误差补正原点z轴罗距误差补正原点30013128Y轴罗距误差补正z轴罗距误差补正40004轴罗距误差补正原点同前40014128四轴罗距误差补正同前50005轴罗距误差补正原点同前50015128五轴罗距误差补正同前60006轴罗距误差补正原点同前60016128六轴罗距误差补正同前70007714五六轴控制同前FANUC数控系统维修技巧1由于现代数控系统的可*性越来越高,数控系统本身的故障越来越低,而大局部故障主要是由系统参数的设置,伺服电机和驱动单元的本身质量,以及强电元件、机械防护等出现问题而引起的。
FANUC Series 0i F 系统车床系统加工中心系统通用参数说明书B20240CM_01

FANUC Series 0i F 系统车床系统加工中心系统通用参数说明书B20240CM_01FANUC Series 0i F 系统车床系统加工中心系统通用参数说明书一、介绍FANUC Series 0i F系统是一款广泛应用于车床和加工中心的系统。
本文将详细介绍该系统的通用参数,包括机床类型、主轴转速、刀具尺寸、加工精度、电源电压等。
通过了解这些参数,读者可以更好地理解和使用FANUC Series 0i F系统。
二、系统参数1、机床类型FANUC Series 0i F系统适用于不同类型的车床和加工中心,包括数控铣床、数控车床、加工中心等。
机床类型决定了系统的应用范围和功能。
2、主轴转速主轴转速是指机床主轴的旋转速度,通常以每分钟转数(RPM)为单位。
FANUC Series 0i F系统支持的主轴转速范围为50至12,000RPM,可以满足不同加工需求。
3、刀具尺寸FANUC Series 0i F系统支持的刀具尺寸取决于机床的类型和规格。
一般来说,系统支持的标准刀具尺寸范围为0.1至10英寸。
4、加工精度加工精度是衡量机床加工工件精度的指标。
FANUC Series 0i F系统的加工精度取决于机床的制造和调整精度,以及控制系统的精度。
该系统具有高精度定位和重复定位精度,可以满足各种加工要求。
5、电源电压FANUC Series 0i F系统的电源电压通常为三相110V、220V或440V,根据不同的机床需求进行选择。
确保电源电压稳定,以保证系统的稳定运行。
三、功能特点FANUC Series 0i F系统具有以下功能特点:1、高精度加工:系统采用先进的插补算法和伺服控制技术,可实现高精度加工,满足各种复杂零件的加工要求。
2、多种编程语言:支持多种编程语言,如G代码、M代码等,方便用户根据不同的加工需求进行编程。
3、图形界面:提供直观的图形界面,方便用户进行程序编辑、调试和监控。
4、内置PLC功能:系统内置PLC功能,可以实现机床的逻辑控制和故障检测。
0i-TF CNC机器人控制系统用户手册说明书

Series 0i-TF CNCSTANDARD FEATURESAxis ControlDigital Servo Function1 Controlled Path standard, expandable to2 pathsSimultaneously controlled axes: Up to maximum of 4; 3 if Contouring Spindle ConfiguredPMC Axis ControlAxis synchronous control, in Package B, C, D & E. Optional in Package A.Tandem control , in Package B, C, D & E.Serial Encoder InterfaceAxis Name Selected from X,Z and Y,A,B,CSpindle Up to 2 spindlesLeast input increment 0.001mm, 0.001deg, 0.0001inchIncrement system 1/10 0.0001mm, 0.0001deg, 0.00001inchFlexible feed gear Optional DMRInch/metric conversionInterlock All axes/each axis/each direction/block start/cutting block start Machine lock All axes/each axisEmergency stopOvertravelStored stroke check 1Stored stroke check 2,3Chuck Tailstock BarrierStroke limit external settingMirror image Each axisFollow-upServo offBacklash compensationBacklash compensation for each rapid traverse and cutting feedPosition switchUnexpected disturbance torque detection functionOperationAutomatic Data BackupAutomatic operation (memory)DNC operation Reader/puncher interface is required, not available with Touch PanelMDI operationSchedule functionProgram number searchSequence number searchSequence number comparison and stopProgram restartManual intervention and returnRetraction for rigid tappingBuffer registerDry runSingle blockJOG feedManual reference position returnReference position setting without DOGReference position setting with mechanical stopperReference position shiftManual handle feed Max. 3 units (requires MPG - order from I/O Tab)Manual handle feed rate x1, x10, xm, xn m: 0~127, n: 0~1000 Manual handle interruptionIncremental feed x1, x10, x100, x1000Jog and handle simultaneous modeInterpolationPositioning G00 (Linear interpolation type positioning is possible)Linear interpolationCircular interpolation Multi-quadrant is possibleDwell Dwell in secondsDwell per revolution (synchronous cutting function is required.) Polar Coordinate InterpolationCylindrical interpolationThreading, synchronous cuttingMultiple threadingThreading RetractContinuous ThreadingVariable lead threadingPolygon TurningSkip G31High-speed skip Input signal is 4 pointTorque Limit SkipReference position return G28Reference position return check G272nd reference position return3rd/4th reference position returnGeneral purpose retractNano InterpolationFeed FunctionRapid traverse rate Max. 240m/mi n (1μm)Max. 100m/mi n (0.1μm)Rapid Traverse Feedrate Override F0, 25, 50, 100% or 0~100%(1% Step)Feed per minuteFeed per revolutionTangential speed constant controlCutting feedrate clampAutomatic acceleration/deceleration Rapid traverse: linear; Cutting feed: exponential, linear Rapid traverse bell-shaped acceleration/decelerationLinear acceleration/deceleration after cutting feed interpolationFeedrate override 0~254%One-digit F code feedJog override 0~655.34%Override cancelCutting modeTapping modeRapid traverse block overlapExternal decelerationAI advanced preview controlProgrammingProgram code EIA RS244/ISO840Label skipParity check Horizontal and vertical parityControl in/outOptional block skip 9 LevelsMax. programmable dimension ±8-digitProgram file name 32 charactersExternal memory and sub program calling functionSequence number N5-digitAbsolute/incremental programming Combined use in the same blockDecimal point programming / pocket calculator type decimal point programmingInput unit 10 time multiplyPlane selection G17, G18, G19Rotary axis designationRotary axis roll-overPolar coordinate commandCoordinate system settingAutomatic coordinate system settingCoordinate System ShiftDirect Input of Coordinate System ShiftWorkpiece coordinate system G52~G59Workpiece coordinate system presetDirect input of workpiece origin offset value measuredManual absolute on and offDirect Drawing Dimension ProgrammingG Code System A/B/CChamfering/corner RProgrammable data input G10Sub program call 10 folds nestedCustom macroAddition of custom macro common variables #100~#199, #500~#999 Pattern data inputInterruption type custom macroCanned CyclesCanned cycles for drillingMultiple Repetitive CycleMultiple Repetitive Cycle IICircular interpolation by R programmingTape format for FANUC Series 10/11Auxiliary and Spindle FunctionsAuxiliary function M8-digit2nd auxiliary function B8-digitAuxiliary function lockHigh-speed M/S/T/B interfaceMultiple command of auxiliary function 3Spindle speed function S5-digit, binary outputSpindle serial output S5-digit, serial outputConstant surface speed controlSpindle override 0~254%Actual Spindle Speed OutputSpindle Speed Fluctuation Detection Package B, C, D & ESpindle orientationSpindle output switching functionSpindle synchronous control Package B, C, D & ESpindle PositioningRigid tappingTool Functions and Tool CompensationTool Function T7 + 1/T6 + 2/T5 + 3 digits (Tool Selection + Tool Offset) Tool offset pairs ±6 digits 128Tool offsetY-Axis OffsetTool Nose Radius CompensationTool geometry/wear compensationTool life managementTool offset value counter inputDirect input of tool offset value measuredDirect input of tool offset value measured BPart Program Storage & EditingPart Program Storage 512KBNumber of registerable programs 400Part program editingProgram protectBackground editingExtended part program editingPlaybackPassword functionDisplayStatus displayClock functionCurrent position displayProgram comment display Program name 31 charactersParameter setting and displaySelf-diagnosis functionAlarm displayAlarm history displayOperator message history displayOperation history displayHelp functionRun hour and parts count displayActual cutting feedrate displayDisplay of spindle speed and T code on all screensDirectory display of floppy cassetteServo setting screenDisplay of hardware and software configurationPeriodic maintenance screenMaintenance information screenTrouble diagnosisSoftware operator's panelSoftware operator's panel general purpose switchEnglish Language Display, Multiple Languages Selectable:Jap,Ger,Fr,Sp,It,Chi,Kor,Por,Dut,Swe,Hun,Cz,Pol,Rus,Tur Data protection key 4 typesErase CRT screen displayData Input/Output and CommunicationsI/O Link i InterfacePunch Panel with 2m Cable: A02B-0236-C192 in LCD Mount, A02B-0120-C192 in Stand Alone.Reader/Punch Interface 1 (RS-232) 2nd Channel may be activated,2nd channel used for Touch ScreenExternal I/O device controlExternal data input: External tool offset External message External machine zero point shift External key inputExternal program inputExternal workpiece number search 9999Expanded external workpiece number searchExternal program number search 1~9999Memory card input/output for maintenancePower Mate CNC managerEmbedded EthernetOtherCD-ROM containing Product Manuals included in the BOM of the Root CNC.Assorted items that vary per Package:24V Power Cable 44C741911-001 CBL +24V M3 TERM-AMP 5M USASpare Fuses: A02B-0236-K100 Fuse, LCD Mount CNCA02B-0319-K100 FUSE, Stand Alone CNC Cable Clamps A02B-0124-K001 CABLE CLAMPSGrounding Bar 44B295864-001 GROUNDING BAR 11 SLOTMiscellaneous Items: A02B-0319-K191 Screw Caps for LCD Mount.A02B-0120-K324 CONNECTOR AND PINSSERIES 0i-TF PACKAGE CHOICES。
FANUC Series 系统OI 0i-C连接说明书(硬件)手册B-64113

B-64115C
0i-MC/0iMate-MC 参数说明书
B-64120C
0i-PC 参数说明书
B-64160C
编程说明书
宏程序编译器和宏程序执行器编程说明书 B-61803E-1
FANUC 宏编译器(IBM-PC)编程说明书 B-66102E
PMC
PMC 梯形图语言编程说明书
B-61863C
PMC C 语言编程说明书
B-64113C/01
警告,注意和注的定义
警告,注意和注的定义
本说明书包含了保护操作者和防止机床损坏相关的安全预防措施。这些预防措施根据安全性质的 不同分为警告,注意。补充信息用注叙述。操作机床之前请仔细地阅读警告,注意和注。
警告
如果误操作,有可能出现伤害操作者或者同时损坏设备时用警告。
注意
如果误操作,有可能出现设备损坏时用注意。
这一章列出了有关以太网(Ethernet)、DeviceNet 网和其它网络连接 有关的手册。 A 各单元的外形尺寸 B 20 芯接口插头和电缆 C 连接电缆(US 提供) D 光缆 E 液晶显示单元(LCD) F 存储卡接口 G 安装存储卡的步骤
p-2
B-64113C/01
前言
0i-C 和 0i Mate-C 系列 相关的说明书
这一章节叙述了如何连接电源。
这一章节叙述了如何连接以下的外围设备: 1) MDI 单元 2) I/O 设备(通过 RS232C 接口) 3) 手摇脉冲发生器
这一章节叙述了如何连接主轴伺服单元和主轴电机。
这一章节叙述了如何连接伺服单元和伺服电机。
这一章节叙述了如何使用 FANUC I/O-Link 来扩展机床的 I/O 接口。
本说明书适用的系统型号和它们的缩写为: 产品名称
FANUC_0iD功能说明

以箱形模块表述反复使用的梯形图程序段,并能简单调用 削减了梯形图的开发工时和维护用图纸
FANUC LTD
纳米CNC系统
以纳米为单位进行插补计算,实现高精度加工
纳米插补
NC指令
纳米控制
纳米插补
伺服HRV控制
对位置进行精密计算
高增益的伺服控制
○
○ ○
○
○ ○
动态切换语言显示
刀具位置补偿量的自动变更 预防错误操作
○
— ○
○
★ ○
○
— ○
○
— ○
快捷宏指令调用
基于伺服电机的主轴控制 刚性攻丝最佳加减速 手轮进给回退 回退
★
★ ★ ★ ★
★
★ ★ ★ —
—
— — — —
—
— — — —
FANUC LTD
高可靠性、高性价比的CNC
FANUC Series 0i / 0i Mate – D新增功能
功能模块(Function Block)
FB 定义 FUNC IN1 IN2 参数 OUT1 OUT2 使用 FB 创建 梯形图
FUNC1 FUNC IN1 OUT1
IN2
OUT2
内部梯形图 逻辑回路
FANUC LTD
强劲的内置PMC FANUC Series 0i / 0i Mate - MODEL D
针对CNC的操作,通过显示各类检查和确认信息,可以事先预防操作人员无 意识的误操作。
FANUC LTD
安全措施
safe operation 8级数据保护
将CNC的各类数据保护级别分为8级,分别 使用信号或Password进行保护,方便MTB 和最终用户分别使用
FANUC_0i系统参数的设定方法
(2)伺服电动机ID号(MOTOR ID NO)
(3)AMR:设定电枢倍增比 α 系列和α i系列伺服电动机设定为“00000000” 与电机内装编码器类型无关。 (4)CMR:设定伺服系统的指令倍率 设定值=(指令单位/检测单位)×2 如数控车床的X轴通常采用直径编程:为1
数控铣床和加工中心:为2
5.伺服调整画面
(五)串行主轴参数设定
1. 主轴模块标准参数的初始化 主轴模块标准参数的初始化,就是将主轴的设定参数 按FANUC标准主轴电动机型号进行重新覆盖。对于 FANUC系统,主轴模块标准参数初始化的步骤如下: (1)系统急停状态,打开电源; (2)将主轴电动机型号的代码(参见伺服电机表) 设定在系统串行主轴电动机代码参数No.4133中。 (3)将自动设定串行数字主轴标准值的参数4019#7 (LDSP)置为“1”。 (4)将电源关断,再打开,主轴标准参数被写入。
参数表
P352
通用系统参数的修改
(一)打开参数写保护开关P86 (二)根据参数号查找参数P86 (三)修改参数值P87
通用系统参数的修改
(一)打开参数写保护开关
通用系统参数的修改
(一)打开参数写保护开关
通用系统参数的修改
(二)根据参数号查找参数
通用系统参数的修改
(二)根据参数号查找参数
(一)FANUC0i系统参数的意义
数控系统的参数完成数控系统与机床结构和机 床各种功能的匹配,使数控机床的性能达到最 佳。
(二)FANUC0i系统数控系统参数的 分类
FANUC0i数控系统的参数按照数据的形式大致 可分为位型和字型
FANUC Series 系统OI 0i-C连接说明书(硬件)手册B-64113
不得以任何形式对本说明书中的任何部分进行复制。 所有规格和设计如有变化,恕不另行通知。
本说明书尽可能地将系统的全部有关内容描述出来,但是,由于篇幅有限,不 可能将全部功能都一一叙述清楚,因此,读者在阅读本说明书时,书中未作特 别说明的内容,即可解释为“不可使用”。
B-64115C
0i-MC/0iMate-MC 参数说明书
B-64120C
0i-PC 参数说明书
B-64160C
编程说明书
宏程序编译器和宏程序执行器编程说明书 B-61803E-1
FANUC 宏编译器(IBM-PC)编程说明书 B-66102E
PMC
PMC 梯形图语言编程说明书
B-61863C
PMC C 语言编程说明书
B-64113C/01
警告,注意和注的定义
警告,注意和注的定义
本说明书包含了保护操作者和防止机床损坏相关的安全预防措施。这些预防措施根据安全性质的 不同分为警告,注意。补充信息用注叙述。操作机床之前请仔细地阅读警告,注意和注。
警告
如果误操作,有可能出现伤害操作者或者同时损坏设备时用警告。
注意
如果误操作,有可能出现设备损坏时用注意。
这一章节叙述了 0i/0i Mate 系统与机床之间信号传输的地址和插头管 脚。 0i 系列 I/O 单元的说明。 这一章节叙述了如何处理急停信号。用户在操作 CNC 之前必须要阅 读这章。 这一章节叙述了 0i/0i Mate 系统使用高速串行总线(HSSB)接口的有 关内容。 这一章叙述的是 FANUC DNC2 的有关连接内容。
0i 系列 0i Mate 系列
p-1
前言
FANUC DVD Manual说明书列表 (A08B-9012-J013#12)
FANUC DVD Manual说明书列表 (A08B-9012-J013#12)Version 4.0返回主画面EnglishJapaneseKoreanEuropean从说明书PDF文件返回列表时,请选择浏览器上的“返回”。
FANUC Series 0i-MODEL FB-64604CM/01.01车床系统/加工中心系统通用操作说明书FANUC Series 0i-MODEL FB-64604CM-1/01车床系统操作说明书FANUC Series 0i-MODEL FB-64604CM-2/01加工中心系统操作说明书FANUC Series 0i-MODEL FB-64605CM/01维修说明书FANUC Series 0i-MODEL FB-64610CM/01参数说明书FANUC AC SERVO/SPINDLE MOTOR Alpha i/Beta i seriesFANUC AC SERVO MOTOR Alpha i/Beta i series, LINEAR MOTOR L i SB-65270CM/09 series, SYNCHRONOUS BUILT-IN SERVO MOTOR D i S series参数说明书FANUC AC SPINDLE MOTOR Alpha i/Beta i series,BUILT-IN SPINDLE MOTOR B i seriesB-65280CM/09.01参数说明书FANUC AC SERVO MOTOR Alpha i s/Alpha i series,AC SPINDLE MOTOR Alpha i series,B-65285CM/03.01 SERVO AMPLIFIER Alpha i series维修说明书FANUC AC SERVO MOTOR Beta i s series,AC SPINDLE MOTOR Beta i series,B-65325CM/01.01 SERVO AMPLIFIER Beta i series维修说明书FANUC SERVO AMPLIFIER Beta i series I/O Link OptionB-65395CM/01.01维修说明书。
FANUCSeries0iF系统加工中心系统操作编程说明书B-64604CM-2_01.PDF
FANUCSeries0iF系统加⼯中⼼系统操作编程说明书B-64604CM-2_01.PDFFANUC Series 0+-MODEL F加⼯中⼼系统操作说明书B-64604CM-2/01·本说明书的任何内容不得以任何⽅式复制。
·本机的外观及规格如需改良⽽变更,恕不另⾏通知。
本说明书中所载的产品,受到⽇本国《外汇和外国贸易法》的限制。
从⽇本将这些出⼝到其他国家时,必须获得⽇本国政府的出⼝许可。
另外,将该产品再出⼝到其他国家时,应获得再出⼝该产品的国家的政府许可。
此外,该产品可能还受到美国政府的再出⼝法的限制。
若要出⼝或者再出⼝此类产品,请向FANUC公司洽询。
本说明书中记载的商品是在严格的质量管理下制造的,在因本商品的故障⽽预测会导致重⼤事故或者损失时,请对安全进⾏充分考虑。
我们试图在本说明书中描述尽可能多的情况。
然⽽,要在本说明书中注明所有禁⽌或不能做的事宜,需要占⽤说明书的⼤量篇幅,所以本说明书中没有⼀⼀列举。
因此,对于那些在说明书中没有特别指明可以做的事,都应解释为“不可”。
B-64604CM-2/01安全使⽤须知安全使⽤须知为了更加安全地使⽤CNC装置附带的机床(以下简称“机床”),“安全使⽤须知”描述与CNC装置相关的安装注意事项。
⽤户所使⽤的某些CNC装置虽然没有相对应的功能,但已经标上了该项注意事项,⽤户在阅读时可以忽略。
有关机床的安全注意事项,请参阅机床制造商提供的说明书。
凡是编写机床程序和进⾏机床操作的作业⼈员,必须在充分理解机床制造商提供的说明书和本说明书的内容后再使⽤。
⽬录警告、注意和注释........................................................................................................................................................................s-1 ⼀般警告和注意............................................................................................................................................................................s-1 与编程有关的警告和注意............................................................................................................................................................s-2 与操作有关的警告和注意............................................................................................................................................................s-3 与⽇常维护有关的警告................................................................................................................................................................s-4警告、注意和注释本说明书包括保证操作⼈员⼈⾝安全以及防⽌机床损坏的有关安全的注意事项,并根据它们在安全⽅⾯的重要程度,在正⽂中以“警告”和“注意”来叙述。