
层压件鼓包异常分析
研发中心—研发部
异常分析
报告
异常项目:层压件鼓包
汇报部门:研发部
日期:2014.03.10
生美集团研发中心
一、异常信息:
二、异常照片(褶皱,鼓包组件)
图一
图二
图三
三、异常说明
图一:互联条朝下,单焊工人由上至下焊接,致收尾处有堆锡现象,红色部分为堆锡位置;
图二:3号机层压件鼓包一字排列;
图三:其余机层压件少数鼓包;
四、涉及原材料及层压机分析
4.1.1 EVA结果分析
➢百佳送样EVA合格,符合公司标准,
➢百佳批量订货的EVA,其克重不符合标准(标准大于3.5g);
➢生产异常原因之一是由EVA胶量不够引起的;
4.2 层压机抽真空不均匀
生产异常原因之二:3号机层压件鼓包严重,呈一字型排开,由于层压机内抽真空不均匀导致。
4.3人工操作不当
生产异常原因之三:单焊在焊接时,互连条收尾处堆锡,在层压时,又由于EVA含胶量少,未能完全覆盖堆锡部分,导致鼓包现象。
异常结果综合分析
一.异常原因总结
1. 在线批量使用的百佳EVA,克重不足,含胶量不符合公司要求
2. 层压机抽真空不均匀。
3号机层压件鼓包呈一字排列,其余机层压件
均有1个到2个鼓包。
3. 单焊收尾处堆锡。
二.判断标准
1. 百佳EVA送样与批量使用产品存在较大差异;
2. 在使用百佳EVA前,未出现类似异常;
3. 鼓包层压件返修时,鼓包部分有堆锡现象。
三.异常产生分析
1. 鼓点产生分析:
1)百佳批量使用的EVA,其胶量较少,其克重与其他0.35mm的EVA接近,两层EVA的话总胶量损失超过12%,造成层压后
的EVA较薄,无法完全覆盖住焊带,而背板较软,故层压后背
板有鼓点。
2)互连条收尾处有堆锡,EVA含胶少,无法覆盖堆锡部分,导致背板有鼓点。
3)层压机抽真空不均匀,导致鼓点呈一字形排列。
四. 原材料不良的影响
1. 显性影响:生产过程产生较多不良组件,增加生产成本;
2. 隐性影响:EVA胶量较少,对组件产品质量将产生非常重大的影响,胶量较少,将直接导致组件老化性能受影响,对于10年/25年的质保有直接影响。
综合处理建议
➢对已产生的异常组件使用合格EVA进行返工;
➢停止百佳0.4mmEVA在150W以上的组件使用;
➢在有百佳EVA批量使用大组件前,需提前1天随机进行现场抽样测试,合格后再流入生产,
➢改变焊接工艺互联条朝上,再由上向下焊接,使堆锡聚集在电池片表面,避免堆锡在电池片片间距的互联条上。
➢3号层压机查看抽真空状况。
板件涨缩异常分析报告1

例:4082-2/5层,板厚0.69mm, 树脂磨板后 L:+6.2mil ,W :+3.5mil 线路磨板机:影响板件尺寸较小 例:4082-2/5层,板厚0.69mm, 线路磨板后 L:-0.5mil ,W :&#位参数 (线路/阻焊) X-RAY机分堆
法
拉扯/搓菲林 板件涨缩异常
Page 3
三、重要因素分析
?(一)物料 1、基板—联茂:IT-140、IT-158、IT-588
生益:S1141、S1000 台湾南亚:NP-140TL 上海南亚:NY-2150 宝得压合过期PP的基板 问题点:开料存在混用情况,不同基板与
Page 18
三、重要因素分析
?(四)方法 2、线路/阻焊曝光对位参数
问题点:如何设置参数,减少层间偏差, 减少对偏孔,减少阻焊开窗对 偏?
Page 19
三、重要因素分析
?(四)方法 3、 X-RAY打靶机分堆方法
问题点:分堆的公差±3mil是否合适? 分堆是否越细越好?
Page 20
三、重要因素分析
Page 8
三、重要因素分析
? (二)环境 4月2日AM9:00
线路3#曝光机 线路无尘房
菲林房
温度 湿度 温度 湿度 温度 湿度
18.5℃ 59.4% 20.9℃ 50.0 % 20.1℃ 59%
4月6日AM9:00 线路2#曝光机 温度 湿度 18.7℃ 57.2%
线路无尘房 温度 湿度 21.4℃ 51.0 %
相同PP搭配压板会导致涨缩异 常。
Page 4
三、重要因素分析
?(一)物料 2、PP
联茂:IT158 PP 超声:GW1500 PP
层压机走位异常报告

组件进入二腔待层压合盖前
组件二腔层压完成开盖后
三、影响因素分析
1、对设备方面影响因素进行排查;
三、影响因素分析
2、对工艺参数影响因素进行排查;
三、影响因素分析
3、工艺参数调整明细:
四、总结
1、设备硬件方面及工艺参数进行调整后,未能解决组件移位现象的发生;
后续措施:
1、继续优化层压机工艺参数;
层压组件移位异常分析报告
Date:2015年4月4日
一、异常描述
1、组件经层压出料后位置出现相对改变现象,严重时可
导致背板压痕,如图所示:
组件位置偏向 层压机一侧
二、过程分析
1、对组件层压过程进行监控跟踪,最终排查确定组件在二腔层压
过程中产生移位:组件一腔层压完成进入二腔合盖前位置正常,待
二腔层压完成开盖后相对位置已发生改变;
2、组件上料使用手动敷设高温布,进行跟踪实验;
组件层压后不良汇总及分析

不良14:背板划伤
不良原因 1)反光检验处汇流条划痕; 2)割边过程拿刀手势不正确导致; 3)装框过程角码掉落; 4)清理背面胶过程刀片划至; 5)裁剪施 1)反光检验台上有随工单遮住汇流条引出端; 2)对新员工的培训及组长的指导; 3)清理过程要求品质意识,注意拿刀片的手势; 4)裁剪背板时要时刻注意拿刀方向;
不良8:背板脱层
不良原因 1)割边过程美工刀不锋利或回刀手势错误所 致; 2)玻璃强度不合格(不易割边,更加容易脱 层); 3)可能来料不良所致;
纠正措施 1)割边人员要检验道具,对不锋利的刀及时更 换同时养成割边手势; 2)加强原料的检验,防止不合格品带来的后果; 3)过程巡检及工艺员要有敏锐性;
不良9:EVA脏斑
不良原因 1)来料不良; 2)裁剪人员手套脏或者排版人员手套脏(使 用酒精接触过单串焊手套排版);
纠正措施 1)保证材料OK情况下,接触EVA人员一律要带 干净手套,切记!尤其是排版人员,时常检查 自己佩戴的手套是否干净;
不良10:杂物气泡
不良原因 1)EVA含有杂质,未融化小颗粒; 2)层压前有杂物掉进EVA上(小虫子等); 3)单串焊手套脏(含有助焊剂的残留物);
不良17:电池片缺角
不良原因 1)焊接手势过重导致缺角;或焊接工艺不达 标(起收点间距未控制好); 2)排版人员剪汇流条过急碰到单片,易造成 缺角;
纠正措施
1)通过培训提高焊接工艺要求; 2)在排版过程时拿电池串要稳拿稳放;剪汇 流条时要细心,力道不要太大;
不良18:虚焊
不良原因 1)焊带、电池片及助焊剂不匹配; 2)焊接手势及焊接速度过快; 3)环境温度过高,容易造成虚焊;
不良6:焊锡丝残留
不良原因 1)单焊时,重复焊接导致焊锡堆积(焊锡丝 过量),串焊过程致使焊锡溅出;单焊造成焊 锡黏在单片上; 2)串焊盒未清理干净,有焊锡,致排版过程 掉入;
层压常见质量问题原因分析和措施
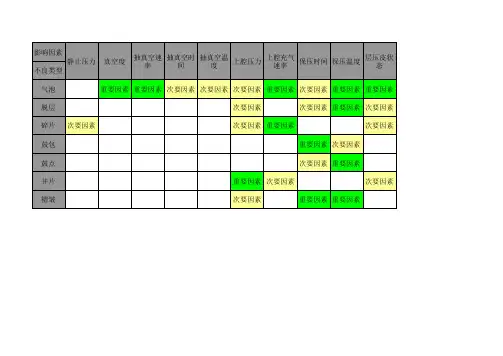
影响因素静止压力真空度抽真空速率抽真空时间抽真空温度上腔压力上腔充气速率保压时间保压温度层压皮状态不良类型气泡重要因素重要因素次要因素次要因素次要因素重要因素次要因素重要因素重要因素脱层次要因素次要因素重要因素次要因素碎片次要因素次要因素重要因素次要因素鼓包重要因素次要因素鼓点次要因素重要因素并片重要因素次要因素次要因素褶皱次要因素重要因素重要因素不良类型发生阶段不良出现的位置主要原因及形成机理不良特征组件层压机气泡进料至下盖期中间全部一般引起因素为组件进料后下盖慢或设备异常不能抽真空,EVA局部受热,局部提前固化,包裹气泡可能伴有碎片,气泡一般形状不规则抽真空全部全部一般引起因素为组件进料下盖后,真空系统运作异常,EVA泡沫化,气泡无法抽出气泡呈大麻点状,组件背板凹凸不平保压期头部汇流条不固定一般为高温引起,由于物质间的导热差异,镀锡铜带附近的EVA受高热后,内部的类过氧化物交联剂优先分解产生气泡气泡多呈长条形,附着于汇流条上,圆润保压期不固定不固定一般异物引起的气泡,需观察气泡中心位置是否有明显异物,异物的材质,易藏匿和产生气泡,如透明的覆膜,干燥剂等气泡多呈梅花状保压期不固定不固定一般油污也易引起组件气泡单个气泡面积很大,边缘圆润保压期不固定不固定1.一般水,助焊剂也易引起组件气泡2.EVA材质异常气泡边缘多呈杉树状,中间可能存在EVA结晶保压期边缘电池片之间四周一般引起因素为层压皮过紧导致对组件得覆压不足,气泡没有被及时压出气泡单个颗粒状分布于组件外缘电池片之间的相同位置保压期全部电池片之间全部1.一般引起因素为层压皮过送导致对组件整体覆压不足,气泡没有被及时压出2.真空度不足在前期也易造成类似异常气泡颗粒状不规则的分布于组件电池片之间保压期不固定固定层压机局部温度过高,导致组件局部区域的过氧化物交联剂优先分解产生气泡气泡为群聚性颗粒状,有范围充气阶段汇流条与电池片之间不固定1.上腔充气速率过慢,导致头部的汇流条与电池片之间的气泡无法被压出2.EVA的流动性较差或者绝缘小条没有与汇流条卡齐也易产生类似气泡气泡多呈长条形抽真空互联条折弯点不固定一般引起因素为互联条折弯点过高,中间滞纳气泡,难被抽出,最终停留在折弯点附近气泡不规则,圆润抽真空互联条两侧不固定1.助焊剂或者互联条上有水,易产生气泡2.焊接时的空焊,虚焊,也会在互联条两侧出现气泡前者气泡不规则,外缘呈杉树状后者气泡有明显从互联条下溢出现象保压期不固定不固定一般原因为EVA交联不均匀,涉及层压机的温度均匀性,或者在气泡区域内存在异物,异物满足使其造成交联不均匀的条件典型的缺胶型气泡,中间颜色比周围淡保压期电池片背面的EVA不固定常见于FirstEVA返工组件中,原先那层EVA经过再次高温时出现这类现象气泡有明显从电池片下溢出现象,并且满足边缘有些形状不规则的小气泡脱层保压期组件边缘固定层压机上腔存在异物,导致组件组件层压时,区域EVA被挤出而出现脱层,背面有轻微凹凸感,或层压皮运行不稳定,保压过程中出现凸起,也易出现脱层该类脱层多集中于组件边缘,形状特殊保压期不固定固定层压机局部温度不足,EVA交联后玻璃强度不够也易出现脱层保压期不固定不固定背板或者玻璃上沾有油污类物质,也容易出现脱层呈现出玻璃压花的,一般为玻璃上有油污类物质保压期全部全部Toyo和STR搭配时也易出现该类脱层,初步分析为Toyo层间剥离强度不足层压后短边缘全部一般为温度过低和背板收缩共同作用,一定条件下背板的PET还是比较厚的组件短边缘10mm以内出现白色脱层,类似于群聚微小气泡,长边有时会有,但明显比短边轻微层压后长边缘不固定一般员工在组件过热下料后,翻转组件极容易造成该异常上腔充气不固定中间由于层压机充气速率过快,层压皮对电池片施压导致电池片碎片层压后显示电池片轻微分离,无重叠现象,电池片上裂纹线整齐下盖期不固定中间层压机在下盖过程中,皮由于老化,或者上腔存在压力,导致层压皮先着陆,对电池片施压碎片层压后显示电池片飘逸明显,重叠现象严重,裂纹线整齐碎片保压期不固定不固定由于手工焊焊接出现空焊,漏锡,锡堆等异常,在层压中,电池片受力碎裂层压后电池片轻微分析,无明显重叠,裂纹线异常,甚至出现三角状碎片保压期不固定不固定由于手工焊焊接中出现隐裂,导致层压后出现碎片层压后显示电池片轻微分离,无重叠现象,电池片上裂纹线整齐层压前短边及四角不固定一般层压前员工抬动操作不正确也易导致碎片层压后显示电池片飘逸明显,重叠现象严重,裂纹线异常,会出现多裂纹线保压期中间不固定层压机进料后下盖慢或者组件抢救时,由于组件中间EVA先熔先固,易拉碎电池片碎片数量大,不规则保压期组件头尾部不固定在对汇流条和互联条焊接时,出现互联条被强拉弯曲现象,层压后出碎片明显的互联条弯曲现象鼓包保压期全部全部相同温度下,出现保压时间过长主因为时间保压期全部全部相同时间下,温度过高也易出现鼓包主因为时间保压期不固定不固定电池片背电场或背电极印刷烧结异常,易出现浆料脱落对应位置现状特殊鼓点层压后全部全部相同温度下,保压时间过短易出现鼓点主因为温度层压后全部全部相同时间下,温度过低导致EVA交联不足,收缩明显出鼓点主因为温度保压期不固定固定上腔存在异物,或EVA凝胶残留等。
昱辉组件背板凸点异常分析报告
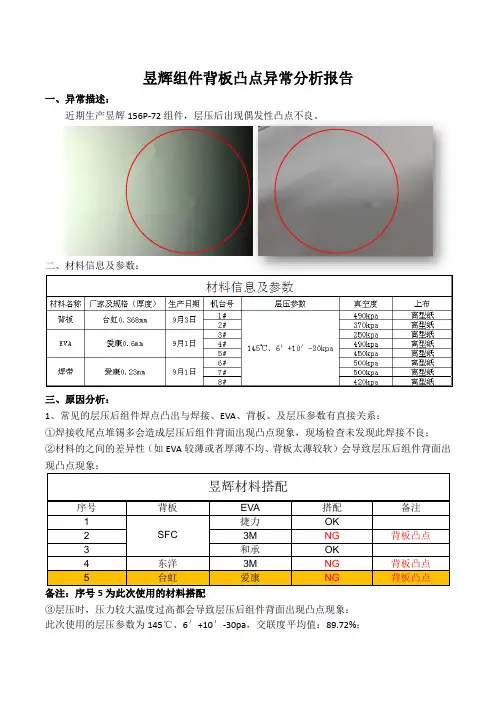
昱辉组件背板凸点异常分析报告
一、异常描述:
近期生产昱辉156P-72组件,层压后出现偶发性凸点不良。
二、材料信息及参数:
三、原因分析:
1、常见的层压后组件焊点凸出与焊接、EVA、背板、及层压参数有直接关系:
①焊接收尾点堆锡多会造成层压后组件背面出现凸点现象,现场检查未发现此焊接不良;
②材料的之间的差异性(如EVA较薄或者厚薄不均、背板太薄较软)会导致层压后组件背面出现凸点现象:
昱辉材料搭配
序号背板EVA 搭配备注
1
SFC 捷力OK
2 3M NG背板凸点
3 和承OK
4 东洋3M NG 背板凸点
5 台虹爱康NG 背板凸点备注:序号5为此次使用的材料搭配
③层压时,压力较大温度过高都会导致层压后组件背面出现凸点现象:
此次使用的层压参数为145℃、6′+10′-30pa,交联度平均值:89.72%;
四、结论:
1、从材料搭配来看爱康EVA与台虹背板首次搭配使用,需要跟踪后期两种材料搭配的情况;
2、由于EVA本身的性能对层压温度的设定就有了要求,高温可能会造成背板凸点现象。
五、解决措施:
1、调整层压参数:143℃,6min+13min,降低温度的同时增加层压时间保证EVA交联度,目前未发现凸点现象;
2、由于是偶发性的,所以要加强层压机温度的监控,防止出现局部温度过高现像;
3、针对材料匹配性的问题请质量反馈客户,尽量选择使用搭配合格的材料:
4、针对出现凸点异常的材料搭配我们可以选择现有合格的材料搭配生产。
5、对已产生的背板凸点组件进行二次层压可以改善凸点情况。
不锈钢复合钢板使用过程中复合层鼓包的原因及对策

不锈钢复合钢板使用过程中复合层鼓包的原因及对策不锈钢复合钢板使用过程中复合层鼓包的原因及对策摘要北京某化工厂的骤冷塔为不锈钢复合钢板材料,使用过程中其复层产生了不同程度的鼓包和开裂。
本文介绍了鼓包和开裂的基本情况及其产生的原因,并提出了基本的应对措施。
关键词:不锈钢复合钢板,鼓包,热应力,压缩失稳。
一.问题的提出:我们对北京某化工厂的某骤冷塔检验时,发现其不锈钢复合钢板的复合层产生多处鼓包,有一处已经从环焊缝熔合线开裂,开裂长度达400mm,张口宽度最大5mm。
此厂把开裂部位和几处大的鼓包处做了局部衬里。
2年后停车做内部检查,发现衬里处又出现鼓包,且原来的小鼓包出现不同程度的增大现象。
为了稳定生产,该厂对本台设备做了更新。
二.骤冷塔的基本情况:骤冷塔的作用是把由裂解炉产生的高温裂解气经液体喷淋后降温,变成液态裂解物。
裂解气由骤冷塔下部进入,冷凝液从顶部喷淋,凝结液从底部排出。
由于下部温度较高、温差较大,并且液气流速很大,因此下部5230mm高度范围内用了不锈钢复合钢板,以利用不锈钢的耐冲刷磨损性和耐高温性。
此塔为西德某公司1974年设计,1975年制造并安装调试,1977年正式投入使用的。
基本参数如下:1.设计参数:设计压力2.45Mpa,最高工作压力1.96Mpa,设计温度200℃。
外径1600mm,总高13000mm,上部为18mm厚的WSTE36钢板,与我国的16MnR接近,下部为(18+4)mm的WSTE36+X10GrNiMoTi复合钢板。
2.实际操作参数:正常情况下,喷淋液温度40℃左右,凝结液温度90℃左右,进气温度500℃,塔顶压力表指示1.8Mpa。
特殊情况下会出现塔内压力为0或负压,进气温度为650℃的情况。
介质为二氯乙烷及其裂解物氯乙烯和氯化氢的混合物,呈气态、液态及气液混合状态。
3.塔壁实际温度测量:由于化工厂的大气腐蚀环境和雨水的作用,以前曾经发生过保温层内容器外壁的腐蚀现象,因此该厂拆除了所有保温层,该设备处于“裸体”操作状态。
PBT-PC共挤套管鼓包异常浅析
PBT-PC共挤套管鼓包异常浅析摘要:PBT-PC双层共挤套管利用了PC的高强度和PBT的高稳定性,性能优点突出且应用前景广泛。
本文就PBT-PC双层共挤套管生产中常见的外观问题进行了简要分析,并根据具体问题提出了对应的解决方案。
关键词:双层共挤;套管鼓包;材料;模具1前言PBT-PC双层共挤套管具有抗测压能力强、轴向收缩小、弯曲半径小以及质量轻等优点[1],被广泛应用于中心管式气吹微缆。
图1 PBT-PC双层共挤套管结构图由于各种因素的影响,PBT-PC双层共挤套在生产过程中不可避免地出现鼓包现象。
如果鼓包在二次套塑中未能及时发现解决,将严重影响产品良率。
因此,我们需及时有效地发现鼓包并降低套管鼓包率。
本文针对PBT-PC双层共挤套管常见的鼓包问题进行分析归类并给出了对应的解决方案。
2研究与讨论2.1发现鼓包由于PBT-PC双层共挤套管多为透明套管,常用的BETA电子缺陷检测仪误报警频繁,给套管反查返修工作带来了极大的困扰。
通过我们反复的摸索试验,最终选用了一种挡片式机械鼓包仪[2]用来在线监测套管鼓包。
图2鼓包检测仪改进图在挡片孔径选择、挡片安装正确的情况下,其报警准确率接近100%。
及时有效地发现鼓包有助于我们及时截留返修有问题套管,避免其流入下个工序造成更大的损失。
2.2杂质包造成套管鼓包的原因众多,在收集分析套管鼓包样品时,我们发现套管鼓包段常常有一些异常杂质。
图3杂质包样品图套管杂质包种类众多,主要分为以下两个部分进行讨论分析:2.2.1外部杂质外部杂质包主要是指在生产中由外部引入的杂质造成的套管鼓包。
此类鼓包通过制定相应的SOP可完全杜绝。
外部杂质包表现形式主要为以下几种:1)材料开口不当、现场卫生未整理到位往往会使得现场的一些杂质混入到材料中而引起套管鼓包。
常见的现场杂质有纸屑、材料包装袋碎片等。
2)送料系统长期未清理易堆积灰尘,另外,除湿烘料机塑料垫圈及管路老化会形成一定的碎片粉末,带入挤出系统中也易形成套管杂质包。
层压过程的问题及分析
层压机简介层压机,顾名思义为将多层物质压合到一起的机械设备,应用到实际生产中的过程(针对我公司生产的常规组件),即为将钢化玻璃、EV A、电池片、EV A、背板通过抽真空、加压等过程完成封装的过程。
层压机结构层压机主要包括:1、结构系统:如可见的框架结构,进、出料台面等2、加热系统:加热油箱供给层压机台面所需的温度需求,可调节式。
加热所用的泵分为油泵和干泵3、真空系统:我公司目前的真空泵皆为水冷却式真空泵,其他还有风冷式。
4、控制系统:由可导入程序式的PLC芯片控制层压机的相关操作,可实现在触摸屏上操作。
性能指标层压机的性能指标主要体现在以下两个方面:1、层压机的温度:这里面包括机器温度的精度和均匀性。
所谓精度即为我们设定值与实际值之间的温差大小;所谓均匀性主要指层压机台面各点之间的温差大小。
以上两个值都是差异越小越好。
2、层压机的真空度:真空度好的机器对于我们实际生产中的气泡控制有着决定性的影响,反之亦然。
实际生产中我们需要对层压机的工作原理有着较好的理解,这样更有利于我们实际生产中解决问题。
层压机的工作原理层压机顾名思义就是把多层物质压合在一起的机械设备。
真空层压机就是在真空条件下把多层物质进行压合的机械设备。
真空层压机应用于太阳能电池组装生产线上。
我们称之为太阳能电池组件层压机。
无论层压机应用于哪种作业,其工作原理都是相同的。
那就是在多层物质的表面施加一定的压力,将这些物质紧密地压合在一起。
所不同的事根据层压的目的不同,压合的条件各不相同。
层压机在运行过程中包括以下几个步骤:进料--关盖--上下室抽真空--上室充气加压--保压阶段--上室抽气、下室充气--开盖出料1、单动:单一的动作,即为每次层压结束后需要人工点击进料操作才能进行下一次的层压2、联动:连续的动作,即为每次层压完后层压机将会自动进料进行下一次层压。
适用于层叠的速度大于机器层压的速度。
3、上升:层压机上盖的打开动作4、下降:层压机上盖的关闭动作5、抽真空:该阶段为层压机上下室同时抽真空的时间段,时间一般设置在320s-350s左右,不宜过长或偏短。
层压前5项不良分析与改善报告
/
提高质量意识,做好自检;
机
①抽真空速率较慢,超出真空度管控标准; ②加压时充气异常;
做好设备维护与点检
项目一:气泡
原因分析与改善措施 项目 原因分类 1、使用酒精擦拭绝缘块,酒精残留在绝缘块 上导致层压后气泡; 图示 改善措施 取消酒精擦拭绝缘块
料
1、林洋组件设计使用绝缘块太厚导致气泡;
在绝缘块下方增加 640*35mm的隔离EVA;
层压不良分布
80 70 60 50 40 30 20 10 0 70 59
14 2 0
18
26 12 6 3 10 10 11 1 8 12 2 3 3 11 6 4
层压一次合格率(99.68%)前5位不良分别为①气泡、②破片/碎片、③锡丝/锡渣、 ④锡珠碎片、⑤缺角 ,前5为不良作为重点改善项目;
4、作业过程私自调整烙铁头温度,焊接时温 度过高,化锡速度过快,锡丝锡渣产生量 更多; 机 1、烙铁破损、凹坑、氧化严重,影响化锡效 果;
严禁员工调整温度,通过抽 检的方式监督;
加强自检,10天跟换一次烙 铁头; 7
项目三、四:锡丝/锡渣、锡珠碎片
原因分析与改善措施 项目 原因分类 图示 改善措施
法 2、力诺组件设计使用绝缘块太厚导致气泡; 将绝缘块改为开口方式 穿出汇流条;
环
1、辅料放拆封后的EVA裸露空气>6小时;
/
将EVA使用保鲜膜包裹;
4
项目二:破片/碎片
原因分析与改善措施 项目 原因分类 图示 改善措施
提高质量意识,做好自检; 针对堆锡严重的焊带拆卸后 重新拿取新焊带焊接; 单焊焊接时烙铁接触面平整 压在焊带表面焊接,切勿将 烙铁头倾斜焊接; 提高质量意识,做好自检、 互检;及时将虚焊返工;
承压设备鼓包原因
承压设备鼓包通常是指在压力容器、锅炉、管道等承压设备中,由于内部压力超过设计压力,导致设备局部膨胀或变形,形成鼓包。
鼓包可能是由于以下原因造成的:
1.超压运行:设备在超过其设计压力的情况下运行,导致材料强度不足以承受额外的压力。
2.材料缺陷:设备材料存在缺陷,如裂纹、腐蚀、夹杂物等,这些缺陷可能在承压过程中成为应力集中点,导致局部膨胀。
3.焊接缺陷:焊接过程中产生的缺陷,如未焊透、气孔、裂纹等,可能在承压时成为薄弱环节,导致鼓包。
4.腐蚀破坏:设备长期受到腐蚀,材料强度下降,可能在承压时发生局部膨胀。
5.设计或制造缺陷:设备设计或制造时存在缺陷,如结构设计不合理、制造精度不足等,可能导致设备在承压时出现鼓包。
6.过热:设备过热,导致材料强度下降,可能在承压时发生鼓包。
7.超温运行:设备在超过其设计温度的情况下运行,可能导致材料性能下降,从而在承压时发生鼓包。
8.外部冲击:设备受到外部冲击,如机械损伤、撞击等,可能导致局部材料变形,形成鼓包。
9.安装不当:设备安装时未按照设计要求进行,导致局部应力集中,可能在承压时形成鼓包。
10.长期疲劳:设备长期承受循环载荷,如振动、交变载荷等,可能导致材料疲劳,进而在承压时形成鼓包。
承压设备鼓包是一个严重的安全隐患,可能导致设备失效甚至发生爆炸等事故。
因此,定期检查、维护和及时更换有缺陷的设备是预防鼓包发生的关键措施。