
中走丝线切割机床
中走丝线切割机床
中走丝线切割机床(Medium-speed Wire cut Electrical Discharge Machining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机床上实现多次切割功能,被俗称为“中走丝线切割”。
即工作原理是利用连续移动的钼丝(称为电极丝)作电极,对工件进行脉冲火花放电蚀除金属、切割成型。
其走丝速度及工件质量介于快走丝和慢走丝之间所以叫做中走丝。
中走丝线切割机床由于结构简单、造价低、工艺效果好,加上使用过程消耗少,自上世纪六十年代末被研制成功之后就得到飞速发展,现已成为制造业中一种必不可少工艺装备.至2004年底,全国年产量已超过3万台,约占世界电火花线切割机总产量的70%.但由于其加工质量问题未得到有效解决,而随着国外生产的低速走丝电火花线切割机(CNC Low Speed Wire Cut EDM)技术水平的不断提高,模具工业的发展,曾令中国人感到自豪的中国特有的WEDM-HS,如今却陷入难于发展的困境. 已难于满足模具发展需要。
同时也由于这种潜在市场的需求,中走丝线切割机床的的各种形式也越来越多了。
为了满足客户的需要,珠海杜芬自动化科技有限公司在保留快速走丝线切割机床结构简单、造价低、工艺效果好、使用过程消耗少等特点的基础上,引用国际上精密模具加工设备的先进理念及慢走丝多次切割技术(即第一次切割用较大的电规准进行高速粗切割,然后用精规准和精微规准进行第二次、第三次甚至第四、五次切割,将加工表面逐级修光,以获得较理想的加工表面质量和加工精度)。
加工速度接近于慢走丝,而加工的质量也趋于慢走丝。
中走丝线切割比快走丝更人性化,便捷化,适用范围更广,不仅电极丝移动速度介于“高速”与“低速”之间,而且加工质量高于"高速走丝机",并逼近低速走丝机。
所以中走丝给模具行业带了了一个革命,大大改善了原来快走丝加工质量差的弱点,同时很大程度上降低了模具制造的成本!但同时“中走丝”电火花线切割机虽然比快走丝电火花线切割加工质量有明显提高,但它仍然属于高速走丝电火花线切割机的范畴,切割精度和光洁度仍与低速走丝机存在较大差距,且精度和光洁度的保持性也需要进一步提高。
中走丝机具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间,目前执行的标准仍然是高速走丝机的相关标准,因此生产企业在对用户的宣传上要注意,一定要实事求是。
中走丝线切割机床接线作业指导书(new)a
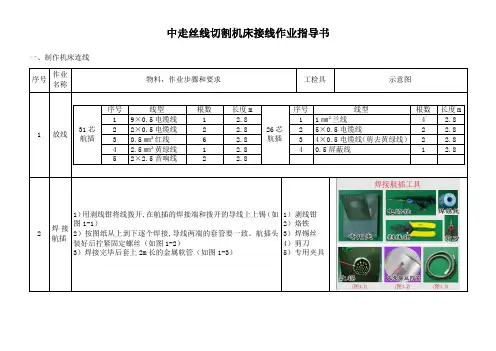
3)取一根长1800mm的音响线,一根长2000mm的黑线和一根1800mm的蓝线,一端共同压入OT6-6中,冷压端子头部上锡,并用热缩管包好,与下线架前端的下导电块相连。另一端从下线架前端外侧的线槽内穿过,通过立柱进入机床床身。两条音响线两两相连,用UT1.5-4与接线排顶端NE位置相连,两条黑线都用UT1-3与接线排末端NE位置相连,蓝线用UT1-3与接线排A04位置相连(如图2-2)。
2
2.8
4
2.5㎜²黄绿线
1
2.8
4
0.5屏蔽线
1
2.8
5
2×2.5音响线
2
2.8
2
焊接航插
1)用剥线钳将线拨开,在航插的焊接端和拨开的导线上上锡(如图1-1)
2)按图纸从上到下逐个焊接,导线两端的套管要一致。航插头装好后拧紧固定螺丝(如图1-2)
3)焊接完毕后套上2m长的金属软管(如图1-3)
1)剥线钳
2.4
5
0.5㎜²蓝线
1
1.4
1
1.8
6
4×0.5㎜²电缆线(无黄绿线)或5×0.5电缆线(减去一根)
1
2.2
1
2.3
7
4×0.5㎜²电缆线(带黄绿线)
1
1.5
8
3×0.5㎜²电缆线(无黄绿线)或4×0.5电缆线(减去黄绿线)
1
2.0
9
2×0.5㎜²5电缆线
1
1.2
1
1.7
10
中走丝线切割编程与操作技巧
中走丝线切割编程与操作技巧在中走丝线切割编程与操作技巧方面,有以下几个重要的要点需要注意。
一、了解中走丝线切割机的结构和原理二、掌握中走丝线切割编程技巧1.了解G代码和M代码G代码表示工作状态,如运动、停止、旋转等;M代码表示机床动作控制指令,如启动、停止、换刀等。
掌握这些代码的含义和用法,可以更好地进行编程。
2.合理选择切割速度和刀具尺寸在编程时,应根据工件材料和要求选择合适的切割速度和刀具尺寸。
如果速度太慢,会浪费时间;如果速度太快,可能会导致切割质量下降,甚至损坏刀具。
3.注意刀具路径和切割方向在编程时,要注意刀具路径,保证切割路径合理,避免碰撞和重复切割。
此外,切割方向也很重要,在切割时应选择合适的切割方向,以获得更好的切割效果。
4.合理安排修整和退割在编程时,要合理安排修整和退割。
修整是指在切割完工件后,对边缘进行修整,以去除切割的毛刺和残留物。
退割是指在切割工件的过程中,通过退后一段距离,减少切割时间和损坏。
三、注意中走丝线切割机的操作技巧1.熟悉中走丝线切割机的操作面板和控制系统,学会正确开关机并进行自检。
2.在进行切割前,要先检查工件和切割刀具的装夹是否正确,并保证工件固定牢靠。
3.切割过程中要注意人身安全,严禁将手指或其他物体伸入切割区域,以免发生意外。
4.根据切割要求和切割速度,正确调节液压系统和电气系统的参数,以保证切割质量和效率。
总结起来,中走丝线切割编程与操作技巧需要对中走丝线切割机的结构和原理有充分的了解,掌握中走丝线切割编程的基础知识和技巧,以及注意中走丝线切割机的操作安全。
只有不断学习和实践,掌握这些技巧才能更好地应用于实际工作中。
快走丝、慢走丝和中走丝
快走丝、慢走丝和中走丝线切割机床分:中走丝、慢走丝、快走丝都是指的电火花线切割机床(Wire cut Electrical Discharge Machining简称WEDM)。
什么是快走丝线切割机床?快走丝是电火花线切割的一种,也叫高速走丝电火花线切割机床(WEDM-HS),其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,电极丝可重复使用,加工速度较高,走丝容易造成电极丝抖动和反向时停顿,使加工质量下降,是我国生产和使用的主要机种,是我国独创的电火花线切割加工模式。
1960年,苏联首先研制出靠模线切割机床。
中国于1961年也研制出类似的机床。
早期的线切割机床采用电气靠模控制切割轨迹。
当时由于切割速度低,制造靠模比较困难,仅用于在电子工业中加工其他加工方法难以解决的窄缝等。
1966年,中国研制成功采用乳化液和快速走丝机构的高速走丝线切割机床,并相继采用了数字控制和光电跟踪控制技术。
此后,随着脉冲电源和数字控制技术的不断发展以及多次切割工艺的应用,大大提高了切割速度和加工精度。
什么是慢走丝线切割机床?低速走丝线切割机电极丝以铜线作为工具电极,一般以低于0.2m/s的速度作单向运动,在铜线与铜、钢或超硬合金等被加工物材料之间施加60~300V的脉冲电压,并保持5~50um间隙,间隙中充满脱离子水(接近蒸馏水)等绝缘介质,使电极与被加工物之间发生火花放电,并彼此被消耗、腐蚀,在工件表面上电蚀出无数的小坑,通过NC控制的监测和管控,伺服机构执行,使这种放电现象均匀一致,从而达到加工物被加工,使之成为合乎要求之尺寸大小及形状精度的产品。
目前精度可达0.001mm级,表面质量也接近磨削水平。
电极丝放电后不再使用,而且采用无电阻防电解电源,一般均带有自动穿丝和恒张力装置。
工作平稳、均匀、抖动小、加工精度高、表面质量好,但不宜加工大厚度工件。
由于机床结构精密,技术含量高,机床价格高,因此使用成本也高。
中走丝线切割一体机安全操作及保养规程
中走丝线切割一体机安全操作及保养规程1. 前言中走丝线切割一体机是一款广泛应用于金属切割加工行业的设备。
为了确保操作人员的安全和设备的正常运行,本文档将详细介绍中走丝线切割一体机的安全操作事项和保养规程。
2. 安全操作规程2.1 穿戴个人防护装备在操作中走丝线切割一体机之前,操作人员必须穿戴以下个人防护装备:•护目镜:防止金属切削时产生的切屑飞溅伤害眼睛;•耳塞或耳罩:降低设备运行时产生的噪音对听力的伤害;•手套:防止手部被切屑或切削刀具伤害;•防护服:保护身体免受切屑和切削刀具的直接伤害。
2.2 了解操作手册在操作中走丝线切割一体机之前,操作人员应详细阅读并了解设备的操作手册。
操作人员应特别关注以下内容:•设备的基本结构和工作原理;•各个按钮、开关、控制面板的功能和使用方法;•紧急停机按钮的位置和使用方法;•操作过程中的常见故障排除方法。
2.3 确保设备稳定在操作中走丝线切割一体机之前,操作人员应确保设备放置在平稳、坚固的工作台上,并且设备与周围环境没有任何杂物。
设备在工作过程中会产生震动,因此稳定的底座对于操作的安全非常重要。
2.4 切勿触碰设备在设备运行期间,切勿触碰设备的切屑传送机构、导轨和切削刀具。
这些部件在运行过程中会产生高温和高速旋转,触碰可能会造成严重的伤害。
2.5 避免过载操作在操作中走丝线切割一体机时,应注意不要过载操作。
过载操作可能会导致设备过热、电机过载等问题,严重时可能会损坏设备。
操作人员应遵循设备的额定工作范围,并根据需要适当调整切削参数。
2.6 定期维护保养定期维护保养是保证中走丝线切割一体机正常运行的重要环节。
操作人员应按照操作手册中的要求,进行定期的清洁、润滑和检查工作。
此外,还需定期更换磨损严重的切削刀具,保证切削效果和切削质量。
3. 保养规程3.1 清洁定期清洁中走丝线切割一体机是保证设备正常运行的关键。
操作人员应定期清理切屑传送机构、滑轨、切削刀具等部件上的油污和切屑,并保持设备表面的清洁。
浅谈“中走丝”电火花线切割机床发展
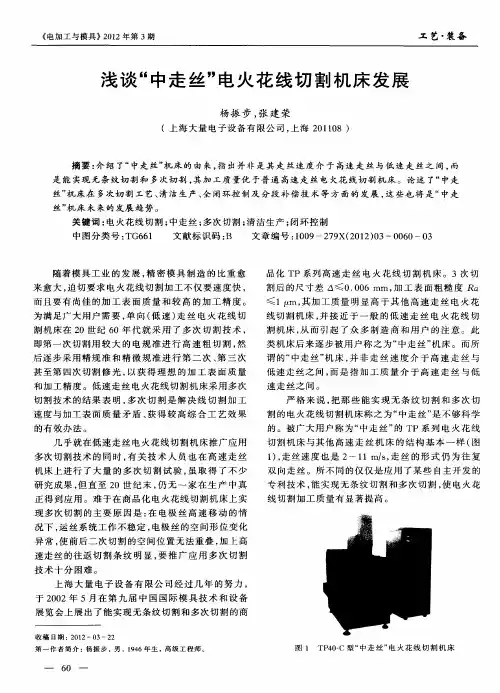
图 1 TP 0C型 “ 走 丝 ” 4一 中 电火 花 线 切 割 机 床
6 0
一
工 艺 ・ 备 装
《 电加工与模具》21 年第 3 02 期
四处 飞溅 及乳 化液 油水 分离 后 的污染 表现 出难 以容
1 “ 中走 丝” 床 多次 切 割 的 工 艺 效 果 机
1 1 明显 提 高 电火花 线切 割 加工质 量 . 上海 大量 电子 设 备 有 限 公 司 开 发 生 产 的 “ 中走
忍 的态度 , 期待 高 速 走 丝 电火 花 线 切 割机 床 加 工 也
能实 现清 洁生 产 。 所谓 的清 洁 生 产 是一 种 新 的创 造 性 的思 想 , 该
丝” 电火 花线 切割 机床 , 割质 量 明显 高于 有关 国家 切
标 准要 求 ( 1 。通 过 对 4 表 ) 0mm 厚 的 C 1 r2工 件 进 行正八 棱 柱 ( 对边 距 2 8 mm) 的加 工 试 验 , 比较可 经
都 能 高 于 国家标 准要 求 。
业, 清洁 生产 的愿 望更 加强 烈 , 以我 们在 开发 和经 所 营过程 中较重 视产 品 的清 洁 生 产 , 要做 了 以下 几 主
方 面的工 作 :
( )能进 行 多次 切 割 的 电 火 花 线 切 割 机 床 , 2 都 装有 电极 丝 导 向装置 , 电极 丝运 行稳 定 , 使 有助 于减
3 0mm mi / n以上 , 切 割 的加 工 表 面粗糙 度值 可 4次
达 Ra 0. t 以 下 。 81 . m
2 现 代 制 造 需 要 清 洁 生产
随着 模 具 技 术 的 发展 , 精 密 模 具 制造 过 程 中 在
“中走丝”电火花线切割机床的特点
所谓 “ 中走 丝” 火花 线 切 割 机 床 , 确 地 说 应 电 准 该 是具 有 多次切 割 功能 的高 速走 丝 电火 花线 切割 机 床 。它 的走 丝速 度 为 1 5 0m/ , 以根据需 要 进 . ~1 s可 行 调 节。其 走丝 速度 和加工 质 鲢介 于高速 走 丝和 低
电路 , 方便 r_ 控 制 系统 的连接 . 于对 运 丝速度 进 } j 便
行 控制 采 用 变频 凋 速 后 , 减缓 丁运 电饥 的换 阳
冲击 , 利 于保持 电极 丝 的稳定 有
( )机床 机械 精度 的 提 高 攻其 他 。为 保 i 多 次 5 』 I : 切 割 的效 果 , 床必 须 有较 高 的重复 定位 精 度 . 对 机 这 床身 、 导轨 等都 有一 定 的要 求 。采取 的措 施 包括 : 设
( 4 J机床 电气 的改进 为满足 香 次切 割 的 M l :
要求 , 电檄 丝运 丝 速度 婴求 n 捌 节 , 钉交流 变顿 捌 f 采J 速 是 常用 的 方式 。用 电子 逻辑 电路 代 替继 电器控 制
“ 中走 丝” 电火花 线 切割 加工 与传 统 的高速 走 丝
电火 花线 切割 加 工 相 比 , 有 继 承 , 既 又有 发展 , 具 它 有 以下 一些 特点 : ( )可实现 多次切 割 “ 1 中走 丝 ” 切 割机 床 线 j 普通 高速 走丝线 切 割 机 床相 比 , 著 的 区 别就 是 . 显 日 『 实现 多次 切割 。多 次切割 的 目的是 为 r提 高表 面质 量 , 足加 工 工 件 的需 要 , 而扩 大适 应 范 围。 例 满 从
目前 “ 中走丝 ” 切割 机 床脉 冲 电源 的最 大切 割 线
中走丝线切割机床安全操作及保养规程
中走丝线切割机床安全操作及保养规程
中走丝线切割机床操作时一定要注意安全,遵守操作规程,关注机床保养,以确保生产工作的高效运行。
本文将重点介绍中走丝线切割机床的安全操作和保养规程,供相关工作人员参考。
安全操作规程
1.机器操作前,必须检查设备电源是否接线正确并与地线连
接完好,以及各部位螺丝是否紧固。
2.使用机床前,必须确保机架、工作台与工件表面间距必须
符合要求,才可以进行切割操作。
3.在使用机床时,必须佩戴工作手套、安全眼镜、防护面罩
等个人防护装备,并确保刀具夹紧好,放置位置合理。
4.机床长时间停机后,应切断电源,检查各部分零部件及机
床四周是否有杂物,做好清理工作。
5.在使用机床过程中,一旦发现异常,需要立即切断电源,
检查机床是否存在问题,等确认无误后才能继续使用。
保养规程
1.发现机床运行时出现问题,应及时进行检查,及时维修或
更换损坏部件。
2.定期对机床进行清理,不允许在机床周围放置任何杂物及
易燃物品。
这对于机器的正常使用和维护至关重要。
3.每日工作结束后,应该对机床进行全面的清洁,以免灰尘
及杂物进入机器内部。
4.每月进行一次机床润滑,添加工作油液,以保证机床固体
和动力顺畅。
5.润滑后要检查润滑部位油污是否清洁,润滑是否到位,如
果有问题及时进行处理。
总结
中走丝线切割机床在使用及日常维护过程中,都需要严格遵守安全操作规程和保养规程。
操作人员一定要重视安全使用,时刻保持机床干净整洁,灰尘不仅会损坏机器,还会对人体有害。
正确保养机床,可以延长机器的使用寿命,提高生产效益。
中走丝线切割机床的维护和保养
中走丝线切割机床的维护和保养
线切割机床属于精密机床,其一般不适合在污浊和高温潮湿的环境中工作,电网供电环境也有较高的要求,机床供电电压不应劣于±10%,三相应平衡稳定。
过于恶劣的电网必须加装稳压源。
机床除了正确的使用以及日常的保持整洁、润滑以外,还必须用心维护,这样才能保证机床的各个性能持久,在保养维护时需注意以下几个部件:
1、机床的导轨和丝杠,定时定期加注润滑油,绝不能沾染脏水和污物,一旦沾有脏物,要用干净棉纱揩擦干净后再用脱脂棉浸10#机油轻擦涂一遍。
2、导轮和轴承,为延长导轮和轴承的寿命,也应把过于污浊的冷却液换掉,如短时间不开机床,要无水让导轮转几十秒钟,使导轮和导轮套间的那些脏水甩出来,注入少量机油后再转几十秒钟,使缝隙内的机油和污物甩出来,再注入少量机油。
以使导轮和轴承常处于较洁净的状态。
3、丝筒轴和电机上的联轴器和键,要使该部位始终处于严密稳妥的配合状态,一旦出现键的松动和联轴器的撞击声,要立即更换联轴器的缓冲垫和键。
长时间带间隙的换向后,会使轴上的键槽变形张大。
4、控制柜与机床间的联机电缆,拖地部分要有盖板或塑料板保护,不可随意踩踏,电缆要处于松弛自由状态,不可以外力拉拽,不可使电缆插头受力,不可将电缆波纹护套压裂踩扁。
5、控制台(柜)搬动时要轻拿轻放,油污的手不要插拔触摸接插件或键盘。
6、床面上的任何部位均不得敲砸或碰撞,特别是不可因超行程运动使丝架与床面干涉,那将严重损毁机床零件或精度。
7、要经常注意使导电块处于良好的导电和与床身间的绝缘状态,工作台上垫条必须与床身绝缘,步进电机的拖线要处于自如状态,步进电机确保无脏水入浸。
线切割机床切割速度的正确计算方法【干货】
中走丝电火花线切割机床,属于往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机的基础上实现多次切割功能,也俗称为“中走丝线切割”。
中走丝机床的切割速度是反映其加工效率的一项重要指标,我们一般说的加工快慢通常都是指它的切割速度,中走丝线切割机床的切割速度,指在特定的加工条件下,单位时间内工件被切割的面积,单位为mm/min;一般情况下,切割一个工件的切割速度往往都是指代平均切割速度;
用户在购买中走丝切割机床的时候,普遍都会询问商家机床的速度每小时可以达到多少,那么今天我们教您如何计算中走丝线切割机床切割速度:中走丝线切割机床加工的主要工艺指标有切割速度、加工精度、表面粗糙度等,通过衡量这些工艺指标,对中走丝线切割机床加工的过程及加工的效果进行综合评价。
中走丝线切割机床切割速度:
中走丝机床切割速度是反映加工效率的一项重要指标,我们通常说的加工快慢是指切割速度,中走丝线切割机床的切割速度,一般指在一定的加工条件下,单位时间内工件被切割的面积,单位为mm/min;一般情况下,加工一个工件的切割速度往往指的是平均切割速度;
【平均切割速度(mm/min)=切割总面积÷切割总时间=(切割长度×工件厚度)÷切割总时间】
为了评价中走丝线切割加工机床脉冲电源的功能,往往用最大切割速度作为衡量的指标之一。
最大切割速度是指在不计切割方向、不考虑切割精度和表面质贫、电极丝损耗等情况下,在单位时间内中走丝机床切割工件第一遍时可达到最大切割面积,单位为mm/min。
中走丝线切割机床的拖板垂直度调整技巧
中走丝线切割机床的拖板垂直度调整技巧中走丝线切割机床的拖板垂直度直接关系到加工精度及质量。
怎样完善线切割机床托板的垂直度呢?中走丝线切割机床两轴的垂直度是建立在各自的直线度的基础上的,直线的误差会在垂直度测量时反映出来,数值叠加的结果使垂直度测量失实失准,所以是首先保证各自的直线度,再保证互相的垂直度。
两轴的垂直度完全取决于中托板上的两组导轨的垂直度,装配时是把一组导轨固定在基准上,测量并调整待另一组导轨与基准垂直后,再行固定并配打销钉孔,从而把中托板上两组导轨的垂直度固定下来。
这个装配和测量过程,即要追求操作的稳妥有效,还应该有意把精度提高一档,这个中间工艺指标的控制是非常重要的,因为不管是装机,修理或一段时间的实效,都会使这个精度变差,如果初始安装就把允许的误差值用足,那以后的精度就会超值失准了。
比如某机床精度标准为0.02,则首次装配时的内控精度应是在0.012以下。
重要部位的首装严控和销钉镙钉稳妥有效,加之导轨本身的平直精准,两轴的垂直度就有保证了。
如同直线度一样,丝杠的工作状态也是影响垂直度的重要因素。
与导轨定位面成一定夹角的任何一个外力,都将造成导轨的异动,因为导轨只是导轨,并没有夹死。
所以一旦发现X、Y轴的垂直度超标,要认真判断是导轨自身的形变或错位造成的还是丝杠的运动干扰的。
如果是导轨的导向作用所致,分别在几个位置使丝杠和丝母重复松开再紧固的适配过程,其超标的方向和数值应大体稳定的。
如果是丝杠和丝母运动的干扰所致,将失去方向和数值,甚至造成钼丝脱槽。
所以通常在直线机床上加装锥度装置形成的简易锥度机床,一般把最大切割锥度限制在±60。
这个锥度值对一些出模斜度加工任务的完成已绰绰有余了。
更大锥度的切割则要依赖于专用锥度机床,这种机床要从结构上解决导轮与UV偏摆随动的问题。
不存在偏摆后导轮槽的干扰作用,切割的锥度从原理上讲是准确的。
伴生的负面影响是,为解决偏摆随动问题而使整体刚性降低,运动迟滞和回差凸现,运动保真度精确度也大打折扣。