
产品零部件图号编制规则
—07—收卷装置—19—预留—31—预留
—08—其它装置—20—预留—32—预留
—09—控制系统—21—预留—33—预留
—10—预留—22—预留—34—预留
—11—预留—23—预留—…—预留
—12—预留—24—预留—99—预留
机械有限公司
文件编号
HRJ-JS-100406
01—挤出机—01—单螺杆挤出机—01—Φ15—11—Φ65—21—预留
—02—Φ20—12—Φ70—22—预留
—03—Φ25—13—Φ75—23—预留
—04—Φ30—14—Φ80—24—预留
—05—Φ35—15—Φ85—25—预留
—06—Φ40—16—Φ90—26—预留
—07—Φ45—17—Φ100—27—预留
—43—上料楼梯(平台)
—44—自动挡门
—45—加长射咀
—46—弹簧射咀
—47—机械手安装平面
—48—螺杆转数监视
—49—加大顶针行程
—50—模具压板
—51—打印机
—52—油脂集中控制系统
—53—压力油位报警
—54—陶瓷加热圈
—55—备用
—56—备用
—57—备用
机械有限公司
文件编号
BJ0803005
A.B C. 8 .EFG H I JK
—01—液压旋转脱模
—02—超高超高速射膠裝置(储能射胶)
—03—吹風裝置
—04—熔胶筒多段风冷装置
—05—定量送料装置
—06—加大熔胶马达
—07—U-PVC排气螺杆
—08—加宽机门
—09—PET专用机
—10—注吹成型机
—11—一组液压抽芯
—12—两组液压抽芯
—13—三组液压抽芯
—14—二组液压抽芯与一组液压旋转脱模
—15—磁性塑料成型装置
机械有限公司
文件编号
BJ0803005
版次
B
产品零部件物料编号编制方法
生效日期
2008\05\15
共7页第6页
编写:
时间:2008-5-5
批准:
时间:
A.B C. 8 .EFG H I JK
—16—双物料成型机
—17—压缩成型
版次
A
产品零部件图号编制规则
生效日期
2010\04\06
共7页第3页
编写:
时间:2010-04-06
批准:
时间:
3.1.4D E位数字的含义
DE
代表一级机型、部件代号,对应《技术工作文件夹目录设置》三级目录
1若在总机型下还分一级、二级等机型,DE位数字表示一级、二级等从属机型;
2若在总机型下不分一级、二级等机型,DE位数字用00来表示;
—07—切粒机
—08—热印机
—09—预留
—…—预留
—99—预留
09—控制系统—01—电气部分
—02—预留
—…—预留
—99—预留
10—预留
…—预留
99—预留
机械有限公司
文件编号
HRJ-JS-100406
版次
A
产品零部件图号编制规则
生效日期
2010\04\06
共7页第5页
编写:
时间:2010-04-06
批准:
时间:
3.1.5F G位数字的含义
FG
代表二级机型、部件代号,对应《技术工作文件夹目录设置》四级目录
1若在一级机型下还分二级机型,FG位数字表示二级从属机型;
2若在一级机型下不分二级等机型,FG位数字用00来表示;
因为目前一级机型下只有“单螺杆挤出机”还有二级机型,
所以本文件仅以此做示例,若其它机型有二级机型,可按此方法逐渐添加进去
机械有限公司
文件编号
HRJ-JS-100325
版次
A
产品零部件图号编制规则
生效日期
2010\04\06
共7页第1页
编写:
时间:2010-04-06
批准:
时间:
版本修改记录
版次
修改内容
生效时间
A
产品零部件图号编制规则
2010\04\06
机械有限公司
文件编号
HRJ-JS-100406
版次
A
产品零部件图号编制规则
版次
A
产品零部件图号编制规则
生效日期
2010\04\06
共7页第4页
编写:
时间:2010-04-06
批准:
时间:
—99—预留
07—收卷装置—01—收卷机
—02—放卷机
—03—预留
—…—预留
—99—预留
08—其它装置—01—波纹管成型机
—02—包纱机
—03—剥皮机
—04—缠绕机
—05—烘干机
—06—晾丝架
—30—60HZ地區加大油泵及電馬達裝置
—31—PA专用螺杆
—32—PC专用螺杆
—33—PMMA专用螺杆
—34—加大容模量150
—35—吊模架
—36—回收料专用螺杆
—37—加大液压系统—38—头板增加4个长孔用于安装固定模
—39—相位电压过低保ቤተ መጻሕፍቲ ባይዱ装置
—40—加大射胶行程
—41—上料楼梯(平台)
—42—头,二板加梯形槽
01—挤出机—01—单螺杆挤出机
—02—双螺杆挤出机
—03—共挤挤出机
—04—预留
—…—预留
—99—预留
02—机头&模具—见机头&模具图号编制
03—水槽&定型台—01—普通级管材冷却定型
—02—医用级管材冷却定型
—03—型材冷却定型
—04—预留
—…—预留
—99—预留
04—牵引装置—01—牵引机
—02—牵引切断机
—18—热固性塑料成型机
—19—冷卻水流量及溫度計
—20—液壓射咀
—21—機械手連接介面程式 (歐洲標準)
—22—射咀溫度控制
—23—60HZ地區油泵及電馬達裝置
—24—差動射膠裝置
—25—閉環射膠裝置
—26—開模頂針同步裝置(快速式)
—27—比例熔膠背壓裝置
—28—先導式熔膠背壓閥
—29—独立油温控制系统
4.1技术部在设计过程中要保证图号与名称一致。
4.2技术部负责管理公司内部所有技术文件图纸,进行整理和分类保存,所有图纸及文件都必须加盖受控章并且编号。
4.2各部分的图号与名称见附表(待整理中)
3.1.3BC位数字的含义
BC
代表不同的机型,按如下标号编制,对应《技术工作文件夹目录设置》二级目录
—01—挤出机—13—预留—25—预留
—02—机头&模具—14—预留—26—预留
—03—水槽&定型台—15—预留—27—预留
—04—牵引装置—16—预留—28—预留
—05—切割装置—17—预留—29—预留
生效日期
2010\04\06
共7页第2页
编写:
时间:2010-04-06
批准:
时间:
1.目的:
规范产品零部件而制定的编号原则。本标准适用于公司加工件类物料。
2.范围:
本程序用于技术、生产、质检、仓库、售后等作业过程中的应用管理活动。
3.具体内容:
3.1图号的编制方法
3.1.1加工件图号编制规则
图号由ABC-DEFGHJK共10个字母组成。物料编号对照如下各字母含义编写:
ABC-DEFGHJK
零部件升位用代号,0~9,A~Z用一位数或一个字母表示
三级零件代号,01~99,用两位数表示
二级机型代号,01~99,用两位数表示
一级机型代号,01~99,用两位数表示
总机型代号,01~99,用两位数表示
公司(HRJ),用第一个字母H表示
3.1.2A位数字的含义
A
图号首字母A,也即是图号的前缀,在这里用公司(HRJ)的首位字母H来表示
—03—压光机
—04—压片机
—05—预留
—…—预留
—99—预留
05—切割装置—01—薄壁无屑切断机
—02—锯片切割机
—03—螺旋切管机
—04—切断堆放机
—05—软管切断机
—06—预留
—…—预留
—99—预留
06—输送装置—01—输送机
—02—预留
—…—预留
机械有限公司
文件编号
HRJ-JS-100406
A .B C.9.E FG HI JK
K一般为0,只有当物料是部装件时才用。
零件顺序号(从右至左按顺序填写)
特别工程一次性用图产生月顺序号,6月,GH为06
特别工程一次性用图产生年顺序号,如2004年,EF为04
机型代号/album/
4.文件管理办法
版次
B
产品零部件物料编号编制方法
生效日期
2008\05\15
共7页第7页
编写:
时间:2008-5-5
批准:
时间:
3.2.2特别工程一次性用途物料编号
物料编号由A.B C. 9.E F G H I JK共11个字母和数字组成。在D位的“9”作为特别工程一次性用途物料的特征数字。而BC在特殊情况为“99”时代表特别工程一次性用图不属于某个机型或不清楚用在那个机型。物料编号对照如下各字母含义编写:
—08—Φ50—18—Φ120—28—预留
—09—Φ55—19—Φ150—…—预留
—10—Φ60—20—预留—99—预留
3.1.6HJ位数字的含义
HJ
HJ两位数字为设计零件时的顺序号,一般情况下按零件图号从小到大顺序编制图号,从01~99。
产品图号编制规则

产品图纸的图号编制规则LS-GC-TY-103为促进产品的标准化和系列化,提高生产效率和产品质量,需要编制产品图样的代号,具体编制规则如下:一、图样代号由四部分组成,如下所示:二、编号中允许出现的数字为:0 1 2 3 4 5 6 7 8 9 。
编号中允许出现的字母为:A B C D E F G H J K L M N P Q R S T U V W X Y Z a b c d e f g h j k l m n p q r s t u v w x y z 。
三、企业代号:LS ;车型代号见下表。
车型代号车型 普通半挂车 特种半挂车 自卸车 混凝土搅拌运输车罐式汽车 厢式载货汽车 仓栅载货汽车 全挂车 代号BTZJGXCQ四、订单号:对于通用图,订单号填写两个字母:CT ,就是常见通用件的简称。
对于随订单下发的图纸,填写订单的后三位。
文件序号 分组代号订单号企业代号及车型五、分组代号:分组代号由七位数字或字母组成。
前四位为一级总成,名称和代号见附表(表格样式)。
第五位为二级总成编号,第六位为三级总成编号。
5.1对于零件图,第七位为末级零件编号。
对于一级总成下的零件,第五位和第六位用数字“0”表示。
对于二级总成下的零件,第六位用数字“0”表示。
第七位有不能为数字“0”。
5.2对于总成图,第七位为数字“0”。
对于一级总成,第五位和第六位用数字“0”表示。
对于二级总成,第六位用数字“0”表示。
5.3、优先用数字表示总成或零件编号,其次用大写字母表示,最后用小写字母表示;5.4、对于三级总成,则在第六位后加短横杠“-”,用第七位表示,第八位用数字“0”表示总成或用其他符号表示三级总成下的零件。
同理,四级、五级总成如三级表示,依次加位数即可;六、文件序号文件序号优先用大写字母表示,代表不同的类型或不同时期产生的版本。
七、当再次下发的图纸与原有图纸编号相同时,新图纸替换原有图纸使用,原有图纸作废。
八、例如:LSZ-222-8510100表示:路神公司的自卸车,合同编号为222的订单,一级总成侧厢焊合,二级总成的图纸。
产品图样及设计文件编号规则

1.目的为了统一产品图纸、设计文件的编号,便于公司内外的交流、协作,对图纸编号方法进行科学、合理的规定。
2. 范围本方法适用于公司所有图纸、设计文件的编号。
2.引用标准GB/T5054.4-2000 产品图样及设计文件编号原则GB/T17601.1-1989 技术制图标题栏GB/T14689-1993 技术制图图纸幅面和格式GB/T10609.2—1989 技术制图明细栏GB/T14690-1993 技术制图比例GB/T14691-1993 技术制图字体GB/T17450-1998 技术制图图线4. 总则4.1 每个产品、部件、零件的图样均应有独立的代号;4.2 采用表格图时,表中每种规格的产品、部件、零件都应标出独立的代号;4.3 同一产品、部件、零件的图样用数张图纸绘制时,各张图样标注同一代号;4.4 公司已有产品图纸的编号不变,自本标准实施之日起,新产品图纸按本标准编号;4.5 顾客原始设计的产品图纸采用外来文件的编号进行登记,当须对图纸进行转化时,零件图采用其原始编号不变,且应在标题栏正上方注明是依据顾客提供图纸进行重新绘制。
5. 图纸的编号5.1 基本符号图纸编号一般可采用下列字符:——0~9 阿拉伯数字;——A~Z 拉丁字母(O、I 除外);——短横线。
5.2 编号的组成5.2.1 本公司图纸按隶属关系编号,隶属编号是按产品、部件、零件的隶属关系编号,隶属编号其代号由产品代号和隶属号组成。
5.2.2 隶属编号由数字组成。
产品代号占两位(由“01—99”表示)。
部件代号占四位,最多分四级,第一位代表一级部件,第四位代表四级部件(每一位由数字“1—9”表示,如只有两级部件,其后两位用“0”表示)。
零件代号占三位(由“001—999”表示,“000”表示部件)。
部件代号与零件代号中间用短横线隔开。
5.2.3 特征码由客户产品代号表示,基础型产品可以不带特征码。
特征码由字母和数字组成,码位不超过 8 位,如SX2190N车型其特征号为“SX2190N”。
汽车产品 零部件及其图样编号规则
3 定义
本标准采用下列定义。
3.1零件:不采用装配工序制成的单一成品。
3.2总成:由两个或两个以上零件以可拆或不可拆的形式组成的成品。
3.3 零部件:即零件与总成的统称。
4 产品零部件及其图样编号规则
4.1 基本原则
4.1.1 每一种零部件,无论其是否有独立的图样,均应有其独立的编号(另有规定除外)。当零部件具有本身的图样时,则其图样的编号应按其零部件编号。
与驾驶室安装连接部分,含ABS装置
0
辅助制动
36
0
电子装置
1
蓄电池
含支架
2
底盘线束
3
里程表传动装置
4
前围灯具
安装在底盘上的
5
后位灯具
安装在底盘上的
表A.1(续)
子组号
子组结构号
名称
备注
36
6
开关
安装在底盘上的
7
信号装置
安装在底盘上的
8
电控装置
发动机系统电控装置,自动驾驶装置,整车电子装置,车载电子诊断装置,防撞雷达装置,防盗系统,ECU等,电控用传感器(氧传感器;EGR电控单元及传感器,安全气囊电控单元及传感器,发动机系统电控用传感器等)。
4.1.6自产发动机与整车零部件间不允许互相借用,设计部门应按本标准的规定,重新给定编号,必要时允许将零部件的原有编号填写在明细表的“备注”栏或在图样中注明。
4.1.7其他的汽车产品之间允许互相借用。
4.1.8存在借用关系的零部件发生任何更改,均应按本标准规定重新给定新号,更改的原则按谁使用谁更改,由需要更改的设计部门更改。
c)具有功能替代关系的零部件,应按功能子组编号。如:天线孔胶塞应归属于音响装置子组,前围板上的空调管路胶塞应归属于冷气装置子组。
产品零部件图号编制规则

BC
代表不同的机型,按如下标号编制,对应《技术工作文件夹目录设置》二级目录
—01—挤出机—13—预留—25—预留
—02—机头&模具—14—预留—26—预留
—03—水槽&定型台—15—预留—27—预留
—04—牵引装置—16—预留—28—预留
—05—切割装置—17—预留—29—预留
—18—热固性塑料成型机
—19—冷卻水流量及溫度計
—20—液壓射咀
—21—機械手連接介面程式 (歐洲標準)
—22—射咀溫度控制
—23—60HZ地區油泵及電馬達裝置
—24—差動射膠裝置
—25—閉環射膠裝置
—26—開模頂針同步裝置(快速式)
—27—比例熔膠背壓裝置
—28—先導式熔膠背壓閥
—29—独立油温控制系统
版次
A
产品零部件图号编制规则
生效日期
2010\04\06
共7页第4页
编写:
时间:2010-04-06
批准:
时间:
—99—预留
07—收卷装置—01—收卷机
—02—放卷机
—03—预留
—…—预留
—99—预留
08—其它装置—01—波纹管成型机
—02—包纱机
—03—剥皮机
—04—缠绕机
—05—烘干机
—06—晾丝架
4.1技术部在设计过程中要保证图号与名称一致。
4.2技术部负责管理公司内部所有技术文件图纸,进行整理和分类保存,所有图纸及文件都必须加盖受控章并且编号。
4.2各部分的图号与名称见附表(待整理中)
—06—输送装置—18—预留—30—预留
—07—收卷装置—19—预留—31—预留
图纸图号编号规则

3 代号的组成
ห้องสมุดไป่ตู้
3.1 产品及其零、部件的代号有三种编号系统,即基本代号系统,扩展代号系统和补 充 代号系统。
3.2 基本代号系统 基本代号系统主要用于规格数量较少的产品及其零、部件图样和技术文件的编号。
3.2.1 基本代号系统由企业代号、特征代号和序号三部分组成。 企业代号:产品图样及技术文件的设计与编制单位的代号,许继集团有限公司的代号 为“XJ”(即“许继”汉语拼音第一个字母的大写)。 特征代号:表示级、部、类、组的代号,由阿拉伯数字表示和组成。 序号:产品图样或技术文件编制的顺序号,由阿拉伯数字组成,从 000 开始。
3.3.1 扩展代号系统由企业代号、特征代号、序号和规格号组成。 规格号:具有类似形状,但尺寸规格不同的零、部件及产品的编号,用连续的阿拉 伯数字表示,从 1 开始,不应用其他符号表示。
1
3.3.2 扩展代号系统的排列分为三组,即级代号加企业代号;部、类、组代号组成;序号 加规格号,书写时每组之间空 1~2 个汉字的间隙,序号和规格号之间用间隔号( · )隔 开,当规格为一种或两种时,可直接写出规格号;当规格为三种或以上时,可只写出第一 种规格号和最后一种规格号,中间用连接号(~)相连。
代号。如:2XJ 345 678WML 表示 2XJ 345 678 产品图样的文件目录。
5.2.6 5.2.7
专用工艺文件代号的编写为在该零、部件图样代号后加表 3 给出的工艺文件代号。 如:8XJ 765 432 YK 表示 8XJ 765 432 零件的工艺卡。 用外文绘制(表示)的图样及技术文件代号的编制一般用相应中文图样及技术文件
4
□□□·□□□·□□□·1/2
图3 补充代号的排列方式
产品图、工装、通用件、工艺工序号的编号规则
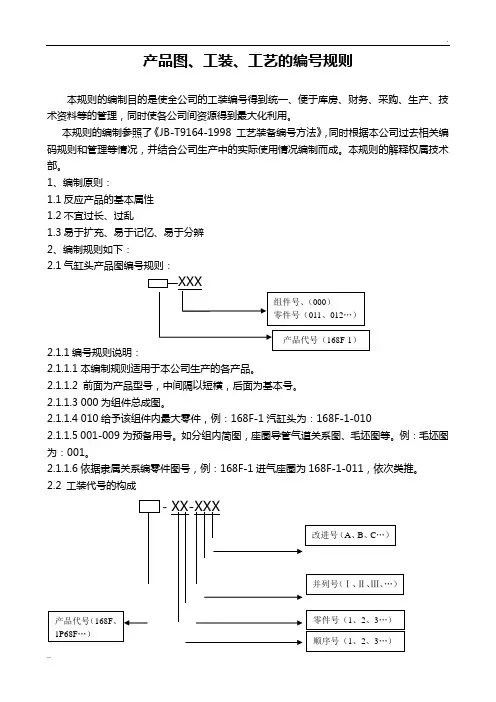
产品图、工装、工艺的编号规则本规则的编制目的是使全公司的工装编号得到统一、便于库房、财务、采购、生产、技术资料等的管理,同时使各公司间资源得到最大化利用。
本规则的编制参照了《JB-T9164-1998 工艺装备编号方法》,同时根据本公司过去相关编码规则和管理等情况,并结合公司生产中的实际使用情况编制而成。
本规则的解释权属技术部。
1、编制原则:1.1反应产品的基本属性1.2不宜过长、过乱1.3易于扩充、易于记忆、易于分辨2、编制规则如下:2.1气缸头产品图编号规则:2.1.1编号规则说明:2.1.1.1本编制规则适用于本公司生产的各产品。
2.1.1.2 前面为产品型号,中间隔以短横,后面为基本号。
2.1.1.3 000为组件总成图。
2.1.1.4 010给予该组件内最大零件,例:168F-1汽缸头为:168F-1-0102.1.1.5 001-009为预备用号。
如分组内简图,座圈导管气道关系图、毛坯图等。
例:毛坯图为:001。
2.1.1.6依据隶属关系编零件图号,例:168F-1进气座圈为168F-1-011,依次类推。
2.2 工装代号的构成2.2.1工装代号编号规则说明:2.2.1.1类别号:D :代表刀具; L :代表量具 ; F :代表辅具,J: 代表夹具。
2.2.1.2顺序号、零件号:采用自然数1、2、3…。
2.2.1.3并列号:采用罗马数字Ⅰ、Ⅱ、Ⅲ、…。
2.2.1.4改进号采用英文大写字母A 、B 、C …。
2.3通用工装代号编制方法:2.3.1通用工装编制说明 2.3.1.1 T 表示通用2.3.1.2 类别号同工装类别号,见2.2.1.1。
2.3.1.3 特征代号见表2表2表32.4工艺代号、工序号编制方法:2.4.1 专用工艺代号编制方法:2.4.2每套工艺规程目录下的工序号以自然数5、10、15..递增;每个工序号间预留四个序号,以满足增加工序时使用;2.4.3在工序号后加大写字母G(如:10G),代表此工序为关建重要工序;2.4.4通用、辅助、检验工艺代号编制方法:G——代表工艺2.4.4.1类别号采用英文大写字母T、F、J;通用工艺——字母T表示辅助工艺——字母F表示检验工艺——字母J表示2.5为避免各分厂区编号重复,特进行编号分段,环泰顺序号取0—100,凯嘉顺序号取1012—200,用满后再往后选取。
图样代号编制规则概要
图样代号编制规则1、图号编制可采用下列字符0~9阿拉伯数字A-Z拉丁字母(O、I除外)-短横线2、一般要求每个产品、部件、零件的图样和文件均应有独立的代号。
(1)采用表格图时,表中每种规格的产品、部件、零件都应标出独立的代号。
(2)同一产品、部件、零件的图样用数张图纸绘制时,各张图样标注同一代号。
(3)同一CAD文件作用两种以上的存储介质时,每种存储介质中的CAD文件都应标注同一代号。
(4)通用件的编号应参照JB/T5054.8或按企业标准规定。
(5)借用件的编号应采用被借用件的代号。
3、机械零件图样代号编制规则零件图样代号规则:“机器代号-机器系列区分代号-零件编号-附加编号-改进号”以自动磨机为例:ZDMJ —20T —1010 —01 — A自动磨机—20头—编号1010 —附加号01 —第一次重大改进3.1机器代号机器名称代号机器名称代号全自动花岗岩条板抛光机ZDMJ 双锁紧桥式切石机HSGJ-1600线外线桥式切石机DNWQ 液压锁紧柱式切石机DZQ-1600桥式中切机HSQ-1200 龙门切石机HSQ-3500单刀横切机DDHQ 手摇切边机HSQB烧花机SHJ 矿山荒料双刀切石机HSKS仿型柱座柱帽切机HSZM-2500 电脑仿型线条机DNFX异形磨边机HSMB-3800 手扶磨光机HSM-260A磨台HSM-260B 工地轻便切机HSQC-IO(暂留)(暂留)(暂留)(暂留)(暂留)(暂留)注:1、以上代号为已使用的代号,继续沿用,不再进行修改。
2、本规则正式实施后,机器的代号均由4位拉丁字母组成,并且不能以上述代号重复。
3、每种新机器研发成功后,都应该将代号补充到上表内。
4、暂留空不够时,可附表。
附表文件编号:5.1.2.2顺序号(1)顺序号由1位阿拉伯数字组成。
(2)以自然数1、2、3……递增。
5.1.3零件号(1)零件号由2位阿拉伯数字组成。
(2)以01、02、03……递增。
图纸编号规则
图纸编号规则文件号:ZH/QE-C06-012015-3-26 发布2015-3-26 实施版本:A/0受控:编制:日期:审核:日期:批准:日期:文件修订记录、目的为规范图纸编号及图纸标题栏的编制方法,统一编号形式和标题栏的使用,特制订本规定。
二、范围本规定适用于公司以下图纸编号的编制和标题栏的使用:1、零部件图纸2、电气图纸3、结构图纸4、安装布置图5、外来图纸6、任务单四、要求1、每种产品、部件、零件的图纸应遵循“一件一号”的原则,均应有独立的编号;2、同一产品、部件及零件的图纸用数张图纸绘出时,各张图纸号应相同。
3、通用件的编号可采用被通用件的图纸编号。
4、本公司出图的外购件、外协件,其图号由本厂给出;外购、外协件由外购、外协单位设计出图要由公司技术质保部给予验证确认,并给出公司内部图号5、产品开发中如出现零、部件相互借用时,图纸的编号应按最先开发的产品图纸编号为准,借用关系应借用最先开发的产品,不准间接借用。
6、产品中通用性高,使用范围较广的零部件应尽快转换为通用件。
技术部门应编制通用件目录和通用件图册,供相关部门查阅使用。
相关部门负责设计变更的申请与确认,并依技术部发布的设计变更通知单内容配合相关工作的实施与落实。
五、图纸编号的编制规则1、电气图纸编号规则电气图纸编号按产品名称分类编号的方法进行编号,分类编号其代号的基本部分由图纸识别码、特征号(图纸分类代码)、分类号(产品分类码)、识别号(产品零部件顺序号)四部分组成。
图纸编号区位及含义图纸分类含产品合同记录编号(《技术部工作流程记录表》编号)和图纸年份。
产品类别代码见表1。
1产品类别代码表图纸分类代码用短横线隔开,用于同一项目中相同产品的不同图纸中图号的区分,采用数字、字母或数字加字母的形式进行编号;图纸序号用短横线隔开,编号从01开始,依次顺延。
图纸的初始版本号为A,第一次改动,其版本号为B,第二次改动版本号为C,依次顺延。
(图纸版本号体现在标题栏内)电气图纸编号示例:图纸顺序号图纸分类代码产品类别代码合同记录号图纸年份企业代号结构图纸分为标准图纸和非标准图纸,标准图纸可以用于不同项目相同产品的设计中,非标准图纸需要针对不同项目进行新的设计。
图纸编号规则.
展浩电气包头市展浩电气股份有限公司图纸编号规则文件号:ZH/QE-C08-07版本:A/0 受控:编制:日期:审核:日期:批准:日期:2015-3-26 发布 2015-3-26 实施文件修订记录一、目的为规范产品图样编号及图纸标题栏的编制方法,统一编号形式和标题栏的使用,特制订本规定。
二、范围本规定适用于公司以下产品图样编号的编制和标题栏的使用:1、产品零部件图纸2、电气图纸3、结构图纸4、安装布置图四、要求1、每种产品、部件、零件的图样应遵循“一件一号”的原则,均应有独立的编号;2、同一产品、部件及零件的图样用数张图纸绘出时,各张图样号应相同。
3、通用件的编号可采用被通用件的图纸编号。
4、本公司出图的外购件、外协件,其图号由本厂给出;外购、外协件由外购、外协单位设计出图要由公司技术质保部给予验证确认,并给出公司内部图号。
5、产品开发中如出现零、部件相互借用时,图样的编号应按最先开发的产品图样编号为准,借用关系应借用最先开发的产品,不准间接借用。
6、产品中通用性高,使用范围较广的零部件应尽快转换为通用件。
技术部门应编制通用件目录和通用件图册,供相关部门查阅使用。
相关部门负责设计变更的申请与确认, 并依技术部发布的设计变更通知单内容配合相关工作的实施与落实。
五、产品图样编号的编制规则1、电气图纸编号规则电气图纸编号按产品名称分类编号的方法进行编号,分类编号其代号的基本部分由图样识别码、特征号(图纸分类代码)、分类号(产品分类码)、识别号(产品零部件顺序号)、尾注号(图纸版本号)五部分组成。
图样编号区位及含义图样分类含产品合同记录编号(《技术部工作流程记录表》编号)和图纸年份。
表1 产品类别代码图纸分类代码用短横线隔开,用于同一项目中相同产品的不同图纸中图号的区分,采用数字、字母或数字加字母的形式进行编号;产品图纸序号用短横线隔开,编号从01开始,依次顺延。
尾注号需用短横线隔开,图纸第一次改动,其版本号为A,第二次改动版本号为B,依次顺延。
图样代号编制规则
图样代号编制规则1、图号编制可采用下列字符0~9阿拉伯数字A-Z拉丁字母(O、I除外)-短横线2、一般要求每个产品、部件、零件的图样和文件均应有独立的代号。
(1)采用表格图时,表中每种规格的产品、部件、零件都应标出独立的代号。
(2)同一产品、部件、零件的图样用数张图纸绘制时,各张图样标注同一代号。
(3)同一CAD文件作用两种以上的存储介质时,每种存储介质中的CAD文件都应标注同一代号。
(4)通用件的编号应参照JB/T5054.8或按企业标准规定。
(5)借用件的编号应采用被借用件的代号。
3、机械零件图样代号编制规则零件图样代号规则:“机器代号-机器系列区分代号-零件编号-附加编号-改进号”以自动磨机为例:ZDMJ —20T —1010 —01 — A自动磨机—20头—编号1010 —附加号01 —第一次重大改进3.1机器代号机器名称代号机器名称代号全自动花岗岩条板抛光机ZDMJ 双锁紧桥式切石机HSGJ-1600线外线桥式切石机DNWQ 液压锁紧柱式切石机DZQ-1600桥式中切机HSQ-1200 龙门切石机HSQ-3500单刀横切机DDHQ 手摇切边机HSQB烧花机SHJ 矿山荒料双刀切石机HSKS仿型柱座柱帽切机HSZM-2500 电脑仿型线条机DNFX异形磨边机HSMB-3800 手扶磨光机HSM-260A磨台HSM-260B 工地轻便切机HSQC-IO(暂留)(暂留)(暂留)(暂留)(暂留)(暂留)注:1、以上代号为已使用的代号,继续沿用,不再进行修改。
2、本规则正式实施后,机器的代号均由4位拉丁字母组成,并且不能以上述代号重复。
3、每种新机器研发成功后,都应该将代号补充到上表内。
4、暂留空不够时,可附表。
附表文件编号:5.1.2.2顺序号(1)顺序号由1位阿拉伯数字组成。
(2)以自然数1、2、3……递增。
5.1.3零件号(1)零件号由2位阿拉伯数字组成。
(2)以01、02、03……递增。