
过程FMEA检查清单
问题
是
否
所要求的意见/措施
负责人
完成日期
1
是否使用克莱斯勒、福特和通用汽车公司的指南制定过程FMEA
2
所有影响配合、功能、耐久性、政府法规和安全性的操作是否已被识别并按顺序列出
3
是否考虑了类似零件的FMEA
4
是否对以发生事件和保修数据进行了评审
5
对高风险序数的项目是否已计划并采取了适当的纠正措施
6
对高强度数的项目是否已计划并采取了适当的纠正措施
7Hale Waihona Puke 当纠正措施完成后,是否修改了高风险序数项目的序数
8
当完成设计变化时,是否修改了高严重度数
9
对以后的操作组装和产品,在影向上是否考虑了顾客
10
在制定过程FMEA时,是否借助于保修信息
11
在制定过程FMEA时,是否借助于顾客工厂的问题
12
是否已将原因描述为能固定成控制的事物
13
当找出主要因素时,是否规定在下一操作前以对原因进行控制
修订日期:制订:审批:
过程流程图检查清单

过程流程图检查清单-APQP
顾客或厂内零件号
问题
是
否
所要求的意见/措施
负责人
完成日期
1
流程图是否说明了生产和检测岗位的顺序?
2
是否具备所有合适的FMEA(SFMEA,DFMEA),并用来协助制定过程流程图?
3
流程土是否与控制计划中的产品过程检查相一致?
4
流程图是否描述怎样移动产品,如:辊式输送机、滑动容器等等?
5
该过程是否已考虑了拖动生产系统/最佳化?
6
是否规定了使用前要识别和检验返工产品?
7
由于搬运和外部过程生产的潜在质量问题是否已被识别并被纠正?
小组成员会签
项目组长
修订日期
第1页,共1页
表单编号:PSD0203-06-1
企业名称替换
场地平面布置图检查清单-APQP
顾客或厂内零件号项目编号.
问题
是
否
所要求的意见/措施
10
为减少在操作中(包括外部工艺)误用和混淆类似产品,是否已制定了控制措施?
11
是否保护材料使其免受上层空间或气压搬运系统的污染?
12
是否已提供了最终审核设施?
13
是否有足够的控制以防止不合格的进货材料进入贮存和使用点?
项目小组会签
项目组长
修订日期
第2页,共2页
表单编号:PSD0203-03-8
负责人
完成日期
1
平面布置图是否明确了所有要求的过程和检测点?
2
是否已考虑对每一操作中所有材料、工装和设备清晰地标识区域?
3
对所有设备是否已分配足够的空间?
过程和检验区域是否具有:
过程FMEA程序-第五版

1.0 目的:/purpose:评估产品/过程中失效的潜在技术风险,分析失效的起因和影响,记录预防和探测措施,针对降低风险的措施提出建议,FMEA形成文件并跟踪这些措施的实施情况,以降低风险。
并介定后续维护中的提出、制订、执行及随后监察其有效性的责任。
Evaluate the potential techincal risks of failure of a product or process,analyze the causes and effects of those failures,document preventive and detection actions,recommend actions to reduce risk,the FMEA documents and tracks actions that are taket to reduce risk, It also defines the responsibilities for the subsequent maintenance of the proposal, formulation, implementation and subsequent monitoring of its effectiveness. 2.0 范围:/Scope:适用于制作流程的检查与预防。
Applicable to the production process of the inspection and prevention.注:根据APQP要求,并针对下述来源所发现的潜在缺陷,应采取相应的预防及纠正行动。
Note:according to the requirements of APQP, and according to the following sources found potential defects, the corresponding preventive and corrective action should be taken. 以前产品认可时发出的偏差纠正;Deviation from the previously approved products when correcting;因设计、标准、物料更改导致产品变化;Product changes caused by design, standard, material changes;使用新指示或物料;Using the new instructions or material;使用新的或优化的工具,包括生产和客户提供的工具;Use new or optimization tools, including production and provide the tools;对原有工具和设备进行过翻新和重新布置;The original tools and equipment for renovation and redecorating生产流程、方法、组装、物流过程发生变动;Production process, method, assembly, logistics process change;工具和设备位置迁移;Tools and equipment location migration;部件、物料或服务的外发加工商变更;Outward processing business changes of parts, materials or services;工具停用一年后再次使用;。
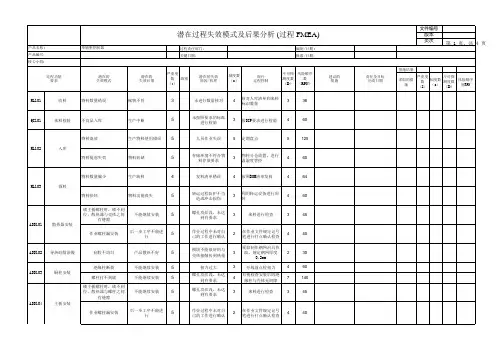
FMEA控制表单
第 4 页,共 4 页
责任及目标 完成日期
措施结果
采取的措 施
严重度 数
(S)
频度数 (o)
不可探 测度数 (D)
风险顺序 度RPN
产品名称: 产品编号: 核心小组:
过程功能 要求
单辅驱控制器
潜在的 失效模式
ML101
收料
物料数量错误
QC101
来料检验
不良品入库
潜在过程失效模式及后果分析 (过程 FMEA)
过程责任部门: 关键日期:
编制/日期: 批准/日期:
潜在的 失效后果
帐物不符
生产中断
严重度 数 级别
(s)
潜在的失效 原因/机理
影响外观,不一致 4
接插件和壳体制作 防呆标示
3
作业文件进行规范
4
48
接插件内部接线错误 测试不启动/无输出 4
员工不明白线束颜 色代表含义
3
作业文件进行标注, 并进行培训后再作业
4
48
ASS108 正铜排接线 引线接错位置
测试不通过
4
员工不明白线束标 识代表含义
3
文件中注明线束的标 识及安装位置
4
3
上位机软件设定老化时 间,倒计时
4
60
老化环境温度过低
3
员工确认温度达到后开 启老化计时
4
60
得不到有效老化效果 不良品无法检出
5
TE103 老化测试★
老化冷却液温度过低
3
老化架冷却液温度自动 监控
4
60
产品输出功率不足
3
员工每小时记录老化电 流值
4
60
产品损伤
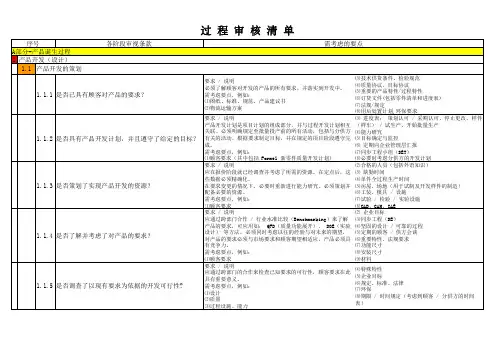
过程审核检查清单
全面实施。项目进行期间应定期检查策划的更新情况。
⑸ 供应商在对供方处进行的项目节点检查及其检查报
需考虑的要点,例如:
告。
2.2 过程开发的落实
要求 / 说明
⑶重要参数 / 重要特性、法律要求
当在项目过程发生更改时,是否及时更新了过程 2.2.1 FMFA?已制定的措施是否已落实?
项目负责人应对产品和过程的更改进行评价。与 FMEA 小组商 ⑷装车尺寸
过程审核清单
是否已策划/ 已具备了项目开展所需的人员和技 2.1.5
术?
要求 / 说明
⑶设备、工装、模具、生产 / 检验工具、辅助工具、
应在项目开始前调查对人员素质与必备资源的要求,并在项目 计划中予以规定。
实验室设备 ⑷信息交流的可能性(如数据远程传送)
需考虑的要点,例如:
⑴项目主管,项目策划小组 / 职责
具有重要意义。 需考虑要点,例如:
⑹规定、标准、法律 ⑺环保
⑴设计 ⑵质量
⑻期限 / 时间规定(考虑到顾客 / 分供方的时间 表)
⑶过程设施、能力
过程审核清单
是否已策划 / 已具备了项目开展所需的人员和技 1.1.6
术?
要求 / 说明
⑶ 信息交流可能性(数据远程传送)
应在项目开始前了解对人员素质与资源的要求,并在项目计划 中说明。
险,并用适宜的措施不断地降低产品风险。对于复杂零部件或 ⑶环保要求
1.2.1 是否制定了设计 FMEA 并且确定了改进措施?
一个完整的功能模块,应运用体系S-FMEA(参见 VDA 第 4 ⑷各有关部门的参与
卷,第 1 部分和第 2 部分)。要应用其他类似的分析技术, ⑸试验结果
可与顾客协商。
过程审核检查清单

10
5.8
原材料及内部剩余料的贮存
原材料及内部剩余料的储存OK
10
5.9
员工培训
员工培训有实施
10
VDA
6.3
段落标题/重点要求
VDA6.3 (产品诞生过程/批量生产)
审核记录
得分
M6
生产(成型工序)
6.1
人员/素质
6.1.1
员工监控产品和过程质量的职责
产品质量和过程质量员工能很好的控制
M2
产品开发(设计)的落实
2.1
设计D-FMEA的实施
2.2
设计D-FMEA的更新
2.3
质量计划的制定
2.4
认可/合格证明
2.5
开发能力
过程开发
M3
策划
3.1
对产品的要求
3.2
过程开发计划及目标值的遵守
3.3
批量生产的策划能力
3.4
调查对生产过程的要求
3.5
完成项目所需的人员和ຫໍສະໝຸດ 术上的必要条件3.6剩余料的分别贮存与标识
有标识并分别贮存
10
6.3.4
物流过程的保证,追溯性
能很好的保证物流过程,并有追溯性
10
6.3.5
模具/工具、工装、检具的存放
模具/工具、工装、检具有固定的存放地
10
VDA
6.3
段落标题/重点要求
VDA6.3 (产品诞生过程/批量生产)
审核记录
得分
6.4
缺陷分析,纠正措施,持续改进(KVP)
有缺陷分析及改进措施
10
7.5
人员的素质
具备较高的人员素质
10
过程FMEA检查清单

过程FMEA检查清单
顾客或厂内零件号
问
题
记录编号:
所要求的意见/
是否
措施
负责人
是否使用克莱斯勒、福特和通用汽车公
1 司的指南制定过程FMEA?
√
√
所有影响配合、功能、耐久性、安全性
2 的操作是否已被识别并按顺序列出?
√ 3 是否考虑了类似零件的FMEA?
是否对已发生事件和保修数据进行了评 √ 4 审?
10 信息?
在制定过程FMEA时,是否借助于顾客 √ 11 工厂的问题?
√
是否已将原因描述为能固定成控制的事
12 物?
√
当找出主要因素时,是否规定在下一操
13 作前已对原因进行控制。
完成日期
检查人:
检查 日 期:
√
对高风险序数的项目是否已计划并采取
5 了适当的纠正措施?
对高强度数的项目是否已计划并采取了 √ 6 适当的纠正措施?
√
当纠正措施完成后,是否修改了高风险
7 序数项目的序数?
当完成设计变化时,是否修改了高产品,在影响上是
9 否考虑了顾客?
√
在 制 定 过 程 FMEA 时 , 是 否 借 助 于 保 修
过程FMEA检查清单_A(1)
對高強度數的專案是否已計畫並採取了適當的糾正措施?
7
當糾正措施完成後,是否修改了高風險序數項目的序數?
8
當完成設計變化時,是否修改了高嚴重度數?
9
對以後的操作組裝和產品,在影響上是否考慮了顧客?
10
在制定過程FMEA時,是否借助於保修資訊?
11
在制定過程FMEA時,是否借助于顧客工廠的問題?
12
是否已將原因描述為能固定成控制的事物?
13
當找出主要因素時,是否規定在下一操作前已對原因進行控制?
ቤተ መጻሕፍቲ ባይዱ專案小組會簽
項目組長
修訂日期
制定人:表單編號:
過程FMEA檢查清單
顧客或廠內零件號專案編號
問題
是
否
所要求的意見/措施
負責人
完成日期
1
是否使用克萊斯勒、福特和通用汽車公司的指南制定過程FMEA?
2
所有影響配合、功能、耐久性、政府法規和安全性的操作是否已被識別並按順序列出?
3
是否考慮了類似零件的FMEA?
4
是否對已發生事件和保修資料進行了評審?
5
對高風險序數的專案是否已計畫並採取了適當的糾正措施?
FMEA防错清单及验证计划
检查人:XXXXX检查日期:2019年3月20日
工序编号
工序名称
设备
防错内容
防错方法
等级
验证结果
YES
NO
问题描述
BS20-A040
支板压接
支板压接机
保护板有无
将没有保护板的支板放经设备,启动设备,检测设备是否报警
A
○
BS20-A040
扭力杆压接
扭力杆压接机
防止扭力杆用错
将NG样件放在设备夹具上,启动设备,检测设备是否报警
A
○
BS20-A210
锚定板螺栓组装
锚定板螺栓组装机
防止长螺栓
将NG样件放在设备夹具上,启动设备,检测设备是否报警,螺栓指示灯是否为红色
A
○
防止垫片多装,少装
将NG样件放在设备夹具上,启动设备,检测设备是短螺栓
将NG样件放在设备夹具上,启动设备,检测设备是否报警,螺栓指示灯是否为红色
BS20-A170
机械罩盖压销
压销机
防止漏压销钉
将NG样件放在设备夹具上,启动设备,检测设备是否报警
A
○
BS20-A200
T.L-Lock
加速度倾角测试机
防止设备失效
将NG样件放在设备夹具上,启动设备,检测设备是否报警
A
○
防止设备失效
将OK样件放在设备夹具上,启动设备,检测设备是否报警
A
○
BS20-A080
A
○
BS20-A220
滑动引导组件组装
滑动引导组件组装机
防止长螺栓
将NG样件放在设备夹具上,启动设备,检测设备是否报警,螺栓指示灯是否为红色
过程FMEA检查清单
对高风险序数的项目是否已计划并采取了适当的纠正措施
6
对高强度数的项目是否已计划并采取了适当的纠正措施
7
当纠正措施完成后,是否修改了高风险序数项目的序数
8
当完成设计变化时,是否修改了高严重度数
9
对以后的操作组装和产品,在影向上是否考虑了顾客
10
在制定过程FMEA时,是否借助于保修信息
11
在制定过程FMEA时,是否借助于顾客工厂的问题
12
是否已将原因描述为能固定成控制的事物
13
当找出主要因素时,是否规定在下一操作:
过程FMEA检查清单HCKJ/JL-054-A/0
顾客或厂内零件号:
问题
是
否
所要求的意见/措施
负责人
完成日期
1
是否使用克莱斯勒、福特和通用汽车公司的指南制定过程FMEA
2
所有影响配合、功能、耐久性、政府法规和安全性的操作是否已被识别并按顺序列出
3
是否考虑了类似零件的FMEA
4
是否对以发生事件和保修数据进行了评审
过程 FMEA
制造和装配过程潜在失效模式及后果分析(过程PFMEA)简介过程FMEA是由负责制造/装配的工程师/小组主要采用的一种分析技术,用以最大限度地保证各种潜在的失效模式及其相关的起因/机理巳得到充分的考虑和论述FMEA以最严密的方式,总结了开发一个过程时小组的思想(其中包括根据以往的经验可能会出错的一些项目的分析)这种系统化的方法体现了一个工程师在住何制造策划过程中正常经历的思维过程并使之规范化过程FMEA:·确定过程功能和要求;·确定与产品和过程相关的潜在的失效模式;·评价潜在失效对顾客产生的后果;·确定潜在制造或装配过程起因,并确定要采取控制来降低失效产生频度或失效条件探测度的过度变量;·确定过程变量,以此聚焦于过程控制;·编制一个潜在失效模式的分级表,以便建立一个考虑预防/纠正措施的优先体系;·记录制造或装配过程的结果。
顾客的定义过程FMEA中“顾客”的定义通常是指“最终使用者”。
然而,顾客也可以是随后的或下道的制造或装配工序、维修工序或政府法规。
小组的努力在最初的过程FMEA中,希望负责的工程师能夠直接地、主动地联系所有有关领域的代表。
这些领域包括(但不限于)设计、装配、制造、材料、质量、服务和供方,以及负责下一层次装配的领域。
过程FMEA应成为促进各相关领域之间相互交换意见的一种催化剂,从而推进小组协作的工作方式。
除非负责的工程师有FMEA和团队工作推进经验,否则有一位有经验的FMEA推进员来协助小组的工作是非常有益的。
过程FMEA是一份动态的文件,它应:·在可行性阶段或之前进行;·在生产用工装准备到位之前;·考虑到从单个部件到总成的所有的制造工序。
在新车型或部件项目的制造策划阶段,促进对新的或更改的过程进行早期评审和分析,以便预测、解决或监控潜在的过程问题。
过程FMEA假定所设计的产品能夠满足设计要求。