
【精品】焊接工艺评定记录0105(改)
工艺评定记录编号 PQR—02 日期 2010.4.10
焊接工艺规程编号 WPS—02 焊接方法手工电弧焊自动化等级(手工、自动、半自动化)手工
接头(QW-402)
75º
10 厚
试件坡口设计 (如果所用的焊接方法或焊接工艺多于一种,则评定时应按每种填充金属或焊接方法分别记录其厚度)
3 / 25
资料内容仅供您学习参考,如有不当之处,请联系改正或者删除
QW—403
PQRNo.2
拉伸试验(QW—150)
厚
面积 mm2
载荷 N
抗拉强度 MPa
10
190
912
480
10
190
921.5
485
破坏性质和位置 塑断于母材 塑断于母材
类型和编号 面弯 W10002—3 面弯 W10002—4 背弯 W10002-5 背弯 W10002-6
导向弯曲试验(QW-160)
温度/ 时间/ 其他/
焊后热处理(QW-407)
材料标准号 GB/T1591-2008
型号和等级 Q345—B
P-No.1 与 P-No.1 相焊接 厚度 10mm 直径/ 其他/
填充金属(QW—404) SFANo。/
AWSNo.J502(E5023)
F—No./ A- No./ 焊条(丝)直径φ3。2φ4。0, 其他/ 熔敷焊缝金属厚度/ /
接头(QW—402) 75º
1 / 25
资料内容仅供您学习参考,如有不当之处,请联系改正或者删除
试件坡口设计
10 厚
(如果所用的焊接方法或焊接工艺多于一种,则评定时应按每种填充金属或焊接方法分别 记录其厚度)
2 / 25
资料内容仅供您学习参考,如有不当之处,请联系改正或者删除
母材(QW—403)
母材(QW-403) 材料标准号 GB/T700-2006 型号和等级 Q235—A
P—No。1 与 P—No。1 相焊接 厚度 10mm 直径/ 其他/
填充金属(QW-404) SFANo./
AWSNo。J422(E4303)
F-No。/ B- No./ 焊条(丝)直径φ4.0,φ3。2 其他/ 熔敷焊缝金属厚度 10mm /
位置(QW-405) 坡口位置 3G 焊接方向(向上、向下)立焊向上 其他/ 预热(QW—406)/ 预热温度/ 层间温度/ 其他/
温度/ 时间/ 其他/
焊后热处理(QW-407)
气体(QW-408) 气体混合体(%)流量 保护气/// 尾部保护气/// 背面保护气///
电特性(QW—409) 电流 AC 极性反极 安培第 1 层 100A 伏特 24V 钨极尺寸/
QW—403
PQRNo。2
拉伸试验(QW-150)
厚
面积 mm2
载荷 KN
抗拉强度 MPa
10
190
Байду номын сангаас
1121
590
10
190
1102
580
破坏性质和位置 塑断于母材 塑断于母材
类型和编号 面弯 W10001-3 面弯 W10001-4 背弯 W10001—5 背弯 W10001-6
导向弯曲试验(QW-160)
位置(QW—405) 坡口位置 3G 焊接方向(向上、向下)立焊向上 其他/ 预热(QW—406)/ 预热温度/ 层间温度/ 其他/
气体(QW—408) 气体混合体(%)流量 保护气/// 尾部保护气/// 背面保护气///
电特性(QW-409) 电流 AC 极性反极 安培第 1 层 100A 伏特 24V 钨极尺寸/
角焊缝试验(QW—180) 结果是否满意:是否熔透母材:是否 宏观检查结果
其他试验 试验类型/ 熔敷金属成分/ 其他宏观断面侵蚀试验合格见(WG/104001)表面目视检验合格 焊工姓名刘瑞林上班记时卡编号 01 钢印号 01 试验执行人见报告实验室试验编号 WJ1004017,WG1004001 兹证明本报告所述均属正确,并且试验是根据 ASME 规范第 IX 卷的要求进行试件的准备、焊接和试验的,结果显示:该
结论
在弯曲后的凸面上的焊缝和热影响区内无开口现象
在弯曲后的凸面上的焊缝和热影响区内无开口现象
在弯曲后的凸面上的焊缝和热影响区内无开口现象
在弯曲后的凸面上的焊缝和热影响区内无开口现象
试样 No.
缺口位置
试样尺寸
韧性试验(QW—170)
试验温度
冲击动 ft-Ib
侧向膨胀 剪切面,% 1—3in。
落锤试验 (Y/N)
结论
在弯曲后的凸面上的焊缝和热影响区内无开口现象
在弯曲后的凸面上的焊缝和热影响区内无开口现象
在弯曲后的凸面上的焊缝和热影响区内无开口现象
在弯曲后的凸面上的焊缝和热影响区内无开口现象
试样 No。
缺口位置 试样尺寸
韧性试验(QW—170)
试验温度
冲击动 ft—Ib
侧向膨胀
剪切面,%
其他 140-220A 电压 26~34V 焊接技巧(QW-410)
焊接速度 200-260mm/min 无摆动焊接或有摆动焊直进焊 多道焊或单道焊(每侧)多道焊 多丝焊或单丝焊单丝焊 其他堆焊层全部为多层焊
4 / 25
试样 No。
宽
W10002-1
19
W10002—2 19
资料内容仅供您学习参考,如有不当之处,请联系改正或者删除
资料内容仅供您学习参考,如有不当之处,请联系改正或者删除
SY/QR-11—04
焊接工艺评定记录(PQR)
(参见 ASME 锅炉及压力容器规范第 IX 卷,QW-200。2) 记录焊接试件的真实条件
公司名称山西腾飞石油钻具有限公司 工艺评定记录编号 PQR-01 日期 2012.12。15 焊接工艺规程编号 WPS-01 焊接方法手工电弧焊自动化等级(手工、自动、半自动化)手工
其他 140-220A 电压 26~34V 焊接技巧(QW—410)
焊接速度 200—260mm/min 无摆动焊接或有摆动焊摆动 多道焊或单道焊(每侧)多道焊 多丝焊或单丝焊单丝焊 其他堆焊层全部为多层焊
3 / 25
试样 No.
宽
W10001-1
19
W10001—2 19
资料内容仅供您学习参考,如有不当之处,请联系改正或者删除
工艺规范适用。 制造厂山西腾飞石油钻具有限公司签字人
日期 2012.12.15
2 / 25
资料内容仅供您学习参考,如有不当之处,请联系改正或者删除
SY/QR-11-04
焊接工艺评定记录(PQR)
(参见 ASME 锅炉及压力容器规范第 IX 卷,QW-200。2)
记录焊接试件的真实条件
公司名称延安石源工贸有限责任公司
焊接工艺评定记录

3.
4.
刻槽锤断试验结论:
1.
2.
3.
4.
试验单位: 试验日期:
试验人: 主管人:
注:其它评语可写在背面,本表可用于焊接工艺规程评定和焊工考试.
参考本标准5.2
焊接工艺评定记录
编号:
工程名称:业主名称:
焊接方法:
材料:
外径和壁厚:
焊接接头型式:
填充金属和焊道层数:
焊接位置:
焊接方向:
焊工数量:
焊道之间的时间间隔:
对口器类型及其拆卸:
清理和(或)打磨:
预热和应力消除:
保护气体和流量:
保护焊剂:
附图和附表:
试验: 焊工:
批准: 焊接主管:
采用: 总工程师:
参考本标准5.2
注:尺寸仅供参考
焊条规格和焊道层数
焊道
焊条规格和型号
电弧电压
电流及极性
焊接速度
图1 焊接工艺评定记录表格格式
焊接试样试验报告
日期: 试验编号:
位置:: 焊工代号:
焊接所需时间: 焊接时刻:
平均温度: 所用屏风:
气候条件:
电弧电压: 电流:
焊机型号: 焊机容量:
填充金属:
焊缝余高尺寸:
管子类型和等级: 外径:
壁厚:
1
2
3
4
5
6
7
试样编号
试样原始尺寸
试样原始面积
最大载荷
抗拉强度
断裂位置:
口焊接工艺 口评定试验 口合格
口焊工考试 口工程焊口试验 口不合格
最大抗拉强度 最小抗拉强度 平均抗拉强度
拉伸试验结论:
1.
2.
焊接工作记录表
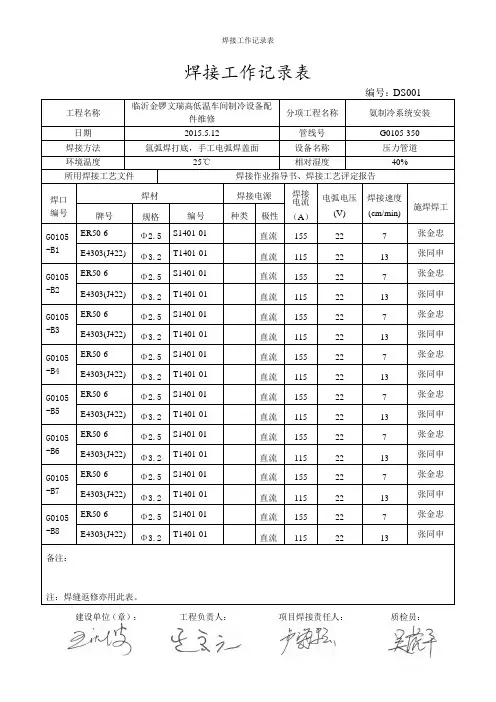
工程名称临沂金锣文瑞高低温车间制冷设备配件维修分项工程名称氨制冷系统安装日期2015.5.12 管线号G0105-350 焊接方法氩弧焊打底,手工电弧焊盖面设备名称压力管道环境温度25℃相对湿度40%所用焊接工艺文件焊接作业指导书、焊接工艺评定报告焊口编号焊材焊接电源焊接电流(A)电弧电压(V)焊接速度(cm/min)施焊焊工牌号规格编号种类极性G0105 -B1 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B2 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B3 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B4 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B5 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B6 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B7 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B8 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申备注:注:焊缝返修亦用此表。
2019年焊接工艺评定记录01-05(改).doc
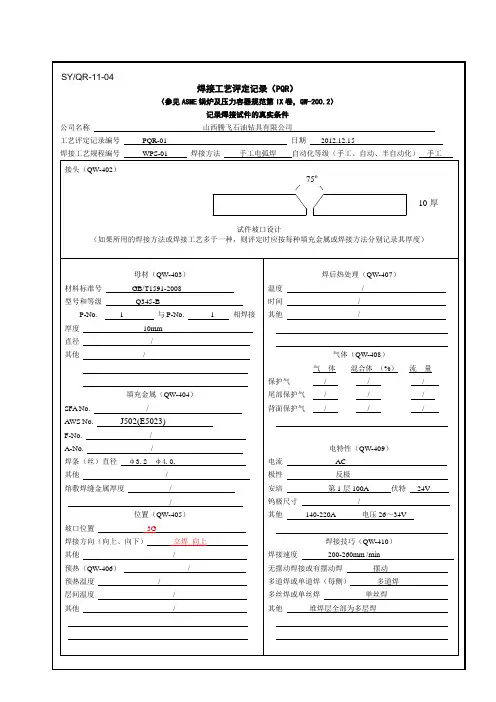
试样 No.
缺口位置
试样尺寸
韧性试验(QW-170)
试验温度
冲击动 ft-Ib
侧向膨胀
剪切面,%
1-3in.
落锤试验 (Y/N)
角焊缝试验(QW-180)
结果是否满意:是
否
熔透母材: 是
否
宏观检查结果
其他试验
试验类型
/
熔敷金属成分
/
其他
宏观断面侵蚀试验合格见(WG/104001)表面目视检验合格
焊工姓名
宋永峰
上班记时卡编号
钢印号
试验执行人 见报告
实验室试验编号
WJ1004002,WG1004002
兹证明本报告所述均属正确,并且试验是根据 ASME 规范第 IX 卷的要求进行试件的准备、焊接和试验的。
结果证明:该工艺规范适用
制造厂 延安石源工贸有限责任公司
签字人
日期
2010.4.15
SY/QR-11-04
类型和编号 面弯 W10001-3 面弯 W10001-4 背弯 W10001-5 背弯 W10001-6
导向弯曲试验(QW-160) 结论
在弯曲后的凸面上的焊缝和热影响区内无开口现象 在弯曲后的凸面上的焊缝和热影响区内无开口现象 在弯曲后的凸面上的焊缝和热影响区内无开口现象 在弯曲后的凸面上的焊缝和热影响区内无开口现象
F-No.
/
A-No.
J607
焊条(丝)直径 φ 3.2 φ 4.0,
其他
/
熔敷焊缝金属厚度
/
/
位置(QW-405)
坡口位置
3G
焊接方向(向上、向下)
立焊 向上
其他 预热(QW-406) 预热温度 层间温度 其他
焊接工艺评定记录(pqr)

焊接工艺评定记录(pqr)焊接工艺评定记录(Welding Procedure Qualification Record,简称WPQR)是对焊接工艺进行全面评估的重要文件,它包含了焊接工艺的详细信息、试验过程及结果评价。
焊接工艺评定记录的主要内容包括以下几个方面:一、焊接工艺评定过程1.拟定预备焊接工艺指导书(Preliminary Welding Procedure Specification,简称PWPS):在评定前,首先需要拟定一份初步的焊接工艺指导书,其中包括焊接方法、焊接材料、焊接参数等。
2.施焊试件和制取试样:根据预备焊接工艺指导书进行试件焊接,然后从试件上制取各种试样,以备后续检测。
3.检验试件和试样:对制取的试样进行外观检测、无损探伤、拉伸测试、弯曲测试、冲击测试、硬度测试、低倍金相测试等,以评估焊接接头的质量。
4.测定焊接接头是否满足标准所要求的使用性能:通过各种测试方法,如表面裂纹检测、弯曲测试、冲击测试等,检验焊接接头是否具备良好的使用性能。
5.提出焊接工艺评定报告:对试样的检测结果进行综合分析,判断焊接工艺指导书的正确性,并撰写评定报告。
二、焊接工艺评定应用范围焊接工艺评定主要适用于锅炉、压力容器、压力管道、桥梁、船舶、航空航天、核能以及承重钢结构等钢制设备的制造、安装、检修工作。
此外,还适用于气焊、焊条电弧焊、钨极氩弧焊、熔化极气体保护焊、埋弧焊、等离子弧焊、电渣焊等焊接方法。
三、焊接工艺评定常规测试1.外观检测:检查焊接接头的外观质量,如焊缝形状、焊缝宽度、焊缝高度等。
2. 无损探伤:通过超声波、射线等无损检测方法,检测焊接接头内部是否存在缺陷。
3.拉伸测试:测试焊接接头的拉伸强度和韧性。
4.弯曲测试:评估焊接接头在弯曲载荷下的抗弯能力。
5.冲击测试:检验焊接接头在冲击载荷下的韧性和抗裂性能。
6.硬度测试:测量焊接接头的硬度,以评估其耐磨性能。
7.低倍金相测试:观察焊接接头的金相组织,判断其是否符合标准要求。
焊接工艺评定记录01-05(改)
焊接工艺评定记录01-05(改)一、前言为了确保焊接工艺符合标准要求,在本公司进行的焊接工艺评定中,我们制定了本评定记录。
本文档记录了评定结果,供日后参考。
二、评定流程评定过程分为以下步骤:1.根据标准要求,准备焊接材料和设备2.根据要求制作试件3.焊接试件,记录焊接参数4.对焊缝进行检验5.根据检验结果进行评定三、准备工作1. 焊接材料和设备评定所使用的焊接材料及设备如下:焊接材料规格产地焊条AWS E7018 国产焊丝ER70S-6 进口气体CO2 国产焊机MAG 国产2. 试件准备评定试件为正面角焊缝,试件尺寸为100mm x 100mm x 10mm,试件材料为普通碳素钢 Q235B。
试件制作按照标准要求,加工精度符合标准要求。
四、焊接评定1. 试件焊接试件采用MAG焊接法,采用单面焊接技术。
具体焊接参数如下:焊接参数焊接电流(A) 焊接电压(V) 焊接速度(cm/min)上海 1# 170 20 40上海 2# 190 22 45江苏 1# 180 21 43江苏 2# 200 23 48湖南 1# 175 20 42湖南 2# 195 22 47广东 1# 185 21 45广东 2# 205 23 50四川 1# 180 20 44四川 2# 200 22 492. 焊缝检验检验采用视觉检验和超声检测两种方法。
具体结果如下:焊缝编号检验方法检验结果上海 1# 超声检测合格上海 2# 超声检测合格江苏 1# 超声检测合格江苏 2# 超声检测合格湖南 1# 超声检测合格湖南 2# 超声检测合格广东 1# 超声检测合格广东 2# 超声检测合格四川 1# 超声检测合格四川 2# 超声检测合格五、评定结果以上10条焊缝均通过了检验,评定结果为合格。
经过本次评定,证明采用上述焊接参数能够满足标准要求,可以在实际生产中使用。
六、本次焊接工艺评定结果符合标准要求,可以将所采用的焊接参数用于实际生产中。
ASME-焊接工艺评定记录 (PQR)

Groove Design of Test Coupon
母材BASE METALS
材料标准号Material Spec.EN10025
型号和等级Type or GradeST52-3 +ST52-3
P—NO.1与to P—NO.1相焊接
试件厚度Thickness of Test Coupon12mm
层间温度Inter pass Temp.220-280℃
其它Other
焊后热处理POST-WELD HEAT TREATMENT
温度TemperatureNone时间TimeNone
其它Other
气体GAS
百分组成Percent Composition
气体Gas(es)混合剂(Mixture)流量Flow rate
试件直径Diameter of Test CouponNA
其它Other
填充金属FILLER METALS
SFA NO.SpecialAWS NO.Special:ANSI/AWS A5.18:ER70S-6上海中钢焊材有限公司
F—NO.NAA—NO.NA
焊条(丝)直径Size of Filler Metalφ1.2mm
厚
Thickness
面积
Area
极限载荷
Ultimate Total Load
抗拉强度MPa
Ultimate Unit Stress
破坏性质及位置
Type of Failure & Location
PQR-07-L1
25
12
300
Ductile fracture, HAZ
PQR-07-L2
25
焊接工作记录表
焊接工作记录表工程名称临沂金锣文瑞高低温车间制冷设备配件维修分项工程名称氨制冷系统安装日期2015.5.12 管线号G0105-350 焊接方法氩弧焊打底,手工电弧焊盖面设备名称压力管道环境温度25℃相对湿度40%所用焊接工艺文件焊接作业指导书、焊接工艺评定报告焊口编号焊材焊接电源焊接电流(A)电弧电压(V)焊接速度(cm/min)施焊焊工牌号规格编号种类极性G0105 -B1 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B2 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B3 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B4 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B5 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B6 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B7 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申G0105 -B8 ER50-6 Φ2.5S1401-01 直流155 22 7 张金忠E4303(J422) Φ3.2T1401-01 直流115 22 13 张同申备注:注:焊缝返修亦用此表。
焊接工艺评定记录
南车长江车辆有限公司C S R Ya n g t z e R o l l i n g St o c k C o.,L t d工艺评定记录Procedure Qualification Record工艺评定记录编号CAJ-PQR-GDS-004 P ro c e d u re Q u a l i f i c a t i o n R e c o r d N o. CAJ-PQR-GDS-004试验结果POR Test Results拉伸试验(Tensile Test)导向弯曲试验(Guided Bend Test)我们签字人,证明本记录所载正确无误,试验焊缝的制备、焊接和试验符合AWS-D15.1(2001年版) 《机车车辆铁路焊接规程》第十八章要求。
The undersigned certify that the statements in this record are correct,and that the test welds prepared, welded, and tested in accordance withthe requirements of Chapter 18 of AWS-D15.1,2001: Railroad Welding Spec.:Cars and Locomotives.南车长江车辆有限公司C S R Ya n g t z e R o l l i n g S t o c k C o.,L t d填表人签字郭文亮日期2011.3.30Prepared by: Guo Wenliang Date: Mar.30.2011校核人签字武永亮日期2011.3.30Checked by: Wu Yongliang Date: Mar.30.2011批准人签字张厚胜日期2011.3.30Approved by: Zhang Housheng Date: Mar.30.2011。
焊接工艺评定记录共10页文档
低合金耐热钢大径管对接
WS/D
U+双V
水平固定
Ф325×60
15x1Mф
94.7.15
E5515B2, R31
40
低合金耐热钢大径管对接
WS/D
U+双V
垂直固定
Ф325×60
15x1Mф
94.7.15
E5515B2, R31
41
低合金耐热钢大径管对接
WS/D
双V
水平固定
Ф426×19
12x1Mф
94.7.15
E5015, J50
34
普通低合金钢中径管对接
WS/D
V
垂直固定
Ф133×13
15 r c
94.7.15
E5015, J50
焊接工艺评定记录
编
号
评定试件名称
焊接
方法
波口形式
位置方向
规格
材质
时间
焊材
35
普通低合金钢中径管对接
WS/D
V
水平固定
Ф325×42
15 r c
94.7.15
E5015, J50
SA335-P22
91.11.30
E6015B3, R40
28
管板角接头
D
垂直俯立
D=10,Ф60×5
A3+20
90.11.30
E4303
29
管座角接头
D
垂直俯立
Ф133×5Ф60×5
20+20
92.11.30
E4303
30
碳钢大径管对接
WS/D
双V
水平固定
Ф426×52
焊接工艺记录范文的焊接工艺评定报告
焊接工艺记录范文完整的焊接工艺评定报告焊接工艺评定报告单位名称:焊接工艺评定报告编号:容评焊接工艺指导书编号:焊接方法:机械化程度:接头简图:〔坡口形式、尺寸、衬垫、每种焊接方法或焊接工艺、焊缝金属厚度〕TGTAW =┨,TSMAW =┨TSAW =┨母材:材料标准:钢号:类别名:与类别名:相焊厚度:δ=直径:φ×其他:焊后热处理:热处理温度〔℃〕:℃保温时间〔h〕: h保护气体:保护气体成分: Ar 混合比: 99.99% 气体流量〔L/min〕: L/min正面:反面: / 尾部: /填充金属:焊材标准:焊材牌号:焊材规格:φφ焊缝金属厚度:其他:电特性:电流种类:直流极性:焊接电流〔A〕:电弧电压〔V〕:钨极尺寸:铈钨极φ2.5其他: /焊接位置:对接焊缝位置:水平方向:向上、向下角焊缝位置: / 方向:向上、向下技术措施:焊接速度: cm/min摇摆或不摇摆:不摇摆摇摆参数: /每面单〔多〕道焊:单双面单多道焊单〔多〕丝焊:单丝焊其他: /预热:预热温度〔℃〕:≥ ℃层间温度〔℃〕:≤ ℃其他: /金相检验〔角焊缝〕:根部〔焊透、未焊透〕:焊缝〔熔合、未熔合〕:焊缝、热影响区〔有裂纹、无裂纹〕:检验截面Ⅰ Ⅱ Ⅲ Ⅳ Ⅴ Ⅵ Ⅶ Ⅷ焊脚差〔mm〕无损检测:无损检测标准:检测种类:检测比例:合格级别:其他:耐蚀堆焊金属化学成分〔重量%〕:C Si Mn P S Cr Ni Mo V Ti Nb分析外表或取样开头外表至熔合线的距离〔mm〕:附加说明:结论:本评定按JB4708-2023 规定焊接试件、检验试样、测定性能,确认试验记录正确。
评定结果:合格焊工钢印日期第三方检验编制审核批准监检日期日期日期日期试验标准:JB4708-2023 拉伸试验试验报告编号:样号取样位置试样试验温度〔℃〕抗拉强度σb〔MPa〕伸长率δ〔%〕断裂载荷〔KN〕断裂特点和部位备注宽度厚度1焊缝 25 常温2焊缝 25 常温试验标准:JB4708-2023 弯曲试验试验报告编号:弯曲角样号试样型试试样厚度〔mm〕弯轴直径D= α〔mm〕〔°〕弯曲结果备注1 4α 180 合格2 4α 180 合格3 4α 180 合格4 4α 180 合格试验标准:JB4708-2023 冲击试验试验报告编号:样号试验温度〔℃〕试样缺口冲击吸取功AKV〔J〕侧膨胀值〔mm〕备注尺寸方向型式位置方向位置1 0℃ 10×10试样纵轴垂直于焊缝轴线 V 焊缝缺口轴线垂直于母材外表焊缝中心线2 0℃10×10 V3 0℃10×10 V4 0℃ 10×10 V 热影响区焊缝与母材熔合线5 0℃10×10 V6 0℃10×10 V工艺评定记录就依据你实际使用的母材,焊材,实际使用的参数等进展填写,还有疑问的话,可以把你自己填写的发上来,针对具体的给你建议焊工工艺评定,依据工件的材质、焊接材料和接头形式,参照标准查看已有的焊接工艺评定是否被掩盖,没有就要做。