
攀长钢公司钛材生产工艺、装备及产品
第 l 6卷 总第 6 5期 21 00年第 4期
卡 吊 譬 唯
特 钢 技 术
S e ilS e lTe h o p ca te c n 1
V 11(5 o.6 6Biblioteka )2 0, 01 No. 4
山
综
{黼 {: 孛 专
述
专 }{ 褂
卟 ;
攀 长钢 公 司钛 材 生产 工 艺 、 备 及产 品 装
d t n ln n Sc u n Ch n c e g S ca te mp n fP n a g Gru whc h we h tS c u n Ch n c e g S ca te uci ie i ih a a g h n p ilSe lCo a y o a g n o p. ih s o d ta ih a a g h n p ilSe l o e e
W a g Hu i u n al i
(i unC aghn pc S e C . Ld ,PnagG u ,J nyu i un6 10 ) S ha hneegS e埘 t l o , t. agn r p i go,Sc a 27 1 c e o a h
Ab t a t Thspa e nrdu e hetc nc lp o e s ma n po u t n e up nsa d p o u ts cf ain fta im r — sr c : i p rito c d t e h ia rc s , i rd ci q ime t n rd c p ic t so i nu p o e i o t o
力。
关 键 词 : 材 ; 工 艺 ; 装 备 ; 产 品 钛
中 图分 类 号 : F 3 . + ; G 6 . T 3 7 6 T 5 3 2 7 T 16 5; G 3 .
文献标识码 : A
文 章 编 号 :6 4— 9 1 2 L )4—0 1 O 17 0 7 ( O O O 0 一 5
Pr d c i n Pr c s o u to o e s,Eq i m e t n o u t f Tia i m n S c u n up n s a d Pr d c s o t n u i ih a Ch n c e g S e i lS e l Co p n fPa g n o p a g h n p ca t e m a y o n a g Gr u
王 怀 柳
( 钢 集 团 江 油长 城 特 殊 钢 股 份有 限公 司 , 攀 四川 江 油 6 10 ) 2 71
摘 要 : 文介 绍 了攀 长钢 公 司钛 材 生产 线 的 工 艺 流 程 、 要 生 产 装 备 和 产 品 规 格 , 此 说 明 攀 长 钢 钛 材 的 生 本 主 由
v n e e e ,ma ya v ntg sfrta im rdu t u h a e o r e ,tc n lge ,c ss n oo a e d lv l n d a a e o i nu p t o css c sr s uc s e h oo is o t,a d s n,s t o eiv o rwa oisc mp tt ep we s i
Co a y o a g n o p h s o tie e s n be a d a v n e rdu in p o e so tnu ,e up nswi ntr ain d_ mp n fP n a g Gr u a ban d r ao a l n d a c d p o ct r c s fta im o i q ime t t i en t a a h ol
前 言
,
整体 系 。但 与世界 先 进 水 平 相 比 , 国钛 工业 的生 我 产规 模 、 品质 量还 存在 着较 大 的差距 , 不能 满足 产 远 我 国经济 建设 和 国防 建 设 的需 要 。为 此 , 国家 将 钛 及钛 合金 列入 国家 优 先发 展 的高 新 技术 产 品 , 有 对 关生 产企 业从 政 策 上 给予 支 持 , 以促 进 钛 工 业 的发
v r t n ey sr g.Atte s me t o h a i me,ti a e one u h tt ee e itd p be u h a o ryedngrt fpae,ls rd c hsp p Ip itd o tt a h r xse r lmss c salwe ili ae o lt o e sp u t o s e i c to s,sn l ait p cf ain i ige v rey,a d s n.,s ih a a g h n p ca te mp n fP n a g Gru s i re tn e f n o o o Sc u n Ch n e e g S e ilSe lCo a y o a g n o p wa n ug n e d o srn te ig tc n c lr s ac o i rv h o eiie p we fta i m rd cs. te gh nn e h ia e e r h t mp o e te c mp t v o ro i n u po u t t t K e o d Ti nu p d cs y W r s: t im r u t,Prc s ,Eq p nt od c a o o es uime ,Pr u t
攀钢15Kt海绵钛项目简介

攀钢集团钛业有限责任公司15Kt/a海绵钛项目简介攀钢“十一五”发展规划明确提出“做大钒钛、做精钢铁、做好资源、做强企业”,在这一战略思想的指导下,攀钢将实施一系列钛产业重大投资项目,使钛产业成为国内最大,国际上具有重要影响的钛产品完整的产业体系,而其中一个关键项目就是海绵钛工程,项目结合攀枝花钛铁矿资源的特点,引进乌克兰的熔盐氯化生产技术,采用“I”型炉生产海绵钛,所生产的产品定位于军工、航天、航空、医疗等高端市场。
1、项目产品及规模本项目产品商品海绵钛,生产产能商品15000吨/年,优质品率达80%以上。
2、工艺流程简介2.1海绵钛生产工艺流程见附图1。
2.2海绵钛生产的各工序简介2.2.1氯化原料准备本工序按照盐氯化车间原料的要求将高钛渣、石油焦、氯化钠进行加工。
高钛渣经过球磨机磨细后进入棒式磁选机进行磁选;石油焦经过筛分后进入圆锥破碎机进行破碎,然后再进行干燥和磁选;氯化钠干燥后和加工过的高钛渣、石油焦一起加入氯化炉中进行粗四氯化钛生产。
2.2.2熔盐氯化本工序采用熔盐氯化法生产粗四氯化钛(CTT)。
升温后氯化炉中的钛渣和焦炭悬浮在氯化钠熔盐介质中,和通入的氯气反应生成TiCl4。
生成的氯化产物以气体形式进入收尘室除去高沸点杂质,经收尘室后,气体混合物被送到喷淋洗涤器,在喷淋洗涤器中用四氯化钛循环矿浆对其进行喷淋,以洗涤出杂质并对混合气体降温。
从喷淋洗涤器出来的气体混合物送入喷淋冷凝器中冷凝。
喷淋槽中的冷凝物通过溢流进入收集罐,再由泵打入沉降槽中沉降,上部澄清液即为氯化工序产品—粗四氯化钛。
2.2.3精制TiCl4精制工序是除去粗四氯化钛中的杂质(包括气体、液体和固体杂质),以使四氯化钛中杂质含量满足生产海绵钛要求。
四氯化钛精制采用铝粉除钒,通过蒸馏塔除去四氯化钛中的钒,一级精馏除低沸点杂质,二级精馏除去高沸点杂质。
2.2.4还原蒸馏本工序采用克劳尔法以及先进的设备“I”型炉来生产海绵钛。
钛棒生产工艺

钛棒生产工艺
钛棒是一种常用的工程材料,广泛应用于航空航天、化工、医疗等领域。
下面将介绍钛棒的生产工艺。
首先,钛棒的生产过程通常开始于原料的选择。
钛棒的主要原料为纯度高达90%以上的钛粉。
钛粉经过筛网进行分级,以获得所需的颗粒大小。
同时,还需要添加少量的合金元素,如铝、铁、锌等,以提高钛棒的性能。
接下来,将选好的钛粉和合金元素粉末混合均匀,并加入一定比例的钛粉的粘结剂,如聚乙烯醇。
混合后的粉末通过进料口进入挤压机。
挤压机内部有一个由螺旋推进器和模具组成的挤压系统。
在挤压过程中,螺旋推进器将粉末推至模具中,并通过高压将粉末挤压成形。
这一步骤又被称为冷挤压。
冷挤压后,将形成的钛棒进一步进行烧结处理。
烧结是将钛棒置于高温下,使粉末中的钛粒子相互熔融和结合。
烧结温度一般在1300-1500摄氏度之间。
烧结过程中,钛棒的表面会出现一层光滑的氧化层,提高了钛棒的表面质量和耐腐蚀性能。
烧结后,钛棒会再次进入挤压机进行再挤压,以提供更高的强度和密度。
这一步骤又被称为热挤压。
热挤压是在高温状态下进行的,通常温度在900-1000摄氏度之间。
热挤压会使钛棒的晶粒细化,从而提高其机械性能。
最后,钛棒经过机械加工和表面处理,如切割、抛光等,就可以得到最终的成品。
这些成品可以根据客户的要求进行进一步
的加工和定制。
总的来说,钛棒的生产工艺包括原料准备、冷挤压、烧结、热挤压和机械加工等环节。
通过这些工艺的组合和优化,可以生产出具有优异性能的钛棒产品。
钛板的生产工艺
钛板的生产工艺
钛板的生产工艺主要包括下列步骤:
1. 钛矿选矿:选择高品质的钛砂进行矿选,去除杂质和掺杂物质。
2. 钛砂还原:将精选好的钛砂和还原剂(通常是铝粉)在高温高压的条件下反应,得到精纯的钛锭。
3. 钛锭熔炼:将钛锭切割成小块,在真空或气体保护下进行熔炼,得到钛液。
4. 钛液浇铸:将钛液倒入铸模中,通过冷却和凝固过程,形成钛板。
5. 钛板加工:对钛板进行机械加工、冷拔、热加工等处理,使其达到特定的形状、尺寸和机械性能。
6. 表面处理:对钛板进行抛光、酸洗、电化学陶瓷等表面处理,提高其耐腐蚀性和美观度。
以上是钛板的常规生产工艺流程,实际生产中还可能涉及其他的工艺步骤,具体取决于钛板的品种和用途。
钛及钛合金锻造生产工艺规程
钛及钛合金锻造生产工艺规程一、工艺概述钛及钛合金锻造是将钛或钛合金坯料在高温下施加变形力,使其产生塑性变形,形成所需形状和尺寸的零部件的过程。
钛及钛合金锻造具有优良的力学性能、高温性能和耐腐蚀性能,广泛应用于航空航天、船舶、汽车、医疗器械等领域。
二、设备与工具1.锻造设备:采用电加热气氛式锻造炉,确保工件均匀受热、高效加热,并配备锻模、锻锤等相关设备。
2.检测设备:采用超声波探伤仪、拉伸试验机、金相显微镜等设备,对锻造工件进行质量检测。
3.工具:锻造过程中需要使用锻造锤、锻模、顶座、夹具等工具,确保工件形状和尺寸的准确度。
三、工艺流程1.准备工作:将钛或钛合金坯料进行清洗,去除表面污物和氧化物,并切割成适当的尺寸。
2.预热:将坯料放入电加热气氛式锻造炉中,进行预热处理,提高其可塑性。
预热温度一般为坯料转变温度的70%~80%。
3.锻造:将坯料放入锻模中,并在锻锤的作用下进行锤击变形。
根据零部件的形状和尺寸要求,可采用自由锻造、模锻或多次锻造等方法。
4.退火处理:经过锻造后的工件可能存在组织变化和残余应力,需进行退火处理消除变形和应力。
一般采用快速退火或等温退火,使工件组织回复正常状态。
5.表面处理:根据零部件的使用要求,进行必要的表面处理,如酸洗、抛光等,提高表面质量和光洁度。
6.检验测试:对锻造后的工件进行超声波探伤、拉伸试验和金相显微镜检测,确保其力学性能和质量符合要求。
7.包装与交付:对合格的工件进行包装,并及时交付给用户或下一道工序进行加工。
四、操作要点1.材料选择:选择优质的钛或钛合金坯料,确保其化学成分和力学性能符合要求。
2.温度控制:控制锻造炉的加热温度、保温时间和冷却速度,保证工件在整个锻造过程中温度的均匀性。
3.锻造力度:控制锤击力度和锤击次数,使坯料均匀受力,确保其形状和尺寸的准确度。
4.锻造后处理:根据工件形状和尺寸的要求,进行适当的退火处理,消除变形和应力。
5.质量检测:对锻造后的工件进行超声波探伤、拉伸试验和金相显微镜检测,确保其质量和力学性能符合要求。
主要钛产品术语简介
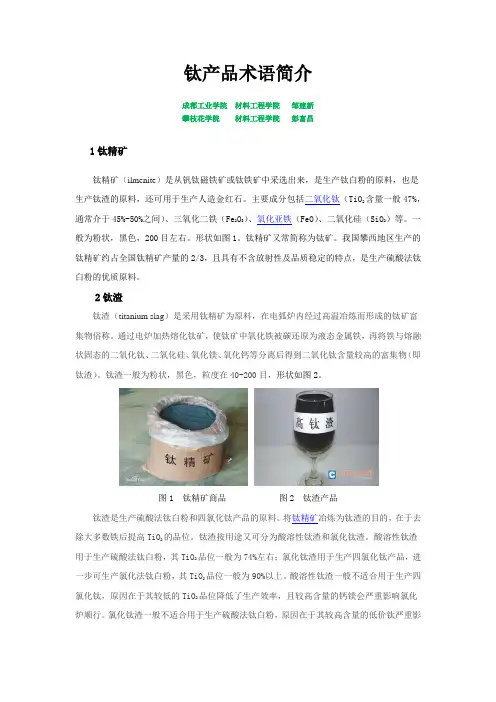
钛产品术语简介成都工业学院材料工程学院邹建新攀枝花学院材料工程学院彭富昌1钛精矿钛精矿(ilmenite)是从钒钛磁铁矿或钛铁矿中采选出来,是生产钛白粉的原料,也是生产钛渣的原料,还可用于生产人造金红石。
主要成分包括般为粉状,黑色,200目左右。
形状如图1。
钛精矿又常简称为钛矿。
我国攀西地区生产的钛精矿约占全国钛精矿产量的2/3,且具有不含放射性及品质稳定的特点,是生产硫酸法钛白粉的优质原料。
2钛渣钛渣(titanium slag)是采用钛精矿为原料,在电弧炉内经过高温冶炼而形成的钛矿富集物俗称。
通过电炉加热熔化钛矿,使钛矿中氧化铁被碳还原为液态金属铁,再将铁与熔融状固态的二氧化钛、二氧化硅、氧化镁、氧化钙等分离后得到二氧化钛含量较高的富集物(即钛渣)。
钛渣一般为粉状,黑色,粒度在40-200目,形状如图2。
图1 钛精矿商品图2 钛渣产品除大多数铁后提高TiO2的品位。
钛渣按用途又可分为酸溶性钛渣和氯化钛渣。
酸溶性钛渣用于生产硫酸法钛白粉,其TiO2品位一般为74%左右;氯化钛渣用于生产四氯化钛产品,进一步可生产氯化法钛白粉,其TiO2品位一般为90%以上。
酸溶性钛渣一般不适合用于生产四氯化钛,原因在于其较低的TiO2品位降低了生产效率,且较高含量的钙镁会严重影响氯化炉顺行。
氯化钛渣一般不适合用于生产硫酸法钛白粉,原因在于其较高含量的低价钛严重影响酸解工序的顺行,较大增加了成本。
钛渣常被称为高钛渣,少数人常用高钛渣来特指氯化渣。
酸溶性钛渣生产硫酸法钛白粉的优势在于:生产过程中基本上不产生硫酸亚铁(绿矾),且消耗的浓硫酸较少;劣势在于:酸溶性钛渣价格显著高于钛精矿。
钛精矿生产硫酸法钛白粉的优势在于:原料成本较酸溶性钛渣低;劣势在于:副产大量的硫酸亚铁和稀废硫酸。
2014年,攀钢集团海绵钛厂首创了利用TiO2品位74%左右的攀枝花高钙镁钛渣生产四氯化钛的工艺装备技术,处于国内外领先水平。
我国攀西地区共有攀钢钛冶炼厂、国钛科技、金港钛业、大互通钛业、龙坤电冶、金江钛业、天旺钛业、伟建熔炼、源通钛业、奥磊工贸等十余家钛渣生产企业。
攀长钢钛材生产基地一期工程开工

攀长 钢 钛 材 生 产 线是 攀 长 钢 集 团 公司 为贯 彻 落 实 国家 产 业 政 策 、积 极 推 进 结 构 调整 、努 力 实 现 “ 一 十
五 ”战略 规 划 目标 的重 大 工程 ,是 攀 长钢 加 快 脱 困 发展 步 伐 、 到 2 1 建 成 百 亿企 业 的支 柱 工程 。 0 0年
率 ,环 境 条 件 显著 改 善 ,大 大减 少 了 “ 废 ”排 放 三
量。
我们 相 信 随 着 海 绵 钛 工 艺 的优 化 完 善 ,随着 与 宝 钢 集 团牵 手 实施 钛 钢 结 合 的 战 略发 展 ,随 着 国 外 先 进 技术 的 引进 ,随 着 国 外投 资商 的加 盟 ,一个 全 新 的可持 续 性 发 展 的遵 义 钛业 必 将 引 领 中 国海 绵钛 工 业走 出一 条 科 学 的可 持 续 发展 的循 环 经 济之 路 。
以上 的 金 红 石 予 以 回 收 ,8 %以上 的石 油 焦 粉 回收 0 并 外销 ,现 在 每 月 回 收 利用 金 红 石 、石 油 焦粉 超 过 2 0t 2 ;尾 气 的氯 化 氢 回收 生成 盐 酸 再 生 利用 ,现 已
资 源 的合 理 配 置 ,减 少 了消 耗 ,提 高 了 资源 利 用 效
攀 长 钢 钛 材 基地 总体 规 划 为 年 产钛 锭 约 1 0 钛 材产 品 1 0 ,其 中钛 合 金 3 0 。工 程 分 两 期 50 0t 、 000t 00t 建设 。一 期 工 程 将 于 明年 正 式 投 产 ,主 要 新 增 钛锭 熔 铸 生 产 线及 配 套 设 施 ;板 、 管 、锻 材 、锻 件 等钛 材 产 品 的 生产 ,则 利 用 攀长 钢 现 有 的特 钢 加 工 设 备 。一 期 工程 计 划 总 投 资 2 5 687万 元 ,建成 后 可 实现 年 产 钛锭 约 50 0 0t 、钛 材 30 ,预 计 年增 销 售 收 入约 1. 元 ,年 增 利 税 总 额约 1 6亿 元 。 0 0t 1 5亿 . 0
钛管制造工艺
钛管制造工艺简介钛管是一种以钛合金为原料制成的管材,具有高强度、耐腐蚀、耐高温等特点,广泛应用于航空航天、化工、医疗器械等领域。
钛管的制造工艺对其质量和性能具有重要影响。
本文将介绍钛管的制造工艺流程、常用的加工方法以及质量控制等内容。
制造工艺流程钛管的制造工艺流程一般包括原料选材、熔炼、铸造、热处理、挤压、冷拉、热轧、焊接、表面处理等环节。
原料选材钛管的原料主要是钛合金,常用的钛合金有TA1、TA2、TA9、TA10等。
选材时需要考虑管材的用途、工作环境等因素,选择适合的钛合金。
熔炼熔炼是将选定的钛合金原料加热至熔点,使其熔化成液态钛合金。
熔炼过程需要控制熔炉的温度、气氛等参数,以确保熔炼后的钛合金成分均匀。
铸造熔炼后的液态钛合金通过铸造工艺,借助铸型将其浇铸成钛管的初始形状。
铸造工艺可以分为砂型铸造、金属型铸造和陶瓷型铸造等多种方法。
热处理热处理是指对铸造得到的钛管进行退火或固溶处理,以改善其组织和性能。
热处理过程包括加热、保温和冷却等阶段,需要控制温度和时间等参数。
挤压挤压是将热处理后的钛管放入挤压机中,通过挤压头将其挤压成所需的形状和尺寸。
挤压工艺可以提高钛管的密度和强度。
冷拉冷拉是指将挤压得到的钛管通过冷拉机进行拉伸,使其直径和壁厚进一步减小。
冷拉可以提高钛管的尺寸精度和表面质量。
热轧热轧是将冷拉得到的钛管加热至一定温度,通过轧制机进行轧制,进一步改善其尺寸和表面质量。
焊接钛管的焊接方法主要有TIG焊、EBW焊、Laser Welding等。
焊接是将多个钛管或其他零部件进行连接的关键工艺。
表面处理钛管的表面处理是为了提高其耐腐蚀性能和美观度。
常用的表面处理方法有阳极氧化、电镀、喷涂等。
常用加工方法除了上述制造工艺流程外,钛管还可以通过其他加工方法进行成型和加工。
切割切割是将钛管按照一定的长度进行切割,常用的切割方法有锯切、割切等。
钻孔钻孔是在钛管上钻孔,用于安装螺纹、连接件等。
钻孔可以使用钻床、钻头等设备进行。
攀钢集团江油长城特殊钢有限公司成功研发和试制出多项钛产品
[ 9 ]陈先忠. 机械基础 [ M] . 北京 :科学普及 出版社 ,2 0 0 7 . [ 1 0 ]曹 国富. 简析影响焊管质量的带 钢增 量 [ J ] . 上海金属 ,
1 9 9 5( 4) :4 3 - 4 6 .
[ 4 ]曹 国 富 . 斜 置 梭 子 管 孔 型设 计 [ J ] _ 焊 管 ,2 0 0 5 ,2 8 ( 5 ) :
3 8
计与 发
[ 7 ]樊映川 ,张 国隆 ,陆 振邦 ,等. 高等数 学讲 义上 [ M] .
北 京 :人 民教 育 出 版社 , 1 9 5 8 :2 5 — 3 0 .
[ M] . 北京 :中国电力出版社 ]曹 国 富 . 采用公称 尺寸法设计异 型轧辊孔型 [ J ] . 钢管 ,
6 1 - 6 5 .
[ 1 1 ]许镇宇 ,邱宣怀 . 机械零件 [ M] . 北 京 :高等教育 出版
社 .1 9 8 1 .
[ 5 ]曹国富. 标准平椭圆管孔型的系数设计法 … . 钢管,2 0 1 2 ,
4 1 ( 6) :3 0 — 3 4 .
[ 6 ]赵继 业 . 金 属 塑 性 变形 与 轧 制 理 论 [ M] . 北 京 :冶 金 工 业
卷 的主要质量问题 ,科研成果丰硕 。钛合金板材生产难度大 、技 术含量高 ,攀长特公司现 已成功轧制出厚度为 0 . 8Ⅱ . 的超 薄钛合金板( 除T C 4材料 外) ,还开发出 T AI O 、T A1 5 、T A1 7等多个牌号 的钛合金板材 ,成功轧制出厚 5 0 m m、宽 2 . 3 m、共
同 类 产 品先 进 水 平 ,一 致 同 意通 过 鉴 定 。
( 宝鸡石油钢管有限责任公 司 王
攀长钢特殊钢棒线材连轧生产线工艺设备特点_何军
3 主要设备特点 3.1 加热炉
加热炉为侧装侧出的步进梁式加热炉,设计能 力:110 t/h,最大:120 t/h(合金结构钢),根 据不同钢种出炉温度为 950~1200℃,加热炉燃料 为天然气。 3.2 轧机 3.2.1 粗、中、精轧机组及棒材减定径机组前 2 架粗、中、精轧机组各 6 架及棒材减定径机组前 2 架共 20 架轧机均为“红圈”轧机,呈平-立交替 布置,每架轧机均采用交流变频调速电机单独传 动,其中,立式轧机为上传动。该轧机主要有以下 特点:
600
1200
600
1200
600
1200
600
1200
54.436 50.321 40.898 33.015
交流 交流 交流 交流
CISDI 设计 制造
6V
650
570
800
750
600
1200
27.041
交流
7H
535
460
750
750
600
1200
23.047
交流
8V
535
460
750
750
600
剪机型式:上刃下切式固定剪,≥ Φ30 mm 规 格用槽型剪刃剪切。剪切力:850t,剪刃宽度:900 mm,理论剪切次数:≧20 次/min(空负荷剪切次数), 剪切行程及开口度:行程 170 mm,开口度 165 mm, 冷剪入口及出口侧均设有摆动辊道,以消除剪切压 力。 3.8 夹送辊及吐丝机
2010 年第 3 期
钢铁技术
·23·
作和调整十分方便。 (9)采用快换装置更换机架,换辊时间短;
可在轧辊间预先调整好孔型和导卫,大大减少了在 线安装和调整时间,轧机作业率高。
制造钛产品工艺
制造钛产品工艺
今天咱们就来说说制造钛产品的工艺,这可是个挺有趣但也有点小复杂的事儿呢。
然后呢,就是对钛矿石进行初步的加工处理。
这个过程可能有点费时间,我一般在这个环节会花比较多的精力,仔仔细细地做。
比如说,要去除矿石里的杂质啥的。
这里呢,你可以根据自己现有的设备,选择合适的处理方式,没有必要非得按照别人的来。
这一步完成后,你就得到了相对纯净一些的钛原料。
接下来就是熔炼啦。
这一步要特别小心哦!把钛原料放到熔炼炉里,调整好温度啥的。
温度控制可不容易,我就试过因为温度没调好,差点搞砸了整个产品呢。
所以啊,这时候你得多注意观察,要是发现有啥不对劲儿的地方,赶紧调整。
熔炼之后呢,就是成型啦。
你可以根据你想要制造的钛产品的形状,采用不同的成型方法。
这一步其实还蛮灵活的,不过,你得对自己要做的产品心里有数才行。
有时候我也会在这一步纠结好久,到底用哪种方法更好呢?你是不是也会这样呀?
再然后就是对成型后的钛产品进行加工和打磨啦。
这能让产品的表面更加光滑,外观更好看。
这个环节也不要心急,慢慢地做,把细节都处理好。
我有时候会不小心忽略一些小细节,结果产品就不是那么完美,太可惜了!这一点真的很重要,我通常会再检查一次,真的,确认无误是关键。
最后呢,就是对成品进行质量检测啦。
这可不能马虎啊!看看有没有裂缝尺寸是不是符合要求啥的。
要是有问题,就得重新返工,那可就麻烦了。