
激光切割基础知识
础知识第一局部一、激光切割的原理激光切割是由电子放电作为供给能源,通过 He、 N2、 CO2等混合气体为激发媒介,利用反射镜组聚焦产生激光光束,从而对材料进行切割。
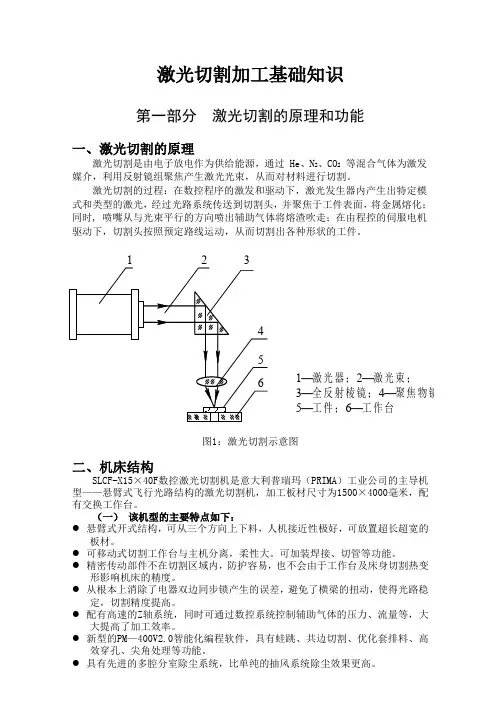
激光切割的过程:在数控程序的激发和驱动下,激光发生器内产生出特定模式和类型的激光,经过光路系统传送到切割头,并聚焦于工件外表,将金属熔化;同时 , 喷嘴从与光束平行的方向喷出辅助气体将熔渣吹走;在由程控的伺服电机驱动下,切割头按照预定路线运动,从而切割出各种形状的工件。
1234561—激光器;2—激光束;3—全反射棱镜;4—聚焦物镜;5—工件;6—工作台图1:激光切割示意图二、机床结构SLCF-X15× 40F数控激光切割机是意大利普瑞玛〔 PRIMA〕工业公司的主导机型——悬臂式飞行光路结构的激光切割机,加工板材尺寸为 1500×4000毫米,配有交换工作台。
〔一〕该机型的主要特点如下:悬臂式开式结构,可从三个方向上下料,人机接近性极好,可放置超长超宽的板材。
可移动式切割工作台与主机别离,柔性大。
可加装焊接、切管等功能。
精密传动部件不在切割区域内,防护容易,也不会由于工作台及床身切割热变形影响机床的精度。
从根本上消除了电器双边同步锁产生的误差,防止了横梁的扭动,使得光路稳定,切割精度提高。
配有高速的 Z轴系统,同时可通过数控系统控制辅助气体的压力、流量等,大大提高了加工效率。
新型的 PM—智能化编程软件,具有蛙跳、共边切割、优化套排料、高效穿孔、尖角处理等功能。
具有先进的多腔分室除尘系统,比单纯的抽风系统除尘效果更高。
〔二〕机床的结构主要由以下几局部组成:1、床身全部光路安置在机床的床身上,床身上装有横梁、切割头支架和切割头工具,通过特殊的设计,消除在加工期间由于轴的加速带来的振动。
机床底局部成几个排气腔室,当切割头位于某个排气室上部时,阀门翻开,废气被排出。
通过支架隔架,小工件和料渣落在废物箱内。
2、工作台移动式切割工作台与主机别离,柔性大,可加装焊接、切管等功能。
配有两张米× 4米的工作台可供交换使用,当一个工作台在进行切割加工的同时,另一张工作台可以同时进行上下料操作,有效提高工作效率。
两个工作台可通过编程或按钮自动交换。
工作台下方配有小车收集装置,切割的小料及金属粉末会集中收集在小车中。
3、切割头是光路的最后器件,其内置的透镜将激光光束聚焦,标准切割头焦距有 5 英寸和英寸 (主要用于割厚板 )两种。
良好的切割质量与喷嘴和工件的间距有关,本机切割头使用德国 PRECITEC公司生产的非接触式电容传感头,在切割过程中可实现自动跟踪与修正工件外表与喷嘴的间距,调整激光焦距与板材的相对位置,以消除因被切割板材的不平整对切割材料造成的影响。
自动找准材料的摆放位置〔红光指示器〕。
4、控制系统控制系统包括数控系统〔集成可编程序控制器PLC〕、电控柜及操作台。
PMC-1200数控系统由 32位 CPU控制单元、数字伺服单元、数字伺服电机、电缆等组成,采用全中文才做界面, "彩色液晶显示器,能实现机外编程计算机与机床的控制系统进行数据传输通讯〔具有232接口〕,具有加速、突变限制;具有图形显示功能,可对激光器的各种状态进行在线和动态控制功能。
5、激光控制柜控制和检查激光器的功能,并显示系统的压力、功率、放电电流和激光器的运行模式。
6、激光器采用原装进口德国 ROFIN公司 SLAB3000W型激光发生器,是目前世界先进的RF 鼓励板式放电的二氧化碳激光器。
其心脏是谐振腔 , 激光束就在这里产生,激光气体是由二氧化碳﹑氮气﹑氦气的混合气体,通过涡轮机使气体沿谐振腔的轴向高速运动,气体在前后两个热交换器中冷却,以利于高压单元将能量传给气体。
7、冷却设备冷却激光器、激光气体和光路系统。
8、除尘装置内置管道及风机,改善了工作环境。
切割区域内装有大通径除尘管道及大全压的离心式除尘风机,加之全封闭的机床床身及分段除尘装置,具有较好的除尘效果。
9、供气系统包括气源、过滤装置和管路。
气源含瓶装气和压缩空气〔空气压缩机、冷干机〕。
〔三〕设备的技术参数表1:激光切割机技术参数序号工程名称参数单位1切割板材尺寸1500*4000mm2X轴行程4000mm3Y轴行程1500mm4Z轴行程100mm5X、Y轴定位精度±mm/m 6X、Y轴重复定位精度±mm7X、Y轴最大定位速度100m/min 8切割工作台最大载重750kg9切割碳钢最大厚度18-20mm 10切割不锈钢最大厚度8-10mm 11切割铝板最大厚度5-6mm 12真空悬臂吊最大载重500kg〔四〕 ROFIN 3000W CO2激光发生器技术参数表2:激光器技术参数激光束特性功率范围〔 W〕0-3000最大功率〔 W〕3000长时间功率稳定性公称功率± 2%光束直径〔 1/e2)〔毫米〕20-25光束发散〔全角〕〔毫弧度〕≤光束端点稳定性〔毫弧度〕≤因子 K〔公称功率〕K>偏振状态45度线偏振光束模式00模式操作连续波、门脉冲脉冲参数脉冲重复频率〔赫兹〕CW-5000最小脉冲周期〔微秒〕26脉冲宽度26um电、气、冷却电能消耗〔千伏安〕工作耗电 38KVA380V±10%,三相, 50赫兹待机耗电最小气体消耗〔升 / 小时〕± 2%H最大功率时〔氦气 65%,氮气 30%,CO25%〕冷却能力〔千瓦,环境温度<40度〕35压缩空气压力〔巴〕> 4环境温度范围〔度〕5-30三、切割方法不同的材料,切割方法不一样,主要分为熔化切割、氧化切割、气化切割、导向断裂切割等。
表3:切割方法与对应的材料序号切割方法对应切割材料1熔化切割不锈钢、铝2氧化切割碳钢3气化切割木材、碳素材料和某些塑料4导向断裂切割陶瓷1、熔化切割在激光熔化切割中,工件材料在激光束的照射下局部熔化,熔化的液态材料被气体吹走,形成切缝,切割仅在液态下进行,故称为熔化切割。
切割时在与激光同轴的方向供给高纯度的不活泼气体,辅助气体仅将熔化金属吹出切缝,不与金属反响。
这种切割方法的激光功率密度在107W/cm2左右。
激光光束配上高纯惰性切割气体促使熔化的材料离开割缝,而气体本身不参于切割。
最大切割速度随着激光功率的增加而增加,随着板材厚度的增加和材料熔化温度的增加而几乎反比例地减小。
在激光功率一定的情况下,限制因数就是割缝处的气压和材料的热传导率。
2、氧化切割与熔化切割不同,激光氧化切割使用活泼的氧气作为辅助气体。
由于氧与已经炽热了的金属材料发生化学反响,释放出大量的热,结果是材料进一步被加热。
材料外表在激光束照射下很快被加热到燃点温度,与氧气发生剧烈的燃烧反响,放出大量热量,在此热量作用下,材料内部形成充满蒸汽的小孔,而小孔周围被熔化的加工材料所包围。
燃烧物质转移成熔渣,控制氧和加工材料的燃烧速度,氧气流速越高,燃烧化学反响和去除熔渣的速度也越快。
但是,如果氧气速度过快,将导致割缝出口处的反响产物即金属氧化物的快速冷却,对切割质量造成不利影响。
切割过程存在两个热源:激光束照射能和化学反响所产生的热能。
据估计,切割碳钢时,氧化反响所产生的热能占切割所需能量的 60%。
在氧化切割过程中,如果氧化燃烧的速度高于激光束移动的速度,割缝将变宽且粗糙,反之,如果移动速度慢,那么割缝窄而光滑。
3、气化切割激光束焦点处功率密度非常高,可达106W/cm 2以上,激光光能转换成热能,保持在极小的范围内,材料很快被加热至气化温度,局部材料气化为蒸汽逸去,局部材料被辅助气体吹走,随着激光束与材料之间的连续不断的相对运动,便形成宽度很窄〔如〕的割缝。
这种切割方法的功率密度在 108W/cm2左右。
一些不能熔化的材料如木材、碳素材料和某些塑料即通过这种方法进行切割。
激光氧化切割在加工精密模型和尖角时是不好的〔有烧掉尖角的危险〕。
可以使用脉冲模式的激光来限制热影响。
所用的激光功率决定切割速度。
在激光功率一定的情况下,限制因数就是氧气的供给和材料的热传导率。
4、导向断裂切割对于容易受热破坏的脆性材料,通过激光束加热进行高速、可控的切断,称为导向断裂切割。
这种切割过程主要内容是:激光束加热脆性材料小块区域,引起该区域大的热梯度和严重的机械变形,导致材料形成裂缝。
只要保持均衡的加热梯度,激光束可引导裂缝在任何需要的方向产生。
选择切割方法,需考虑它们的特点和板件的材料,有时也要考虑切割的形状。
由于气化相对熔化需要更多的热量,因此激光熔化切割的速度比激光气化切割的速度快,激光氧化切割那么借助氧气与金属的反响热使速度更快;同时,氧化切割的切缝宽,粗糙度高,热影响区大因此切缝质量相对较差,而熔化切割割缝平整,外表质量高,气化切割因没有熔滴飞溅,切割质量最好。
另外,熔化切割和气化切割可获得无氧化切缝,对于有特殊要求的切割有重要意义。
一般的材料可用氧化切割完成,如果要求外表无氧化,那么须选择熔化切割,气化切割一般用于对尺寸精度和外表光洁度要求很高的情况,故其速度也最低。
另外,切割的形状也影响切割方法,在加工精细的工件和锋利的角时,氧化切割可能是危险的,因为过热会使细小部位烧损。
四、运行模式激光器经常运行在连续输出模式,为了得到最正确的切割质量,对于给定的材料,有必要调整进给速率,例如拐弯时的加速,减速和延时。
因此,在连续输出模式下,降低功率是不够的,必须通过变化脉冲来调整激光功率。
表 4:各种不同的激光运行模式、应用范围和举例.在连续模式下,激光输出的功率是恒定的,这使得进入板料的热量比拟均匀,它适合于一般情况下较快速的切割,一方面可以提高工作效率,另一方面也是避免热量集中导致热影响区组织恶变的需要。
调制模式的激光功率是切割速度的函数,它可以通过限制在各点处的功率使进入板料的热量保持在相当的低水平,从而防止切缝边缘的烧伤。
由于它的控制比拟复杂,因此效率不是很高,只在短时段内使用。
脉冲模式虽可细分为三种情况,实质上只是强度的差异,往往根据材料的特性和结构的精度来选择。
五、激光切割的特点1、激光切割的切缝窄,工件变形小激光束聚焦成很小的光点,使焦点处到达很高的功率密度。
这时光束输入的热量远远超过被材料反射、传导或扩散的局部,材料很快加热至汽化程度,蒸发形成孔洞。
随着光束与材料相对线性移动,使孔洞连续形成宽度很窄的切缝。
切边受热影响很小,根本没有工件变形。
切割过程中还添加与被切材料相适合的辅助汽体。
碳钢切割时利用氧作为辅助汽体与熔融金属产生放热化学反响氧化材料,同时帮助吹走割缝内的熔渣。
切割聚丙烯一类塑料使用压缩空气,棉、纸等易燃材料切割使用惰性汽体。
进入喷嘴的辅助汽体还能冷却聚焦透镜,防止烟尘进入透镜座内污染镜片并导致镜片过热。
大多数有机与无机材料都可以用激光切割。
激光切割基础知识分析解析
激光切割基础知识分析解析激光切割是一种利用激光束对材料进行加工的技术。
激光切割是目前应用最广泛的激光加工方法之一,广泛应用于金属材料、非金属材料、电子元件、汽车制造等领域。
激光切割的原理是利用高能量密度的激光束对材料进行加热,使其局部区域温度迅速升高,超过材料的熔点或汽化点,然后通过气流、液流或机械力将熔化或气化的材料排出,从而实现对材料的切割。
激光切割的基础知识主要包括激光的特性、激光切割的过程和机理。
首先,了解激光的特性对于理解激光切割是至关重要的。
激光是一种被放大和聚焦的光束,具有高亮度、高单色性和高直行性的特点。
这些特性使得激光切割能够实现高精度和高效率的切割。
其次,激光切割的过程可以分为激光与材料的相互作用、材料的加热和熔化、气流或液流的喷射和残余物的排除四个阶段。
激光束与材料相互作用时,光能被吸收并被转化为热能,使材料的温度升高。
材料的加热和熔化过程中,激光束的功率会继续将热能传递给材料,使其达到熔化或气化的温度。
气流或液流的喷射会将熔化或气化的材料带走,形成切割缝,实现对材料的切割。
残余物的排除是指将切割过程中剩余的熔渣、气化物或液化物清除,以保证切割质量。
最后,激光切割的机理主要有热传导切割、氧化燃烧切割和蒸发切割三种。
热传导切割是指利用激光束的光能将材料加热到熔点,然后通过热传导的方式使材料断裂。
氧化燃烧切割是指在切割过程中,激光束的光能与材料的氧化剂反应产生燃烧,进一步加热材料实现切割。
蒸发切割是指激光束的光能直接使材料局部区域的温度超过了材料的汽化点,使材料瞬间变为气态,然后通过气流喷射将气化物吹走,实现切割。
总之,激光切割是一种高精度、高效率的材料加工方法,可以广泛应用于各个领域。
理解激光的特性、激光切割的过程和机理对于深入研究和应用激光切割技术具有重要意义。
激光切割常规知识点总结
激光切割常规知识点总结一、激光切割的基本原理激光切割是利用激光束对材料进行加热并使其融化,然后利用气体吹掉熔融材料,实现对工件的切割和加工。
激光切割的基本原理包括以下几个方面:1. 光学原理:激光切割系统由激光器、准直器、聚焦镜和切割头等部件组成。
激光器产生的激光束经过准直器和聚焦镜聚焦成一束高能密度的激光束,并通过切割头对工件进行切割。
2. 热力学原理:激光束对材料的作用主要是利用激光的光能将材料加热至熔点或汽化点,使其发生相变并形成蒸汽,然后利用气流将蒸汽吹离工件表面,以实现切割和加工。
3. 动力学原理:激光切割过程中需要控制激光束的能量密度、聚焦深度和切割速度等参数,以实现对工件的精确切割和加工。
二、激光切割设备激光切割设备是实现激光切割加工的关键装备,主要包括激光器、光纤传输系统、切割头、数控系统和辅助气体系统等部件。
激光切割设备的主要特点包括以下几个方面:1. 激光器:激光切割设备通常采用二氧化碳激光器、光纤激光器或固体激光器等作为激光源,具有高能量密度、高光束质量和长寿命等优点。
2. 切割头:切割头是激光束对工件进行切割的部件,主要包括焦距调节装置、气体喷嘴、光斑调节器和感应器等部件,能够实现对激光束的调节和控制。
3. 数控系统:激光切割设备通常配备数控系统,能够实现对切割参数、切割路径和切割速度等参数的精确控制,以实现对工件的精确切割和加工。
4. 辅助气体系统:辅助气体系统包括氧气、氮气和惰性气体等,用于实现对切割过程中产生的熔融材料和烟尘的清除,以保证切割质量和工作环境的清洁。
三、激光切割的材料激光切割能够对金属材料和非金属材料进行切割和加工,主要包括以下几类材料:1. 金属材料:包括碳钢、不锈钢、铝合金、铜合金、钛合金和镍合金等金属材料,具有导热性好、熔点高和导电性强等特点。
2. 非金属材料:包括塑料、橡胶、布料、陶瓷和玻璃等非金属材料,具有熔点低、易氧化和易挥发等特点。
激光切割不仅可以对单一材料进行切割,还可以对多种复合材料进行加工,例如通过调节激光切割参数和使用不同的辅助气体,可以实现对金属与非金属的复合材料的切割和加工。
激光切割知识
激光切割是一种利用激光功率密度达到一定标准后可加工各种钢板材质,且可加工几毫米厚的板料的切割工艺。
激光切割属于热切割方法之一,具体包括以下几种:
1. 激光汽化切割:利用高能量密度的激光束加热工件,使温度迅速上升,在非常短的时间内达到材料的沸点,材料开始汽化,形成蒸气。
这些蒸气的喷出速度很大,在蒸气喷出的同时,在材料上形成切口。
材料的汽化热一般很大,所以激光汽化切割时需要很大的功率和功率密度。
2. 激光熔化切割:激光熔化切割时,用激光加热使金属材料熔化,然后通过与光束同轴的喷嘴喷吹非氧化性气体(Ar、He、N等),依靠气体的强大压力使液态金属排出,形成切口。
激光熔化切割不需要使金属完全汽化,所需能量只有汽化切割的1/10。
3. 激光氧气切割:激光氧气切割原理类似于氧乙炔切割。
它是用激光作为预热热源,用氧气等活性气体作为切割气体。
此外,激光切割还可以分为激光划片与控制断裂、激光氧气切割和激光滑片与控制断裂四类。
与其他热切割方法相比较,激光切割总的特点是切割速度快、质量高。
大多数激光切割机都由数控程序进行控制操作或做成切割机器人。
激光切割入门教材

激光切割入门教材激光切割是一种通过激光束对材料进行切割的高精度加工技术。
它已经被广泛应用于许多领域,包括制造业、医疗领域等。
本教材将介绍激光切割的基本原理、设备和应用,并帮助读者快速入门这一领域。
第一部分:激光切割的基本原理1.1 激光的产生激光是指具有一定相干性、方向性和单色性的光束。
它的产生过程是通过激发活性介质(如气体、固体或液体)使其发射光子,形成激光束。
1.2 激光切割的原理激光切割是利用高能密度的激光束对材料进行局部加热,使其瞬间融化或气化,然后通过气流或机械移除材料,实现切割加工。
第二部分:激光切割的设备2.1 激光器激光切割主要使用CO2激光器或纤维激光器。
CO2激光器适用于有机材料和金属材料的切割,而纤维激光器适用于金属材料的高速切割。
2.2 喷嘴和光路系统喷嘴是激光束出口,传递激光束到工件表面。
光路系统包括反射镜、透镜等组件,用于调节和控制激光束的走向和焦距。
2.3 CNC控制系统CNC控制系统负责控制激光切割机器的运动轨迹、切割速度和功率,实现对切割过程的精确控制。
第三部分:激光切割的应用3.1 金属加工激光切割可以高效地对金属材料进行切割,广泛应用于汽车制造、航空航天等领域。
3.2 无机材料加工除了金属材料,激光切割还可以用于陶瓷、玻璃等无机材料的切割和雕刻。
3.3 其他领域应用激光切割还被应用于医疗器械制造、电子产业等领域,具有高精度、无接触、无污染等优点。
结语激光切割作为一种高精度加工技术,已经在多个领域展现出巨大潜力。
本教材希望能让读者快速了解激光切割的基本原理、设备和应用,为进一步深入研究和实践打下基础。
希望读者通过本教材的学习,能对激光切割有一个清晰的认识,进而掌握更多相关知识,开启激光切割的学习之旅。
激光切割基础知识
激光切割加工基础知识第一部分 激光切割的原理和功能一、激光切割的原理激光切割是由电子放电作为供给能源,通过 He 、N 2、CO 2 等混合气体为激发媒介,利用反射镜组聚焦产生激光光束,从而对材料进行切割。
激光切割的过程:在数控程序的激发和驱动下,激光发生器内产生出特定模式和类型的激光,经过光路系统传送到切割头,并聚焦于工件表面,将金属熔化;同时, 喷嘴从与光束平行的方向喷出辅助气体将熔渣吹走;在由程控的伺服电机驱动下,切割头按照预定路线运动,从而切割出各种形状的工件。
图1:激光切割示意图二、机床结构SLCF-X15×40F 数控激光切割机是意大利普瑞玛(PRIMA )工业公司的主导机型——悬臂式飞行光路结构的激光切割机,加工板材尺寸为1500×4000毫米,配有交换工作台。
(一) 该机型的主要特点如下:● 悬臂式开式结构,可从三个方向上下料,人机接近性极好,可放置超长超宽的板材。
● 可移动式切割工作台与主机分离,柔性大。
可加装焊接、切管等功能。
● 精密传动部件不在切割区域内,防护容易,也不会由于工作台及床身切割热变形影响机床的精度。
● 从根本上消除了电器双边同步锁产生的误差,避免了横梁的扭动,使得光路稳定,切割精度提高。
● 配有高速的Z 轴系统,同时可通过数控系统控制辅助气体的压力、流量等,大大提高了加工效率。
● 新型的PM —400V2.0智能化编程软件,具有蛙跳、共边切割、优化套排料、高效穿孔、尖角处理等功能。
● 具有先进的多腔分室除尘系统,比单纯的抽风系统除尘效果更高。
1—激光器;2—激光束;3—全反射棱镜;4—聚焦物镜;5—工件;6—工作台(二)机床的结构主要由以下几部分组成:1、床身全部光路安置在机床的床身上,床身上装有横梁、切割头支架和切割头工具,通过特殊的设计,消除在加工期间由于轴的加速带来的振动。
机床底部分成几个排气腔室,当切割头位于某个排气室上部时,阀门打开,废气被排出。
激光切割行业知识

激光切割行业知识激光切割技术作为一种高精度、高效率的加工方式,在工业制造领域中扮演着越来越重要的角色。
它通过高能量密度的激光束照射材料表面,使材料迅速熔化、汽化或燃烧,从而实现材料的切割。
以下是关于激光切割行业的一些关键知识点:1. 技术原理:激光切割机的核心是激光发生器,它可以产生高功率的激光束。
这种激光束通过聚焦系统聚焦到材料上,由于激光的高能量,材料在焦点处迅速熔化或蒸发,形成切割。
激光切割可以非常精确地控制切割路径和深度,因此适用于精细加工。
2. 应用领域:激光切割技术广泛应用于金属加工、汽车制造、航空航天、电子、医疗设备、精密仪器等多个行业。
它能够处理各种金属和非金属材料,如不锈钢、碳钢、铝、铜、塑料、木材等。
3. 优势特点:- 高精度:激光切割可以精确到微米级别,适合复杂和精细的切割需求。
- 高效率:与传统的切割方法相比,激光切割速度快,生产效率高。
- 灵活性:激光切割可以轻松调整切割路径,适应各种复杂形状的设计。
- 非接触式加工:激光切割不接触材料,减少了加工过程中的磨损和变形。
4. 技术发展:随着技术的进步,激光切割技术也在不断发展。
例如,光纤激光切割机因其高效率、低能耗和长寿命而越来越受欢迎。
同时,激光切割技术也在不断向更高功率、更高精度和更智能化的方向发展。
5. 市场趋势:随着工业4.0和智能制造的推进,激光切割行业正迎来新的发展机遇。
自动化、智能化的激光切割系统能够更好地满足个性化和定制化生产的需求。
此外,环保和节能也是激光切割技术发展的重要方向。
6. 挑战与机遇:尽管激光切割技术具有许多优势,但也面临着成本、操作复杂性和材料限制等挑战。
随着新材料的出现和激光技术的进步,这些挑战正在逐步被克服,为激光切割行业带来新的机遇。
7. 未来展望:预计激光切割技术将继续在提高加工效率、降低成本和扩大应用范围方面取得突破。
同时,随着全球制造业的数字化转型,激光切割技术将在智能制造和柔性生产中发挥更加关键的作用。
激光切割基本知识
激光切割基本知识
嘿,朋友!咱今儿来聊聊激光切割这神奇的玩意儿。
您知道不,激光切割就像是一把超级锋利、超级精准的“光剑”!能把各种材料给收拾得服服帖帖。
这激光切割啊,原理可不简单。
您就想想,一束超强的光,集中到一个小点上,那能量得多大呀!就像放大镜把阳光聚到一点能点着火柴一样,激光能把材料瞬间加热到极高的温度,然后“咔嚓”一下,材料就被切分开了。
那激光切割能切啥材料呢?这可多了去了!金属,像钢铁、铝,那是小菜一碟;塑料、木材,也不在话下。
您说这是不是很厉害?
再说说这激光切割的精度。
那可真是精细得让人惊叹!能切出极其复杂的形状和图案,比您手画的都要准。
比如说,您想要一个特别精致的金属雕花,激光切割就能给您弄出来,而且边缘光滑得就跟镜子似的。
还有啊,激光切割的速度也是杠杠的!比起传统的切割方法,那简直是快如闪电。
就好像您骑着自行车和开着跑车比赛,根本不是一个级别。
不过,这激光切割也不是随随便便就能玩得转的。
设备得选好,不
然就像拿着一把钝刀砍柴,费劲又不出活儿。
操作的人也得有两把刷子,得懂技术,会调试,不然再好的设备也白搭。
您想想,如果设备不稳定,一会儿激光强一会儿激光弱,那切出来
的东西不就成了“歪瓜裂枣”?要是操作的人粗心大意,把尺寸弄错了,那岂不是浪费了材料又浪费了时间?
所以啊,要想把激光切割用好,就得下点功夫。
多学习,多实践,
就像练武一样,功夫到家了,才能成为高手。
总之,激光切割这技术,既强大又神奇,但也得咱们用心去掌握它,才能让它为咱们创造出更多的精彩!。
激光切割知识点
激光切割知识点嘿,朋友!咱今天来聊聊激光切割这个神奇的玩意儿!你知道吗?激光切割就像是一把超级锋利的“光剑”,能把各种材料切得那叫一个精准又漂亮。
这就好比一个厉害的大厨,切菜的时候手起刀落,每一片都薄厚均匀,恰到好处。
比如说金属材料,激光切割对付它们就像热刀切黄油,轻松自如。
不锈钢、铝合金,不管多硬的家伙,在激光面前都得乖乖听话。
那平滑的切面,简直比镜子还亮,你说神奇不神奇?再说说非金属材料,像塑料、木材,激光切割照样不在话下。
想象一下,要在一块木板上雕出精美的图案,传统的工具可能会让你头疼不已,可激光切割就像一位艺术大师,挥洒之间,完美的作品就呈现在眼前。
那激光切割到底是怎么做到这么厉害的呢?其实啊,它靠的就是那一束高度集中的激光束。
这束光能量巨大,温度高得吓人,一碰到材料,瞬间就能让它们融化或者气化。
这就好比一颗超级热的子弹,碰到啥都能穿透。
而且,激光切割的精度那可是相当高啊!能精确到头发丝那么细的程度,你想想,这得多厉害!要是让普通的切割工具来,估计早就晕头转向了。
还有哦,激光切割的速度也很快。
这就像短跑运动员冲刺,“嗖”的一下就完成任务了。
这可大大提高了生产效率,节省了不少时间和成本呢。
不过,使用激光切割也不是毫无顾忌的。
就像开车要遵守交通规则一样,操作激光切割设备也得小心翼翼。
得注意防护措施,不然那强烈的激光可会伤着人的。
而且设备的维护也很重要,得像照顾宝贝一样精心,不然它闹起脾气来,可就不好办啦。
总之,激光切割这门技术真是又厉害又有用。
在现代工业中,它就像一颗璀璨的明星,照亮了制造的道路。
咱们可得好好了解它,说不定哪天就能派上大用场呢!你说是不是?。
激光切割加工基础知识汇总
激光切割加工基础知识汇总首先,需要了解激光的原理。
激光是通过放大受激发射产生的一束高能光束。
激光切割加工常用的激光类型有CO2激光、纤维激光和固体激光等。
不同激光具有不同的波长和功率,适用于不同的材料和加工要求。
其次,了解激光切割的原理。
激光切割利用高能激光束对工件进行加热,使其瞬间溶解或气化,通过气流将被加工区域的熔融物或气化物吹散,从而实现切割。
激光切割加工精度高,切割速度快,热影响区小。
再次,了解激光切割机的组成。
激光切割机主要由激光发生器、光束传输系统、切割头和控制系统等组成。
激光发生器产生激光束,光束传输系统将激光束传输到切割头。
切割头通过透镜将激光束聚焦到工件上,实现切割。
控制系统控制激光切割机的运行参数。
然后,了解激光切割机的加工特点。
激光切割加工具有以下特点:一是加工精度高,可达到毫米级别。
二是加工速度快,比传统切割方法快几十倍甚至更多。
三是适用范围广,可加工多种材料,如金属、非金属和复合材料等。
四是无接触式加工,不会导致工件变形或损坏。
五是切割面质量好,无毛刺和热影响。
最后,了解激光切割机的应用领域。
激光切割加工广泛应用于各行各业,如金属制造、电子产品、汽车零部件、航空航天、医疗器械等领域。
激光切割可用于金属板材的切割、展板的加工、金属零件的切割等。
总结起来,激光切割加工是一种高精度、高效率的材料加工方法。
了解激光的原理、激光切割的原理、激光切割机的组成、激光切割机的加工特点以及激光切割机的应用领域等基础知识,对于进行激光切割加工具有重要意义。
希望以上内容对您有所帮助。
激光切割
1、激光切割的基本概念 2、激光切割基本原理 3、激光切割分类 4、激光切割的特点 5、应用范围 6、激光切割工艺参数 7、激光切割典型零件 8、参考文献
1、激光切割的基本概念
激光切割(laser beam cutting,简称LBC)是利用高 能量密度的激光束作为“切割刀具”对材料进行热 切割的一种材料加工方法。
5、应用范围
大多数激光切割机都由数控程序进行控制操作或做成切割 机器人。激光切割作为一种精密的加工方法,几乎可以切 割所有的材料,包括薄金属板的二维切割或三维切割。 在汽车制造领域,小汽车顶窗等空间曲线的切割技术都已 经获得广泛应用。德国大众汽车公司用功率为500W的激 光器切割形状复杂的车身薄板及各种曲面件。在航空航天 领域,激光切割技术主要用于特种航空材料的切割,如钛 合金、铝合金、镍合金、铬合金、不锈钢、氧化铍、复合 材料、塑料、陶瓷及石英等。用激光切割加工的航空航天 零部件有发动机火焰筒、钛合金薄壁机匣、飞机框架、钛 合金蒙皮、机翼长桁、尾翼壁板、直升机主旋翼、航天飞 机陶瓷隔热瓦等。
2、激光切割基本原理
激光切割是由激光器所发出的水平激光束经45° 全反射镜变为垂直向下的激光束,后经透镜聚焦, 在焦点处聚成一极小的光斑,在光斑处会焦的激 光功率密度高达10^6~10^9W/cm^2。处于其焦点 处的工件受到高功率密度的激光光斑照射,会产 生10000°C以上的局部高温,使工件瞬间汽化, 再配合辅助切割气体将汽化的金属吹走,从而将 工件切穿成一个很小的孔,随着数控机床的移动, 无数个小孔连接起来就成了要切的外形。由于激 光切割的频率非常高,所以每个小孔连接处非常 光滑,切割出来的产品光洁度很高。
(5)切割速度 切割速度直接影响切口宽度和切口表面粗糙度。对于不同 材料的板厚,不同的切割气体压力,切速度有一个最佳值, 这个最佳值约为最大切割速度的80%。 (6)辅助气体的种类和压力 切割低碳钢较多采用O2作辅助气体,以利用铁-氧燃烧反 应热促进切割过程。而且切割速度快,切口质量好,可以 获得无渣的切口。切割不锈钢时,常使用O2+N2混合气体 或双层气流,单用O2在切口底边会发生挂渣。气体压力增 大,动量增加,排渣能力增强,因此可以是无挂渣的切割 速度增加。但压力过大,切割面反而会粗糙。 此外。喷嘴形状也影响激光切割质量和效率。激光切割一 般采用同轴喷嘴,以减少飞溅,为保证切割过程的稳定性, 一般应尽量减小喷嘴端面到工件表面的距离,常取0.5mm2.0mm。