
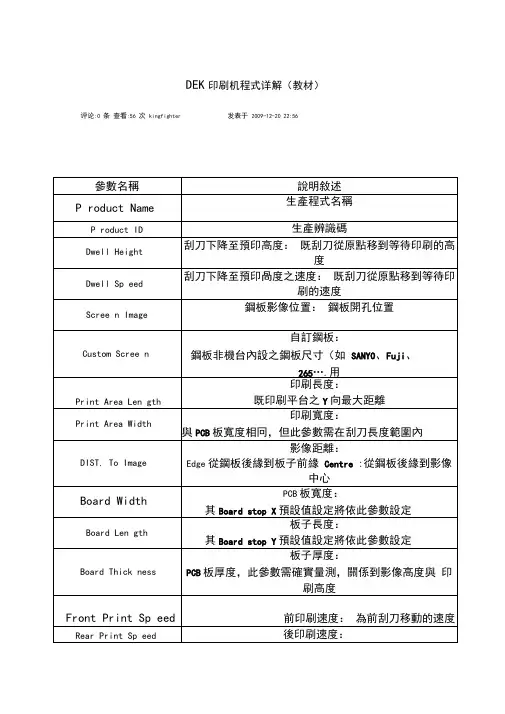
DEK印刷机程式详解
PCB板厚度,此參數需確實量測,關係到影像高度與印刷高度
Front Print Speed
前印刷速度:
為前刮刀移動的速度
Rear Print Speed
後印刷速度:
為後刮刀移動的速度
Flood Speed
舖錫速度:
將錫膏先舖一層之速度,後再執行一般印刷動作既做二次印刷
Print Front Limit
真空清潔速度:
Front Start Offset
前方清潔的補償值:
前方鋼板清潔開始的原點位置(板子前緣)
補償
Rear Start Offset
後方清潔的補償值:
後方鋼板清潔開始的原點位置(板子後緣)補償
Stop AfterIdel
閒置多久後停止:
Board 1 FID. Type
板子光學測試點1的形狀:
印刷偏移的補正
Forward Y Offset
前向Y補償值:
ForwardθOffset
前向θ補償值:
Reverse X Offset
後向X補償值:
印刷偏移的補正
Reverse Y Offset
後向Y補償值:
ReverseθOffset
後向θ補償值:
Screen X Forward
鋼板前X:
為CCD相機執行光學測試點比對後自動存入機器程式內
調整的種類:
分2個與3個光學測試點二種
Tooling Type
支撐pin種類:
為支撐PCB板的工具
Board Stop X
板子停止的X座標:
CCD相機上PCB板停止桿所在X放的位置
Board Stop Y
板子停止的Y座標:
CCD相機上PCB板停止桿所在Y放的位置
Right Feed Delay
右供給板延遲:
選擇此參數時會開啟一視窗允許使用者依序的執行6個清潔鋼板
Screen Clean Rate1
清潔模式1之清潔頻率:
Screen Clean Mode2
鋼板清潔模式2:
選擇此參數時會開啟一視窗允許使用者依序的執行6個清潔鋼板
Screen Clean Rate2
清潔模式2之清潔頻率:
Clean After Downtime
Board Count
板子計數:
為輸入一板數,後機台自動生產計數到該設定值後自動暫停的功能
Print Mode
印刷模式:
決定及機台印刷方式
Paste Ridge Remove
沒有用
Print Deposits
印刷次數:
為印刷一片PCB刮刀進行幾次動作
Screen Clean Mode1
鋼板清潔模式1:
Screen X Rear
鋼板後X:
Screen Y Axis
鋼板Y:
Alignment weighting
調整的比重:
此只適用於2個光學測試點
X Align Weighting
X向調整的比重:
此只適用於3個光學測試點
Y Align Weighting
Y向調整的比重:
此只適用於3個光學測試點
Alignment Mode
停機後的清潔模式:
待機時間超過設定時間,當機器繼續動作時機器會自動進行清潔設定方式同鋼板清潔設定
Clean After
停機後清潔時間設定:
待機時間超過設定時間,當機器繼續動作時機器會自動進行清潔
Dry Clean Speed
乾擦清潔速度:
Wet Clean Speed
濕擦清潔速度:
VAC Clean Speed
DIST. To Image
影像距離:
Edge:從鋼板後緣到板子前緣
Centre:從鋼板後緣到影像中心
Board Width
PCB板寬度:
其Board stop X預設值設定將依此參數設定
Board Length
板子長度:
其Board stop Y預設值設定將依此參數設定
Board Thickness
前印刷界限:
此界限是以PCB板為準往板中心開使計算
Print Rear Limit
後印刷界限:
此界限是以PCB板為準往板中心開使計算
Front Pressure
前刮刀壓力:
為前刮刀接觸鋼板的力量
Rear Pressure
後刮到壓力:
為後刮刀接觸鋼板的力量
Flood height
舖錫高度:
為舖錫時刮刀與鋼板得高度
延遲PCB感應器時間
SPC Configuration
SPC(統計製程管制)的架構
2D Inspect Rate
2D檢查的頻率:
Board 2DI Type
基板2D檢查類型:2D檢查時基板類型
PRE-Image Mode
前置影像模式:2D檢查前置影像抓取方式
Fiducial1 X
光學測試點1的X座標:
Fiducial1 Y
光學測試點1的Y座標:
Fiducial2 X
光學測試點2的X座標:
Fiducial2 Y
光學測試點2的Y座標:
Fiducial3 X
光學測試點3的X座標:
Fiducial3 Y
光學測試點3的Y座標:
Forward X Offset
前向X補償值:
既刮刀從原點移到等待印刷的速度
Screen Image
鋼板影像位置:
鋼板開孔位置
Custom Screen
自訂鋼板:
鋼板非機台內設之鋼板尺寸(如SANYO、Fuji、265….)用
Print Area Length
印刷長度:
既印刷平台之Y向最大距離
Print Area Width
印刷寬度:
與PCB板寬度相同,但此參數需在刮刀長度範圍內
DEK印刷机程式详解(教材)
评论:0条查看:56次kingfighter发表于2009-12-20 22:56
參 數 名 稱
說明敘述
Product Name
生產程式名稱
Product ID
生產辨識碼
Dwell Height
刮刀下降至預印高度:
既刮刀從原點移到等待印刷的高度
Dwell Speed
刮刀下降至預印高度之速度:
有8種選項
Board 2 FID. Type
板子光學測試點2的形狀:
Board 3 FID. Type
板子光學測試點3的形狀:
Screen 1 FID. Type
鋼板光學測試點1的形狀:
有8種選項
Screen 2 FID. Type
鋼板光學測試點2的形狀:
Screen 3 FID. Type
鋼板光學測試點3的形狀:
Print gap印刷間隙:為鋼板與PCB Nhomakorabea之間的間隙
Under Clearance
板子背面零件高度:
此項將決定板子傳送時印刷平台上升的高度
Separation Speed
脫板速度:
為印刷完成後,PCB板與鋼板在最初3mm距離的分離速度
Separation Distance
脫板距離:
為印刷完成後,PCB板與鋼板在最初的階段脫板距離
DEK印刷机程式详解
前置影像模式:2D檢查前置影像抓取方式
Min Sites/Cycle
最少檢測部位/每片:2D檢查其每片需檢查最少幾個
1檢測部位
Warning Limit
警告極限:2D檢查如有Warning時,連續幾片有Warning產生時停止
Low P aste Actio n
2D檢杳錫膏偏低其動作
濕擦清潔速度:
VAC Clea n Sp eed
真空清潔速度:
Front Start Offset
前方清潔的補償值:
前方鋼板清潔開始的原點位置(板子前緣) 補償
Rear Start Offset
後方清潔的補償值:
後方鋼板清潔開始的原點位置(板子後緣)補償
Stop After Idel
閒置多久後停止:
X向調整的比重: 此只適用於3個光學測試點
Y Alig n Weight ing
Y向調整的比重: 此只適用於3個光學測試點
Alig nment Mode
調整的種類:
分2個與3個光學測試點二種
Tooli ng Type
支撐pin種類:
為支撐PCB板的工具
Board Sto p X
板子停止的X座標:
CCD相機上PCB板停止桿所在X放的位置
後向0補償值:
Scree n X Forward
鋼板前X:
為CCD相機執行光學測試點比對後自動存入機器程 式內
Scree n X Rear
鋼板後X:
Scree n Y Axis
鋼板Y:
Alig nment weight ing
調整的比重:
此只適用於2個光學測試點
X Alig n Weight ing
DEK印刷机操作标准书

(c).當屏幕出現"now you can turn off power"時﹐關掉主電源。
7.附件:SMT印刷刮刀更換履歷表。
SMT印刷刮刀更換履歷表
序號
刮刀材質
刮刀更換次數
印刷PCB次數
更換者
確認者
更換日期
備注與說明
1
1.鋁合金材質的刮刀﹐印刷次數為25萬次后作報廢處理。(更換新刮刀)。2.橡膠材質的刮刀﹐印刷次數為30萬次后作報廢處理。(更換新刮刀)。
(b).按下change Tooling(F6),再按下open cover(F2),調整頂針,并放入鋼板。
(c).按下system鍵﹐然后按下Home deaner(F3),按Exit(F8)復位。并按Change screen(F5)確認已更換鋼板﹐最后按下Exit(F8)復位。
c.自動模式(AUTO MODE)生產
(b).鋁合金材質的刮刀﹐印刷次數為25萬次后作報廢處理。(更換新刮刀)。
(c).橡膠材質的刮刀﹐印刷次數為30萬次后作報廢處理。(更換新刮刀)。
i.量出PCB板的各參數﹐放至輸送軌道﹐找到Mark點﹐將Mark點各參數存檔﹐并將印刷狀態調至Auto Print按下RUN(F1)。
j.關機
(a).在狀態頁按下Close system。
g.安裝擦拭紙(Paper roll)
(a).按下Open cover(F2)﹐再按change screen (F2),換上新的擦試紙﹐并按下change screen確認后再復位。
h.安裝刮刀
(a).按下Setup(F6)及按下Setup squeegee(F4)到Change squeegee(F1)﹐待有信息提示時裝上所需刮刀并調整刮刀的高度﹐按下Save(F3)存檔﹐并按Exit(F8)復位。
dek印刷机程式教学

DEK印刷机调机教材1、正确了解程序中的每一参数在生产过程中,我们在做新程序的过程中,目前的做法是在一个老的程序的基础上进行“修改”而获得我们所需要的程序,尽管如此,我们还是有必要了解在SETUP状态下EDIT菜单中各项参数的含义和使用、调整方法。
∙Product Name 产品名称∙Product ID 是对产品的说明性文字,没有实质性意义,最多32个字符,屏幕会显示头20个字符。
∙Product Barcode 产品条形码,最长20个字符。
目前我们没有使用。
(仅265GSX可使用)∙Screen barcode 对应产品的钢网的条形码,目前我们没有使用。
(265GSX )∙Dwell Height 刮刀停留高度(主要用于观察滚动条的情况)最小 5mm 最大 40mm增量 1mm 缺省 30mm∙Dwell Speed 刮刀运动到Dwell高度的速度最小 10mm/sec 最大30mm/sec增量 1mm/sec 缺省 24mm/sec∙Screen Adapter 钢网类别,选项有NONE,255,SANYO,HERAEUS,20X20,12X12∙Screen Image 钢网框架定位选择,有EDGE和CENTRE两个选项,其中EDGE只适用于SANYO和FUJI钢网框。
∙Custom Screen 用于对钢网位置的定义和调整,我们多数情况使用DISABLED。
∙Board Width 板宽,40--508mm,增量0.1mm∙Board Length 板长,50--510mm,增量0.1mm∙Board Thickness 板厚,0.20--6.0mm,增量0.01mm∙Print Speed 印刷速度,2--150mm/sec,增量1mm/sec∙Flood Speed 未用∙Print Front Limit 从板的前边沿到印刷起点位置的距离,0--板宽,缺省0mm∙Print Rear Limit 从板的后边沿到印刷起点位置的距离,0--板宽,缺省0mm∙Front Pressure 前刮刀压力,0--20kg,增量0.2kg∙Rear Pressure 后刮刀压力,0--20kg,增量0.2kg∙Flood Height 未用∙Print Gap 在印刷时,PCB板和钢网之间的间隙,0-6mm,增量0.025mm ∙Underside Clearance 定义PCB板底面和机器顶针顶端间的距离,主要是针对底面有元件的板而言。
DEK印刷机-操作-编程-保养

開機
將主電源開關順時針旋轉90度至垂直位置.
出現
Load Data
按亮‘系統鍵’.
Diagnost
關機
•按Close SYSTEM •按Yes •出現Restart •將主電源開關逆時針旋轉90度至水平位置.
調程序
•在主畫面,按Setup
Run Open Paste Clean Adjust Setup monitor maint
•按亮‘系統鍵’
加錫膏(2)
•按Continue
Continue
•按Exit ,退回主菜單
Manual Load
Print Directn
Exit
安裝與清洗刮刀
•在取出鋼板的時候,松開固定刮刀的兩個螺絲 即可取出刮刀.
•應鬆開錫膏擋片以對刮刀進行徹底清潔. •旋緊螺絲時應注意避免螺絲滑絲. •安裝刮刀時應保持兩邊平衡. •輕拿輕放,避免損壞刮刀.
•按Paste Load
Run
Open Cover
Paste Load
Clean Screen
•按Manual Load
Adjust
Setup
monitor
maint
Manual
Exit
Load
Directn
•出現open cover and load paste
•打開前蓋
•加錫膏
•關上前蓋
照辨識點(7)
Step
Open Fiducial Adjust Search
Cover Setup
Step
Search Reset
Single
Exit
•同理,重複之前設置辨識點部分操作.
DEK 265印刷机介绍

四.新程式的製作
4.1 在主畫面點擊setup 菜單選擇 setp mode 4.2 進入Edit data菜單輸入程式名稱及PCB板的 長.寬.高等參數. 4.3 調整鋼板(PCB板的寬度等於印刷機鋼板架右 側手輪的指示數值) 4.4 進入Fiducial setup菜單依據步驟做好mark點. 4.5 測量鋼板.刮刀(squeeqee)高度. 4.6 程式做完,加錫膏點擊RUN, 即可開始印刷
三. 關機步驟 3.1 點擊主畫面的Close system 3.2 出現Confirm Shutdown 對話框時,點擊 “YES” 3.3 根據提示信息”It is now safe to turn off your computer”關掉Mains Isolator Switch 3.4 關掉AVR開關
DEK 265印刷機簡介 印刷機簡介
目 錄
一.簡介 二.開機步驟 三.關机步驟 四.新程式的製作 五.印刷機換線 六.錫膏及鋼板的使用 七.注意事項 八.職責
一.簡介 簡介 1.1 使用範圍 1.1.1線路板組裝SMT ,DEK265印刷機設備. 1.2 設備簡介 1.2.1設備動力配置 印刷機型號:DEK265 電源: 1Ø 220VAC 50HZ 气源: 5~7kgf/cm2
五.印刷機換線 5.1 將支撐Pin至安全處. 5.2 Pin 5.4 放置好鋼板並測刮刀壓力 5.5 加錫膏開始印刷
六.錫膏及鋼板的使用
6.1 錫膏的使用 6.1.1使用前須攪拌2~5分鐘. 6.1.2采用先進先出,新舊不混的原則. 6.1.3錫膏點點滴滴添加 6.2 鋼板擦試 6.2.1保持鋼板清潔,不阻塞孔 6.2.2使用沒有毛屑紙和布.酒精.毛刷.气槍
6.2.3不可用金屬物去碰撞或勾挖鋼板 6.2.4放置要穩當避免鋼板摔撞.
DEK印刷机操作流程
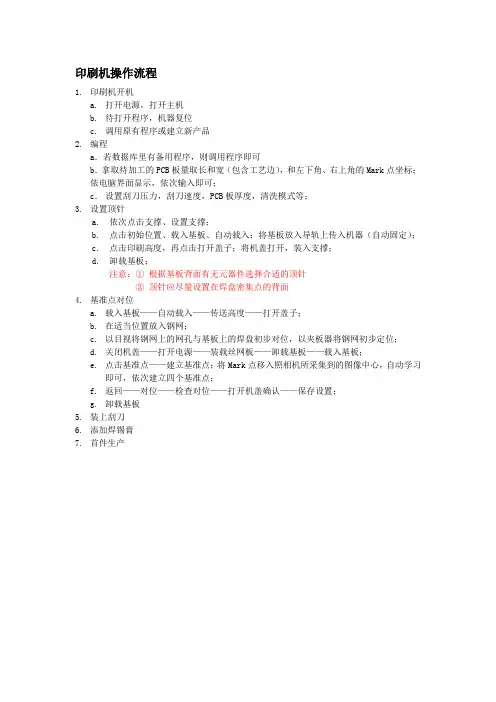
印刷机操作流程
1.印刷机开机
a.打开电源,打开主机
b.待打开程序,机器复位
c.调用原有程序或建立新产品
2.编程
a.若数据库里有备用程序,则调用程序即可
b.拿取待加工的PCB板量取长和宽(包含工艺边),和左下角、右上角的Mark点坐标;
依电脑界面显示,依次输入即可;
c.设置刮刀压力,刮刀速度,PCB板厚度,清洗模式等;
3.设置顶针
a.依次点击支撑、设置支撑;
b.点击初始位置、载入基板、自动载入;将基板放入导轨上传入机器(自动固定);
c.点击印刷高度,再点击打开盖子;将机盖打开,装入支撑;
d.卸载基板;
注意:①根据基板背面有无元器件选择合适的顶针
②顶针应尽量设置在焊盘密集点的背面
4.基准点对位
a.载入基板——自动载入——传送高度——打开盖子;
b.在适当位置放入钢网;
c.以目视将钢网上的网孔与基板上的焊盘初步对位,以夹板器将钢网初步定位;
d.关闭机盖——打开电源——装载丝网板——卸载基板——载入基板;
e.点击基准点——建立基准点;将Mark点移入照相机所采集到的图像中心,自动学习
即可,依次建立四个基准点;
f.返回——对位——检查对位——打开机盖确认——保存设置;
g.卸载基板
5.装上刮刀
6.添加焊锡膏
7.首件生产。
2-DEK机印刷参数设定操作指导书
(1)印刷速度应与刮刀压力相对应,过快的速度会导致锡膏对刮刀压力产生过大的反作用力,而使实际刮刀压力加在钢网表面的力下降,致使表面有一层薄锡存在,模厚增加。
(2)由于细间距IC的孔壁面积与底面积之比较小,其脱模的质量对脱模速度较敏感,过快的脱模速度会影响锡膏的成型,出现拉尖,桥联现象。
7 改进措施:
细间距IC印刷参数控制值建议如下:
PCB板厚:PCB实际厚度-0.1MM DWELL高度:30MM
印刷速度:20~30MM/S DWELL速度:24MM/S
刮刀压力:14英寸刮刀:5.6~6.6KG, 21英寸刮刀:9~10KG
擦网方式:W/V/D 擦网速度:20~40MM/S
擦网频率:一般3PCS/1次,含较多BGA或细间距IC者,1~2PCS/1次。
DEK印刷机SOP
DEK印刷机更换程序一.取出钢板:1.1按下卸除钢网1.2然后钢网夹持机构抬起停止时即可取出钢网. (当有钢板在设备内)1.11.3取出设备平台上Support Pin(当有Support Pin在设备平台上)1.3二.调用程序: 2.1按下产品设定2.2选择所要生产的程序并按下调用 2.3然后按下返回-回到产品设定画面三.摆放支撑Pin: 3.1按下支撑 3.2按下设置支撑 3.3按下装载基板 3.4按下自动进板2.12.2.12.32.2.23.13.23.33.43.4.1待照相机归零后,先将透明罩板贴在板子上然后按夹板器把板子移开,再按视觉对位高度后根据透明罩板进行摆放支撑Pin.3.4.13.4.33.4.23.53.5摆好支撑Pin按下卸除基板再按返回退回到产品设定画面四.更换刮刀4.1按下刮刀4.2按下更换刮刀,然后依据板子长度大小更换符合的刮刀并锁紧在刮刀座上,再按返回退回到产品设定画面4.14.2.14.2五.放置钢网:5.1按下安装钢网,将钢网推到底再按确认即可5.1 5.1.1六. 基板基准点的对位: 6.1按下对位 6.2按下装载基板6.3对位按下检查对位, 设备平台会将板子升起贴平钢网确认是否准确6.4确认没问题后,按继续让板子降下6.5如有偏移则可依偏差调整补偿值(红色框框内X 、Y 、θ) 6.6按卸除基板后,再按自动出板将板子拿起来6.16.26.56.46.36.5七.印刷生产:7.1在准备好的状态下按下印刷即可生产八.更换清洁纸:8.1在准备好的状态下(没有印刷时)按下卸除钢网8.2然后钢网夹持机构抬起停止时即可将钢网推到里面. (当有钢板在设备内)8.3将用完的纸卷拿掉换上新的纸卷,纸卷贴着滚轮然后再用夹杆插入Pin 的位置,旋转夹好纸卷即可 继续生产7.18.18.28.38.3.18.3.2。
DEK基本操作说明
DEK 操作说明一:机器安全标志这章主要介绍DEK机器内部的各个安全标志、ESD防范标志等。
它们都处于机器内部或者外部比较显眼的地方。
1 警告和注意具有黄色的“WARNING,CAUTION,DANGER”字样的标签。
WARNING标志着需要操作人员或者维护人员注意可能发生的危险,这在机器内部或者是机器执行某些功能的时候会发生。
如上图所示的组合警告标签,表示操作人员或者维修人员需要参考技术手册再执行操作。
下面的表格列出DEK印刷机所用警示标识及其相应的含义。
警告:表示可能存在着隐蔽的危险警告:表示靠近锋利的边界会造成人身体伤害警告:表示所接触到的物资会有刺激性的化学伤害。
警告:表示所接触到的物资可能会燃烧警告:表示附近有移动的部件,小心不要碰到警告:表示附近有放射性的物资或者射线警告:表示高压力可能会造成伤害警告:表示附近可能有高电压,有被电击的危险警告:表示附近或者表面有发热的物体,防止烫伤2 紧急处理DEK虽然有如1所示的警告和安全标示,但仍然会有不正当操作的情况出现而出现紧急故障或者伤害,为此,DEK提供了两个安全紧急按钮(E-stop)。
每个紧急按钮都能使机器急停,从而避免伤害。
如图所示,在机器前台的两端都有红色的按钮就是E-stop。
图1 紧急按钮位置二机器概述1如图所示为机器外部概貌①机器控制屏幕(Main Control Screen)②两侧的控制按钮(Two Button Control)③小鼠标(Mouse Trackball)④键盘(Keyboard)⑤系统启动按钮(System Button)⑥红色紧急按钮(Emergency Stop Button,E-stop)⑦主电源开关(Main Isolator)⑧印刷监控灯(Paste Roll Lamp)⑨机器状态灯(Tricoloured Beacon)2 机器控制屏幕的两种显示方式,如图所示Type1①印刷标题栏(Printe Title)②制程参数窗口(ProcessParameter)③消息提示栏(Message Prompt)④主菜单(Main Menu)⑤视频窗口(Vision Data)⑥警告消息窗口(WarningMessage)⑦印刷状态窗口(Printer Status) Type2①制程参数窗口(ProcessParameter)②机器参数窗口(MachineParameter)③消息提示栏(Message Prompt)④主菜单(Main Menu)⑤视频窗口(Vision Data)⑥警告消息窗口(WarningMessage)⑦印刷状态窗口(Printer Status)⑧印刷标题栏(Printe Title)这两种方式可以通过Zoom in或者Zoom out来转换。
DEK-248 半自动印刷机操作指导书
厦门技师学院现代电子制造工程系文件编号版本/次制订部门DEK-248半自动印刷机操作指导书制修订日期2010-12-8生产部页次1.目的为规范印刷机操作,保证机台完好,正常生产,增加生产的安全系数特制定本操作规范。
2.范围本规定适合我们学院的DEK-248半自动印刷机3.权责3.1生产部:负责督导SMT车间的DEK-248半自动印刷机运作作业。
3.2管理员、操作工:负责按作业指导书相关流程进行操作,并对DEK-248半自动印刷机台进行保养。
4.机台认识批准审核编制沈志强厦门技师学院现代电子制造工程系文件编号版本/次制订部门DEK-248半自动印刷机操作指导书制修订日期2010-12-8生产部页次5.机台操作键开机键是红色线框内的按键,当按键向下压的时候是处于开机状态;反之,是处于关机前台操作按钮:1是紧急按钮(出现紧急情况下或维护机台的时候按下);2是开始按钮(GO);3是工作台升降按钮(用于程序设置中的PCB板的印刷位置的调整);4是进入系统键(SYSTEN);5是控制钥匙(从左到右旋转,单GO 双GO 锁定SYSTEN键)批准审核编制沈志强厦门技师学院现代电子制造工程系文件编号版本/次制订部门DEK-248半自动印刷机操作指导书制修订日期2010-12-8生产部页次6.个人电脑的开关控制红色框内的按键是控制电脑的开机键,当开机后电脑不会自动开机就按下这个按钮,就可以开机进入以下界面:批准审核编制沈志强厦门技师学院现代电子制造工程系文件编号版本/次制订部门DEK-248半自动印刷机操作指导书制修订日期2010-12-8生产部页次7.网板的安装黄色框内是网板固定销1.当要更换网板或安装网时要先把固定销向上推,然后再固定起来2.拿起网板,先确定网板上的方向,然后平行向里面推进到了尽头,最后把固定销把网板固定起来。
3.最后盖上盖子。
批准审核编制沈志强厦门技师学院现代电子制造工程系文件编号版本/次制订部门DEK-248半自动印刷机操作指导书制修订日期2010-12-8生产部页次8.操作者的操作界面认识1.开机后的界面2.运行:所有程序都设定好的情况下开始生产3.步进运行:用于产品程序的设定4.添加锡膏模式:是用来添加锡膏5.其他的可略批准审核编制沈志强厦门技师学院现代电子制造工程系文件编号版本/次制订部门DEK-248半自动印刷机操作指导书制修订日期2010-12-8生产部页次9.刮刀的安装此图是印刷机的印刷头,需要配置刮刀才能实现印刷功能。