
质检流程图
质检流程图
质检流程图描述了一个产品的质检过程,包括从接收产品到完成质检的各个环节和步骤。
下面是一个质检流程图,共700字:
质检流程图
1. 接收产品:
- 由仓库工作人员接收来自供应商的产品
- 签收并记录产品入库
2. 检查产品信息:
- 仓库工作人员核对产品信息与货物清单
- 确保产品数量和型号与订单一致
- 若发现异常,立即通知供应商并记录问题
3. 分类产品:
- 仓库工作人员根据产品类型和特性进行分类
- 将产品分配到不同的质检区域
4. 准备质检设备:
- 质检人员准备所需的质检设备,如计量器具、测试仪器等
- 检查设备是否正常工作
5. 样品抽检:
- 质检人员随机抽取一定数量的产品作为样品
- 根据抽样方案确定抽样数量和比例
6. 进行质检:
- 质检人员根据产品的质量标准和指标进行检查
- 使用质检设备和测试仪器进行必要的检验
- 记录检查结果和质检数据
7. 判断产品合格性:
- 质检人员根据质检结果判断产品是否合格
- 符合质量标准的产品被认定为合格产品
- 不符合质量标准的产品被认定为不合格产品
8. 处理不合格产品:
- 将不合格产品标识出来
- 通知相关部门,如采购部门和供应商
- 跟踪整改进程并记录处理结果
9. 完成质检:
- 完成质检后,质检人员记录质检报告
- 将合格产品放回仓库,进行下一步流程
- 不合格产品进行处理,如退货或报废
10. 生成质检报告:
- 质检人员根据质检结果生成质检报告
- 包括质检日期、产品信息、抽样方案、检验结果等
11. 提交质检报告:
- 质检人员将质检报告提交给相关部门和管理层
- 供应商也会收到不合格产品的处理结果反馈
12. 分析质检数据:
- 管理层或质检部门根据质检报告进行数据分析
- 发现质量问题和改进机会,并提出相应的措施
13. 进行持续改进:
- 根据质检报告和数据分析结果,制定改进计划
- 对不合格产品进行整改,预防类似问题的发生
14. 完成质检流程:
- 质检流程结束后,记录流程相关信息和数据
- 反馈改进计划的执行情况
- 过程记录和数据归档
通过以上质检流程图,可以清晰地了解产品质检的各个步骤和环节,确保产品质量的稳定性和可靠性。
大米质检流程图解说明

大米质检流程图解说明大米质检流程主要分为采样、样品准备、理化检验、感官评价和结果判定等五个环节。
首先是采样环节。
在大米生产企业、仓储企业或市场的不同环节,从大米批次中采集一定数量的样品进行检验。
采样时应保证样品的代表性和随机性,即从不同位置、时间和批次中采样,避免任何人为因素对样品造成影响。
采样时需要使用无菌采样器具,并保持采样人员的身体卫生,以避免外界污染。
接着是样品准备环节。
采集的样品需要进行样品分割和样品研磨等准备工作,以便于后续的检验操作。
样品分割时应保持样品的均匀性,确保每次检验样品的代表性。
样品研磨时应使用专用研磨器具,保证样品的细度和粉碎度,以便于理化检验的进行。
然后是理化检验环节。
理化检验主要包括水分含量、杂质含量、脂肪含量、蛋白质含量、粳糯度、米粒长宽比等指标的检测。
水分含量的检测可以使用烘箱法或电子水分仪等方法进行。
杂质含量的检测可以使用筛网或气流分选器等设备进行。
脂肪含量和蛋白质含量的检测可以使用化学方法进行分析。
粳糯度和米粒长宽比的检测可以使用显微镜或相关仪器进行测量。
接下来是感官评价环节。
感官评价是衡量大米品质的重要指标之一,主要包括颜色、气味、口感等方面的评判。
评价人员需要接受专业培训,熟悉大米的品质特征和评判标准,以准确评判大米的质量。
评价时要避免任何人为因素对评价结果的影响,以保证评价结果的客观性和准确性。
最后是结果判定环节。
根据理化检验和感官评价的结果,结合相关标准和规定,对大米的质量进行判定。
判定结果可以分为合格、不合格和待定等三个等级。
对于不合格的大米,需要进一步分析原因,找出问题所在,并采取相应的措施进行改进和整改。
综上所述,大米质检流程图包括采样、样品准备、理化检验、感官评价和结果判定等五个环节。
通过科学规范的质检流程,可以确保大米的质量符合相关标准和规定,保障消费者的健康权益。
质检工作流程图
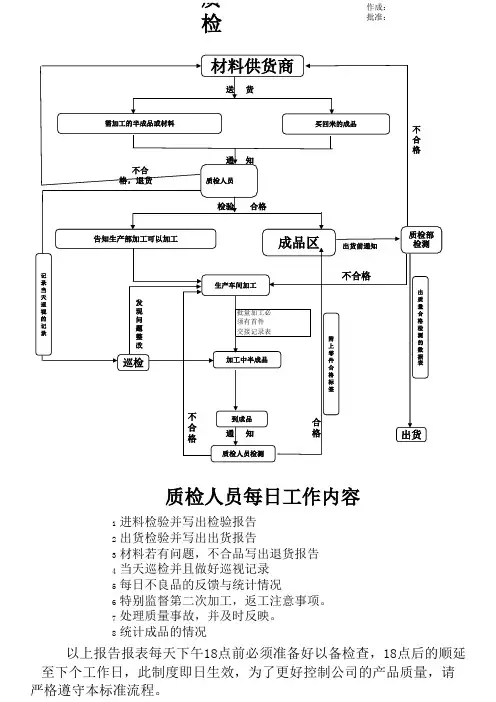
巡检
加工中半成品
合 格
不 合 格
到成品
通
知
合 格
出货
质检人员检测
质检人员每日工作内容
进料检验并写出检验报告 2 出货检验并写出出货报告 3 材料若有问题,不合品写出退货报告 4 当天巡检并且做好巡视记录 5 每日不良品的反馈与统计情况 6 特别监督第二次加工,返工注意事项。 7 处理质量事故,并及时反映。 8 统计成品的情况
1
以上报告报表每天下午18点前必须准备好以备检查,18点后的顺延 至下个工作日,此制度即日生效,为了更好控制公司的产品质量,请 严格遵守本标准流程。
质检流程图
材料供货商
送 货
作成: 批准:
需加工的半成品或材料
买回来的成品
不 合 格通 不合格,退货质检 Nhomakorabea员知
检验
合格
告知生产部加工可以加工
成品区
生产车间加工
出货前通知
质检部
记 录 当 天 巡 视 的 记 录
不合格
发 现 问 题 整 改
出 质 量 合 格 检 测 的 数 据 表
批量加工必须有首件 交接记录表
质检部工作流程图

元 件 规
置应 合理 整齐
格
美观
型
压接
号
牢固
一次 母线 之间 搭接 应自 然吻 合无 应力
返工或返修
填写质量检验返修通知单
不合格
生产部下发 成品报检单
四、成品检验流程图
外观检查
二次线美观性 牢固性检查
各种标 识检查
通电性 能检查
机械或联锁操 作性能检查
电气间隙和爬 电距离检查
防护等 级检查
保护电路 连续性检查
质检部日常工作流程
一.产品检验的分类 ❖1.进货检验. ❖2.过程检验. ❖3.成品检验.
❖ 二.进货检验流程图 ❖ 结构件检验流程
入库
采
供
部
下 发
结构件
报
检
单
更换或退货
在报检单上签字
合格Leabharlann 外观检查核对规格型号及尺寸
填写质量检验返修通知单
不合格
❖ 电器件检验流程
入库
核
对
采
供
部
下
电器件
外观检查
发
报
检
单
规 格 型 号 合 格 证 说 明
书
在报检单上签字
合格
机
通
绝
耐
械
电
缘
压
操
试
试
试
作
验
验
验
更换或退货
填写质量检验返修通知单
注、针对不允许耐压试验的元器件,将省去耐压试验步骤。
不合格
三.过程检验流程图
进入下一道工序
在周转卡上签字
合格
核
二次
对
线布
生产部上报开关柜 过程装配周转卡
质检工作流程
(8)质检人员拍照与制作明细;
(9)最后汇总完成合规质检报告。
2、退单质检
(1)收集各区域退单工单明细;
(2)收集各区域商家数量信息;
(3)分配复查人员片区数量与商家数量;
(4)复查人员筛选对应商家装维问题退单工单信息;
(5)预约用户上门复查的时间与地点;
(6)发现虚假退单直接由复查人员现场按照规范装机;
(7)复查人员完成现场装机拍照与制作明细;
(8)最后汇总完成退单质检报告。
3、质检报告
最后汇总合规报告与退单报告完成当月《质检报告》。
质检工作流程
一、质检流程图
1、合规工作流程
2、退单处理流程
二、质检流程
质检程序
工作步骤
1、合规质检
(1)收集各区域归档工单信息;
(2)收集各区域商家数量信息;
(3)分配质检人员片区数量与商家数量;
(4)质检人员筛选对应商家工单信息;
(5)与户预约上门质检合规时间与地点;
(6)咨询用户对装机师傅与装机满意度;
项目质检员工作职责及工作流程图

项目质检员工作职责及工作流程图反馈月施工过程控制表到网上流程 搜集并反馈监理打分表单到网上流程 搜集并反馈分项报验表单扫描件到网上流程 第二步:21.协同项目技术经理组织做好各种QC 小组活动22.每月反馈质量汇报材料到质量监督站 23.每月反馈月自评打分到质量监督26.每月反馈施工过程控制表到网上流程25.每月搜集并反馈监理打分表单到网上流程 27.每月搜集和汇总分项、分部报验表单和单位工程质量竣工验收资料反馈到公司质量监督站 28.每月填报质量目标完成情况表单到网上流程如对材质证明、原材料检试验报告、工序的检试验报告等进行检验;会同试验员做好进场材料、试块、试件的见证取样、复试工作每个检验批都要进行实测实量,保存原始数据到竣工前,对检验批向专业监理工程师提出报验申请对隐蔽工程向专业监理工程师提出报验申请包括原材料、构配件、机具、设备、半成品、产品等 2.日常巡检 7.工序交接验收 4.参与技术交底工作 及时填写现场检查实测实量原始记录5.隐蔽工程验收1.参与进货质量检8.文件见证点控制 9.见证取样 3.检验批验收 6.关键工序、特殊工序旁站监督 专检的签字为质量把关环节,专检不签字,不允许进行下道工序,专检签字后存在质量问题,应追查专检、漏检行为。
1)工程质量出现严重不合格品; 2)施工单位不执行施工图纸; 3)使用不合格材料、构件等或擅自使用无质量证明的材质;4)施工操作人员无操作证上岗; 5)分包单位资质不明等; 6)施工质量出现明显异常,原因不清又无可靠改进措施,质量无法保证;如现场给排水管道强度试验、满水试验、通球试验等施工过程中质检岗位工作程序及流程10.工序的检试验11.口头通知轻微不合格品整改 12.下发不合格品通知单 13.下发停工令 15.下发奖、罚款通知单 16.签署月报工程量17.验证不合格品整改、验证纠正措施实施、验证预防措施实施 18.组织“质量月活动”开展 19.每天填写质量日志到网上流程 14.签署复工令 20.做好产品质量状态标识及可追溯性检查记录下发条件24.每月反馈分包打分到质量监督站第三步:工程竣工交验阶段质检岗位工作程序及流程2.协同项目技术经理做好本项目的评奖创优工作1.配合资料员进行竣工文件的最终整理、归档及移交工作3.编写工程竣工质量总结。
质检工作流程

质检工作流程及标准一、质检流程图(一)内部质检工作流程二、图书质检各阶段重点注意事项(一)脚本阶段脚本稿件一般分为初检、复检,操作方法为:在word 稿件中以修订、批注形式进行标注。
修订用于对错误进行直接修改;批注通常用于提出整体问题、做说明或质疑。
脚本审稿阶段注意事项如下:量小(二)1.0线稿阶段线稿完成后,由项目负责人及图书负责人对所有基础问题进行修改。
线稿提交质检时,需附1.0线稿质检确认单,以确保重点基础问题在各质检阶段被重点关注。
1.0完成质检后,项目组需对所有提出的问题进行核红确认,不作修改的问题,需严格逐条与质检当事人一一确认。
以确保进入下一检时,100%无遗留问题。
1.0线稿阶段重点注意事项及质检确认单如下:(三)2.0色稿阶段色稿排版完成后,由项目负责人及图书负责人对所有基础问题进行修改。
色稿提交质检时,需附2.0色稿质检确认单,以确保重点基础问题在各质检阶段被重点关注。
2.0完成质检后,项目组需对所有提出的问题进行核红确认,不作修改的问题,需严格逐条与质检当事人一一确认。
以确保进入下一检时,100%无遗留问题。
2.0阶段为排版检测中最重要的一环,本阶段结束后,文件需可达到样书标准。
2.0线稿阶段重点注意事项及质检确认单如下:(四)3.0排版定稿阶段此阶段重点任务为查漏补缺,进入此质检阶段时,文件需达到打样书标准,不可有任何遗留问题,严格来说,不可有硬伤。
进入本阶段质检前,需提交《样书打印申请单》,由项目负责人及图书负责人签字确保无硬伤,最终由部门负责人签字,确保可打样书。
《样书打印申请单》如下:二、课件质检阶段重点注意事项(一)课件所有素材检测设计图完整(无缺失元素)、清晰、图层正确,没有多余的元素(脏点,漏边、毛刺)(二)界面&互动性检测点击所有互动链接,用户体验方面的检测。
(使用检测报告模板写明问题)(三)交生产前,项目负责人和部门主管须对产品进行最终的审核把关。
质量检验控制流程图
10
提料
过程检验
N
技术分析
1.IPQC(制程检验员)对半成品工艺材质和作业手法进 行。2.有品质异常时技术部进行技术分析出矫正方案
1.装配组按照配置清单领料。2.对物料进行自检合格才
11
成品装配
可装配。3.现场加工部位要通知检验员确认。4.严格按
照作业指导书的工艺作业。
N产品损坏或其他异常
4.检验不合格请生产部重工后再送检。
15
装柜发货
1.样品确认后根据订单可进行外购件的批量采购普和半 成品加工; 2.自检物料合格才可生产,严格按规范操作; 3.过程不良时要按技术部的方案进行重工处理,并通知 质检员确认。 1.对供应商物料核对数量及规格查看包装完整性必须标 识有送货单,2.报检给IQC(进料检验)。3.实物不符 或检验不合格时请通知采购与供应商联络办理退货手续 。 1.核对确认样品以及技术图纸。2.按检验规范和技术参 数的要求进行检验。3.合格后在实物包装上贴上“合格 ”标签并通知仓库入库。4.有不合格品超出允收水准, 通知仓库要求退货。5.将不合格事件知会采购,通知供 应商改善。
1.根据技术参数要求外购件样品购买; 2.购买的样品要有说明书,出厂检验报告,安全器件要 有注册检验报告或者认证证书,特殊要求材料要有第三 方检验材料成份报告; 3.进行制样或者小批量生产。
1.技术员对样品进行全面的试验; 2.符合技术要求的要贴合格标签并签名; 3.样品不符合返回图纸设计到制样重新跟踪解决。
质量检验控制流程图
步 骤 采购
仓库
部门 质量
生产
技术
说明
1
图纸设计 1.根据订单要求设计产品
2
产品检验流程图
文件编号:
序号
节点检验
责任部门
相关检验内容说明
文件/记录
1
生产检验
任务单
技术部门
采购部门
质检部门
生产、技术、质检进行合同评审,图纸审核发放,制定相应的采购进度计划,生产计划,技术工艺检验标准实施
《采购物料清单》
图纸技术工艺文件
检验标准发放
2
编制实施质检计划标准文件
检验部门
依据采购物料单与生产计划表编制产品检验计划
6
缺陷分析与修订
检验部门
技术部
检验过程中发现的问题,做出质量问题纠正和预防措施,及时修订技术检验标准
《纠正和预防措施程序》
《检验标准》
产 品 检 验工 作流 程 图
生产部门
检验合格后,流入下道工序生产
5
成品检验
检验部门
根据产品出货检验程序实施检验 并做好记录
《出货检验程序》
《产品出货检验单》
《质量问题返馈单》
《不合格品处置单》
成品出库单
技术部门
发现不合格品由技术部审核按《不合格品控制程序》执行
采购部门
经技术判定不合格品需通知返修与退货处理
库管人员
经检验合格的产品,需办理入库,准备发货
采购部
经技术部判定不符合的产品通知返修与退货处理
库管人员
检验合格的材料与外协件,交仓库人员办理入库
4
控制点工
序检验
检验部门
根据过程检验程序,实施首检 巡检记录,发现问题填写质量问题反馈单,
《过程检验程序》
《产品巡检记录表》
《质量问题反馈单》
《不合格品控制程序》
技术部门
车辆维修、质检流程和管理制度
车辆维修、质检流程和管理制度一、流程图二、流程说明质量管理的基本原则是:“不接受缺陷、不制造缺陷、不传递缺陷”。
领用配件维修技师根据服务顾问签字确认了的维修施工单、报件单或索赔检查报告单到配件库领取配件。
维修技师领取配件时,认真检查配件的一致性和合格性。
维修技师有权拒绝接受存在质量问题的配件。
车辆维修维修技师根据服务顾问签字确认了的维修委托单、报件单和索赔检查报告单对车辆进行维修作业。
车辆维修过程中,维修技师应严格执行厂家工艺流程标准进行维修作业。
班组完工自检车辆维修完成后,维修技师应认真核对委托单据,检查是否有漏项,自行检查维修项目是否达到厂家工艺标准。
维修技师自行检查确认没有问题了,在维修委托单上签时间和工号确认。
同时,请求班组长对维修委托项目和车辆维修项目进行检查验收,验收合格后,班组长在维修委托单上签字确认。
班组工种交接确认班组车辆验收合格后,班组长确认车辆是否还需要其他工种维修。
如果车辆需要由其它工种班组继续进行维修的,班组长将车辆交给下一工种班组的班组长,并请求下一工种班组的负责维修技师在维修委托单上签时间和工号确认。
送交方班组长同时通知调度员车辆已经进入下一工种维修,调度员立即更新车辆维修进程状态表。
质量检验或路试车辆1)班组自检合格后,班组长将车辆停放到待检区,维修单据和车辆钥匙交给质检员。
并请求检验员在维修委托单上注明时间并签字确认。
班组长同时通知调度员车辆已经进入检验环节,调度员更新车辆维修进程表。
2)质检员根据质量工艺标准对车辆维修项目进行检验,检验时要求检查维修工艺流程对维修项目的所有注意事项进行详细的检查,必要时进行测试检查。
并对车辆检验结果进行记录。
3)需要路试车辆,质检员进行车辆路试检查。
车辆路试时,质检人员要遵守道路交通规则,并按照指定的路试路线对车辆进行路试检查。
确认维修项目是否合格1)质检检验合格后,质检员在维修委托单上签字确认。
质检员将车辆停放到待洗区,维修单据和车辆钥匙交给洗车组长安排车辆清洁,并通知调度员车辆已经进入洗车环节,调度员更新车辆维修进程表。
检验流程图
第二步 检查盒装
第三步 检查盒透明纸
9、盒透明纸破损、皱折、翘边、散开、商标纸外露(挂破、烫 烂、烫皱、部分或全部未烫封)。假封。 10、盒透明纸不洁或有明显的油脂、油墨、 温度过高产生的焦糊。 11、盒透明纸过紧、过松、泡松、小盒变形。 12、盒透明纸因烫封温度过高而变色。 13、有无盒透明纸不洁(脏污、花斑)。 14、盒透明纸封口密封不严、有缝隙、翘边。 15、盒透明纸搭口是否平整、是否歪斜。
不能进行维修(如无零配件,车间无修理能力等
停机
报告车间主任
卷制与包装加工生产C类缺陷处置流程
首检 自检 专检 巡检
判定合格
判定
存在C类不合格
现场不合格品隔离
处置不合格品
采取措施
重新取样
判定合格
判定
仍然出现C类质量缺陷
继续生产
设备因其它原因 停机或正常停机
措施有效
开机
采取措施
措施无效
进行维修
质检人员与车间作业区负责人 共同商议决定是否开机或维修
撕开拉线
第四步 检查盒拉线
16、拉线用错、盒无拉线或拉线拉不开(拉线头折叠在透明 纸中、拉线头拉断)。 17、拉线错牙。 18、字母拉线反向、倒置。
第五步 检查打胶区
打开小盒
19、在胶区位置是否上胶(或粘贴不牢)。小盒是否散开。 20、胶液是否溢出,污染小盒、粘连。 21、内衬纸是否有厂徽标识。是否清晰、洁净、居中。(小盒盒盖打 不开、小盒盒盖或侧面或底部散开、翘边) 22、内衬纸是否用错、无内衬纸、粘贴不牢滑包、或内衬纸拉不断。 23、内衬纸是否有折皱、歪斜、掛烂、露烟支。 24、有无卡纸、飞卡、卡纸是否毛边,反包。
撕开拉线
第四步 检查盒拉线