
冷弯型钢生产工艺产品缺陷分析
45° ②腹板的中部
成形区 卸载区 3#
10-6 -400
腿、腹板的纵向膜应变
纵向弯曲产生的原因
B
腿
D腰
A
C
0+ 左腿
纵向应变示意图
-
腰(腹板)
第一道次 L
板料
+ 右腿
纵向弯曲的矫正原理
1)矫正辊矫正 2)压下矫正 3)调成型线
0
-
E 左腿
+ C
腰(腹板)
E
E
C
-
E 右腿
冗余变形对产品缺陷的影响
纵向弯曲和扭曲
D-3 D-4
断面形状
12
24
12
36
12
48
12
60
由图可得出以下结论。 ⑴边缘宽度较大的[D-2]、[D-3]、 [D-4]断面中,边浪的产生很显著。 ⑵边缘宽度较小的[D-1]断面中,边 浪几乎用肉眼观察不到。 ⑶从成型初道次到中道次,剧烈的 板幅收缩成型会产生很大的边浪。 ⑷采用过弯轧辊的No.1- No.9的实 验结果同不采用它的No.10以及No.18No.27的结果是同样的。
(2)扭曲产生的原因分析
F 由于两腿高不一样,两腿的 的弯曲力不平衡,造成附加 扭矩,正是这一点使断面发 生了扭曲。
C
C Mn0
(3)扭曲的矫正原理 1)扭曲缺陷的矫正一般原理 原理:F.r 的力矩方向与断面的扭曲方向相反
C
r
F
(3) 扭曲的矫正原理
2)移动成型辊矫正扭曲(S2)
H2
H1 θ
Mn
C F
2013/12/13
冗余变形对产品缺陷的影响
纵向弯曲和扭曲
纵向薄膜应变的横向不均或多或少不可避免,但大小可以减小,能用适 当的条件抵消。 纵向的弯曲、翘曲、扭曲能用下面方法防止或减小: ① 用适当数量的道次 ② 检查轧辊轮廓和轧辊位置 ③ 能有效地利用入口导向和中间导向减少纵向薄膜应变
冗余变形对产品缺陷的影响
侧向弯曲缺陷分析
侧向弯曲时的残余应力分布示意图
拉应力
拉应力
侧向弯曲时的残余应力分布示意图
压应力
3)如果是连续成型到90°,将将有如图所示的膜应变分布。因此 可以说,较高一侧成为弯曲内侧的侧弯的产生,是由于边腿较长 一侧的腹板比边腿较短一侧的腹板更多的压缩应变的缘故。
侧向弯曲缺陷的矫正原理
原理:消除腰、腿左右两部分的纵向膜应变的不平衡。 1)单侧压下矫正(楔形压下)
2.侧向弯曲缺陷分析
侧向弯曲缺陷分析
(1)侧向弯曲试验
变腿的不对称率
H2
30
15° 30° 45° 60° 75° 85° 90°
NO.
0.8
Lκ
H1
不对称率γ = H1 / H2
5.0
5
2013/12/13
κ 侧弯曲率
m -1 80 70 60 50
40 30
20 10
0
1
2
3
侧弯曲率随不对称率的变化关系
10
2013/12/13
(2)边波产生的原因
c dgh
a
b
ef
i
j
(+) 横向应变
纵向应变
(-)
24
22
20 18 16 14
12
D-4 D-3 D-2 D-1
10 8
D-1 D-2
12 24 12 36
纵向薄膜应变的横向不均或多或少不可避免 Nhomakorabea但大小可以减小,能用适 当的条件抵消。 纵向的弯曲、翘曲、扭曲能用下面方法防止或减小: ① 用适当数量的道次 ② 检查轧辊轮廓和轧辊位置 ③ 能有效地利用入口导向和中间导向减少纵向薄膜应变
4
冗余变形对产品缺陷的影响
图11.7 产品缺陷的示意图 轧辊机架数量对 的大小的影响
2)成型辊轴向移动 (末架加调整垫片实现辊的轴向移动)
24 12
上辊
30
末架成型辊 下辊 在最末道次,进行轧辊的垫片调整,实现轧辊沿轴线方向的移动。
侧向弯曲缺陷的矫正原理
原理:消除腰、腿左右两部分的纵向膜应变 的不平衡。
3)扭转机架矫正
采用扭转成型机架是以材料前进方向为 轴,把通常的成型机台面变为以上下轧辊的 接触点为中心,可以向台面被动侧、驱动侧 方向倾斜的回转成型机。在该扭转成型机架 装入85°轧辊,设置为末道次(90°)的前 道次。本扭转成型机架先是造成成型中的产 品扭曲,在最末道次的水平轧辊中恢复截面 的扭转。
由带材制成的宽度大和厚度小的产品上产生的典型的边波
边波高Hp(mm/m)
24
22
20
18
9架次
16 14
12
10
8架次
8
6
4
D-4 D-3 D-2
D-1
D-1
12
D-2
12
D-3
12
D-4
12
2
0 10 21 22 23 24 25 26 27 18 (孔型配置号)
24
36
48 60
项目 编号
D-1 D D-2
85° 137.5 90° 138.0
设计有7架辊组
纵向弯曲试验分析(四道次成形)
纵向弯曲试验分析(五道次成形)
终成形弯角大,型材纵向弯曲大; 终成形弯角小,型材纵向弯曲小; 初成形弯角大,型材纵向弯曲不大。
终成形弯角大,型材纵向弯曲大; 初成形弯角大,型材纵向弯曲不大; 终成形弯角小,型材纵向弯曲小; 中成形弯角大,型材纵向弯曲不大。
冗余变形的原因
纵向伸长或收缩
纵向伸长和收缩的大小和横向分布模式对应于保持在金属板带横截 面上的纵向力的平衡。
折弯
冷弯成形
金属板带的纵向伸长和收缩的产生机理
1
冗余变形的原因
金属板带平面的横向拉伸和剪切
除边部成形外,产品的边部和 中间部分(在较低程度上)由轧 辊横向拉伸,被迫朝着半成形的 横截面中心移动。 这种横向移动由带材的中心部 分的横向弯曲引起。
24 12
30
扭转机架矫正
κ (1/m)
15
10
5
0
5°
-5
10° 15° θ
末道成型机架
θ
扭转机架
扭转机架矫正
高腿的拉伸1
θ 扭转成型机架
高腿的拉伸2
末道成型机架
4)用扭转+成型辊移动矫正
扭曲缺陷分析 (1)扭曲试验
5.0
板厚0.8
H1 H2
30
H1 /H2=γ
扭曲矫正试验孔型配置
15° 30°
45°
冷弯成形中金属板带的附加冗余变形
冗余变形的原因
纵向伸长或收缩
机理:中心部分通常 沿着直线运动,边部常为 竖直上升,同时水平移向 横截面中心。 因为垂直上升和水平 移动,边部通常在纵向伸 长,而中心和中间部分在 纵向收缩。
金属板带的纵向伸长和收缩的产生机理
折弯和辊式冷弯的受力分析
除在横截面平面内受到拉伸 和挤压外,还受到纵向力
长腿采用过弯矫正辊,短腿不采用过弯矫正辊。
Mn0 H2
30
末道次前架成型
H1
Mn0 :扭曲扭矩
冗余变形对产品缺陷的影响
边波
边波由一种弹性或弹塑性翘曲引起,是一种常见的缺陷。不仅发生在 加工完的产品里,也发生在从一个道次移动到下一个的半成形的金属板中。
热轧和冷轧
平直的轧辊产生了挠度,材料在纵向方向上边缘的厚度就会小于中间的厚度。
作用在金属板带上的横向张力产生的机理
2013/12/13
冗余变形的原因
金属板带平面的横向拉伸和剪切
当凸辊的顶部施加过多的力在 弯曲角的内表面的时候,就会产 生一种鼓起变形。 这种情况下既发生纵向伸长, 又发生横向伸长。
产品角部的鼓起变形
冗余变形的原因
纵向弯曲或回弹
当金属板带进入辊缝时, 每部分沿各自的空间流线移 动,分别在纵向倾斜。一些 流线接近凸辊外部,另外一 些接近凹辊外部。
不对称率 γ
4
侧向弯曲缺陷分析 侧向弯曲应变测量
12
24
30°
左腰测点 ①
右腰测点 ②
30
纵向膜应变测量
③腿上缘
腰的纵向膜应变
30°
12 ① 30
24 ②
400 左腰测点① (+)
200
0 -200
500
1000
-400 -600 -800
腰的纵向膜应变
右腰测点 ② (-)
1)上图表示的是腰的左右部分的纵向薄膜应变。图中的①、②分别是左腰 测点与右腰测点上的 应变值。 ②出现了较大的压缩(-)值, ①出现了少量拉伸(+)值。
L ρ1 ,(κ1)
L
ρ2 ,(κ2)
2
2013/12/13
扭曲
H2
H1
扭曲
翘曲
纵向弯曲缺陷分析
(1)纵向弯曲试验 板厚t: 0.8,弯曲圆角0.8t
腿(弯边)
腰(腹板)
14.0 30.0
上辊 D/2 θ
D/2 下辊
θ
D
15° 135.0
30° 135.5 45° 136.0
60° 136.5 75° 137.0
末道次成型机架
(°/m) 30
20
10 T
-2.4 -1.6 -0.8 0 0.8 1.6 2.4 (mm) 末架轧辊轴向加垫片调整扭曲
3)用扭转成型机架矫正扭曲(S4)
(°/m)
H2
10
5
0
5° 10° 15° θ′
-5
-10
扭转机架矫正
钢管冷弯成形的缺陷分析和防止措施

钢管冷弯成形的缺陷分析和防止措施作者:王文霞王科来源:《科学与财富》2018年第09期摘要:在内燃机车制造过程中,管路起到至关重要的作用,在管子冷弯成形过程中存在许多问题,针对弯管生产中出现的常见缺陷,分析产生缺陷的原因,结合生产实际中的应对方法,提出具体的有效的解决措施。
关键词:弯管;缺陷分析;防止措施一、前言管路作为机车的主要组成部分之一,其运用涉及机车制动系统,水冷却系统、机油系统、燃油系统、机车预热系统、静液压系统及电气管线部分等。
根据《管路制作通用工艺规程》中对管路弯制的角度的公差为±2°,管路椭圆度要求不得超过8%,然而,在管路的弯制过程中由于设备的硬件条件、工艺方法、管路来料材质、操作不当等原因,会导致管件在弯制成形过程中产生各种不同程度的缺陷。
管路的弯制质量直接影响了管路制作成品合格率,同时制作质量不过关的管路装车将会影响机车的性能,从而将影响产品的稳定性,可靠性,安全性。
因此,如何在制作过程中提高管路质量是长期以来工艺及操作者一直研究的课题之一。
现结合生产中遇到的具体问题,对冷弯弯管成型中产生的缺陷,做出分析,提出相应的措施。
二、正文1、管子弯曲成形的简单受力分析内燃机车管路根据机车型号、管路用途及管路内部流通介质的不同选用不同的管材,具体如表一:管材弯曲过程中,管子外侧受到切向拉伸而伸长,内侧有受到压缩而缩短,如图一所示,这个弯曲的工艺过程是一个复杂的弹性变形、塑性变形过程。
材料发生弹性变形塑性变形时变形主要取决于材料内部的应变和应力,而材料的内部应力主要与作用在材料上的外部载荷的大小,方向,变化速度和外载荷的相对位置有关。
2、管路弯制过程中常见缺陷及产生原因(1)管件表面有划伤。
在意大利BLM公司DYNAMO型弯管机生产过程中由于动作频繁,固定弯模、夹模、助推模的轴磨损严重,产生间隙,高速运转中产生弯制瞬间三模块不同心,合力转移,对管子表面产生拉痕,严重则损坏工件。
冷轧产品缺陷
结疤1、缺陷特征:附着在钢带表面,形状不规则翘起的金属薄片称结疤。
呈现叶状、羽状、条状、鱼鳞状、舌端状等。
结疤分为两种,一种是与钢的本体相连结,并折合到板面上不易脱落;另一种是与钢的本体没有连结,但粘合在板面上,易于脱落,脱落后形成较光滑的凹坑。
2、产生原因及危害产生原因:板坯表面原有的结疤、重皮等缺陷未清理干净,轧后残留在钢带表面上;板坯表面留有火焰清理后的残渣,经轧制压入钢带表面。
危害:导致后续加工使用过程中出现金属剥离或产生孔洞。
3、预防及消除方法加强板坯质量验收,发现板坯表面存在结疤或火焰清理后残渣应清理干净。
4、检查判断用肉眼检查:不允许存在结疤缺陷,对局部结疤缺陷,允许修磨或切除带有结疤部分带钢的方法清除。
如结疤已脱落,则比照压痕缺陷处理。
表面夹杂1、缺陷特征:板坯中的夹杂或夹渣经轧制后在钢带表面暴露的块状或长条状的夹杂缺陷称表面夹杂。
其颜色一般呈棕红色、黄褐色、灰白色或灰黑色。
2、产生原因及危害产生原因:板坯下夹杂轧后暴露或板坯原有的表面夹杂轧后残留在带钢表面。
危害:可能导致后续加工过程中产生孔洞、开裂、分层。
3、预防及消除方法加强板坯检查验收,不使用表面存在严重夹杂或夹渣的板坯。
4、检查判断用肉眼检查:钢带带表面不允许存在夹杂缺陷。
对局部夹杂缺陷允许用修磨的方法清除,不得超过标准规定的深度和范围。
分层1、缺陷特征:钢带断面出现连续或断续的线条状分离的现象称分层。
2、产生原因及危害产生原因:板坯内部聚焦过多的非金属夹杂或夹渣;板坯内部存在严重的中心裂纹或中心疏松,经多道次轧制未能焊合。
危害:导致后续加工使用过程中出现分层或焊接不良,在冷轧轧制时可能断带。
3、预防及消除方法加强炼钢冶炼、浇铸过程控制,提高钢质纯净度;加强板坯质量验收,不使用存在严重中心裂纹或中心疏松的板坯。
4、检查判断用肉眼检查:不允许存在分层缺陷。
中心线缺陷1、缺陷特征:在钢带横断面的中心部位出现明显的连续或断续的细线状缺陷称中心线缺陷。
冷弯型钢产品缺陷及存在原因

冷弯型钢的产品缺陷及产生原因:
一、冷弯型钢成品焊缝开裂或破裂
产生原因:
1、生产过程中原料厚度宽度不稳定,产生漏焊或假焊。
2、焊接时挤压力度不够,焊缝融合不良。
二、产品弯曲度不符合标准
产生原因:
1、钢管壁厚不均(原料厚度不均匀或由生产所产生);
2、轧辊直径的不同导致钢管变形不均,产生弯曲。
三、产品尺寸波动较大
产生原因:
1、在调节轧辊时操作不当;
2、扎实速度过快,导致尺寸波动较大。
四、产品截面毛刺现象严重,产生老鼠尾巴,
产生原因:
1、剪切刀刃变钝,使间隙过大容易残留;锯片迟钝,或安装不当也会导致毛刺的产生;
2、焊管时焊缝处有挤出的多余金属。
焊接制度不规范会让剪切时更容易留下毛刺。
五、焊缝表面不平整,凹凸明显
产生原因:
1、焊缝外凸,焊缝刨削深度偏深,导致平面度降低。
2、焊缝内凹,焊缝刨削深度较浅。
六、方管或矩形管R角不均匀
产生原因:
生产操作不当导致R角不均匀。
R1=5
R2=7 R3=14.5
R4=9.5
七、管身存在接焊现象
八、端口锯切不整齐,倾斜或凹凸不平。
产生原因:
在生产过程中,原料是以卷状进行开卷轧制,每卷原料无接口,为了能够连续生产,需将两卷原料首末相焊接。
产生原因:
在剪切时产生剪切变形使得端口不齐。
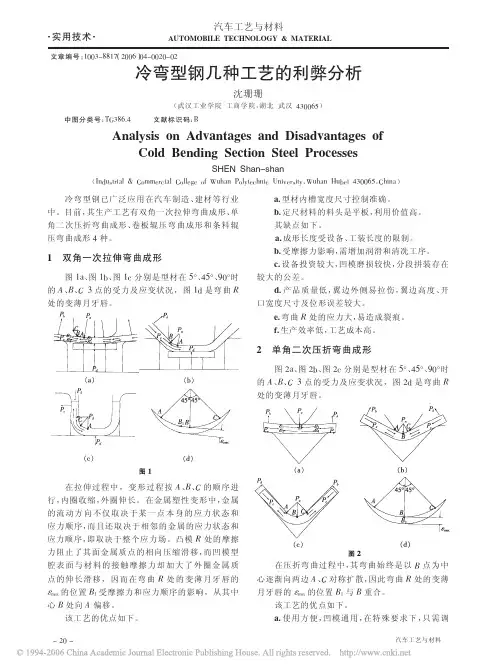
冷弯型钢几种工艺的利弊分析
0 .) 0
沈珊珊: 冷弯型钢几种工艺的利弊分析
换上模。 单边成形角为 $%, , 且摩擦只 !" 由于 + 型压弯, 发生在凹模口 ! 处, 不需润滑。 利用价值高。 #" 定尺料头是平板, 其缺点如下。 工装的限制。 $" 成形长度亦受设备、 其位形、 尺寸误差较大。 !" 产品质量差, 极易造成裂痕。 #" 应力过于集中,
冷弯型钢已广泛应用在汽车制造、 建材等行业 中。目前, 其生产工艺有双角一次拉伸弯曲成形、 单 角二次压折弯曲成形、 卷板辊压弯曲成形和条料辊 压弯曲成形 ! 种。
"# 型材内槽宽度尺寸控制准确。 利用价值高。 $# 定尺材料的料头是平板,
其缺点如下。 工装长度的限制。 "# 成形长度受设备、 需增加润滑和清冼工序。 $# 受摩擦力影响, 凹模磨损较快, 分段拼装存在 %# 设备投资较大, 较大的公差。 翼边外侧易拉伤, 翼边高度、 开 &# 产品质量低, 口宽度尺寸及位形误差较大。 易造成裂痕。 ’# 弯曲 $ 处的应力大, 工艺成本高。 (# 生产效率低,
! !" *
"
!. !!
%(
!,#-
(% ) 图!
(+ ) (# )
%& %( %’ ! " # %( %& !&’ !&’ ! " "" #
($ )
在拉伸过程中,变形过程按 ! 、 "、 # 的顺序进 行, 内圈收缩, 外圈伸长。在金属塑性变形中, 金属 的流动方向不仅取决于某一点本身的应力状态和 应力顺序, 而且还取决于相邻的金属的应力状态和 应力顺序, 即取决于整个应力场。凸模 $ 处的摩擦 力阻止了其面金属质点的相向压缩滑移, 而凹模型 腔表面与材料的接触摩擦力却加大了外圈金属质 点的伸长滑移,因而在弯曲 $ 处 的 变 薄 月 牙 唇 的
冷轧产品缺陷及预防ppt课件

线状夹杂易与热轧钢带和冷轧钢带的划伤混淆。 表层夹杂是由连铸工艺中非金属夹杂束导致,
开场存在于皮下,加工后暴露于外,也可有结 晶器或清理外表缺陷诱发。
3氧化铁皮 英:Oxide ferric〔轧后压入〕
【鉴别与断定】 普通情况下可用肉眼断定,有时会与热带划
痕或过洗相混淆,用金相检测显微断面阐明轧 入氧化铁皮很少呵斥周围资料发生明显的组织 构造变化。 【消除对策】 1.热轧机的除鳞高压水安装功能要恢复正常。 2.热轧机机架上面要清理干净,防止氧化铁 皮落在带钢外表再轧入。 3.对高温卷取料,在酸洗时加强破鳞,提高 清理才干
6过酸洗 英:Over pickled
【定义与特征】
钢带外表比正常酸洗后的钢板粗糙,颜色不是 雪白色,而是呈现暗黑色或棕黑色。 【缘由分析】 1酸洗机组工艺段速度太低,带钢在酸洗工艺 段停留时间过长。 2.酸液温度过高。 3.酸液浓度过高。 4.设备缺点。 。
【鉴别与断定】
可用肉眼断定,不易与其他缺陷
炉后锈蚀:金属外表在空气、水等特定环境中,被 氧化呵斥的损伤。在钢卷端面可见淡黄色的铁锈斑 迹,平整开卷时呈现固定周期的锈斑,块状,形状 相近。颜色为黑色黄色或红色。
超期锈蚀:金属外表在空气、水等特定环境 中,被氧化呵斥的损伤。从钢带边部向中间 分散,红色,表现为点状。
退火氧化铁皮:在钢卷外圈或整卷构成氧化 铁皮薄膜,严重时薄膜翘起。
震纹:呈不规那么波纹状,沿轧制方向可分布在整 个钢带宽度上,在轧制方向上钢带厚度有变化。
乳化液斑:是残留在钢带外表的裂化乳化液, 随机的分布在钢带外表,外形不规那么,颜 色发暗。
Q235B钢板冷弯开裂原因分析及预防措施
Q235B钢板冷弯开裂原因分析及预防措施摘要:2011年初,临钢生产的12~40 mm厚钢板在冷弯时发生开裂现象。
在开裂部位取样分析发现钢板开裂主要原因是钢中存在带状偏析和硫化物、硅酸盐夹杂过多阻断了钢基体的连续性,导致受力断裂。
通过采取适当措施可以减少夹杂物的产生。
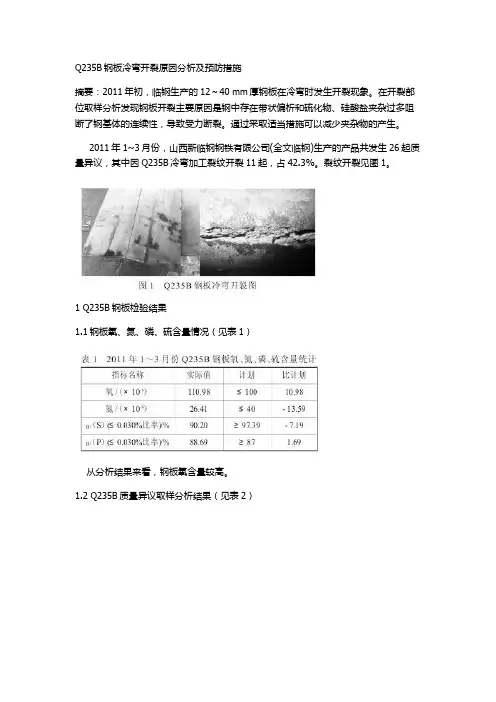
2011年1~3月份,山西新临钢钢铁有限公司(全文临钢)生产的产品共发生26起质量异议,其中因Q235B冷弯加工裂纹开裂11起,占42.3%。
裂纹开裂见图1。
1 Q235B钢板检验结果1.1钢板氧、氮、磷、硫含量情况(见表1)从分析结果来看,钢板氧含量较高。
1.2 Q235B质量异议取样分析结果(见表2)从成分对比情况看,两次分析结果存在一定差异,但偏差不大,在同一钢种成分范围内。
出现偏差与取样位置、成分出现偏析等原因有关。
经市场调研,临钢Q235B成分与国内其他19家钢厂(质量证明书)的差别,碳质量分数:临钢平均为0.17%,其他厂在0.15%以上(平均为0.16%),临钢基本持平;硅质量分数:临钢平均为0.18%,其他厂家平均为0.22%,临钢略低;锰质量分数:临钢平均为0.44%,其他厂家平均为0.61%,临钢明显偏低;磷质量分数:临钢平均为0.025%,其他厂家磷质量分数平均为0.018%,临钢高;硫质量分数:临钢平均为0.027%,其他厂家平均为0.013%,临钢高。
1.3 夹杂物检验情况(见表3)从所取试样的整体检验情况分析,试样都存在较严重的硫化物分布。
在距离表皮1~2 mm处,硫化物夹杂很少,距离表面约6~7 mm处,硫化物夹杂开始增多,到中心处最为严重。
1.4金相分析结果从金相分析结果和夹杂物的评级上看,试样硫含量偏高;硅酸盐夹杂物含量较高,尺寸较大,但晶粒度与正常试样区别不明显,夹杂物沿轧制方向与铁素体和珠光体呈带状分布(见图2)。
1.5电镜分析结果有的试样断口表面有黄色氧化铁,微观断口以脆性断裂为主;试样宏观断口上有夹杂存在,微观断口形貌为韧性断裂;有的钢板断面上有空洞缺陷,应该为钢板中存在疏松或中间裂纹。
冷弯型钢的工艺特性和质量控制
2冷弯型钢的工艺特性和质量控制2.1分类及特点热轧或冷轧的钢板或钢带在常温下经冷弯制成各种断面形状的经济轻型钢材。
按断面形状有开口、半开口及闭口三类;按加工方法有冲压、焊接及压花等;按材料性质有碳素钢、合金钢及不锈钢制品等。
目前,在中国工程中使用的冷弯型钢,其厚度一般为 1.5~5mm,常用规格有等边角钢(肢长25~75mm)、内卷边角钢(肢长40~75mm)、槽钢(高25~250mm)、内卷边槽钢(高60~250mm)和卷边Z型钢(高100~180mm)等。
冷弯型钢截面图冷弯型钢是一种经济断面型材,可根据设计使用需要直接加工成薄壁、形状合理的复杂截面形状,有热轧工艺不能生产的多种轻质、薄壁、断面复杂、受力合理的产品品种,能提高构件的强度及刚度,具有合理利用材料强度、节约材料、明显减轻结构自重的优点,在同等负荷条件下,用于建筑结构可节约金属用量25%~50%,用于钢板桩可节约金属用量40%,一般能节约材料在15~60%之间。
此外,产品一般断面尺寸精确,平整度好,表面光洁,原材料来源广阔,可与冲孔等工序结合进行,便于装配,广泛应用于建筑、汽车、农机、船舶、车辆、集装箱、电力塔桅、公路护栏以及家具制造中。
一般不检验材料力学性能,对成品的尺寸、弯曲等有规定指标。
建筑业是主要使用部门之一,广泛用于制作轻钢结构、钢门窗、内装修的各种龙骨及建筑小五金件等。
低合金钢冷弯型比碳素结构钢冷弯型钢有更高的强度和耐大气腐蚀性,可根据需要选用。
2.2生产工艺及技术特性冷弯型钢一般是以经过纵剪的热轧或冷轧带钢为原料,在常温下,用连续辊弯成型、拉拔弯曲成型、冲压折弯成型等方法,最后得到各种断面型材。
其中辊弯成型工艺又是冷弯型钢的主要加工方法,它是通过一组纵向排列的轧辊,将平整的原板逐渐变形,使之达到适合使用要求的形状。
冷弯型钢轧制工艺按产品的不同分为开口型钢生产工艺和闭口型钢生产工艺两种,其中开口型钢生产工艺的相应的设备有:纵剪机组、对焊装置、辊式成型冷弯机组、剪切装置或飞锯。
弯管制作质量通病防治措施
弯管制作质量通病防治措施一、冷弯管制作质量缺陷1.现象弯管弯扁,有裂纹;弯管断面成椭圆形,管壁产生折皱;弯管角度偏大或偏小。
2.原因分析用手工冷弯管子时,未用样板比量,未考虑弹回角度;用力过猛,弯管器移动过快;弯曲半径小,冷弯时未放置弯曲芯棒。
3.防治措施(1)弯管前要计算好管子弯曲长度,制作角度样板,弯管时用样板检查。
(2)为保证弯管整洁、美观、适用,防止弯管背壁减薄率超过标准,冷弯弯曲半径最小应大于或等于4倍的管外径(4D)。
(3)弯管时要把管道纵焊缝摆在弯曲面的45°角上。
用力均匀,逐步移动弯管器,弯管角度要考虑弹回3°~4°,并用样板检查;弯管外径大于60mm时,要在管内放置弯曲芯棒,避免形成椭圆或产生裂纹。
1.现象热弯管折皱不平度过大;弯管外侧管壁减薄太多;热弯管椭圆率过大;弯管有裂纹和离层现象。
2.原因分析管壁太薄,弯曲半径小,灌砂不实,加热不均或浇水不当,使管内侧或弯曲内侧温度高低不均;弯管时施力角度与钢管不垂直;钢管材质差,加热燃料中含硫过多或浇水冷却太快,气温过低,产生离层和裂纹。
3.防治措施(1)热弯前要选择材质好、表面无锈蚀、无弯曲和管壁稍厚于安装直管的加厚管加工;热弯管的弯曲半径应大于或等于3.5~4倍的管外径;防止热弯管背部管壁减薄率和椭圆率超标。
(2)管内应灌装洗净、无杂物、粒径合格的干燥河砂,边灌边震实,灌满后用木塞堵好管口,将加热段放到烘炉或焦炭火上加热,边加热边转动管子,当加热到950℃~1000℃,管子成蛇皮状,并呈现红亮光时停止加热,放在弯管模具或平台上弯管,连续缓慢的进行弯管,当管子降温到700℃,管壁呈樱红色时停止弯管。
(3)弯管时要比预定弯曲角度略大2°~3°,并用样板放在弯管中心层处检查,合格后在受热表面上涂上一层废机油,防止氧化生锈。
(4)用气焊加热弯管时,要预热加热管段,再从起弯点开始加热,边加热、边弯曲、边用水冷却,弯曲半径一致,防止弯曲表面产生折皱。
对于冷弯成型工艺出现的问题
对于冷弯成型工艺出现的问题冷弯成型工艺被称为一门“艺术”,其产品广泛应用于各个领域。
目前已有学者对其进行了较深化的理论讨论,部分讨论人员对成型过程进行了计算机仿真,且取得了肯定成果。
但冷弯成型过程是一个非常简单的过程,设计生产中仍有很多问题尚待解决,这些问题往往在调试生产过程中才能发觉。
以宽幅断面薄板成型为例,假如设计不合理,在调试过程中会消失边浪、袋形波、纵向弯曲、角部皱褶、裂纹及扭曲等变形缺陷。
消失问题后再重新设计加工轧辊,必定会造成人力物力等资源的极大铺张。
假如能够了解这些缺陷的产生气理,在设计过程中尽量避开这些缺陷,或在缺陷消失后能够在原来的基础上对轧辊进行合理的改进,从而减轻甚至消退这些缺陷,仍可达到轧辊设计预期的目标。
以下是我们对于冷弯成型实际操作消失的问题的缘由一些简洁分析,请大家多教导!1.袋形波的产生主要是由于板在弯曲过程中产生了横向拉伸应力和横向应变,而板料沿厚度方向的应变相对较小,依据材料变形的泊松关系,必定会在变形比较集中的部位沿纵向消失收缩变形。
在本试验中这种现象主要消失在四条变形弯角处,于是纵向收缩的部分对中部的板施加压缩力,部分地区在力的作用下发生失稳消失了袋状鼓包,这就是我们常说的袋形波。
袋形波主要是弹性变形。
2.边部波浪(以下简称边浪)是一种比袋形波更为常见的缺陷,它的产生主要是两种作用的综合:第一种同前面袋形波的机理相同,是由于断面弯曲部分材料受到横向拉伸应力,产生横向拉伸应变,在厚度方向应变不大的状况下,依据泊松关系消失纵向收缩,而边缘部分由于受到压缩应力产生边浪;其次种是边缘部分的材料先是在外力作用下被拉伸剪切变长,后又再次被压缩剪切产生塑性变形造成边浪。
这两种作用相互叠加,形成边浪。
3.造成纵向弯曲的缘由较多,其中一个很重要的缘由是断面的边部在弯曲侧面时受到张紧力的作用,力图将整个断面沿纵向拉长,但张紧力不足以拉长整个刚性断面,导致轧件前端消失向上或向下弯曲的现象。
型钢矫直时的上下弯曲缺陷、左右弯曲缺陷
型钢矫直时的上下弯曲缺陷、左右弯曲缺陷型钢生产中,矫直工序是整个精整生产工序的关键,目前随着市场竞争的激烈,用户对产品质量的要求越来越高,各种矫直的缺陷受到重视和研究。
其中包括以下两种:1、上下弯曲缺陷上下弯曲缺陷超标是矫直过程中首先要保证消除的缺陷。
其成因是:1)轧件在冷床冷却过程中由于冷却水不能均匀分布在型钢表面,头部冷却速度较快,先行弯曲,形成浴盆状,使腹板上的积水不能流出,导致上表面收缩率明显大于型钢下表面,产生上弯。
2)万能机组上下轧辊的辊径差过大,轧件上下表面温度不同,导致轧制时型钢上下表面的延伸率不同,产生上下弯曲缺陷。
3)矫直辊各辊辊径超出公差范围,各辊压下分配不合理。
解决措施:1)为消除不均匀变形,首先应该使2辊压下量足够大,满足型钢塑变要求。
2)保证合理有序的过钢节奏,加大矫直测量次数,确保矫直中心在一条直线上。
制定矫直辊装配标准,保证安装正确。
3)建立BH值与矫直辊间距的关系,做到合理配辊,保证辊缝在1-3mm之间。
2、左右弯曲缺陷型钢左右弯曲也叫侧弯。
侧弯成因:1)轧辊两侧的磨削量不同,轧制过程中,两侧腿的延伸率亦不同,造成延伸率大的一侧腿薄,延伸率小的腿厚,矫直过程中,在同等的受力条件下,自然出现侧弯。
2)冷床长度方向存在温差,空气在冷床底部形成一个自下向上,自北向南的循环,导致轧件向北弯曲。
3)矫后的弯曲主要原因为轴向零位标定不准,立辊压力过大或过小造成。
解决措施:1)优化水量,优化步距。
尽可能的使型钢完整进入水区,加强现场通风,保证型钢进入水区前温度小于400℃。
水冷时间不宜过长。
2)做好矫直机轴向零位标定,合理利用轴向。
经常观察立辊和型钢之间的间隙,做到准确调整。
(紫焰)本文来源锌钢栅栏:。