
数控车床零件程序编制与模拟加工实训
实训一数控车床零件程序编制及模拟加工实训
一. 实训目的:
二. 实训设备:
三. 实训容:
1.如图所示成型面零件,已知毛坯尺寸为Φ40×80,编写数控加工程序并进行图形模拟加工。
2.数控加工程序卡
根据零件的加工工艺分析和所使用的数控车床的编程指令说明,编写加工程序,填写程序卡,见下表:
零件号零件名称编制日期
程序号编制人
序号程序容程序说明
四.实训思考题:
1.使用G02/G03指令时,如何判断顺时针/逆时针方向?
2.简述在数控车床上完成从图纸到零件成品的整个过程。
3.说明摸态和非摸态之区别。
五.实训报告要求:
实训报告实际上就是实训的总结。
对所学的知识、所接触的机床、所操作的容加以归纳、总结、提高。
1.实训目的
2.实训设备
3.实训容
4.分析总结在数控车床上进行启动、停止、手动操作、程序的编辑和管理及MDI运行的步骤。
实训二车成形面实训
一. 实验目的:
二. 实验设备、材料及工具:
三. 实训容:
零件如下图,毛坯外径Φ50×135,编制数控加工程序。
零件号零件名称编制日期
程序号编制人
序号程序容程序说明
1.使用G02/G03指令时,如何判断顺时针/逆时针方向?
2.试用圆弧插补指令R或I、K分别编写程序。
3. 采用M98子程序调用编写程序时应注意那些问题?
4.采用G73复合循环编写程序时应注意那些问题?
5.简述分别用G71与G73进行粗加工圆弧R15±0.05时的走刀路线的区别。
五.实训报告要求
实训报告实际上就是实训的总结。
对所学的知识、所接触的机床、所操作的容加以归纳、总结、提高。
1.实训目的
2.实训设备
3.实训容
4.分析总结在数控车床上进行启动、停止、手动操作、程序的编辑和管理及MDI运行的步骤。
实训三螺纹轴类零件加工及精度控制实验一.实训目的:
二. 实训设备、材料及工具:
三. 实训容:
加工零件如下图,毛坯Φ50×160编制数控加工程序。
零件号零件名称编制日期
程序号编制人
序号程序容程序说明
1.简述普通三角形多线螺纹的标注方法。
2.计算M40x3/2的中径d2、小径d1及螺旋升角ψ。
3.简述在数控车床上车削多线螺纹时的分线方法。
五.实训报告要求:
实训报告实际上就是实训的总结。
对所学的知识、所接触的机床、所操作的容加以归纳、总结、提高。
1.实训目的
2.实训设备
3.实训容
4.分析总结在数控车床上进行启动、停止、手动操作、程序的编辑和管理及MDI运行的步骤。
实训四套类零件加工及精度控制实验一.实训目的:
二. 实训设备、材料及工具:
三.实训容:
加工零件如下图,毛坯Φ55×70,编制数控加工程序。
零件号零件名称编制日期
程序号编制人
序号程序容程序说明
1. 简述加工外表面与加工表面的区别。
2.车削M30x3/2-7H的螺纹前,计算底孔直径D底。
(材料为:45#钢)
3.采用G92加工螺纹之前的停刀点位置有何要求?
4.简述螺纹及锥的检测方法。
五.实训报告要求:
实训报告实际上就是实训的总结。
对所学的知识、所接触的机床、所操作的容加以归纳、总结、提高。
1.实训目的
2.实训设备
3.实训容
4.分析总结在数控车床上进行启动、停止、手动操作、程序的编辑和管理及MDI运行的步骤。
实训五椭圆的加工及精度控制实验一.实训目的:
二. 实训设备、材料及工具:
三. 实训容:
加工零件如下图,毛坯Φ55×90,编制数控加工程序。
零件号零件名称编制日期
程序号编制人
序号程序容程序说明
1. 简述FANUC系统中各变量的使用围。
2. 加工端面凹圆弧时,为什么要使车刀的中心高一定在机床主轴上。
3.请列出抛物线、双曲线的曲线方程。
4.在没有跳段功能的数控系统中,要想实现跳段加工,应如何使用宏程序?
五.实训报告要求:
实训报告实际上就是实训的总结。
对所学的知识、所接触的机床、所操作的容加以归纳、总结、提高。
1.实训目的
2.实训设备
3.实训容
4.分析总结在数控车床上进行启动、停止、手动操作、程序的编辑和管理及MDI运行的步骤。
数控车床零件程序编制及模拟加工实训
数控车床零件程序编制及模拟加工实训数控技术是近年来发展最为迅猛的高新技术之一,数控机床作为数控技术的重要应用领域,已经成为工业化生产中不可或缺的先进设备。
而数控车床作为数控机床的重要代表之一,除了为企业带来高效率的生产外,还为人们提供了更加精准、稳定、高质量的生产工具。
在学习数控车床的时候,程序编制及模拟加工实训是非常重要的环节,下面就来详细介绍一下。
一、数控车床零件程序编制1.确定数控车床工艺路线和加工方法数控车床零件编程前,需要根据零件的特点、工件材料和要求等因素,确定加工工艺路线和加工方法。
比如,确定零件需要进行的工艺流程,以及每道加工工序所使用的刀具和刀具的选用规则等等。
2.确定工件坐标系和基准点位置确定好加工的工艺路线之后,需要确定的就是工件坐标系和基准点位置。
在编写数控程序时,必须精确地规定工件坐标系及各工件表面的位置、形状、尺寸和位置关系。
3.确定切削参数根据零件的特点和工件材料确定切削参数,包括切削速度、切削深度、进给速度等。
4.建立加工刀具库数控车床零件编程,涉及到很多种刀具的选用,因此建立加工刀具库非常重要。
建立加工刀具库包括确定刀具的外形、长度、直径、刀头半径等。
5.编写加工程序这是最重要的一步,也是整个数控车床零件编程最为重要的环节。
在编写数控程序的时候,需要对加工坐标系、切削参数、工件坐标系、刀具库等方面进行设置。
二、数控车床模拟加工实训数控车床模拟加工实训是数控车床零件程序编制的一个重要环节,既可以前期预先评估程序的正确性,又可以及时调整程序,精调程序,同时也为后期工件的成功加工提供了把握。
数控车床模拟加工实训的步骤如下:1.安装模拟加工软件首先需要安装适合自己使用的模拟加工软件,一般选择的软件有VERICUT、UG等,然后根据需求进行设置。
2.加载数控程序在软件中加载零件数控程序,并且导入刀具库和工件坐标系。
软件会给出程序的加工路径,以便进行模拟加工。
3.进行模拟加工进行模拟加工的同时需要监控加工过程中的切削力、切削温度等情况。
数控加工模拟机床实训报告

一、前言数控加工模拟机床实训是机械制造专业的一门重要实践课程,旨在使学生通过模拟数控机床的操作,掌握数控加工的基本原理、编程方法和操作技能。
本次实训选取了某型号数控车床进行模拟操作,通过实训使学生了解数控机床的工作原理、操作步骤及故障排除方法,提高学生的实际操作能力和工程素养。
二、实训目的1. 使学生了解数控机床的工作原理和组成结构;2. 掌握数控机床的操作步骤和编程方法;3. 学会数控机床的调试和故障排除;4. 提高学生的实际操作能力和工程素养。
三、实训内容1. 数控机床的认识实训开始前,首先对数控机床进行认识,包括机床的组成、工作原理、操作面板、控制系统等。
2. 数控编程基础学习数控编程的基础知识,包括编程语言、编程规范、编程步骤等。
3. 数控加工工艺了解数控加工工艺的基本概念、加工方法、加工参数等。
4. 数控机床操作学习数控机床的操作步骤,包括开机、关机、换刀、装夹工件、试切等。
5. 数控机床编程学习数控机床编程的方法,包括手动编程、自动编程等。
6. 数控机床调试与故障排除学习数控机床的调试方法,掌握故障排除的基本步骤。
四、实训过程1. 数控机床的认识在实训教师的指导下,学生逐一认识数控机床的各个组成部分,了解其工作原理和操作面板。
2. 数控编程基础学生通过学习数控编程的基础知识,掌握编程语言和编程规范,并尝试编写简单的数控程序。
3. 数控加工工艺学生了解数控加工工艺的基本概念,掌握加工方法、加工参数等,为后续操作做好准备。
4. 数控机床操作学生在实训教师的指导下,按照操作步骤进行机床操作,包括开机、关机、换刀、装夹工件、试切等。
5. 数控机床编程学生尝试手动编程和自动编程,提高编程能力。
6. 数控机床调试与故障排除学生在实训教师的指导下,学习调试方法和故障排除步骤,提高实际操作能力。
五、实训总结通过本次数控加工模拟机床实训,学生掌握了数控机床的基本原理、操作步骤、编程方法和故障排除方法。
数控车床编程实验和加工中心编程实验
数控车床编程实验1.实验目的与要求熟练应用车床编程、机械加工工艺、刀具材料及切削原理、切削过程的理论分析、机械加工精度的获得等理论知识,能够理论联系实际,培养学生的动手和学习兴趣。
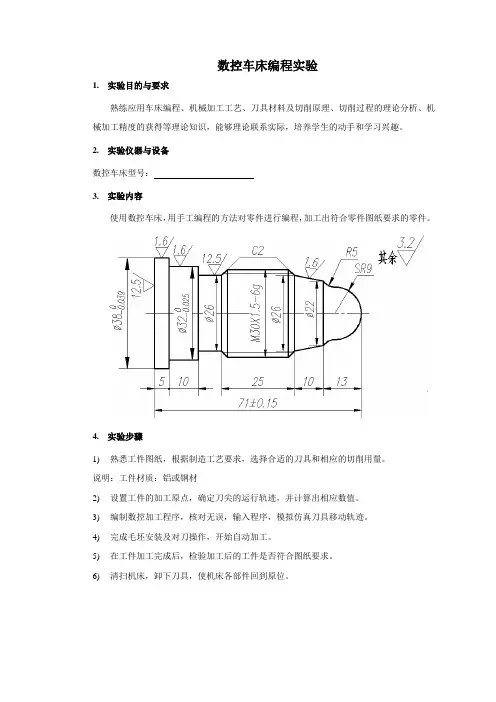
2.实验仪器与设备数控车床型号:3.实验内容使用数控车床,用手工编程的方法对零件进行编程,加工出符合零件图纸要求的零件。
4.实验步骤1)熟悉工件图纸,根据制造工艺要求,选择合适的刀具和相应的切削用量。
说明:工件材质:铝或钢材2)设置工件的加工原点,确定刀尖的运行轨迹,并计算出相应数值。
3)编制数控加工程序,核对无误,输入程序,模拟仿真刀具移动轨迹。
4)完成毛坯安装及对刀操作,开始自动加工。
5)在工件加工完成后,检验加工后的工件是否符合图纸要求。
6)清扫机床,卸下刀具,使机床各部件回到原位。
5.思考与回答1)什么是机床分辨率(有些机床称为脉冲当量)。
2)何谓插补,该加工过程中用到了哪几种插补,相应的指令代码是什么?3)何谓刀具长度补偿?有何用途?指令代码是什么?该机床在编程时是否用上了?4)车削端面螺纹如何编程?答题:加工中心编程实验1.实验目的与要求1)掌握加工中心的调整及加工前的准备工作。
2)掌握手工编程的指令及编程方法,并能够对给出的零件图形进行编程。
3)熟悉CNC系统的运行过程,加工出指定的零件。
2.实验仪器与设备加工中心型号:3.实验内容使用加工中心,用手工编程的方法对零件进行编程,加工出符合零件图纸要求的零件,能制定型腔铣削加工的工艺方法,会选择合理的加工路线,对有岛内型腔进行加工,能合理选择刀具、会设置刀偏值保证型腔的精度。
4.实验步骤1)熟悉工件图纸,根据制造工艺要求,选择合适的刀具和相应的切削用量。
说明:工件材质:铝刀具(实验室提供)选用:前角= ,后角= ,主偏角= ,副偏角= ,刃倾角= 。
2)设置工件的加工原点,确定刀尖的运行轨迹,并计算出相应数值,并画出刀具的运行轨迹图。
3)编制数控加工程序,核对无误,输入程序,模拟仿真刀具移动轨迹。
《数控车床编程与加工》实训教案《数控车床编程与加工》实训教案
《数控车床编程与加工》实训教案《数控车床编程与加工》实训教案数控车床编程与加工实训教案一、教学目标:1.了解数控车床的基本结构和工作原理;2.掌握数控车床的编程方法和编程规范;3.能够独立使用数控编程软件进行编程;4.能够使用数控车床进行零部件的加工。
二、教学内容:1.数控车床的基本概念和分类;2.数控车床的结构和工作原理;3.数控编程的基本方法和编程规范;4.使用数控编程软件进行编程;5.数控车床的操作和调试;6.数控车床的加工工艺和工作常识。
三、教学过程:第一节:数控车床的概念和分类(30分钟)1.讲解数控车床的定义和作用;2.介绍数控车床的分类和特点;3.展示不同种类的数控车床。
第二节:数控车床的结构和工作原理(30分钟)1.介绍数控车床的主要结构组成;2.解释数控车床的工作原理;3.示范数控车床的操作和调试。
第三节:数控编程的基本方法和编程规范(30分钟)1.介绍数控编程的基本概念;2.讲解数控编程的常用指令和语法;3.强调数控编程的规范和注意事项。
第四节:使用数控编程软件进行编程(60分钟)1.介绍常用的数控编程软件;2.演示数控编程软件的基本操作;3.给学生分发练习题,让学生自己编写程序。
第五节:数控车床的操作和调试(60分钟)1.指导学生正确使用数控车床;2.教学生如何进行数控车床的调试;3.给学生指派加工任务,让他们亲自操作数控车床。
第六节:数控车床的加工工艺和工作常识(30分钟)1.介绍数控车床的加工工艺和流程;2.讲解数控车床的操作注意事项;3.强调数控车床的安全注意事项。
四、教学方法:1.讲授法:在教师的讲解下,向学生传授数控车床编程和加工的相关知识。
2.演示法:通过实物展示和软件演示,向学生展示数控车床的操作和调试方法。
3.实践法:让学生亲自操作数控车床进行编程和加工,提高实际操作能力。
4.讨论法:在教学中引导学生积极参与讨论,互相交流和学习。
五、教学资源:1.数控车床实物和软件;2.数控编程软件;3.数控车床加工工具和材料。
FANUC 0i 数控车床加工仿真实训
实训一车成形面的加工一、实训目的1、了解数控车床加工成形面的特点。
2、能够正确地对成形面零件进行数控车削工艺分析。
3、掌握G70、G71用法。
4、掌握圆弧表面加工程序的编写方法。
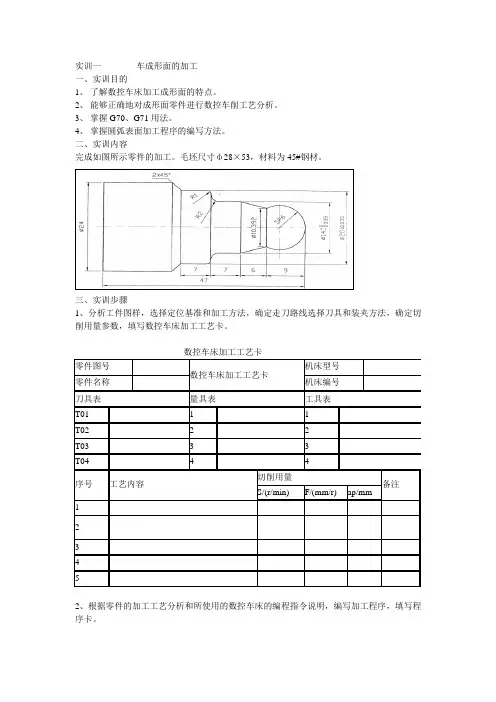
二、实训内容完成如图所示零件的加工。
毛坯尺寸ф28×53,材料为45#钢材。
三、实训步骤1、分析工件图样,选择定位基准和加工方法,确定走刀路线选择刀具和装夹方法,确定切削用量参数,填写数控车床加工工艺卡。
数控车床加工工艺卡2、根据零件的加工工艺分析和所使用的数控车床的编程指令说明,编写加工程序,填写程序卡。
3、使用数控仿真系统中的数控车床加工此零件的仿真过程。
实训二车螺纹、切槽与切断加工一、实训目的1、掌握数控车床加工螺纹、切槽、切断加工中的一般编程方法。
2、能够正确地对加工螺纹的数控车削工艺分析。
3、掌握G92的用法。
4、注意确定切断刀刀尖与工件端面的位置关系,以确定长度方向的尺寸。
二、实训内容完成如图所示零件的加工。
设毛坯是Φ40×80的棒料,材料为45钢。
三、实训步骤1、分析工件图样,选择定位基准和加工方法,确定走刀路线选择刀具和装夹方法,确定切削用量参数,填写数控车床加工工艺卡。
数控车床加工工艺卡2、根据零件的加工工艺分析和所使用的数控车床的编程指令说明,编写加工程序,填写程3、使用数控仿真系统中的数控车床加工此零件的仿真过程。
3.如图所示,已知材料为Q235-A,毛坯为φ125×40,制定零件的加工工艺,编写零件的加工程序,在上海宇龙数控仿真系统仿真加工。
二、工艺分析1、加工方案2、刀具选用通过分析可知本任务需要如下刀具:每次调头加工前先对刀,设置编程原点在右端面的轴线上,加工程序名为O0003、O0004和O0005。
3、加工工序加工工序卡见表。
4、根据零件的加工工艺分析和所使用的数控车床的编程指令说明,编写加工程序,填写程1、使用数控仿真系统中的数控车床加工此零件的仿真过程。
数控车床整体编程实训报告

一、实训背景随着我国制造业的快速发展,数控技术已成为制造业的核心技术之一。
数控车床作为一种高精度、高效率的自动化设备,在制造业中具有广泛的应用。
为了提高学生的数控编程能力,培养具备实际操作技能的数控技术人才,本次实训旨在让学生掌握数控车床的整体编程方法,提高数控编程水平。
二、实训目的1. 了解数控车床的结构及工作原理;2. 掌握数控车床的整体编程方法;3. 学会编写数控车床的加工程序;4. 提高数控编程能力,为今后从事数控加工工作打下基础。
三、实训内容1. 数控车床的结构及工作原理(1)数控车床的分类:根据加工方式不同,数控车床可分为普通数控车床、立式数控车床、卧式数控车床等。
(2)数控车床的组成:数控车床主要由床身、主轴箱、进给箱、刀架、液压系统、电气控制系统等组成。
(3)数控车床的工作原理:数控车床通过CNC控制系统实现自动加工,根据加工程序控制刀具的运动轨迹和速度,完成零件的加工。
2. 数控车床的整体编程方法(1)编程语言:数控车床编程主要采用G代码和M代码。
G代码用于控制刀具的运动轨迹和速度,M代码用于控制机床的动作。
(2)编程步骤:①分析零件图,确定加工方案;②设置刀具参数,如刀具号、刀具半径、刀具长度等;③确定编程原点,如工件原点、机床原点等;④编写加工程序,包括主程序和子程序;⑤调试程序,确保程序的正确性。
3. 编写数控车床的加工程序以加工一个轴类零件为例,编写加工程序如下:(1)主程序:O1000;(程序号)N10 G21;(单位:mm)N20 G90;(绝对编程)N30 G94;(切削速度编程)N40 G96 S500;(恒定切削速度)N50 G0 X100 Y100;(快速定位至工件中心)N60 G43 H01;(调用刀具补偿,H01为刀具号)N70 G0 Z2;(快速定位至加工高度)N80 G1 Z-1 F100;(切削加工,F100为进给速度)N90 G0 Z100;(快速退刀)N100 M30;(程序结束)(2)子程序:O100;(子程序号)N10 G0 X0 Y0;(快速定位至编程原点)N20 G43 H01;(调用刀具补偿)N30 G1 Z-1 F100;(切削加工)N40 G0 Z100;(快速退刀)N50 M99;(子程序结束)4. 调试程序将编写好的加工程序输入数控车床,进行调试。
数控机床仿真加工实训报告
数控机床仿真加工实训报告一、实训目的数控机床是工业制造中的重要设备,对机械加工的效率和精度有着至关重要的影响。
为了培养学生的机械加工技能和数控编程能力,本次实训旨在通过数控机床仿真加工,让学生了解数控机床的工作原理及操作流程,掌握数控编程与加工技术,并通过实践来提高他们的实际操作能力。
二、实训内容1.数控机床的基本操作介绍:实训开始时,我们首先了解了数控机床的基本构造和工作原理,包括数控机床的各个部分的功能及其相互关系。
2.数控编程的基础知识:我们学习了数控编程的基本知识,包括数控代码的组成、坐标系的选择和角度的表示方法等。
通过讲解和实践,我们掌握了如何编写数控程序,并对G代码和M代码的含义有了全面的了解。
3.数控机床的仿真加工:在掌握了数控编程基础后,我们开始进行仿真加工实验。
我们通过仿真软件模拟了机床加工的过程,包括选择刀具、设定加工路径、调整加工速度和加工深度等。
在实践中,我们加深了对数控机床操作的理解,并掌握了如何在实际操作中调整参数,以获得更好的加工效果。
三、实训过程1.学习数控编程的基础知识:在开始实训之前,我们首先学习了数控编程的基础知识。
通过理论学习和案例分析,我们了解了数控编程的基本原理和操作流程,并学会了如何根据工件的要求,选择合适的加工策略和刀具,并编写相应的数控程序。
2.数控机床的仿真加工实验:在学习了数控编程基础后,我们开始进行仿真加工实验。
我们通过仿真软件进行模拟操作,选择适当的刀具,并设定加工路径和加工参数。
在实验中,我们需要注意机床的安全操作和加工过程的监控,并及时调整参数以确保加工效果的质量。
3.实训总结与反思:实训结束后,我们进行了总结与反思。
通过实际操作和反思分析,我们发现了自己在实训过程中存在的不足和改进的方向,并制定了相应的提高计划。
同时,我们也对实训的收获和意义进行了总结,认识到实训的重要性。
四、实训心得通过这次数控机床仿真加工的实训,我深刻理解了数控机床的工作原理和操作流程,并掌握了数控编程和加工技术。
数控车床编程与加工演示实验
实验三数控车床编程与加工演示实验一、实验目的1. 熟悉数控车床操作面板上按键的功用。
2. 掌握数控车床的调整及加工前的准备工作。
3. 掌握数控车床的常用加工指令及手工编程方法,能够编制简单零件的数控加工程序。
4. 通过对零件进行加工操作,了解数控车床的工作原理及典型零件的数控车削加工工艺。
二、实验仪器与设备SK50数控车床、工装夹具、90°偏刀、卡尺、零件毛坯〔长130mm、直径50mm 的钢棒或铸铁棒〕三、相关知识概述(一) SK50数控车床的操作面板数控车床的操作面板由数控系统操作面板和机床控制面板两局部组成。
1.数控系统操作面板由显示屏和MDI键盘两局部组成,其中显示屏主要用来显示相关坐标位置、程序、图形、参数、诊断、报警等信息;而MDI键盘如图2-1所示,包括字母键、数值键以及功能按键等,可以进行程序、参数、机床指令的输入及系统功能的选择,各功能键的作用如表2-1所示。
图 2-1 CRT/MDI面板2.机床控制面板机床控制面板上的各种功能键可执行简单的操作,直接控制机床的动作及加工过程,常见按钮〔按键〕功能如下:〔1〕平安功能为了平安,要立即停止机床运动时,可以按急停按扭。
为了防止机床超出行程终点,系统有超程检验和行程检查功能.1〕急停按下操作面板上的急停按钮,机床立即停止运动。
急停按钮被按下时是自锁的,要使急停复位,必须按下并顺时针旋转急停按扭。
注:①急停按下后,切断所有电机的电流;②控制单元保持复位状态;③故障排除后释放急停;④急停释放后用手动返回参考点或用G28返回参考点。
2〕超程当机床试图移动到由机床限位开关设定的行程终点的外面时,由于碰到限位开关,机床立即停止移动,并显示机床报警,同时机床准备好指示灯灭。
机床超程后,可按限位释放按钮解除超程,步骤为:①先按下限位释放按钮;②按住限位释放按钮的同时,按一下机床准备好按钮,同时机床准备好指示灯闪烁;③选择手动操作方式JOG或HANDLE;④选择已超程的轴,并沿反方向移动此轴,直到报警解除。
《数控车床编程与加工》实训教案
《数控车床编程与加工》实训教案一、实训目标1. 理解数控车床的基本工作原理和结构。
2. 掌握数控车床编程的基本方法和技巧。
3. 能够独立完成简单零件的数控车床加工操作。
二、实训内容1. 数控车床的基本操作。
2. 数控车床编程的基本指令和功能指令。
3. 数控车床加工工艺的制定和调整。
4. 数控车床的维护和故障排除。
5. 实际操作案例的加工练习。
三、实训准备1. 熟悉数控车床的相关理论知识。
2. 准备数控车床操作手册和编程指导书。
3. 准备实际操作案例的图纸和工艺参数。
4. 准备数控车床的安全操作规程和注意事项。
四、实训步骤1. 对数控车床进行安全检查和预热。
2. 根据图纸和工艺参数编写加工程序。
3. 将加工程序输入到数控车床中并进行模拟。
4. 进行实际加工操作,并调整加工参数。
5. 检查加工结果,并进行必要的修正。
五、实训要求1. 能够正确进行数控车床的基本操作。
2. 能够编写简单的数控车床加工程序。
3. 能够根据图纸和工艺参数进行加工操作。
4. 能够对加工结果进行检查和评估。
5. 能够遵守数控车床的安全操作规程和注意事项。
六、实训评价1. 学生能够独立完成数控车床的基本操作。
2. 学生能够编写并正确输入加工程序。
3. 学生能够根据图纸和工艺参数进行加工操作,并达到预期效果。
4. 学生能够对加工结果进行检查和评估,保证加工质量。
5. 学生能够遵守数控车床的安全操作规程,无违规操作。
七、实训注意事项1. 操作数控车床前,必须佩戴好个人防护装备,如安全帽、防护眼镜、耳塞等。
2. 在操作过程中,严禁将手、头等身体部位伸入刀具附近,以防发生意外伤害。
3. 确保数控车床的刀架、刀具与其他部件安装牢固,防止加工过程中发生松动。
4. 遵循“先试后切”的原则,进行加工前应先进行试切,检查刀具路径和加工参数是否正确。
5. 遇到问题或紧急情况时,立即停止操作,并及时报告教师。
八、实训拓展1. 引导学生学习数控车床的高级编程指令和功能,提高编程水平。
数控车编程与仿真实验报告
一、实验目的:1、通过上机实验巩固课堂所讲述的数控车指令,掌握数控车手工编程方法。
2、掌握EXSL-WIN7软件的编程及仿真等主要功能。
二、实验设备或软件:计算机及数控编程仿真软件EXSL-WIN7。
三、实验原理及特点:根据零件形状确定零件加工工序和刀具运动轨迹,再根据西门子SINUMERIK 840D数控系统对G功能、M功能等各指令功能的规定,编写零件的数控车削加工程序,并在EXSL-WIN7软件上模拟仿真刀具的运动轨迹和零件的加工情况。
通过在计算机上模拟仿真刀具车削零件的过程,直观地判断所编程序的正确性,可作为零件在车床上加工前的一种程序检查手段,在很大程度上可以代替通过零件试切较验程序的方法,且省时、快捷。
四、实验内容及编程图纸:1、编制下图所示零件的车削精加工程序,尺寸单位为mm。
(1)工件坐标原点:零件的右端面圆心处(2)实验程序:%_N_1109_MPFN10 G90 G54N20 T01 M06 S1000 F0.3 M03N30 G00 X50N40 Z0N50 G01 X-2N60 Z5N70 X10N80 Z0N90 X12 Z-1N100 Z-14N110 X16 Z-18N120 X10 Z-38N130 G02 X18 Z-42 I4 K0N140 G03 X24 Z-45 I0 K-3N150 Z-52N160 G00 X50N170 Z0N180 X50N190 Z10N200 T02 M06 S1000 F0.3 M03N210 X14N220 Z-10N230 X9N240 X50N250 Z0N260 T03 M06 S1000 F0.3 M03N270 G01 X10N280 G33 Z-10 K1 SF=1N290 X50N300 Z0N310 M02(3)毛坯尺寸:长为70mm,直径为25mm(4)刀具型号及尺寸:T1为粗加工车刀,T2为B=4mm的切断车刀,T3为螺纹车刀(5)仿真结果:2、编制下图所示零件的车削粗、精加工程序,尺寸单位为mm。