
滚压工艺在大型曲轴修复中的应用
面 ,在 耐冲击 、耐疲劳 、耐磨 损等机械性 能均 有显著提 高 。另外 在车加工 时 ,工件表 面采 用 半精 车 也 可满 足 滚压 工 艺要 求 ,即达 到 R : a 63~32 m,如果 这样 可节 省大 量 的精 车 时 . . 间 ,提高生产效率一倍左右。
在压力设备 ( 见图 3) ,曲轴轴颈表面的 上 磨损是不均匀的 ,轴颈与连杆轴承的径 向磨损主 要 呈长方形 ,且其最 大磨 损部位相 互对应 ,见 图。轴颈 的最大磨损处靠近轴颈偏心量最大处一 侧。 轴颈 的磨损是 由于作用于轴颈上 的力沿 圆周 方 向分布不均匀引起 的。轴颈的压力面 ,在工作 时 承 受 周 期 性 冲 击 载 荷 ,当 滑 块 运 动 到 下 止 点 时,曲轴的受力面与连杆滑动轴承的接触 区域之 间的压 力 达 到最 大 ,由于相 对 运 动 ,相互 接 触 的 两个表面上材料的凸起部分相互挤压 、摩擦 ,表 面的材料 由于疲劳被挤压剥落 ,形成磨损 。
产生的热量少 ,一般不会出现表面退火 、烧伤 、
第2 期
白海涛:滚压工艺在大型曲轴修复中的应用
裂纹等缺陷。 ( 5)生 产效 率高 ,消耗 功 率低 ,工 具简 单。
由表 1可 知 :采 用 滚 压 工 艺 后 的 曲 轴 表
3 曲轴 的磨损 与修复
31 曲轴磨 损 的特点 与成 因 .
第3卷 第2 2 期
20 1 1年 6月
哈
尔
滨
轴
承
Vo .2 N0. 1 3 2
J RN OF HARB N B AR NG OU AL I E I
J n.20ll u
滚压 工 艺在 大 型 曲轴 修 复 中的应 用
白海涛
( 哈尔滨轴承集 团公司 工模装制造分公 司,黑龙江 哈尔滨 103 ) 506
22 表 面滚 压加 工 的特 点 .
门工具对常态下工件表层施加一定的压力 , 使工 件表层金属产生塑性流动 ,其结果是将工件表面
(1 )可 以获 得较 高 的表 面 质量 ,一 般 可 提
高2 级 ,可达 到08—00 R 。 ~4 . .5 a
( 2)可 强 化 工 件 表 层 , 由 于 产 生 加 工 硬 化 ,表 层 硬 度 可 提 高 5~5 % , 化 层 深 度 0 硬 0 ~m . 5 m,甚至更大 ;有利于提高工件的疲劳强 2 度 ,可提 高5~3%。 0 ( 可增大零件表面的有效接触 面积 ,提 3) 高耐磨性 ,而且还 可 以改善配合表 面的配合特
1 . 碾压论 2 . 心轴 3 . 轴承 4 . 主体 工具 5 . 工件
图 1 滚 压加 工示 意图
收稿 日期 :2 1— 1 2 . 0 10—0 作者简 介:白海涛 ( 9 5 男 , 16 一), 助理工程师
性。
( 4)滚 压 过 程工 作 平 稳 ,受 力 均 匀 ,加 工
表 面滚压加工 的原理和特点
21 表面 滚压 加 工的原 理 .
滚压论1作 面半径 d一 二 滚压前的T件直径 一 滚压后 的:件 直径 滚压前的残 留高度 Jl滚压后的残留高度 f进给量 【一 , 一
一
图 2 丁件表层变形示意图
表 面滚 压加 工是 一个 压 力光 整过 程 ,采用 专
Ab t a t T r u h t ei r v me t f r s u ee u p n e artc n l g fc a k h f e e t ey e tn i g t ewo k n s r c : h o g h mp o e n e s r q i me t p i h o o y o r n s a , f c i l x e d n h r i g o p r e t v l ea dma n e a c y l , O a r v r d c i n e f in y l we i tn n e c ss i i t n n ec c e S s o i o ep o u t f c e c , o r fn t mp o i man e a c o t . Ke r : r n s a t we r o l g we r e itn e ft u ywo ds c a k h f ; a ; l n ; a ssa c ; ai e r i r g
1 前言
原 始残 留 的波峰 、波 谷碾 平 ,从 而改 变 材料 表 面
微观形状 、粗糙度值及提高表层机械性能。工件 压力设备在机械制造业 中被广泛使用 ,尤其 表层 成形 过程 见 图 1。 在轴承制造行业中更是 占有较大比重。如套 圈毛 坯 的锻造 、冲压保持器成形 、成品的装配等工序 均离不开压力设备 的参与 。曲轴则是多数压力设 备的关键零件 ,也是易损件。其维修质量直接影 响设备的生产效率和曲轴的使用寿命 。
App i a i n o o lngpr c s n l r e s a ec a lc to fr li o e si a g ・c l r nks f u —o a y abnB aigG o pC roain ri 1 0 3 ,hn) T o— dE up t bc mpn , ri er ru op rt , bn 0 6C ia Di a me S H n o Ha 5
摘
要 :通过对压力设备 曲轴修复工 艺的改进 ,有效延长 了机构 的工作寿命和 维修周 期,从而提高 了生产效
率 ,降低 了维修费用。 关键 词 :曲轴 ;磨损 ;滚压;耐磨性;疲 劳 中图分类号 :T 351 G 8. 文献标识码 :B 文章编码 :17—5221) —0 80 624 8( 0 06 —2 012
曲轴滚压校直原理

1曲轴滚压校直原理曲轴滚压校直是根据曲轴的滚压变形规律,针对被校直曲轴的具体变形情况,在计算机专家系统指导下对该曲轴的轴颈圆角的某些部位施加适当的压力进行滚压,使其产生与原变形方向相反的变形,以达到校直的目的[1]。
实践证明,滚压校直后的工件基本上克服了变形回复的缺点,而且使被滚压的轴颈圆角部分得到了表面强化处理,提高了工件的疲劳强度和承载能力。
多缸发动机曲轴的轴颈和曲拐较多,弯曲刚度较低,而且在圆周方向上各向异性,加上材料的不均匀性,以及冷热加工中变形和残余应力等综合因素的影响,使得曲轴的弯曲变形十分复杂,其轴线是一条任意的空间曲线。
因而在应用滚压校直这一新技术时,建立科学的校直专家系统来指导滚压加工是问题的关键所在。
专家系统根据被测曲轴的具体情况,通过分析,解决如下问题:在曲轴的哪些轴颈、轴颈的哪个部位施加滚压力;施加滚压力的角度范围,以及在各角度下该施加多大的滚压力;施加滚压力的滚压圈数。
滚压校直后需要对曲轴再进行测量,如果仍然超差,则进行新一轮的滚压校直,直到合格为止。
22)滚压力和滚压圈数的影响。
在确定了需要滚压的轴颈及其角度范围后,还要确定在各滚压区域该施加多大的滚压力。
各主轴颈的径向跳动量与滚压力的大小有关,但两者之间并不成线性关系,而且存在较大的不确定性。
分析产生这一现象的原因,除了材料本身在塑性范围内的受力与变形不成线性比例外,还与工件的残余应力、缺陷、材质不均以及工件的结构尺寸偏差等因素有关。
因此,难以用简单的数学公式对滚压力与曲轴的弯曲变形之间的关系进行精确的表达。
另外,是用较大的滚压力、较少的滚压圈数,还是反之,二者之间为辨证关系。
从提高工效的角度考虑,前者为好;从减少回复变形量出发,后者为佳。
滚压工艺在曲轴生产中的问题解决实例

滚压工艺在曲轴生产中的问题解决实例
何军;刘勇;梁德重;张雯君
【期刊名称】《装备制造技术》
【年(卷),期】2013(000)011
【摘要】曲轴是发动机动力输出的主要元件,它的强度直接影响着发动机的性能.滚压工艺作为提升曲轴强度的主要手段,在发动机制造业中得到广泛应用.对曲轴滚压工艺进行总结,并结合工作中遇到的问题及解决措施,对其在生产中的应用进行阐述.【总页数】4页(P145-148)
【作者】何军;刘勇;梁德重;张雯君
【作者单位】上汽通用五菱汽车股份有限公司发动机制造部,广西柳州545007;上汽通用五菱汽车股份有限公司发动机制造部,广西柳州545007;上汽通用五菱汽车股份有限公司发动机制造部,广西柳州545007;上汽通用五菱汽车股份有限公司发动机制造部,广西柳州545007
【正文语种】中文
【中图分类】TK426
【相关文献】
1.曲轴滚压变形分析与滚压校直工艺研究 [J], 宁甲亮
2.基于Deform和BP神经网络的曲轴圆角滚压工艺参数研究 [J], 阮景奎;倪帆;周学良
3.曲轴深滚压工艺及滚压力异常分析和处理 [J], 梁海波;吴启峰
4.乘用车曲轴圆角滚压工艺与设备的应用实践 [J], 叶宗茂; 贺晋兵
5.曲轴圆角滚压加工机理及滚压工艺参数设计 [J], 李锁牢;薛隆泉;边宝丽
因版权原因,仅展示原文概要,查看原文内容请购买。
滚压强化工艺在地铁车辆轮对维修中的应用探讨

滚压强化工艺在地铁车辆轮对维修中的应用探讨摘要:针对地铁轮对维修存在的车轴圆弧部位存在应力集中导致疲劳裂纹问题,研究应用滚压强化工艺的效果,探讨运用滚压强化工艺提高表面质量解决地铁车辆轮对生产质量难点的方法。
1 引言在地铁轮对生产过程中,车轴机加工修整后,受结构和工艺局限,圆弧部位的表面质量很难提高,容易出现应力集中,导致车轴疲劳强度降低产生裂纹,对列车安全运营构成安全隐患。
为解决车轴圆弧部位加工质量问题,笔者比较表面高频淬火、喷丸强化、喷涂强化及滚压强化等常用表面强化工艺,重点分析和验证滚压强化这种投入成本低、设备简单的工艺的可行性。
2 滚压强化工艺研究2.1 设备条件研究滚压工艺设备条件,主要考虑两个问题。
一是强化部位,车轴表面强化是要解决外圆弧与圆柱过渡部位的问题。
其次,利用现有的设备条件,避免增加额外投资。
滚轮滚压工具常用于外圆滚压和大直径浅孔滚压,分刚性及弹性两类,工艺验证选用结构相对简单的单滚刚性滚压轮,配合CW6163型卧式车床使用。
滚轮安装在车床刀架上,中心与工件回转中心相平行,考虑车轴钢材牌号为EA1N,笔者采用直径100mm高速钢材质的滚轮,热处理硬度HRC60-65之间。
2.2工艺要点车轴滚压强化工艺主要包括预处理及主要工序。
2.2.1预处理工序(1)无损检测滚压工艺能消除和掩盖部分材料缺陷,影响无损检测的结果,滚压前需要完成车轴组件的无损检测。
(2)控制表面粗糙度车轴滚压部位的加工后表面粗糙度要不大于Ra3.2um,并抛光处理。
(3)清洁滚压接触部件及工具用干净的白棉布和专用清洁剂清洁和检查滚轮和带滚压部位的表面,不得有附着物及凹坑、擦伤和其他微小的表面缺陷。
2.2.2 主要工序(1)将滚轮牢固安装在刀架上,与车轴中心线形成一定的接触夹角(见图1),接触夹角决定滚压量的大小,滚压量在0.005-0.01mm范围之间,硬度增加效果较显著。
图1滚压的接触夹角(2)在车轴的待滚压表面上涂抹薄薄一层无添加剂润滑油,可以降低摩擦系统和滚压温度,提高滚压精度。
曲轴的圆角滚压工艺与疲劳强度
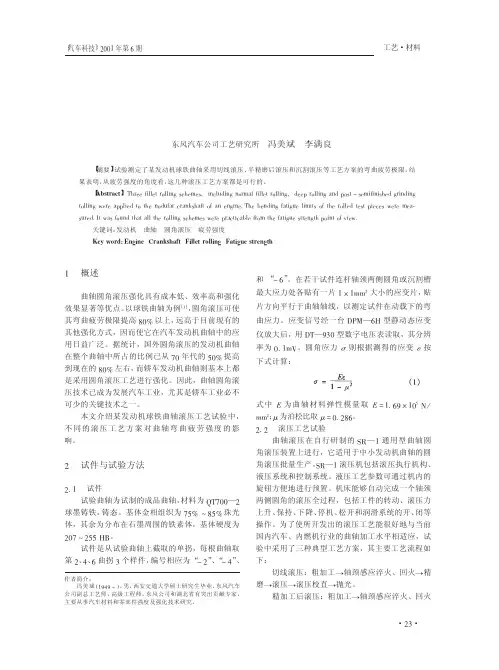
,圆角未经滚压强化时的弯曲疲劳极限
应力 " = $# 4 !/$ ? > 22! ,据此可以估算出上述三种 滚压工艺方案的强化效果 ! " 分别为: 切线滚压 ! "$ 4 ( /1$ = !/$) > !/$’$!,0 半精磨滚压 ! "! 4 ( %!# = !/$) > !/$’$"10 沉割滚压 ! "’ 4 ( 1$’ = !/$) > !/$’$,"0 即沉割滚压的强化效果优于切线滚压和半精磨滚 ・!"・
效果显著等优点。 以球铁曲轴为例 E $ F , 圆角滚压可使 远高于目前现有的 其弯曲疲劳极限提高 G#H 以上, 其他强化方式,因而使它在汽车发动机曲轴中的应 用日益广泛。据统计,国外圆角滚压的发动机曲轴 在整个曲轴中所占的比例已从 I# 年代的 J#H 提高 到现在的 G#H 左右, 而轿车发动机曲轴则基本上都 是采用圆角滚压工艺进行强化。因此,曲轴圆角滚 压技术已成为发展汽车工业,尤其是轿车工业必不 可少的关键技术之一。 本文介绍某发动机球铁曲轴滚压工艺试验中, 不同的滚压工艺方案对曲轴弯曲疲劳强度的影 响。
《 汽车科技》!##$ 年第 % 期 "& $& $ 沉割的影响 曲轴的轴颈沉割后, 由于沉割槽的半径( 本试验 中为 !& / 22) 要小于原轴颈圆角半径 ( 本试验中为 ,且沉割槽有一定的深度 ( 一般为 ’& # ; ’& / 22) ) 使轴颈直径和曲拐的重迭度减小。 #& ! ; #& ’ 22 , 因此, 沉割后曲轴的结构强度将下降, 这一点从沉割 与未沉割两种试件的圆角应变数据可以清楚地反映 出来。在这里采用了单位弯矩在试件连杆轴颈圆角 最大应力点处所产生的应变平均值 !# 来表征曲轴 的结构强度, 不难理解, 曲轴的结构强 !# 的值越大, 度就越低。 试验测得轴颈未沉割和沉割试件的 !# 值分别 据此可以 为 $& %," < $# = % > ?2 和 !& $/! < $# = % > ?2, 算出沉割后轴颈圆角应变 ( 应力) 上升了约 !,0 , 即 沉割使曲轴的弯曲结构强度下降了约 !,0 , 但这种 下降却从圆角滚压中得到了补偿。由前述疲劳试验 结果可知,切线滚压试件连杆轴颈圆角的弯曲疲劳 极限应力为 /1’ ? > 22! , 沉割后则为 1$’ ? > 22! , 即 沉割滚压后圆角处材料的承载能力较非沉割滚压高 约 !"0 。产生这一现象的原因, 是由于沉割后轴颈 圆角半径减小, 有利于形成滚压残余压应力集中, 使 所产生的残余压应力高于非沉割滚压,从而有效地 补偿了沉割引起的结构强度下降。 "& $& ! 磨削的影响 对于半精磨后滚压的工艺, 一般认为, 由于其后 的精磨中磨掉了部分滚压强化层,将会对其疲劳强 度产生不利影响。 但本次试验得出, 半精磨后滚压试 件的疲劳极限略高于切线滚压和沉割滚压。这一结 果表明, 只要适当调整滚压工艺参数, 并将精磨余量 和曲轴的弯曲变形控制在一合适的范围,则由于滚 压所产生的强化层较深 ( 一般可达 ! 22 以上) ,精 磨将不会明显降低零件的疲劳强度。 综上所述, 从曲轴的弯曲疲劳强度角度看, 切线 滚压、半精磨后滚压和沉割滚压这三种工艺方案都 是可行的。 "& ! 强化效果评估 为在评估中排除结构因素的影响,这里采用了 轴颈圆角弯曲疲劳极限应力作为估算依据。已有的 试验得出
曲轴圆角滚压工艺的介绍1

曲轴圆角滚压工艺的介绍一、深滚压工艺知识背景Deep rollingDuring deep rolling, a deep-rolling roller moves in circumferentialdirection along the groove using contact pressure which causesa partially plastic deformation of the groove.(在深滚压时,深滚压轮在接触压力下在沟槽中沿着圆周方向移动,这会导致在沟槽的局部发生塑性变形)Deep rolling causes in the marginal layer of the groove(在沟槽边缘层的深滚压导致如下结果)−an improvement of surface hardness,(表面硬度改善)−the creation of internal pressure stress and(产生压应力)−an improvement of surface quality(表面质量提高)This increases the fatigue strength of the deep-rolled components.(这些导致深滚压部件的疲劳强度提高)The increase in fatigue strength is caused by the internal pressure stress effect. (内部的压应力导致了疲劳强度的增加)The internal pressure stress(内部压应力)−delay the growth of cracks up to a stop of crack formation(延缓裂纹的生长,直至裂纹矩阵的停止)and−result in higher endurable oscillation amplitudes due to the mean stress displacement.(由于平均应力的抵消导致工件可以承受更高的振幅)During deep rolling in the crankshaft recess, the hydraulic contact pressure of the deep rollers is applied to the entire circumference of the diameter to be processed, and, independent on the actual angle, between preselectable minimum and maximum pressures.(在曲轴沟槽的的深滚压时,深滚压轮的液压接触压力作用到需要处理直径的整个圆周上,可以在不同的角度上预选最大和最小压力)The number of seamings (workpiece rotations for deep rolling) can be preselected.(深滚压的滚压圈数可以预先选择)Advantages of deep rolling crankshaft main and pin bearing fillet radii(曲轴主轴颈和连杆轴颈圆角滚压的好处)1. Maximum improvement of fatigue strength against other technologies.(和其他技术比较具有对疲劳强度最大的改善)2. Improvement of total indicator runout value after deep rolling by roll straightening.(滚压校直改善总的跳动示值)3. Greater round true errors do not influence the fatigue strength generated by deep rolling and roll straightening, but the machining time of the workpieces may differ.(较大的圆度误差不会影响到由滚压校直产生的疲劳强度,但是工价的加工时间可能会不同)4. Economic technology by:经济的工艺−low tool wear(低刀具磨损)−low energy consumption(低能量消耗)−small floor space(小的战地空间)−low noise level(低噪音)−low influence of temperature(小的环境影响)−clean technology without emission of the surrounding influencing ruinous material.(清洁的技术,不会泄漏对环境有破坏性的物质)5. High production safety(高的生产保险)−machine up time > 97 %(开动率大于97%)−reject rate < 0.05 %(剔除率小于0.05%)−quality controlled components 100 %(100%质量监控)−tool monitoring system(刀具监控系统)−rolling force monitoring system which guarantees that only correct deep rolled parts will be transferred to the next operation(滚压力监控系统,确保只有正确的深滚压工件会传送到下一工位)−on request each deep rolled part will be marked by stamping unit (每一个滚压合格的工件会打上标记)6. Cost saving by undercut design of fillet radii in finish grinding operations because bearing widths – except center thrust bearing - will be finished to tolerance by turn broaching or turn - turn broaching in previous operations. Further for finish grinding bearing diameter of crankshafts with T.I.R. < 0,12 mm lower grinding capacity will berequired.(因为轴颈的宽度,除了止推轴颈,会在前面的工序由车拉或车车拉完成,精磨工序就不用磨侧面和圆角,从而节约成本。
曲轴圆角滚压加工的方法和作用
曲轴圆角滚压加工的方法和作用曲轴的强化,常用的有圆角滚压、喷丸、圆角淬火、氮化等,而圆角滚压工艺具有以下的优点:提升疲惫强度的幅度为30%-200%;加工成本低,可使用强度较低的材料;加工时间短(<3分钟/根);工艺简单;设备价格低。
该工艺已在国外广泛应用于汽车内燃机曲轴的制造,尤其在中小功率内燃机及轿车发动机曲轴上使用更加普遍。
典型切线滚压沉割圆角加工时滚轮与曲轴的位置关系,滚轮和曲轴分别绕自身轴线旋转并在圆角处对滚曲轴滚压显著提高曲轴疲劳强度的机理在于:①滚压后形成沿一定层深分布的残余压缩预应力,曲轴滚压强化本质上属于一种预应力强化手段,滚轮在滚压力的作用下,使金属表层产生塑性变形,并产生长久的残余压应力,这种残余压应力可以抵消部分在交变弯曲力矩作用下的拉应力和冲击力,部分或全部消除拉应力,使疲劳强度大幅度提高,一般认为残余压缩预应力是曲轴强度提高的主要原因;·②表层形貌的改变和表层材料的硬化,由于滚轮以较大的滚压力作用在曲轴圆角表面,使表面微观不平度减小,降低圆角粗糙度,减小金属表面的应力集中,使裂纹萌生时的疲劳寿命大大地增加,从而达到提高零件疲劳强度的目的。
另外,滚压后表面微观组织结构发生了变化,如组织硬化、位错密度提高等,从而提高了防疲劳裂纹扩展的能力,使其扩展速率下降。
特别是对于球铁曲轴,由于磨削后在轴颈表面形成铁素体毛刺,这些毛刺用其他加工方法很难完全消除,使轴瓦磨损加大。
而滚压时支撑轮辗过轴颈表面,将毛刺压入轴颈表面,有利于提高轴瓦的寿命,这是球墨铸铁曲轴尤其适合滚压强化的主要原因。
上述分析表明,曲轴滚压强化效果的改善需要从两个方面考虑,即合理控制滚压载荷以获得数值大小适中、分布合理的滚压残余压应力;合理设计并选择滚压运动及结构参数以改善被滚压表面的形貌、消除微观裂纹。
2怎样更好的运用曲轴连杆轴机体、曲轴连杆机构是发动机的主要部分,是发动机产生动力和输出动力的机构,可使活塞的直线往复运动转变为旋转运动。
曲轴滚压圆角
曲轴圆角滚压强化工艺介绍曲轴圆角滚压强化工艺是提高曲轴疲劳强度最有效的手段之一,是实现曲轴“以铁代钢”的关键工艺。
经圆角滚压后的曲轴产品,由于内部应力的重新分布,必然存在较大的物理变形,工艺过程参数如不加以优化,很容易造成批量的不合格品。
解决形变问题是发挥曲轴圆角滚压工艺优势的门槛。
曲轴是发动机中的主要零件之一,在发动机五大件中是最难保证加工质量的零件。
曲轴服役工况条件恶劣,其失效形式一般是轴颈磨损和疲劳断裂。
疲劳断裂往往是破坏性的,涉及安全方面,必须高度重视。
提高曲轴疲劳强度常见的强化工艺大致有以下五种:1.氮化:曲轴氮化包括气体软氮化、离子氮化和盐浴氮化等。
氮化能提高曲轴疲劳强度的20%-60%,适用于各类曲轴。
2.喷丸:曲轴经喷丸处理后能提高疲劳强度的20%-40%,但因喷丸时须保护轴颈表面,故采用较少。
3.圆角与轴颈同时感应淬火:该强化方式应用于球铁曲轴时,能提高疲劳强度的20%,而应用于钢轴时,则能提高100%以上,故在钢轴中应用比较普遍。
4.圆角滚压:由于国内只有少数厂家实现了曲轴圆角滚压强化工艺,且大多数采用的相关工艺设备是国外引进的,故无具体数据。
根据统计资料:球铁曲轴经圆角滚压后寿命可提高80%-200%,钢轴经圆角滚压后寿命可提高70%-150%。
5.复合强化:就是应用多种强化工艺对曲轴进行强化处理,例如曲轴轴颈氮化加圆角滚压工艺等。
由以上可知,圆角滚压对提高曲轴疲劳强度有显著作用。
目前汽车曲轴以及工程机械用发动机曲轴越来越多的采用圆角滚压强化工艺,国外轿车发动机曲轴几乎全部采用圆角滚压工艺。
由于圆角滚压可大幅度提高疲劳强度,因此它成为曲轴“以铁代钢”的关键工艺。
就目前而言,曲轴圆角滚压强化工艺已成为提高产品竞争力的重要手段。
曲轴圆角滚压强化机理1.曲轴疲劳断裂的原因曲轴在发动机中工作时承受很大的弯曲应力和扭转应力。
如图1所示,曲拐顶部受压力P时,曲拐两内侧圆角过渡处表现为拉应力,主轴圆角过渡处则为压应力;另外,曲轴还承受惯性力矩、输出扭矩、扭振力矩,受力情况十分复杂。
滚轧工艺在曲轴斜油孔加工中的应用
孔 , 以 保 证 斜 油 孔 的 质 量 , 止 曲轴 油 腔 泄 漏 。 可 防
保 证 了 机 车 的 正 常 操 纵 , 保 铁 路 运 输 安 全 畅 通 。口 确
收 稿 日期 :O 2—0 2O 5—2 3
—
5
一
维普资讯
现 场 经 验
铁 道 机 车 车辆 工人 第 7期 2 O O2年 7月
积 屑瘤 , 导致 已加 工 面拉 毛 , 曲轴斜 油孔 的加工 难 以达 到设 计要 求 。内孔 使
HB, 硬 度 不 均 匀 , 一 表 面 的 硬 度 值 甚 至 相 差 5 I 且 同 0F B,加 工 时 刀 具 易 产 生
一
o
① 放 大
图 1 1V 8 6 2 0曲 轴 斜 油 孔 示 意 图
() 车 在运用 中 , 操 纵端 总控 制 开 关 I 4机 非 K不 可 在 闭 合 状 态 。在 巡 检
其 加 工 工 艺 为 : 化 前 的 钻 孔 尺 寸 改 为 0 1l n 原 加 工 工 艺 是 氮 化 前 氮 4 n ( l 粗 钻 成 mm) 氮 化 后 扩 孔 分 为 2次 , 先 扩 成 06 t n孔 , 扩 成 0 7. ; 即 4 u t 再 4 5
ll , 证 第 2次 扩 孔 余 量 均 匀 , 孔 后 的 孔 内硬 度 均 匀 。 精 铰 孔 后 , 据 nn孔 保 扩 根 孔 的实测 尺 寸调整 滚轧 头 , 图 2 见 。根 据 外 套 刻 度 , 以 按 0 2 . 可 .5/n的 增 表 显 示后 , 立 即断 开非 操 纵 端 的开 K、2 , 应
曲轴强化工艺介绍
化学热处理
• 化学热处理是将钢件在含有活性元素的介 质中加热一定时间,使合金元素渗入表面 层或形成某种化合物的覆盖层,以提高钢 件的耐磨性、抗蚀性、疲劳抗力或接触疲 劳抗力等性能的工艺方法。通常,在进行 化学渗的前后均需施行合适的热处理,以 期最大限度地发挥渗层的潜力,并达到钢 件心部与表层在金相组织、应力分布等方 面的最佳配合。
化学热处理--渗碳
• 在富碳介质中使碳渗入低碳钢或低碳合金钢的表 面,以在保持心部高韧性的条件下获得高硬度的 表面层,从而提高工件耐磨性和疲劳强度。 • 渗碳后需进行机械加工的工件,硬度不应高于 30HRC。渗碳后的工件均需进行淬火和低温回火。 淬火的目的是使在表面形成高碳马氏体或高碳马 氏体和细粒状碳化物组织。低温回火温度为150200度。 • 渗碳是应用最早、最广泛的化学热处理工艺,常 用的有固体法、气体法、液体法以及其它方法等。
曲轴强化艺介绍
强化的原理
• 在工件的表面尤其是在容易断裂的表面产 生压应力,内部的压应力导致了疲劳强度 的增加 。
强化处理的方法
• • • • 1.圆角深滚压 2.淬火 3.化学热处理 4.喷丸
圆角深滚压
• 深滚压工艺通过内部压应力,材料硬化,主轴颈和连杆轴颈临界圆角区域光 整等效果来增强在动载荷下的部件强度。长久以来,这种工艺被成功的用在 大批量生产的曲轴和轮轴的强度增加中。对于再次加工,一道车削工序就足 够了,轮廓磨削不再必要。深滚压的花费非常低,尤其当和铸铁材料组合时, 相当经济。 优点: 优点:
化学热处理--渗氮
• 在含有活性氮的介质中使工件表面渗入氮元素, 以提高工件的硬度、耐磨性、疲劳强度及红硬性 等的化学热处理工艺,称为抗磨渗氮,简称渗氮 (旧称氮化)。 • 渗氮过程在钢的相变温度以下(450-600度 )进 行,因而工件变形较小,加以渗层硬度较高,工 件的耐磨性及疲劳性能良好,因而这一工艺得到 了广泛的应用。 • 由于渗氮工艺的发展,凡含有Cr、Mo、V、Ti、 Al等元素的低、中碳合金结构钢、工具钢、不锈 钢等均可进行渗氮
曲轴加工工艺
(2) 造型
气流冲击造型工艺明显优于粘土砂型工艺,可获得高精度的曲轴铸件,该工艺制作的砂型具有无反弹变形量等特点,这对于多拐曲轴尤为重要。目前,国内已有一些曲轴生产厂家从德国、意大利、西班牙等国引进气流冲击造型工艺,不过,引进整条生产线的只有极少数厂家,如文登天润曲轴有限公司引进了德国KW铸造生产线。
(1) 熔炼
高温低硫纯净铁水的获得是生产高质量球墨铸铁的关键。国内主要是以冲天炉为主的生产设备,铁水未进行预脱硫处理;其次是高纯生铁少、焦炭质量差。目前已采用双联外加预脱硫的熔炼方法,采用冲天炉熔化铁水,经炉外脱硫,然后在感应电炉中升温并调整成分。目前,在国内铁水成分的检测已普遍采用真空直读光谱仪来进行。
曲轴制造技术/工艺的进展
1、球墨铸铁曲轴毛坯铸造技术
球墨铸铁曲轴的生产继QT800-2、QT900-2等几种牌号后,广西玉柴等经过攻关已能稳定生产QT800-6牌号的曲轴,为曲轴“以铁代钢”奠定了基础。
(1) 熔炼
高温低硫纯净铁水的获得是生产高质量球墨铸铁的关键。国内主要是以冲天炉为主的生产设备,铁水未进行预脱硫处理;其次是高纯生铁少、焦炭质量差。目前已采用双联外加预脱硫的熔炼方法,采用冲天炉熔化铁水,经炉外脱硫,然后在感应电炉中升温并调整成分。目前,在国内铁水成分的检测已普遍采用真空直读光谱仪来进行。
国外的曲轴砂带抛光机可同时抛光主轴颈、连杆轴颈、圆角、轴肩及止推面。其结构均采用对夹式,每个轴颈上用4片垫块(中凹型)压紧砂带;垫块和砂带宜根据工件材质和硬度选择;机床上的卷带机能保证每个轴颈都有一段新砂带(长度可调)参加工作;抛光的方式以超精加工的原理进行。其效率和效果都远远优于油石。
对于球铁曲轴的抛光与磨削,由于球铁内的铁素体磨削后会形成突起毛刺,所以应使轴的磨削转向与工作转向相反,抛光转向与工作转向相同。这样才能在抛光中有效地去除毛刺,避免工作时刮伤轴瓦。(end)本类相关文章