
双表找正的基本方法
双表找正法
一采用两块百分表分别测定连轴节径向和轴向的找正情况。
在使用该法对联轴节进行找正的操作中,一般分两步进行。
第一步是用钢板尺和塞尺进行初步找正。
即用钢板尺在连轴节外圆面的不同轴向位置上进行靠测,利用透光法检查两联轴节的同心度情况。
并用塞尺测定两联轴节对口间隙情况,以确保联轴节两端面的平行度及一定的间隙值。
第二步采用两块百分分表进行精找,即由两块表分别鉴定轴向与径向的调整值,直至确保合格为止。
二.在采用“二表找正法”时应注意
①由于一般连轴节的外圆加工的光洁度较差,不利于找正时百分表环向移动。
所以常在联
轴节外圆环面上取上、下、左、右各相隔90度的测点位置,测点距靠背轮边缘约10~15毫米并将各测点做好记号以供复用。
在实际测定时常需多次测定以达到更合适的找正数据。
除了以上找正时单轮转动方法以外,现在常用双轮同时转动的方法,即使联轴节组同时旋转,并分别测定四个位置上的数据。
这种方法的优点是:测点的百分表触头基本上只作很有限的位移,对测定结果的准确度是有利的。
②对测出数值应进行复核,复核的方法是将联轴节再向前转动,核对各位置的测量数值不
应有变动;若有变动,则可能是找正架安装固定不牢、百分表固定不牢、轴有窜动等原因;查明情况,重新测量;所测数值上+下应该等于左+右;如果不相等,钳工称之为丢数,也应查明原因,消除后重新测量。
③对于联轴节外缘比较宽的要考虑采用的百分表支架要有适当的刚性和稳定性。
百分表在
主轮上的固定要可靠,在使用磁力表座时也可以采用包箍等方法来固定百分表架。
④在测量过程中,使百分表首先位于上方垂直的位置0°把百分表指针调至零位,为使测量有一定范围,一般让表处于量程的一半位置。
然后将两半联轴器顺次转到90°、180°、270°三个位置上,分别测出a2、s2、;a3、s3;a4、s4。
将测得数值记在记录图中。
当两半联轴器重新转到0°位置时,百分表的读数应该归零。
否则应检查其原因,轴是否有窜动,百分表是否牢固,并予消除,然后再继续测量,直到所测得的数值正确为止。
在偏移不大的情况下,最后测得数据应该符合下列条件:a1﹢a3﹦a2+a4;s1+s3=s2+s4。
其中a为径向表读数,s为轴向表读数。
在测量过程中,如果由于基础的构造影响,使联轴器最低位置的径向间隙a3和轴向间隙s3测不到,则可根据其他三个已测的间隙数值推算出来:
A3=a2+a4-a1;s3=s2+s4-s1
轴向径向
A1 s1
A4 a2 s2
A3 s3
最后,比较对称点上的两个径向间隙和轴向间隙数值如a1和a3;s1和s3,如果对称点的数值相差不超过规定的数值时,则认为符合要求,否则要进行调整。
调整时通常采用在垂直方向加减主动机支脚下面的垫片或在水平方向移动主动机位置的方法来实现。
对于粗糙和小型的机器,在调整时,根据偏移情况采取逐渐近似的经验方法来进行调整
即逐次试加或试减垫片,以及左右敲打电机来进行调整。
对于精密的大型的机器,在调整时,则应该通过计算来确定加减垫片的厚度和左右的移动量。
三找正联轴器时,一般可能遇到如图所示的四种情况:
① S1=s3,a1=a3如图一所示,这表示两半联轴器的端面互相平行,主动轴和从动轴的
中心线又同在一条中心线上,这时两半联轴器处于正确的位置。
此处s1、s3和a1、
a3表示在联轴器上方和下方两个位置上的轴向间隙和径向间隙。
②S1=s3,a1≠a3,如图二所示,这表示两半联轴器的端面互相平行,两轴的中心线不
同轴。
这时两轴的中心线之间有径向位移,即两轴没有开口,只有径向位移。
这时只调整两轴的径向即可。
③S1≠s3,a1=a3如图三所示,这表示两半联轴器的端面互相不平行,两轴的中心线相
交,其交点正好落在主动轴的半联轴器的中心点上。
这时两轴的中心线有倾斜的角位移,也就是说两轴只有开口没有径向位移,只需调整开口即可。
④S1≠s3,a1≠a3,如图四所示。
这表示两半联轴器端面互相不平行,两轴的中心线的
交点又不落在主动轴的半联轴器的中心点上。
这时两轴的中心线既有径向位移又有角位移。
即既有开口又有径向位移,这时两轴径向和轴向都需调整。
四找正时的计算:
对于第一种情况,两轴同心不用调整。
第二种情况,只调整径向数值为a1-a3/2即为加减径向表读数的一半。
第三种情况如图
为了使两半联轴器平行,必须在电机的支脚2下加上厚度为x毫米的垫片才能达到。
此处x的数值可以利用图上两个相似三角形的比例关系算出:
x/L2=b/D x=bL2/D
式中b为在0°与180°两个位置上测得轴向间隙的数值即轴向表的读数;
D为联轴器的直径
L2为电机两支角之间的距离
由于支脚2垫高了,而支脚1底下没加垫,因此电机轴会以支脚1为支点发生很小的转动,这时两半联轴器的端面虽然平行了,但是电机轴上的半联轴器的中心却下降了y毫米此处y的数值同样可以利用两个相似三角形的关系比例算出:
y/L1=x/L2 y=xL1/L2=bL1/D
式中L1为电机支脚1到半联轴器测量端面之间的距离,简单总结为为使两半联轴器平行在支脚2处加的垫片的数值为电机两支角之间的距离是联轴器直径倍数再乘以轴向表读数。
轴中心线下降的计算方法为电机前支角到联轴器测量端面的距离除以联轴器直径。
所以电机前支角所加垫片为y毫米,电机后支角所加垫片为x+y的数值。
第四种情况既有径向位移又有角位移如图所示
第一个步骤:先使两半联轴器平行。
先按上述计算方法算出电机后支脚应加垫片厚度x毫米,由于电机后脚加垫片轴中心线下降的数值为y毫米,所以为使两轴平行电机后脚加的垫片为x+y毫米;前脚加的垫片为y 毫米。
第二步再使联轴器同轴
径向位移的数值e=a1-a3/2也就是径向表读数的一半。
再加上上一步为使两轴平行计算出的前后支脚应加的垫片厚度,即前支角加的垫片厚度为y+e毫米,后支脚加的垫片厚度为x+y+e毫米。
电机一般有四个支脚,在加垫片时,电机两个前脚应同样厚度的加的垫片,二两个后支脚也要加同样厚的垫片。
五下面举一个联轴器找正的计算实例
电机两支脚之间的距离L=1000mm,其前支脚到联轴器测量平面之间的距离L1=500mm,联轴器的计算直径D=400mm,找正时所测得的径向间隙和轴向间隙数据见下图所示,为使两轴同心,试求电机前支脚和后支脚底下应加或应减的垫片厚度。
(注:百分表的表针打在电机的靠背轮上)
第一步:使两半联轴器平行
由于轴向测得的数据下面的比上面的数值大,即为下张口(也就是说电机的后支脚高),必须减去电机后支脚的垫片,降低电机后支脚的高度。
可用以下公式计算
电机后支脚应撤的垫片厚度= (轴向上下数值之差/ 联轴器直径)×电机两支脚之间的距离
即:(0.32 / 400)×1000 = 0.8mm 所得的数值0.8mm即为电机后支脚应撤的厚度由于电机的后支脚撤掉了0.8mm,致使电机的靠背轮向上抬起,抬起了多少呢?我们可以用相似三角形的比例关系来计算:
X / 500 = 0.8 / 1000 即X=0.4mm
也就是说当电机的后支脚撤掉了0.8mm后,电机的靠背轮向上抬起了0.4mm。
即电机轴的中心抬高了0.4mm,这时候两轴处于平行状态。
第二步:使两半联轴器同心
由径向表测得的径向数值看,电机本身就高0.2mm(径向中心偏差的数值应为径向上、下数值之差的一半),所以为使两半联轴器同心,电机的前支脚应撤掉0.4+0.2=0.6mm;后支脚应撤掉0.8+0.4+0.2=1.4mm;
至于联轴器左右的偏差可用机组配带的顶丝、手锤或千斤顶进行左右调整,直至百分表测得的轴向和径向上下、左右的数值在规定的设备技术要求范围内。
六带减速器的机组找正应该让中间的减速机作为基准,在它不动的基础上,在电机的支脚下加减垫片使电机与减速器同轴。
然后在设备支脚下加减垫片使设备与减速机同轴。
例如光化车间的B6401压缩机找正时应该以中间的减速器为基准在电机和压缩机的支脚加减垫片来
保证电机和减速器同轴;以及压缩机和减速器同轴。
2表法找正

2表法:一个测外圆,一个测平面,记录0度,90度,180度,270度数据,通过上表数据减去下表数据,左表数据减去右表数据,可以得到端面的上下偏差,端面左右偏差,径向上下偏差,径向左右偏差。
利用测点到电机前脚距离及后脚距离和联轴器直径计算前脚调整的尺寸=上下偏差*前脚距离/联轴器直径后脚调整的尺寸=上下偏差*后脚距离/联轴器直径左右就看着表调整吧。
联轴器的找正是机器安装的重要工作之一.找正的目的是在机器在工作时使主动轴和从动轴两轴中心线在同一直线上.找正的精度关系到机器是否能正常运转,对高速运转的机器尤其重要.两轴绝对准确的对中是难以达到的,对连续运转的机器要求始终保持准确的对中就更困难.各零部件的不均匀热膨胀,轴的挠曲,轴承的不均匀磨损,机器产生的位移及基础的不均匀下沉等,都是造成不易保持轴对中的原因.因此,在设计机器时规定两轴中心有一个允许偏差值,这也是安装联轴器时所需要的.从装配角度讲,只要能保证联轴器安全可靠地传递扭矩,两轴中心允许的偏差值愈大,安装时愈容易达到要求。
但是从安装质量角度讲,两轴中心线偏差愈小,对中愈精确,机器的运转情况愈好,使用寿命愈长。
所以,不能把联轴器安装时两轴对中的允许偏差看成是安装者草率施工所留的余量。
1.联轴器找正时两轴偏移情况的分析机器安装时,联轴器在轴向和径向会出现偏差或倾斜,可能出现四种情况,如图1所示。
图1联轴器找正时可能遇到的四种情况根据图1所示对主动轴和从动轴相对位置的分析见表1。
表1联轴器偏移的分析2.测量方法安装机器时,一般是在主机中心位置固定并调整完水平之后,再进行联轴器的找正。
通过测量与计算,分析偏差情况,调整原动机轴中心位置以达到主动轴与从动轴既同心,又平行。
联轴器找正的方法有多种,常用的方法如下:(1)简单的测量方法如图2所示。
用角尺和塞尺测量联轴器外圆各方位上的径向偏差,用塞尺测量两半联轴器端面间的轴向间隙偏差,通过分析和调整,达到两轴对中。
单、双表找正对中方法技巧(图文详解)

单表对中找正的装架示意图图1 为单表双打使用单表双打对中法的前提条件图2图中:S—两转子轴头之间的距离;D—联轴节的外径。
前提条件:S≥D/2轴端距离越大,联轴节的直径越小,计算就越准确,当S≥D/2时,单表双打对中法对张口的敏感性强,对中的精度可以达到更高的水平。
•联轴节直径比较大,端面跳动显著,建议用三表法(或双表法);•联轴节直径比较小,端面跳动较小,建议用单表法,单表法适用于长联轴节(指中间接筒较长)设备对中。
单表双打对中法的数据记录规定当把表架固定在A转子的轴头上,表杆头触到B转子的联轴节的外圆上时,如(E)所示,叫A打B,记A→B。
当把表架固定在B转子的轴头上,表杆头触到A转子的联轴节的外园上时,如(F)所示,叫B打A,记B→A。
图3记录如下:图4在两次打表的过程中,盘车时的旋转方向必须相同,在记录时,四个方向的数据要一一对应,便于下一步进行计算和张口方向的判断。
数据有效性判则数据要“园”当我们取在0°时表的读数为零,盘表一周回到0°位置时,表的读数要回零。
否则,我们称数据不“园”,为无效数据,要查找原因。
造成数据不园的原因:•百分表不准(先检查表是否回零);•表架没有拧紧(用手指轻敲表架,看表针是否转动);•磁力表座的磁力不够,未吸牢(同上);•联轴节的外圆不园,盘车时两联轴节没有转动相同的角度。
(确保转动相同的角度)。
遵守数据有效性判则关于径向偏差的测量为什么两转子径向的实际偏差值等于表值的一半?(即为什么实际偏差值是表值的一半?)如图所示:以垂直方向为例,假设A、B两转子的高低差为h,联轴节的外圆半径为R。
图5当我们以A转子的轴心为基准,可测得B转子联轴节的最高点的实际高度为:当我们以A转子的轴心为基准,可测得B转子联轴节的最低点与A转子轴心的高度差为:上两式相减得:当在顶点位置时把表调为零,即L1=0,得:h=L2/2。
所以:两转子径向的实际偏差值等于表值的一半?(说明:该判则在水平方向也适用)单表对中张口方向的判断张口值的计算公式图6图7垂直方向的张口值的计算公式:水平方向的张口值的计算公式:式中:⊥A—垂直方向(上下)的张口值;∥A—水平方向(左右)的张口值;S—两联轴节端面之间的距离;d—联轴节的外圆直径(打表处)。
浅谈设备找正
浅谈设备找正摘要本文简述了转动设备检修中,联轴器常见的几种找正方法以及适用情况,重点对找正过程中常遇到的几种错误方法加以阐述。
指导员工采用正确的找正方法,避免走弯路或出现误差,从而快速保质的完成对中检修。
关键词:找正联轴器单表法双表法三表法前言:联轴器找正是转动设备检修过程中的重要环节,找正目的是使转动设备的主动轴与从动轴两轴的中心线在同一直线上,消除设备在运转过程中联轴器处的机械应力。
一旦找正不好,会直接导致运转设备振动大、轴承损坏、联轴器膜片或注销磨损以及其它部件过早失效。
因此找正的精度是设备能否正常运转,配件能否长周期使用的关键。
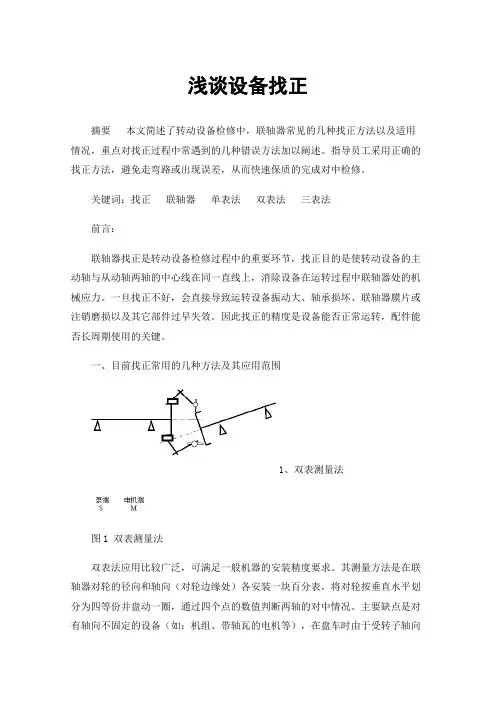
一、目前找正常用的几种方法及其应用范围1、双表测量法图1 双表测量法双表法应用比较广泛,可满足一般机器的安装精度要求。
其测量方法是在联轴器对轮的径向和轴向(对轮边缘处)各安装一块百分表,将对轮按垂直水平划分为四等份并盘动一圈,通过四个点的数值判断两轴的对中情况。
主要缺点是对有轴向不固定的设备(如:机组、带轴瓦的电机等),在盘车时由于受转子轴向窜动的影响,其端面的位移数据会产生误差。
因此,这种测量方法适用于由滚动轴承支撑的转轴及轴向窜动比较小的中、小型机器。
2、三表测量法三表测量法与两表测量法不同之处是在联轴器对轮轴向多安装了一块百分表,目的是消除轴在盘车时窜动对轴向读数的影响。
其又可采用两种方法:方法1,将多加的百分表安装指向转子轴心位置,其主要作用是盘车时用来显示转子的轴向窜量,在计算轴向数值时根据转子窜动方向将该数值减去或加上,此种方法必须保证百分表安装在转子轴心处,否则会略有偏差。
方法2,与轴中心等距离处对称布置两块百分表,两块表同时测量联轴器对轮轴向数值,最后将两表数值相减,除去转子窜量对轴向数值的影响,由于两块表都测量了联轴器的轴向偏差,因此还需将相减后的数值除以2,即为两联轴器轴向数值偏差。
3、单表测量法图4单表测量法单表法它是近年来国外应用日益广泛的一种联轴器找正方法。
联轴器找正方法

联轴器的对中找正的方法目前大体分为两类: (一)直接测量法。检测时一般直接用直尺、直角尺或塞尺,分别测量出两半联轴器外缘的径向偏差和两端面处的轴向间 隙。用这种方法找正,误差较大,精确度低,多用于转速低的、找正精度要求不高的机组。 (二)使用找正工具测量法。 这是机器安装及检修过程中普遍采用的一种方法。检测时首先选定基准轴,然后以基准轴为准,通过一系列的检测,得 出主动轴和从动轴分别在两半联轴器的端面的轴向倾斜、径向位移的偏差,从而以检测数值确定出从动机各支脚处的调整量 及调整方向,通过改变垫片的厚度,以使机组对中状况在允许的偏差范围之内。 直接测量法, 由于误差大,操作比较简便,使用场合不多。现在用找正工具测量方法中,我们常用百分表找正方法,总 结出来,跟大家交流学习。
联轴器找正方法简介
简介两表法和三表法
联轴器找正
泵和电机的联轴器所连接的两根轴的旋转中心应严格的同心,联轴器在安装时必须精确地找正、对中,否则将会在联轴 器上引起很大的应力,并将严重地影响轴、轴承和轴上其他零件的正常工作,甚至引起整台机器和基础的振动或损坏等。因 此,泵和电机联轴器的找正是安装和检修过程中很重要的工作环节之一。
一般机器对中找正时常采用双表法。如下图所示。
2020/4/3
联轴器找正
• 示意图
2020/4/3
联轴器找正
• 找正支架须具有足够的刚性,百分表应牢固地安装在支架上。表的旋转半径越大测量 精度越高。将两半联轴器的外圆周相隔90。分成四等分,并做出标记。使第一个标记 对准主动轴联轴器的相对应部位按机组运转方向,同时转动两轴每转动9O。分别记下 两块表的读数,当转动一周轴转回到初始位置时,两块表的读数均应回到“0”位,如 有误差。应查明原因。读数时要注意表的“正” 、负”方向。表的指针顺时针转过的 读数为“正“,逆时钟转过的读数为“负”。而且百分表在轴的径向读数的垂直方向 的两个数值之和与水平方向的两个数值之和应相等,轴向也是如此,如果不相等,应 查明原因,处理后重新测量。
图文解说,机泵双表找正!
图文解说,机泵双表找正!来源:石化一线联轴器找正又叫找同心。
泵、电机都安装完之后,最后一项工作就是泵与电机找同心,也就是使泵与原动机的轴心在同一直线上,使之在运转中不致使振动。
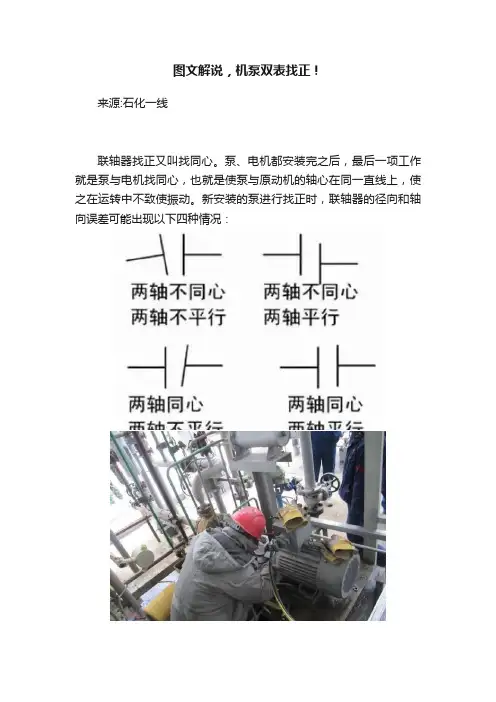
新安装的泵进行找正时,联轴器的径向和轴向误差可能出现以下四种情况:方法一:一般的泵(水泵、小油泵)可以用平尺或塞尺进行粗测,但是对大多数设备都需要精测,用百分表进行测量。
一般机泵的水平度已找好,以机泵的对轮为基准,测定与调整电机对轮,来保证电机与机泵两轴对中。
注:a1、a2、a3、a4 表示径向间隙,S1、S2、S3、S4 表示轴向间隙测量时先测出百分表在0o时的径向间隙a1 和轴向间隙S1,然后分别测出90o、180o、270o的径向与轴向间隙,并分别记录于上图所示的圆内与圆外。
测量回到0o时,必须与原始读数一致,否则要查找原因,一般由轴窜动或地脚螺栓松动所致。
最后测量数据还须符合以下条件,才表示计算正确。
a1+a3=a2+a4 S1+S3=S2+S4方法二:泵两表找正:把百分表架到泵端,将百分表对零,将对轮旋转一圈,每90度得到一个数值,最后百分表转回其始位时必须回零,左右读数相加应该等于上下数值相加之和。
然后根据读数分析出两轴的相对空间位置状况,根据偏差值作出适当调整。
首先调整联轴器的左右偏差到允许值,然后调整高低至标准之内。
找正公式:S1= ±(对轮轴向差值(张口绝对值)×支脚1到测点距离)÷测点直径±圆周径向插(差)值/2S2= ±(对轮轴向差值×支脚2到测点距离)÷测点直径±圆周径向插(差)值/2第一个±:如果对轮是上张口,取“+”号;如果是下张口,则取“-”号可理解为从上往下盘第二个±:电机低时取“+”;电机高时取“-” 可理解为从上往下盘表是正写正是负写负S1是正的话(上张口且电机偏低),说明应该垫垫片,S1数即是要垫的垫片厚度.另:测点直径为测表点旋转直径,而不是联轴器直径。
逆向圆周双表找正法结合电脑

逆向圆周双表找正法结合电脑对联轴器对中的工艺培训教材设备工程公司技术质量科2009年4月目录1.联轴器不对中 (1)⑴联轴器不对中形式 (1)⑵不对中的类型 (1)⑶混合不对中 (1)2. 对中常用方法 (2)⑴直(塞)尺法 (2)⑵外圆—端面法 (2)⑶逆向圆周法 (2)⑷激光找正仪法 (2)3、逆向双表圆周对中法简介 (3)⑴对中方法说明 (3)⑵对中调整约定 (3)⑶工艺优点 (4)⑷工艺缺点 (4)4. 找正事例 (4)⑴.对中值–百分表读数 (4)⑵不对中误差计算–垂直方向 (4)⑶对中误差计算–水平方向 (5)5. 用CAD软件绘图显示不对中值步骤 (7)6.用EXCEL表格表示不对中值 (7)7.修正不对中 (8)8. 软脚的调整 (8)⑴软脚 (8)⑵软脚类型 (9)⑶软脚粗调整方法 (9)⑷软脚精调整方法 (9)9.对中实施程序 (10)⑴对中准备工作 (10)⑵.对中调整修正过程 (10)1.联轴器不对中⑴联轴器不对中形式水平不对中(从上部看 )垂直不对中(从侧面看)⑵ 不对中的类型平行(圆周)不对中 角度(端面)不对中⑶混合不对中2. 对中常用方法所有对中方法的测量都是在轴和联轴器上⑴直(塞)尺法⑵外圆—端面法⑶逆向圆周法⑷激光找正仪法3、逆向双表圆周对中法简介⑴对中方法说明通过同时转动相邻的两台机器转子,使径向固定在联轴器或轴上的百分表围绕轴旋转中心旋转,得到一组百分表读数来判断两台机器不对中对中的一种方法。
要求取得的读数是百分表尽可能接近水平和垂直两个平面位置的值。
机器被分为固定(基准)端和调整端,面向机器,调整端在左手侧。
移动端侧百分表在上,固定端百分表在下按照后面给出的公式计算,如结果是:正值—表示调整端设备低或靠近你.负值—表示调整端设备高或远离你.⑶工艺优点1. 工艺简单、易被找正人员掌握,2. 找正精度高,在联轴器对中条件允许状态下应优先选用3. 无须拆除联轴器短接,避免了因现场存放损伤或丢失短接和连接螺栓。
双表找正法计算公式详解
双表找正法计算公式详解《双表找正法计算公式详解》嗨,小伙伴们!今天咱们来唠唠这个双表找正法的计算公式,这可特别有趣呢,就像一场神秘的数字游戏。
我先给你们说说啥是双表找正法吧。
想象一下,有个大机器,它的各个部件得安装得特别精准才行,就像搭积木,每一块都得放在准确的位置上。
双表找正法呢,就是用两块表来帮助我们确定这些部件的位置是不是正确的办法。
咱们先来说说其中一块表,就叫它表A吧。
表A测量的是一个方向上的数值变化。
比如说,我们要安装一个长长的轴,这个轴得是水平的,那表A就能告诉我们这个轴在水平方向上是不是歪了。
表A的数值是怎么来的呢?它是根据一些测量点得来的。
假设我们在这个轴上选了几个点,从1点到n点,我们在每个点上测量表A的读数。
这就像我们在量身高的时候,在头顶、肩膀、腰这些地方做标记量一量一样。
那对于表A,我们有一个很重要的公式。
如果我们设第i个测量点的表A读数是Ai,第j个测量点的表A读数是Aj,那这两点之间的偏差值怎么算呢?偏差值就等于Aj - Ai。
这就好比你和你的小伙伴比身高,你的身高是Ai,小伙伴的身高是Aj,那你们俩身高的差值就是这么简单算出来的。
这时候你可能会想,这就完了?当然不是啦!咱们还有表B呢。
表B测量的是和表A垂直方向上的数值变化。
就好比表A管着东西方向,表B就管着南北方向。
表B的读数计算也类似表A。
如果第i个测量点的表B读数是Bi,第j个测量点的B读数是Bj,那这两点之间的偏差值就是Bj - Bi。
现在,我们把表A和表B结合起来看。
这就像是把东西方向和南北方向的信息合起来,才能准确知道一个地方在地图上的位置一样。
如果我们要计算两个测量点之间的综合偏差呢?这时候就有一个超级酷的公式啦。
这个综合偏差等于根号下((Aj - Ai)²+(Bj - Bi)²)。
哇,这个公式看起来有点复杂,但是你仔细想想,就像我们要知道从一个点到另一个点的真正距离,不能只看东西方向走了多远或者南北方向走了多远,得把这两个方向的距离合起来算才行呢。
(完整版)双表找正的基本方法
双表找正法一采用两块百分表分别测定连轴节径向和轴向的找正情况.在使用该法对联轴节进行找正的操作中,一般分两步进行。
第一步是用钢板尺和塞尺进行初步找正。
即用钢板尺在连轴节外圆面的不同轴向位置上进行靠测,利用透光法检查两联轴节的同心度情况.并用塞尺测定两联轴节对口间隙情况,以确保联轴节两端面的平行度及一定的间隙值。
第二步采用两块百分分表进行精找,即由两块表分别鉴定轴向与径向的调整值,直至确保合格为止.二。
在采用“二表找正法"时应注意①由于一般连轴节的外圆加工的光洁度较差,不利于找正时百分表环向移动。
所以常在联轴节外圆环面上取上、下、左、右各相隔90度的测点位置,测点距靠背轮边缘约10~15毫米并将各测点做好记号以供复用。
在实际测定时常需多次测定以达到更合适的找正数据。
除了以上找正时单轮转动方法以外,现在常用双轮同时转动的方法,即使联轴节组同时旋转,并分别测定四个位置上的数据.这种方法的优点是:测点的百分表触头基本上只作很有限的位移,对测定结果的准确度是有利的。
②对测出数值应进行复核,复核的方法是将联轴节再向前转动,核对各位置的测量数值不应有变动;若有变动,则可能是找正架安装固定不牢、百分表固定不牢、轴有窜动等原因;查明情况,重新测量;所测数值上+下应该等于左+右;如果不相等,钳工称之为丢数,也应查明原因,消除后重新测量。
③对于联轴节外缘比较宽的要考虑采用的百分表支架要有适当的刚性和稳定性.百分表在主轮上的固定要可靠,在使用磁力表座时也可以采用包箍等方法来固定百分表架。
④在测量过程中,使百分表首先位于上方垂直的位置0°把百分表指针调至零位,为使测量有一定范围,一般让表处于量程的一半位置.然后将两半联轴器顺次转到90°、180°、270°三个位置上,分别测出a2、s2、;a3、s3;a4、s4。
将测得数值记在记录图中。
当两半联轴器重新转到0°位置时,百分表的读数应该归零。
电机找正方法总结
电机找正方法总结一般在安装机器时,首先把从动机安装好,使其轴处于水平,然后安装主动机,所以找正时只需调整主动机,即垂直方向偏差上,主动机的支脚下面用加减垫片的方法来进行调整,水平方向上的偏差用同样的方法计算,使用顶丝或千斤顶进行调整。
测量时百分表安装于从动轴上的专用支架上,表头在接触到电机轴靠背轮的外圆及端面。
具体步骤为:先测量偏差,找准电机靠背轮相对于从动机靠背轮的空间位置和偏差值,然后通过相似三角形计算电机的调整量。
一、测量偏差(1)、双表测量法(一点测量法)用两块百分表分别测量电机靠背轮外圆和端面同一方向上的偏差值,即在测量某方位上径向读数的同时测量该方位上轴向读数。
测量时,先测0°方位的径向读数A1 及轴向读数S1。
为分析计算方便,常把A1 和S1 的值调整为零,然后两半轴同时转动(可消除靠背轮不圆造成的误差),每转90°记录一次读数,将数据记录至表中。
当百分表转回到零位时,外圆记录径向读数A1、A2、A3、A4,端面记录读数S1、S2、S3、S4 必须与原零位读数一致,否则找出原因排除。
常见的原因是轴窜动或地脚螺栓松动,测量的读书符合下列条件才属正确,即:A1+A3=A2+A4;S1+S3=S2+S4端面不平行值(张口)的计算,不考虑轴向窜轴,计算公式为S=S1-S3,正值为下张口,负值为上张口。
左右张口为S=S2-S4,正值为S4 那边张口,负值为S2 那边张口。
上下径向偏差的计算公式为A=(A1-A3)/2,正值为电机靠背轮偏高,负值为电机靠背轮偏低。
左右径向偏差的计算公式为A =(A2 -A4)/2,正值为靠背轮偏右,负值为靠背轮偏左。
因为在轴向使用一只表不能消除轴向窜动的误差,故此方法适用于轴向窜动较小的中小型机器。
(2)、三表测量法(两点测量法)在轴中心等距处对称布置两块百分表,在测量一个方位上径向读数和轴向读数的同时,在相对的一个方位上测量轴向读数,即同时测量相对两方位上的轴向读数,可以消除在盘车时轴的窜动对轴向读数的影响。
双表找正计算法
2
2 150
电机前脚加0.41mm厚垫子,后脚加0.99mm厚垫子。
六、双表找正步骤
5、复测
加减垫之后,按如下顺序进行复测:
1)先调整水平面偏差符合找正要求;
2)再测量垂直面数据,保证: a1 a3 a2 a4 ,误差在
0.05mm以内。
b1 b3 b2 b4
六、双表找正步骤
3)按固定的顺序紧固螺栓后,径向表、轴向表在水平、垂直方 向的数值差符合找正的最终要求,找正结束。
七、注意事项
①表架应牢固,刚性好,以免松弛影响测量准 确度。
②表架固定在联轴器上应不影响盘车测量。 ③百分表应留有足够的余量,以免表杆顶死出 现错误数据。 ④测量前先消除虚脚,以免影响测量准确度。 ⑤测量的位置在复测时应一致,避免出现误差。 ⑥盘车时,应注意不要盘过头或没有盘够,以 免影响测量准确度。
固定侧
R
调整侧
A
B
LA LB
六、双表找正步骤
2)同步转动两转子,记录90°、180°、270°三个位 置径向表和轴向表的读书。
六、双表找正步骤
3)验证测量的数据: a1 a3 a2 a4 ,误差在
0.05mm以内。
b1 b3 b2 b4
a4 b4
a1 b1
b2 a2
b3 a3
六、双表找正步骤
双表找正计算法
张国祥
目录
一、找正的必要性及目的 二、找正方法及使用范围 三、准备工作及要求 四、百分表结构 五、百分表使用方法 六、双表找正步骤 七、注意事项
一、找正的必要性及目的
1、找正的必要性 机泵在安装或检修后必须精确地对中找正,否则
将在联轴器上引起很大的应力,并将严重地影响轴、 轴承和轴上其它零件的正常工作,使振动值超标,甚 至引起整台机器的和基础的振动和损坏,尤其是高转 速设备。 2、找正的目的