
物料进厂检验表单
原材料检验流程
Scant-length
10.
弯曲
Curved
11.
扭弯
Distorted
12.
虫孔
Wormholes
13.
开裂
Cracks
14.
杂水
Other species
15.
其他
Missccllancous
说明
(delail Remark)
检验员
(Inspector)
主管
(Supervisor)
厂长
(Factory Manager)
4、检验合格的原材料由品管员通知仓库和挑板组进入挑板;检验不合格的通知采购和生产厂长进行确认并退货处理;需要特采的必须有产品总经理确认。
5、如果是生产急需的来料,在来不及检验和试验时,由生产厂长根据实际产品状况提报,产品总经理签核放行,仓库需要见到产品总经理签核的紧急放行单方可以将原材料发放到挑板组挑板;紧急放行坯料品管员需取样做实验,检测结果不合格的物料进行跟踪和呈报给产品总经理并做好档案记录。
□优良(Excellent)
□一般(Passed)
□拒收(Rejected)
判定者:
许可水评:
(Moiture Congtent Tolerouce)
合格率:
(Passing Percentage)
含水率:
(Moisture Coatent)
项次
规格
(Cpes)
不量项目
Defects
不良数量(Qty)
《到厂清单》
《原材料检验报告单》
《原材料全检报告》
《紧急放行单》
湖州大自然木业有限公司
原材料到厂清单
部门:时间:
IQC进料检验作业指导书
IQC进料检验作业指导书模板1.适用范围:凡本公司生产之成品﹑半成品及供应商所交入之原材料﹑注塑件﹑委外喷漆加工品等。
2.目的:为确保公司产品的品质,降低生产成本,从所购进之原物料﹑注塑件﹑委外喷漆品﹑特采不合格品之量测和监控,来执行品质的管制作业及做成完整的检验报告,并针对产品发生品质异常作纠正及改善措施,以避免误用及防止不良品的再次发生。
3.检验参考资料:3.1制定符合公司品质标准之原物料﹑注塑件﹑委外加工品之检验规范。
3.2原物料依所需之规格制定,作为供应商供料验收之标准,以利双方品质确认。
3.3委外加工品依检验标准书.样品作为进料检验之依据。
4.定义:4.1目标管理:4.1.1 按照供应商的品质目标实现方案管理,及管理每月实绩。
4.1.2 对未达成的供应商制定对策并实施,必要时纠正和预防措施,定期对供应商点检。
4.1.3 召开每月供应商品质会议,发表每月业务计划和业绩,以保证和业体沟通、信息共享。
4.1.4 品质保证协议书签定,制约供应商必须按我司的品质目标要求去实施,以达到品质保证目的。
4.2检查基准书:依据各客户产品的外观检验基准和信赖性检验基准的要求,并结合公司内部的检验规范要求而制定出的一套检验操作标准。
5.职责和权限:5.1主管:5.1.1 来料检验规范及流程的监控、管理,新品、承认书检讨及检验基准制定并实施。
5.1.2 收集、统计各类质量数据,制作各类日报、周报、月报,跟踪质量目标达成情况。
5.1.3 定期对检验人员进行上岗培训和考核,使检验人员具有相应的技术水平和检验能力。
5.1.4 管理好供应商的来料品质状况,依据收集、统计的来料数据,对供应商做出定期考核、评比。
5.2 检查员:5.2.1 对入料的原材料、注塑件、辅材(保护膜气泡袋纸箱胶框)、委外加工产品等核对外箱标签:品名、料号、日期、数量及包装规范进行核对。
5.2.2 按照相关的检验基准,承认样件,依照检验流程进行检验并详细记录检验结果。
来料、制程、成品抽样检验规范【范本模板】
来料/制程/成品抽样检验规范1.目的:规范来料检验、成品检验之抽样水准、抽样方案以统一检验标准,确保来料及成品的质量稳定、良好.2.范围:适用本公司监督检查委外加工厂执行状况及委外加工厂执行IQC进料检验、制程检验、OQC成品出货检验的所有产品。
3.职责:a)IQC、IPQC、OQC负责执行本规定b)品管部负责监督执行并视产品实际情况制定、修改本规定4.内容:4。
1.来料检验1)抽样标准:按MIL-STD—105D Ⅱ级检查水平一次抽样进行2)合格质量水准AQL规定:①电子料MAJOR:0。
65;MINOR:2。
5②结构料MAJOR:1.0;MINOR:2.53)检查严格度:正常检验4)抽样方式:随机抽样5)抽样批量:每一订单作为一个检查批次6)生产部驻厂质检员对来料抽检的规定为,对3C关键性元器件采取每四批至少抽检一批确认外协加工厂来料检查执行情况,一般性器件采取每七批抽检一批的比例执行。
以上规定了来料检验通用抽样检验标准,部分物料特别规定的除外,参见具体物料检验标准,特殊情况由物料QE决定。
4。
2.制程检验1)抽样标准:按MIL—STD—105D Ⅱ级检查水平一次抽样进行2)合格质量水准AQL规定:①功能不良MAJOR:0.65;MINOR:2。
5②外观不良MAJOR:1.0;MINOR:2.53)检查严格度:正常检验4)抽样方式:随机抽样5)抽样批量:每四小时生产作为一个批量,低于4小时按照实际生产数量作为送检数量.6)生产部质检员依据每四批至少抽检一批的标准执行。
作业依据参见具体《物料检验标准》及《成品检验标准》,特殊情况由研发工程师决定.4。
3.成品出货检验1)抽样标准:按MIL—STD-105E(等同GB2828-87)Ⅱ级检查水平一次抽样方案进行2)合格质量水准AQL规定:①主机/键盘:CR:0。
4,MAJOR:0。
65;MINOR:2.53)检验严格度:正常检验4)抽样方式:随机抽样5)抽样批量①一般以客户每次的订单数量作为一个批量检验。
IQC进料检验报告
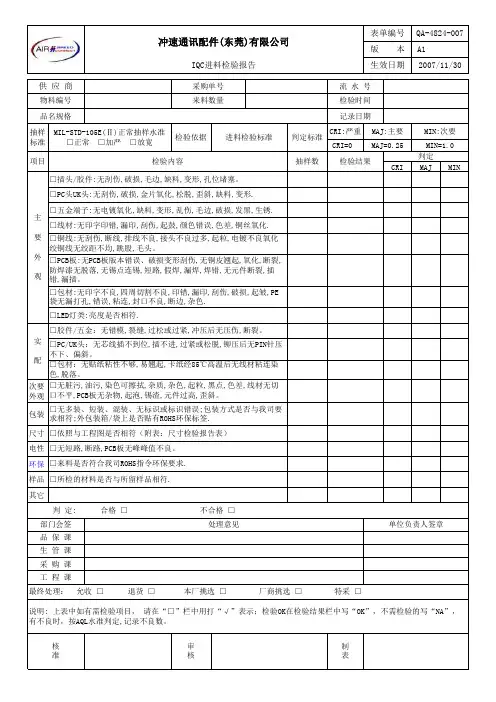
CRI:严重 CRI=0CRIMAJ MIN次要外观包装尺寸电性环保样品其它□包材:无印字不良,四周切割不良,印错,漏印,刮伤,破损,起皱,PE 袋无漏打孔,错误,粘连,封口不良,断边,杂色.□五金端子:无电镀氧化,缺料,变形,乱伤,毛边,破损,发黑,生锈.□线材:无印字印错,漏印,刮伤,起鼓,颜色错误,色差,铜丝氧化.最终处理: 允收 □ 退货 □ 本厂挑选 □ 厂商挑选 □ 特采 □核准说明: 上表中如有需检验项目, 请在“□”栏中用打“√”表示;检验OK在检验结果栏中写“OK”,不需检验的写“NA”,有不良时,按AQL水准判定,记录不良数。
品 保 课生 管 课采 购 课工 程 课处理意见实 配判定MIN=1.0MIN:次要表单编号版 本生效日期检验时间QA-4824-007A12007/11/30审核部门会签□胶件/五金:无错模,裂缝,过松或过紧,冲压后无压伤,断裂。
□PC/UK头:无芯线插不到位,插不进,过紧或松脱,铆压后无PIN针压不下、偏斜。
□包材:无贴纸粘性不够,易翘起,卡纸经85℃高温后无线材粘连染色,脱落。
□无脏污,油污,染色可擦拭,杂质,杂色,起粒,黑点,色差,线材无切口不平,PCB板无杂物,起泡,锡渣,元件过高,歪斜。
□无多装、短装、混装、无标识或标识错误;包装方式是否与我司要求相符;外包装箱/袋上是否贴有ROHS环保标签.制表单位负责人签章判 定: 合格 □ 不合格 □□依照与工程图是否相符(附表:尺寸检验报告表)□无短路,断路,PCB板无峰峰值不良。
□来料是否符合我司ROHS指令环保要求.□所检的材料是否与所留样品相符.冲速通讯配件(东莞)有限公司IQC进料检验报告来料数量物料编号流 水 号判定标准MIL-STD-105E(Ⅱ)正常抽样水准□正常 □加严 □放宽记录日期□插头/胶件:无刮伤,破损,毛边,缺料,变形,孔位堵塞。
品名规格MAJ=0.25MAJ:主要□LED灯类:亮度是否相符.抽样数□铜线:无刮伤,断线,排线不良,接头不良过多,起粒,电镀不良氧化绞铜线无绞距不均,跳股,毛头。
Checklist检查表

审核类别:审核日期:年 月 日本次审核结果:备注/说明(70分以下)实际得分美国加拿大日韩东南亚国内其它表单编号:SZ-QC-027E(01)厂区占地面积:______平方米 建筑面积:______平方米 仓库面积:______平方米评分在70-79分“可接受”的供应商必须提供书面的改善计划并且可能需要再评估。
评分为70分以下“不满意”的供应商必须立即改善并提供书面的改善计划,并在改善一定周期后进行重新审核。
生产能力(*/月)产品种类、生产能力、配额管理人员名单机器设备(如不够空位请加附页)主要市场概 况供应商名称:____________________________________________________供应商地址:____________________________________________________电话号码:______________ 传真号码:______________ 工厂联络人:_______已用配额尚余配额主要客户(百分比):生产主要类别欧洲工厂员工概况总经理: __________ 质量经理:_________ 厂长/生产经理:_________主要客户/市场工人总数:______ 技术操作工:______ 职员人数:______品质人员数:______(80至89 分)松泽化妆品(深圳)有限公司供应商现场审核查检表级别(90分至100分)(70 至79 分)澳洲供应商代表签字/日期:工厂内部环境设备种类及数量: 1、_________________ 2、____________________ 3、________________松泽公司代表签字/日期:说明:评分90分以上“极佳”的供应商为“认证首选供应商”。
评分为“满意”在80-89之间的一般不需要书面的改善计划,不过不属于 “认证首选供应商”的资格地位。
首次审核跟进审核年度审核不满意满意可接受极佳。
来料管控检查表

封样管 理
19
是否建立样品清单
20
样品清单和样品实物是 依照样品清单核对封样是否和样品一致。 否对应
样品清单、样品
21
是否建立人员上岗资质 查看供应商是否建立人员上岗资质等相关制 人员上岗资质制度 等相关制度 度。 抽查来料检验人员的上岗资质是否经过检验 检验人员是否都具备上 上岗资格证书、考试试 相关的培训并通过上岗考试,考试内容是否 岗资质 卷 和检验内容相匹配,并颁发上岗资格证书。 ★抽取1~3配件的检验关键项目要求作业员 检验人员操作是否符合 按照标准要求现场操作,观察操作手法是否 检验标准 标准要求 和九阳要求一致。 查看供应商是否建立仪器设备管理制度,制 是否建立仪器设备管理 度内容是否符合九阳要求包含仪器校准、保 仪器设备管理制度 制度 养、维修点检等要求。 查看是否建立仪器设备清单,抽查仪器设备 仪器清单 清单内的仪器是否和实际的相符。
人员资 质
22
23
24
25
是否建立仪器设备清单
测量仪 器的管
测量仪 器的管 理
26
查看使用仪器是否经过 ★现场抽查1~3个正在使用的仪器看看校准 校准标签、校准/检定证书 校准并在有效期内 是否在有效期内。
27
查看使用仪器的精度是 抽查1~3个仪器,和检验标准对照仪器的精 检验标准 否和标准要求匹配 度和检验准要求的精度是否匹配。
5
6
7ቤተ መጻሕፍቲ ባይዱ表单管 理 8
9
查看供应商是否建立不合格品制度,制度内 是否建立不合格品制度 容是否完整是否包括评审、退货、让步等相 不合格品制度 关流程,并符合九阳要求。 ★1、查看本月评审单、退货单的数量是否 和最终判定不合格的检验记录数量对应。 是否每批不合格品都按 ★2、查看是否存在不合格品未经评审上 规定处理 线,或评审人员不具备评审资格的情况。 ★3、查看是否存在A类配件不合格未退货, 评审上线的情况。 检查月度制程上线次品率数据,如有明显增 是否存在制程上线不良 高,追溯其进料检验的有效性。抽查来料对 超标,实际来料未发现 应配件近几日的检验记录,是否存在未检验 不合格情况 上线或未评审上线的情况。
来料检验报告模板
.
来料检验报告
表单编号:KB-QC-001
注:进料检验流程→供方来料后仓库员附上入库单并报检→进料检验员按报检单型号对照检验标准和图纸进行检验→经检验判定合格并标识且在入库单上签字→通知相关仓库员办理入库;
如经检验后判定不合格并标识→开出进料检验评审单上报部门经理签字确认并执行不合格品评审流程→经评审后按评审结果执行本批产品处理措施并标识处理结果→进料检验员跟踪处理措施的执行。
如有侵权请联系告知删除,感谢你们的配合!。
来料检验标准
来料检验标准(共7页)--本页仅作为文档封面,使用时请直接删除即可----内页可以根据需求调整合适字体及大小--1. 目的:确保来料质量符合本公司规定要求。
2. 范围:适合公司原辅材料及外加工半成品的检验。
3. 职责:质控部:负责材料的检验。
4.作业流程:5.公司来料按类别分类为:纸张类、辅料类、外协类。
纸张类 术语及定义:A 、尺寸偏差(横向坚向):对规矩型样品进行平行或垂直方向测量得到数据与标准数据比。
B 、歪斜底:对规矩型样品,进行对角线测量,对比其两者的数据差异。
C 、克重:指在一般条件下,所测量数据(不考虑环境及材料本身的含水量)。
D 、厚薄均匀度:包含同一样张的不同部位或不同样张的同一部位两组数据。
指标要求:来料与《来料通知单》一致,有效的标签(生产厂家、日期、批号及等级等),整批 纸张平整,没有卷曲,外观包装一致,包装完好。
IQC 检验。
开始准备检验。
IQC 依据《物料RoHS 对应清单》确认所来物料其有害物质含量是否符合要求后进行后续检验,如不符合作则直接作退货处理;有无异常。
IQC 挂“不合格品”选用不合格的与报告签批退货的通知仓抽样标准:来料为散装纸(分切纸等)的,按国标的AQL 标准进行抽检。
来料为板装铜版纸、灰卡纸、单铜纸、哑粉纸的查看外观及生产日期即可。
来料为大批量的,按生产日期或生产批号进行抽检:A、同一生产日期或生产批次的,只抽检一板,每板随机抽5张。
B、不同生产日期或生产批次的,每板都随机抽5张。
检验方法、使用仪器及保养。
尺寸检验:使用仪器:卷尺/直尺。
取样要求:待测样品全样(整幅)。
操作方法:A、将待测样品平放在台面上。
B、样品边缘与0刻度对齐。
C、样品边缘与0刻度对齐。
D、在样品上取垂直或水平两点,测量数据取值并记录。
注意事项:A、样品平放。
B、测量时与样品平行,无歪斜。
、仪器维护及保养:A、用后擦拭,经常保持清洁。
B、仪器存放于干燥、少尘环境。
克重检验:使用仪器:电子天平。
ROHS物料风险等级与检测管理规范(含表格)
ROHS物料风险等级与检测管理规范(QC080000-2017/ISO9001-2015)1.0目的:为规范公司ROHS测试作业,完善公司ROHS管控能力,特制定本测试规范。
2.0适用范围:适用于公司的所有物料/产品/治工具之ROHS测试作业。
3.0名词定义:ROHS:“在电子电气设备中限制使用某些有害物质指令”(The Restriction of the use of Certain Hazardous Substances in Electrical and Electronic Equipment),简称RoHS指令。
基本内容是:从2006年7月1日起,在新投放市场的电子电气设备产品中,限制使用铅、汞、镉、六价铬、多溴联苯(PBB)和多溴二苯醚(PBDE)等六种有害物质。
4.0职责:采购课: 负责ROHS物料之供应商选择,评估,确认及辅料购买品保课:ROHS物料之供应商品质管理,及ROHS物料之受入检查管理。
资材课:负责ROHS物料之保存,仓储及区分管制5.0作业内容:5.1 ROHS物料的受入检查5.1.1 ROHS物料的受入检查参照《进料检验管理程序》执行。
5.1.2 ROHS供应商初期样品承认时须提供第三方权威机构的环保管制物质测试报告,如 SGS。
5.1.3 供应商首次送料时必须使用测试ROHS管制物质是否符合要求。
5.1.4 公司使用纳优X射线荧光分析仪(型号:NaU-E650),指定专人操作设备,对物料/治工具进行环保管制物质检测,具体操作见相应的作业指导书。
5.1.5 品保课定义需要检测环保物料/治工具清单,见附件一,并对需检测的物质作出详细的【环境管制物质检测计划】,每批或定期检测物料及治工具。
5.1.6 测试标准参照欧盟指令2005/618/EC相关要求,针对以下物质进行检测。
镉Cd:小于100ppm铅Pb:小于1000ppm汞Hg:小于1000ppm六价铬Cr6+:小于1000ppm(只能测物质中铬总含量)多溴二苯醚PBDE: 小于1000ppm (只能测物质中溴总含量)多溴联苯PBB: 小于1000ppm(只能测物质中溴总含量)注1:以上六种物质中,只能测到铬、溴的总含量,如果被测物质的铬、溴总含量超标,则需要送实验室进一步分析其六价铬、PBDE、PBB是否超标。
SMT IPQC 每日巡检报表
型 号: 序号
项目
工单号 巡检内容
日期: 年 月 日 8:00~10:00 10:00~12:00 13:30~15:30 15:30~17:30 18:00~20:30 异常确认人
1 作业环境 SMT温湿度是否在正常范围内,是否及时点检
2 作业人员 作业人员是否经过培训后上岗,并有上岗证, 是否按要求穿戴静电防护。
首件检查 每次转线后的首件是否按表格进行进认,并做好相关记录。
过程抽检 每2小时印刷,炉前,炉后进行2大块板以上的抽检
成品抽检
成品入库按照AQL抽检,物料标识清楚,检验合格后在物料标签上盖QC Pass章 。
注:判定 OK :"√" NG:"X" 不涉及:“/”
IPQC:
审核
表单编号:DG-GW-SMT-20
3
备料 物料包装良好都有物料标签, PCB 等物料是否有氧化不良。
4
上料
所有上料是否正确有记录,换料时核对与BOM 是否一致,实物是否和标签一致 。
5
对料 每天开线和每4小时是否有核对一次物料
6
锡膏 锡膏储存和领用是否按要求管控,使用前充分回温和搅拌并在有效期内。
7
印刷 印刷的锡膏品质是否OK,机器设备的参数是否正确
13
维修 维修的产品是否进行外观全检。
14
点检 各岗位的设备工治具点检记录否如实进行并做好相关记录
15 16
17
18 19 20 其他
BOM 产线使用的BOM和工单是否一致
ECN 是否有ECN变更
物料存放
物料和生产过程中的板子是否按要求进行存放,是否按要求做静电防护,是否 要叠板堆板等不良现象,良品和不良品是否有区分标识。