
高速铁路无缝线路钢轨焊接技术研究
刘 东
( 南铁 路 局 工务 机 械段 厂 焊 车 间 , 东 济 南 2 0 0 济 山 5 0 0)
ห้องสมุดไป่ตู้
摘要 : 钢轨 焊接是 铺设 无缝 线路 的 重要 环节 ,是线路 行 车安全 重要 保证 。 文章对 无缝 线路 钢轨 焊接技 术进 行 了研 究 ,分析 了几种 长轨焊接 的方 法 ,指 出各 自的优 缺点 , 出各 自影响 长钢 轨焊接 的主要 因素并加 以解 决。 找
焊 接 技 术 提 出 了 更 高 的要 求 , 目前 我 国 高速 铁 路 多 以 闪 光焊 接 无 缝 钢 轨 进 行 架 设 。2 0 年 以来 我 车 间 主 要 09 以G A 8 ( 士S H L A E 司生 产 ) AS0瑞 CALT公 焊机 和 国产 K 0 焊 90 机 进 行钢 轨 的 无 缝 化 基 地 焊 接 ,为 线 路 铺 设 提 供 高 速 轨 。随 着 无 缝 钢 轨 在 线 路 上 大 量 推 广 应 用 ,其 焊 接 接 头 质 量 问题 就 更 为 突 出 ,为 了保 证 行 车 安 全 ,系 统 地
1 级 。 ( )钢 轨 断 面 不均 匀 ,轨 顶 、轨 底 属 紧凑 型 ~2 3 断 面 , 轨 底 两 角 是 展 开 型 断 面 ,焊 接 时 轨 底 两 角 温 度 偏 低 ,焊 接 后 全 断 面 冷 却 不 均 匀 ,产 生 较 大 的残 余 温 度 应力 。 ( )焊 缝 上存 在难 以消 除 的缺 陷— — 灰 斑 。 4
_ 一 ■ ■ _ ■
“ 面 溶池 ” ,再 加 一 定 的顶 锻 压 力形 成 接 头 ,如 图2 镜
所示 。采用气压焊 一次性投资小,无需大功率 电源 , 焊接时间短 ,焊接质量好 ,一般在现场焊接 中使用 。
其 缺 点 是 焊 接 时 对 接 头 断面 的 处 理 要 求 十 分 严 格 , 并 且 在 焊 接 时需 要 钢 轨 有 一 定 的 纵 向移 动 , 因此 对 超 长 线 路 的 线 上 焊 接 。移 动 气 压 焊 接 在 日本 铁 路 长 轨 条 焊 接 中 大 量 使 用 , 我 国 铁 路 也 在 使 用 。 良好 的 气 压 焊
图 1 钢 轨 焊 接 接 头
等 将 单元 轨 连 焊 成 超长 无 缝 线 路 。 由于 闪 光 焊 和 气 压 焊 接 头 为 致 密 锻 造 组 织 , 接 头 韧 性 好 , 尤 其 是 闪 光 焊 , 伤 损 率 低 ,具 有 明显 的优 势 。在 正 常 情 况 下 与 气 压 焊 、铝 热 焊 相 比 ,钢 轨 的 闪光 焊 焊 缝 强 度 较 高 ,但 与 母 材相 比 ,它 的强 度 仍 低于 母 材 ,其 原 因有 : ( ) 1 钢 轨 属 于 大 断 面 轧 材 ,其 心 部 材 料 较 差 , 由低 熔 点 杂
二 、 焊 接 技 术 研 究
其外形几何尺寸 的平顺和内部质量 ,是保证无缝线
路 正 常运 营 的 关键 。 随着 我 国铁 路 高速 、 重 载 和 安 全 技 术 的发 展 ,对 钢 轨焊 接 提 出 了 越 来越 高 的 要 求 。当
前 ,国 内外无缝线路的钢 轨焊接方式主要有接触 ( 闪 光 )焊、气压焊、铝热焊等几种 ,这几种焊接技术 已 趋于成熟 ,能基本满足重载 、高速铁路 的要求 。钢轨
关键 词 : 无缝 线路 ; 钢轨 焊接 ;高速 铁路 ; 热焊接 ;气压焊接 铝
中 图分类 号 : TG4 7
一
文献标 识码 : A
文章编 号 : 0 9 2 7 一 ( 0 ) 8 0 2 — 2 1 0 — 3 4 2 1 1 — 0 2 0 1
、
概 述
随着 铁 路事 业 的飞 速发 展 ,高 速铁 路 的铺 设对 钢 轨
开展钢轨焊接接头质量研究具有非常重要的意义 。
图 2 基地 长轨 焊接 基本 工序
钢 轨 到 了现 场 ,用 于焊 接 的 主 要 方 式 为 铝 热 焊 和 气 压 焊 , 目前 也在 尝试 闪 光 焊 。 对跨 区 间 无 缝 线 路 铺 设后 需进 行 三 次焊 接 , 即采 用 铝 热 焊或 者 移 动 气 压 焊
焊 接 的质 量 影 响高 速 列 车 的安 全 运 行 ,保 证 其 质 量 的
条带 、疏松 、晶粒粗大 ,在焊接顶锻过程 中,边缘较
好材料被挤 出,而 以心部材料 向外扩 展,纤维组织中 断且弯 曲,顶锻量越大这种情况就越 明显。 ( )焊接 2 高温 热影响,在焊缝左右 l 2 m m 区域 晶粒粗大 ,降至
关键取在于焊接工 艺和过程控制水平 ,另外还有 设备 的使用质量以及长轨焊接作业人员的综合素质。 钢轨长度受制于制造、运输 、铺设和养护技术 ,目
前 各 国 一般 采 用 分 布 焊接 钢 轨 的 办 法 , 即 先 在 焊 轨 厂
2 o 中阖 新 术 2 高 技 企业 2 1 0 0 6 1
或 焊 轨基 地将 钢 厂 生产 的2 m ( 建 客 运 专 线采 用 5 m 5 新 0 或 1 0 )标 准 轨进 行 闪光焊 接 ,连接 成 2 0 50 长 轨 0m 0 ̄ 0m 条 ,再 由专 用 长 轨 运 输 车 将 其 运 至 铺 设 工 地 ,通 过 现 场 焊接 把长 轨 条连 接成 为9 0 10 m O~ 50 的单位 轨节 。 我 车 间在 焊 接钢 轨 时 ,济 南 南 焊 轨 基 地 采 用 K 0 90 焊 机 焊 接 钢 轨 ,桑 梓 店 焊 轨基 地用 G A 8 焊 机 焊接 钢 AS0 轨 , 分别 使 用 不 同 的焊 接 设 备 不 同 的 工 艺焊 接 参 数 , 经 过 试 验 与检 验 能够 焊 接 出 同样 合 格 的 长轨 条 ,满 足 线 路 高速 轨 的铺 设 。
钢轨焊缝双轨同步全断面打磨车钢轨提升技术研究
钢轨焊缝双轨同步全断面打磨车钢轨提升技术研究发布时间:2023-01-16T13:11:59.903Z 来源:《中国建设信息化》2022年18期作者:徐明发[导读] 针对城市轨道交通钢轨焊缝打磨作业中需要拆除钢轨扣件并使用千斤顶顶升钢轨。
徐明发中铁上海工程局集团华海工程有限公司上海市201101摘要:针对城市轨道交通钢轨焊缝打磨作业中需要拆除钢轨扣件并使用千斤顶顶升钢轨。
手持式千斤顶使用费时费力,无法满足目前施工高速化的需求,研发形成钢轨焊缝双轨同步全断面打磨车钢轨提升技术。
采用新型钢轨夹持装置构造,实现对钢轨夹持固定的同时能够就钢轨平直度进行微调的功能,避免钢轨打磨过程中产生振动最终影响打磨效果,提高了打磨作业的打磨条件。
关键词:钢轨提升;系统设计;有限元分析1 前言钢轨焊缝打磨的过程中,钢轨处于悬空的状态,如若没有一个固定钢轨的装置,钢轨会由于打磨产生振动,严重影响最终的打磨效果。
因此在打磨装置的基础上需要附加一组夹持装置。
同时考虑到解除原先固定装置后,钢轨有可能出现形变,影响打磨的效果,所以夹持装置在固定钢轨的同时起到一定程度调节钢轨的作用。
调节内容主要包括两侧钢轨的距离以及钢轨的平直度。
因此,研发钢轨焊缝双轨同步全断面打磨车钢轨提升技术十分必要。
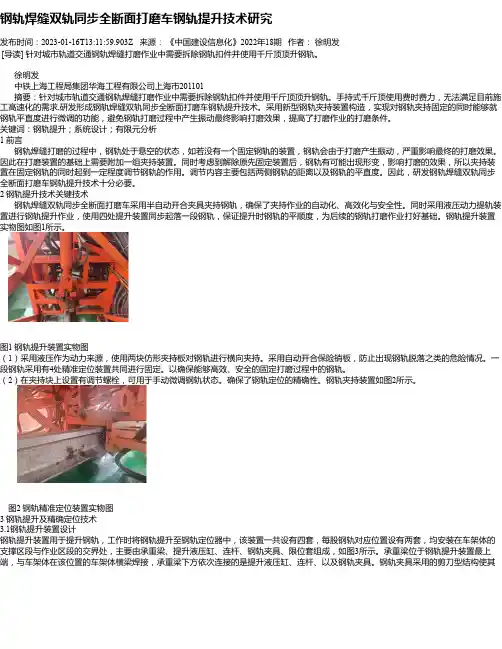
2 钢轨提升技术关键技术钢轨焊缝双轨同步全断面打磨车采用半自动开合夹具夹持钢轨,确保了夹持作业的自动化、高效化与安全性。
同时采用液压动力提轨装置进行钢轨提升作业,使用四处提升装置同步起落一段钢轨,保证提升时钢轨的平顺度,为后续的钢轨打磨作业打好基础。
钢轨提升装置实物图如图1所示。
图1 钢轨提升装置实物图(1)采用液压作为动力来源,使用两块仿形夹持板对钢轨进行横向夹持。
采用自动开合保险销板,防止出现钢轨脱落之类的危险情况。
一段钢轨采用有4处精准定位装置共同进行固定。
以确保能够高效、安全的固定打磨过程中的钢轨。
(2)在夹持块上设置有调节螺栓,可用于手动微调钢轨状态。
电子测量方式下高速铁路钢轨焊接接头平直度控制方法的研究

进 行接 头精 整前 , 量 经 粗 磨 及 正火 后 的接 头 轨 测
收 稿 日期 :O 1l 一9 修 回 日期 :o 2O -0 2 l ・O 1 ; 2 1 一 l3 基 金 项 目 : 道 部 科 技 研 究 开 发 计 划 项 目( 0 6 0 9D) 铁 20G 0- 作 者 简 介 : 宏 图 ( 9 9 ) 男 , 北 承 德 人 , 理 研究 员 , 士 。 宋 17 一 , 河 助 硕
量, 而传 统的接 触 式测量 方 式受 限于 固有精度 , 法给 予后 期 打磨 足 够 准确 的数据 , 打磨 质 量 受到 影 无 使 响 。应 用 电子 测量 方式 可提 高焊接 接 头平 直度测 量精 度 。有 鉴 于此 , 本研 究通 过使 用 电子 平 直度 仪 测
量接 头 平直度 , 依据 测量 结果 制订 打磨 方案 , 控制 打磨 过程 , 实现 高速铁 路接 头 平直度 控 制要 求。
2 接 头工作 边 的平直 度 变化 趋 势 ( 断 工作 边 打 ) 判 磨长 度 ) ;
3 接 头轨顶 面 和工作 边 的错 边 情 况 ( 断 打磨 长 ) 判 度 ) ;
4 接 头轨顶 面 最大值 和最 小值 ( ) 确定 打磨 深 度 ) ; 5 超 过 规 定 值 的长 度 及 部 位 ( 定 重 点 打 磨 区 ) 确
摘要 : 高速铁 路 对焊接 接 头平 直度要 求 高 , 为确保 外形 精整 效 果 , 应采 用 先进 的测 量 方 式及 平 直度 控 制
方 法。现 阶段 , 国铁 路 建设 单位 和工务 养 护单位 进行 现场接 头外形精 整 时 , 我 主要 采 用直 尺塞尺 三 点式
钢轨现场焊接接头缺陷及探伤技术探讨

钢轨现场焊接接头缺陷及探伤技术探讨摘要:钢轨焊接接头的超声波检测是现场焊接的最终检测方法,而正确分析移动闪光焊和铝热焊两种钢轨焊接方法中各种缺陷的形成机理,准确确定焊接接头的缺陷和损伤,是保证焊接接头质量的关键。
与此同时,准确判定损伤,减少返工,是节约成本,获得良好效益的关键途径。
据此,本文主要对钢轨现场焊接接头缺陷及探伤技术进行了详细分析。
关键词:钢轨;现场焊接;接头缺陷;探伤技术一、钢轨现场焊接接头缺陷的形成机理(一)闪光焊闪光焊是国内外钢轨焊接的主要方法之一,也是目前铁道部大力推广的一种钢轨焊接方法。
在正常情况下与气压焊和铝热焊相比,钢轨的闪光焊接头强度较高,线路上断头率约为0.5/10000。
研究钢轨闪光焊接头的缺陷特征、产生机理,有助于排除探伤干扰和及时正确地发现焊接缺陷,而闪光焊接头中存在的缺陷一般有灰斑夹杂、裂纹、未焊合等。
1、灰斑夹杂在工艺参数调设过程中,以落锤次数和灰斑面积为研究重点,通过落锤试验检查焊接接头的断口,灰斑缺陷一般出现在钢轨底部,轨腰偶见,轨头极少。
虽然灰斑在超声波探伤中极难发现,但通过多年的落锤试验和断面分析证明,在工艺参数接近最佳时,灰斑往往是影响接头断裂的主要原因。
灰斑的形成机理现在比较统一的看法是,由于钢轨闪光焊对焊接金属高温熔化时,形成的氧化物或硅酸盐夹杂,因未完全从焊缝中挤掉而留在焊缝区域,形成沿熔合线方向分布的不规则块状夹杂物。
上述夹杂物分布于焊缝处,沿钢轨横截面方向分布,含有Mn、Si 等元素,属于焊接缺陷性质。
2、裂纹裂纹一般可能出现在钢轨焊接接头的个别部分,轨底出现的几率要大些。
裂纹缺陷的出现原因是多方面的,但主要是设备原因,工艺参数调设好以后,设备由于液压系统失常、焊接次级回路阻抗异常和电极打滑等原因,导致焊接末期的顶锻无力或加热不足冷顶现象,两个端面的焊缝金属未能充分融合而留有经打磨后肉眼可以看到一条缝隙。
3、未焊合未焊合缺陷,主要表现在从断面看,整个断面很平,撕裂状很不明显。
铁路无缝线路钢轨焊接技术的研究
热焊 等 方法 将 单元 轨 ( 括 道 岔 ) 包 焊连 。在 这 几 种 焊接 方法 中 , 自的焊 接原 理 和 使用 的侧 重 点不 同 。 各
中 铁 十 二 局 集 团 公 司 第 三 工程 有 限 公 司 太 原 ’
【 要 】 述 了世 界 各 国铁 路 无 缝 线 路 的 钢 轨 焊 接 技 术 , 绍 了我 国 铁 路 钢 轨 无 缝 线 路 焊 摘 综 介
接 技 术 的发 展 情 况 , 列 出钢轨 焊接 接 头几何 偏 差 控 制标 准 。 并
锻 压力 , 把施 焊 的 金属 构 件 的焊 接端 焊 连 。气 压 焊 的一 次性 投 资 小 , 无需 大 功 率 电源 , 接 时间短 , 焊 焊接 质 量好 , 场 多用 此法 , 点 是焊 接 时对 接 头 断 面 的处 理 要求 十分 严 格 , 且 在 焊接 时需 要 钢 轨 有一 定 的纵 现 缺 并 向移 动 , 因此 对 超 长钢 轨 的焊 接 有一 定 难 度 , 别是 无 法进 行 跨 区 间无 缝线 路 的线 上焊 接 。 特
维普资讯
第 1 卷 5
增 刊
石 家 庄 铁 道 学 院 学 报
J U N LO H J Z UA G R IWA N TT E O R A FS I A H N AL Y I S IUT I
V 01 1 Sup .5 p.
Au 2 2 g. 00
【 键 词 】 缝 线 路 焊 接 技 术 关 无 质 量 控 制
[ o 分 类号】 G4 7 【 c图 T 5 文献 标 识 码】 A
无缝钢轨实现的原理
无缝钢轨实现的原理一、研究动机我们生活在一个交通便捷的时代,纵横交错的铁路网络把祖国的广大土地连接在了一起,人们可以方便地乘坐火车出行。
特别是随着我国高速铁路的发展和运用,铁路客运的速度、效率有了很大的提高。
从北京到昆明,火车耗时从原来的34个小时缩短到10个小时。
高铁除了速度快,还有运行平稳,噪音小等特点,大大提高乘坐体验。
2009年12月26日武广高速铁路正式运营,设计时速350千米/小时,列车在如此高的速度下运行,即使把矿泉水瓶倒置在小桌板上也不会倒,同时列车运行中完全没有传统列车的有节奏的大声响,是什么技术会达到如此效果呢?原因在于铁路建设中使用了超长无缝钢轨。
无缝钢轨,是将不钻孔、不淬火的10根或20根标准钢轨先在工厂焊接成200—500米的钢轨,人们俗称其为“长钢轨”,再用特别编组的运轨车运到铺设工地,焊接成1000~2000米的长轨铺设在线路上,通常称之为“铁路无缝线路”。
从而大大减少了“轨缝”,减少了由此产生的噪音,让旅客列车更加平稳、舒适。
如果没有加工、运输、施工方面的困难,从理论上讲,“无缝线路”可以无限长。
为了学习无缝钢轨的实现原理,查阅了大量的资料,对问题展开了学习和研究。
二、文献综述当今世界各国铁路都在大力发展无缝线路(CW—continuously welded rails )。
所谓“无缝线路”,就是把不钻孔、不淬火的25m长的钢轨,在基地工厂用气压焊或接触焊的办法,焊接成200m到500m的长轨,然后运到铺轨地点,再焊接成1000m到2000m的长度,甚至更长的钢轨,铺到线路上就成为一段无缝线路,其特点是每段钢轨间不留轨缝。
与普通线路相比,无缝线路在其长钢轨段内消灭了轨缝,从而消除了车轮对钢轨接头的冲击,使得列车运行平稳,旅客舒适,延长了线路设备和机车车辆的使用寿命,减少了线路养护维修工作量。
据有关部门方面统计,无缝线路至少能节省15%勺经常维修费用,延长25%的钢轨使用寿命,并能适应高速行车材料求15是轨马代化的发展方向。
铁路无缝线路钢轨焊接技术分析

铁路无缝线路钢轨焊接技术分析发布时间:2022-01-20T08:08:37.039Z 来源:《中国科技人才》2021年第30期作者:王继龙[导读] 铁路的建设对于我国经济发展起到了重要作用,因此,相关部门需要注重铁路轨道的焊接以及维修等工作,特别是铁路的无缝线路钢轨焊接技术。
基于此,文章通过分析铁路无缝线路的焊接技术情况提出一些专业性的建议,从而保障我国铁路事业的长期发展。
王继龙中国铁路呼和浩特局集团有限公司呼和浩特工务机械段内蒙古呼和浩特市 010050摘要:铁路的建设对于我国经济发展起到了重要作用,因此,相关部门需要注重铁路轨道的焊接以及维修等工作,特别是铁路的无缝线路钢轨焊接技术。
基于此,文章通过分析铁路无缝线路的焊接技术情况提出一些专业性的建议,从而保障我国铁路事业的长期发展。
关键词:无缝线路;铁路;焊接技术;分析引言我国的经济发展状况和交通建设情况息息相关,国家的发达与否在于交通是否便捷,加强交通建设其实可以拉近人与人之间生活上的交流距离,同时还能提升人们的生活水平。
在交通系统中,我国有“交通强国、铁路先行”的理念,铁路交通的建设是非常重要的内容,铁路的无缝线路钢轨焊接技术在铁路轨道建设中属于至关重要的环节,因此,铁路部门需要加强这项技术的管理以及维修工作,这样才能保证我国铁路建设事业不断壮大。
一、铁路无缝线路钢轨焊接技术的原理以及所需设备就拿某个地区的新铺设铁路线路钢轨焊接施工工艺技术来说,在实际施工的过程中主要采用了移动式的闪光焊,该技术的原理在于,电阻焊将钢轨压紧在两极电之间,然后通过电流的施加,利用电流流经钢轨接触面以及相邻区域产生的电阻热效应,之后将加热到熔化或塑性的状态,然后借助顶锻部位的压力,以此形成稳固的焊接接头。
该铁路工程在实际施工的过程中主要采用的是UN5-150ZB这个焊轨设备,之所以选择这个焊轨设备原因在于,它具备可更换动力设备以及做好轨道牵引等作用,这样就有效避免了设备出现运作以及电压困难等问题。
客运专线无缝线路工地钢轨焊接工艺研究
客运专线无缝线路工地钢轨焊接工艺研究摘要: 客运专线工地钢轨焊接是无缝线路最终形成的一道重要工序。
通过对工地钢轨焊接工艺的不断优化和提炼,使得一次性焊接成功率更高、接头平直度更好,达到无缝线路高质量、高稳定性、高平顺性的目的。
关键词:客运专线钢轨焊接工艺研究中图分类号:tu74 文献标识码:a 文章编号:前言:近些年,我国铁路客运专线有了快速的发展。
轨道方面从以往的有缝线路发展到今天的跨区间无缝线路。
焊接工艺从手工焊接向机械化方向转变。
客运专线工地钢轨焊接主要采用移动式闪光焊。
该焊接技术具有一次性焊接合格率高、打磨量小、焊接速度快、受外部环境影响小、机械化程度高等特点。
实践证明,只有掌握好闪光焊接工艺要领,才能焊接出高质量的接头,从而延长无缝线路的整体寿命。
一、准备及要求1.人员要求:1.1.焊接作业人员应持有国家铁路主管部门认可的“钢轨焊接工操作许可证”。
1.2.探伤人员应持有铁道部门无损检测人员技术资格鉴定考核委员会颁发的ⅱ级或以上级别的技术资格证书,并经过钢轨焊缝探伤技术培训方能独立上岗作业。
1.3.专业技术人员应熟知移动式闪光焊接工艺,清楚标准规范。
现场如实填写工地钢轨焊接记录等技术资料,同时做好技术指导和焊接接头标识标记。
2.设备、机具要求:在铁路轨道上进行钢轨闪光焊接,应配置有锯轨设备、轨端除锈设备、钢轨闪光对焊设备、移动式钢轨焊接接头矫直设备、仿型打磨机以及焊接接头热处理装置、发电机组等。
设备应具有产品质量合格证书。
二、型式检验焊轨组织初次生产、改变焊接工艺,可能影响焊接接头质量、更换焊轨设备、钢轨原材发生变化、生产检验结果不合格、停产一年等情况下应进行型式检验。
检验项目包括超声波探伤、落锤、静弯、疲劳、拉伸、冲击、硬度、显微组织和断口检验。
数量和检验项目必须满足检验标准。
型式检验合格出具检验报告,在报告中应明示焊轨组织名称、焊机型号、焊机出厂编号、钢轨生产厂、钢轨型号、钢轨牌号、钢轨交货状态、检验设备、详细的检验结果等。
无缝线路钢轨焊接方法原理及特点
无缝线路钢轨焊接方法原理及特点
无缝线路钢轨焊接的方法主要包括电弧焊接和摩擦焊接两种。
电弧焊
接是通过电弧加热,使钢轨两端的金属熔化并相互结合,形成无缝连接;
而摩擦焊接则是通过钢轨与钢轨之间的相对摩擦,产生局部高温,使接头
金属软化融合。
无缝线路钢轨焊接的原理是利用热量使钢轨的金属达到熔化点,并通
过一定的压力使两根钢轨连接在一起。
电弧焊接是通过电流产生的弧光加热,将钢轨两端的金属熔化,并通过外加的机械压力使其形成无缝连接。
摩擦焊接则是通过钢轨与钢轨之间的相对摩擦产生的热量,使接头两端的
金属软化并通过外加的机械压力使其形成无缝连接。
1.高强度:焊接后的无缝线路钢轨连接紧密,强度高于普通的螺栓连接,能够满足高速铁路的使用要求。
2.舒适性好:无缝线路焊接后的钢轨接头平整,减少了行车时的颠簸
和噪音,提高了列车乘坐的舒适性。
3.经济节约:无缝线路钢轨焊接能够减少钢轨接头的维护和更换频率,降低了维护成本,延长了钢轨的使用寿命。
4.缺陷少:焊接接头没有螺栓连接的缺点,无松动、脱位等现象,减
少了事故隐患,提高了铁路的安全性。
5.施工快速:无缝线路钢轨焊接的工艺简单,施工效率高,能够提高
铁路线路的建设速度和质量。
6.美观整洁:无缝线路钢轨焊接后的接头平整流畅,与铁轨一体,美
观整洁。
综上所述,无缝线路钢轨焊接是一种高强度、舒适性好、经济节约、缺陷少、施工快速、美观整洁的钢轨连接方式。
在铁路建设中得到了广泛应用,并不断发展和改进,提高了铁路的安全性、舒适性和运营效率。
关于高铁钢轨断轨维修方法的研究
关于高铁钢轨断轨维修方法的研究摘要:高速铁路最大的特点就是列车行车速度快,从无缝线路具有的种种优越性来看,特别适合于高速铁路。
高速铁路都采用了跨区间无缝线路的轨道结构形式。
但是高速铁路上的无缝线路与普通无缝线路相比,无论是在轨道结构型式还是养护维修方式上都有着明显的不同。
文章主要基于此探讨了高铁钢轨断轨维修的方法。
关键词:高速铁路钢轨断轨铁路施工abstract: the biggest characteristic of the high speed railway is high speed, from the seamless line its superiority, it particularly suit for the high-speed railway. the high speed railway are used the cwr track structure. but compare the high speed railway cwr with the common seamless line, either on the track structure or maintenance repair methods, they are significantly different. the article mainly discussed the high-speed rail track broken repair method.key words: high speed railway; rail track broken; railway construction中图分类号: u231+.94文献标识码:a文章编号:2095-2104(2012)我国己建的和在建高速铁路客运专线上都大量采用了无碴轨道的结构形式。
在我国的高速铁路上,无论采用的是传统的有碴轨道结构还是无碴轨道结构,其中关于对突发性断轨的处理,由于直接影响行车安全,因此都显得特别重要。
跨区间无缝线路道岔钢轨接头闪光焊接施工研究
跨区间无缝线路道岔钢轨接头闪光焊接施工研究发布时间:2022-11-14T02:02:12.442Z 来源:《建筑实践》2022年第13期第41卷作者:陈星[导读] 本文主要是研究探讨跨区间无缝线路道岔钢轨接头闪光焊接施工。
陈星中铁十局集团第八工程有限公司,天津 300300摘要:本文主要是研究探讨跨区间无缝线路道岔钢轨接头闪光焊接施工。
通过现场实施,不断总结施工经验,解决道岔特殊部位无法闪光焊接的问题,使该工艺逐步实施到后续的铁路建设当中,提高铁路行车的平稳性和安全性。
关键词:铺架工程;无缝线路;闪光焊接;1.引言随着我国铁路行业的不断发展,跨区间无缝线路道岔焊接工艺对铁路质量具有重要作用,是道岔质量控制的关键环节,焊接质量出现问题,直接危及行车安全。
想要保障跨区间无缝线路的整体质量,如何提高道岔焊接质量成为无缝线路施工研究的重点。
现阶段,受道岔结构尺寸影响,道岔接头无法采用闪光焊接工艺,铝热焊接技术仍是我国无缝线路道岔焊接工艺中应用最为广泛的。
但是铝热焊接头韧性、塑性较差,故道岔铝热焊接是线路上最薄弱的环节之一,是养护维修的难点和重点。
所以解决道岔接头焊接质量直接影响到铁路列车运营的平稳和安全。
2.闪光焊接工艺的优点闪光焊工艺相对铝热焊工艺来说,主要有四个方面的优势:一是焊头内在质量高,铝热焊头强度只有闪光焊头的70%。
闪光焊强度高、断头率低,线路上断头率约在0.5/10000以内;二是外观平直度好,外观质量更容易控制;三是自动化程度高,受人工干扰因素小,焊接设备配有计算机控制,焊接质量波动小,焊接生产率高;四是后期探伤工作量小。
根据规定,铝热焊半年探伤一次,闪光焊则是高铁一年、普铁两年探伤一次。
3.道岔接头采用闪光焊接的操作要点3.1型式检验以高速铁路道岔为例,一般道岔基本轨材质为U71MnG(N)(包钢),尖轨及岔心采用进口R350HT硬头轨,区间长轨有U71Mn淬火(攀钢)和U75V(武钢)。