
同轴度、对称度、圆跳动和全跳动公差值 (1)
数控车削加工阶梯轴类零件
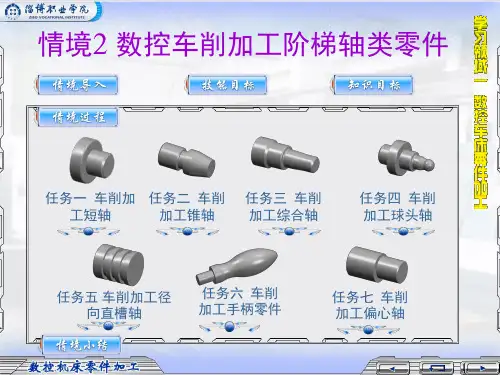
任务一 车削加 任务二 车削 任务三 车削
工短轴
加工锥轴 加工综合轴
任务四 车削 加工球头轴
任务五 车削加工径 向直槽轴
任务六 车削 加工手柄零件
任务七 车削 加工偏心轴
本项目主要介绍数控车床车削加工阶梯 轴类零件,具体包括短轴、锥轴、综合轴、 球头轴、 径 向直槽轴、手柄零件、偏心轴。
(2)刀具补偿 (3)自动加工
量具的使用: (1)用万能角度尺测量 (2)用正弦规检测 (3)用卡钳和千分尺检测
(1)清除切屑、擦拭机床,使用机床与 环境保持清洁状态。
(2)注意检查或更换磨损坏的机床导轨 上的油察板。
(3)检查润滑油、冷却液的状态,及时 添加或更换。
(4)依次关掉机床操作面板上的电源和 总电源。
任务1 数控车削加工短轴
1.零件图样
零件图样如图2-1所示。
2. 工作条件
(1)生产纲领:单件。
(2)毛坯:Φ40 mm硬铝棒料。
(3)选用机床为FANUC 0i系统CK6140型数 控车床。
(4)时间定额:编程时间20 min;实操时间 40 min。
3. 工作要求
1)工艺结构及精度分析。 本例工件由Φ20圆柱段、Φ35圆柱段、 倒角及倒 圆组成。工件尺寸精度和表面粗糙 度要求不高。 2)零件装夹方案分析。 采用三爪卡盘装夹方法。 3)加工刀具分析。刀具选择如下: T01: 93外圆车刀(刀具材料:高速钢)1把; T02:切断刀(宽4mm)1把; 4)工序卡如表2-1所示。
2)零件装夹方案分析。
采用三爪卡盘装夹方法。
3)加工刀具分析。刀具选择如下:
T01: 93外圆粗车刀(刀具材料:高速 钢)1把;
同轴度 对称度 跳动度 全跳动公差

>8 000
~10 000
公 差 值 /μm
1
0.4
0.4
0.5
0.6
0.8
1
1.2
1.5
2
2.5
3
4
5
6
8
10
12
2
0.6
0.6
0.8
1
1.2
1.5
2
2.5
3
4
5
6
8
10
12
15
20
3
1
1
1.2
1.5
2
2.5
3
4
5
6
8
10
12
15
20
25
30
4
1.5
1.5
2
2.5
3
4
5
6
8
10
12
15
8~10
用于制造一般精度要求,通常按尺寸公差IT9~IT10级制造的零件。8级精度用于拖拉机发动机分配轴轴颈,9级精度以下齿轮轴的配合面、水泵叶轮、离心泵泵体、棉花精梳机前后滚子,9级精度用于内燃机气缸套配合面、自行车中轴,10级精度用于摩托车活塞、印染机导布辊、内燃机活塞环槽底径对活塞中心、气缸套外圈对内孔等
9
15
20
25
30
40
50
60
80
100
120
150
200
250
300
400
500
600
10
25
40
50
60
80
100
120
150
200
250
一种轴孔配合结构装配困难的原因分析及改进

一种轴孔配合结构装配困难的原因分析及改进冯梦丽【期刊名称】《《汽车实用技术》》【年(卷),期】2019(000)017【总页数】3页(P203-205)【关键词】精度设计; 轴孔配和; 尺寸公差; 几何公差【作者】冯梦丽【作者单位】陕西法士特齿轮有限公司汽车传动工程研究院陕西西安 710119【正文语种】中文【中图分类】U463引言轴孔配合的结构在机械产品中应用十分广泛,在变速器产品上有多处使用。
其精度设计亦是产品设计中重要的部分。
设计过程是一个发展的动态过程,在实际的生产过程中,我们更需要不断地调整公差大小与生产成本及产品使用可靠性方面的关系,科学进行适应性设计。
但是在实际适应性设计中,一些细节性的选择同样后续的生产使用造成巨大的影响,本文阐述的就是一个典型的精度设计影响生产使用问题的原因分析和解决方案。
1 问题来源接装配现场反馈,变速箱某处轴与孔结构装配过程中频频出现装配困难的问题,严重时无法完成装配,甚至由于装配过程中的操作力度过大导致个别零件的损坏报废。
严重影响了现场的装配效率,也造成了一定的经济损失。
图1此机构为变速箱产品上常用的一处结构,使用较为广泛。
工作时,轴应可在孔内顺畅旋转,但应尽量避免其轴向窜动过大。
轴与孔的配合如不合适不但影响装配质量,亦会影响其正常工作,引起磨损,降低其使用寿命。
因此需要对其装配困难原因进行分析,优化其结构设计,并对后续同类结构的设计提供参考。
2 原因分析首先,对多批次零件的轴径及孔径进行检测,确认零件尺寸符合图纸要求,排除了由于生产加工不合格造成装配困难的可能。
其次,结合实际应用的需要,对产品结构图纸进行研究分析。
此两个零件属于典型的轴孔配合结构。
同一轴与基本尺寸相同的两个孔相配合,且配合性质相同。
应用环境属于易于转动的支撑用的配合,温度影响不大。
根据常规设计经验,从工艺上和宏观经济效益的角度考虑,优先选基孔制配。
通常轴孔的配合可分为过盈配合、过渡配合、间隙配合三种。
互换性与技术测量考试复习题及答案
互换性与技术测量考试复习题及答案选择题1.公差带相对于零线的位置反映了配合的______。
(A)A、松紧程度B、精确程度C、松紧变化的程度2.相互结合的孔和轴的精度决定了______。
(A)A、配合精度B、配合的松紧程C、配合的性质3.配合公差带相对于零线的位置取决于_____的大小。
(A)A、极限间隙或极限过盈B、极限间隙C、极限过盈4.基孔制是基本偏差为一定孔的公差带,与不同_____轴的公差带形成各种配合的一种制度。
(A)A、基本偏差的B、基本尺寸的C、实际偏差的5.在计算标准公差值时,各尺寸段内所有基本尺寸的计算值是用各尺寸段的____作为该段内所有基本尺寸来计算值的。
(A)A、首尾两个尺寸的几何平均值B、所有尺寸的算术平均值C、所有尺寸的几何平均值D、首尾两个尺寸的算术平均值6.设置基本偏差的目的是将_____加以标准化,以满足各种配合性质的需要。
(A)A、公差带相对于零线的位置B、公差带的大小C、各种配合7.公差与配合标准的应用,主要是对配合的种类,基准制和公差等级进行合理的选择。
选择的顺序应该是:_____。
(A)A、基准制、公差等级、配合种类B、配合种类、基准制、公差等级C、公差等级、基准制、配合种类D、公差等级、配合种类、基准制8. 比较不同尺寸的精度,取决于______。
(C)A、公差值的大小B、公差单位数的大小C、公差等级系数的大小D、基本偏差值的大小9.标准公差值与_____有关。
(A)A、基本尺寸和公差等级B、基本尺寸和基本偏差C、公差等级和配合性质D、基本偏差和配合性质10.基本偏差代号为P(p)的公差带与基准件的公差带可形成_____。
(A)A、过渡或过盈配合B、过渡配合C、过盈配合D、间隙配合11.从加工过程看,零件尺寸进入公差范围的“起始尺寸”是______。
(B)A、最大极限尺寸B、最大实体尺寸C、最小极限尺寸D、最小实体尺寸12.从加工过程看,零件尺寸的“终止尺寸”是______。
机械设计中几何公差-注出公差值数系表

——摘自机械手册5版1卷3-337。 公差等级 7 8 公差值 /μm 3 4 4 5 4 6 5 8 6 9 7 11 8 13 10 15 12 18 14 20 16 23 18 25 20 27
9 6 8 9 11 13 16 19 22 25 29 32 36 40
10 10 12 15 18 21 25 30 35 40 46 52 57 63
1 0.4 0.4 0.5 0.6 0.8 1 1.2 1.5 2 2.5 3 4 5 6 8 10 12
表 3.3-42 同轴度、对称度、圆跳动和全跳动公差数系——摘自机械手册5版1卷 公差等级 2 3 4 5 6 7 公差值 /μm 0.6 1 1.5 2.5 4 6 0.6 1 1.5 2.5 4 6 0.8 1.2 2 3 5 8 1 1.5 2.5 4 6 10 1.2 2 3 5 8 12 1.5 2.5 4 6 10 15 2 3 5 8 12 20 2.5 4 6 10 15 25 3 5 8 12 20 30 4 6 10 15 25 40 5 8 12 20 30 50 6 10 15 25 40 60 8 12 20 30 50 80 10 15 25 40 60 100 12 20 30 50 80 120 15 25 40 60 100 150 20 30 50 80 120 200 表3.3-43 位置度公差值数系 2 2.5 3 4 n n n 2×10 2.5×10 3×10 4×10n 注:n为正整数
10 20 25 30 40 50 60 80 100 120 150 200 250 300 400 500 600
11 30 40 50 60 80 100 120 150 200 250 300 400 500 600 800 1000
公差原则
Ø0.1 M
0.4 0.3 0.1 -0.3 -0.2 Ø19.7 Da/mm
ø20(dM) Ø 20.1(dMV)
最大实体要求应用实例(二)
如图所示,被测轴应满足下列要求: 实际尺寸在ø11.95mm~ø12mm之内; 实际轮廓不得超出关联最大实体实效边界,即关联体外作用尺寸不大 于关联最大实体实效尺寸dMV=dM+t=12+0.04=12.04mm 当被测轴处在最小实体状态时,其轴线对A基准轴线的同轴度误差允 许达到最大值,即等于图样给出的同轴度公差( ø 0.04 )与轴的尺 寸公差(0.05)之和( ø 0.09 )。 0
(3)倾斜度(在给定方向上)
倾斜度的公差带是距离为公差值t,且与 基准平面(或直线、轴线)成理论正确 角度的两平行平面(或直线)之间的区 域。
2.定位公差
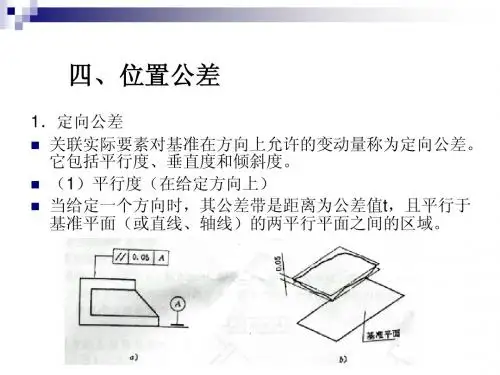
关联实际要素对基准在位置上允许的变动量称为 定位公差。它包括同轴度、对称度、位置度。 (1)同轴度 同轴度的公差带,是直径为公差值t,且与基准轴 线同轴的圆柱面内的区域。
最大实体要求 轴 孔
dm≤dMMVS=dMMS+t形位 dmin≤da≤dmax Dm≥DMMVS=DMMS-t形位 Dmin≤Da≤Dmax
孔
边界尺寸为最大实体尺寸 MMS(dmax,Dmin)
边界尺寸为最大实体实效尺寸 MMVS=MMS±t
标注
单一要素
在尺寸公差带后 加注 E
用于被测要素 时
在形位公差框格第二格 公差值后加 M
4、最大实体状态(尺寸、边界)
最大实体尺寸(Maximum Material Size, MMS):实际要 素在最大实体状态下的极限尺 寸。 (轴的最大极限尺寸dmax,孔 的最小极限尺寸Dmin) 最大实体边界:尺寸为最大实 体尺寸的边界。
PC-DMIS尺寸评价应用技术技巧(1)
传统评价对话框
新的评价对话框
2.1 形状公差——直线度
传统评价对话框
5
新的评价对话框
2.1 形状公差——直线度
• 在给定平面内或给定方向内,公差带是距离为公差值t的两平行直线或两平行平面之间 的区域;如图被测表面的线必须位于平行于图样所示投影面而且距离为公差值0.1 的两 平行直线内;
• 如在公差值前加注ø,则公差带是直径为t 的圆柱面内的区域。
PC-DMIS尺寸评价应用技巧(1)
目录
1. 公差分类 2. 形状公差评价难点、技巧
3. 定向位置公差评价难点、技巧 4. 定位位置公差评价难点、技巧 5. 跳动公差评价难点、技巧 6. 线轮廓度、面轮廓度公差评价难点、技巧
7. 几个补充问题
2
1. 公差分类
公差分类 几何特征名称
直线度
几何特征符号
6
2.1 区域直线度在PC-DMIS中的评价方法
• 如果既需要评价整体直线度,还需要评价指定单位长度直线度,则用新的评价方法, 在特征控制框勾选“每个单元”; • 如下图,即总体直线度为ø0.01的圆柱区域内,单位长度10mm的直线度为 0.005mm;
7
2.2 形状公差——平面度
传统评价对话框ຫໍສະໝຸດ • 公差值前不加注ø表示:公差带是距离为公差值t 且垂直于基准线的两平行平面之间 的区域;
• 如在公差值前加注ø表示:公差带是直径为公差值t 且平行于基准线的圆柱面内的区 域。
19
3.2 定向位置公差 垂直度
传统评价对话框
20
新的评价对话框
3.2 定向位置公差 垂直度
• 如何在PC-DMIS中输入延伸长度?
• 公差值前不加注ø表示:公差带是距离为公差值t 且平行于基准线、位于给定方向上 的两平行平面之间的区域;
同轴度对称度跳动度全跳动公差
应用范围较广的精度等级,用于精度要求比较高,一般按尺寸公差IT6级或IT7级制造的零件。5级精度常用在机床轴颈、测量仪器的测量杆、汽轮机主轴、柱塞液压泵转子、高精度滚动轴承外圈、一般精度轴承内圈;7级精度用于内燃机主轴、凸轮轴轴颈、水泵轴、齿轮轴、汽车后桥输出轴、电动机转子、P0级精度滚动轴承内圈、印刷机传墨辊等
11~12
用于无特殊要求,一般按尺寸精度IT12级制造的零件
同轴度、对称度、圆跳动和全跳动公差
公差等级
主参数d(D)、B、L/mm
≤1
>1
~3
>3
~6
>6
~10
>10
~18
>18
~30
>30
~50
>50
~120
>120
~250
>250
~500
>500
~800
>800
~1 250
>1 250
~2 000
>2 000
~3 150
>3 150
~5 000
>5 000
12
60
120
150
200
250
300
400
500
600
800
1 000
1 200
1 500
2 000
2 500
3 000
4 000
公差等级
应用举例
1~4
用于同轴度或旋转精度要求较高的零件,一般需要按尺寸公差IT5级或高于IT5级制造的零件。1、2级用于精密测量仪器的主轴和顶尖,柴油机喷油嘴针阀等;3、4级用于机床主轴轴颈,砂轮轴轴颈,汽轮机主轴,测量仪器的小齿轮轴,高精度滚动轴承内、外圈等
30
40
常用公差与配合
常用公差及配合一.极限与配合二.形状和位置公差三.零件公差的设置四.尺寸链一. 极限与配合.1.术语与定义1.1偏差1.1.1 零线---在极限与配合图解中,表示基本尺寸的一条直线.以其为基准确定偏差和公差;1.1.2 偏差---某一尺寸(实际尺寸,极限尺寸等)减其基本尺寸所得的代数差;1.1.3 极限偏差---上偏差和下偏差;a. 上偏差---最大极限尺寸减其基本尺寸所得代数差;b. 下偏差---最小极限尺寸减其基本尺寸所得代数差.1.1.4 基本偏差---确定公差带相对零线位置的那个极限偏差,它可以是上偏差或下偏差,一般为靠近零线的那个偏差.( 图一)1.2 公差1.2.1 尺寸公差---最大极限尺寸减最小极限尺寸之差,或上偏差减去下偏差之差.公差是尺寸允许的变动量,是一个没有符号的绝对值.1.2.2 标准公差---极限与配合制中,所规定的任一公差. ”IT”为”国际公差”的符号.1.2.3 标准公差等级---极限与配合制中,同一公差等级对所有基本尺寸的一组公差被认为具有同等精确程度,例: IT 71.2.4 公差带---在公差带图解中,由代表上偏差和下偏差或最大极限尺寸和最小极限尺寸的两条直线所限定的一个区域,由公差大小和其相对零线的位置来确定.1.3 配合1.3.1 间隙---孔的尺寸减去相配合的轴的尺寸之差为正.a. 最小间隙---在间隙配合中,孔的最小极限尺寸减轴的最大极限尺寸之差.b. 最大间隙---在间隙配合或过度配合中孔的最大极限尺寸减轴的最小极限尺寸之差.1.3.2 过盈---孔的尺寸减去相配合的轴的尺寸之差为负.a. 最小过盈---在过盈配合中,孔的最大极限尺寸减轴的最小极限尺寸之差b. 最大过盈---在过盈配合或过度配合中,孔的最小极限尺寸减轴的最大极限尺寸之差1.3.3 配合---基本尺寸相同的,相互结合的孔和轴公差带之间的关系.a. 间隙配合---具有间隙(包括最小间隙等于零)的配合.b. 过盈配合---具有过盈(包括最小过盈等于零)的配合.c. 过渡配合---可能具有间隙或过盈的配合.1.4 极限尺寸判断原则1.4.1 最大实体极限---对应于孔或轴最大实体尺寸的那个极限尺寸,即轴的最大极限尺寸孔的最小极限尺寸.最大实体尺寸是孔或轴具有的允许的材料量为最多时状态下的极限尺寸.1.4.2 最小实体极限---对应于孔或轴最小实体尺寸的那个极限尺寸,即轴的最小极限尺寸孔的最大极限尺寸.最小实体尺寸是孔或轴具有的允许的材料量为最少时状态下的极限尺寸.( 图二)( 图 三 )( 图 四 )( 图 五 )2.基本规定 2.1 表示2.1.1 公差带的表示---公差带用基本偏差的字母和公差等级的数字表示.例如:H7 ,h8.2.1.2 注公差尺寸的表示:注公差的尺寸用基本尺寸后跟所要求的公差带或(和)对应的偏差值表示. 例如: ψ35 H7 35+0.25ψ35 h8 45-0.152.1.3 配合的表示---配合用相同的基本尺寸后跟孔,轴公差带表示.孔或轴用分数形式表示ψ35 H7/g6. 2.2 注公差尺寸的解释.2.2.1 公差标准按GB/T4249的工件.a. 线性尺寸公差---线性尺寸公差仅控制要素的局部实际尺寸(两点法测量),不控制要素本身的形状误差(如圆柱要素的圆度和轴线直线度误差或平行平面要素的平面度误差).尺寸公差也不能控制单一要素的几何相关要素.b. 包容要求---结合零件具有配合功能的单一要素,不论是圆柱表面还是两平行表面,图样上应在其尺寸极限偏差或公差带代号之后加注符号”○E ”,这0 0表明尺寸和形状彼此相关,并且不能超越以工件最大实体尺寸形成的理想包容面.2.2.2 公差际注不按GB/T 4249的工件.a.对孔---与实际孔表面内接的最大理想圆柱体直径应不小于孔的最大实体极限,孔上任何位置的最大直径应不超出孔的最小实体极限;b.对轴---与实际轴表面外接的最小理想圆柱体直径应不大于轴的最大实体极限,轴上任何位置的最小直径应不小于轴的最小实体极限.即如果工件处处位于最大实体极限,则该工件将具有理想的圆和直线,即理想圆柱.除另有规定外,在上述要求的条件下,理想圆柱误差可达到给定的直径公差的全值.3 标准公差与基本偏差.3.1 标准公差值与基本尺寸是按基本尺寸段计算的,为减少公差数目,统一标准公差值进行了尺寸分段.对于每一个尺寸段中不同的基本尺寸,同一公差等级的标准公差值都相等.3.2 标准公差国标上规定基本尺寸到500mm内规定共20个标准公差等级.基本尺寸大于500~3150内规定共18个标准公差等级.3.3 基本偏差轴的基本偏差和孔的基本偏差.轴的基本偏差---一般是最靠近零线的那个极限偏差.4. 公差带和配合的选择4.1 规定和标准化公差带和配合,可优化力量品种及规格.4.2 线性尺寸线性尺寸的一般公差系指在一般加工条件下可保证的公差,采用一般公差的尺寸,尺寸后不注出极限偏差.二, 形状及位置公差.2.1 要素2.1.1 要素---构成零件几何特征的点﹑线﹑面.2.1.2 理想要素---具有几何意义的要素.实际要素---零件上实际存在的要素.基准要素---用来确定被测要素方向或(和)位置的要素.被测要素---给出了形状或(和)位置公差的要素.分为单一要素和关联要素.单一要素---仅对其本身给出形状公差要求的要素,即一个点,一个圆柱面,一个平面,轴线和中心平面等.关联要素---对其它要素有功能关系的要素.轮廓要素---组成轮廓的点﹑线﹑面.中心要素---与要素有对称关系的点﹑线﹑面.如轴线,中心线,中心平面和中心点等.2.2 形位公差2.2.1 形状公差---单一实际要素的形状所允许的变动全量(有基准要求的轮廓度除外)形状公差是图样上给定的,如测得零件实际形状误差小于形状公差值,则零件的形状合格.2.2.2 位置公差---关联实际要素的位置对基准所允许的变动全量.位置公差是图样上给定的,如测得零件实际位置误差小于位置公差值,则零件的位置合格.2.2.3 零形位公差---被测要素采用最大实体要求或最小实体要求时,其给出的形位公差值为零.2.2.4 定向公差---关联实际要素对基准在方向上允许的变动全量. 2.2.5 定位公差---关联实际要素对基准在位置上允许的变动全量.2.2.6 跳动公差---关联实际要素绕基准轴线回转一周或连续回转时所允许的最大跳动量.3. 公差带定义 3.1 形状公差给定平面直线度 给定方向任意方向平面度圆度圆柱度无基准要求的线轮廓度无基准要求的面轮廓度3.1.1 直线度3.1.1.1 给定平面的直线度( 图 六 )公差带是距离为公差值t(0,1)的两行直线之间的区域輪廓度形狀公差( 图七)被测表面的素线必须位于平行于图样所示投影面且距离为公差值为0.1的两平行直线内.3.1.1.2 给定方向的直线度( 图八)公差带是距离为公差值t的两平行平面之间的区域.( 图九)被测圆柱面的任一素线必须位于距离为公差值0.02的两平行平面之内3.1.1.3 任意方向的直线度( 图十)在公差值前加注Ø,公差带是直径为t的圆柱面内的区域,( 图十一)Ød圆柱体的轴线必须位于直径为公差值0.04的圆柱面内.3.1.2 平面度( 图十二)公差带是距离为公差值t的两平行平面之间的区域,( 图十三)上表面必须位于距离为公差值0.1的两平行平面内.表面上任意100×100的范围,必须位于距离为公差值0.1的两平行平面内.3.1.3 圆度( 图十四)公差带是在同一正截面上半径差为公差值t的两同心圆之间的区域.( 图十五)在垂直于轴线的任一正截面上,该圆必须位于半径差为公差值0.02的两同心圆之间.3.1.4圆柱度( 图十六)公差带是半径差为公差值t的两同轴圆柱面之间的区域.( 图十七)圆柱面必须位于半径差为公差值0.05的两同轴的圆柱面之间.3.1.5 轮廓度( 图 十 八 )公差带是包络一系列直径为公差值t 的圆的两包络线之间的区域,诸圆圆心应位于理想的轮廓上,注:当被测轮廓线相对基准有位置要求时,其理想轮廓线系指相对于基准为理想位置的理想轮廓线.有基准要求的线轮廓度属位置公差.( 图 十 九 )在平行于正投影面的任一截面上,实际轮廓线必须位于包络一系列直径为公差值0.04,且圆心在理论正确几何形状的在线的圆的两包络线之间. 3.2 位置公差有基准要求的线轮廓度有基准要求的面轮廓度一个方面线对线 相互垂直的两个方面 线对面 任意方面面对线 面对面 线对线一个方向輪廓公差平行度定向公差 垂直度线对面 相互垂直的两个方向面对线 任意方向 面对面 线对线 线对面 面对线 面对面 点的同心度轴线的同轴度 线对线 线对面面对线 面对面给定平面 任意方向 一个方向线的位置度 相互垂直的两个方向 任意方向 平面或中心平面的位置度复合位置度径向跳动 端面圆跳动 斜向圆跳动斜向(给定角度的)圆跳动径向全跳动 端向全跳动3.2.1 平行度3.2.1.1 ○a 线对线平行度公差(一个方向) 位 置 公 差( 图二十)公差带是距离为公差值t且平行于基线,位于给定方向上的两平行平面之间的区域.( 图二十一)ØD的轴线必须位于距离为公差值0.1,且在垂直方向平行于基准轴线的两平行平面之间.○b线对线平行度公差(相互垂直两个方向)( 图二十二)公差带是两对相互垂直的距离分别为t1和t2,且平行于基线的两平行平面之间的区域.( 图二十三)被测轴线必须位于距离分别为公差值0.2和0.1的在给定的互相垂直方向上,且平行于基准轴线的两组平行平面之间.○c任意方向( 图二十四)在公差值前加注Ø,公差带是直径为公差值t,且平行于基准直线(或轴线)的圆柱面内的区域.( 图二十五)被测轴线必须位于直径为公差值0.1,且平行于基准轴线的圆柱面内.注意:尺寸位置,平行度的标准是不同的.3.2.1.2 线对面平行度公差.( 图二十六)公差带是距离为公差值t,且平行于基准平面的两平行平面之间的区域.( 图二十七)孔的轴线必须位于距离为公差值0.03,且平行于基准平面的两平行平面之间.3.2.1.3 面对线平行度公差:( 图二十八)公差带是距离为公差值t,且平行于基线的两平行平面之间的区域.( 图二十九)被测表面必须位于距离为公差值0.05,且平行于基准轴线的两平行平面之间3.2.1.4 面对面平行度公差( 图三十)公差带是距离为公差值t,且平行于基准面的两平行平面之间的区域.( 图三十一)被测表面必须位于距离为公差值0.05,且平行于基准平面的两平行平面之间.注意:基准○A的标准及位置.3.2.2 垂直度3.2.2.1 线对线垂直度公差( 图三十二)公差带是距离为公差值t,且垂直于基线的两平行平面之间的区域.( 图三十三)被测轴线必须位于距离为公差值0.05,且与基线垂直的两平行平面之间.3.2.2.2 线对面垂直度公差.○a一个方向.( 图三十四)在给定方向上,公差带是距离为公差值t,且垂直于基准面的两平行平面之间的区域.( 图三十五)Ød 的轴线必须在给定的投影方向上,位于距离为公差值0.1,且垂直于基准平面的两平行平面之间.○b相互垂直的两个方向( 图三十六)公差带是分别垂直于给定方向的距离分别为t 1和t 2,且垂直于基准面的两平行平面之间的区域.( 图三十七)Ød轴线必须位于分别垂直于给定方向的距离分别为公差值0.1和0.2的互相垂直,且垂直于基准平面的两对平行平面之间.○c任意方向( 图三十八)公差值前加注Ø,公差带是直径为公差值t,且垂直于基准面的圆柱面内的区域.( 图三十九)Ød 的轴线必须位于直径为公差值0.05,且垂直于基准平面的圆柱面内.注意:尺寸的位置及标准.3.2.2.3 面对线垂直度公差( 图四十)公差带是距离为公差值t,且垂直于基线的两平行平面之间的区域.( 图四十一)被测面必须位于距离为公差值0.05,且垂直于基准轴线的两平行平面之间.3.2.2.4 面对面垂直度公差( 图四十二)公差带是距离为公差值t,且垂直于基准面的两平行平面之间的区域.( 图四十三)表面必须位于距离为公差值0.05,且垂直于基准平面的两平行平面之间.3.2.3 同轴度3.2.3.1 点的同心度公差( 图四十四)公差带是直径为公差值Øt,且于基准圆心同心的圆内的区域.( 图四十五)Ød的圆心必须位于直径为公差值0.2,且于基准圆心同心的圆内.3.2.3.2 轴线的同轴度公差( 图四十六)公差带是公差值Øt的圆柱面内的区域,该圆柱面的轴线与基准轴线同轴基準軸線( 图四十七)Ød的轴线必须位于直径为公差值0.1,且与基线同轴的圆柱面内.3.2.4 对称度( 图四十八)公差带是距离为公差t,且相对基准中心平面(或中心线,轴线)对称配置的两平行平面(或直线)之间区域.( 图四十九)图示ØD的轴线必须位于距离为公差值0.1,且相对公共基准中心平面A-B对称配置的两平行平面之间.3.2.5 圆跳动公差3.2.5.1 径向圆跳动.( 图五十)公差带是在垂直于基准轴线的任一测量平面内,半径差为公差值t,且圆心在基准轴在线的两个同心圆之间的区域.( 图五十一)Ød圆柱面绕基准轴线作无轴向移动回转时,在任一测量平面内的径向跳动量均不得大于公差值0.05.3.2.5.2 端面圆跳动公差( 图五十二)公差带是在与基准轴线同轴的任一半径位置的测量圆柱面上沿母线方向距离为t的两圆之间的区域.( 图五十三)当被测件绕基准轴线无轴向移动旋转一周时,在被测面上任一测量直径处的轴向跳动量均不得大于公差值0.05.3.2.6 全跳动3.2.6.1 径向全跳动公差( 图五十四)公差带是半径差为公差值t,且与基线同轴的两圆柱面之间的区域.( 图五十五)Ød表面绕基准轴线作无轴向移动地连续回转,同时,指示计作平行于基准轴线方向的直线移动,在Ød整个表面上的跳动量不得大于公差值0.2.3.2.6.2 端面全跳动( 图五十六)公差带是距离为公差值t,且与基准轴线垂直的两平行平面之间的区域.( 图五十七)端面绕基准轴线作无轴向移动地连续回转,同时,指示计作垂直于基准轴线方向的直线移动,此时,在整个端面上的跳动量不得大于0.05.4.形位公差的标注4.1 形位公差标注的原则4.1.1 对形位公差有特殊要求时,应在图样中按规定标注,下列情况时图样上可不标注形位公差.a. 由尺寸公差直接控制的项目,如公差值允许在尺寸公差值范围内时可不标注,例如圆度公差;b. 一般设备所能控制的形位误差可以满足设计要求时,在图样上可不标注,由未注形位公差控制;c. 对于标准件,其形位公差已有相应标准时,只需注出相应的标准代号.4.1.2 图样中形位公差一般采用框格代号标准,在下列无法采用框格代号标注的情况时,才允许在图样中用文字说明.a. 由于要求特殊,为现有形位公差所不能概括时;b. 采用框格代号确实复杂,还不如用文字说明时.c. 在用文字叙述的技术文件中,在说明形位公差的要求时,可采用文字说明,但要求内容完整,用词严谨.4.1.3 图样中给定的形位公差,仅表达对要素完工时的要求,应根据零件功能来确定.一般不限制工艺和检测方法.如需指定制造或检测方法,则应另加说明.4.2 基准符号的标注方法.4.2.1 基准符号由基准字母,圆圈,短粗线和联机组成.圆圈内填写大写拉丁字母,,为了避免误解,不得要用E,I,J,M,O,P,L,R,F.字母高度应与图样中字体相同.( 图五十八)无论基准符号在图样中的方向如何,圆圈内的字母都应水平书写.4.2.2 基准部位必须画出基准符号,并在公差框格中注出基准字母,由两个或以上要素组成的基准体系,基准字母按公差框格不能直接与基准相连.( 图五十九)4.2.3 基准目标的指引线必要时允许曲折一次.( 图六十)4.3 被测要素的标准方法4.3.1 当被测要素为轮廓线或表面时,指引线的箭头应指在该要素的轮廓线或共引出线上,并应明显地与尺寸线错开.( 图六十一)注:指引线的箭头不得与尺寸线对齐,应与尺寸线至少错开4mm.4.3.2 当被测要素为实际表面时,指引线的箭头可置于带点的参考在线,该点指在实际表面上.( 图六十二)注:不可漏标圆点.4.3.3 当被测要素为轴线,球心或中心平面时,指引一的箭头应与该要素的尺寸线对齐.注: a.当箭头与尺寸线的箭头重迭时,可代替尺寸线的箭头;b.若中心要素尺寸线于图样中其它处出现过,则指示箭头可与该要素的空白尺寸线对齐.( 图六十三)c.指引线的箭头不能直接指向中心线;( 图六十四)d.当被测要素为圆锥体的轴线时,指引线的箭头应与圆锥体的直径尺寸线(大端或小端)对齐;e.如直径尺寸不能明显地区别是圆锥体与圆柱体时,则应在圆锥体内画出空白的尺寸线.并将指引线的箭头与该空白的尺寸线对齐;( 图六十五)f.如圆锥体采用角度尺寸标注,则指引线的箭头应对着角度尺寸线画出.( 图六十六)4.4 基准要素的标注方法.4.4.1 当基准要素为轮廓线或表面时,基准符号应置于该要素的轮廓线或其引出线标注,并应明显地与尺寸线错开.( 图六十七)( 图六十八)a. 对于轮廓要素,基准应与尺寸线至少错开4mm.b. 基准符号的短线不能直接与公差框格相连.4.4.2 基准符号可置于用圆点指向实际表面的参考在线.( 图六十九)注:不可漏标圆点.4.4.3 当基准要素是轴线或中心平面或由带尺寸的要素确定的点时,基准符号的联机应与该要素的尺寸线对齐.( 图七十)( 图七十一)注: a.当基准符号与尺寸线的箭头重迭时,可代替尺寸线的箭头.b.基准符号不能直接标在中心线.4.4.4 由两个要素组成的公共基准,在公差框格的第三格内填写与基准字母相同的两字母,字母之间用短横线隔开.( 图七十二)注:凡由两个或两个以上的要素构成一独立基准号,都称为公共基准,例如公共轴线,公共平面,公共对称平面等.4.4.5 当基准采用三基准体系中两个或三个基准平面时,应在公差框格中自第三格开始,按基准的优先序从左到右每格内顺序写相应的基准字母.( 图七十三)注: a.第一基准---最大或最主要的表面(定位时应有三点接触)b. 第二基准---次大或次要表面(定位时应有二点接触).4.4.6 当基准要素为中心孔时,基准符号可标注在中心孔引出线的下方.( 图七十四)注:当中心孔用代号标注时,则基准符号与中心孔代号一起标注.当中心孔用局部放大图直接绘出时,则基准符号标注在角度尺寸在线.( 图七十五)4.4.7 当基准要素为圆锥体轴线时,基准符号的联机与圆锥体端(或小端)直径尺寸线对齐.( 图七十六)注○1如直径尺寸不能明显地区别圆锥与圆柱体时,则在圆锥体内画出空白尺寸线,并将基准符号与该空白尺寸线对齐;( 图七十七)○2如圆锥体采用角度尺寸标注,则基准符号应对着该角度尺寸线画出;( 图七十八)○3基准符号的联机必须与基准要素垂直.三.零件公差的设置.1.标准零件:弹簧,齿轮,轴承.螺丝等.2.胶件零件( 参考附页一TTA标准)3.橡胶零件( 参考附页二TTA标准)4.五金零件( 参考附页三TTA标准)四.尺寸链.1.尺寸链的基本术语○1尺寸链---零件加工或机器装配过程中,由相互连接的尺寸形成封闭的尺寸组,称为尺寸链;○2环---列入尺寸链中的每一个尺寸称为环;○3封闭环---尺寸链中在加工过程或装配过程最后自然形成的一环;○4组成环---在尺寸链中对封闭环有影响的全部环;○a增环---在尺寸链的组成环中,由于该环的变动而引起封闭环的同向变动;○b减环---在尺寸链的组成环中,由于该环的变动而引起封闭环的反向变动;○c补偿环---在尺寸链中预先选定的某一组成环,可以改变其大小或位置,使封闭环达到规定要求,该组成环称为补偿环;○5传递系数---表示各组成环对封闭环影响大小的系数,传递系数值等于组成环在封闭环上引起的变动量对该组成环本身动量之比. 2. 尺寸链的计算方法. 2.1 尺寸,公差和计算参数.2.2 尺寸链的计算公式2.2.1 封闭环基本尺寸L0= Σεi L i( 下角标”o”表示封闭环;”i”表示组成环及其序号 ) 2.2.2 封闭环中间偏差.△0= Σεi (△i +e i )当ei=0时, △0= Σεi △Imi=1m i=1 Ti 2 m i=12.2.3 封闭环极限偏差ES o = △o + 1/2T oEI o= △o + 1/2T o2..2.4 封闭环极限尺寸L omax= L0 + ES0L omix= L0 + EI02.2.5 组成环极限偏差ES i= △I + 1/2T iEI i= △I + 1/2T i2.2.6 组成环极限尺寸L imax= L+ ES iL imin=L i + EIi2.2.7 封闭环公差2.2.7.1 极值公差在给定各组成环公差的情况下,按此计算的封闭环公差T oL,共公差值最大. 2.2.7.2 统计公差当K0=K i=1时,得平方公差.在给定各组成环公差的情况下,按此计算的封闭平方公差T OQ,其公差值最小, 使K0=1,K i=K时,得当量公差.它是统计公差T os的近似值T OC>T OS>T OQ2.2.8 组成环平均公差2.2.8.1 极值公差对于直线尺寸链|εi | =1,则在给定封闭环公差的情况下,按上计算的组成环平均公差T avL,其公差值最小.2.2.8.2 统计公差当K0=K1=1时,得组成环平均平方公差.直线尺寸链|εi | =1,则在给定封闭环公差的情况下,按此计算的组成环平均平方公差T AVQ,其公差值最大. 使K0=1,K i=K时,得组成环平均当量公差.直线尺寸链|εi | =1则它是统计公差T avs的近似值T avc<T avs<T avQ2.3 尺寸举例(图 七 十 九 )2.3.1 基本尺寸计算L 0=L 3-(L 1+L 2+L 4+L 5)=43-(30+5+3+5)=02.3.2 公差计算(mm 单位)已知: 封闭环(L 0)极限偏差ES 0=0.35, EI 0 =0.10封闭环中间偏差 △0=1/2(0.35+0.10)=0.225封闭环公差 T 0 =0.35-0.10=0.25组成环尺寸L 1=30,L 2=5,L 4=3,L 5=5各组成环传递系数ε1=ε2=ε4=ε5=-1ε3=1( 直线环传递系数为 |±1| 增环+1,减环为-1 )组成环L 4是标准环L4=3 2.3.2.1 完全互换法1/. 各组成环平均极值公差为T avL =T 0/m=0.25/5=0.05注: |εi | =1,直线尺寸链.2/. 按平均公差及各组成环基本尺寸,确定各组成环的公差等级.3/. 按各组成环基本尺寸大小与零件工艺性好坏,以平均公差数值为基础,各组成环公差分别为T 1=T 3=0.06 T 2=T 5=0.044/. 求各组成环极限偏差:将组成环L 3作为调整尺寸,其余组成环属于外尺寸时按h,内尺寸时按H,决定其极限偏差分别为L 1=305/. 各组成环相应中间偏差为△1=-0.03 △2=-0.02 △4=-0.025 △5=-0.020 -0.056/. 计算组成环L3的尺寸有中间偏差:组成环尺寸:L0=L3-(L1+L2+L4+L5)注:传递系数增环为+1,减环为-1=43-(30+5+3+5)=0组成环中间偏差△0=△3+(△1+△2+△4+△5)注:传递系数增环为+1,减环为-10.225=△3-(△1+△2+△4+△5)0.225=△3-(-0.03-0.02-0.025-0.02)△3=0.137/. 计算组成环L3的极限偏差ES3=△3+1/2T3=0.13+1/2×0.06=0.16EI3=△3-1/2T3=0.13-1/2×0.06=0.018/. L3组成环为432.4 尺寸链其它解析方法2.4.1 大数互换法,修配法及调整法2.4.2 按照完全互换法算得的结果,各组成环公差最小,但能保证产品100%合格. 按照大数互换法算得的结果,各组成环公差较大,能够保证99.73%的产品合格(统计学).修配法与调整法算得的结果,组成环公差最大,适用于小批单件生产.。
形位公差数值表
主参数d( D )/mm
公差等级
0
1
2
3
4
5
6
7
8
9
10
11
12
≤3
0.1
0.2
0.3
0.5
0.8
1.2
2
3
4
6
10
14
25
>3~6
0.1
0.2
0.4
0.6
1
1.5
2.5
4
5
8
12
18
30
>6~10
0.12
0.25
0.4
0.6
1
1.5
2.5
4
6
9
1.5
2.5
4
6
10
15
25
40
60
120
>40~63
0.5
1
2
3
5
8
12
20
30
50
80
150
>63~100
0.6
1.2
2.5
4
6
10
15
25
40
60
100
200
>100~160
0.8
1.5
3
5
8
12
20
30
50
80
120
250
>160~250
1
2
4
6
10
15
25
40
60
100
150
300
>250~400