
机械制造技术基础-第4章-机床夹具设计原理-课后答案
第4章机床夹具设计原理1.何谓机床夹具?试举例说明机床夹具的作用及其分类?答:所谓机床夹具,就是将工件进行定位、加紧,将刀具进行导向或对刀,以保证工件和刀具间的相对位置关系的附加装置。
机床夹具的功用:①稳定保证工件的加工精度;②减少辅助工时,提高劳动生产率;③扩大机床的使用范围,实现一机多能。
夹具的分类:1)通用夹具; 2)专用夹具; 3)成组夹具; 4)组合夹具;5)随行夹具。
2.工件在机床上的安装方法有哪些?其原理是什么?答:工件在机床上的安装方法分为划线安装和夹具安装。
划线安装是按图纸要求,在加工表面是上划出加工表面的尺寸及位置线,然后利用划针盘等工具在机床上对工件找正然后夹紧;夹具安装是靠夹具来保证工件在机床上所需的位置,并使其夹紧。
3.夹具由哪些元件和装置组成?各元件有什么作用?答:1)定位元件及定位装置:用来确定工件在夹具上位置的元件或装置;2)夹紧元件及夹紧装置:用来夹紧工件,使其位置固定下来的元件或装置;3)对刀元件:用来确定刀具与工件相互位置的元件;4)动力装置:为减轻工人体力劳动,提高劳动生产率,所采用的各种机动夹紧的动力源;5)夹具体:将夹具的各种元件、装置等连接起来的基础件;6)其他元件及其他装置。
4.机床夹具有哪几种?机床附件是夹具吗?答:机床夹具有通用夹具、专用夹具、成组夹具、组合夹具和随行夹具。
5.何谓定位和夹紧?为什么说夹紧不等于定位?答:工件在夹具中占有正确的位置称为定位,固定工件的位置称为夹紧。
工件在夹具中,没有安放在正确的位置,即没有定位,但夹紧机构仍能将其夹紧,而使其位置固定下来,此时工件没有定位但却被夹紧,所以说夹紧不等于定位。
6.什么叫做六点定位原理?答:采用六个按一定规则布置的约束点,限制工件的六个自由度,即可实现完全定位,这称为六点定位原理。
7.工件装夹在夹具中,凡是有六个定位支承点,即为完全定位,凡是超过六个定位支承点就是过定位,不超过六个定位支承点就不会出现过定位,这种说法对吗,为什么?答:不对;过定位是指定位元件过多,而使工件的一个自由度同时被两个以上的定位元件限制。
8.定位、欠定位和过定位是否均不允许存在?为什么?根据加工要求应予以限制的自由度或工件六个自由度都被限制了就不会出现欠定位或过定位吗?试举例说明。
答:1)加工要求限制自由度而没有限制,是欠定位,是不允许的;所限制的自由度小于六个时,不一定是欠定位;2)一个自由度由一个以上定位元件限制时,产生超定位,超定位一般是不允许的,它可能产生破坏;所限制自由度小于六个时,也可能产生过定位;3)如果工件定位而精度较高,夹具定位元件精度也很高时,过定位是可以允许的,它可以提高加工刚度;4)工件定位应根据加工要求而定,不必完全定位;5)过定位和欠定位也可能同时存在。
9.常见的定位元件有哪些,分别限制的自由度的情况如何?答:常见的定位元件:1)平面定位:支撑钉及支撑板、可调支撑与自位支撑、辅助支撑;2)孔定位:定位销、锥销、心轴;3)外圆面定位:三爪卡盘、V型铁定位10.可调支承、自位支承和辅助支承的不同之处?答:可调支撑:当工件的定位基面形状复杂时或者各毛坯的尺寸、形状变化较大时,多采用这类支撑,它的顶端位置在一个范围内调整,并可用螺母锁紧;自位支撑:为了避免超定位,需要减少某个定位元件所限制的自由度数目时,常把支撑做成浮动或联动结构,使之自为;辅助支撑:当工件定位基面较小,致使其一部分悬伸较长时,为增加工件的刚性,减少切削时的变形,常采用辅助支撑。
11.根据六点定位原理,是分析图4.74中各零件的定位方案中各个定位元件所限制的自由度。
VY图4.74 零件的定位方案答:在(a)图中,三扎卡盘限制四个自由度:工件绕y轴、z轴的转动和延y、z轴的移动;挡块限制延x轴方向的移动。
共限制五个自由度,属于不完全定位。
在(b)图中,三扎卡盘限制两个自由度:延y、z轴的移动;若顶尖为死定尖,则顶尖配合三扎卡盘限制工件绕y、z轴的转动,同时,顶尖限制延x方向的移动。
共限制五个自由度,属于不完全定位。
若顶尖为活定尖,则顶尖只配合三扎卡盘限制工件绕y、z轴的转动。
共限制四个自由度,属于不完全定位。
在(c)图中,两顶尖限制工件绕y、z轴转动,x、y、z移动。
共五个自由度,属于不完全定位。
在(d)图中,小锥度心轴限制工件绕y、z轴的转动和y、z的移动;顶尖限制心轴延x方向的移动。
共限制四个自由度,属于不完全定定位。
在(e)图中,若三扎卡盘为相对夹持长三扎卡盘,则三扎卡盘限制四个自由度:y、z 轴的旋转以及x、y轴的移动,中心架起辅助作用,增加工件的强度。
共限制四个自由度,输油不完全定位。
若三扎卡盘为相对夹持短三扎卡盘,则三扎卡盘限制两个自由度:x、y 轴的移动,中心架配合三抓卡盘,限制Y、Z轴的转动。
共限制四个自由度,属于不完全定位。
在(f)图中,心轴限制Y,Z轴的转动与移动,小平面限制X轴移动,共限制五个自由度,为不完全定位。
在(g)图中,双顶尖限制Y,Z轴的转动与移动,小平面限制X轴的移动,总共限制五个自由度,为不完全定位。
在(h)图中,心轴1控制X,Y轴的移动,平面2控制Z轴的移动X,Y的转动,总共限制五个自由度,为过定位。
在(i)图中心轴控制Y,Z的转动与移动,平面2控制X轴的移动Y,Z的转动,总共限制七个自由度,为过定位。
在(j)图中,左端固定锥销,限制X、Y、Z的移动自由度;右端浮动锥销与固定锥销组合后限制Y、Z的转动自由度。
在(k)图,中当为长V型块限制X,Z移动,为不完全定位;当为短V型块时限制X,Z 的移动,为不完全定位。
在(l)图中,圆柱销控制X,Y的移动,圆柱销和小平面配合限制X,Z的转动,共限制五个自由度,为不完全定位。
12.何谓定位误差?定位误差有哪些因素引起的?定位误差的数值一般应控制在零件公差的什么范围之内?答:指工件在夹具中定位不准确而带来的误差。
引起定位误差的因素:1)定位基准与设计基准不重合,2)定位基面与定位元件之间的间隙,3)定位基面本身的形状误差。
13.图4.75(a)所示零件,底面3和侧面4已加工好,现需加工台阶面1和顶面2,定位方案如图4.75(b)所示,求各工序的定位误差。
1.C H±△H(b)H±△HH-△HCA±△AH±△HA±△A213(a)图4.75 各零件和定位方案答:在加工顶面2时,设计基准与定位基准重合,所以定位误差即为本工序的加工误差,即δC=δH=2ΔH.在加工台阶面1时,由于设计基准与定位基准不重合,所以定位误差为本道工序的加工误差与基准转换误差之和,即δC=δA+δH=2ΔA+2ΔH=2(ΔA+ΔH)。
14.图4.76所示为套筒零件铣平面,以内孔(D+ΔD)中心O为定位基准,套在心轴上,则为调刀基准,配合间隙为Δ,工序尺寸为,求心轴水平和垂直放置时工序尺寸的定位误差。
答:①当心轴垂直放置时,由于基准位移而产生基准位移误差,则有孔:Dmax=D+ΔD Dmin=D 轴:dmax=d dmin=d-Δd所以O1Omax=(D+ΔD)/2-(d-Δd) /2 O1Omin= D/2-d/2又因为间隙配合为Δ基准位移误差所造成的加工误差为:Δ1=(ΔD+Δd)/2+Δ所以水平放置时定位误差为:ΔH=Δ1+ΔH=(ΔD+Δd)/2+Δ+ΔH②当心轴垂直放置时:加工误差等于间隙配合误差Δ所以,垂直放置时的定位误差为:Δv=Δ+ΔH15.图4.77所示圆柱体零件的直径为,均放在V型块上定位铣平面,其加工表面的设计尺寸的基准分别为上母线B、下母线C和零件中心线O,试分别计算其定位误差。
答:δ=90o,则有:①当设计尺寸基准为上母线B时,定位误差为:ΔB=δ21sinα2+1=Δd21sinπ4+1=1.207Δd②当设计尺寸基准为下母线C时,定位误差为:ΔC=δ2(1sinα2-1)=Δd2(1sinπ4-1)=0.207Δd③当设计尺寸基准为零件中心线O时,定位误差为:Δo=δ2sinα2=Δd2sinπ4=0.707Δd16.为什么会出现基准位移误差?以工件的孔和外圆在心轴和V型块上定位为例。
答:由于定位副的制造误差而造成定位基准位置的变动,对工件加工尺寸造成的误差 , 称为基准位移误差.工件以圆柱孔定位1) 工件以圆柱孔在过盈配合心轴上定位由于过盈配合,定位基准不会发生移动:故ΔY =0因此定位误差因基准不重合情况不同而不同。
(1)工序基准与定位基准重合,均为圆柱孔轴线时ΔB =0ΔY =0ΔD =ΔB +ΔY =0(2)工序基准在工件定位孔的母线上时①工序基准在工件定位孔的上母线上时D B δ21=∆ 0=∆YD Y B D δ21=∆+∆=∆式中:δD ——工件定位内孔的尺寸公差。
②工序基准在工件定位孔的下母线上时ΔB = D δ21ΔY =0ΔD =ΔB +ΔY =D δ21(3)工序基准在工件外圆上、下母线上时d B δ21=∆0=∆YΔD =ΔB +ΔY =d δ21式中:δd ——工件外圆尺寸的公差2) 工件以圆柱孔在间隙配合的圆柱心轴(圆柱销)上定位,单边接触时(1) 若工序基准与定位基准重合,则ΔB =0ΔY =0min max max 2121)(2121d D d D X δδ+=-=ΔD =ΔB +ΔY 02121d D δδ+=式中δd0——定位心轴的尺寸公差。
为了安装方便,有时还增加一最小间隙X min ,由于最小间隙X min 是一个常量,这个数值可以在调整必具预先加以考虑,则使X min 的影响消除掉。
因此在计算基准位移量时可不计X min 的影响。
(2) 若工序基准在工件的外圆上、下母线上,则ΔB =d δ21ΔD =ΔB +ΔY 0212121d D d δδδ++=(3) 若工序基准在工件定位孔的母线上①工序基准在工件定位孔的上母线上时0min 0max 021212121d d d OA OA f D δ=-=-=∆ 又ΔB = D δ21ΔY 02121d D δδ+= 即: ΔD f =ΔB +ΔY 02121d D δδ+=-D δ21021d δ==ΔB -ΔY②工序基准在工件定位孔的下母线上时BY K D B O B O OO OO B O OO B O OO OB OB ∆+∆=-+-=+-+=-=∆)()()()(11221211122212ΔB = D δ21 ΔY 02121d D δδ+= ΔD =ΔB +ΔY 02121d D δδ+=+D δ21021d D δδ+=17.夹紧力的确定原则是什么?答:(1)夹紧力作用方向应有助于工件定位的准确性。
(2) 夹紧力方向应尽可能使所需夹紧力减小。
(3) 夹紧力方向应尽可能使工件变形减小18.钻套的种类有哪些?分别适用于什么场合?答:根据钻套的结构和使用特点,主要有四种类型。
机械制造技术基础【贾振元 王福吉版】课后答案

第一章机械加工方法及切削机床1.车窗有哪些主要类型?简述各种车床的工艺范围及组成。
答:(1)CA6140型卧式车床通用程度高,适用范围广,适用于中、小型的轴类和盘类零件的加工,可车削内外圆柱面、圆柱面、各种环槽、成形面及端面;能车削常用的米制、英制、模数制及径节制四种标准螺纹;也可以车削加大螺距螺纹、非标准螺距及较精密的螺纹;还可以进行钻孔、扩孔、铰孔、滚花机压光。
它由主轴箱、进给箱、溜板箱、床鞍、刀架、尾架和床身等部件组成。
(2)立式车床主要用于加工径向尺寸大而轴向尺寸较小、且形状比较复杂的大型或重型零件。
它由主轴箱、进给箱、溜板箱、床鞍、刀架、尾架和床身(直径很大的圆形工作台)。
等部件组成。
(3)转塔车床适用于加工形状比较复杂的小型棒料工件。
它由主轴箱、进给箱、溜板箱、床鞍、刀架和床身等部件组成。
2:车床的主运动和两个主参数是什么?答:主运动是主轴的旋转运动;卧式车床两个主参数分别是床上工件的最大回转直径、工件最大长度;立式车床两个主参数分别是最大车削直径、最大工件高度。
3:试写出CA6140型卧式车床的主传动路线的表达式?答:电动机经变速机构带动主轴旋转,实现主运动。
4:在CA6140型卧式车床的主运动、车螺纹运动、纵向和横向进给运动、快速运动等传动链中,那条传动链的两端件之间具有严格的传动比,那条传动链是内联系传动链?答:车螺纹、纵向和横向进给的两端件之间具有严格的传动比且是内联系的传动链。
5:铣削、车削、鏜削、钻削各有什么特点和不同?答:(1)铣削特点生产率较高、刀齿散热条件较好、铣削加工范围广泛、铣削时容易产生振动。
(2)车削特点适用范围广;易于保证被加工零件表面的位置精度;可用于有色金属零件的精加工;切削过程比较平稳;生产成本较低;加工的万能性好。
(3)镗削的特点加工机座、箱体、支架等外形复杂的大型零件的主要设备;加工范围广;能获得较高的精度和较低的表面粗糙度;能有效的校正原孔的轴线偏斜,保证孔及孔系的位置精度;鏜削的加工效率低。
机械制造(权威)免费 第四章_习题及答案(1)
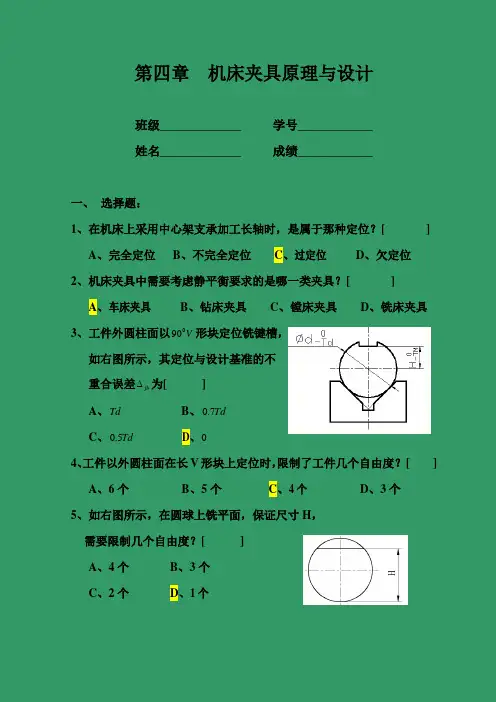
第四章机床夹具原理与设计班级_____________ 学号____________姓名_____________ 成绩____________一、选择题:1、在机床上采用中心架支承加工长轴时,是属于那种定位?[ ]A、完全定位B、不完全定位C、过定位D、欠定位2、机床夹具中需要考虑静平衡要求的是哪一类夹具?[ ]A、车床夹具B、钻床夹具C、镗床夹具D、铣床夹具3、工件外圆柱面以V090形块定位铣键槽,如右图所示,其定位与设计基准的不重合误差为[ ]jbA、TdB、Td7.0C、Td5.0D、04、工件以外圆柱面在长V形块上定位时,限制了工件几个自由度?[ ]A、6个B、5个C、4个D、3个5、如右图所示,在圆球上铣平面,保证尺寸H,需要限制几个自由度?[ ]A、4个B、3个C、2个D、1个6、用双顶尖装夹工件车削外圆面,限制的自由度为[ ]A、6个B、5个C、4个D、3个7、如右图所示工件,加工表面为A,定位表面为B,其定位误差为[ ]A、mm30.0.0B、mm28C、mm02.0D、mm8、在平面磨床上磨削工件的平面时,不能采用下列哪一种定位?[ ]A、完全定位B、不完全定位C、过定位D、欠定位9、一面二孔定位中,削边销削边方向应是[ ](如右图所示)A、与两孔中心连线同方向B、与两孔中心连线方向成045C、与两孔中心连线成090D、任意放均可10、工件以圆柱面在短V形块上定位时,限制工件的自由度数为[ ]A、5个B、4个C、3个D、2个11、工件定位时的欠定位是指[ ]A、少于6个自由度的限制性B、定位精度不够C、不完全定位D、技术要求应限制的自由度未被限制12、夹具中,定心夹紧机构的特点是[ ]A、定位与夹紧同时完成B、结构复杂,实现夹紧困难C、先定位后夹紧D、定位精度较差,应用较少13、工件定位时,有一个或几个自由度被定位元件重复限制时称为[ ]A、欠定位B、过定位C、不完全定位D、完全定位二、判断题1、用6个支承点就可使工件实现完全定位。
机械制造技术基础第四章课后答案

4-1什么是主轴回转精度?为什么外圆磨床头夹中的顶尖不随工件一起回转,而车床主轴箱中的顶尖则是随工件一起回转的?4-2在镗床上镗孔时(刀具作旋转主运动,工件作进给运动),试分析加工表面产生椭圆形误差的原因。
4-3为什么卧式车床床身导轨在水平面内的直线度要求高于垂直面内的直线度要求?4-18何谓误差复映?误差复映系数的大小与哪些因素有关?4-20为什么提高工艺系统刚度首先要从提高薄弱环节的刚度入手才有效?试举一实例说明。
4-21如果卧式车床床身铸件顶部和底部残留有压应力,床身中间残留有拉应力,试用简图画出粗刨床身顶面后床身顶面的纵向截面形状,并分析其原因。
4-22习题4-22图所示板状框架铸件,壁3薄,壁1和壁2厚,用直径为D的立铣刀铣断壁3后,毛坯中的内应力要重新分布,问断口尺寸D将会变大还是变小?为什么?4-23在转塔车床上加工一批套筒的内孔和外圆,问内外圆同轴度误差服从什么分布?4-24用调整法车削一批小轴的外圆,如果车刀的热变形影响显著,使画出这批工件尺寸误差分布曲线的形状,并简述其理由。
4-25车一批外圆尺寸要求为mm的轴。
已知:外圆尺寸按正态分布,均方根偏差00.120φ−0.025σ=mm,分布曲线中心比公差带中心大0.03mm。
试计算加工这批轴的合格品率及不合格品率。
4-26在自动车床上加工一批轴件,要求外径尺寸为)1.020(±φmm,已知均方根偏差0.02mmσ=,试求此机床的工序能力等级?4-27为什么机器零件一般都是从表面层开始破坏?4-28试以磨削为例,说明磨削用量对磨削表面粗糙度的影响。
4-29加工后,零件表面层为什么会产生加工硬化和残余应力?4-30什么是回火烧伤?什么是淬火烧伤?什么是退火烧伤?为什么磨削加工容易产生烧伤?4-31在外圆磨床上磨削光轴外圆时,加工表面产生了明显的振痕,有人认为是因电动机转子不平衡引起的,有人认为是因砂轮不平衡引起的,怎样判别哪一种说法是正确的?4-32什么是再生型切削颤振?为什么说在金属切削过程中,除了极少数情况外,刀具总是部分地或完全地在带有振纹的表面上进行切削的?。
机械制造技术基础(第2版)第四章课后习题答案
《机械制造技术基础》部分习题参考解答第四章机械加工质量及其控制4-1什么是主轴回转精度?为什么外圆磨床头夹中的顶尖不随工件一起回转,而车床主轴箱中的顶尖则是随工件一起回转的?解:主轴回转精度——主轴实际回转轴线与理想回转轴线的差值表示主轴回转精度,它分为主轴径向圆跳动、轴向圆跳动和角度摆动。
车床主轴顶尖随工件回转是因为车床加工精度比磨床要求低,随工件回转可减小摩擦力;外圆磨床头夹中的顶尖不随工件一起回转是因为磨床加工精度要求高,顶尖不转可消除主轴回转产生的误差。
4-2 在镗床上镗孔时(刀具作旋转主运动,工件作进给运动),试分析加工表面产生椭圆形误差的原因。
答:在镗床上镗孔时,由于切削力F的作用方向随主轴的回转而回转,在F作用下,主轴总是以支承轴颈某一部位与轴承内表面接触,轴承内表面圆度误差将反映为主轴径向圆跳动,轴承内表面若为椭圆则镗削的工件表面就会产生椭圆误差。
4-3为什么卧式车床床身导轨在水平面内的直线度要求高于垂直面内的直线度要求?答:导轨在水平面方向是误差敏感方向,导轨垂直面是误差不敏感方向,故水平面内的直线度要求高于垂直面内的直线度要求。
4-4某车床导轨在水平面内的直线度误差为0.015/1000mm,在垂直面内的直线度误差为0.025/1000mm,欲在此车床上车削直径为φ60mm、长度为150mm的工件,试计算被加工工件由导轨几何误差引起的圆柱度误差。
解:根据p152关于机床导轨误差的分析,可知在机床导轨水平面是误差敏感方向,导轨垂直面是误差不敏感方向。
水平面内:0.0151500.002251000R y∆=∆=⨯=mm;垂直面内:227()0.025150/60 2.341021000zRR-∆⎛⎫∆==⨯=⨯⎪⎝⎭mm,非常小可忽略不计。
所以,该工件由导轨几何误差引起的圆柱度误差0.00225R∆=mm。
4-5 在车床上精车一批直径为φ60mm 、长为1200mm 的长轴外圆。
机械制造技术基础(第2版)第四章课后习题答案
《机械制造技术基础》部分习题参考解答第四章机械加工质量及其控制4-1什么是主轴回转精度?为什么外圆磨床头夹中的顶尖不随工件一起回转,而车床主轴箱中的顶尖则是随工件一起回转的?解:主轴回转精度——主轴实际回转轴线与理想回转轴线的差值表示主轴回转精度,它分为主轴径向圆跳动、轴向圆跳动和角度摆动。
车床主轴顶尖随工件回转是因为车床加工精度比磨床要求低,随工件回转可减小摩擦力;外圆磨床头夹中的顶尖不随工件一起回转是因为磨床加工精度要求高,顶尖不转可消除主轴回转产生的误差。
4-2 在镗床上镗孔时(刀具作旋转主运动,工件作进给运动),试分析加工表面产生椭圆形误差的原因。
答:在镗床上镗孔时,由于切削力F的作用方向随主轴的回转而回转,在F作用下,主轴总是以支承轴颈某一部位与轴承内表面接触,轴承内表面圆度误差将反映为主轴径向圆跳动,轴承内表面若为椭圆则镗削的工件表面就会产生椭圆误差。
4-3为什么卧式车床床身导轨在水平面内的直线度要求高于垂直面内的直线度要求?答:导轨在水平面方向是误差敏感方向,导轨垂直面是误差不敏感方向,故水平面内的直线度要求高于垂直面内的直线度要求。
4-4某车床导轨在水平面内的直线度误差为0.015/1000mm,在垂直面内的直线度误差为0.025/1000mm,欲在此车床上车削直径为φ60mm、长度为150mm的工件,试计算被加工工件由导轨几何误差引起的圆柱度误差。
解:根据p152关于机床导轨误差的分析,可知在机床导轨水平面是误差敏感方向,导轨垂直面是误差不敏感方向。
水平面内:0.0151500.002251000R y∆=∆=⨯=mm;垂直面内:227()0.025150/60 2.341021000zRR-∆⎛⎫∆==⨯=⨯⎪⎝⎭mm,非常小可忽略不计。
所以,该工件由导轨几何误差引起的圆柱度误差0.00225R∆=mm。
4-5 在车床上精车一批直径为φ60mm 、长为1200mm 的长轴外圆。
机械制造技术基础(贾振元)第2章 课后答案
第四章机床夹具设计原理1、何谓机床夹具?试举例说明机床夹具的作用及其分类?答:机床夹具,就是将工件进行定位、夹紧,将刀具进行导向或对刀,以保证工件和刀具间的相对位置关系的附加装置,简称夹具。
机床夹具的分类:按使用范围分:1)通用夹具:三爪、四爪卡盘,拨盘;平口虎钳、分度头、转台;电磁吸盘等。
这些夹具的通用性强,使用时无需调整或稍加调整,就可以适应多种工件的安装,因而被广泛用于单间小批生产中。
2)专用夹具:用于某一特定工件的特定工序。
结构紧凑、针对性强、使用方便,但设计制造这类夹具的周期较长,成本也较高,产品变更时无法使用,因而被广泛应用于成批及大量生产中。
3)成组夹具:夹具的部分元件可以更换,部分装置可以调整,以适应不同零件的加工。
兼顾了夹具的专用性与通用性。
4)组合夹具:由一套预先制造好的标准元件组合而成。
根据工件的工艺要求,将不同的组合夹具元件像搭积木一样,组装成各种专用夹具。
使用后,元件可拆开、洗净后存放,待需要时重新组装。
组合夹具特别适用于新产品试制和单件小批生产。
5)随行夹具:在自动线或柔性制造系统中使用的夹具。
按机床种类分:车床夹具、磨床夹具、铣床夹具、钻床夹具、镗床夹具。
按工艺过程分:机床夹具、检验夹具、装配夹具、焊接夹具。
按夹紧动力源分:手动夹具、气动夹具、液压夹具、气液夹具、电动夹具、磁力夹具、真空夹具等。
机床夹具的作用:(1)保证加工精度;零件加工精度包括尺寸精度、几何形状和表面相互位置精度。
夹具的最大功用是保证加工表面的位置精度。
(2)缩短辅助时间;(3)扩大机床的加工范围;(4)减轻工人劳动强度;(5)降低生产成本;(6)可由降低技术等级的工人进行加工。
2、工件在机床上的安装方法有哪些?其原理是什么?答:划线安装:按图纸要求,在工件表面上划出加工表面的尺寸及位置线,然后利用划针盘等工具在机床上对工件找正然后夹紧。
方法简单,不需要专门设备而且通用性好,但生产效率低、精度不高。
机械制造技术基础-卢秉恒 答案 第四章
4
整理ppt
4-2工件在机床上的装夹方法有哪些?其原理 是什么?(2)
(2)用夹具装夹工件——夹具使工件在夹具中占有正确加 工位置,而且夹具相对于机床保证有准确的相对位置,而夹 具结构保证定位元件的定位工作面对夹具与机床相连接的表 面之间的相对位置准确,使刀具相对有关定位元件和定位工 作面调整到准确位置,这就保证了刀具在工件上加工出的表 面对工件定位基准的位置尺寸。
第四章 机床夹具原理与设计 课后习题答案
机械制造技术基础
制作:陈喜
编辑:杜奕
1
整理ppt
4-1机床夹具有那几部分组成?各部分起什么作用?
答:(1)定位元件——使工件在夹具中有准确的位置, 起到定位作用。
(2)夹紧装置——提供夹紧力,使工件保持在正确 的位置保持不动。
(3)对刀元件——为刀具相位于夹具的调整提供根 据。
(2)铣床夹具:1铣床加工中切削力较大,振动也较 大,故需要较大的夹紧力,夹具刚性也要好。2借助 对刀装置确定刀具相对夹具定位元件的位置,此装置 一般固定在夹具体上。3借助定位键确定夹具在工作 台上的位置4由于铣削加工中切削时间一般较短,因 而单件加工时辅助时间相对较长,故在铣床夹具设计 中,需特别注意降低辅助时间。
∴不满足要求
15
整理ppt
16
整理ppt
4-12
解:有分析可知,这种情况下,两个孔心距的定位误 差:即为钻模心轴心线的最大位移变动。任意边接触: △jw=△D+△d+△=(0.052-0)+(0.072-0.020) +0=0.104设计基准为工件孔轴心,定位基准为工件孔 轴心。所以△jb=0,所以两个孔心距的定位误差 △dw=△jb+△jw=0.104.满足要求。
机械制造基础第4章 机床夹具设计基础——例题
的限制。以避免重复
三爪卡盘夹持较短
X Y Z Y Z
Y Z
属于不完全定位, 如果只加工工件的外圆表面,而无轴向尺寸方面的要求,则定位是合理的, 如果工件有轴向尺寸要求时,则应该增加限制X方向移动的定位支撑点。
三爪卡盘夹持较短
X Y Z Y Z
Y Z
X
欠定位分析
过定位
如果工件的某一个自由度被定位元件重复限制,称为过定位。 过定位是否允许,要视具体情况而定。通常,如果工件 的定位面经过机械加工,且形状、尺寸、位置精度均较高, 则过定位是允许的。合理的过定位起到加强工艺系统刚度和 增加定位稳定性的作用。反之,如果工件的定位面是毛坯面, 或虽经过机械加工,但加工精度不高,这时过定位一般是不 允许的,因为它可能造成定位不准确,或定位不稳定,或发 生定位干涉等情况。
已知:外径d为: 500 0.03 mm
内径D为: 3000.05 mm
内外圆同轴度为0.02mm,
试计算用调整法加工这批工件时,
工序尺寸H的定位误差是多少?
解: 基准不重合误差: 基准位移误差:
同轴度误差:w 来自c 0.05 0.025mm 2
TD 2 sin
2
0.03 0.021mm 90 2 sin 2
组合定位
1.几个定位元件组合起来定位时,限制的自由度是每个定位元件限 制的自由度数之和. 2.组合定位中的每个定位元件改变它单独定位所限制的自由度. 3.组合定位中,定位元件单独起限制移动自由度转为限制转动自由 度,不再起限制移动自由度,但是限制自由度数量不变. 消除组合定位中的过定位,把限制移动方向的自由度定位元件改 为能移动的定位元件. 消除组合定位中的过定位,也可以改变定位元件的结构.比如:一面 两孔中菱形销
《机械制造技术基础》第四章习题解答
dw ( H ) T d T D 2 sin 45 2
0 . 1 0 . 025 0 . 083 mm
2 2
2
2
精选2021版课件
12
20 C2
C1
精选2021版课件
13
Y=d/2sinα+b/tanα-C1
C2
Δdw(Y)=Td/2sinα+Tb/tanα
=0.14/1.414+0.14
0.12 0.16 sin 45 0.05 22
0.223 mm
精选2021版课件
16
4-12 图4-75所示工件采用V形块(夹角α=90°)定位,加工两个 直径为mm的小孔。已知: 外圆直径尺寸d=mm,内孔直径尺寸 D=mm,内孔与外圆同轴度误差t=0.05mm,β=30°。试分析 计算加工O1孔的定位误差。
精选2021版课件
1
• 主要原因: 轴承内表面有圆度误差,呈椭圆 形。
• 次要原因: 主轴支承轴颈有圆度误差。
精选2021版课件
2
4-3为什么卧式车床床身导轨在水平面内的直线度要求高于 在垂直面内的直线度要求?
精选2021版课件
3
根据题中已知条件,查
书 P 155 表 4 1知
NB 0 3 ~ 4 m , K NB 2 .5 ~ 2 .8 m / km l 50 150 d
3000 50000
0.1886
2)x l 4
y系
Fy
1 k刀架
1 k主轴
l
l l
4 2
1
1 2
k尾座 4
Fy
1 k刀架
9 16k主轴
1 16k尾座
3000
机械制造技术基础第4章习题答案
此答案未能正确理解题目要求,对题目所给条件进行了错误的解读,导致得出了错误的 结论。
答案三
总结词:逻辑错误
详细描述:此答案在推理过程中存在 逻辑错误,未能根据题目条件进行正 确的逻辑推理,导致得出了错误的结 论。
03 题目三答案
答案一
总结词
正确理解题目要求
VS
详细描述
在回答题目三时,首先需要正确理解题目 的要求,明确题目所问的问题和需要解答 的内容。这是解题的第一步,也是非常重 要的一步。
答案二
总结词
掌握机械制造技术基础知识
详细描述
题目三涉及到机械制造技术的基础知识,如 切削原理、刀具材料和加工工艺等。因此, 要正确回答这个问题,必须掌握相关的机械 制造技术基础知识。
答案三
总结词
实际操作经验
详细描述
机械制造技术是一门实践性很强的学科,因 此,在回答题目三时,需要结合实际操作经 验来分析问题。只有通过实践,才能更好地
答案三
总结词
未能理解题目要求,计算过程和结果均不正确。
详细描述
该答案对题目的理解有误,计算过程混乱,结果完全 错误。需要加强对题目要求的理解和计算能力的训练 。
THANKS FOR WATCHING
感谢您的观看
理解和掌握机械制造技术的相关知识。
04 题目四答案
答案一
要点一
总结词
正确理解了题目要求,对题目的理解准确,计算过程清晰,结果准确无误 ,符合题目要求。
答案二
总结词
部分理解了题目要求,计算过程存在错误。
详细描述
该答案对题目的理解基本正确,但在计算过程中存在错 误,导致结果不准确。需要加强计算能力的训练。
答案三