
铸造低合金钢的生产
鑄造低合金鋼的生產3.2收縮線收縮率和縮孔率方面,低和金鋼與具有相同含碳鋼相似。
3.3熱裂錳.硅.鉻顯著降低鋼的熱性,因此,鑄件在凝固和冷卻過程中部位的溫度差異較大,產生加大的內應力,容易出現裂紋,隨著含碳量的增加,低合金鋼的熱裂和冷裂傾向加大。
3.4結晶特點由於錳.硅.鉻等元素降低鋼的導熱性,並在一定程度上增加結晶濕度范圍,從而降低冷卻速度,促使產生粗大的晶粒,晶粒偏析也較大。
4.生產工藝措施為了克服低合金鋼的一次晶粒較粗大,熱裂和回火脆性傾向較大等缺點,鑄造過程應嚴格控制好各工序的工藝技術操作,采取有效的措施,防止或降低鑄件缺陷的產生。
尤其是對冶煉過程的控制和鑄件熱割的過程控制,是低合金鋼鑄件生產的關鍵性環節。
表1合金元素在鑄鋼過程中的作用4.1熔煉過程的控制要點我國目前的冶煉設備主要是以電爐為主,而電爐又是以電弧爐為主導,減性電弧爐氧化法煉鋼有其獨特的優勢。
因而運用減性電弧爐氧化法冶煉低合金鋼,需要控制好熔煉過程的各項操作。
4.1.1原料的控制不同的鋼種對原料的要求不同,要煉好一爐好鋼,首先要保證爐料配制的技術要求,配制的准確性包括爐料重量及配料分成兩方面。
配料重量不准,容易導致冶煉過程化學分成控制不當或鑄件澆不足等廢品,也可能出現過量的澆於而增加消耗。
爐料化學成分配得不准,會給冶煉操作帶來極大困難,嚴重時將使冶煉無法進行。
因此,配料過程中,在確保重量與計劃安排無誤的情況下,主要考慮鋼種規格成分,冶煉方法,元素特征及工藝的具體要求來控制爐料的化學成分。
首先,根據鋼種的規格成分,碳的配定要保證溶化期碳的燒損及氧化期的脫碳量,還要考慮還原期補加合金的造渣制度對鋼液的增碳。
其次,合金元素的配制要根據冶煉方法的不同而有所區別,氧化法煉鋼時,合金通常不宜與爐料一起裝爐,一些合金元素熔點高,不易氧化,可按鋼種規格下限配入,並與爐料一起裝爐,但合金料應注意避開電極電弧區,以減少它們的發揮。
最後,對爐料種磷.硫成分的控制尤為重要,除磷.硫鋼外,一般鋼料中的磷.硫含量均是配得越低越好,但顧及鋼鐵料的實際情況,磷.硫的配定以不超過規格要求為限。
4.1.2熔化期的控制熔化期的主要任務是以最少的電耗將固體爐料迅速熔化均勻的液體,爐料熔化的同時,熔池中也發生各種各樣的物化反應,主要有元素的揮發和氧化,鋼液的吸氣,熱量的傳遞與散失以及夾雜物的上浮等。
因此,熔化期提前造渣覆蓋與鋼液面上,既可減少散熱,減少鋼液的吸氣量,又可促使夾雜物的上浮等,熔化期的正確操作,可以把鋼中的磷去除60%左右,對於低合金鋼來說磷是鋼中的有害元素,在冶煉過程中,要盡量降低鋼中的磷含量,一般優質鋼中的要求P<0.030%,而高級優質鋼中的磷要求P<0.015%,極特殊的要求P<0.005%。
常規脫磷的有利條件是高減度、高氧化性及流動性良好的熔渣和中等偏低的溫度。
因此,熔化期操作是如何提前造好熔化渣。
首先,在爐料大半熔時分批加入料重1%的氧化鐵皮或礦石粉,從中提高熔化渣的氧化能力,其次,在爐料大半熔或全熔後拔除部分熔化渣,對於高磷爐料或磷規格要求較嚴格的鋼種,也可全部拔除,然後重造新渣,脫磷效率可達50%~70%,是強化脫磷行之有效的好辦法。
4.1.3氧化期的控制低合金鋼氧化期的操作與普通碳素鋼操作相似,在不配備爐外精煉的條件下,電爐氧化期主要任務是繼續並最終完成鋼液的脫磷任務,使鋼中磷降到規定的允許含量范圍內,在脫碳過程中去除鋼液中的氣體和非金屬夾雜物,加熱並均勻鋼液溫度,為鋼液的還原期操作創造條件。
碳氧反應能引起渣鋼間的激烈攪混,為澄清這種攪混以及使非金屬夾雜物充分上浮,在氧化的末期停止向熔池供氧一段時間,一般約10分鐘的清潔沸騰時間。
這時,熔池中主要進行微弱的碳氧反應,並使之趨於平衡。
對於冶煉低合金鋼種時,往往在氧化末期將鋼中錳含量調到0.20%以上,並保持10~15分鐘,因為在氧化末期,盡管鋼液比較潔淨,但仍含有少量的非金屬夾雜物,如等。
如錳含量在0.20%以上,使鋼中的MnO含量增多,而MnO能和等氧化物形成低熔點或極易聚結、長大、上浮的夾雜物,從而有利於去除。
1.金屬材料精密鑄造企業金屬材料主要來源於外購材料、本企業的廢鑄件,澆冒口。
而外購金屬材料往往是散裝的,很少有壓成筒狀的,不同材質的材料很容易混擾。
2.模料模料的性能指標主要有:熔化溫度和凝固溫度區間,耐熱性、熱膨脹率和收縮率、強度、硬度、粘度、流動性、塗掛性和灰分等。
一般精密鑄造企業很難對這些性能指標進行逐一檢驗,所以,在選擇供方時,要盡可能選擇一些質量管理制度比較完善的正規企業,嚴格對供方的評價和確認。
但是,作為模料最重要的性能指標之一收縮率,則可以進行檢測,收縮率直接影響著鑄造的尺寸精度和型殼的質量。
目前,國內的圓餅狀試樣線收縮率測定方法沒有考慮臘模結構對收縮慮的影響,最好參照國外采用階梯形試樣方法比較接近實際情況。
3.硅熔液:硅熔膠物化參數主要有:SiO2的含量、密度、Na20含量、PH值、運動粘度、膠體粒子直徑等,這些物化參數進行檢測,所以,一方面要加強對供方的選擇、評價和確認,另一方面、面層和背層應選擇使用不同規格的硅熔液,如面層選擇S-830硅熔膠,背層選擇S-1430硅熔膠。
4.面層塗料精密鑄造企業一般選擇鋯英粉作為面層塗料,當鋯英粉含有氧化物雜質時,分解溫度會下降,析出無定形Si02,與金屬中某些元素發生化學反應,使鑄件表面產生“麻點”等缺陷,惡化鑄件表面質量。
而且,鋯英粉的粒度及分部對塗料粉液比也有著直接影響。
因此,對供方的選擇應嚴格控制,經使用表明,澳大利亞鋯英粉質量比較好。
四、各生產過程工序的質量控制精密鑄造工藝的復雜性決定了各生產過程中每一道工序必須設置專職檢驗員進行首檢,巡檢、完工檢的“三檢”制度。
首先控制不合格品產生的原因。
其次控制不合格品擇本道工序流動,最後控制不合格品轉入下一道工序。
1.臘模壓制質量控制環境溫度:22-26度壓制溫度:56-60度壓制時間:根據臘模結構及大小而定,一般為幾秒到幾分鐘,壓制壓力:根據臘模結構及大小而定,一般為0.3-0.6Mpa2.臘模修補及冷卻質量控制臘模修補質量在很大程度上取決與操作者的熟練程度及經驗,應加強對操作者的培訓與教育,經修補的臘模要進行全數檢驗。
由於臘模壓制後在空氣中完全冷卻時間較長,所以要設置專門的工裝夾具,防止臘模擱置變形,減少後工序工作量。
這一點,日本精密鑄造企業做得比較好。
3.臘模組合及模具蝕刻和清洗的質量控制精密鑄造企業在臘模組合過程中,經常出現以下現象:操作者將模頭選錯、臘模焊距不對,臘模排列錯誤、滴臘、有焊縫等等。
這在很大程度上影響了鑄件的出品率及一次交驗合格率。
模組蝕刻和清洗主要是去脂,提高模組濕潤性,便於塗掛,所以,一方面對蝕液的配制、使用次數進行記錄控制,另一方面要對模組按批次進行檢驗,觀察其硅熔膠(加容量的0.5%濕潤劑)是否完全濕潤模組精密鑄造企業應加強以上兩點的質量控制。
4.制殼工藝的控制層數參數面層一面層二二層三四層半層塗料種類300/325目鋯英粉200目鋯英粉塗料粘度37-39S19-21S13-15S11-13S撒砂100-120目鋯砂30-60目莫來砂16-30目莫來砂環境濕度22-26度干燥時間10h 12h 24h風速6-8m/s5.脫臘質量控制國內精密鑄造企業很多采用高壓蒸汽脫臘方法。
工藝要求脫臘蒸汽壓力在0.6-0.75Mpa之間,並且達到0.6Mpa的壓力時間應小於14S,整個型殼脫臘時間在6-10min內完成。
因為模料的熱膨脹系數遠大於型殼的熱膨脹系數,脫臘時間過長將造成模料型殼膨脹,所以,脫臘後需要檢驗員對型殼質量進行檢驗,檢驗型殼中臘液是否脫淨,型殼有無裂紋或脹殼。
但是,國內有很多精密鑄造企業沒有設置檢驗員,而且,據我考察的幾家精密鑄造企業,其脫臘壓力在達到0.6Mpa的時間遠遠大於14S,有的企業甚至超過90S。
6.型殼焙燒、金屬熔煉及澆注質量控制型殼焙燒主要是消除型殼內水分及雜質,增強型殼強度及透氣性,其溫度不能偏高或偏低,一般企業均采用950-1050度范圍之內。
其中需要注意一點的是:操作人員在裝殼及叉殼時應小心,防止其碰撞、擠壓、掉殼、破碎等。
金屬熔煉主要是控制其化學成分的配制及操作過程。
配料要嚴格按配料計算單進行配制,尤其要注意所使用的台秤是否准確,嚴格按照ISO9001:2000標准第7.6條款監視和測量裝置的控制規定執行。
這一點,很容易在實際工作中忽視。
(當然,其它工序的監視和測量裝置同樣要按標准進行控制)操作人員應嚴格按裝置,熔化、調整成分。
脫氧等工序進行操作,尤其是調整成分及脫氧,既需要操作者有一定的技術和經驗,又要檢驗人員按要求進行監控。
這是熔煉非常關鍵的工序。
檢驗人員應在每爐澆注前對化學成分進行光譜分析,合格後方能澆注,並作記錄和標識。
澆注主要控制其澆注溫度及澆注濕度,澆注前應測量鋼液溫度,不同材質,不同結構鑄件有不同的澆注溫度。
一般316.304不銹鋼澆注溫度在1580-1620度范圍。
澆注速度的快慢直接影響著鑄件的質量,夾渣、氣孔、冷隔在一定程度上都受到澆注速度的影響。
澆注質量的很大程度上取決於操作者的技術於經驗。
金屬的熔煉及澆注成為影響著鑄件質量的最關鍵因素之一,也為精密鑄造企業最薄弱環節之一,成為精密鑄件質量提升和成本下降的瓶頸。
據我對廣東幾家精密鑄造企業12個月的不合格品數據分析,由於熔煉及澆注原因造成鑄件缺陷占各工序總數的56%以上,當然,這些不合格品的產生可能包含有澆注系統設計及其它原因。
7.後工序質量控制後工序主要包括脫殼、拋丸、去除澆冒口(切割、打模)補焊、精模、整形、熱處理、清砂、機械拋光、酸洗鈍化、電解拋光、噴塑等工序。
後工序質量控制比較繁瑣,更應加強對各工序的控制。
在國內一些小型精密鑄造企業,後工序普通存在灰塵、噪聲、發生安全事故的現象。
精密鑄造企業迫切呼喚ISO14000和OHSAS18000的建立。
還有一點值得注意的是:這些企業普通存在車間內光線不足的現象。
嚴重影響員工的視力、工作效率及產品質量的判定效果。
五、成品檢驗為了保證鑄件質量符合交貨驗收技術條件,必須依據鑄件圖、熔模鑄件技術標准及供需雙方交驗合同進行全數檢驗。
檢驗主要有外觀質量檢驗、內部質量檢驗及其它質量檢驗。
1、外觀質量檢驗主要包括鑄件尺寸、幾何形狀、鑄件重量、表面和近表面鑄件缺陷等檢驗。
2、內在質量檢驗主要包括材質化學成分,力學性能,宏觀缺陷,微觀缺陷等檢驗。
3、其它質量檢驗主要包括物理、化學性能和特殊檢驗各生產過程的工序檢驗主要對企業負責,以降低企業的成本,而成品檢驗主要對顧客負責,以滿足顧客需求的欲望。
所以,決不允許不合格的鑄件流入顧客的倉庫,雖然表面上看似會提高企業的成本,但是,作為一個企業,始終應以企業的信譽為第一。
低镍铬合金铸铁的研制
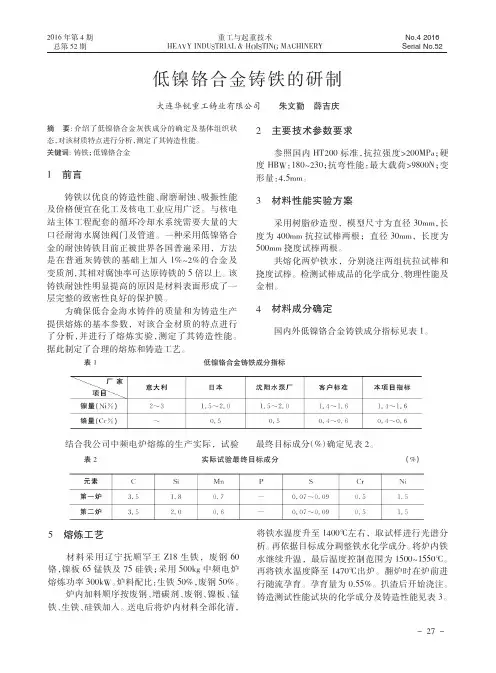
提供熔炼的基本参数,对该合金材质的特点进行 了 分 析 ,并 进 行 了 熔 炼 实 验 ,测 定 了 其 铸 造 性 能 。
国内外低镍铬合金铸铁成分指标见表 1。
据此制定了合理的熔炼和铸造工艺。
表1
低镍铬合金铸铁成分指标
结合我公司中频电炉熔炼的生产实际,试验 最终目标成分(%)确定见表 2。
表2
实际试验最终目标成分
是在普通灰铸铁的基础上加入 1%~2%的合金及
共熔化两炉铁水,分别浇注两组抗拉试棒和
变质剂,其相对腐蚀率可达原铸铁的 5 倍以上。该 挠度试棒。检测试棒成品的化学成分、物理性能及
铸铁耐蚀性明显提高的原因是材料表面形成了一 金相。
层完整的致密性良好的保护膜。 为确保低合金海水铸件的质量和为铸造生产
4 材料成分确定
(%)
5 熔炼工艺
材料采用辽宁抚顺罕王 Z18 生铁,废 钢 60 铬,镍板 65 锰铁及 75 硅铁;采用 500kg 中频电炉 熔炼功率 300kW。炉料配比:生铁 50%,废钢 50%。
炉内加料顺序按废钢、增碳剂、废钢、镍板、锰 铁、生铁、硅铁加入。送电后将炉内材料全部化清,
将铁水温度升至 1400℃左右,取试样进行光谱分 析。再依据目标成分调整铁水化学成分。将炉内铁 水继续升温,最后温度控制范围为 1500~1550℃。 再将铁水温度降至 1470℃出炉。翻炉时在炉前进 行随流孕育。孕育量为 0.55%。扒渣后开始浇注。 铸造测试性能试块的化学成分及铸造性能见表 3。
4结论采用bco直接热显色分光光度法快速测定碳素钢低合金钢中铜的含量经检验实验方法无显著性差异没有系统误差其变异系数rsd临界差cd095均符合标准规定要求本实验方法准确可靠适宜碳素钢低合金钢中铜含量的快速测定鉴定可减少对环境的污染提高经济效益
铸造合金及制备工艺-铸造碳钢
铸钢件举例:小到1∼2g的缝纫机铸件,大到冶 金轧钢机的牌坊,世界上最大的5m轧钢机牌 坊为480吨,这是中国第一重型机器厂铸造 的,还有列车的车轮、摇枕、联结器(即车 钩),舰船的船首、船尾(大连造船厂生产的2.7 万吨散装货轮,其船尾分三层铸出,再焊接在 一起),汽轮发电机的叶片(强度高、耐热、抗 蚀),航空燃气发动机的叶片(高强度、耐高 温、耐腐蚀)等,以上零件若采用铸铁制造,根 本无法使用,只能采用钢制造。
液相
δ相
δ相
γ 相
含碳0.12wt%的亚包晶碳钢的凝固 过程示意图
在随后降温中,剩余的高温铁素体 向奥氏体转变,此期间发生化学成分(如 C)的固相扩散,但在铸造条件下,扩散 是不充分的。
含碳量为 0.45wt%C(过包晶) 钢的凝固 与碳钢的包晶 成分相比,含碳量 为0.45%C的碳钢 到达包晶反应时, 液相/固相=4.5/1, 此时液相量非常 多,所以当包晶反 应终了时,还剩余 大量的液相(约 73%);
液相
δ相
γ 相
γ 相
含碳0.45wt%的过包晶碳钢的凝固 过程示意图
随着温度的降低,剩余液相将直接 转变为γ,这些新生的γ可以附着在原先的 γ上长大,也可重新生核长大。
含碳量超过0.53wt%钢的凝固 当碳钢的含碳量超过0.53%时, 将直接由液相中析出奥氏体γ,直到凝 固终了。
掌握了碳钢的包晶反应规律,就基本 掌握了铸造碳素钢的结晶过程。
当包晶反应时,固相和液相的比例 如下式所示:
溶相 HJ 0.17 − 0.09 1 = = = 固相 JB 0.53 − 0.17 4.5
从上式看,每消耗一份液相, 需要4源自5份的固相,此时剩余液相只有不 厚的一薄层;
在液相中,原子的扩散系数比较大,分 布于δ周围的液相相对于固相来说,数量又 少,原子的扩散距离较短,可以认为液相的成 分是均匀的;但在固相中,原子的扩散系数比 液相中小得多,固相的数量又多,原子的扩散 距离较长,更加剧了扩散的困难,所以,新生 固相γ中的各层成分是不均匀的,外层含碳 高,内层含碳低,这是成分偏析的根源,即铸 钢的铸态组织中存在成分偏析。
关于低碳低合金钢铸件的淬火

河南科技Journal of Henan Science and Technology总576期第11期2015年11月Vol.576,No.11Nov ,2015收稿日期:2015-11-2作者简介:曹志华(1982.7-),男,本科,助理工程师,研究方向:机械制造。
摘要:低碳合金钢由于含碳量低,合金成分也低,为提高低碳合金钢的性能,使之达到高合金的性能,低碳合金钢的热处理难度很大也很关键,对于含碳量小于0.25的低碳合金钢淬火若使淬火后硬度达到400HB 以上,马氏体含量90%以上,要求淬火液温度不能大于30℃,淬火液水流流速大于0.6m/s ,同时严格控制转移时间,这样才能保证低合金钢的淬火质量。
关键词:水流流速;水的温度;淬火硬度;马氏体含量中图分类号:TG113文献标识码:A文章编号:1003-5168(2015)11-0021-3Quenching of Low-Carbon Low-Alloy Steel CastingsCao Zhihua(North Luoyang Heavy Industry Machinery Co.,LTD.,Luoyang Henan 471000)Abstract:Low-carbon alloy steel because of the low carbon,also has a lowalloy composition,in order to improve the⁃performance of the low-carbon alloy steel,make it reach the performance of high alloy,heat treatment of low-carbon⁃alloy steel is very difficult but also very critical,for the quenching of low-carbon alloy steel with carbon content less than 0.25,if the hardness becomes more than 400HB after quenching,martensite content will become more than 90%,and the temperature of quenching liquid is required to be no more than 30degrees,the flow velocity of quench⁃ing liquid is faster than 0.6m/s,at the same time,and the transfer time must be strictly controlled,so as to ensure the quenching quality of low-alloy steel.Keywords:water flow velocity;water temperature;quenching hardness;martensite content 由于金属矿石在全球分布极不均衡,矿石的采购除受当地经济影响外,还受天气,运输等一些因素影响,这样需要较多合金才能生产成的高合金钢铸件的生产相应也会受到影响,同时高合金钢铸件的成本较高,高合金钢铸件价位较高,如果低合金钢铸件能够满足高合金钢铸件一定的性能要求,用低合金钢铸件替代高合金钢铸件,由于低合金钢铸件的生产受到制约和局限较小,同时低合金钢铸件能够节省很大的成本,钢铁显微组织复杂,可以通过热处理予以控制,热处理中关键因素是淬火过程,因此低碳合金钢铸件的淬火变得尤为重要。
《低合金钢和合金钢》课件

火箭和卫星
低合金钢和合金钢可以用于制造火箭和卫星的外壳、支架等部件,提高其可靠性 和耐久性。
05
低合金钢和合金钢的市场前景
市场需求
总结词
随着工业化和城市化进程的加速,低合金钢和合金钢的市场需求持续增长。
详细描述
发动机部件
低合金钢和合金钢可以用于制造发动 机的缸体、曲轴等关键部件,提高发 动机的性能和可靠性。
船舶行业
船舶结构
低合金钢和合金钢可以用于制造船舶的船体、甲板等结构部 件,提高船舶的结构强度和耐腐蚀性。
船舶机械部件
低合金钢和合金钢可以用于制造船舶的机械部件,如推进器 、传动系统等。
航空航天行业
飞机结构
炼则是在真空环境下进行熔炼,适用于生产高纯度、高合金化的钢种。
轧制工艺
要点一
总结词
低合金钢和合金钢的轧制工艺主要包括热轧、冷轧、温轧 和异形轧制等方法。
要点二
详细描述
热轧是将熔炼后的钢锭加热至高温,然后进行轧制,适用 于大规模生产厚板和型材。冷轧是在室温下对钢材进行轧 制,适用于生产薄板和高精度钢材。温轧是将钢材加热至 一定温度后进行轧制,介于热轧和冷轧之间的一种工艺。 异形轧制可以生产各种形状复杂的钢材,如H型钢、工字 钢等。
。
镍元素还可以改善钢材的韧性 、耐腐蚀性和耐热性。
镍元素含量的增加,可能会提 高钢材的成本。
在某些情况下,镍元素可以提 高钢材的抗疲劳性能和焊接性 能。
钨元素
钨元素在低Leabharlann 金钢和合金 钢中主要起固溶强化和沉 淀硬化的作用,提高钢材 的强度和硬度。
钨元素含量的增加,可能 会提高钢材的成本。
低合金钢齿轮铸造工艺改进

8 腰 型 2 0mm×4 0mm×6 0mm冒 口 , 冒 口下 9 8 2 0
不 设 置补 贴 , 中 间轴 孔 处设 1 冒 口。 个
4 0 mm ×3 0mm ×6 0 mm六 个 , 补 贴 厚 度 为 5 O 0
I
I
4 铸 造生产 质 量控 制
4 1 模 型 制 作 . 外模 采 用 车板 造 型 。芯 盒 为 实样 芯盒 ,脱落 式 芯盒 结构 , 以保证芯 盒强度 ,防止制 芯过程 中砂芯变 形 。为保证砂 芯 出气 畅通 ,定位准确 ,形成 内部空腔 的六块砂 芯做 出定位芯头 实样 ,其结构 如图3 示 。 所
用手 工车板造 型 ,可省去制 作大型木 模 的时间 , 而 且 节 约 大 量 木 材 消 耗 。 由 于 铸 件 轮 缘 部 分 厚
大 , 与 中 间 筋 板 壁 厚 差 较 大 ,铸 件 在 凝 固 过 程
中 易 形 成 裂 纹 , 轮 缘 与 轮 辐 交 接 处 的 热 节 部 位 易
齿 轮 是 现 代 机 械 传 动 中 的 重 要 组 成 部 分 。在 转 动 过 程 中承 受 较 大 的 重 载 荷 , 因 此 对 铸 件 质 量 要 求 严 格 。但 是 齿 轮 在 铸 造 时容 易 出现 缩 孔 、气 孔 、夹 砂 、 裂 纹 、 砂 眼 等 缺 陷 。 这 些 缺 陷 严 重 影 响 了齿 轮 的使 用 寿 命 , 造 成 其 不 能 正 常 工 作 ,有 的 在 铸 造 后 就 直 接 报 废 。通 过 实 践 摸 索 出 齿 轮 的 铸 造 生产 技 术 ,成 功 生 产 出质 量合 格 的铸 件 。
低合金钢的生产过程中是否对环境有负面影响?
低合金钢的生产过程中是否对环境有负面影响?一、低合金钢的定义和特性低合金钢是一种含有较少合金元素但仍具有良好力学性能的钢材。
相比高合金钢,低合金钢在生产过程中使用的合金元素较少,成本也相对较低。
低合金钢通常具有优异的焊接、耐磨、抗腐蚀等特性,因此在建筑、制造业、交通工具等领域得到广泛应用。
二、低合金钢生产过程中的环境问题1. 二氧化碳排放低合金钢的生产过程中,主要排放物之一是二氧化碳。
在钢铁冶炼过程中,燃烧煤炭或焦炭会产生大量二氧化碳气体。
二氧化碳是主要的温室气体之一,对全球气候变化造成不可忽视的影响。
2. 水资源消耗钢铁冶炼需要大量水资源作为冷却和清洗使用,其中一部分用于煤炭的洗涤和煤气的净化。
过量的水资源使用可能导致地下水位下降,甚至影响附近的水环境。
3. 有害废物排放低合金钢的生产过程还会产生一些有害废物,如废水和固体废弃物。
废水中含有铁离子、乏煤渣和化学添加剂等物质,如果未经处理直接排放到环境中,会对水域生态系统造成污染。
固体废弃物包括粉尘、废矿渣等,如果处理不当,可能会对土壤和空气质量造成影响。
三、低合金钢生产过程中的环境保护措施1. 排放控制技术在低合金钢的生产过程中,采用先进的排放控制技术是降低环境负面影响的关键。
例如,利用高效过滤设备减少粉尘排放,采用煤气洗涤技术减少有害气体排放,使用环保型燃煤锅炉减少二氧化碳排放等。
2. 能源节约技术低合金钢的生产对能源需求较高,因此采用节能技术是减少环境影响的重要手段。
推广高效能源设备、优化燃煤过程、加强能源管理等措施,可以有效降低资源消耗和二氧化碳排放。
3. 废物处理和回收利用钢铁生产过程中产生的固体废弃物和废水,应该通过科学的处理方式减少其对环境的影响。
例如,采用生物处理、高温焚烧等方法处理废水,同时开展资源回收利用,如固体废弃物中的金属含量可以通过回收再利用。
结语:低合金钢的生产过程中存在一定的环境负面影响,主要表现在二氧化碳排放、水资源消耗以及有害废物的排放等方面。
ZG30Cr06标准
Q/PMJ 平顶山煤矿机械厂企业标准Q/PMJ铸造低合金钢(ZG30Cr06)技术要求2006.6.发布并实施平顶山煤矿机械厂发布言本标准由平顶山煤矿机械厂铸锻分厂提出。
本标准由平顶山煤矿机械厂研究所归口。
本标准由平顶山煤矿机械厂铸锻分厂起草。
平顶山煤矿机械厂研究所、质量管理处、生产处、热处理、一金工分厂参加起草。
本标准主要起草人:宋德宏。
本标准由平顶山煤矿机械厂副总工程师刘建富审核本标准由平顶山煤矿机械厂总工程师周西杰批准ZG30Cr06)技术要求1 使用范围本标准规定了铸造低合金钢(ZG30Cr06)用于液压支架铸件的技术要求。
2.引用标准下列标准所包含的条文通过本标准引用而成为本标准的条文。
GB11352-89 一般工程用铸造碳钢件 GB222-81 钢铁及合金化学分析方法 GB228-76 金属拉力试验法 GB231 金属布氏硬度试验法 3.技术要求 3.1技术要求 3.1.1合金成分低合金铸钢(ZG30Cr06)的化学成分见表1ZG30C06化学成分 表1 注:碳当量CE 按下式计算,此公式已为国际焊接学会和美国ASTM 学会采用。
CE=(C+Mn/6+Cr/5)%, 碳当量CE 一般控制在≤0.61%。
3.1.2 机械性能低合金铸钢(ZG30Cr06)的机械性能见表2,应根据不同的使用要求进行选择。
成分 C Si Mn Cr S 、P 含量 (%)0.24-0.320.20-0.400.50-0.800.50-0.80≤0.04ZG30Cr06的机械性能 表2注:单铸拉力试棒(标准试棒),拉力试棒随铸件同炉浇注,同炉热处理 。
3.1.3其它性能要求低合金铸钢(ZG30Cr06)铸件的技术要求,除机械性能外,其它性能按一般铸件国家通用标准执行。
热处理状态机械性能(≥)备注σbσsδ5αkHBMPa % J淬火 890℃回火 650℃8006901440 230-270 用于强度指标要求高的非焊接用的机械零件(如连接头、十字头等)淬火 890℃ 回火 690℃700 550 1640 230-270 用于综合机械性能要求较高的需焊接的机械零件(如柱窝、柱帽等)正火850℃ 700 550 1440 230-270 具有较高的机械性能,可以作为 ZG35的升级替代产品,用于受力较大的机械零件。
低合金钢生产工艺
低合金钢生产工艺低合金钢是一种具有较低成本和良好性能的钢材,在工业生产中广泛应用。
本文将介绍低合金钢的生产工艺,包括原料选择、炼钢方法、热处理和成品加工等方面的内容。
一、原料选择低合金钢的原料主要包括铁矿石、焦炭、废钢和合金等。
铁矿石是制造钢材的主要原料,焦炭是炼铁过程中的还原剂,废钢可以部分替代铁矿石,合金可以调整钢材的性能。
在原料选择上,需要根据所需的钢材性能和成本因素进行合理的配比。
二、炼钢方法低合金钢的炼钢方法主要有转炉法、电弧炉法和氧气转炉法等。
转炉法是最常用的炼钢方法之一,其优点是生产效率高、适用范围广。
电弧炉法适用于小批量、多品种的生产,可以灵活调整合金配比。
氧气转炉法则是在转炉法的基础上引入氧气进行增氧,提高钢水的纯净度和合金化程度。
三、热处理低合金钢的热处理包括淬火、回火和正火等工艺。
淬火是将钢材加热至适宜温度后迅速冷却,使钢材获得高硬度和较高的强度。
回火是在淬火后将钢材加热至较低的温度,以减轻淬火时产生的内应力,提高钢材的韧性和塑性。
正火是将钢材加热至适宜温度后保持一段时间,使钢材内部结构得到均匀化,提高钢材的机械性能。
四、成品加工低合金钢在生产过程中,还需要进行成品加工,包括锻造、轧制和焊接等工艺。
锻造是通过对钢材加热后进行冲击或挤压,改变钢材的形状和组织结构,提高钢材的强度和韧性。
轧制是将钢材通过辊轧机进行塑性变形,获得所需的厚度和宽度。
焊接是将不同部件的钢材通过加热和冷却使其相互连接,形成整体结构。
低合金钢的生产工艺包括原料选择、炼钢方法、热处理和成品加工等环节。
正确选择原料,合理采用炼钢方法,精确控制热处理参数,严格执行成品加工工艺,都对低合金钢的性能和质量有着重要影响。
在实际生产中,需要根据具体要求和条件,灵活运用各种工艺,确保低合金钢的生产达到预期的效果。
低合金钢连铸工艺研究
结 在 一起 J造 成堵 塞 。③ 保 护 渣 性 能 变 化 大 。为 , 了解决 水 口堵 塞 问题 , 已成 功地 开 发 并 应 用 了结 晶 器 喂稀 土 丝技 术 , 由此带 来 的新 问题是 : 低合 金 但 在
视 , 多方 研究 对 策 。1 9 ~ 1 9 并 9 4 9 6年期 间 共 进行 了
5 0多次低 合 金 钢 的 连 铸 试 验 , 钢 32炉 , 合 格 浇 2 产 铸坯 6 7 , 坯 合 格 率 9 % 以上 。 在 课 题 组 不 232t铸 6
大梁 钢 , 2管线 钢 等与 市场适 销 对路 的 产 品 , 连 X5 是
m e t n d r s a c st e b ssf rPZ S e l S1 5 lb c s e o p o u e l w —a ly s e l n i e e e r h i h a i o H t e ’ 0 s a t r t r o 3 a d c o l te o o
Ke o d :lw — alyse l o n i u u atn yW r s o — l te ;c t o sc ig;sa u a ec a k o n s lb s r c r c f
1 引 言
攀钢 15 坯连 铸机 投 产 以后 , 30板 如何尽 快 地生
产 出 0 C P E钢 ,9 i 9 uR 0 SVL汽 车大梁 钢 , 5 0 P 1 L汽 车
维普资讯
第2 3卷 第 3期 20 0 2年 9月
钢
I ON S E L R T E
铁
钒
钛
A I 丑 卫 DI .
一般用途铸造碳钢和低合金钢
一般用途铸造碳钢和低合金钢1. 介绍一般用途铸造碳钢和低合金钢在工业领域中的广泛应用,强调它们作为铸造材料的重要性。
引出本文将要深入探讨的这两类钢的特性、制备工艺以及主要应用领域。
2. 一般用途铸造碳钢简要概述一般用途铸造碳钢的组成和性质。
分析碳含量对铸造碳钢机械性能的影响,包括强度、韧性等。
3. 低合金钢的特性介绍低合金钢的组成,强调其相对于碳钢的合金元素添加,如锰、硅、铬等。
分析低合金钢在铸造过程中的特性,如流动性、凝固收缩等。
4. 铸造工艺探讨一般用途铸造碳钢和低合金钢的常见铸造工艺,包括砂型铸造、失重铸造等。
强调在铸造过程中的工艺参数对最终产品性能的影响。
5. 热处理介绍一般用途铸造碳钢和低合金钢的热处理方法,如正火、淬火等。
强调热处理对改善材料性能、调整组织结构的作用。
6. 主要机械性能分析一般用途铸造碳钢和低合金钢的主要机械性能,包括抗拉强度、屈服强度、延伸率等。
比较两者在不同条件下的性能表现。
7. 主要应用领域探讨一般用途铸造碳钢在哪些领域应用较为广泛,如建筑、汽车制造等。
强调低合金钢在一些特殊工况下的应用,如高温、腐蚀环境等。
8. 环保与可持续发展分析一般用途铸造碳钢和低合金钢在环保和可持续发展方面的特点,如可回收性、可再生性等。
强调铸造材料的环保性对于现代制造业的重要性。
9. 技术创新与发展趋势展望一般用途铸造碳钢和低合金钢在材料科学领域的未来发展趋势,如新材料的研发、绿色制造等。
提倡技术创新对于提升铸造材料性能的重要性。
10. 挑战与解决方案- 分析当前一般用途铸造碳钢和低合金钢面临的挑战,如成本压力、资源短缺等。
- 提供可能的解决方案,如材料优化、工艺改进等。
11. 结论- 总结一般用途铸造碳钢和低合金钢的特性、应用以及发展趋势。
- 鼓励在铸造材料领域进行更深入的研究,为工业生产提供更高性能、更环保的铸造材料。