
(完整版)数控铣床刀具半径补偿指令
数控铣床编程指令(20200521125902)
数控铣床编程指令4.2.2子程序1、坐标轴运动(插补)功能指令(1)点定位指令G00点定位指令(G00)为刀具以快速移动速度移动到用绝对值指令或增量值指令指定的工件坐标系中的位置。
指令格式:G00X—Y—Z一;式中X—Y—Z一为目标点坐标。
以绝对值指令编程时,刀具移动到终点的坐标值;以增量值指令编程时,指刀具移动的距离,用符号表示方向。
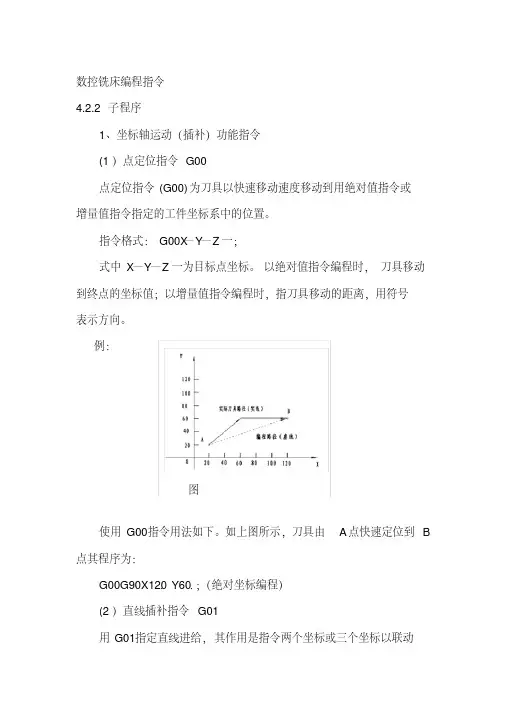
例:图使用G00指令用法如下。
如上图所示,刀具由A点快速定位到B 点其程序为:G00G90X120.Y60.;(绝对坐标编程)(2)直线插补指令G01用G01指定直线进给,其作用是指令两个坐标或三个坐标以联动的方式,按指定的进给速度F,从当前所在位置沿直线移动到指令给出的目标位置,插补加工出任意斜率的平面或空间直线。
指令格式:G0lX—Y—Z—F一;式中X—Y—Z一为目标点坐标。
可以用绝对值坐标,也可以用增量坐标。
F(mm/min)为刀具移动的速度。
加工时进给速度F可以通过CNC的控制面板上的旋钮在图(0—120%)之间变化。
程序段G01X10.Y20.Z20.F80.使刀具从当前位置以80mm/min 的进给速度沿直线运动到(10,20,20)的位置。
例3:假设当前刀具所在点为.,则如下程序段1G;.;将使刀具走出如图所示轨迹。
(3)圆弧插补指令G02和G03G02表示按指定速度进给的顺时针圆弧插补指令,G03表示按指定速度进给的逆时针圆弧插补指令。
顺圆、逆圆的判别方法是:沿着不在圆弧平面内的坐标轴由正方向向负方向看去,顺时针方向为G02,逆时针方向为G03,程序格式:XY 平面:G17G02X ~Y ~I ~J ~(R ~)F ~G17G03X ~Y ~I ~J ~(R ~)F ~ZX 平面:G18G02X ~Z ~I ~K ~(R ~)F ~G18G03X ~Z ~I ~K ~(R ~)F ~YZ 平面:G19G02Z ~Y ~J ~K ~(R ~)F ~G19G03Z ~Y ~J ~K ~(R ~)F ~式中X 、Y 、Z 为圆弧终点坐标值,可以用绝对值,也可以用增量值,由G90或G91决定。
数控铣床编程与加工技术刀具半径补偿指令的学习
E
⑥
A
②
①
10
⑦
对刀点K
-10
D
④
C R10
B
③
X
30
40
%1008 G92 X-10 Y-10 Z50 G90 G17 G42 G00 X4 Y10 D01 Z2 M03 S900 G01 Z-10 F800 X30 G03 X40 Y20 I0 J10 G02 X30 Y30 I0 J10 G01 X10 Y20 Y5 G00 Z50 M05 G40 X-10 Y-10 M02
刀具半径补偿指令的学习
刀具半径补偿的作用
在数控铣床上进行轮廓铣削时,由于刀具半径的存在, 刀具中心轨迹与工件轮廓不重合。
1、编程时直接按工件轮廓尺寸编程。刀具在因磨损、 重磨或更换后直径会发生改变,但不必修改程序,只需改 变半径补偿参数,从而简化编程。
2、刀具半径补偿值不一定等于刀具半径值,同一加工 程序,采用同一刀具可通过修改刀补的办法实现对工件轮 廓的粗、精加工;同时也可通过修改半径补偿值获得所需 要的尺寸精度。 。
30
⑤
20
10 -10
E
⑥
A
②
①
10
⑦
对刀点K
-10
D
④
C R10
B
③
X
30
40
要求建立如图所示 的工件坐标系,按 箭头所指示的路径 进行加工,设加工 开始时刀具距离工 件上表面50mm,切 削深度为10mm.
刀具半径补偿的举例
考虑刀具半径补偿,编制如图所示零件的加工程序。
Y
30
⑤
20
10 -10
P3
P2
P1
P1点取消刀具补偿恢复到切 线方向
数控铣床常用指令
G65 宏指令 G66 调用模态宏指令 G67 取消模态宏指令 G68 坐标系统旋转 G69 坐标系统旋转取消 G73 深孔钻循环 G74 攻丝循环 G76 精镗循环 G80 固定循环取消 G81 钻孔循环 镗孔
G82 钻孔循环 镗阶梯孔 G83~ G89 循环指令 G90 绝对坐标编程 G91 相对坐标编程 G92 坐标系设定 G94 每分钟进给 G95 每转进给 G96 恒线速切削 G97 每分钟转速(主轴) G98 固定循环返回起始点位置 G99 固定循环返回R点位置
G03
N02 G17 G03 X30 Y0 I-30 F50 ;
A
N03 G00 X0 Y0 M02 ;
o
X
按相对坐标编程为: N01 G91 G00 X30 Y0 ; N02 G17 G03 X0 Y0 I-30 F50 ; N03 G00 X-30 Y0 M02 ;
Y G03
A
o
X
*当数控铣床具有三轴联动的功能,圆弧插补可 以产生螺旋插补功能。即在选择的平面内,一 边做圆弧插补,一边做第三轴的直线插补。
G15 极坐标取消 G16 极坐标设定 G17 X-Y平面选择 G18 Z-X平面选择 G19 Y-Z平面选择 G20 英制输入 G21 公制输入 G22 存储行程极限有效(ON) G23 存储行程极限无效(OFF)
G27 返回参考点校验 G28 自动返回参考点 G29 由参考点返回 G30 返回第二参考点 G33 螺纹切削 G40 刀具半径补偿取消 G41 刀具半径补偿(左) G42 刀具半径补偿(右) G43 刀具长度补偿(+) G44 刀具长度补偿(—)
置偏置。偏置量可以通过D或H代码进行设定。 G45表示沿刀具运动方向上增加一个偏置值; G46表示沿刀具运动方向上减少一个偏置值; G47表示沿刀具运动方向上增加两倍偏置值; G48表示沿刀具运动方向上减少两倍偏置值。
数控铣床刀具半径补偿G40.G41.G42

G41 左补偿指令是指沿着刀具前进的方向观察,刀具偏在工件轮廓的左边。
如下图所示:G42 右补偿指令是指沿着刀具前进的方向观察,刀具偏在工件轮廓的右边。
如下图所示:●G40 刀具半径补偿取消指令,该指令与G41或G42配合使用,使用该指令后,使与其配合使用的G41或G42指令无效。
●<1>给上刀具半径补偿指令格式⏹ G00 G411)(G17)X_Y_D_;⏹ G01 G42⏹ G00 G412) (G18) X_Z_D_;⏹ G01 G42⏹ G00 G413) (G19) Y_Z_D_;⏹ G01 G42●<2>取消刀具半径补偿指令格式●G00●G40 X_Y; (X_Z_;) (Y_Z_;)●G01(5)刀具半径补偿指令格式说明:●<1>刀具半径补偿用G17、G18、G19命令在被选择的工作平面内进行补偿。
比如当G17命令执行后,刀具半径补偿仅影响X、Y轴的移动,而对Z轴没有作用。
<2>刀具半径补偿指令G41或G42只在G00和G01模式下有效,不能在G02和G03模式下给出刀具半径补偿G41或G42,否则机床报警。
<3>D_是刀具补偿号,其具体数值在加工或试运行前已设定在补偿存储器中,D_是续效代码。
<4>刀具半径补偿必须在程序结束前取消,否则刀具中心将不能回到程序原点上;刀具半径补偿必须在G00和G01模式下取消,在G02和G03模式下机床将会报警。
<5>取消刀具半径补偿除可以用G40指令外,还可以用D00指令,即”G00(G01)X_Y_D00;”也可以取消刀具半径补偿。
●<6>刀具半径补偿除方便编程外还可以用改变刀具半径补偿值大小的方法来实现同一程序进行粗加工、精加工,故有:●粗加工刀补值=刀具半径+精加工余量●精加工刀补值=刀具半径+修正量(若刀具尺寸准确或零件上下偏差相等,修正量为零)(6)使用刀具半径补偿时应注意的问题:●<1>一般情况下刀具半径补偿号要在刀补取消后才能变换,如果在补偿方式下变换补偿号,当前句的目的点的补偿量将按照所换补偿号的新值给定,而当前句开始点补偿量则不变。
数控铣床刀具半径补偿
Y 50 刀心轨迹
刀补进行中
刀补矢量 20 刀补取消 10 编程轨迹 法向刀补矢量 刀补引入 10 20 50 X
自 刀
说明
1、G41刀径左补偿, G42刀径右补偿,刀补位置的左右应是 顺着编程轨迹前进的方向进行判断的。 G40为取消刀补。 2、刀补的引入和取消要求必须在G00或G01程序段 ,不应在 G02/G03程序段上进行。 3、当刀补数据为负值时,则G41、G42功效互换。
补偿运动情况见下图:
注意: 1)建立补偿的程序段,必须是在补偿平面 内不为零的直线移动。 2)建立补偿的程序段,一般应在切入工件 之前完成。
2.取消刀具半径补偿(G40)
指令格式: G40 G00/G01 X_Y_
指令功能 : 取消刀具半径补偿
指令说明 :
(1) 指令中的X__ Y__表示刀具轨迹中取消刀具半径补偿 点的坐标值; (2) 通过G00或G01运动指令取消刀具半径补偿; (3) G40必须和G41或G42成对使用。
取消刀具半径补偿过程如下图:
注意: 撤消刀具半径补偿的程序段,一般 应在切出工件之后完成。
刀补过程
刀具半径补偿的过程分为三步:
1、刀补的建立:在刀具从起 点接近工件时,刀心轨迹从与 编程轨迹重合过度到与编程轨 迹偏离一个偏置量的过程。
2、刀补进行:刀具中心始终 与变成轨迹相距一个偏置量直 到刀补取消。 3、刀补取消:刀具离开工件, 刀心轨迹要过渡到与编程轨迹 重合的过程。
四.刀补编程举例
Z
刀座
45 20 120
w
Y
25 25 R15 150
X 对刀点
φ8
10
G42
刀补取消
160
R10
数控铣床常用编程指令及实例
8.3 数 控 铣 床 常 用编程 指令
(a) 左刀补偿
(b) 右刀补偿
图8-11 刀具半径补偿方向
8.3 数 控 铣 床 常 用编程 指令
2.刀具半径补偿编程举例 例8-9 如图8-12所示,按增量方式进行刀具半径补 偿编程。 % O0007; N10 G54 G91 G17 S300 M03; G17指定XOY平 面 N20 G41 G00 X20.0 Y10.0 D01;刀具左补偿 N30 G01 Y40.0 F200; N40 X30.0; N50 Y-30.0; N60 X-40.0; N70 G00 G40 X-10.0 Y-20.0 M05;取消刀补 N80 M02 %
程时可以不考虑刀具在机床主轴上装夹的实际长度,而只需在程序中给出 刀具端刃的Z坐标,具体的刀具长度由Z向对刀来协调,如图8-14所示。当 指令了G43时,用H代码表示的刀具长度偏移值(存储在偏置存储器中)加到 程序中指令的刀具终点位置坐标上。当指令了G44时,同样的值从刀具终 点位置坐标上减去。其计算结果为补偿后的终点位置坐标,而不管是否选
图8-8 小于180度和大于180度的圆弧
8.3 数 控 铣 床 常 用编程 指令
例8-7 如图8-9所示圆弧的绝对值和增 量值编程。
(1)绝对值的情形 G92 X200.0 Y40.0 Z0; G90 G03 X140.0 Y100.0 R60.0 F300. ; G02 X120.0 Y60.0 R50.0; 或者 G92 X200.0 Y 40.0 Z0; G90 G03 X140.0 Y100.0 I-60.0 F300. ; G02 X120.0 Y60.0 I-50.0;
N30 G43 Z-32.0 H01;
在Z方向快进到工件上方3mm处(参考平面)
数控铣床FANUC系统编程代码
第四章FANUC-Oi-MD系统数控铣床编程1.1常用编程指令一:准备功能(G功能)准备功能G代码用来规定刀具和工件的相对运动轨迹、机床坐标系、坐标平面、刀具补偿、坐标偏置等多种加工操作。
数控加工常用的G功能代码见表4-1.表4-1二:辅助功能(M代码)辅助功能代码用于指令数控机床辅助装置的接同和关断,如主轴转/停、切削液开/关,卡盘夹紧/松开、刀具更换等动作。
常用M代码见表如下:M99 子程序结束 用于子程序结束并返回主程序1.2坐标系编程指令一、有关坐标和坐标系的指令 (1)、工件坐标系设定G92 格式:G92 X_ Y_ Z_X 、Y 、Z 、为当前刀位点在工件坐标系中的坐标。
1、G92指令通过设定刀具起点相对于要建立的工件坐标原点的位置建立坐标系。
2、此坐标系一旦建立起来,后序的绝对值指令坐标位置都是此工件坐标系中的坐标值。
例:G92 X20 Y10 Z10其确立的加工原点在距离刀具起始点X=-20,Y=-10,Z=-10的位置上,如图a 所示。
(2)、绝对值编程G90与增量值编程G91格式: G90 G00/G01 X — Y — Z — G91 G00/G01 X — Y — Z —注意:铣床编程中增量编程不能用U 、W ,如果用,就表示为U 轴、W 轴. 例:刀具由原点按顺序向1、2、3点移动时用G90、G91指令编程。
注意:铣床中X 轴不再是直径. (3)、工件坐标系选择 G54-G591 23XYO20406015 25 45 %0001N1 G92 X0 Y0N2 G90G01X20 Y15 N3 X40 Y45 N4 X60 Y25 N5 X0 Y0 N6 M30G90编程 %0002N1G91G01X20 Y15 N2 X20 Y30 N3 X20 Y-20 N4 X-60 Y-25 N5 M30G91编程⎪⎪⎪⎪⎭⎪⎪⎪⎪⎬⎫⎪⎪⎪⎪⎩⎪⎪⎪⎪⎨⎧595857565554G G G G G G 工件零点偏置 机床原点X YZXYZG54原点 G59原点G59工件坐标系G54工件坐标系。
数控铣床与加工中心刀具补偿讲解
数控铣床与加工中心5.4 刀具补偿和偏置功能刀具补偿可分为刀具长度补偿和刀具半径补偿,其内容和方法已在前面章节中作了详细说明,本章拟用另外一种指令格式对刀具长度补偿功能进行介绍,目的在于进一步强调不同的数控系统对同一编程功能可能采用不同的指令格式。
5.4.1 刀具半径补偿G41、G42、G40刀具半径补偿有两种补偿方式,分别称为B型刀补和C型刀补。
B型刀补在工件轮廓的拐角处用圆弧过渡,这样在外拐角处,由于补偿过程中刀具切削刃始终与工件尖角接触,使工件上尖角变钝,在内拐角处会则引起过切。
C型刀补采用了比较复杂的刀偏矢量计算的数学模型,彻底消除了B型刀补存在的不足。
下面仅讨论C型刀补。
(1).指令格式指令格式:G17/G18/G19 G00/G01 G41/G42G41:刀具半径左补偿G42:刀具半径右补偿半径补偿仅能在规定的坐标平面内进行,使用平面选择指令G17、G18或G19可分别选择XY、ZX或YZ平面为补偿平面。
半径补偿必须规定补偿号,由补偿号L存入刀具半径值,则在执行上述指令时,刀具可自动左偏(G41)或右偏(G42)一个刀具半径补偿值。
由于刀补的建立必须在包含运动的程序段中完成,因此以上格式中,也写入了GOO(或GO1)。
在程序结束前应取消补偿。
具体的判断方法见本书第二章。
(2).刀补过程刀具补偿包括刀补建立,刀补执行和刀补取消这样三个阶段,其中刀补建立与刀补取消均应在非切削状态下进行。
程序中含有G41或G42的程序段是建立刀补的程序段,含有G40的程序段是取消刀补的程序段,在执行刀补期间刀具始终处于偏置状态。
为了在建立刀补和取消刀补时,避免发生过切或撞刀,以及在刀补执行期间掌握刀具在运动段的拐角处的运动情况,有必要对刀补过程作一简要说明。
(3).刀具偏置矢量刀具偏置矢量是二维矢量,其大小等于D代码所规定的偏置量,矢量方向的计算是依照各轴刀具进给情况而于控制单元内自动完成的。
通过该偏置矢量计算出刀具中心偏离编程轨迹的实际轨迹。
巧用G41、G42、G40(刀具半径补偿指令)编制数控程序
1起跑 器的 安 装 起跑器 的安 装 应从运 动 员实 际情况 出发 , 以能发挥 最大 肌 肉力量 , 获得最 大起 跑冲力 、 全 部动 作舒适 和放松 为原 则 。 经长期 的实 践与研 究 , 起 跑器 安装 的 方 式有 “ 普 通式 ” 、 “ 接近 式 ” 和“ 拉 长式 ” 等 多种 类型 。 普 遍使 用趋 向于 具有 个人
理 论 广 角
I i t , - , - - "
巧用 G 4 1 、G 4 2 、G 4 0 ( 刀具半径 补偿 指 令) 编制数控 轮 上刀令 廓编刀补 按 加 , 指 程 序
魏 国 军
( 广东 省 惠州 商 贸旅 游高 级职 业 技术 学校 5 1 6 0 2 5 )
0、
[ 摘 要] 数控 铣 床手 动编 程 中二 维 加工 在 没有 使用 刀 补的 情况 下编 制 数控 加工 程 序时 , 由于 刀具 是 圆柱 形 , 存 在一 定 的直 径 , 使 刀具 中心 轨迹 与 零件 轮廓 不 重合 。 如此 时按 照轮廓 线编程 , 刀具 中心 ( 刀位 点 ) 行走 轨迹 将和 图样 上的零件 轮 廓轨迹 重合 , 就 会造 成过 切或少 切现 象 。 作者通 过分 析 、 尝试及 验证 , 在 数控程 序 中巧 秒地 使 用G 4 1 、 G 4 2 、 G 4 嘴 令, 不仅 可 以解 决上 述 问题 , 且使 编程 及 加工 变得 简 单 。 [ 关键 词] 巧用 ; 刀具 半径 补偿 指 令 , 编制; 数控 程 序 中图分 类号 : TG 6 5 9 文献 标识码 : A 文章 编号 : 1 0 0 9 — 9 1 4 X( 2 0 1 5 ) 0 9 —0 3 0 4 — 0 2
●l
浅 析 蹲 踞 式起 跑 技 术
数铣编程指令和刀具半径补偿
数控铣床编程编程指令和刀具半径补偿1.G指令:准备功能指令(1)G90 绝对方式编程(2)G91 增量方式编程(3)G54~ G59 选择工件坐标系(4)G00 快速点定位 X Y Z(5)G01 直线插补 X Y Z F(6)G02 顺圆插补 X Y R(或I J K) F (7)G03 逆圆插补 X Y R (或I J K) F(8)G41 X Y D 刀具半径左补偿(9)G42 X Y D 刀具半径右补偿(10)G40 X Y 取消刀具半径补偿(11)G17、G18、G19 选择加工平面G17—XOY 平面(缺省值) G18—XOZ平面 G19—YOZ平面G90 G80 G40 G17 G49 G21(安全语句)功能:初始化状态设定。
式中: G90 ——绝对值方式;G80 ——取消固定循环;G 代码指令2.M 指令:辅助功能 (1)M00 程序暂停 (2)M03 主轴正转 (3)M05 主轴停 (4)M08 切削液开 (5)M09 切削液停(6)M30 完成程序段指令后 返回“程序开始”(7)M98 调用子程序 (8)M99 子程序结束一、基本常用指令3.指令——fz(mm/min)进给速度vf =fz ×z × n (铣床、加工中心)4.S 指令——r/min5.程序的组成和格式和数车一样,数铣的一个完整的零件程序包括程序号、程序内容和程序结束三个部分。
%(或O )1234G90 G80 G40 G17 G49 G21(安全语句) M03S1000 G54G00Z100 X0Y0G01Z-6F200G41D01X ▁Y ▁ …… G40X ▁Y ▁ G00Z100 M05 M30程序号程序内容程序结束6.绝对值编程G90与相对值编程G91格式: G90 G X Y ZG91 G X Y ZG90为绝对值编程,每个轴上的编程值是相对于程序原点的。
G91为相对(增量)值编程,每个轴上的编程值是相对于前一位置而言的,该值等于沿轴移动的距离。