
轧辊磨床砂轮架测试与验证
轧辊磨床砂轮架测试与验证
作者:崔国权陈栋梁
来源:《E动时尚·科学工程技术》2019年第16期
摘要:轧辊磨床是装备制造业的关键设备,而砂轮架是设备中的核心部件,根据轧辊磨床砂轮架的技术参数和结构特点,对砂轮架进行全方位的测试与验证是轧辊磨床制造过程中不可缺少的环节。
关键词:轧辊磨床;砂轮架
轧辊磨床是重点行业的关键设备,而砂轮架性能则是体现该产品整体性能的关键,为了全面了解该机床砂轮架结构设计是否合理,同时也为了验证其性能是否达到要求,有针对性的对砂轮架进行性能测试与验证,为机床的使用提供可靠的数据支持及为改进设计提供技术依据。
砂轮架主要由砂轮主轴系统、静压偏心套、U轴进给结构、箱体、驱动电机、静压系统、皮带装置、防护装置等组成。
主轴系统采用动静压轴承,主轴在最佳刚度的静压腔内运转,能同时满足粗磨,精磨及抛光磨削的要求,主轴前后轴承分别设置在砂轮及皮带轮受力中心处,主轴无外载所产生的挠度。
静压偏心套结构主要是利用小角度回转偏心套,来实现曲线磨削,偏心套采用静压支承,刚度高,运动灵敏、进给精度高,抗震性能好,偏心套由交流伺服电机驱动(U轴),保证了精度高的曲线磨削,同时,利用静压偏心套的特点,通过油缸能实现机床断电砂轮回退的保护功能。
纵、横。
两方向的进给除数控方式外,还可以由电子手轮控制自动总进给量控制,通过程序设定值,数字显示状态控制。
磨轴主轴中间使用电子动平衡装置在运转中更精确地进行砂轮自动动平衡。
砂轮防护罩在更换砂轮时前盖方便开启。
一、试验装置,以轧辊磨砂轮架为主要试验对象,根据轧辊磨的各项参数和砂轮架的结构特点进行测试与验证。
二、试验研究的方法
通过关键项目测试与检测,验证砂轮架结构设计是否合理,性能是否达到设计要求,性能检测及验证全面模拟机床工作状态,并按照以下方法进行。
1、磨刀架主电机对磨主轴的影响(包括国产电机和进口电机对主轴影响的数值,及解决办法)。
机床连接国产电机,运行磨刀架主电机,监控电机电流变化,同时检测磨主轴各项精度;机床连接进口电机,运行磨刀架主电机,监控电机电流变化,同时检测磨主轴各项精度,对比数据,并试验通过控制电机电流的手段能否达到预期效果。
试实验情况介绍:磨刀架分别安装国产电机、进口电机,运行磨刀架主电机,监控电机电流变化,同时检测磨主轴各项精度。
检测方式,通过电流表检测电机电流,并按下图方式使用千分表检测磨主轴径向跳动,通过红外线测温仪检测磨主轴温度。
数据可以看出电机本身电流变化区别不大,主轴温升取决于电机转速,从数据上来看与电机本身并不存在关系,二者相对比较而言在主轴径跳上进口电机比较稳定,径跳变化不大。
2、磨刀架中皮带胀紧度对主轴温度及精度的影响,合理胀紧度的数值。
依次由松到紧调整皮带胀紧度,并长时间运行磨刀架,通过红外线测温仪对磨刀架主轴进行温度监控,同时用高精度千分表检测磨刀架主轴各项精度,根据数据分析确定合理胀紧度的数值。
依次由松到紧调整皮带胀紧度,并长时间运行磨刀架,通过红外线测温仪对磨刀架主轴进行温度监控,同时用高精度千分表检测磨刀架主轴径向跳动,根据数据分析确定合理胀紧度的数值。
为了便于操作我们采用调节电机位置的方式来调节皮带胀紧度,并由松到紧摄制三种胀紧度进行试验,分别标记为Ⅰ档、Ⅱ档、Ⅲ档。
从数据可以看出,如果砂轮架本身性能优良,皮带轮胀紧度的轻微调整不会影响其性能,在本次试验中Ⅱ档胀紧度为松紧度适中的胀紧度,从温升上来看,建议采用适当的胀紧度,即能保证主轴精度有可保证温升平稳。
3、磨主轴静压油指标对磨主轴精度的影响,静压油温对精度的影响,制定合理的静压油温。
更换不同标号液压油,运行磨主轴,检测磨主轴各项精度,通过油温控制箱(制冷机)改变静压油的输出油温,检测磨主轴精度,根据数据制定合理的静压油温。
磨主轴静压油指标对磨主轴精度的影响,静压油溫对精度的影响,制定合理的静压油温。
1)分别加入20号、46号、60号静压油,运转砂轮架,对砂轮架进行性能检测,记录砂轮架主轴温升,加工工件光洁度。
从数据可以看出,低号油对主轴性能影响较小。
2)通过油温控制器(制冷机)控制油温,温度分别设定为25℃、20℃、15℃,运转砂轮架,对砂轮架进行性能检测,记录砂轮架主轴温升,加工工件光洁度。
从数据可以看出,不同油温造成主轴温升不同,但在运行一定时间后都会达到热平衡状态,通过试验建议将油温设定在20℃左右。
4、砂轮不平衡度对加工精度的影响。
改变砂轮的不平衡度,同时检测加工精度,以得出砂轮不平衡度对加工精度影响的数据。
砂轮为高速运转的物体,其平衡度决定其安全性,为了保证试验安全,轻微改变其不平衡度进行试验。
设定标准平衡度为平衡度A,进行轻微改变的平衡度为平衡度B。
从数据可以看出,即使轻微改变砂轮的不平衡度对加工零件的光洁度以及主轴精度都会造成影响,因此在调整砂轮平衡度的时候应尽量达到平衡状态。
5、磨刀架负重对加工精度的影响。
人在刀架走台上活动对加工精度存在影响,操作者在机床磨削时分别进行静止及活动状态,分别对两种状态的加工精度进行检测。
磨刀架负重对加工精度的影响,我们主要进行了有人活动及静态加工两种状态的性能检测,检测项目为加工工件光洁度及加工工件圆度。
从以上数据看出,有人活动对磨削加工影响很大,在进行磨削加工时应尽量减少在磨刀架上活动,应将在线测量装置安装在大刀上,减少对磨刀架的负重影响。
试验结果分析:砂轮架性能是轧辊磨床性能的关键,本轧辊磨床所使用的砂轮架性能比较稳定,各项精度检验合格,加工零件精度达到图纸要求,满足设计技术指标要求。
三、结束语
这篇文章提出了轧辊磨床砂轮架的测试与验证方法,可借助专用仪器和设备,对整个砂轮架运行过程中进行各项参数进行测试,再进行对比,得出结论,此套方法已经成为我公司的标准检测方法。
参考文献
[1]机床设计手册组机床设计手册第三册
[2]唐金松简明机械设计手册
[3]闻邦椿机械设计手册03-04
[4]崔国权,齐重数控装备股份有限公司,副总工程师,现从事机床的设计与开发工作。
砂轮检测报告
砂轮检测报告
编号:20210715
测试目的:
本次测试旨在检测砂轮在实际使用过程中的性能表现和磨损情况。
测试设备:
1. 砂轮筛分仪
2. 磨具
3. 检测仪器:粗糙度测试仪、平面度测试仪、测微计、螺旋测高仪等。
测试方法:
1. 首先将待测砂轮放在筛分仪中进行筛分,记录其粒径范围。
2. 将砂轮装到磨具上进行磨削,磨削后测量磨削表面的粗糙度、平面度等指标。
3. 使用检测仪器对砂轮进行微观观察,测量砂轮磨损情况,记
录磨损值。
测试结果:
经过实验测试和数据分析,得出如下测试结果:
1. 砂轮粒径范围为22-26目。
2. 砂轮在磨削过程中表现良好,其表面粗糙度为0.45 Ra,平面度为0.05 mm。
3. 经过观察和测量,发现砂轮的磨损程度较小,总磨损值为
0.015 mm。
结论:
本次砂轮检测结果表明,在实际使用中,该砂轮具有良好的性能表现和稳定的磨损状况。
建议在之后的使用中保持合理使用和保养,以确保其持续良好表现和寿命。
Pomini轧辊磨床独立测量系统与故障维修

4 3型 、 2 0 4 5型 P m n 轧 辊 磨 床 是 1台 高 性 能 o ii
C C 计 算 机 数 字 控 制 ) 床 , 为 不 同辊 型 、 硬 度 N ( 磨 是 高 的粗轧 和精 轧 轧辊 而设 计 的 , 磨 削 带 轴 承 座 或 不 带 可
轴承座 的轧 辊 。该磨 床 床身 由 3个 独立 的机 械部 分 组 成 : 轮架 床 身 、 件 床 身 、 量 臂 床 身 。1个 自动 磨 砂 工 测 削循环 包括 磨 削某 一 特 定 轧 辊 必 需 的所 有 操 作 变量 。
H U e i n Xu xo g, T ANG n i Ge x n,CHEN Hui i ha
( as e Id s yIse t nC m ay S a g a 2 0 4 , HN) B ot l n ut np c o o p n , h n h i 0 9 C e r i 1
等。
砂轮 架分 开 , 单独 沿 轧辊运 动 。
P m n 独 立测 量 装 置 的 磨 床 还 可进 一 步 划 分 为 : o ii
①测 量装 置安 装 在磨 床 工 件 床 身 上 , 用 工 件 床 身 独 借
立纵 向运 动 ( 如宝 钢 五冷 轧 P mii 轧 磨床 4 8型 ) o n精 0 ;
R俐 n n e ga d
ne a c fn n e
改装与维修
P mii 辊 磨床 独 立 测 量 系 统 与 故 障 维 修 o n轧
胡 学 雄 唐 根 新 陈 慧海
( 宝钢工 业 检测 公 司 , 海 2 0 4 绍 了宝钢 18 0mm 热轧 厂 P mii 介 8 o n 轧辊磨 床 独 立测 量 系统 , 分析 其设 备 构 造 , 结测 量 系统 的标 总
磨削轧辊工件系统结构分析与颤振研究
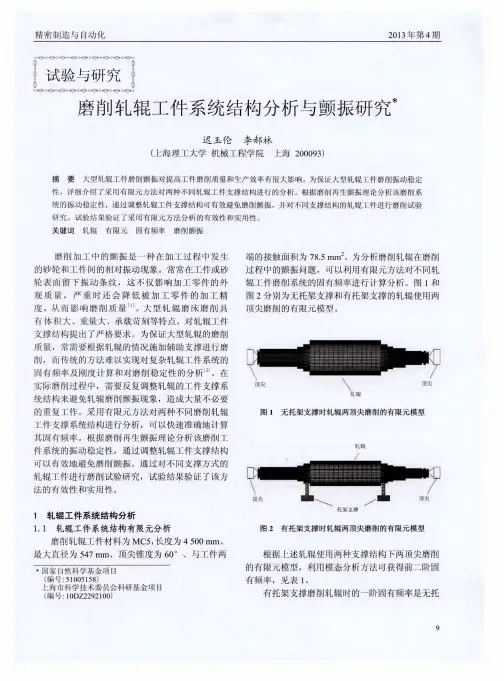
以及 DAS P V1 0高级 型分 析软件 。试验 机床 为上海 机 床厂 有 限公 司生产 的 MK D8 4 1 0 0 X 6 0 0 0 型大 型
轧 辊磨床 。
生颤 振波 纹能在 工件 和砂轮 上产 生 ,而在 两者任 何 物 体 上产 生的再 生颤 振频 率受 到工件 与砂轮 间接 触 状态 的限 制 ,具 有 比磨 削 区接触 长 度f c 对 更 短 的半 波长 的振 动频 率 ( 如 图3 所示) 的机械滤波 ( 波 长为 )
式( 2 ) 中 ,f c 是 磨 削区接触 长度 ,为
f = [ ( d a s p /  ̄ d 】 1 / 2
式( 3 ) 中, %为砂轮 对工件 的切 深 。
( 3 ) 动速 度进 行 同时测试 ,其 磨削工 艺参 数见表 2。
表 2 机床 磨削工艺参数
精 密制 造与 自动化 架 支撑 磨削 轧辊 的 7 . 6倍 。
表 1 磨削轧辊工件系统固有频 率
有 限元 计算参 数 磨 削轧辊 工件
2 0 1 3 年第 4 期
削振动 增长 很慢 ,从而 衰减 了轧辊 再生振 动而 有利 于稳 定性 。 2 轧辊工 件磨 削试 验研 究
1 0
5 0 0
托 架支撑 时 的一 阶固有 频率 为6 0 . 2 4 1 H z ,施加 托架 支 撑后 的一 阶 固有 频 率为3 5 9 . 2 6 Hz 。所 以 ,施加 辅 助支撑后 的磨削工件系统 的一阶 固有频 率 E 匕 厂 w 高,磨
削振动只能在砂轮上发生且 由于砂轮磨损阻抗使磨
砂轮 直径 d d mm 砂轮 宽度 b / mm 砂 轮线 速度 v , / ( m・ s ) 工件转 速 √( r ・ mi n 。 ) 磨削 深度 a  ̄ / mm
轧胚机磨辊验收要求
预处理车间轧片机磨辊方案与验收要求一、目的:通过磨削轧辊来提高轧片机轧辊的质量精度,从而提高产品大豆胚片的质量和产量,提高机械设备的生产效率降低能源消耗。
二、参考标准或资料:美国印第安那州Ferrell—Ross公司2005版FRFM—32*84in轧片机操作手册三、轧片机简介1、轧辊规格:(直径*长度)810*2100mm2、轧辊质量:≈6.4吨/只3、主动辊与被动辊差速:7.3%(注:大豆为差速,油菜籽为等速)4、主传动带:HTD6560—20M—170GT型同步带5、被传动带:CC214(亚标)双面V形带四、磨辊前准备工作1、拆除需要磨削的轧辊侧防护门及影响磨辊机安装的零部件2、用2000mm刀口尺和塞尺及透光程度来测量轧辊在全长范围内的直线度误差,并做好记录3、视情检测轧辊两端的直径误差,应小于2.5mm4、安装磨辊机,调整磨辊机左右行程开关,确保磨头砂轮不会撞到轧片机外壳上5、用百分表校正磨辊机和轧辊的平行度,如轧辊原来的锥度较大,则要将磨辊机与轧辊的平行度作相应的调整,从而在磨削过程中逐渐消除轧辊的锥度6、将磨辊机的各活动部位连接螺栓紧固五、磨辊(先磨固定辊,再磨活动辊)1、调整磨头砂轮的角度,确保杯形砂轮只能用一侧与轧辊接触进行磨削工作2、启动磨辊机,磨头砂轮空运转至少在5分钟以上(特别是更换了新砂轮以后)3、启动轧片机4、按照直线度误差的记录,在轧辊全长上找到最高点5、以最高点为起始磨削基点,开始磨削轧辊6、轧辊已磨削表面达到70%以上后,必须经常用测量工具检测磨削质量,根据现场实际情况来调整磨削方式与磨削量7、轧辊两端磨削锥形释放量六、验收要求(见附图)。
轧辊硬度现场检测规范

邢台德龙机械轧辊有限公司内控标准轧辊硬度现场检测规范DLB/Z74042---20082008年月日发布 2008年月日实施起草:审核:批准:轧辊硬度现场检测规范DLB/Z74042---20081 辊面打磨1.1 角磨机使用前应检查砂轮片表面是否完整,新换的砂轮片要用其它砂轮将其磨出一定角度。
1.2 先用角磨机打磨辊面,打磨深度大于0.5mm(防止用角磨机打磨时过烧),再用布砂轮轻轻抛光。
1.3 打磨面要求光洁平整,表面粗糙度小于12.5μm。
2 硬度检测2.1 每次检测前应对硬度计进行校验,并做好记录。
2.2 检测时轧辊表面温度应低于40℃。
2.3 现场硬度检测方法2.3.1 用里氏硬度计进行检测:现根据轧辊材质在硬度计上做好相应选择,检测时应尽量使冲击装置与被侧面垂直,倾斜角度不得大于10℃,然后在被侧面上均匀分布测试五点,取其平均值即为该点硬度值,注意任意两冲击点间距离不小于4mm。
2.3.2 用肖氏硬度计进行检测时,必须保证硬度计与检测面垂直,先在被侧面上测试两点,使硬度计各部分处于工作状态,然后在被侧面上均匀分布测试五点,取其平均值即为该点硬度值,注意任意两冲击点间距离不小于2mm。
2.4 数据处理2.4.1 在任一被测点的检测中,若某一数值与其他数值偏差大于3HSD,则删除该数值,再重新测试一数值。
2.4.2 每支轧辊检测完毕,应核对该支轧辊各检测点检测平均值,对于离散度大于5HSD 的点,在其旁边再重新打磨一点进行检测。
2.4.3 检测完毕后,应再次对所用硬度计进行校验,两次校验结果相差符合规定(肖氏不大于5HSD,里氏不大于5HLD),则取两次校验结果的平均值作为该批检测数据的修正值,对该批数据进行修正;若两次校验结果相差超过规定数值,则将所用硬度计送计量室检修,同时,该批检测数据失效,该批轧辊须用校验合格的硬度计按照此检验规范重新进行检测。
(此页无正文)起草人:标准化审查:审核:批准:。
磨床数控化改造中砂轮形状的自动检测与修整

磨床数控化改造中砂轮形状的自动检测与修整王如松 1 陈文杰 1 宁同海 1 王宏强2河北机电职业技术学院1(054048)河北省邢台市劳动局 职业技能鉴定中心2(054000)摘 要 在磨削加工中,砂轮的磨损状态是砂轮磨削性能好坏的重要指标之一,它影响着磨削加工的生产效率和加工质量。
自1974年第一台单片机问世以来,给现代工业测控领域带来了一次新的技术革命,目前已广泛应用于汽车、机床、家电、玩具等领域,技术相当普及成熟,利用单片机技术在磨床数控化改造中控制砂轮的磨损检测与修整具有重要的现实意义。
关键词 磨削加工 单片机 控制技术 砂轮检测与修整磨床是产品加工质量的关键设备,磨削加工中,砂轮的磨损状态是影响磨削质量的另一个主要因素。
砂轮在磨削过程中,磨粒逐渐磨钝而失去切削能力,若继续磨削,就会增加砂轮与工件之间的摩擦而发热,磨削质量将显著下降。
这主要是由于磨粒的钝化、砂轮表面被堵以及砂轮外形失真所致,因此实时检测砂轮状态,并及时修整对保证磨削质量意义重大。
1 砂轮磨损检测磨削加工中,若磨削质量下降,则说明砂轮磨损严重,应及时进行砂轮磨损量检测及修整。
如图1所示。
检测砂轮时,砂轮首先移动到某一固定点(可以设为第二参考点),在砂轮转动的情况下,传感器沿A 到B 点间轨迹道往复移动,检测到的最大与最小信号值之差即为砂轮修整量,把经过处理的信号值输入单片机,从而控制砂轮修整量。
2 砂轮修整轴承磨削砂轮轮廓为一固定圆弧,砂轮修整轨迹控制方便,采用金刚石轮轨迹修整法(见图2)。
砂轮修整时,除旋转外,X 、Z 轴做圆弧插补运动,修整器(金刚滚轮)只做旋转运动。
当检测结束后,修整轮移动到修整位置,按检测到的最大误差自动分步进给至修整量,砂轮按预定的修整轨迹往复运动多次,实现砂轮修整。
图2 金刚石轮修整砂轮示意图3 砂轮修整控制程序采用AT89C51型单片机、可伸缩电阻式传感器来实现砂轮磨损检测与修整的自动控制,并通过单片机控制步进电动机实现修整量进给。
Pomini轧辊磨床独立测量系统与故障维修
Pomini轧辊磨床独立测量系统与故障维修胡学雄;唐根新;陈慧海【摘要】介绍了宝钢l 880 mm热轧厂Pomini轧辊磨床独立测量系统,分析其设备构造,总结测量系统的标定技术和典型维修经验.%The paper introduces the independent calliper system of Pomini roll grinder in 1 880mm hot mill of Baosteel, analyses its structure and summarizes its calibrating method and main maintenance experiences.【期刊名称】《制造技术与机床》【年(卷),期】2011(000)008【总页数】3页(P183-185)【关键词】Pomini;轧辊磨床;独立测量系统【作者】胡学雄;唐根新;陈慧海【作者单位】宝钢工业检测公司,上海200941;宝钢工业检测公司,上海200941;宝钢工业检测公司,上海200941【正文语种】中文【中图分类】TG595.4403型、425型等Pomini数控轧辊磨床,适用于磨削冶金工业中轧机工作辊、支撑辊、卷取辊和平整辊等。
403型、425型 Pomini轧辊磨床是1台高性能CNC(计算机数字控制)磨床,是为不同辊型、高硬度的粗轧和精轧轧辊而设计的,可磨削带轴承座或不带轴承座的轧辊。
该磨床床身由3个独立的机械部分组成:砂轮架床身、工件床身、测量臂床身。
1个自动磨削循环包括磨削某一特定轧辊必需的所有操作变量。
这些变量是:轧辊的转速、砂轮的线速度(m/s)和纵向走刀运动的速度以及进刀量等等。
磨床各CNC轴、伺服系统和主轴根据参数执行自动磨削和测量轧辊。
其中独立测量系统是Pomini磨床有别于其他轧辊磨床的一项专有技术,明显提升了该产品的市场竞争力。
本文对该系统进行比较详细的介绍。
1 Pomini轧辊磨床独立测量系统介绍轧辊磨床为外圆磨床的一种,为保证轧辊磨削精度配置在线测量系统已得到业界的一致认同。
轧辊加工检查使用验收技术标准及管理办法改
轧辊加工、检查、验收、使用管理办法及相关技术标准1、目的轧辊是轧钢生产的重要工具,为加强轧辊管理,规范轧辊的加工、检查、验收等,更好保障钢材产品的质量和生产需要,现结合实际,制定本办法。
2、适用范围本办法适用棒材、高线的轧辊加工、检查、验收、贮存、轧辊的使用、重修等过程管理。
3、管理与内容3.1 外购轧辊进厂验收3.1.1采购的轧辊进厂后,规格、外观质量、硬度由技术协议标准及图纸要求进行检验和验收。
3.1.2每批轧辊进仓,供货厂家须提供附有理化性能资料的质保书。
3.1.3验收后应填写验收记录。
3.2 轧辊的加工3.2.1新开轧辊在加工前,必须核对规格尺寸、材质是否符合要求。
3.2.2轧辊上床后,经校验各部分几何尺寸确认无误后,方可加工开孔型。
3.2.3轧辊加工检验应按轧辊加工图纸执行。
3.3 轧辊的检验与验收3.3.1检验与验收内容:测量轧辊的底径、外径、孔径、宽度等尺寸;用样板测量孔型尺寸;检查表面粗糙度;检查内外圆的同轴度;检查轧辊外观是否完好;用硬度计检查轧辊的硬度;检查轧辊标记是否完整。
3.3.2轧辊加工好后,首先由生产准备车间要求机加人员自检、互检、机加班班长、轧辊管理员进行检验合格后,按规格进行堆放。
技术科对轧辊加工进行抽检。
经检验后需填写检验台账,签字确认,做到上线轧辊完全的追溯性。
3.3.3建立轧辊档案和台账:3.3.3.1档案卡记载:每件检查验收的新辊,用电笔刻写特定的编号并建立与编号相应的档案卡片(卡片上应记载轧辊的编号、钢号、规格、架次序号、图号、底径、重量、进库日期、每次投用日期、换下日期、生产量、每次修磨日期、修磨底径、报废日期、报废原因。
3.3.3.2台账记载:库存轧辊规格、架次序号、数量、编号、及存放位置;在线轧辊的规格、架次序号、轧辊编号;修磨轧辊的规格、架次序号、轧辊编号。
3.3.4经检验不合格的轧辊一律不准放行。
3.4 轧辊的贮存和搬运3.4.1轧辊一般情况下应贮存在室内,在场地条件不具备的情况下允许露天存放,但须采取遮盖防雨措施。
轧辊磨床在调试中的故障浅析
轧辊磨床在调试中的故障浅析徐岱蔚(宁夏青铜峡通润铝材有限责任公司,宁夏青铜峡751603)f。
’7。
’…I t,:£I鸯要】轧辊是铝加工行业的重要g产停,其加工质量直接影响到产品质量。
因此,通过调试,最终饺每个部件、每个系统都i老到设计要求,,|从而使机床的各个部件都能正常运转,并达到最佳状态,才能保证旁削加工后的轧辊符钟I制要求,生产出质量过硬的产品。
/,.鹾篷词】轧辊;调试;故障。
;/一,..,一,,。
’,…一,,.‘,7√轧辊是铝加工行业的重要部件,其加工质量直接影响到产品质量。
漏,从而使压力减小,主轴受力不均衡,偏向压力小的油腔,高速旋转因此,通过调试,最终使每个部件、每个系统都达到设计要求,从而使的主轴与动静压轴承发生磨损,导致主轴烧伤。
润滑油牌号选择不合机床的各个部件都能正常运转,并达到最佳状态,才能保证磨削加工后适。
选润溉由时,应蝴为主要依据。
对于#懒床砂轮主轴,因其的轧辊符合轧制要求,生产出质量过硬的产品。
我公司一台轴瓦间隙小、转速高、负荷小,要求用粘度较小的润滑油。
砂轮主轴三M84125x5000普通轧辊磨床,在安装调试过程中,遇到以下几方面角皮带松紧不适当。
过紧,会使主轴抱死:过松,则产生抖动影响磨削的故障。
精度。
1在安装调试过程中.出现的故障主轴出现抱轴故障后,将砂轮及传动皮带卸去,拆下主轴,检查1)设备启动后,头架转动,但无法带动轧辊转动。
2)设备启动主轴和轴瓦的情况,发现主轴轴颈及前轴瓦均有划痕。
在确定轴瓦与轴后,头架转动并带动轧辊转动,但设备运转40分钟后,直流主电机的配合间隙、轴瓦刮研情况和砂轮主轴三角皮带松紧程度均符合要求(55K W)的1O根皮带全部烧损报废。
3)设备启动后,拖板出现爬行后,将重点放在润滑油牌号的选择与油箱、管路、轴瓦内是否含有杂质现象。
4)主轴出现抱轴现象。
5)试磨削过程中,轧辊加工质量达不到这两个方面。
首先,更换润澎由,选取质量更好、更能符合磨床性能要要求,出现辊面加工缺陷。
轧辊磨床技巧操纵规程[详解]
轧辊磨床技术操作规程一、运转设备⑴、按润滑点检线路,点检各油标是否合适,油量不足的要补充。
⑵、检查砂轮是否损坏,测量外径。
⑶、查看乳化液有无变质,乳化液加水开关是否关好,乳化液量不足时应及时补充。
二、试运转⑴、送电:先送AC380V,后送DC220V。
⑵、启动主控制盘电源按钮。
⑶、启动油泵,查看各油压表压力是否正常。
⑷、启动主轴,变换速度,由低到高、由高到低的观察有无异常。
⑸、启动砂轮,检查变速度,注意有无杂音、振动,用按钮开关操作砂轮台前进、后退,确认是否正常。
⑹、启动冷却液泵,调整好冷却液出口位置。
⑺、启动往复台,用变速旋钮检查变速状态,检查换向盘(左行右行)自动换向定爪工作状态;检查液压自动进刀装置能否正常工作。
三、磨削准备:⑴、选定好轧辊,明确轧辊类别、机架、辊号、轧辊表面有无伤痕,轧辊台帐是否齐备。
⑵、选择好吊带,吊辊上床,正确指挥,不能碰撞托架、托瓦及顶尖。
轧辊顶尖孔必须轻轻与顶尖合拢,用床尾顶尖轻轻顶住轧辊顶尖孔,调整好托瓦后再卸下钢丝绳。
⑶、调整好辊勃润滑油。
⑷、用千分尺在轧辊表面取三点测量直径(即轧辊中间和两端),记录两端的直径差。
四、找中心:⑴、启动往复台,将砂轮开到轧辊传动侧,电动进刀使砂轮与辊面间距约2mm左右停止(防止碰撞)。
⑵、设定好换向盘爪位置,轧辊两端与砂轮的接触面约为砂轮宽度的1/2较适宜。
⑶、启动主轴和砂轮。
⑷、启动冷却泵,调整好浇注点。
⑸、用手动砂轮进刀使砂轮接触辊面(传动侧测量处),电流控制在30A以内。
⑹、手动砂轮刻度盘上对好“0”后,退手轮两圈,往复台开到工作侧测量处停止。
⑺、前进砂轮轻轻接触辊面,减去两端测量误差,使两端电流一致,如不一致,调整工作侧侧瓦,使电流一致。
五、轧辊磨削⑴、设定工件主轴转数:FW1—FW7为20~30转/分;FB1—FB7为15~25转/分。
⑵、设定砂轮主轴转速小于等于600转/分。
⑶、做好各机架轧辊磨损曲线记录。
⑷、磨削中发生走刀痕、振痕时,一定要改变磨削条件消除痕迹,保证表面精度。