
万能外圆磨床砂轮架的设计及分析
砂 轮架 是磨 床 的一个 关键部 件 ,而万 能外 圆磨
壳体 内部 的腔 体 ,体 壳长 1 0 9 5 n l l i 1 ,宽 6 6 0 I Y I I T I ,
床 的砂轮 架又 比普通 外 圆磨床 的砂 轮架 结构 复杂 , 其特 征包 括两个 方面 :一 是上 体壳 可绕 定位 柱旋转
可忽略不计,可将主轴处简化为一简支梁系统如图 2所示 。 图 中, F为砂轮 径 向进给 力 , 设 定为 5 0K g ; G1 为砂 轮及 其 附属件 质量 ,约 为 1 5 0 k g ;G 2 为主轴
皮 带轮 及其 附属 件质量 ,约为 3 3 ;T x 向张紧 力
分 力为 3Leabharlann 7 8 N; 向张 紧力 分力 为 1 0 2 N。根据 力 学
公式 1计算,可得出滚动轴承 1 、2处的支反力:
F1 x一 5 2 5 . 5 N, v = = 1 7 7 6 . 2 N, 一 3 5 2 . 6 N, 8 2 . 9 N。
3 0
砂轮 架壳 体是 砂轮架 的基 础零 件 ,砂轮 主轴 系 统装 配于 其 中 ,按 照砂轮 架 的使用 性 能要求 以及 其 工 作条件 , 壳体结 构应满 足 大 的刚性 , 足 够 的强度 、 抗 振 能力 、精 度稳 定 、易加 工 等 。考 虑安 装大 规 格 砂轮 主轴 系统及 内圆磨具 支架 问题 ,需对 体 壳进 行 改进 设计 。 在 已有 壳体 的基础 上加 大长 度和 宽度 , 并增 加两 块筋 板 以提 高 刚度和 强度 , 同时重新 布 置
皮 带轮 预紧 力 T l = 2 0 K g ,T = 2 = 4 0 Kg 。
选择 小 于 5 0 0 1 T I I T I ;二是 配有 内圆磨具装 置 ,一般 为满 足 市场 需求 , 以某型 万 能外 圆磨床 为研 究对象 , 设计 一 套砂轮 规格 为 7 5 0 n l l - l的砂 轮架 结构 ,为 保 f
精密 制造 与 自动化
2 0 1 5 年第 2 期
万 能外 圆磨床砂轮架 的设计及分析
汪 燕
( 上海 机床 厂有 限公 司 上海 2 0 0 0 9 3 )
摘 要 以万能外圆磨床 为研 究对 象,设计一种适用于大规格砂轮磨削工件 的砂轮架 结构,包 括内圆磨具支架 。
运用有 限元模型和 A B AQ US有 限元 分析软件对砂轮架进行静力学分析与模态分析 ,确定砂 轮架 结构 的可靠性 ; 为保证砂轮架主轴中心与 内圆磨 具中心的等 高,对 内圆磨具支架 的设计进行 了改进 ,并结合理论计算方法对其进 行强度验证 。仿真结果改进后的结构是安全的,并把 改进后 的砂轮架结构应用于产 品中 ,实践证明是可行的 。 关键词 砂轮架 内圆磨具支架 有限元分析 强度验 证
1 砂轮架结构设计
图 1 皮 带轮张 紧力 分布 图 1 . 1 壳体设计 砂 轮架中 的主要零件包括壳体 、主轴系统 、皮 带 轮等,砂轮主轴系统 的结构直接 影响工件 的加工质量 , ( 2 )体 壳顶 部 的 内圆磨具质 量 及其 弯矩 引起 的 具有 较 高 的回转精 度 、刚度 、抗振 性 及耐 磨性 。 载荷 。 内圆磨 具及支 架质 量 为 G 2 = 1 6 0 Kg , 内圆磨 它 是砂轮 架部件 中的关键 结构 , 主要 借用 成熟 结构 , 具质 心偏 心 引起 的附加 弯矩 M= 1 5 6 . 9 6 N・ m。 满足 于安 装规 格大 小为 7 5 0 mn l 的砂 轮 。 ( 3 ) 主轴系 统产 生 的载荷 。 主轴 上轴 向载 荷较 小 ,
一
高3 7 5 i n / / 1 。运 用三 维软 件 S o l i d Wo r k s 建立 砂轮 架 三维 模型 。
定 角度 ,考虑 到 结构和 行程 问题 ,砂轮 规 格一般 固定在砂 轮架 体壳顶 面 ,并绕 固定 轴可 上下 翻转 。
1 . 2 载荷分析
为 了获得 壳体 的力 学边 界条件 ,首 先对 其进 行 载荷 分析 。施 加在 壳体 的载荷 主 要分 为三 部分 。 ( 1 ) 体壳上 驱动 主轴 旋转 的 电机质 量及 其带 轮 的 张紧 力 引起 的载荷 。 电机 及垫 板质 量 G 幻 1 =1 7 6 Kg , 带轮 张 紧力 引起 的等效 载荷 T ,如 图 1 所 示 ,设定
证 内圆磨具 中心与 砂轮架 主轴 中心 等 高 ,对 内圆磨 具 支架 进行 了改进 。
A B AQ US 有 限元 软件 适 合 于分 析模 拟 庞 大 复 杂 的结 构力 学及 固体力 学模 型 ,处理 高度 非线性 问 题 …。砂轮 架 结构 复杂 ,为 提高 工作 效率 ,缩短 工 作周 期 , 利用 AB AQ US建立 砂轮 架 的有 限元模 型 , 对 砂轮 架 壳体进 行应 力变 形分析 和模 态分 析 。
M1432型万能外圆磨床头架改造
M1432A型万能外圆磨床头架改造摘要:本文就M1432A磨床使用过程中遇到的山于更换加工产品所出现的改造问题,对头架的结构改造进行了描述,并对该设备在生产中的使用情况进行了简要介绍,对普通设备的使用、改造有一定的借鉴作用。
1、前言机械行业是我国的基础行业之一,普通的车、铳、刨、磨等设备在各种机械厂是最常见的加工设备,tl前国内一些历史比较长的机械厂均有儿十年的老设备,这些老设备山于长期使用,经常岀现一些配件缺失、零件磨损等各种现象,有些设备甚至因此报废不能再使用。
2、问题的出现车间一台M1432A型万能外圆磨床,原为其它车间加工喷油泵下体专用机床,使用时间较长,加之一直用于加工单一产品,造成头架主轴磨损松动,无法固定, 进行儿次维修无果,最后决定对之进行改造。
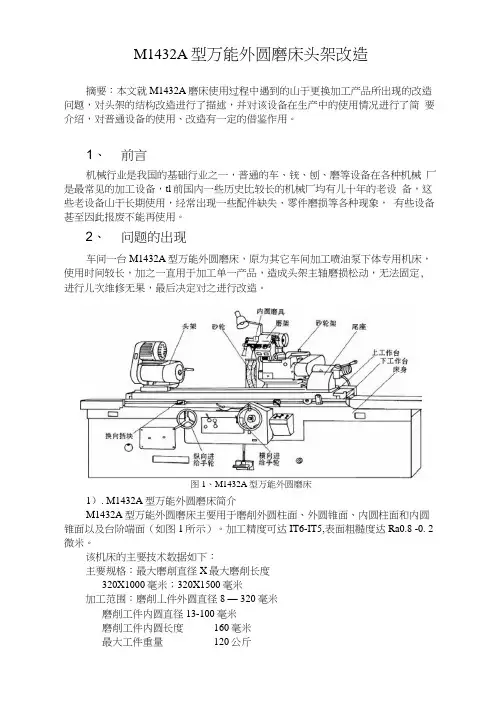
图1、M1432A型万能外圆磨床1). M1432A型万能外圆磨床简介M1432A型万能外圆磨床主要用于磨削外圆柱面、外圆锥面、内圆柱面和内圆锥面以及台阶端面(如图1所示)。
加工精度可达IT6-IT5,表面粗糙度达Ra0.8 -0. 2微米。
该机床的主要技术数据如下:主要规格:最大磨削直径X最大磨削长度320X1000毫米;320X1500毫米加工范围:磨削丄件外圆直径8 — 320毫米磨削工件内圆直径13-100毫米磨削工件内圆长度160毫米最大工件重量120公斤头架:头、尾架中心高180毫米头架顶针孔锥度莫氏4号头架回转角度90°三爪卡盘卡活外圆的最大直径130毫米砂轮架:砂轮架最大移动量150毫米砂轮架快速进退量30-33毫米砂轮架回转角度15°砂轮尺寸(外径x宽度X孔径)500X50-75X203毫米内圆磨具:砂轮尺寸(外径X宽度X孔径)最大50X25X13毫米最小17X20X6毫米作台液动最大行程1570毫米尾架:尾架顶针孔锥度莫氏4号尾架套筒移动量20-25毫米2).该机床头架结构及调整头架结构如图2所示头架箱体8可绕定位柱1相对底座2 (用两个“乙”形螺钉固定在上工作台左边)回转,所需角度可参考刻度尺3。
M1432A万能外圆磨床头架及液压系统三维设计说明书
前言机械制造业是国民经济的基础产业,它的发展直接影响到国民经济各部门的发展,也影响到国生和国防的加强。
因此,各国都把机械制造业的发展放到首要位置。
其中装备制造业是国民经济的脊梁,它的各项经济指标占全国工业的比重高达四分之一至五分之一;是高技术的载体及转化为生产力的桥梁和通道,20世纪兴起的信息技术、核技术、空间技术等,无一不是装备制造业创造出来的;是产业升级的手段,生产工作母机、提供重大装备;是外贸出口的主力,占全国外贸出口的36%以上;是国家安全的重要保障,在高技术和数字化战争时代,装备制造业还是国家的战略产业,它是实现工业化的必备条件,是衡量一个国家国际竞争力的重要标志,是决定我国在国际分工中地位的关键因素。
机床是机械加工中的主要加工设备,在生产实践中有着重要的作用,它的加工精度、加工效率都直接反映着加工的水平。
随着磨削技术的发展,磨床在加工机床中的比例越来越大。
据1997年欧洲机床展览会(EMO)的调查数据表明,25%的企业认为磨削是他们应用的最为主要的加工技术,车削只占23%,钻削占22%,其它的占8%;而磨床在企业中占机床的比重高达42%,车床占23%,钻床占14%。
我国从1949—1998年,开发生产的通用机床有1800多种,专用机床有几百种,磨床的拥有量占金属切削机床总拥有量的13%左右。
可见,磨床及磨削技术在机械制造业中占有极其重要的位置。
它作为金属切削行业的一个重要分支,随着工业的发展,对机械零件的加工精度和表面粗糙度的要求日益提高,磨削加工显得更加重要。
尤其是在汽车、电力、船舶、冶金、军工、航天航空等行业,磨床正发挥着越来越大的作用。
“十一五”期间,经过调整和整合期后的磨床行业,将会迎来新一轮的发展期。
第一部分第一章绪论头架是外圆类磨床的主要部件,它的动态性能对磨床的性能有着重要的影响。
头架的作用是支撑工件和传递动力,即使工件转动。
其中主轴又是它的主要零件,主轴的精度高低对于整机的几何精度和工作精度有着直接的影响。
万能外圆磨床液压系统的设计

目录第一章引言 (2)第二章万能外圆磨床液压系统的设计步骤与设计要求 (2)2.1 设计步骤 (2)2.2 明确设计要求............................................. (2)第三章万能外圆磨床液压系统工作原理及特点 (3)3.1 万能外圆磨床液压系统工作原理 (4)3.2 万能外圆磨床液压系统的特点 (5)第四章制定基本方案和绘制液压系统图 (6)4.1基本方案 (6)4.2液压系统图 (7)第五章型万能外圆磨床各液压元件的选择 (8)5.1液压泵的选择 (8)5.2阀的选择 (9)5.3器的选择 (9)第六章磨床中上料机的液压系统进行设计计算 (10)6.1分析 (10)6.2缸主要参数的确定 (12)6.3液压系统图 (13)6.4元件的选择 (14)6.5系统的性能验算 (14)第七章型外圆磨床的故障分析及维修 (15)7.1 型外圆磨床的故障分析 (15)7.2 型外圆磨床的维修 (16)第八章总结 (17)第九章致谢 (18)参考文献 (19)标签:万能外圆磨床液压传动摘要:随着科技步伐的加快,液压技术在各个领域中得到了广泛应用,液压系统已成为主机设备中最关键的部分之一。
本文主要研究的是液压传动系统,液压传动系统的设计需要与主机的总体设计同时进行。
设计时,必须从实际情况出发,有机地结合各种传动形式,充分发挥液压传动的优点,力求设计出结构简单、工作可靠、成本低、效率高、作简单、维修方便的液压传动系统。
关键词:液压传动、数据计算、装量第一章引言液压技术自18世纪末英国制成世界上第一台水压机算起,已有300年的历史了,但其真正的发展只是在第二次世界大战后50余年的时间内,战后液压技术迅速向民用工业,在机床,工程机械,农业机械,汽车等行业中逐步推广。
本世纪60年代以来,随着原子能,空间技术,计算机技术的发展,液压技术得到了很大的发展,并渗透到各个工业领域中去。
砂轮头架的工艺工装设计
某某毕业设计(论文)砂轮头架的工艺工装设计某某班级某某专业机械设计与制造(数控技术)所在系机电工程系指导老师某某完成时间 2012 年 12 月 10 日至 2013 年 6 月 16 日摘要本设计是砂轮头架的加工工艺规程及一些工序的专用夹具设计。
砂轮头架的主要加工表面是平面及孔。
一般来说,保证平面的加工精度要比保证孔的加工精度容易。
因此,本设计遵循先面后孔的原则。
并将孔与平面的加工明确划分成粗Φ外圆面作为粗基加工和精加工阶段以保证孔的加工精度。
基准的选择以头架45Φ孔及其下表面作为精基准。
先将底面加工出来,然后作为定位基准,准,以25在以底面作为精基准加工孔。
整个加工过程选用组合机床。
在夹具方面选用专用夹具。
考虑到零件的结构尺寸简单,夹紧方式多采用手动夹紧,夹紧简单,机构设计简单,且能满足设计要求。
毕业设计(论文)是高等学校人才培养计划中的重要组成部分,是教学过程中最后一个重要的教学环节,是人才培养质量的重要体现。
毕业设计(论文)的目的是培养我们综合运用所学基础理论、专业知识及基本技能来分析和解决实际问题的能力。
关键词砂轮头架,加工工艺,夹具,定位,夹紧某某毕业设计(论文)ABSTRACTThis paper is to design the craft processes of making the 砂轮头架lever spare parts and some specialized tongs in the process. The 砂轮头架lever spare part primarily processes the surface and bores. Generally speaking, to guarantee the accuracy of the flat surface process is easier than that of the bore. Therefore, this design follows the principle that surface first and then the bore, and definitely divides the process of flat surface and bore into coarse processes and precise processes to guarantee the bore processes. The basic choice is to consider 45 outside circle as rough basis and to consider 25 bore and its next surface as precise basis. The bottom is first processed out to be fixed position basis, and process the bore using the bottom as the precise basis. The whole processes choose the machine bed. In the aspects of tongs choosing, specialized tongs are used. In consideration of the simple construction size of the spare parts, clipping by hands is adopted. It is simple, and the organization design is simple, and can satisfy the design request.Key Words Lever spare parts, craft proces , tongs, fixed position, tight clip摘要 (Ⅰ)ABSTRSCT (Ⅱ)1 绪论 (1)1.1课题背景及发展趋势 (1)1.2 夹具的基本结构及设计内容 (1)2 头架加工工艺规程设计 (3)2.1零件的分析 (3)2.1.1零件的作用 (3)2.1.2零件的工艺分析 (3)2.2头架加工的主要问题和工艺过程设计所应采取的相应措施 (4)2.2.1确定毛坯的制造形式 (4)2.2.2基面的选择 (4)2.2.3确定工艺路线 (4)2.2.4机械加工余量、工序尺寸及毛坯尺寸的确定 (6)2.2.5确定切削用量 (7)2.2.6确定基本工时 (22)2.3小结 (28)3 专用夹具设计 (29)3.1加工工艺孔Φ25夹具设计 (29)3.1.1定位基准的选择 (29)3.1.2切削力的计算与夹紧力分析 (30)3.1.3夹紧元件及动力装置确定 (31)3.1.4钻套、衬套、钻模板及夹具体设计 (31)3.1.5夹具精度分析 (33)3.1.6夹具设计及操作的简要说明 (35)3.2粗精铣宽度为30mm的下平台夹具设计 (35)3.2.1定位基准的选择 (35)3.2.2定位元件的设计 (35)3.2.3定位误差分析 (36)3.2.4铣削力与夹紧力计算 (37)3.2.5夹具体槽形与对刀装置设计 (37)3.2.6夹紧装置及夹具体设计 (40)3.2.7夹具设计及操作的简要说明 (41)3.3钻M8螺纹孔夹具设计 (41)3.3.1定位基准的选择 (41)3.3.2定位元件的设计 (41)3.3.3定位误差分析 (42)3.3.4钻削力与夹紧力的计算 (43)3.3.5钻套、衬套、钻模板及夹具体设计 (43)3.3.6夹紧装置的设计 (45)3.3.7夹具设计及操作的简要说明 (46)3.4小结 (46)4 总结 (47)参考文献 (48)致谢 (49)1 绪论加工工艺及夹具毕业设计是对所学专业知识的一次巩固,是在进行社会实践之前对所学各课程的一次深入的综合性的总复习,也是理论联系实际的训练。
设计砂轮架结构与装配关系

1正确选择设计方案砂轮架结构与装配关系,由于其使用性能的要求,其传动关系比较简单,一般在砂轮架箱体中不设计传动零件,只在电动机与主轴间设计一级皮带传动或升速或降速即可,现在也有逐渐将电主轴、磁悬浮主轴等等引人一般磨床砂轮架结构中的趋势。
不论是哪种结构的砂轮架与何种方式的传动,一般都要解决好以下的关系。
1.1主轴的支承方式选择(径向、轴向、调整) 砂轮架主轴在工作中主要承受径向力、轴向力、弯矩、扭矩等的作用。
由于砂轮架使用性能的要求,其主轴的支承距离较小,主轴的支撑方式通常采用两支点的方式已足够满足其工作要求。
尤其是工具磨床更是如此。
主轴的轴向采用一端固定一端自由的安装方式,其前端为自由端,后端为固定端。
这一方面可以消除由于主轴受热沿轴向的伸长而附加的轴向应力,另一方面又可以减少由于砂轮架受热后的径向抬高(一般说前头的抬高比后头的抬高要大)、使轴向挡圈(止推圈环)与轴心线偏斜更大而更加重轴肩与挡圈(止推圈)的摩擦与磨损,有利于机床的精度稳定和保持。
对于采用滑动轴承支承的砂轮架,应对主轴设计轴向磨损自动补偿机构,而对滚动轴承支承则可以不对其进行补偿设计,一般其磨损较小。
1.2轴承选择与安装在载荷不太大、转速不太高的情况下,主轴轴承较适于采用三片、五片瓦动压滑动轴承组合,其径向间隙由调整螺钉调整,轴瓦的倾斜度可以随轴径位置不同而自动调整,以适应轴的弹性变形和偏斜等。
但其极限转速相对较低,对径向间隙的变化非常敏感。
该轴承组合通过轴肩来确定轴向位置和轴向间隙,并且回转时轴肩与止推圈之间为滑动摩擦,限制了轴承极限转速的提高,适合于转速较低的主轴部件。
而对主轴转速高,中、高载荷的磨床,根据其加工的具体情况,宜使用滚动轴承组合比较合适。
一般前轴承主要承担径向力,后轴承主要承受轴向力也可承受一定的径向力。
经过分析与生产检验,前轴承选择圆柱或圆锥滚子类轴承较好。
对于圆锥孔圆柱滚子轴承,其极限转速较高,承载能力较大,可以通过调整内圈的轴向位置来对轴承进行径向预紧调整,使轴承始终在无间隙的情况下进行运转,很适于机床前轴承的支承后轴承则选用角接触球轴承较为合适,并采用面对面的安装组合。
磨床进给机构设计
采用这种方式控制,能够保证加工精度要求,使用经济,不影响生产率的提高,操作方便,成本较低,但自动化程度较低。
结论
综合比较三种方案,第三种方案是比较合适,这是因为无心外圆磨床本身的自动化程度就非常低,上下料都是人工的,如果进给机构设计的很高,并不能提高生产率,反而会增加成本,很不实用经济:第一种方案无法保证零件的加工精度要求。
毕 业 设 计(论文) 开 题 报 告
1.结合毕业设计(论文)课题情况,根据所查阅的文献资料,每人撰写不少于1000字左右的文献综述:
文 献 综 述
一、简介
无心磨床,是不需要采用工件的轴心而施行磨削的一类磨床。是由磨削砂轮,调整轮和工件支架三个机构构成,其中磨削砂轮实际担任磨削的工作,调整轮控制工件的旋转,并使工件发生进刀速度,至于工件支架乃在磨削时支撑工件,这三种机件可有数种配合的方法,但停止研磨除外,原理上都相同。
M1080无心磨床既可以实现纵向进给磨削,又可以实现横向进给磨削,进行轴承外圈圆柱面磨削时采用横磨法。
第二章方案拟定
无心磨床的加工对象为深沟球轴承的外圈外圆柱面,要求的加工精度很高,所以要求进给机构能够实现精确运动。
方案一 采用液压系统实现进给运动
与电动机相比,在同等体积下,液压装置能产生较大的动力,液压装置体积小,重量轻,结构紧凑,液压系统易于实现自动化,液压系统可以实现无级传速,而且调速范围大,并且对速度的调节还可以在工作过程中进行,但液压系统能量损失严重,容易泄漏,造成环境污染,而且工作时产生震动,导致运动定位精度不高,无法满足设计要求。
无心外圆磨床有两种磨削方式:纵磨法和横磨法,纵磨法是将工件从机床前面放在导板上,推入磨削区,并使工件自动的轴向移动。工件穿过磨削区,从机床后部出来,便完成一次走刀,切除一定余量。磨削前须将导轮与砂轮轴倾斜一个角度口(通常粗磨时取20一60;精密时取10一20),以在工件轴线方向产生一个轴向进给力。此方法适用于不带台阶的圆柱形工件。横磨法是先将工件工件支撑在托板和导轮上,然后工件连同导轮或砂轮作横向进给。此时导轮的中心线仅倾斜微小的角度(约30o),以便对工件产生一个不大的轴向推力使之靠住档板,得到可靠的轴向定位。此方法用于具有阶梯或成型回转表面的工件。
M1432A型万能外圆磨床液压系统的改进设计
组成 的背压 回路 。结合系 统双
向背压要求 ,可选 用如 图 2所 示 的采 用溢 流 阀 的背 压 回路 :
l 溢 流 阀 2 换 向阀 。 一 一 3 一快 速进 退 缸
将 溢流 阀 1 安装在 换 向阀 2回 图 2 采用溢 流这就使快速进退缸 3及负载 的惯性
摘 要 :分 析 M13 A型万能外 圆磨床工作 台换向时砂轮架 出现微量抖 动的原因 ,并 提出相应的改进措施 。 42 关键 词 :万能外圆磨床 ;背压 回路 ;改进设计
中图分类号 :T 3 . Q2 5 0 文献标识码 :B ‘ 文章编号 :10 3 8 (0 1 4—10— 0 1— 8 1 2 1 )2 2 2
1 .c r 。 63 o n
第2 4期
徐坚 等 :M13 A型万能外圆磨床液压系统 的改进设计 42
・1 1・ 2
飞 出等安 全 事 故 的 发 生 。经 过 理 论 分 析 和 实 际 检
测 ,最后排 除 了 由进 给 传动 部分 、主 轴部 件 、砂 轮 装置 等故 障而引起 砂 轮架微 量 抖 动 的可能 性 ,并确 认 了砂轮架 微量抖 动是 由于 液压 系 统压 力 波动 大而
A、E 、G、H 换 向 阀 B 节流 阀 c、 一行程 控制 换 向 阀 、F ~ 一
图 1 M13 A型万能外 圆磨床液压 系统图 42
在使用 中发现 :该 机在工作台换 向时 ,砂轮架 出 缸盖 的接触来保证 的 ,同时设 有 闸缸 1抵住砂 轮 架 , 现微量抖 动 ,磨 削火 花突然增多 。在磨削换 向时 ,砂 用 以消 除丝 杠 、螺母 间 的 间 隙 ;换 向 阀 E处左 位 , 轮架运 动 由快 速进 退 缸 来 实 现 :换 向 阀 E处 右 位 , ・ 砂轮架后退到最后端 的位 置。砂轮架 的向前 微动会降
毕业设计(论文)-抽油杆外圆砂带磨床设计
各专业完整优秀毕业论文设计图纸重庆大学本科学生毕业设计(论文)抽油杆外圆砂带磨床设计学生:学号:20092606指导教师:专业:机械设计制造及其自动化重庆大学机械工程学院二O一三年六月Graduation Design(Thesis) of Chongqing UniversityDesign of Cylindrical Rod Sand BeltGrinding MachineUndergraduate: Ding HaomingSupervisor: Prof. Liu YingMajor: Mechanical Design andManufacturing and AutomationCollege of Mechanical and Engineering of ChongqingUniversity,Chongqing,ChinaJune 2013摘要现代工业中对于抽油杆这类细长杆件的外圆表面加工,若用传统的车削、铣削等加工方式甚至砂轮磨削,都会存在难装夹、同心度和直线度难以保证、效率低下、易烧伤等缺点。
故本文对于这种情况选择使用了四磨削单元的无心外圆磨床来加工抽油杆外圆表面。
砂带磨削的灵活性、适应性都是其他加工方式不可比拟的,它的效率高、成本低、精度得到保障。
大大提高了抽油杆外圆表面加工的生产效率。
本文涉及的内容包括对抽油杆外圆表面的加工工艺的国内外发展现状,发展趋势、技术特点、应用范围以及无心外圆砂带磨削的基本原理,通过三维建模截图、公式计算、文字说明等方式重点分析了磨削抽油杆外圆表面各种加工方法的优劣,并根据分析选取合适的加工方法。
详细计算了抽油杆外圆砂带磨床的各部件的相关参数及尺寸。
对该磨床的关键零件进行强度校核计算。
最后对整个毕业设计的过程做出总结同时表达了对未来的展望。
关键词:砂带磨削,抽油杆,无心外圆磨床,多磨削装置BSTRACTSucker rod this slender cylindrical of bar processing cannot use traditional processing approaches such as cars, milling, grinding unit for this case in this paper, choose to use the four centerless external cylindrical grinding machine for processing cylindrical rod surface. Abrasive belt grinding of flexibility, and adaptability are incomparable other processing way, its high efficiency, low cost, precision is guaranteed. Greatly improving the sucker rod cylindrical surface processing and production efficiency.This article in the centerless external cylindrical grinding aspects of professional knowledge, on the basis of design of machine tools in detail. Machine tools can be divided into the four grinding units, each grinding unit includes a grinding head, columns, guide the three institutions. Design was carried out respectively. The main content of the paper is as follows:to some of the key parts in detail, there is no to check all of the above design of parts, mainly because some parts if checking through, then other parts in the same condition or lower stress cases by checking inevitably. So only checking for some dangerous part and important parts, safety factor is to keep at least above 1.6.Key words:sucker rod,centreless grinding machine external,More than grinding device,abrasive belt grinding目录中文摘要 (Ⅰ)ABSTRACT (Ⅱ)1绪论 (1)1.1引言 .......................................................................................................1.2课题研究的背景和意义 ...............................................................................1.3课题的国内外研究现状 ...............................................................................1.3.1国外研究现状.......................................................................................1.3.2国内研究现状.......................................................................................1.4论文研究内容与结构...................................................................................1.4.1抽油杆外圆砂带磨床的设计内容...............................................................1.4.2抽油杆外圆砂带磨床的设计重难点............................................................1.4.3拟采用的途径和手段..............................................................................1.5 每章小结................................................................................................. 2磨削理论原理...........................................................................................2.1砂带磨床的基本知识...................................................................................2.1.1砂带磨床的类型及特点...........................................................................2.1.2砂带磨床的应用范围..............................................................................2.1.3外圆磨削的种类....................................................................................2.2影响砂带磨削精度的主要因素 ......................................................................2.2.1砂带...................................................................................................2.2.2磨削方式.............................................................................................2.2.3机床工具系统.......................................................................................2.2.4磨削参数.............................................................................................2.6 每章小结................................................................................................. 3抽油杆外圆砂带磨床的总体布局...........................................................3.1 抽油杆零件的特征 .....................................................................................3.2 初步估计抽油杆外圆砂带磨床的组成部分 .......................................................3.3 该磨床总体初步设计 ..................................................................................3.4 每章小结..................................................................................................4 抽油杆外圆砂带磨床部件设计..............................................................4.1 磨头部分设计 .........................................................................................4.1.1 磨削主电机的选型 ................................................................................4.1.2 磨削主轴设计 ......................................................................................4.1.3 各轴承的选型 ......................................................................................4.1.4 张紧轮的设计 ......................................................................................4.2立柱部分的设计 .......................................................................................4.2.1 立柱电机的选型 ...................................................................................4.1.2 丝杠选型 ............................................................................................4.3导轨部分的设计 .......................................................................................4.4每章小结 ................................................................................................ 5抽油杆外圆磨床的关键零件的强度校核...............................................5.1 传动轴的校核 .........................................................................................5.2 传动键的校核 .........................................................................................5.3 丝杠的校核 ............................................................................................5.4每章小结 ................................................................................................6 结论与展望 (38)致谢 (39)参考文献 (40)附录A:XXX公式的推导 (43)1 绪论1.1 引言制造业是一个国家的基础产业,是一个生产财富的产业,也是判断一个国家是否兴旺发达的标准。
磨床砂轮架设计与制造研究(样本)
磨床砂轮架设计与制造研究(宋体,小二,对中)作者姓名(楷体,五号,对中)陕西工业职业技术学院(陕西咸阳 712000)(黑体,五号,对中)【摘要】(黑体,五号)就磨床的砂轮架在设计、制造、装配诸方面进行了比较详细、系统的研究与分析,揭示了磨床砂轮架中各零件之间的内在联系,指出了砂轮架设计、制造中如何对各种零件性能相互进行配合,以满足不同性能的要求。
(楷体,五号,单倍行距)关键词:砂轮架;设计;制造;比较;分析(黑体,五号)1 引言(宋体,加粗,四号)各类磨床的砂轮架,担负着磨床的主运动,其设计、制造及装配精度要求对保证工件的加工精度起着非常重要的作用。
......(宋体,五号,单倍行距)2 正确分析理解砂轮架的使用性能要求(宋体,加粗,四号)设计与制造砂轮架时首先要对其进行使用性能的研究。
各种用途的砂轮架有其性能要求的特殊性,但作为砂轮架本身,......(宋体,五号,单倍行距)3 正确选择设计方案(宋体,加粗,四号)3.1 主轴的支承方式选择(径向、轴向、调整)(黑体,五号)砂轮架主轴在工作中主要承受径向力、轴向力、弯矩、扭矩等的作用。
由于砂轮架使用性能的要求,其主轴的支承距离较小,主轴的支撑......(宋体,五号,单倍行距)3.2 轴承选择与安装(黑体,五号,单倍行距)在载荷不太大、转速不太高的情况下,主轴轴承较适于采用三片、五片瓦动压滑动轴承组合,其径向间隙由调整螺钉调整,轴瓦的.....(宋体,五号,单倍行距)4结论(宋体,加粗,四号)砂轮架是机床的......(1)砂轮架......(2)砂轮架......(宋体,五号,单倍行距)参考文献(黑体,小四)[1]中国机械设计大典编委会.中国机械工程学会中国机械设计大典(第三卷).南昌:江西科学技术出版社,2002.[2]许镇宇邱宣怀.机械零件.北京:人民教育出版社,1981.(宋体,五号,单倍行距)页面设置:1.纸张:A4纵向;2.页边距:上4厘米,下3厘米,左3厘米,右2厘米1。
磨床与砂轮--机械制造技术A
磨床
教学要求
了解磨床的基本结构和工艺范围 了解磨床的传动系统并能在砂轮磨钝后对 机床进行调整。
用磨料磨具作为工具对工件表面进行加工的机床称为磨床。
磨床的种类:
1、外圆磨床 2、内圆磨床 3、平面磨床
4、工具磨床 5、刀具刃具磨床 6、各种专门化磨床 7、其他磨床
万能外圆磨床
普通外圆磨床 无心外圆磨床
手轮B转一圈 刻度盘转一圈
刻度盘有200个格,转一个格,横向进给量的变化值为:
2 0.5 0.01mm (粗进给)或 0.0025 mm (细进给) 200 200
砂轮磨钝后的调整:
调节旋钮C
(21个孔)
t=4 定位爪 N
刻度盘D
(200个格)
挡块 E F
D
F G5 G H
C
小孔
K
48
50
传动路线表达式: 手轮B Ⅷ
50 50 20 80
Ⅸ
44 88
t=4
杠杆(t=4) N F
半螺母
E
D度
盘
刻
F G5 G H
补偿旋钮 C 小孔
K
48
50
手轮B
手轮B转一圈,横向进给机构的移动量: 50 44 S1 1 4 2mm (粗进给) 50 88 20 44 S 2 1 4 0.5mm(细进给) 80 88
Ⅱ
61 184
Ⅲ
68 177
拨盘/卡盘
2840r/min
1.1kW
(四)工作台的手动驱动
(四)工作台的手动驱动(微量调整)
m=2
液压驱动时如何避免手轮快速反转?
传动路线表达式: 手轮转一转,工作台纵向移动量f纵为: